
परिचय
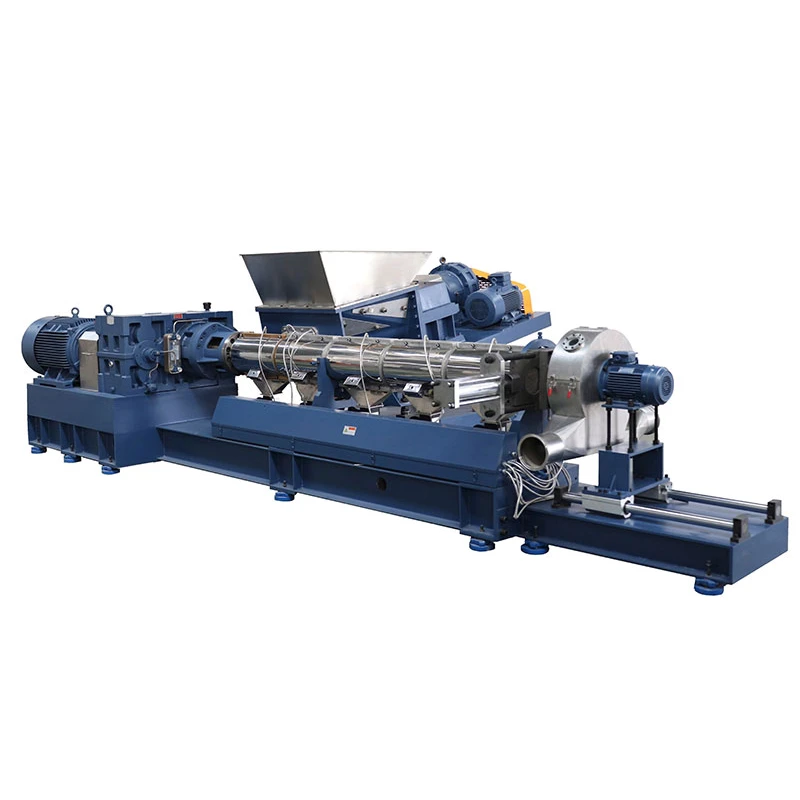
सिंगल-स्क्रू एक्सट्रूडर प्लास्टिक निर्माण में सबसे व्यापक रूप से उपयोग की जाने वाली निरंतर प्रसंस्करण मशीनें हैं, जो थर्मोप्लास्टिक पेलेट्स, पाउडर या regrind को एक समान पिघली हुई धारा में बदल देती हैं जिसे फिर पाइप, शीट, फिल्म, प्रोफाइल, वायर कोटिंग या पेलेटाइज्ड उत्पाद में डाई के माध्यम से आकार दिया जाता है। उनकी स्थायी प्रभुत्व यांत्रिक सरलता, स्थिर आउटपुट, अपेक्षाकृत कम पूंजी लागत और कमोडिटी तथा इंजीनियरिंग thermoplastics के उच्च-मात्रा, स्थिर-स्थिति उत्पादन के लिए मजबूत उपयुक्तता के संयोजन से आता है।
औद्योगिक अभ्यास में, मशीन को आमतौर पर फीड, कंप्रेशन/ट्रांजिशन और मीटरिंग ज़ोन में विभाजित बैरल-एंड-स्क्रू सिस्टम के रूप में समझा जाता है, जहां ठोस पदार्थों को संवाहित, संकुचित, पिघलाया, समरूप बनाया और डिस्चार्ज से पहले दबाव डाला जाता है। हालांकि ट्विन-स्क्रू सिस्टम गहन कंपाउंडिंग और अत्यधिक भरे फॉर्मूलेशन के लिए पसंद किए जाते हैं, सिंगल-स्क्रू प्रकार कई एक्सट्रूजन लाइनों के लिए डिफ़ॉल्ट प्लेटफॉर्म बना रहता है क्योंकि यह अच्छे व्यवहार वाले सामग्रियों के लिए मजबूत मेल्ट पंपिंग और सुसंगत थ्रूपुट प्रदान करता है।
प्रौद्योगिकी प्रारंभिक हीट-एंड-फोर्स मेल्टिंग डिवाइस से विकसित होकर सटीक स्क्रू जियोमेट्री, ग्रूव्ड फीड, वेंटिंग, मेल्ट फिल्ट्रेशन, ग्रेविमेट्रिक डोजिंग, क्लोज्ड-लूप तापमान नियंत्रण और डिजिटल प्रक्रिया निगरानी वाले अत्यधिक इंजीनियर एक्सट्रूडर में बदल गई है। हालिया विकास रुझानों में बेहतर ऊर्जा दक्षता, बेहतर मेल्ट-क्वालिटी नियंत्रण और रिसाइकल्ड तथा बायो-बेस्ड फीडस्टॉक के साथ संगतता शामिल है, ये सभी तेजी से महत्वपूर्ण हो रहे हैं क्योंकि प्लास्टिक उत्पादक सर्कुलर-इकोनॉमी और डीकार्बोनाइजेशन दबावों का जवाब दे रहे हैं।
इतिहास और विकास
सिंगल-स्क्रू एक्सट्रूजन प्रारंभिक स्क्रू-आधारित सामग्री परिवहन अवधारणाओं से विकसित होकर एक औद्योगिक पॉलीमर-प्रोसेसिंग विधि बन गई जब thermoplastics 20वीं शताब्दी में व्यापक रूप से व्यावसायिक हो गए। मूल वास्तुकला—एक गर्म बैरल के अंदर एक घूमता हुआ स्क्रू—आकर्षक साबित हुई क्योंकि यह एक ही मशीन में ठोस फीड को निरंतर संवाहित कर सकती थी, शीयर के माध्यम से गर्मी उत्पन्न कर सकती थी और डाई शेपिंग के लिए दबाव बना सकती थी।
एक प्रमुख मील का पत्थर थ्री-जोन स्क्रू अवधारणा का परिष्करण था, जिसमें फीड सेक्शन ठोस संवहन संभालता है, ट्रांजिशन सेक्शन पिघलने और संपीड़न को बढ़ावा देता है, और मीटरिंग सेक्शन दबाव और मेल्ट क्वालिटी को स्थिर करता है। यह वास्तुकला आधुनिक प्लास्टिक एक्सट्रूजन की नींव बनी क्योंकि इसने दोहराव क्षमता में सुधार किया और मशीन बिल्डर्स को विभिन्न पॉलीमर के लिए रेजिडेंस टाइम, शीयर और पंपिंग व्यवहार को ट्यून करने की अनुमति दी।
दूसरा मील का पत्थर पाइप, फिल्म, शीट और प्रोफाइल एक्सट्रूजन के लिए सिंगल-स्क्रू लाइनों का व्यापक औद्योगिकीकरण था, जहां स्थिर थ्रूपुट और कम परिचालन जटिलता विशेष रूप से मूल्यवान थी। समानांतर में, एक्सट्रूडर पेलेटाइजिंग और रीप्रोसेसिंग संचालन के केंद्र में आ गए, जिससे उनका उपयोग तैयार-उत्पाद रूपांतरण से आगे रिसाइक्लिंग और कंपाउंडिंग-संबंधित वर्कफ्लो तक बढ़ गया।
तीसरा मील का पत्थर इंस्ट्रुमेंटेड कंट्रोल और एनर्जी मॉनिटरिंग की ओर आधुनिक बदलाव है। हाल के शैक्षणिक और औद्योगिक कार्य ने स्क्रू स्पीड, मेल्ट तापमान, दबाव और विशिष्ट ऊर्जा इनपुट को उत्पाद गुणवत्ता के साथ सहसंबंधित करने पर ध्यान केंद्रित किया है, जिससे निर्माताओं को स्क्रैप कम करने और स्थिरता सुधारने में मदद मिली है।
तकनीकी अवलोकन
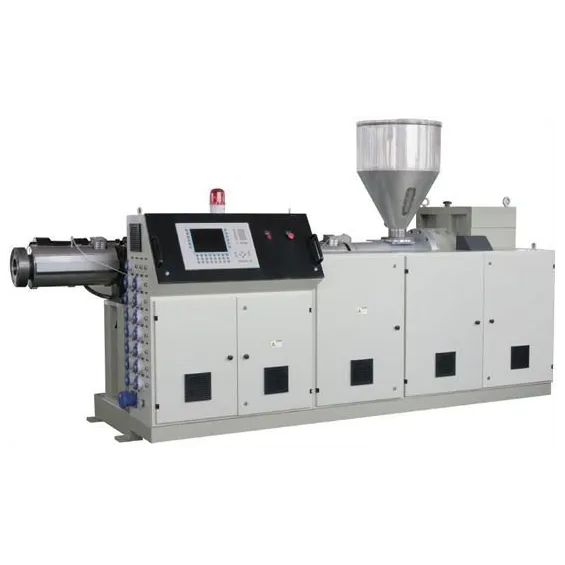
एक सिंगल-स्क्रू एक्सट्रूडर में एक हॉपर, हीटेड बैरल, रोटेटिंग स्क्रू, ड्राइव सिस्टम, हीटर और कूलिंग ज़ोन और एक डाई या डाउनस्ट्रीम tooling पैकेज शामिल होता है। ठोस पॉलीमर हॉपर से गुरुत्वाकर्षण द्वारा प्रवेश करता है, स्क्रू रोटेशन द्वारा आगे खींचा जाता है, और बैरल गर्मी तथा चिपचिपी शीयर के संयोजन से धीरे-धीरे संकुचित और पिघलाया जाता है।
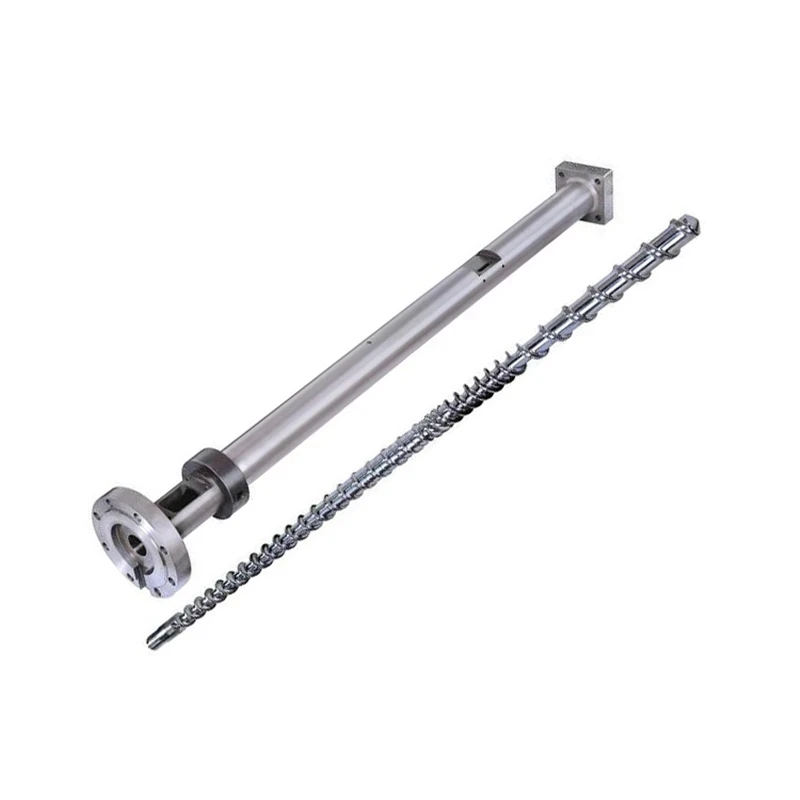
स्क्रू एक साथ तीन कार्य करता है: वह ठोस पदार्थों को संवाहित करता है, पॉलीमर को पिघलाता है, और मेल्ट को डाई तक दबाव में पंप करता है। फीड ज़ोन में, पेलेट्स, स्क्रू फ्लाइट्स और बैरल दीवार के बीच घर्षण सामग्री को आगे ले जाता है; ट्रांजिशन ज़ोन में, चैनल गहराई आमतौर पर कम हो जाती है और मेल्ट अंश बढ़ जाता है; मीटरिंग ज़ोन में, मशीन प्रवाह और दबाव को स्थिर करती है ताकि डाई को अधिक समान मेल्ट धारा प्राप्त हो।
सामान्य इंजीनियरिंग पैरामीटर में शामिल हैं:
- स्क्रू स्पीड: कई प्लास्टिक अनुप्रयोगों के लिए आमतौर पर लगभग 20–200 rpm की सीमा में, व्यास, L/D अनुपात और आउटपुट लक्ष्य के आधार पर; कम गति तब उपयोग की जाती है जब थर्मल संवेदनशीलता या आयामी स्थिरता महत्वपूर्ण हो।
- L/D अनुपात: औद्योगिक मशीनों में अक्सर 20:1 से 36:1 के आसपास, लंबे screws आमतौर पर पिघलने और समरूपीकरण में सुधार करते हैं।
- कंप्रेशन अनुपात: आमतौर पर 2:1 से 4:1 के आसपास, कई सामान्य-उद्देश्य screws संतुलित पिघलने और दबाव उत्पादन के लिए 3:1 के आसपास।
- थ्रूपुट: छोटी प्रयोगशाला मशीनों से कुछ kg/h से लेकर उत्पादन लाइनों में दसियों kg/h से कई t/h तक, विशेष रूप से पाइप, शीट और पेलेटाइजिंग सेवा में।
- विशिष्ट ऊर्जा खपत: पॉलीमर, स्क्रू डिज़ाइन और लाइन स्पीड पर दृढ़ता से निर्भर, लेकिन आधुनिक एक्सट्रूजन लाइनों को आमतौर पर प्रक्रिया अनुकूलन के संदर्भ में चर्चा की जाती है क्योंकि ड्राइव ऊर्जा और थर्मल प्रबंधन परिचालन लागत और मेल्ट क्वालिटी को भौतिक रूप से प्रभावित करते हैं।
रिसाइक्लिंग और वॉशिंग-संबंधित फीडस्टॉक के लिए, अपस्ट्रीम डीवाटरिंग और साइज रिडक्शन बहुत मायने रखते हैं। एकीकृत लाइनों में, सेंट्रीफ्यूगल डीवाटरिंग सिस्टम एक्सट्रूजन से पहले नमी को बहुत कम अवशिष्ट स्तर तक कम कर सकते हैं, और ग्रैनुलेटर्स या pelletizers फ्लेक्स या regrind आमतौर पर कम-मिलीमीटर रेंज में उत्पन्न कर सकते हैं, कण आकार वितरण फीड स्थिरता और पिघलने के व्यवहार को प्रभावित करता है। जब फीड क्वालिटी असंगत होती है, सिंगल-स्क्रू एक्सट्रूडर ट्विन-स्क्रू सिस्टम की तुलना में सर्जिंग और डीवोलेटाइलाइजेशन सीमाओं के प्रति अधिक संवेदनशील होते हैं।
यह कैसे काम करता है
- सामग्री को हॉपर से बैरल में डाला जाता है।
- स्क्रू ठोस पदार्थों को आगे संवाहित करता है जबकि घर्षण और गर्मी तापमान बढ़ाती है।
- पॉलीमर नरम होता है, संकुचित होता है और चैनल ज्यामिति बदलने पर पिघलता है।
- मेल्ट को मीटरिंग ज़ोन में समरूप बनाया और दबाव डाला जाता है।
- डाई मेल्ट धारा को वांछित आकार में बदलती है।
- डाउनस्ट्रीम कूलिंग, साइजिंग और haul-off उपकरण अंतिम आयाम और सतह गुणवत्ता निर्धारित करते हैं।
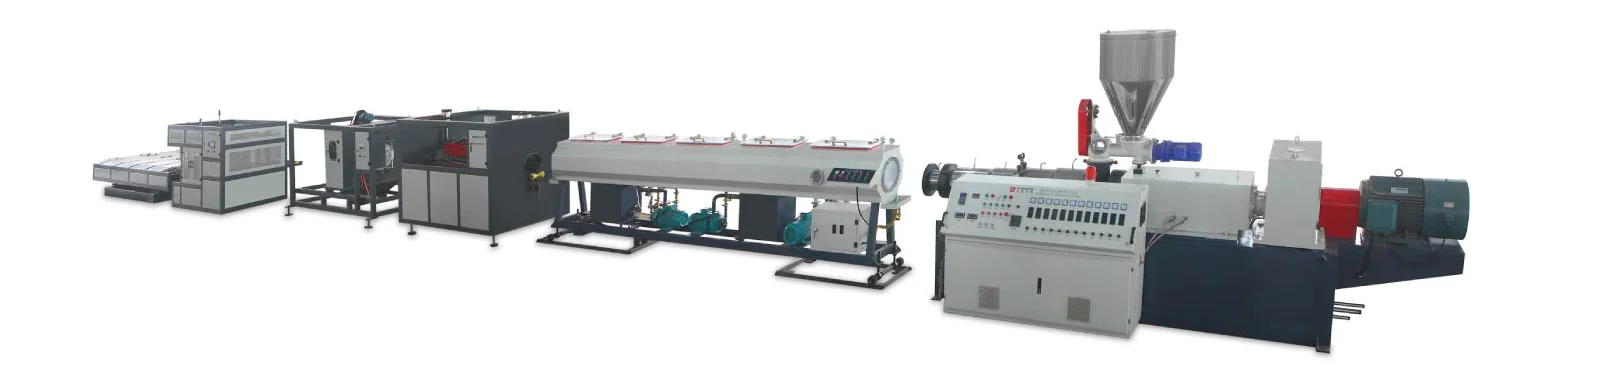
संचालन का यह निरंतर मोड मशीन को उन लाइनों के लिए विशेष रूप से उपयुक्त बनाता है जिन्हें लंबे रन पर स्थिर आउटपुट की आवश्यकता होती है, जैसे पाइप एक्सट्रूजन या केबल कोटिंग।
प्रकार और विविधताएं
सिंगल-स्क्रू एक्सट्रूडर आमतौर पर स्क्रू डिज़ाइन, फीड रणनीति और अंत-उपयोग कॉन्फ़िगरेशन द्वारा विभेदित होते हैं।
| प्रकार या विविधता | मुख्य विशेषता | विशिष्ट उपयोग |
|---|---|---|
| जनरल-पर्पज एक्सट्रूडर | संतुलित संवहन, पिघलना और पंपिंग | पाइप, शीट, प्रोफाइल |
| बैरियर स्क्रू एक्सट्रूडर | बेहतर मेल्ट पृथक्करण और पिघलने की दक्षता | उच्च आउटपुट और बेहतर मेल्ट एकरूपता |
| ग्रूव्ड-फीड एक्सट्रूडर | फीड ज़ोन में बढ़ा हुआ ठोस संवहन | पॉलीओलेफिन और उच्च-थ्रूपुट लाइनें |
| वेंटेड एक्सट्रूडर | वाष्पशील/नमी के लिए वायुमंडलीय या वैक्यूम वेंटिंग | रिसाइकल्ड सामग्री और नमी-संवेदनशील फॉर्मूलेशन |
| रिएक्टर या कंपाउंडिंग-ओरिएंटेड सिंगल स्क्रू | विशेष स्क्रू और डाउनस्ट्रीम हैंडलिंग | कुछ संशोधित सामग्री और masterbatch-जैसे कार्य |
| छोटे-व्यास लैब/पायलट एक्सट्रूडर | लचीला परीक्षण-स्तरीय प्रसंस्करण | R&D, फॉर्मूलेशन स्क्रीनिंग, शिक्षण |
मशीन आमतौर पर अत्यधिक भरे, प्रतिक्रियाशील या दृढ़ता से कंपाउंडेड फॉर्मूलेशन के लिए ट्विन-स्क्रू एक्सट्रूडर की तुलना में कम उपयुक्त है, लेकिन अक्सर तब पसंद की जाती है जब फीड स्थिर हो और आवश्यक प्रक्रिया मुख्य रूप से मेल्ट शेपिंग हो न कि गहन मिश्रण।
अनुप्रयोग और उपयोग
सिंगल-स्क्रू एक्सट्रूडर अधिकांश प्रमुख प्लास्टिक-प्रसंस्करण क्षेत्रों में उपयोग किए जाते हैं:
- पाइप और ट्यूबिंग पानी की आपूर्ति, जल निकासी, गैस वितरण, मेडिकल ट्यूबिंग और सुरक्षात्मक नलिकाओं के लिए, अक्सर PVC, PE, PP या मल्टीलेयर कंपोजिट निर्माण का उपयोग करके।
- शीट और फिल्म उत्पादन पैकेजिंग, थर्मोफॉर्मिंग, साइनेज और औद्योगिक लेमिनेट्स के लिए, विशेष रूप से PE, PP, PS, PET और PVC के साथ।
- प्रोफाइल एक्सट्रूजन विंडो फ्रेम, ट्रिम्स, डक्ट्स और निर्माण प्रोफाइल के लिए, जहां आयामी स्थिरता और सतह फिनिश महत्वपूर्ण हैं।
- वायर और केबल कोटिंग, जहां स्थिर मेल्ट धारा और सटीक डाई दबाव संकेंद्रित इन्सुलेशन और जैकेटिंग का समर्थन करते हैं।
- पेलेटाइजिंग और रीप्रोसेसिंग, जिसमें स्क्रैप या रिसाइकल्ड पॉलीमर को पुन: प्रयोज्य ग्रैन्यूल्स में रूपांतरण शामिल है।
एक कम उपयुक्त अनुप्रयोग अत्यधिक भरे इंजीनियरिंग-कंपाउंड उत्पादन है जिसमें आक्रामक मिश्रण आवश्यकताएं होती हैं, जहां ट्विन-स्क्रू सिस्टम आमतौर पर बेहतर डिस्ट्रीब्यूटिव और डिस्पर्सिव मिश्रण प्रदान करते हैं।
इंजीनियरिंग विशेषताएं और प्रदर्शन
कई मशीन विशेषताएं प्रदर्शन को नियंत्रित करती हैं:
- स्क्रू ज्यामिति मेल्ट दर, शीयर इतिहास और दबाव विकास को नियंत्रित करती है।
- बैरल तापमान प्रोफाइलिंग थर्मल ग्रेडिएंट को कम करती है और क्षरण को रोकने में मदद करती है।
- ड्राइव टॉर्क मशीन की उच्च-चिपचिपाहट मेल्ट या ओवरलोडेड फीड को संसाधित करने की क्षमता को सीमित करता है।
- मेल्ट फिल्ट्रेशन संदूषक हटाने में सुधार करता है और रिसाइक्लिंग में विशेष रूप से महत्वपूर्ण है।
- डाई डिज़ाइन अंतिम ज्यामिति निर्धारित करता है और दबाव ड्रॉप तथा उत्पाद एकरूपता को दृढ़ता से प्रभावित करता है।
व्यवहार में, सर्वोत्तम प्रदर्शन करने वाली लाइनें वे हैं जहां स्क्रू डिज़ाइन, बैरल तापमान और डाउनस्ट्रीम कूलिंग पॉलीमर की चिपचिपाहट-तापमान व्यवहार से मेल खाते हैं। खराब मिलान से सर्जिंग, अपूर्ण पिघलना, अत्यधिक मेल्ट तापमान या आयामी अस्थिरता हो सकती है।
तकनीकी नवाचार और स्वचालन
हाल के नवाचार प्रक्रिया नियंत्रण, डिजिटल मॉनिटरिंग और सामग्री लचीलापन पर केंद्रित हैं। सिंगल-स्क्रू एक्सट्रूजन नियंत्रण की शैक्षणिक समीक्षाएं इस बात पर जोर देती हैं कि स्थिर दबाव, मेल्ट तापमान और स्क्रू-स्पीड विनियमन सुसंगत उत्पाद गुणवत्ता के लिए आवश्यक हैं, जिससे एक्सट्रूडर एक तेजी से इंस्ट्रुमेंटेड मशीन बन जाता है न कि purely यांत्रिक।
औद्योगिक अपग्रेड आमतौर पर शामिल हैं:
- टाइट मास-फ्लो नियंत्रण के लिए ग्रेविमेट्रिक फीडर
- मेल्ट-प्रेशर और मेल्ट-टेम्परेचर sensors
- वाष्पशील हटाने के लिए वैक्यूम वेंटिंग
- संदूषण नियंत्रण के लिए स्वचालित screen changers
- स्पीड, टॉर्क और तापमान अनुकूलन के लिए मॉडल-आधारित नियंत्रण सिस्टम
- गुणवत्ता आश्वासन और ऊर्जा बेंचमार्किंग के लिए डेटा लॉगिंग
ये विशेषताएं विशेष रूप से तब मूल्यवान होती हैं जब निर्माता रिसाइकल्ड पॉलीमर को संसाधित करते हैं, जो अक्सर बैच से बैच तक मेल्ट फ्लो, नमी और संदूषण स्तर में भिन्न होते हैं।
पर्यावरणीय और स्थिरता पहलू
सिंगल-स्क्रू एक्सट्रूडर स्थिरता का समर्थन कर सकते हैं जब उनका उपयोग रिसाइकल्ड पॉलीमर, regrind और बायो-बेस्ड सामग्री को संसाधित करने के लिए किया जाता है। उनका निरंतर संचालन मेल्ट फिल्ट्रेशन, डीगैसिंग और पेलेटाइजिंग सिस्टम के साथ कुशल एकीकरण की भी अनुमति देता है जो अन्यथा स्क्रैप स्ट्रीम में खो जाने वाली सामग्री को पुनर्प्राप्त करते हैं।
उसी समय, स्थिरता प्रदर्शन भारी रूप से परिचालन अनुशासन पर निर्भर करता है। ऊर्जा उपयोग तब बढ़ जाता है जब मशीन पॉलीमर से खराब मिलान की जाती है, जब अत्यधिक शीयर अनावश्यक गर्मी उत्पन्न करती है, या जब स्टार्ट-अप और पर्ज नुकसान अधिक होते हैं। इस कारण, वर्तमान सर्वोत्तम अभ्यास स्क्रैप और विशिष्ट ऊर्जा खपत को कम करने के लिए अनुकूलित स्क्रू डिज़ाइन, सटीक फीडिंग और क्लोज्ड-लूप नियंत्रण पर जोर देता है।
आर्थिक और वैश्विक बाजार प्रभाव
सिंगल-स्क्रू एक्सट्रूडर आर्थिक रूप से महत्वपूर्ण बने रहते हैं क्योंकि वे व्यापक रूप से तैनात, यांत्रिक रूप से मजबूत और दुनिया में उच्चतम-मात्रा प्लास्टिक उत्पादों में से कई के लिए उपयुक्त हैं। उनकी सापेक्ष सरलता आमतौर पर अधिक जटिल compounding systems की तुलना में कम खरीद और रखरखाव लागत का अर्थ है, जो एक प्रमुख कारण है कि वे परिपक्व और उभरते विनिर्माण क्षेत्रों दोनों में आम हैं।
उनकी बाजार प्रासंगिकता निर्माण, पैकेजिंग, वायर और केबल और उपभोक्ता वस्तुओं जैसे क्षेत्रों में विशेष रूप से मजबूत है, जहां निरंतर थ्रूपुट और कम यूनिट लागत केंद्रीय प्रतिस्पर्धी कारक हैं। इन क्षेत्रों में, सिंगल-स्क्रू प्लेटफॉर्म अक्सर लंबी एक्सट्रूजन लाइनों की रीढ़ के रूप में कार्य करता है न कि स्टैंडअलोन मशीन के रूप में।
वर्तमान चुनौतियां और नवाचार
मुख्य तकनीकी चुनौतियां हैं:
- ट्विन-स्क्रू सिस्टम की तुलना में सीमित मिश्रण तीव्रता
- रिसाइकल्ड या ब्लेंडेड सामग्रियों के साथ फीड स्थिरता के प्रति संवेदनशीलता
- गर्मी-संवेदनशील पॉलीमर में थर्मल क्षरण
- उच्च थ्रूपुट या खराब स्क्रू डिज़ाइन पर आउटपुट-दबाव अस्थिरता
- अकुशल हीटिंग और अति-शीयरिंग से ऊर्जा हानि
वर्तमान नवाचार स्क्रू ज्यामिति पर केंद्रित है जो पिघलने की दक्षता में सुधार करती है, sensors और स्वचालन का अधिक उपयोग, और सर्कुलर फीडस्टॉक की बेहतर समायोजन। इन प्रगतियों का उद्देश्य सिंगल-स्क्रू मशीन की पारंपरिक शक्तियों को संरक्षित करना है जबकि निम्न-गुणवत्ता और अधिक परिवर्तनशील इनपुट स्ट्रीम में इसकी उपयोगिता का विस्तार करना है।
भविष्य का दृष्टिकोण
सिंगल-स्क्रू एक्सट्रूडर का भविष्य संभवतः तीन रुझानों द्वारा आकार लिया जाएगा: स्वचालन, रीसाइक्लिंग एकीकरण और ऊर्जा अनुकूलन। मशीन बिल्डर्स से तेजी से अपेक्षा की जाती है कि वे एक्सट्रूडर वितरित करें जो मॉनिटर करने में आसान, कमीशन करने में तेज और परिवर्तनशील रिसाइकल्ड फीडस्टॉक के प्रति अधिक सहनशील हों।
डिज़ाइन विकास भी अधिक कुशल मेल्टिंग सेक्शन, बेहतर वेंटिंग और सख्त प्रक्रिया एनालिटिक्स की दिशा में जारी रहने की संभावना है। हालांकि ट्विन-स्क्रू प्रौद्योगिकी कंपाउंड-भारी अनुप्रयोगों में विस्तार कर रही है, सिंगल-स्क्रू एक्सट्रूडर से thermoplastics के उच्च-थ्रूपुट शेपिंग के लिए प्रमुख प्लेटफॉर्म बने रहने की उम्मीद है क्योंकि इसका मौलिक संचालन तर्क सरल, टिकाऊ और मानक एक्सट्रूजन लाइनों में बदलना मुश्किल है।
संदर्भ
- •
Principle of single screw extruder. (2024, December 19). JWELL Machinery. https://www.jwell-group.com/blog/Principle-of-Single-Screw-Extruder/Link
- •
Single-screw extruder. (n.d.). In Wikipedia. https://en.wikipedia.org/wiki/Single-screw_extruderLink
- •
Single screw extrusion. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/materials-science/single-screw-extrusionLink
- •
Single-screw extrusion. (n.d.). https://beckassets.blob.core.windows.net/product/readingsample/10272905/9780470711187_excerpt_001.pdfLink
- •
Understanding single screw extrusion: Working principle, advantages & industrial applications. (2025, April 29). Granuwel Extruder. https://granuwelextruder.com/understanding-single-screw-extrusion-working-principle-advantages-industrial-applications/Link
- •
Single-screw extruder: Principles, applications, and material science. (n.d.). Bohrium. https://www.bohrium.com/en/sciencepedia/feynman/keyword/single_screw_extruderLink
- •
Single screw plastic extruder: What your supplier won't teach you. (2026, August 21). NHY Screws. https://www.nhyscrews.com/blog/single-screw-plastic-extruderLink
- •
Single screw extruder. (2025, December 23). UET Machine. https://uetmachine.com/single-screw-extruder/Link
- •
Single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/single-screw-extruderLink
- •
Single screw extruder diagram, working principle, design & applications. (2026, June 16). Saini Engineering. https://www.sainiengineering.com/single-screw-extruder-diagram/Link
- •
Understanding the single screw extruder. (2024, December 5). UDTECH. https://ud-machine.com/blog/single-screw-extruder-working-principle/Link
- •
An introduction to single screw extrusion. (2017, February 14). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Principle of single screw extruder and its application in the plastic production. (2023, October 10). Jorbin Machinery. https://www.jorbinmachinery.com/news/principle-of-single-screw-extruder-and-its-application-in-the-plastic-production.htmlLink
- •
Understanding the single screw extruder: A comprehensive guide. (2024, August 14). Jieya Twin Screw. https://jieyatwinscrew.com/blog/single-screw-extruder/Link
- •
Principles of single screw extrusion. (n.d.). Scribd. https://www.scribd.com/document/76936594/Principles-of-Single-Screw-ExtrusionLink
- •
Single screw extruder. (2024, July 31). Wanplas. https://www.wanplas.com/industry-knowledge/plastic-machine/single-screw-extruder/Link
- •
Single screw extruder vs twin screw extruder. (2021, November 19). USEON. https://www.useon.com/guide/single-screw-extruder-vs-twin-screw-extruder/Link
- •
The design and construction of a single screw extruder. (n.d.). JMEST. https://www.jmest.org/wp-content/uploads/JMESTN42352996.pdfLink
- •
Levine, L., & Miller, R. C. (n.d.). Extrusion processes. https://zero.sci-hub.se/6086/9c37fc6e5416096ff3b6828ac8a1a5ae/levine2006.pdfLink
- •
Single screw extrusion control: A comprehensive review and directions for improvements. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S0967066116300508Link
- •
Extruders. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/agricultural-and-biological-sciences/extrudersLink
- •
Study of the single-screw extrusion process using polylactide. (2023, September 25). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10575316/Link
- •
Design of a single screw extruder machine for .... (n.d.). Jurnal UMJ. https://jurnal.umj.ac.id/index.php/sintek/article/download/15953/8979/47321Link
- •
Energy monitoring and quality control of a single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/pii/S0306261913007289Link
- •
Single vs twin screw extruder: Key differences. (n.d.). Bausano. https://www.bausano.com/en/press-and-news/the-difference-between-single-screw-and-twin-screw-extrudersLink
- •
Abeykoon, C. (2016). Single screw extrusion control: A comprehensive review and directions for improvements. Control Engineering Practice, 51, 69–80. https://doi.org/10.1016/j.conengprac.2016.03.008Link
- •
International Journal of Food Studies. (n.d.). https://pdfs.semanticscholar.org/8e63/9b9808c675ad2bc0e396b814d6d5b713b07d.pdfLink
- •
Single screw extruder vs twin screw extruder. (2026, August 8). JF Extruder. https://jfextruder.com/single-screw-extruder-vs-twin-screw-extruder/Link
- •
Understanding melting in single-screw extruders. (2021, December 28). Plastics Technology. https://www.ptonline.com/articles/understanding-melting-in-single-screw-extruders-Link
- •
Tonner, T. (n.d.). Understanding the effect of extrusion conditions on melt viscosity to aid in modeling of a .... Purdue University. https://docs.lib.purdue.edu/cgi/viewcontent.cgi?article=2540&context=open_access_thesesLink
- •
The modelling of extrusion processes for polymers—A review. (2020, June 8). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC7361957/Link