
Introduction
Les compounders de moulage par injection sont des systèmes de traitement hybrides qui combinent le compounding en ligne avec le moulage par injection, permettant de mélanger et de mouler en un seul processus intégré des polymères, des charges, des renforts, des colorants et des additifs fonctionnels. En pratique, ils permettent aux transformateurs de créer des composés sur mesure directement sur la machine et de former immédiatement des pièces finies, réduisant ainsi la dépendance aux granulés pré-composés et permettant des changements rapides de formulation, des économies de matière et un meilleur contrôle des performances des pièces.
La technologie est principalement associée aux unités de plastification et de compounding à base d'extrudeuse bi-vis couplées directement à une machine de moulage par injection, et elle est utilisée pour des applications allant des boîtiers automobiles et électriques à l'emballage, aux pièces techniques et aux grands composants structurels. Son attrait réside dans la capacité à combiner la flexibilité compositionnelle du compounding avec la précision géométrique du moulage par injection, tout en supportant également le contenu recyclé, les stratégies de moussage et les concepts d'allègement.
Histoire et développement
Le concept est issu de l'évolution plus large du compounding réactif et en ligne, alors que les transformateurs recherchaient une plus grande autonomie sur la formulation des matériaux et des chaînes d'approvisionnement plus courtes. Les premiers systèmes visaient à intégrer le savoir-faire de l'extrusion dans la cellule de moulage par injection, en particulier pour les composés haute performance et les matériaux renforcés de fibres.
Un jalon clé du développement a été la commercialisation de plateformes dédiées Injection Molding Compounder (IMC) qui intégraient explicitement l'étape de compounding continu avec l'étape de moulage discontinu, transformant ce qui était traditionnellement deux opérations distinctes en une seule séquence de production. Un autre jalon a été l'élargissement du champ d'application des pièces d'ingénierie de niche aux grands composants automobiles et d'emballage, où la réduction des coûts de matière et le contrôle de la formulation en usine sont devenus commercialement importants.
Les développements plus récents se sont concentrés sur la formulation axée sur la durabilité, incluant les polymères recyclés, les agents moussants et les matériaux conçus pour réduire le poids ou améliorer l'efficacité des pièces. Parallèlement, des projets de recherche et industriels ont affiné la manipulation des matières premières, la qualité de dispersion et la stabilité du processus pour les charges, les fibres courtes et les nano-renforts.
Caractéristiques clés et aperçu technique
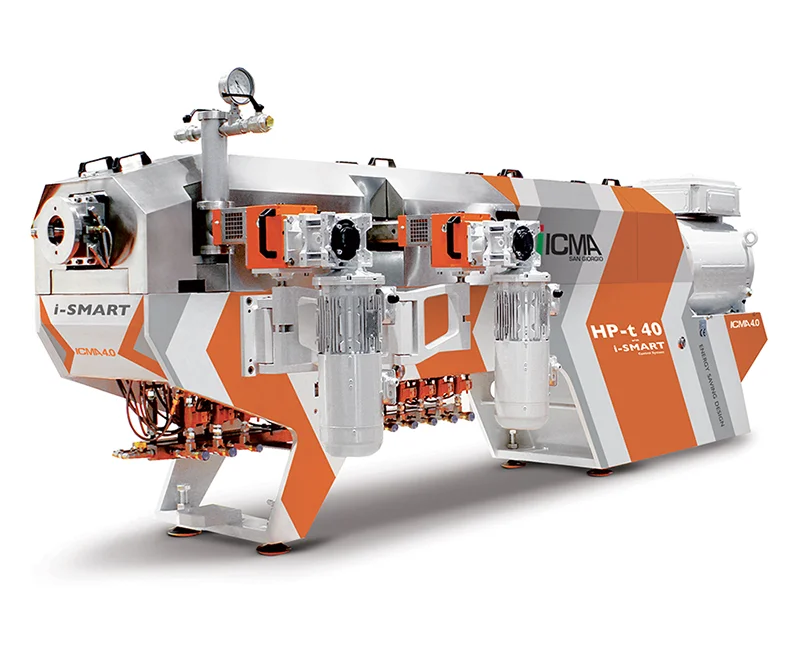
Un compounder de moulage par injection se compose généralement d'une extrudeuse de compounding, d'unités de dosage et d'alimentation pour le polymère de base et les additifs, d'une section d'homogénéisation de la masse fondue et d'une unité d'injection en aval qui remplit directement le moule. Le système est généralement configuré de manière modulaire afin que la conception de la vis, la stratégie d'alimentation, la ventilation et la géométrie de mélange puissent être adaptées aux exigences du matériau et de la pièce.
L'avantage technique principal est que le transformateur peut contrôler la composition, la dispersion et la formation de la pièce dans une seule cellule plutôt que d'acheter une formulation de granulés finie auprès d'un compounder externe. Cela est particulièrement utile lorsque la formulation est propriétaire, change fréquemment ou inclut des niveaux élevés de renforcement ou de contenu recyclé.
Les caractéristiques techniques typiques incluent :
- Débit : dépendant de l'application ; les systèmes de compounding en ligne utilisés pour le moulage par injection fonctionnent généralement de quelques dizaines à plusieurs centaines de kg/h, tandis que les concepts de cellules plus grandes pour les pièces structurelles ou semi-structurelles peuvent être mis à l'échelle plus haut selon le diamètre de la vis et la taille de la dose.
- Vitesse du rotor/vis : les sections de compounding bi-vis fonctionnent généralement dans la gamme de régime modéré à élevé pour obtenir une dispersion et un mélange distributif ; les vitesses exactes dépendent du temps de séjour, de la température de fusion et des limites de rupture des fibres.
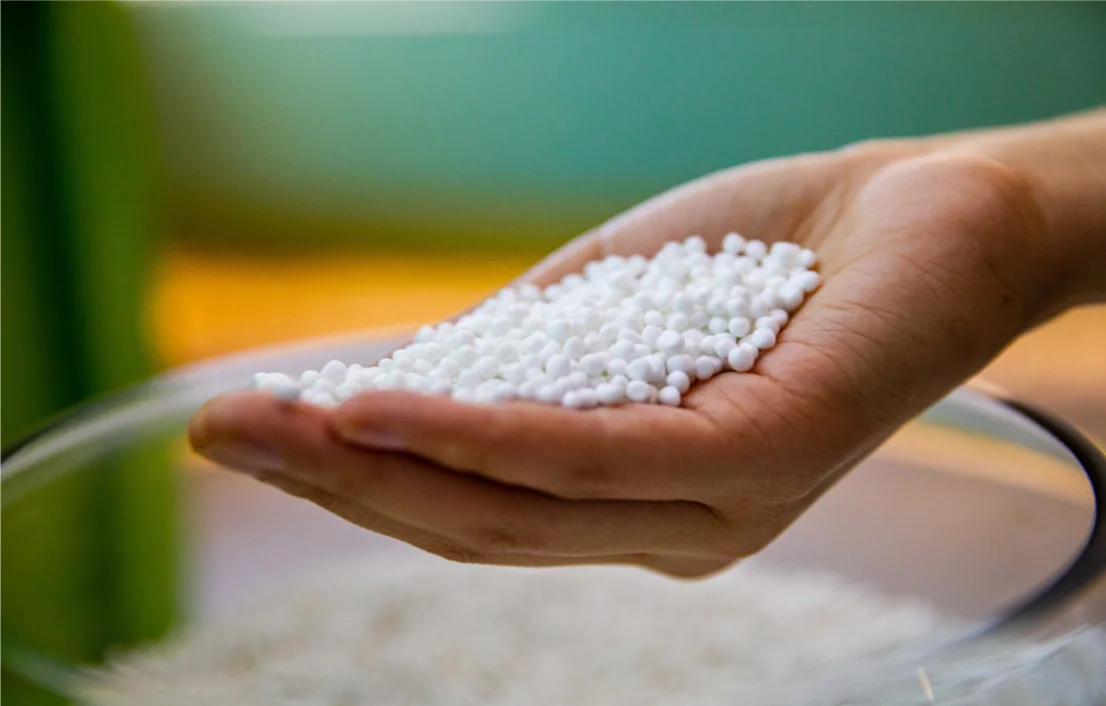
- Géométrie des flocons ou granulés : lorsque le recyclage en amont ou la réduction de taille est intégré, les matières premières en granulés ou flocons sont souvent préparées dans la gamme approximative de 5–12 mm, bien que la taille réelle dépende de l'étape de déchiquetage ou de granulation utilisée avant l'alimentation.
- Humidité résiduelle après déshydratation : pour les flux de recyclats lavés, le déshydratation centrifuge est généralement suivie d'un séchage thermique si nécessaire ; les objectifs pratiques d'humidité résiduelle sont souvent maintenus dans la gamme des pourcentages à un chiffre bas ou moins avant le compounding, car une humidité excessive peut déstabiliser la qualité de la masse fondue et la dispersion des fibres.
- Consommation énergétique spécifique : les systèmes de compounding-injection en ligne nécessitent généralement plus d'énergie que la simple refusion car ils effectuent un travail de mélange, mais ils peuvent réduire l'énergie totale du système en éliminant la production séparée de granulés, le transport et certaines étapes de retraitement ; le bilan net est fortement spécifique à l'application.
Une distinction technique pratique est que le système doit concilier deux exigences contradictoires : le compounding nécessite un cisaillement fort et un mélange contrôlé, tandis que le moulage par injection nécessite une répétabilité précise de la dose et une viscosité stable. L'architecture dépend donc fortement de la conception de la vis, de la gestion du tampon de masse fondue et du contrôle de la distribution du temps de séjour.
Types et variantes
Les compounders de moulage par injection ne constituent pas une classe de machines normalisée unique ; plusieurs configurations existent sur le marché et dans la pratique industrielle.
| Variante | Caractéristique principale | Utilisation typique |
|---|---|---|
| IMC de compounding en ligne direct | Le polymère et les additifs sont compoundés immédiatement avant l'injection | Composés personnalisés, changements fréquents de formulation |
| Compounding en ligne réactif | Des réactions chimiques ou une compatibilisation se produisent dans la masse fondue | Alliages de polymères, mélanges recyclés, modification fonctionnelle |
| IMC renforcé de fibres | Des fibres courtes ou hachées sont introduites et dispersées en ligne | Pièces automobiles et techniques structurelles |
| IMC moussant | Les agents moussants sont dosés avec le polymère | Pièces légères, réduction des marques de retrait, avantages acoustiques et d'isolation |
| IMC à base de recyclats | Utilise des flux de polymères recyclés ou retraités | Applications d'économie circulaire, contrôle des coûts |
Les systèmes peuvent également être différenciés par la plateforme de moulage par injection qu'ils alimentent, avec des applications couvrant les petites pièces techniques, les grands modules automobiles, les articles d'emballage et les boîtiers électriques/électroniques.
Applications et utilisations
Les compounders de moulage par injection sont utilisés lorsque le transformateur souhaite définir la formulation du matériau près de la cellule de moulage et la convertir immédiatement en pièces.
- Automobile : supports de face avant, modules de porte, supports de tableau de bord, protections de soubassement, portes de hayon, boîtiers de batterie, pare-chocs, roues de ventilateur et composants acoustiques ou structurels.
- Électrique et électronique : boîtiers, contrepoids, enceintes d'appareils et pièces techniques nécessitant un renforcement verre, une modification d'impact ou une chimie ignifuge.
- Emballage et logistique : palettes réutilisables, conteneurs de transport, caisses, couvercles et formats d'emballage rigide sélectionnés.
- Pièces techniques : boîtiers, raccords et composants industriels qui bénéficient d'une rigidité personnalisée, d'une résistance aux chocs ou d'un réglage dimensionnel.
- Produits médicaux et spécialisés : formulations de composés sélectionnées pour connecteurs, boîtiers et composants d'appareils où le contrôle de la formulation est important.
Un cas d'utilisation inadapté est celui des pièces optiques à très haute transparence, car le compounding en ligne ajoute des risques de contamination, de variation de l'historique thermique et de défauts de dispersion difficiles à tolérer dans les pièces transparentes et cosmétiquement critiques.
Matériaux et stratégie de formulation
La technologie est particulièrement pertinente pour le polypropylène (PP), le polyamide (PA6/PA66), les mélanges de polycarbonate, les systèmes à base de PET, les TPE et autres thermoplastiques techniques qui sont couramment modifiés avec de la fibre de verre, du talc, des minéraux, des élastomères, des ignifugeants ou du contenu recyclé.
Les objectifs de formulation courants incluent :
- Augmentation de la rigidité par renforcement minéral ou fibreux
- Modification d'impact à l'aide de phases élastomériques
- Ignifugation pour les boîtiers électriques et automobiles
- Réduction de poids par moussage ou substitution de matériau
- Contrôle dimensionnel par réglage du retrait et du comportement d'écoulement
- Circularité par polymères recyclés ou retraités
Le processus est particulièrement attractif lorsque la formulation du matériau fait partie de la différenciation du produit, comme dans les pièces intérieures automobiles, les boîtiers techniques ou les composants d'emballage riches en composés.
Innovations technologiques et automatisation
Les systèmes IMC modernes reposent de plus en plus sur le contrôle des recettes, l'alimentation gravimétrique, la surveillance des processus et la traçabilité numérique. Cela permet aux transformateurs de changer de formulation avec un dosage reproductible et de documenter l'identité du matériau et l'historique des lots pour l'assurance qualité.
L'innovation s'est également concentrée sur :
- Dispersion de nano- et micro-charges pour l'amélioration des propriétés.
- Alimentation directe de fibres hachées pour simplifier le traitement et réduire les étapes intermédiaires.
- Intégration du moussage pour réduire la densité et améliorer les performances rigidité/poids.
- Compatibilisation et extrusion réactive pour soutenir les mélanges recyclés ou multi-polymères.
L'automatisation peut améliorer la constance, mais elle augmente également l'importance de l'étalonnage des capteurs, de la précision d'alimentation et de la validation du processus. Dans cette classe de technologie, la qualité de la pièce finale dépend fortement de la façon dont la variabilité du compounding est traduite en une dose de moulage stable.
Aspects environnementaux et de durabilité
Les compounders de moulage par injection sont souvent présentés comme une technologie d'efficacité des ressources car ils peuvent éliminer le compounding séparé, le transport des granulés et certaines pertes de retraitement. Lorsqu'ils sont associés à des matières premières recyclées, ils peuvent soutenir des stratégies de matériaux en boucle fermée ou quasi-fermée, en particulier pour les pièces automobiles et industrielles.
Les avantages en matière de durabilité couramment cités incluent :
- Réduction des déchets de matière grâce au contrôle direct de la formulation
- Logistique réduite car les expéditions intermédiaires de granulés peuvent être évitées
- Allègement grâce à des structures moussées ou renforcées
- Intégration de contenu recyclé utilisant des regranulats ou des mélanges de recyclats
- Économies d'énergie potentielles au niveau du système en regroupant plusieurs opérations unitaires en une seule cellule
Le compromis est que le processus peut être plus exigeant en termes d'ingénierie et de contrôle qualité, en particulier lorsque les recyclats varient en contamination, fluidité à l'état fondu ou teneur en humidité.
Impact économique et sur le marché mondial
Sur le plan économique, la technologie est attractive là où le coût de la matière, la sécurité d'approvisionnement et la flexibilité de formulation comptent plus que la simplicité absolue de l'opération. Elle peut être particulièrement précieuse pour les transformateurs qui souhaitent internaliser le développement des composés, réduire leur dépendance aux compounders externes ou différencier leurs produits par des recettes propriétaires.
La pertinence sur le marché est la plus forte dans les secteurs à fort volume de pièces chargées ou renforcées, notamment l'automobile, l'électrique/électronique et les biens de consommation techniques. Dans ces segments, la capacité à affiner la formulation en interne peut améliorer les délais de livraison et réduire la charge d'inventaire associée au stockage de nombreuses qualités de granulés.
Défis actuels et innovations
Les principaux défis techniques sont la stabilité du processus, le contrôle de la rupture des fibres, la qualité de dispersion et le dosage reproductible de plusieurs ingrédients. Comme les étapes de compounding et de moulage se déroulent en séquence sans intermédiaire granulé conventionnel, la fenêtre de processus est souvent plus étroite que dans le moulage par injection standard.
D'autres défis incluent :
- La gestion des polymères sensibles à l'humidité et des flux recyclés
- Le maintien d'une température de fusion et d'une viscosité constantes
- La prévention de la contamination dans les formulations complexes
- L'équilibre entre la dispersion du renforcement et un cisaillement excessif
- La garantie que la pièce moulée finale respecte les spécifications cosmétiques et mécaniques
L'innovation actuelle est orientée vers des systèmes d'alimentation plus intelligents, de meilleures géométries de vis, des stratégies améliorées de démoulage ou de moussage pour les formulations spéciales, et une qualification plus large des composés recyclés et biosourcés.
Perspectives d'avenir
L'avenir des compounders de moulage par injection sera probablement façonné par les pressions de l'économie circulaire, la fabrication localisée et la spécialisation des matériaux. Les systèmes capables de traiter de manière fiable les polymères recyclés, d'adapter les propriétés à la demande et de réduire la dépendance aux longues chaînes d'approvisionnement en composés sont susceptibles de gagner en pertinence dans les applications automobiles, industrielles et d'emballage.
Une croissance supplémentaire est également attendue dans l'allègement fonctionnel, les pièces structurelles à haute teneur en fibres et les systèmes de formulation contrôlés numériquement qui combinent l'enregistrement de données avec un contrôle adaptatif. L'adoption plus large de la technologie dépendra de la capacité des transformateurs à justifier la complexité ajoutée par des économies de coûts, des gains de performance et des avantages en matière de durabilité par rapport au moulage conventionnel à base de granulés.
Résumé
Les compounders de moulage par injection intègrent le compounding et le moulage en une seule chaîne de production, offrant aux transformateurs un contrôle direct sur la formulation du matériau, le renforcement et les propriétés des pièces. Leurs plus grands atouts sont la personnalisation, la logistique réduite et la compatibilité avec les formulations orientées durabilité, tandis que leurs principales limites sont la complexité du processus et des exigences de contrôle qualité plus strictes.
Références
- •
KraussMaffei Group. (n.d.). IMC technology. https://www.kraussmaffei.com/en/our-processes/injection-molding-compounder-imcLink
- •
KraussMaffei. (n.d.). Sustainable. Premium quality. Creating value. https://www.kraussmaffei.com/Processes/IMM/03%20Inline%20Compounding/03_01_IMC/KM_BR_DCIM_IMC_en.pdfLink
- •
The role of plastics compounding for injection molding. (2016, January). Plastics Engineering. http://read.nxtbook.com/wiley/plasticsengineering/january2016/consultantscorner.htmlLink
- •
IDI Composites International. (n.d.). Thermoset molding compounds. https://www.idicomposites.com/Link
- •
Marval Industries. (n.d.). Marval Industries. https://www.marvalindustries.com/Link
- •
Ensinger. (n.d.). Compounds. https://www.ensingerplastics.com/en-us/compoundsLink
- •
Mitsui Chemicals. (n.d.). MCE injection molding materials. https://eu.mitsuichemicals.com/content/dam/mitsuichemicals/sites/mce/documents/en/service/pdf/MCE%20injection%20molding%20materials.pdf.coredownload.pdfLink
- •
Teknor Apex. (2024, August 18). Next generation vinyl medical: Apex injection molding compounds. https://www.teknorapex.com/en-us/resources/technical-literature/vinyl-medical-next-generation-product-series-apex-injection-molding-compoundsLink
- •
Sylvin Technologies. (2026, January 2). Products. https://www.knowde.com/stores/sylvin-technologies/products?filters=color-brownLink
- •
Symplast. (n.d.). The symflex family. https://symplast.com.tr/our-products/overviewLink
- •
RISE. (n.d.). Compounding, injection molding and extrusion of plastics. https://www.ri.se/en/materials-and-durability/plastics/service/compounding-injection-molding-and-extrusion-of-plasticsLink
- •
Polimarky Sp. z o.o. Sp.K. (n.d.). Polimarky Sp. z o.o. Sp.K. https://www.plastech.biz/en/business-directory/Polimarky-Sp-K-1215Link
- •
Sun Alloys Europe. (n.d.). Home. https://sa-e.de/en/Link
- •
Injection moulding compounder (Patent WO2003041940A1). (2002, November 8). https://patents.google.com/patent/WO2003041940A1/enLink
- •
Injection molding compounders: Molders get control of their materials. (2008, May). Plastics Technology. https://www.ptonline.com/articles/injection-molding-compounders-molders-get-control-of-their-materialsLink
- •
DINABLEND PC blends PC/ASA, PC/ABS, PC/PBT. (2002). Nordmann. https://www.nordmann.global/en/products/dinablend-r-pc-blends-pc-asa-pc-abs-pc-pbtLink
- •
Plastic Compounders. (n.d.). Plastic compounders: Home. https://www.plastic-compounders.com/Link
- •
MD Plastics. (n.d.). Plastic compounding equipment: Processing solutions. https://mdplastics.com/feeds/category/plastic-compounding-equipmentLink
- •
TDS+ Joncryl+ ADR-4468. (2025, May 15). Scribd. https://www.scribd.com/document/739616679/TDS-Joncryl-ADR-4468Link
- •
Injection molding and its application to drug delivery. (2012, May 10). PubMed. https://pubmed.ncbi.nlm.nih.gov/22245483/Link
- •
Applied Bioplastics India Private Limited. (n.d.). Applied Bioplastics India Private Limited. https://www.exportersindia.com/applied-bioplastics/Link
- •
Avient. (n.d.). Hydrocerol chemical foaming agents for injection molding [Technical bulletin]. https://www.avient.com/sites/default/files/2023-01/Hydrocerol%20Chemical%20Foaming%20Agents%20for%20Injection%20Molding%20Technical%20Bulletin.pdfLink
- •
Purgex. (n.d.). Purging compounds for injection molding. https://purgexonline.com/injection-molding/Link
- •
Addisperse. (n.d.). About us. https://addisperse.us/about/Link
- •
HEXPOL Rubber Compounding. (2020, October 1). Processing technics. https://www.hexpol.com/rubber/hexpol-rubber-compounding/advanced-rubber-compounds/various-processing-technics/Link
- •
Polypropylene compounds for automotive applications. (n.d.). Sumitomo Chemical. https://www.sumitomo-chem.co.jp/english/rd/report/files/docs/20100100_a2g.pdfLink
- •
Polypropylene compounds for automotive applications. (n.d.). Sumitomo Chemical. https://www.sumitomo-chem.co.jp/english/rd/report/files/docs/01_2010-1e.pdfLink
- •
Advanced Composites ADX-5017. (2025, May 28). Knowde. https://www.knowde.com/stores/advanced-composites/products?category=technologies-elastomersLink
- •
Midland Compounding & Consulting. (2019, July 12). Capabilities. https://midlandcompounding.com/capabilities/Link
- •
Molding Hub. (n.d.). Pellet process in injection molding. https://moldinghub.com/en/knowledge/glossary/pellet-processLink
- •
Color Master. (2026, April 29). Injection molders. https://www.color-master.com/processors-serviced/injection-molders/Link
- •
Injection moulding. (2003, September 23). In Wikipedia. https://en.wikipedia.org/wiki/Injection_mouldingLink
- •
RIM molding: Process, benefits & uses. (n.d.). IQS Directory. https://www.iqsdirectory.com/articles/plastic-injection-molding/rim-molding.htmlLink
- •
Compounder meaning in Gujarati. (2025, January 1). Uptoword. https://uptoword.com/en/compounder-meaning-in-gujaratiLink
- •
Chemicals, additives suppliers compare 398 companies. (2017, November). Plastics News Directory. https://www.plasticsnewsdirectory.com/category/materials-suppliers/chemicals-additives-suppliersLink
- •
Glossary of injection molding terms. (2025, May 7). Team PTI. https://teampti.com/glossary-of-terms/Link
- •
The electric vehicle revOLUTION enabled by ... (2012, October 22). CORDIS. https://cordis.europa.eu/project/id/314744/reportingLink
- •
s. (n.d.). https://apps.dtic.mil/sti/tr/pdf/ADA302599.pdfLink
- •
Midland Compounding & Consulting. (2019, July 12). Midland Compounding & Consulting. https://midlandcompounding.com/compounding/Link
- •
Chopped fiber compounding enters injection molding. (2026, May 20). Plastics Engineering. https://www.plasticsengineering.org/2026/05/chopped-fiber-compounding-enters-injection-molding-011294/Link
- •
Reaction injection molding (RIM): Definition, importance, how it ... (2023, July 29). Xometry. https://www.xometry.com/resources/injection-molding/reaction-injection-molding/Link
- •
40 CFR § 63.5935 - What definitions apply to this subpart? (n.d.). Cornell Law School. https://www.law.cornell.edu/cfr/text/40/63.5935Link
- •
Purging compound solutions for thermoplastics processing. (n.d.). Chem-Trend. https://chemtrend.com/solution/purging-compounds/Link
- •
Thermoplastische pom-masse (Patent WO2013113880A1). (2013, February 1). https://patents.google.com/patent/WO2013113880A1/deLink
- •
Compounder meaning in Hindi. (2025, January 1). Uptoword. https://uptoword.com/en/compounder-meaning-in-hindiLink
- •
Injection molding. (2026, August 3). Kuraray. https://elastomer.kuraray.com/us-en/blog/injection-molding/Link
- •
What are the common applications of injection molding and ... (n.d.). Hubs. https://www.hubs.com/knowledge-base/injection-molding-applications-and-benefits/Link
- •
What products can be made from injection molding? (n.d.). IEN. https://www.ien.com/product-development/article/21014543/what-products-can-be-made-from-injection-moldingLink
- •
Fundamentals of petroleum and petrochemical engineering. (n.d.). https://chemindia.chemicals.gov.in/Reportpdf/FundamentalsofPetroleumandPetrochemicalEngineering.pdfLink
- •
Products – Kimia Bespar Golpa. (2025, September 27). https://kbgco.ir/en/productslist/Link
- •
Injection molding: Definition, types & processing techniques. (2026, April 2). SpecialChem. https://www.specialchem.com/plastics/guide/injection-moldingLink
- •
Biobased, biodegradable compositions for injection molding (Patent WO2024137457A1). (2023, December 18). https://patents.google.com/patent/WO2024137457A1/enLink
- •
Rubber-lexicon. (n.d.). Zorge. https://www.zorge.com/en/rubber-lexicon/Link
- •
Injection molding guide: Process, design tips & materials. (n.d.). Protolabs. https://www.protolabs.com/resources/guides-and-trend-reports/injection-molding-guide-process-design-tips-materials/Link
- •
Polymer compounder: The power behind high- ... (2025, June 21). ATP. https://www.atpchem.com/polymer-compounder-the-power-behind.htmlLink