
Introduction
Les lignes d'extrusion pour le gainage de tuyaux et câbles sont des systèmes de production intégrés qui appliquent une couche continue de polymère ou d'élastomère autour d'un tuyau, d'un câble ou d'un faisceau de câbles assemblés afin d'assurer une protection, une isolation, une étanchéité ou un renforcement mécanique. Dans la fabrication de câbles, ces lignes sont utilisées pour l'isolation, la gaine primaire, le lit et la gaine extérieure ; dans les applications liées aux tuyaux, elles servent au surgainage protecteur, aux systèmes à âme en mousse ou aux couches de gaine fonctionnelles.
La technologie se situe à l'intersection du traitement des polymères, de l'outillage de précision et de la manutention en aval, et elle est étroitement associée au traitement continu de matériaux tels que le PVC, le PE, le XLPE, le LSHF/HFFR, le TPU, le Nylon, et dans des cas spécialisés le silicone ou le plomb. Les lignes modernes combinent généralement des unités de déroulage, des extrudeuses, des têtes de câblage, des bacs de refroidissement, des systèmes de tirage, un contrôle du diamètre et un équipement de bobinage, de nombreuses configurations prenant en charge la production monocouche, bicouche ou en tandem de remplissage et de gainage.
Historiquement, ces lignes sont passées de systèmes de gaine simples à extrudeuse unique à des plateformes de production hautement automatisées capables de co-extrusion, de fonctionnement à grande vitesse et d'un contrôle précis de l'épaisseur de paroi. Leur importance actuelle est façonnée par la demande de performances supérieures des câbles, de formulations ignifuges et sans halogène, d'une consommation énergétique réduite et d'une compatibilité avec des assemblages de conducteurs et de tuyaux de plus en plus complexes.
Histoire et développement
Les premiers systèmes de gainage de câbles reposaient sur des dispositions d'extrusion relativement simples qui formaient une seule couche de polymère sur un conducteur ou un faisceau de tuyaux. À mesure que les architectures de câbles se complexifiaient, les fabricants ont introduit des dispositions en tandem et de co-extrusion pour gérer séparément le remplissage, le lit, le skinning et la formation de la gaine extérieure dans une ligne continue.
Une étape majeure a été l'industrialisation généralisée de l'extrusion par tête transversale, qui a permis d'appliquer le polymère fondu de manière concentrique sur une âme en mouvement tout en maintenant une excentricité stable et une uniformité dimensionnelle. Cela a rendu viable la production continue d'isolation et de gaine à l'échelle industrielle pour les applications d'énergie, de télécommunications et de fils de bâtiment.
Une deuxième étape a été le passage des gaines monomatériaux aux systèmes multicouches et en tandem, permettant des combinaisons telles que charge plus gaine, gaines bicouches et constructions à rayures ou à cape de couleur. Ces systèmes ont amélioré la flexibilité du procédé pour les produits nécessitant à la fois un remplissage de cœur économique et une peau extérieure haute performance.
Un troisième développement a été l'intégration du contrôle et de l'automatisation en ligne, incluant les jauges de diamètre, la mesure d'épaisseur, la gestion de recettes par PLC et la coordination avancée du déroulage/bobinage. Les offres de lignes récentes mettent également l'accent sur des vitesses plus élevées, des temps de changement réduits et une compatibilité avec les composés sans halogène à faible fumée pour les marchés finaux axés sur la sécurité.
Aperçu technique
Au cœur d'une ligne de gainage se trouve une extrudeuse qui plastifie le composé et une tête de câblage qui dirige la matière fondue de manière concentrique autour du substrat câble ou tuyau. La gaine fondue est ensuite stabilisée dans un bac de refroidissement, tirée par un cabestan ou une chenille de tirage, et enroulée ou bobinée par un système de prise.
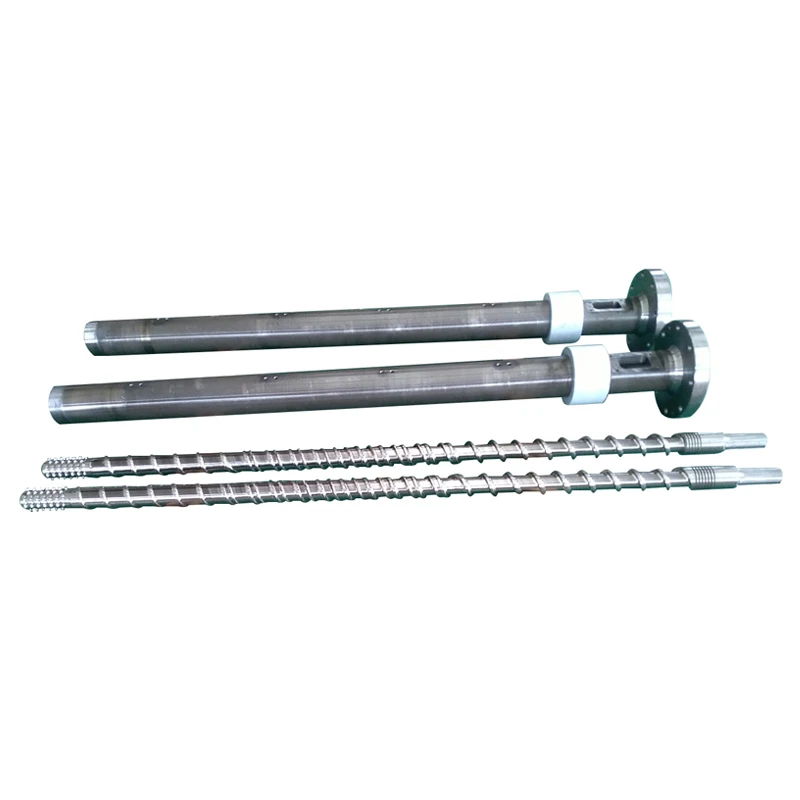
Les agencements de ligne typiques incluent :
- Poste de déroulage
- Extrudeuse
- Tête de câblage
- Bac ou canal de refroidissement
- Cabestan ou chenille de tirage
- Contrôle du diamètre ou de l'épaisseur
- Système de bobinage ou d'accumulation
- Contrôle PLC et interface opérateur
Un objectif d'ingénierie clé est la concentricité : la gaine doit maintenir une épaisseur uniforme sur la circonférence pour éviter les points faibles, une isolation excentrique ou des défaillances de performance en aval. Dans les applications câbles, cela est particulièrement important pour la fiabilité diélectrique, la résistance au feu, la résistance à l'abrasion et la durabilité mécanique.
Les conditions de traitement courantes varient largement selon la taille du produit et le matériau, mais les données industrielles publiées montrent la plage pratique. Pour le gainage de câbles, les vitesses de ligne maximales sont généralement comprises entre environ 100 m/min pour les lignes de gainage de câbles de puissance lourds et 300 m/min ou plus pour certains modèles compacts, tandis que les lignes spécialisées pour fils de bâtiment peuvent atteindre 500 m/min voire 600 m/min dans certaines classes et diamètres de câbles.
La capacité en matériaux et en dimensions varie également fortement selon la classe de ligne. Les exemples publiés incluent des diamètres de câble jusqu'à 120 mm, 130 mm ou plus, selon la famille de lignes, et des tailles de tête de câblage d'environ 20–130 mm pour certains systèmes. Certains systèmes d'extrusion de câbles industriels listent des sections jusqu'à 1000 mm² et des diamètres finis jusqu'à 140 mm pour les modèles plus grands.
Pour le traitement orienté recyclage, un repère pratique est qu'un train de déshydratation et de séchage humide bien conçu peut réduire l'humidité des flocons post-consommation à de faibles niveaux résiduels avant l'extrusion ; dans les systèmes de recyclage des plastiques intégrés, le déshydratation centrifuge est généralement suivie d'un séchage thermique pour préparer le matériau à une extrusion stable. Dans le gainage de câbles et de tuyaux, ce principe est important car l'humidité peut dégrader la qualité de la matière fondue, l'état de surface et les performances électriques, en particulier dans les composés hygroscopiques ou contaminés. Il s'agit d'une inférence technique issue de la pratique standard du traitement des polymères plutôt que d'une valeur indiquée dans les brochures de lignes citées.
Caractéristiques clés
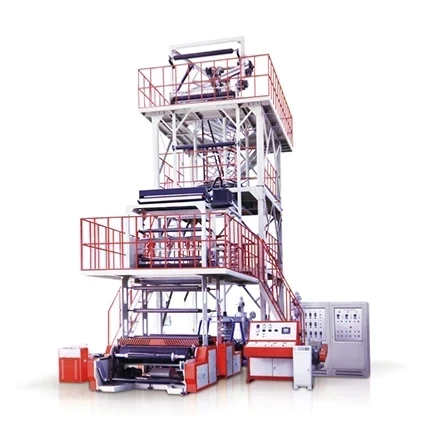
Les performances d'une ligne de gainage sont définies par plusieurs paramètres interdépendants :
- Vitesse de ligne : détermine le rendement mais doit être équilibrée avec la capacité de refroidissement et la précision du contrôle de paroi.
- Compatibilité des matériaux : PVC, PE, XLPE, LSZH/LSHF/HFFR, TPU, PP, Nylon, silicone, et dans des cas de niche le plomb ou des fluoropolymères spéciaux.
- Architecture de la gaine : monocouche, à rayures, bicouche, co-extrudée, en tandem remplissage-et-gainage, ou skinning/surgainage.
- Plage de diamètres : des petits câbles de signal aux câbles de puissance robustes et aux gros faisceaux de câbles.
- Stabilité du procédé : contrôlée par la température de fusion, la conception de la vis, la géométrie de la tête de câblage, la tension du tirage et la longueur de refroidissement.
Les repères techniques courants cités par les fournisseurs incluent :
- Vitesse de ligne maximale : environ 100–600 m/min, selon le type de câble et le diamètre du produit.
- Capacité en diamètre de câble : jusqu'à 120–130 mm dans plusieurs offres standard, avec des lignes industrielles plus grandes dépassant cette plage.
- Sections : exemples de 10–240 mm² jusqu'à 120–1000 mm² sur certains modèles.
- Diamètres de vis d'extrudeuse : environ 20–150 mm selon les fabricants et les classes de produits.
- Configurations de couches : monocouche, bicouche, tricouche ou dispositions en tandem charge-plus-peau.
Dans le surgainage et le gainage fonctionnel lié aux tuyaux, les mêmes principes s'appliquent, mais les tolérances peuvent privilégier la protection mécanique, le blindage contre la corrosion ou l'allongement de la durée de vie plutôt que les performances électriques. Cela dit, l'association industrielle la plus courante des « lignes de gainage » reste la fabrication de câbles.
Types et variantes
| Type de ligne | Objectif principal | Utilisation typique |
|---|---|---|
| Ligne de gainage monocouche | Applique une seule gaine protectrice | Fils de bâtiment, câbles de contrôle, câbles de puissance de base |
| Ligne de remplissage et de gainage | Ajoute charge/lit et gaine extérieure en un seul procédé | Câbles de puissance de grand diamètre, câbles assemblés ronds ou plats |
| Ligne de co-extrusion | Applique plusieurs couches simultanément | Gaines bicolores, couches de peau fonctionnelles, structures barrières améliorées |
| Ligne d'extrusion en tandem | Utilise des groupes d'extrusion séparés pour le remplissage et la gaine | Faisceaux de câbles à haut rendement et conducteurs de grande section |
| Ligne de gainage spéciale | Traite des matériaux ou produits uniques | Câbles silicone haute température, gaine au plomb, câbles optiques, câbles coaxiaux |
La distinction entre gainage et isolation est importante. Les lignes d'isolation se concentrent sur la séparation diélectrique autour des conducteurs individuels, tandis que les lignes de gainage appliquent généralement une couche protectrice plus externe autour d'un cœur ou d'un faisceau terminé. Dans de nombreuses usines, la même plateforme d'équipement peut être adaptée aux deux rôles par des modifications de la tête de câblage, de la vis et des équipements en aval.
Applications et utilisations
- Câbles de puissance : gaines extérieures pour assemblages de câbles basse, moyenne et dans certains cas haute tension, utilisant souvent du PVC, du PE, du XLPE ou des composés sans halogène.
- Fils de bâtiment : couches de gaine pour câbles d'installation fixe dans le câblage résidentiel, commercial et d'infrastructure.
- Câbles de télécommunications et de données : gainage pour câbles téléphoniques, LAN, coaxiaux et de signal où la qualité de surface et le contrôle dimensionnel sont critiques.
- Câbles automobiles : gainage pour faisceaux et lignes de signal nécessitant une résistance thermique, une flexibilité et une résistance à l'abrasion.
- Câbles spéciaux : constructions ignifuges, pour instruments, ascenseurs et câbles silicone haute température.
- Protection de tuyaux et conduits : surgainage ou gainage protecteur de tuyaux, de faisceaux de microconduits ou d'assemblages de type conduit.
Une utilisation relativement inadaptée est le gainage au plomb pour les câbles de distribution d'énergie modernes grand public, car le plomb ajoute du poids, de la complexité de traitement et des contraintes environnementales ; il reste pertinent uniquement dans des applications de niche où la performance barrière est essentielle.
Matériaux et considérations polymères
Le choix du matériau détermine les performances électriques, mécaniques, thermiques et environnementales de la gaine. Le PVC reste répandu car il est économique et facile à mettre en œuvre. Le PE et le XLPE sont courants lorsque les performances électriques et mécaniques sont prioritaires. Les composés LSHF/HFFR sont largement utilisés lorsque la suppression de la fumée et la conformité sans halogène sont importantes. Le TPU, le PP, le Nylon et le silicone servent à des applications spécialisées nécessitant de la flexibilité, une résistance à l'abrasion ou une endurance à haute température.
Pour les produits co-extrudés ou en tandem, la compatibilité entre les couches compte autant que les propriétés individuelles des composés. Le retrait thermique, l'adhésion, l'équilibre de viscosité à l'état fondu et le comportement au refroidissement doivent être adaptés pour éviter le délaminage, l'excentricité ou les concentrations de contraintes.
Automatisation et contrôle du procédé
Les lignes de gainage modernes utilisent de plus en plus le contrôle PLC, des IHM à écran tactile, l'alimentation automatique, les jauges de diamètre, le marquage jet d'encre, le marquage laser et la surveillance d'épaisseur. Plusieurs fournisseurs proposent également des modules auxiliaires tels que le dosage de masterbatch de couleur, le revêtement au graphite, les rayures et le rubanage en ligne.
L'automatisation améliore la répétabilité et réduit la dépendance à l'opérateur, mais elle introduit également des défis d'intégration. La ligne doit synchroniser le débit d'extrusion, la vitesse du tirage, la stabilité du refroidissement et la tension de bobinage ; sinon, le résultat peut être une ovalité, des défauts de surface ou une variation d'épaisseur de paroi.
Aspects environnementaux et de durabilité
L'efficacité énergétique est un enjeu central car les lignes d'extrusion fonctionnent en continu et peuvent opérer à haut débit pendant de longues campagnes de production. Les économies proviennent d'une conception optimisée de la vis, d'un rework réduit, d'un zonage précis de la température, d'entraînements efficaces et d'un minimum de rebuts lors du démarrage et des changements.
La durabilité est également liée à l'efficacité des matériaux. Une concentricité précise et un contrôle en ligne réduisent le surépaisseur, tandis que le contrôle de procédé en boucle fermée réduit la production hors spécification. Dans le gainage de câbles, cela réduit directement la consommation de composé par mètre de produit fini.
L'adoption de composés ignifuges sans halogène reflète à la fois des exigences de sécurité et réglementaires, bien que ces matériaux puissent être plus exigeants en traitement et nécessiter un contrôle plus strict de la température de fusion, de la viscosité et du refroidissement.
Impact économique et sur le marché mondial
Les lignes d'extrusion pour le gainage sont des équipements d'investissement fortement liés à la demande plus large dans la construction, les services publics, les télécommunications, le transport et l'électrification. Leur marché est influencé par l'expansion des réseaux, l'électrification des bâtiments, les infrastructures d'énergies renouvelables, la demande de câblage automobile et la croissance des réseaux de fibres optiques et de données.
L'activité des fournisseurs montre une base mondiale large : les fabricants européens et internationaux mettent l'accent sur l'ingénierie haut de gamme et l'intégration des procédés, tandis que de nombreux constructeurs de machines asiatiques et régionaux ciblent des systèmes compacts, compétitifs en coût et spécifiques à l'application. La littérature produit publique indique que la différenciation concurrentielle provient souvent de la vitesse de ligne, du niveau d'automatisation, de la polyvalence des matériaux et de la manutention en aval plutôt que du principe d'extrusion lui-même.
Défis actuels et innovations
Les défis d'ingénierie actuels incluent :
- maintenir la concentricité à des vitesses de ligne plus élevées
- traiter des composés difficiles à faible fumée ou ignifuges
- minimiser la consommation d'énergie et les rebuts
- supporter des changements de produits fréquents
- intégrer l'inspection dimensionnelle en ligne et l'enregistrement des données
L'innovation se concentre de plus en plus sur :
- la co-extrusion multicouche
- le remplissage et gainage en tandem
- la surveillance intelligente du diamètre et de l'épaisseur de paroi
- les agencements de ligne modulaires pour différentes familles de câbles
- les matériaux spéciaux pour la résistance au feu, la haute température et les environnements industriels
Perspectives d'avenir
Les futures lignes de gainage mettront probablement l'accent sur une plus grande flexibilité des recettes, un contrôle qualité numérique plus strict et de meilleures performances énergétiques. À mesure que les systèmes de câbles deviennent plus spécialisés pour la mobilité électrique, l'infrastructure de données, l'énergie renouvelable et l'automatisation industrielle, la demande restera forte pour des lignes capables de traiter à la fois des composés courants et haute performance avec un minimum d'arrêts.
Un développement supplémentaire est également attendu en matière d'efficacité des matériaux et de circularité, en particulier pour réduire les déchets de démarrage, améliorer la compatibilité avec les polymères retraités lorsque cela est autorisé, et étendre la traçabilité numérique pour la documentation de production et de conformité.
Résumé
Les lignes d'extrusion pour le gainage de tuyaux et câbles sont des systèmes de fabrication continue qui appliquent des couches de polymère protectrices ou fonctionnelles avec une grande précision. Elles vont des lignes de gaine de câble monocouche simples aux systèmes multicouches, en tandem et spéciaux pour les applications de puissance, de télécommunications, automobiles et de haute performance de niche, et leur évolution est façonnée par l'automatisation, l'innovation matérielle, l'efficacité énergétique et des exigences de performance plus strictes.
Références
- •
Extrusion lines. (2018). Pioneerm. https://www.pioneerm.com/en/extrusion-lines.htmlLink
- •
Cable extrusion. (n.d.). Akte. http://www.akte.co.rs/pdf_files/samp/Sampsistemi%20ekstruzione%20linije.pdfLink
- •
Extruders. (2020, October 27). New Max Industries. https://www.newmaxindustries.com/Link
- •
Insulation and sheathing extrusion production line. (2025, August 22). RLB. https://www.rlbcable.com/Product/Insulation-and-Sheathing-Extrusion-Production-Line.htmlLink
- •
Extrusion lines for sheathing. (n.d.). Um. http://www.um.com.tr/extrusion-lines/extrusion-lines-for-sheathingLink
- •
Cable extrusion line manufacturer. (n.d.). Gtcablemachine. https://gtcablemachine.com/extrusionLink
- •
Continuous lead sheathing extruder. (n.d.). Goldsupplier. https://www.goldsupplier.com/provide/p121222999.htmlLink
- •
Sheathing extrusion line. (2021, April 22). Gemwellmachine. https://gemwellmachine.com/product-item/sheathing-extrusion-line/Link
- •
Extruders. (2020, July 14). Maillefer. https://www.maillefer.net/en/components/extruders/Link
- •
Industrial cable extrusion line for electrical cable manufacturing. (2025, January 1). Cablecitysource. https://www.cablecitysource.com/extrusion-line-2659870/Link
- •
Nirman Maschinen Fabrik. (n.d.). Nirmanind. https://www.nirmanind.in/extrusion-lines-extruders-wire-drawing-lines-manufacture.htmlLink
- •
Extrusion lines and components. (2014, April 28). Progressive Machinery. https://progmach.com/machinery/extrusion-lines-and-components/Link
- •
Wire & cable extrusion lines. (n.d.). Fulcha. https://www.fulcha.com/extrusion/Link
- •
Power cable manufacturing making machine. (2026, January 10). Gfcablemachine. https://gfcablemachine.en.made-in-china.com/product/bBqEPmgGRRYr/China-Power-Cable-Manufacturing-Making-Machine.htmlLink
- •
Power cable sheathing line. (2025, July 24). Expometals. https://www.expometals.net/en/hall/machines/wire-drawing-machines/stand/samp-spa/products/power-cable-sheathing-lineLink
- •
Wire sheathing line for the construction industry. (2012, August 29). Expometals. https://www.expometals.net/en/hall/machines/wire-drawing-machines/stand/samp-spa/products/building-wire-sheathing-lineLink
- •
Lead extruder machine. (2025, January 13). Wiretech. https://wiretech.com/2025/01/lead-extruder-machine/Link
- •
Silicone rubber continuous vulcanization extrusion equipment. (n.d.). Hagsin. https://hagsin.com/index.php/show/id/642.htmlLink
- •
Browse our products list of Kabra Extrusionteknik Ltd. (2018, January 1). Exportersindia. https://www.exportersindia.com/kabra/products.htmLink
- •
Wire & cable extruder. (2026, June 19). Rosendahlnextrom. https://rosendahlnextrom.com/cable/products/single-machines/extruders/Link
- •
Sant Engineering Industries. (2017, July 1). Indiamart. https://www.indiamart.com/santengineeringindustries/profile.htmlLink
- •
Sheathing lines. (2023, February 19). Savsan. https://www.savsan.com/en/sheathing-lines/Link
- •
Our products. (n.d.). Nirman. https://nirmanind.com/product-offerings.htmlLink
- •
Crosshead extruder: High-precision cable & wire solutions. (2025, August 26). Accio. https://www.accio.com/plp/crosshead-extruderLink
- •
Extruders. (2024, November 1). Indiamart. https://www.indiamart.com/santengineeringindustries/extruders.htmlLink
- •
Cable extrusion machine. (n.d.). Wirecablemakingmachine. https://www.wirecablemakingmachine.com/products-category/extrusion-machine.htmlLink
- •
Extrusion lines. (n.d.). Comprex. https://comprex.com.pl/en/products/extrusion-linesLink
- •
Extruder. (2018, January 11). Cablewiremachine. https://www.cablewiremachine.com/power-cable-extruderLink
- •
Tube extrusion line. (2019, June 12). Directindustry. https://www.directindustry.com/prod/amut/product-20400-214889.htmlLink
- •
Komax. (2024, April 9). Businessfrance. https://event.businessfrance.fr/npe-2024/komax/Link
- •
Plastic sheath cable extrusion machine. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Plastic_Sheath_Cable_Extrusion_Machine.htmlLink
- •
Extrusion machine. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Extrusion_Machine.htmlLink
- •
Communication cable sheathing protective covering corrugated tube machine. (n.d.). Made-in-china. https://www.made-in-china.com/price/prodetail_Plastic-Pipe-Machinery_lNSQnzKYhTWj.htmlLink
- •
System solutions for economical. (n.d.). Kraussmaffei. https://www.kraussmaffei.com/media/datastore/cms/media/ext/downloads/ext-br-rohrextrusionsanlagen-en.pdfLink
- •
Sheathing machine. (2026, July 8). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Sheathing_Machine.htmlLink
- •
Wire and cable extrusion systems. (n.d.). Scribd. https://www.scribd.com/document/98863117/Wire-and-Cable-Extrusion-SystemsLink
- •
Sheath wire extrusion line. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Sheath_Wire_Extrusion_Line.htmlLink
- •
Extrusion lines: Definition, components, types, and. (2025, August 18). Polytechme. https://polytechme.com/extrusion-lines/Link
- •
Cable extruder manufacturers, suppliers, dealers & prices. (2026, August 5). Tradeindia. https://www.tradeindia.com/manufacturers/cable-extruder.htmlLink
- •
The process of plastic extrusion in cable manufacturing. (2023, May 8). Taizhengmachine. https://www.taizhengmachine.com/the-process-of-plastic-extrusion-in-cable-manufacturing.htmlLink