
Introduction
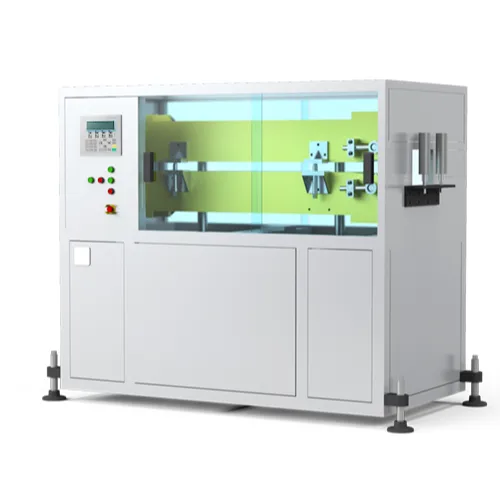
Une unité de tirage est une machine en aval dans une ligne d'extrusion de plastiques qui saisit, tire et synchronise précisément le mouvement de l'extrudat après sa sortie de la filière et de la section de refroidissement. Sa fonction principale est de contrôler la vitesse de ligne et la tension afin que les tuyaux, profilés, tubes, câbles, films ou produits continus similaires restent dans les tolérances dimensionnelles et conservent une finition de surface stable.
Dans le traitement industriel des plastiques, l'unité de tirage est souvent décrite comme un extracteur ou un tracteur, et elle peut utiliser des courroies, des chenilles ou une traction à rouleaux selon la géométrie du produit, la sensibilité de la surface et la force de traction requise. Le même principe de base est utilisé dans l'extrusion de tuyaux, l'extrusion de profilés, le gainage de câbles et certaines lignes de film ou de feuille, mais la conception mécanique diffère sensiblement selon l'application.
Bien que la machine soit mécaniquement moins complexe que l'extrudeuse elle-même, elle a un effet majeur sur la qualité du produit car un décalage de vitesse peut modifier l'épaisseur de paroi, le taux d'étirage, la rectitude et l'ovalité. Les systèmes modernes utilisent de plus en plus des entraînements servo, un contrôle de vitesse en boucle fermée, une pression de serrage réglable et des mécanismes de changement de taille pour réduire le glissement, améliorer la répétabilité et raccourcir le temps de changement.
D'un point de vue processus, les unités de tirage se situent à l'intersection de la manutention mécanique, du contrôle de processus et de la précision dimensionnelle. Leur importance croît à mesure que les transformateurs recherchent des vitesses de ligne plus élevées, des changements de produit plus fréquents, des tolérances plus strictes et une meilleure efficacité énergétique, en particulier dans l'extrusion de tuyaux et de profilés où la stabilité en aval affecte directement le débit et les taux de rebut.
Histoire et développement
Les premières lignes d'extrusion reposaient sur des extracteurs mécaniques relativement simples qui fournissaient de la traction mais une précision de vitesse limitée et une mauvaise adaptabilité aux différentes tailles de produits. À mesure que le rendement d'extrusion augmentait et que les tolérances se resserraient, l'unité de tirage a évolué d'un simple dispositif de traction vers un élément de contrôle synchronisé dans la ligne.
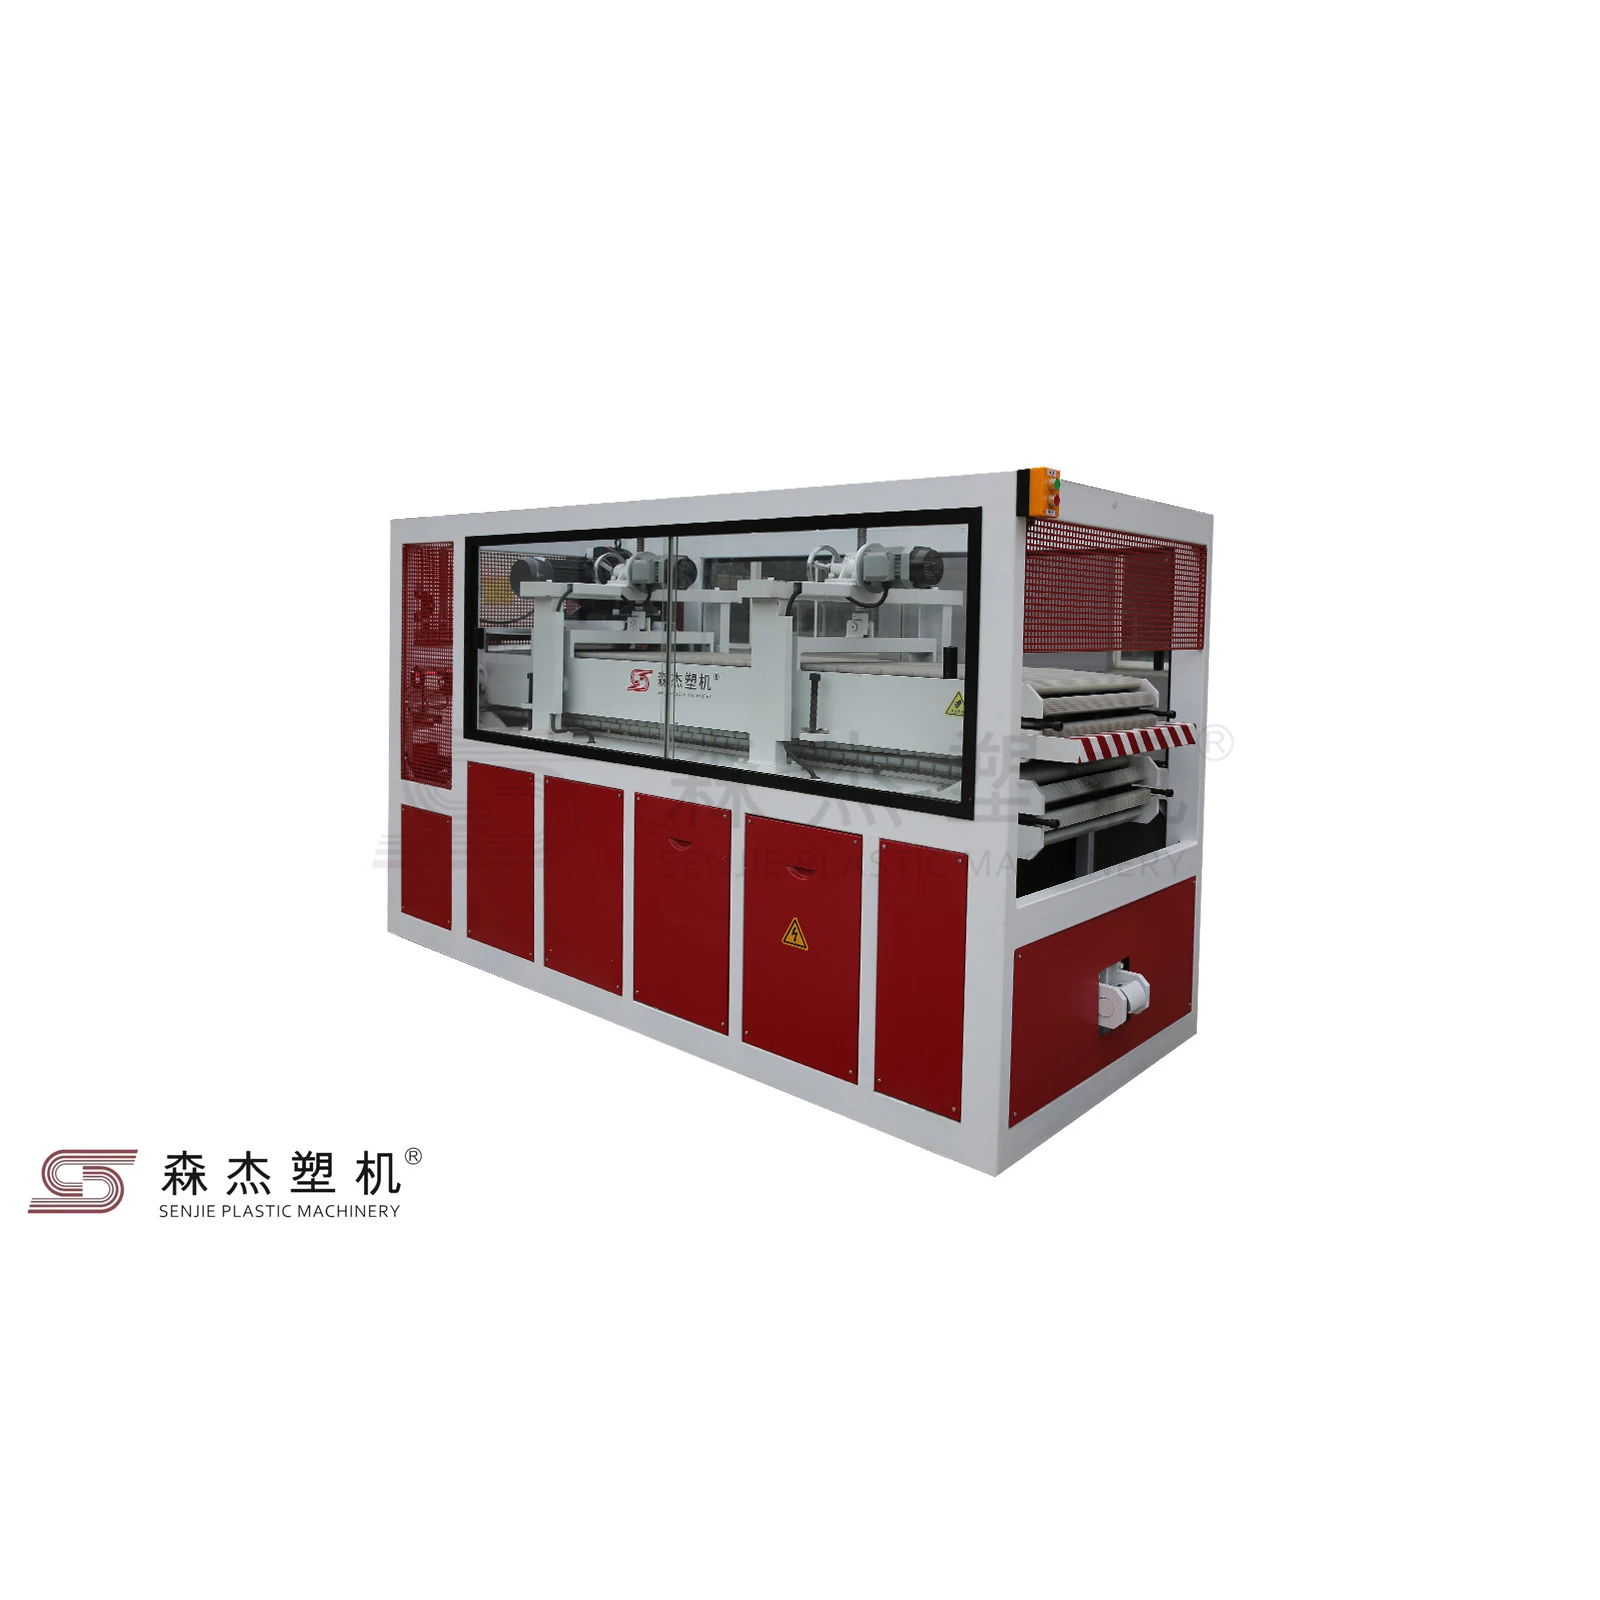
Un développement majeur a été le passage d'une simple préhension par friction à des chenilles et unités de tirage à courroie spécialement conçues, qui ont amélioré la surface de contact et réduit la déformation localisée sur les produits chauds ou semi-refroidis. Cela était particulièrement important pour la production de tuyaux et de profilés, où l'ovalité, les marques de surface et l'instabilité peuvent survenir si les forces de traction sont inégales.
Un autre jalon a été l'adoption d'entraînements servo et synchronisés électroniquement. Les systèmes contemporains peuvent coordonner la vitesse de la courroie et la force de traction plus précisément avec la sortie de l'extrudeuse, améliorant la stabilité dimensionnelle et permettant des changements plus rapides pour différents diamètres ou sections de profilés. Dans les applications spécialisées de test et de rhéologie, les concepts d'unité de tirage ont également été adaptés à l'équipement de laboratoire, comme les systèmes de tirage contrôlé utilisés avec les rhéomètres capillaires pour mesurer la résistance à la fusion et le comportement en extension.
Caractéristiques clés et aperçu technique
Une unité de tirage se compose généralement d'un châssis rigide, de courroies ou chenilles de traction, de moteurs d'entraînement, de mécanismes de réglage de pression, d'éléments de guidage et d'un système de contrôle lié au point de consigne de vitesse de ligne. Le produit est généralement supporté et saisi après refroidissement et calibrage, puis tiré à une vitesse contrôlée vers l'équipement en aval tel que des coupeurs, scies, enrouleurs, unités de gaufrage ou postes d'enroulement.
Les caractéristiques techniques typiques comprennent :
- Type de traction : courroie plate, chenille, multi-chenilles ou système à rouleaux.
- Système d'entraînement : moteur AC ou servo avec variateur ou contrôle de vitesse en boucle fermée.
- Contrôle de la pression de contact : réglage pneumatique, mécanique ou assisté par servo pour s'adapter à la taille du produit et à la sensibilité de la surface.
- Force de traction : de quelques kilonewtons sur les petites unités de tuyaux à des forces très élevées sur les lignes de grand diamètre ou de profilés lourds.
- Plage de vitesse : les petites unités de tuyaux peuvent atteindre jusqu'à environ 15 à 30 m/min selon les spécifications, tandis que les unités de tirage de profilés spécialisés peuvent atteindre 25 m/min et plus.
Les références de conception courantes rapportées par les fabricants et documents techniques incluent :
- Couverture des diamètres de tuyaux : des petits tubes aux grands systèmes jusqu'à 1 800 mm de diamètre extérieur ou plus dans les conceptions personnalisées.
- Nombre de chenilles : arrangements à 2, 3, 4, 6 chenilles ou multi-chenilles plus importants selon la charge et la géométrie.
- Longueur de préhension : souvent plusieurs centaines de millimètres sur les machines compactes ; un modèle publié indique 600 mm.
- Puissance du moteur : les petites machines peuvent utiliser environ 0,75 kW par chenille, tandis que les grandes unités de tirage augmentent en fonction de la taille de la ligne et de la demande de traction.
Pour l'extrusion de tuyaux, la vitesse de l'unité de tirage doit correspondre étroitement au débit de matière fondue et au comportement de retrait au refroidissement. Si l'unité de tirage est trop rapide, l'épaisseur de paroi diminue ; si trop lente, le tuyau peut s'épaissir, se déformer ou accumuler une distorsion par compression. Pour les profilés et plaques, la stabilité de vitesse aide à prévenir la torsion, le cambrage et la dérive dimensionnelle.
Types et variantes
| Type | Principe de préhension principal | Utilisation typique | Principal avantage | Principale limitation |
|---|---|---|---|---|
| Unité de tirage à courroie | Courroies larges pressées contre le produit | Plaques, profilés plats, certaines applications de film et feuille | Large surface de contact, plus doux pour les surfaces | Traction à charge ponctuelle inférieure aux systèmes à chenilles |
| Unité de tirage à chenilles | Chenilles continues saisissant le produit linéairement | Tuyaux, câbles, profilés, tubes | Forte traction et tirage stable | Mécanique plus complexe et pièces d'usure |
| Unité de tirage à rouleaux | Rouleaux rotatifs tirant le produit | Profilés étroits ou précis | Guidage précis et conception compacte | Moins adapté aux produits mous ou facilement marqués |
| Unité de tirage multi-chenilles | Plusieurs chenilles synchronisées | Grands tuyaux, sections lourdes, profilés techniques | Force de traction élevée et meilleur équilibre | Coût et encombrement plus élevés |
Les conceptions à chenilles sont courantes dans l'extrusion de tuyaux et de câbles car elles peuvent fournir une traction continue avec une prise forte et stable. Les machines à courroie sont souvent préférées pour les produits plats et les surfaces sensibles car la surface de contact est plus grande et les marques de surface sont réduites. Les systèmes à rouleaux sont plus spécialisés et tendent à être utilisés lorsque la précision de guidage est plus importante que la force de traction maximale.
Certaines unités de tirage sont construites avec des chenilles supérieures inclinables, des mécanismes d'auto-centrage ou des systèmes de hauteur et de course réglables pour accélérer les changements et s'adapter aux variations de dimensions du produit. Les machines de grande capacité peuvent être personnalisées pour les tuyaux lourds, les profilés automobiles, les profilés en fibres de verre ou les sections composites.
Applications et utilisations
Les unités de tirage sont utilisées partout où un produit plastique continu doit être transporté à une vitesse contrôlée après extrusion ou processus de formage connexes.
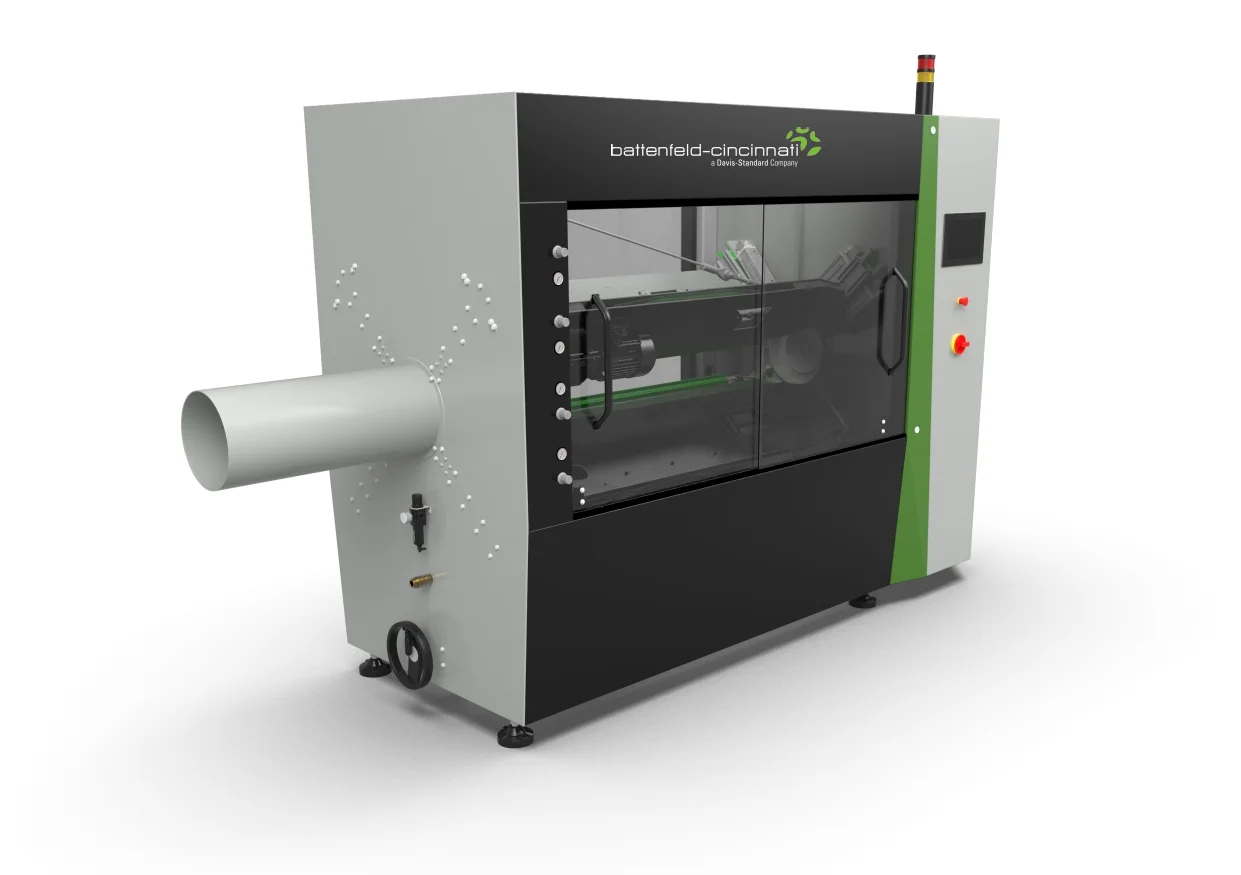
- Extrusion de tuyaux : L'unité de tirage maintient le diamètre et l'épaisseur de paroi du tuyau tout en coordonnant avec les unités de refroidissement, calibrage, découpe et emboîtement.
- Extrusion de profilés : Elle stabilise les profilés de fenêtres, gaines de câbles, profilés techniques et sections de construction en empêchant la torsion et le cambrage.
- Revêtement de câbles et fils : Elle régule le taux d'étirage et aide à maintenir l'épaisseur du revêtement dans les tolérances.
- Manutention de films et feuilles : Dans certaines lignes, elle contribue à la planéité et à l'étirage contrôlé, particulièrement lorsque la tension post-extrusion est importante.
- Pultrusion et processus continus spécialisés : Elle peut exercer la traction requise sur des sections renforcées ou formées en continu.
- Tests de laboratoire et rhéologiques : Les systèmes d'unité de tirage adaptés peuvent mesurer l'aptitude à l'étirage de la matière fondue et la réponse en extension dans les configurations de test.
Une application inadaptée concerne les extrudats très fragiles ou très collants qui ne supportent pas la traction après refroidissement, car l'unité de tirage peut déformer ou marquer la surface du produit à moins que la ligne ne soit repensée avec un support et un contrôle de traction spécialisés.
Principe de fonctionnement dans la ligne d'extrusion
L'unité de tirage est située en aval de la filière, du calibrage et des sections de refroidissement, où le produit a acquis suffisamment d'intégrité pour supporter la traction. L'unité tire le produit vers l'avant à une vitesse définie, et cette vitesse devient effectivement la référence de vitesse de ligne pour l'ensemble du processus en aval.
En pratique, la machine remplit quatre fonctions :
- Elle tire l'extrudat à travers la ligne.
- Elle stabilise la tension afin que le produit reste droit et dimensionnellement constant.
- Elle se synchronise avec la sortie de l'extrudeuse et le retrait au refroidissement.
- Elle alimente l'équipement en aval tel que les coupeurs, enrouleurs et empileurs.
Un décalage entre la sortie de l'extrudeuse et la vitesse de l'unité de tirage modifie la géométrie du produit. Les explications techniques publiées indiquent systématiquement qu'une unité de tirage plus rapide tend à réduire l'épaisseur de paroi, tandis qu'une unité plus lente peut augmenter l'épaisseur de paroi et créer une instabilité ou un entassement.
Innovations technologiques et automatisation
Les unités de tirage modernes utilisent de plus en plus des variateurs de fréquence, des moteurs servo et une synchronisation en boucle fermée avec les commandes de l'extrudeuse pour maintenir la précision et la répétabilité de la vitesse. Cela améliore la réponse aux changements de charge, aux transitoires de démarrage et aux transitions de taille de produit.
Les tendances actuelles en automatisation incluent :
- Changement de format basé sur recettes pour les tailles de tuyaux et profilés.
- Courroies ou chenilles auto-centrées pour améliorer l'alignement lors des changements rapides de produits.
- Contrôle intégré de ligne avec les systèmes d'extrusion, refroidissement, découpe et enroulement.
- Surveillance d'état pour l'usure des courroies, la perte de traction et les performances des entraînements.
- Réduction des réglages manuels grâce aux systèmes de serrage pneumatiques ou motorisés.
Ces caractéristiques sont particulièrement précieuses dans les lignes à haut rendement où même de petites fluctuations de vitesse peuvent se traduire par une variation dimensionnelle visible.
Aspects environnementaux et de durabilité
Les unités de tirage contribuent à la durabilité principalement par la stabilité du processus, la réduction des rebuts et la technologie d'entraînement économe en énergie. Une traction stable aide à réduire les tuyaux hors spécifications, le gauchissement des profilés et les reprises, ce qui diminue le gaspillage de matière et l'énergie incorporée dans la production rejetée.
Les améliorations de l'efficacité énergétique proviennent de :
- Entraînements servo et à variateur qui évitent une consommation d'énergie inutile.
- Pression de courroie optimisée, qui réduit le frottement et l'usure.
- Changements plus courts, qui réduisent les temps d'arrêt et les déchets lors des transitions de produits.
- Meilleure synchronisation, qui diminue le risque de défauts dimensionnels et de rebuts.
Dans certaines applications de films et produits plats, un meilleur contrôle de l'unité de tirage peut soutenir un étirage modeste qui améliore l'efficacité de conversion en aval et réduit le besoin de traitement correctif.
Impact économique et marché mondial
Les unités de tirage font partie intégrante de la chaîne de valeur dans l'extrusion de tuyaux, profilés et câbles car elles affectent directement le débit, le rendement et l'acceptation du produit. Sur le plan commercial, l'unité de tirage n'est généralement pas la machine la plus coûteuse de la ligne, mais elle est l'une des plus déterminantes pour maintenir la qualité de sortie à vitesse.
La demande mondiale est façonnée par :
- La croissance des infrastructures de tuyauterie, de l'irrigation et des produits de construction.
- L'expansion de l'extrusion de profilés pour la construction et les applications techniques.
- La demande continue d'équipements de gainage de câbles et fils.
- L'adoption de lignes de tuyaux de plus grand diamètre et d'extracteurs à force plus élevée pour les systèmes municipaux et industriels.
Les fabricants se différencient par la conception de traction, la force de traction, la stabilité de vitesse, la personnalisation et la facilité de changement plutôt que par le concept d'unité de tirage seul.
Défis actuels et innovations
Les principaux défis techniques sont le glissement, les marques de surface, la perte de traction, l'usure et la dérive de synchronisation dans des conditions de charge changeantes. Ces problèmes deviennent plus graves à mesure que les vitesses de ligne augmentent et que les transformateurs traitent des produits plus mous, plus minces ou plus sensibles dimensionnellement.
Les priorités d'innovation actuelles incluent :
- De meilleurs matériaux de préhension qui équilibrent traction et protection de surface.
- Un contrôle de force plus précis pour les tuyaux à paroi mince et les profilés délicats.
- Un réglage automatique plus rapide entre les tailles de produits.
- Une meilleure intégration avec les systèmes de découpe et d'enroulement en aval.
- Des agencements plus compacts pour les usines disposant d'un espace au sol limité.
Pour les tuyaux de grand diamètre, le défi n'est souvent pas seulement la force de traction mais le maintien d'une répartition uniforme de la charge sur plusieurs courroies ou chenilles. Pour les lignes de profilés, le défi est d'empêcher la torsion et le cambrage sans sur-serrer le produit.
Perspectives d'avenir
L'unité de tirage devrait s'intégrer plus profondément dans le contrôle numérique au niveau de la ligne, avec une utilisation accrue de la synchronisation servo, de la maintenance prédictive et de l'automatisation par recettes. À mesure que les systèmes d'extrusion évoluent vers des fenêtres de qualité plus strictes et des changements de produits plus fréquents, le contrôle de traction en aval restera central pour la performance compétitive.
Les développements futurs se concentreront probablement sur :
- Un contrôle de vitesse de précision supérieure à des vitesses de ligne élevées.
- Une traction adaptative qui s'ajuste automatiquement à la rigidité du produit et à l'état de surface.
- Des systèmes de courroies et chenilles à faible entretien avec une durée de vie plus longue.
- Une intégration de données plus forte avec les analyses d'extrusion et l'inspection qualité.
- Des entraînements optimisés énergétiquement qui réduisent les coûts d'exploitation tout en améliorant la stabilité.
Résumé
Une unité de tirage est le système de traction et de synchronisation qui détermine comment un extrudat plastique se déplace à travers les étapes en aval de la production. Dans l'extrusion de tuyaux, profilés, câbles, films et spécialités, elle est essentielle pour la précision dimensionnelle, la qualité de surface et un débit stable, et son évolution continue reflète les objectifs plus larges de l'industrie en matière d'automatisation, d'efficacité et de réduction des déchets.
Références
- •
Understanding the Haul-off Unit: Key to Success in PE Pipe Extrusion Processes. (2025, May 14). Dekuma. https://www.extruder.dekuma.com/understanding-the-haul-off-unit-key-to-success-in-pe-pipe-extrusion-processes/Link
- •
HAUL OFF AND Definition & Meaning. (2024, August 5). Merriam-Webster. https://www.merriam-webster.com/dictionary/haul%20off%20andLink
- •
EXTRUDEX Belt and Caterpillar Haul-Offs. (2024, April 4). Extrudex. https://extrudex.de/en/products/downstream-equipment/haul-offs/Link
- •
Haul Off Unit - Pipe Haul Off Machine. (2022, July 15). Dekuma. https://en.dekuma.com/product/haul-off-unit/Link
- •
Haul off machine for extruding line. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/haul-off-machine-for-extruding-line.htmlLink
- •
Part 4: The Haul off - The Key to Buying Pipe Extrusion Machinery. (2023, August 18). LinkedIn. https://www.linkedin.com/pulse/part-4-haul-off-key-buying-pipe-extrusion-machinery-nader-aminLink
- •
Haul-Off and Cutting Units - AMUT - PDF Catalogs. (2025, January 1). DirectIndustry. https://pdf.directindustry.com/pdf/amut/haul-off-cutting-units/20400-505543.htmlLink
- •
Haul off - Definition, Meaning & Synonyms. (2025, February 14). Vocabulary.com. https://www.vocabulary.com/dictionary/haul%20offLink
- •
HAUL OFF. (2025, July 1). Sarem. https://www.sarem.com.tr/en/haul-off/Link
- •
Module 5 (Lecture 11). (2025, August 31). Scribd. https://www.scribd.com/document/678811645/Module-5-Lecture-11Link
- •
Product Catalog. (n.d.). Adescor. https://adescor.com/wp-content/uploads/2021/10/Adescor_Updated_Brochure_Oct_2021_FA_DIGITAL_SPREADS.pdfLink
- •
An Introduction to Single Screw Extrusion. (2021, February 3). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Screw Plastic Extruder Decoded: From Raw Pellet To Perfect .... (2026, August 24). NHY Screws. https://www.nhyscrews.com/blog/screw-plastic-extruderLink
- •
HAUL-OFF Operating Manual Overview | PDF | Safety. (2026, April 12). Scribd. https://www.scribd.com/document/832818032/HAUL-OFF-BA-RevA-enLink
- •
Role of Haul Off Machine in Downstream Pipe Extrusion Industry. (2026, July 30). Sicaindia. https://sicaindia.com/role-of-haul-off-machine-in-downstream-pipe-extrusion-industry/Link
- •
What Is a Caterpillar Haul-Off in Cable Extrusion? (2026, June 4). Sai Extrumech. https://www.saiextrumech.com/caterpillar-haul-off-cable-extrusion/Link
- •
What is the role of the haul - off unit in a plastic board extrusion line? (2025, August 18). Beierplas. https://www.beierplas.com/blog/what-is-the-role-of-the-haul-off-unit-in-a-plastic-board-extrusion-line-837811.htmlLink
- •
Haul-off - Translation in LEO's German ⇔ English dictionary. (2024, November 1). LEO. https://dict.leo.org/german-english/haul-offLink
- •
Haul off machine. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/haul-off-machine.htmlLink
- •
Advantage of Haul-Off Machine for Profile Extrusion. (2025, January 7). Acemien. https://www.acemienextrusion.com/haul-off-machine-for-profile/Link
- •
To haul off. (2012, January 1). LEO. https://dict.leo.org/german-english/to%20haul%20offLink
- •
HAUL OFF Definition & Meaning. (2025, November 4). Merriam-Webster. https://www.merriam-webster.com/dictionary/haul%20offLink
- •
HAUL OFF Definition & Meaning - Dictionary.com. (2026, March 1). Dictionary.com. https://www.dictionary.com/browse/haul-offLink
- •
[PDF] Technical Specification TS – Haul off HO 75 2T PN. (n.d.). https://5.imimg.com/data5/SELLER/Doc/2025/7/531115440/TJ/GA/AE/29850330/haul-off-unit-suitable-for-16-75-mm-pipe.pdfLink
- •
Haul Off Machine - Automatic Haul Off Machine Manufacturer from Ahmedabad. (n.d.). Jimkhaasextrusions. https://www.jimkhaasextrusions.in/haul-off-machine.htmlLink
- •
Sprint Electric Industry Plastic Applications. (2017, November 16). Sprint Electric. https://www.sprint-electric.com/industries/plastics/Link
- •
Haul Off Machine in Pipe Extrusion. (2023, November 3). Liansu Machinery. https://www.ls-extrusion.com/index.php/news/49.htmlLink
- •
Technical Glossary from A to Z – Hyères Profilés. (2026, May 5). Hyères Profilés. https://hyeres-profiles.com/en/accueil-english/glossary/Link
- •
EVO. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/evoLink
- •
Haul you off. (2024, January 1). TheFreeDictionary. https://idioms.thefreedictionary.com/haul+you+offLink
- •
Haul Off Machine in Pipe Extrusion - LIANSU MACHINERY. (2023, November 3). Liansu Machinery. https://www.ls-extrusion.com/news/49.htmlLink
- •
Haul-off Definition. (n.d.). YourDictionary. https://www.yourdictionary.com/haul-offLink
- •
Haul-offs - Baruffaldi. (2021, May 20). Baruffaldi. https://www.baruffaldi.eu/product/haul-offs/Link
- •
Extruder Haul-off Unit. (2022, January 1). Liansu Machinery. https://www.ls-extrusion.com/product/extruder_haul_off_unit.htmlLink
- •
Haul somebody off. (n.d.). Longman Dictionary. https://www.ldoceonline.com/dictionary/haul-offLink
- •
PVC Pipe Production Line|How to start a pipe plant? (2020, February 26). Benk Extruder. https://www.benkextruder.com/pvc-pipe-production-line/Link
- •
Haul Off / Puller. (2013, January 15). HMG Extrusions. https://www.hmg-extrusions.at/pipe-downstream/pipe-haul-off/Link
- •
Haul Off Machine For Pipe. (2025, January 1). Top HD Extruder. https://www.tophdextruder.com/dp-haul-off-machine-for-pipe.htmlLink
- •
PipeMaster™ MBC Series Pipe Haul-Off Unit - Conair Group. (2024, November 21). Conair Group. https://www.conairgroup.com/product/pipemaster-mbc-series-pipe-haul-off-unit/Link
- •
Bfe0fc06-20a9-4297-a4ad-e468c1bb2fae. (2025, May 13). Scribd. https://id.scribd.com/presentation/738648258/bfe0fc06-20a9-4297-a4ad-e468c1bb2faeLink
- •
Faqs - Eans Machinery. (2025, December 26). Eans Machinery. https://www.eansmachine.com/faqs/Link
- •
Haul away - Definition, Meaning & Synonyms - Vocabulary.com. (n.d.). Vocabulary.com. https://www.vocabulary.com/dictionary/haul%20awayLink
- •
CONSTRUCTION EQUIPMENT MANAGEMENT - ppt download. (2019, January 1). SlidePlayer. https://slideplayer.com/slide/15789294/Link
- •
Haul off. (n.d.). WordReference. https://forum.wordreference.com/threads/haul-off.1037026/Link
- •
HAUL | definition in the Cambridge English Dictionary. (2026, January 1). Cambridge Dictionary. https://dictionary.cambridge.org/us/dictionary/english/haulLink
- •
Roll-Off Trucks 101: Cable Hoists, Hooklifts & More. (2025, August 4). Custom Truck. https://www.customtruck.com/read-this-before-you-buy-your-next-roll-off/Link
- •
DRTS Pipe Haul-Off/Puller. (n.d.). DRTS. https://drts.com/products/pipe-haul-offs/Link
- •
Haul off Machine for Pipe Production Line. (2000, February 28). Made-in-China. https://m.made-in-china.com/product/Haul-off-Machine-for-Pipe-Production-Line-681030105.htmlLink