
Introduction
Équipement de contrôle en boucle fermée pour la température désigne les capteurs, contrôleurs, dispositifs de commutation de puissance, actionneurs et logiciels associés utilisés pour maintenir un processus à une température cible en mesurant continuellement la valeur réelle et en corrigeant les écarts par rapport au point de consigne. En pratique industrielle, il s’agit du fondement du contrôle de température par rétroaction, et il est largement utilisé partout où la stabilité thermique affecte la qualité du produit, la sécurité, l’efficacité énergétique ou le débit.
Dans la transformation des plastiques, le contrôle de température en boucle fermée est central pour le chauffage du fourreau, la gestion de la température de fusion, le contrôle de la température du moule, les systèmes à canaux chauds, les rouleaux de calandre, les zones d’extrudeuse et les boucles de refroidissement de procédé. La même architecture de base apparaît dans de nombreux systèmes thermiques : un capteur mesure la température, un contrôleur la compare au point de consigne, et un élément de commande final tel qu’un relais, un SSR, un SCR, une vanne ou une pompe module l’apport ou l’évacuation de chaleur jusqu’à ce que l’erreur soit réduite.
La technologie a évolué des thermostats tout-ou-rien simples vers des systèmes commandés par PID et en réseau avec auto-réglage, coordination multi-zones, diagnostics à distance et intégration dans des API et des réseaux de communication industriels. Dans les machines de transformation des plastiques, cette évolution a amélioré la répétabilité, réduit les rebuts dus à la dérive thermique et permis des tolérances plus strictes dans des produits à forte valeur ajoutée tels que les pièces optiques, les composants médicaux, les films multicouches et les plastiques techniques.
Historique et développement
Le contrôle précoce de la température dans le chauffage industriel reposait sur des thermostats mécaniques et des réglages manuels, suffisants pour une régulation grossière mais pas pour les procédés nécessitant des bandes thermiques étroites. Le passage au contrôle électronique par rétroaction a introduit la détection continue et la correction automatique, rendant la gestion de la température plus stable dans des conditions de charge variables.
Un développement majeur a été l’adoption large du contrôle PID dans les contrôleurs de température industriels. La logique PID a amélioré le contrôle tout-ou-rien simple en réagissant non seulement à l’erreur présente, mais aussi à sa vitesse de variation et à son offset accumulé, ce qui a réduit le dépassement et le cyclage dans les systèmes thermiques.
Un autre jalon important a été la diffusion du contrôle de puissance à semi-conducteurs et de l’automatisation programmable. Dans les machines de transformation des plastiques, les SSR, les SCR, la commande par API et les contrôleurs numériques ont permis une commutation plus rapide, un zonage plus fin, une meilleure journalisation des données et une intégration plus étroite avec les séquences machines, les alarmes et les systèmes qualité.
Aperçu technique
Un système de contrôle de température en boucle fermée contient généralement quatre éléments principaux : le capteur, le contrôleur, l’élément de commande final et la charge thermique.
- Capteur : généralement un thermocouple, une RTD ou une thermistance ; dans certains systèmes, la détection infrarouge est utilisée pour les mesures sans contact.
- Contrôleur : compare la température mesurée au point de consigne et calcule l’action corrective, souvent via une logique PID.
- Élément de commande final : chauffage, vanne de refroidissement, pompe, relais, SSR ou SCR qui modifie l’apport ou l’évacuation de chaleur.
- Procédé/charge : le matériau ou l’équipement dont la température doit être contrôlée, par exemple une zone de fourreau, un circuit de moule ou une boucle d’huile thermique.
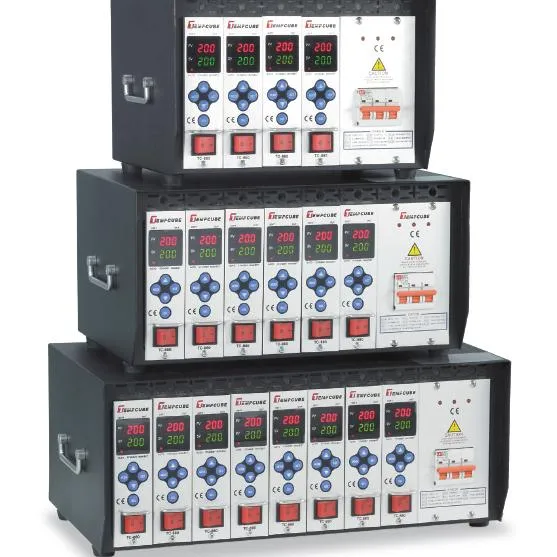
Le principe de fonctionnement est le cycle continu mesurer, comparer, corriger. Si la température réelle descend sous la cible, le contrôleur augmente l’apport de chaleur ou réduit le refroidissement ; si elle dépasse la cible, le contrôleur réduit le chauffage ou augmente le refroidissement.
Les caractéristiques techniques typiques des boucles de température industrielles comprennent :
- Précision de contrôle : souvent à une fraction de degré près jusqu’à quelques degrés Celsius, selon l’emplacement du capteur, la masse thermique et le niveau de perturbation ; les chauffages de procédé haute performance peuvent maintenir des bandes plus étroites lorsque la charge est stable.
- Fréquence d’échantillonnage et de mise à jour : de fractions de seconde à plusieurs secondes, selon le contrôleur et l’inertie thermique.
- Modes de sortie : tout-ou-rien, proportionnel en temps, contrôle par angle de phase, tir en salve, commande analogique ou modulation de vanne.
- Comportement de contrôle courant : auto-réglage ou réglage adaptatif pour réduire l’oscillation et le dépassement lorsque les conditions du procédé changent.
Dans les applications plastiques, une distinction critique existe entre la température de l’élément chauffant et la température du matériau du procédé. L’équipement en boucle fermée contrôle la variable de procédé, et non seulement la surface du chauffage, de sorte que le placement du capteur influence fortement les performances et le temps de réponse.
Types et variantes
L’équipement de contrôle de température en boucle fermée peut être classé selon la méthode de détection, la méthode d’actionnement et l’application.
| Type | Caractéristique principale | Utilisation typique dans les machines de transformation des plastiques |
|---|---|---|
| Thermostat tout-ou-rien | Commutation simple autour d’un point de consigne | Chauffages de cabinet de base, chauffage auxiliaire non critique |
| Contrôleur de température PID | Correction continue avec termes proportionnel, intégral et dérivé | Zones de fourreau, canaux chauds, chauffages de moule, fours de procédé |
| Boucle de contrôle basée sur API | Contrôle de température intégré à la logique machine | Extrudeuses, machines de moulage par injection, lignes d’extrusion |
| Contrôleur de puissance SCR/thyristor | Modulation fine de la puissance électrique | Grands bancs de chauffage, zones haute puissance |
| Commande basée sur SSR | Commutation rapide, faible maintenance | Circuits de chauffage plus petits, zones modulaires |
| Boucle thermique commandée par vanne | Modulation du débit de vapeur, eau chaude, huile ou glycol | Unités de température de moule, récipients à enveloppe, systèmes de calandre |
Dans la transformation des plastiques, les sous-systèmes thermiques courants en boucle fermée comprennent :
- Contrôleurs de zones de fourreau pour le moulage par injection et l’extrusion
- Contrôleurs de température de canaux chauds pour les collecteurs et les buses
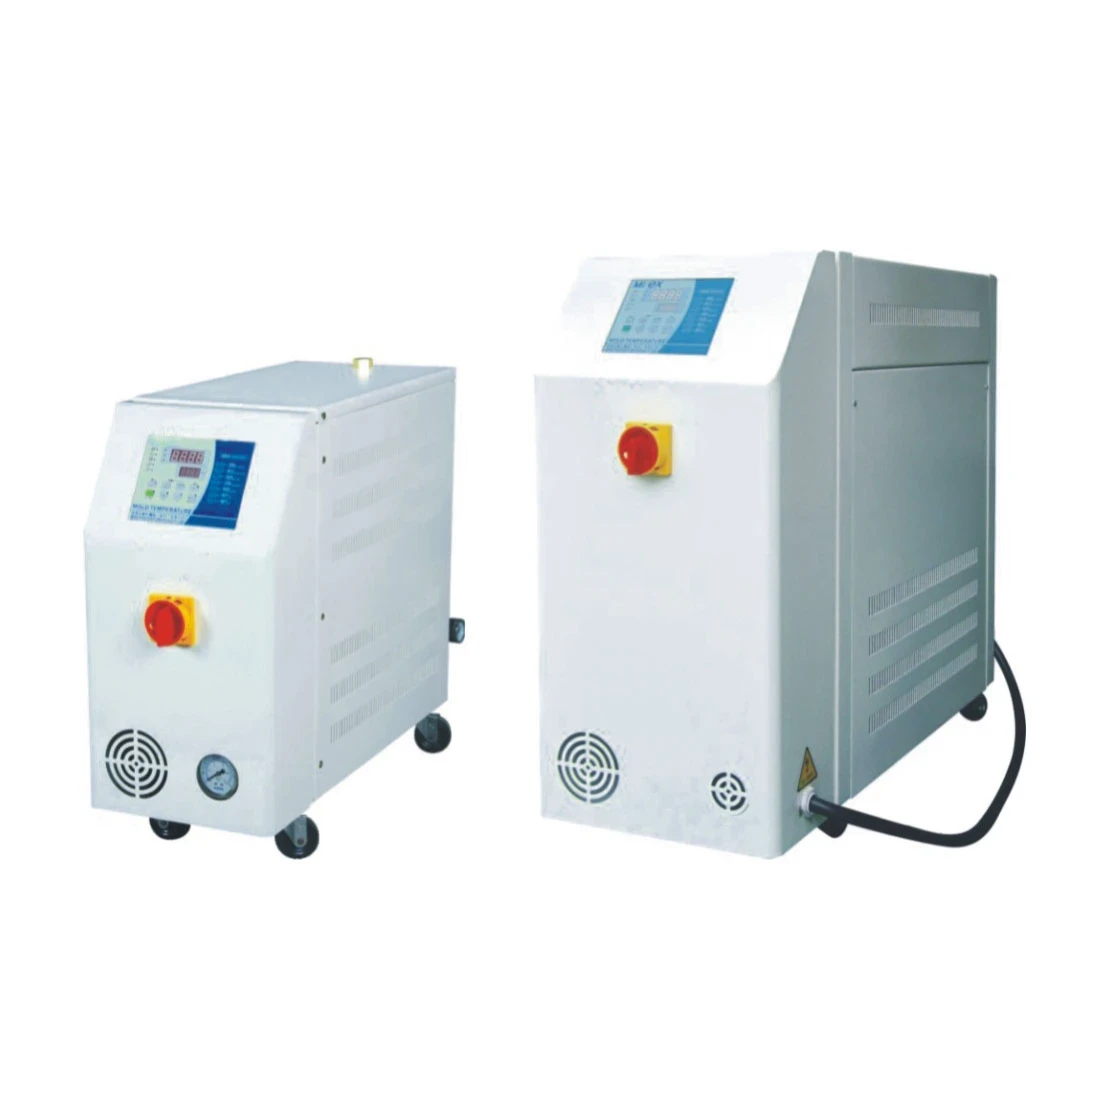
- Unités de contrôle de température de moule utilisant de l’eau, de l’eau sous pression, de l’huile ou du glycol
- Systèmes d’huile thermique pour les applications à plus haute température
- Refroidisseurs et circuits de refroidissement en boucle fermée pour les équipements auxiliaires et aval
Principes de fonctionnement dans la transformation des plastiques
Le contrôle de température en boucle fermée dans les machines de transformation des plastiques sert à stabiliser le comportement de la masse fondue de polymère, car la viscosité, la pression, l’équilibre d’écoulement, la vitesse de cristallisation et la stabilité dimensionnelle dépendent fortement de la température.
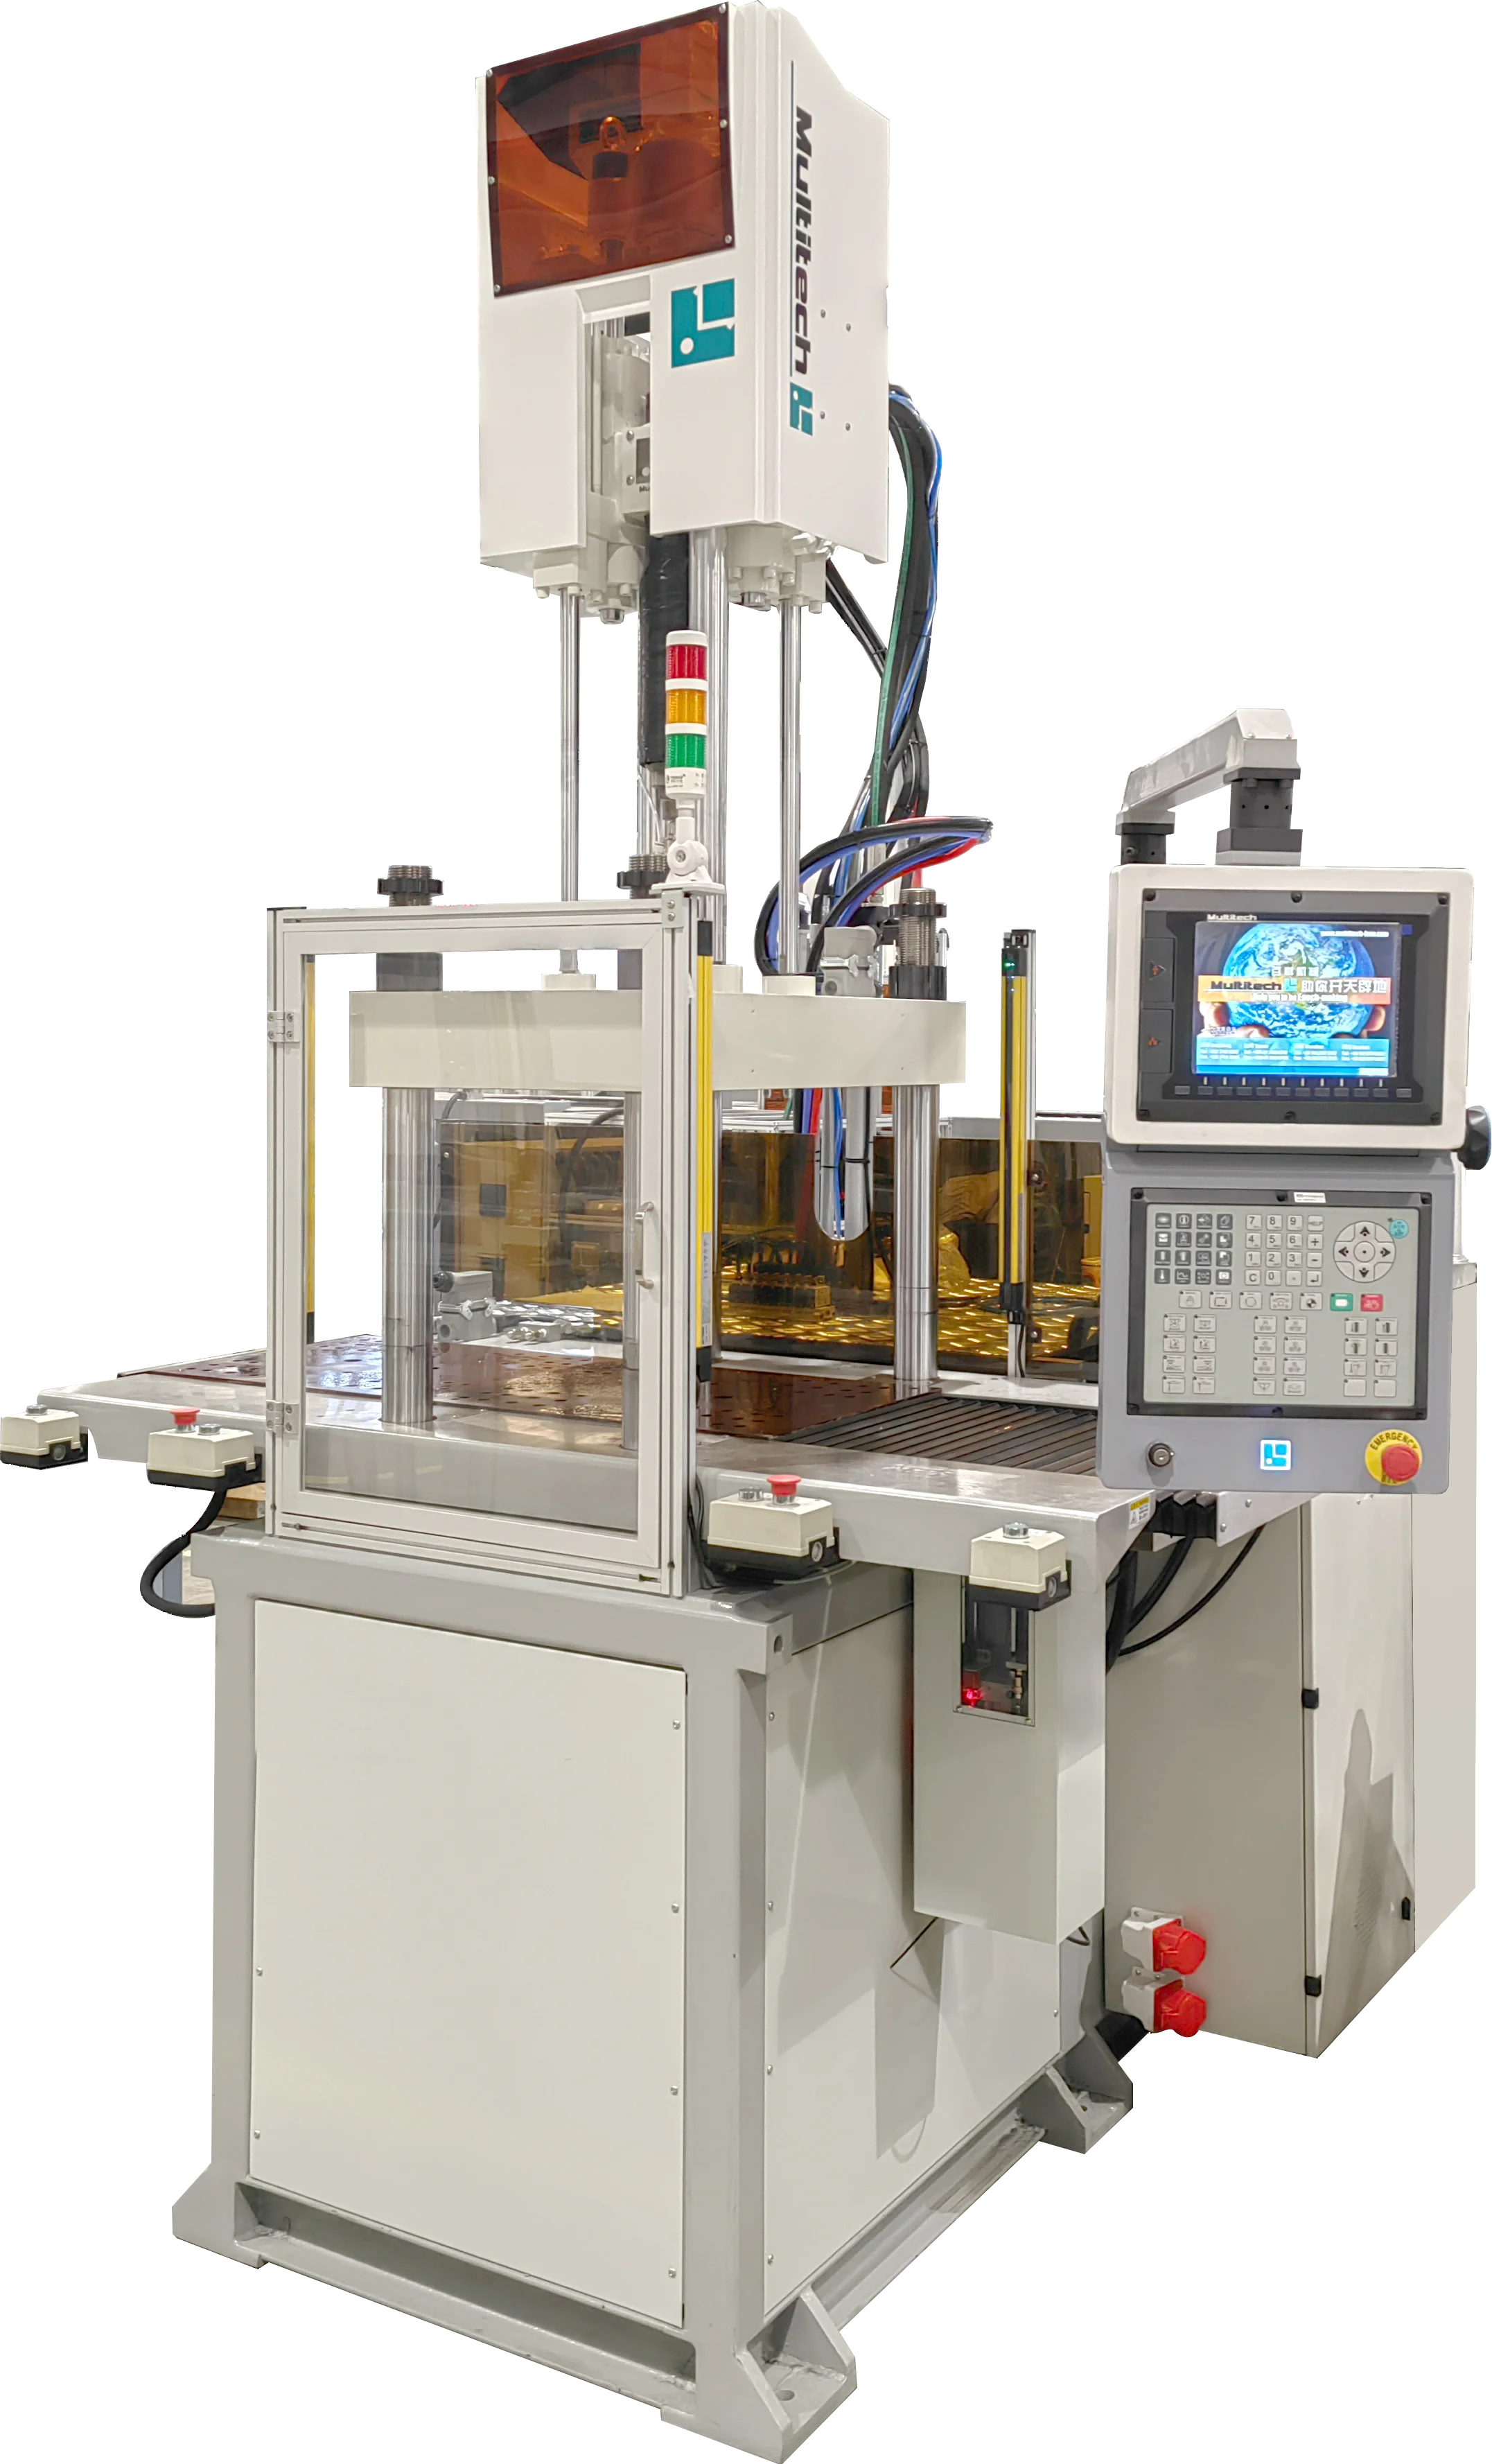
Dans une machine de moulage par injection, les zones du fourreau et les chauffages de buse sont régulés afin que le polymère atteigne un état de fusion constant avant l’injection. Un mauvais contrôle de température peut provoquer des variations de poids de dose, des injections incomplètes, des bavures, une incohérence du gel de la carotte ou la dégradation de résines sensibles à la chaleur.
Dans l’extrusion, le contrôle en boucle fermée stabilise les températures des zones d’alimentation, de compression, de dosage, de filière et de refroidissement aval. Cela est particulièrement important pour l’extrusion de profilés, de film, de tube et les lignes de compoundage, où la dérive thermique peut affecter le débit, l’uniformité d’épaisseur et l’état de surface.
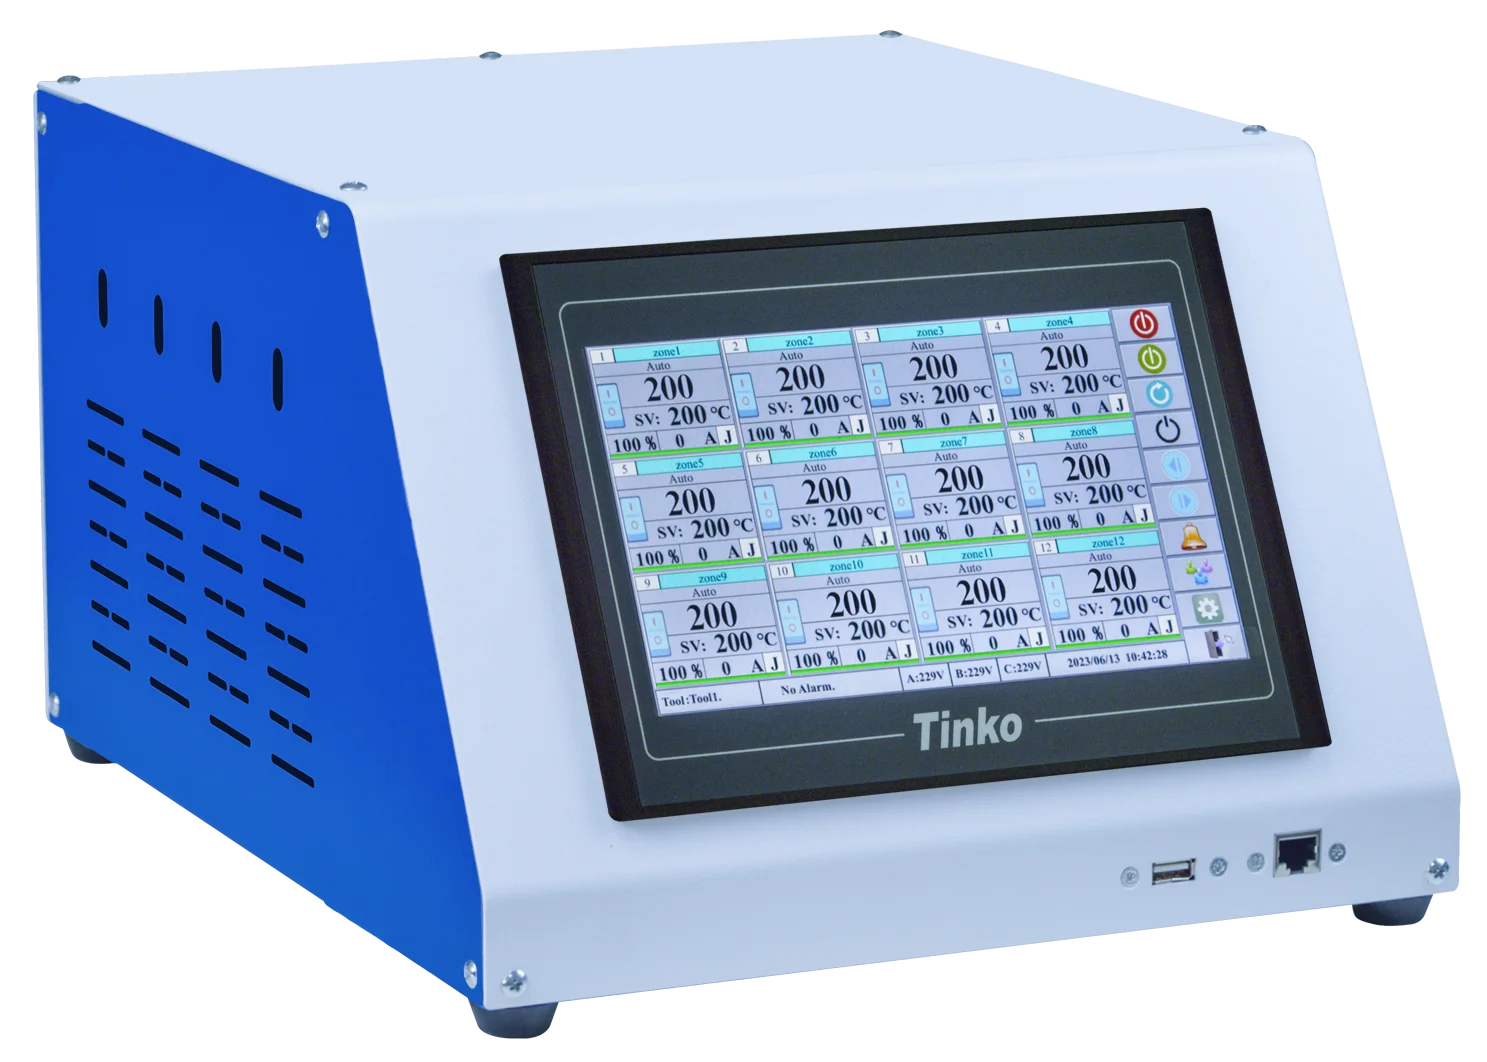
Dans les systèmes à canaux chauds, l’uniformité de température est cruciale car les déséquilibres entre les circuits du collecteur peuvent créer des fils, un blocage de l’écoulement ou des défauts esthétiques. Les contrôleurs multi-zones en boucle fermée aident à maintenir une alimentation homogène de la masse fondue dans des canaux complexes.
Dans le contrôle de température de moule, une boucle de fluide en circulation évacue ou apporte de la chaleur à l’acier du moule afin de gérer le temps de cycle, le retrait, le brillant et le gauchissement. Les unités à base d’eau sont courantes aux températures modérées, tandis que les systèmes à base d’huile sont utilisés lorsque une stabilité ou des températures plus élevées sont nécessaires.
Caractéristiques clés et repères de performance
Plusieurs indicateurs quantitatifs sont utiles pour évaluer l’équipement de contrôle de température en boucle fermée destiné à la transformation des plastiques.
- Réponse du capteur : les thermocouples offrent une réponse rapide et une large plage, tandis que les RTD fournissent généralement une meilleure exactitude et stabilité dans de nombreuses boucles industrielles.
- Stabilité de la boucle : les systèmes PID correctement réglés réduisent l’oscillation de température et limitent le dépassement, ce qui est important pour les polymères sensibles à la chaleur tels que le PVC, le POM et certaines résines techniques.
- Impact sur le débit : un contrôle stable de la température permet des vitesses de ligne plus élevées et moins d’interruptions liées aux rebuts, en particulier dans l’extrusion et le moulage par injection où la dérive thermique affecte la constance de la production.
- Modulation de puissance : la commande SSR et SCR permet une gestion souple de la puissance des chauffages, tandis que les relais mécaniques sont plus simples mais moins adaptés aux commutations fréquentes.
Dans les contextes de refroidissement et de déshydratation adjacents au recyclage des plastiques, l’équipement thermique en boucle fermée peut être utilisé dans les lignes de lavage et les systèmes de flottation. Le déshydratage centrifuge peut réduire significativement l’humidité avant le séchage thermique, et les lignes de lavage industrielles visent généralement une humidité résiduelle suffisamment basse pour améliorer l’efficacité du séchage aval ; les valeurs exactes dépendent du type de polymère, de la géométrie des flocons et de la conception de la machine.
Applications et utilisations
L’équipement de contrôle de température en boucle fermée est utilisé dans presque tous les segments de la transformation des plastiques.
- Moulage par injection : contrôle du fourreau, de la buse, du moule et des canaux chauds pour une préparation constante de la masse fondue et une répétabilité de cycle.
- Extrusion : régulation des zones, de la filière et du refroidissement aval pour les profilés, tubes, plaques, films et compoundage.
- Moulage par soufflage : gestion thermique de la paraison et du moule pour améliorer la constance d’épaisseur de paroi et la qualité des contenants.
- Thermoformage : stabilité des bancs de chauffage et de la température du moule pour la répétabilité de formage et la définition des pièces.
- Compoundage et recyclage : contrôle de température des extrudeuses, des granulateurs, des systèmes de lavage et des auxiliaires de séchage.
- Équipements auxiliaires : refroidisseurs, échangeurs de chaleur, pompes et unités de circulation de fluide thermique pour le support de production.
Une utilisation moins adaptée est le CVC des bâtiments, où les mêmes principes de contrôle s’appliquent mais l’équipement, les temps de réponse et les objectifs du procédé diffèrent sensiblement des machines de transformation des plastiques.
Innovations technologiques et automatisation
Le contrôle moderne de température en boucle fermée utilise de plus en plus des algorithmes PID numériques, l’auto-réglage, la coordination multi-boucles et la connectivité des données. Ces fonctionnalités aident à compenser les charges thermiques variables, les transitoires de démarrage et les variations ambiantes.
Les développements clés incluent :
- Contrôleurs en réseau communiquant avec les API et les systèmes de supervision
- Profils de température basés sur recettes pour les changements de production
- Diagnostics d’alarmes et de pannes pour la rupture de capteur, la défaillance de chauffage et la protection contre les surtempératures
- Surveillance à distance pour la maintenance et l’optimisation du procédé
- Contrôle basé sur modèle dans les systèmes plus avancés, où le contrôleur anticipe les changements de charge plutôt que de seulement y réagir
Pour les usines de plastiques poursuivant des objectifs Industrie 4.0, les données de température peuvent être liées aux enregistrements qualité, aux tableaux de bord énergétiques et à la surveillance d’état des machines, faisant de la boucle thermique non seulement une fonction de contrôle mais aussi une source d’intelligence de procédé.
Aspects environnementaux et de durabilité
Le contrôle de température en boucle fermée peut réduire la consommation énergétique en évitant les chauffages et refroidissements inutiles, en minimisant le dépassement et en adaptant plus étroitement l’apport thermique à la demande réelle du procédé.
Les avantages en matière de durabilité comprennent :
- Moins de gaspillage énergétique grâce à un contrôle plus serré du point de consigne et à une réduction du cyclage
- Réduction des rebuts car une température stable améliore la qualité dimensionnelle et visuelle
- Moins de perte de matière lors des phases de démarrage et de changement de production
- Meilleure efficacité hydrique dans les circuits de refroidissement en boucle fermée qui recirculent le même fluide plutôt que de dépendre d’un refroidissement à passage unique
Parallèlement, des systèmes de contrôle très précis peuvent augmenter le coût en capital, la charge de maintenance des capteurs et la complexité du système. La valeur de durabilité dépend donc du procédé : la production de plastiques à haut volume ou à haute spécification bénéficie généralement davantage du contrôle en boucle fermée que les applications à faible valeur et à faibles tolérances.
Impact économique et sur le marché mondial
L’équipement de contrôle de température est une catégorie transversale dans les machines de transformation des plastiques, car presque tout procédé thermique en dépend. La demande suit les tendances générales du moulage par injection, de l’extrusion, du recyclage, de l’emballage, des composants automobiles, des plastiques médicaux et de la production électrique/électronique.
D’un point de vue opérationnel, la valeur économique provient de :
- Réduction des rebuts et des reprises
- Meilleure stabilité du débit
- Moins de temps d’arrêt dus aux défauts liés à la température
- Meilleure reproductibilité entre les équipes et les sites
- Qualification plus rapide de nouveaux matériaux et outillages
La concurrence mondiale a également poussé les fournisseurs vers des contrôleurs modulaires, des armoires plus compactes et des plateformes numériques intégrées. Dans les régions où les prix de l’énergie sont élevés ou les normes de qualité plus strictes, la période de retour sur investissement des systèmes avancés en boucle fermée peut être particulièrement attractive.
Défis actuels et innovations
Malgré sa maturité, le contrôle de température en boucle fermée rencontre encore des défis d’ingénierie.
- Placement du capteur : un mauvais placement peut générer une rétroaction trompeuse et un contrôle instable.
- Décalage thermique : les grandes masses métalliques et les polymères visqueux répondent lentement, compliquant le réglage.
- Bruit électrique : particulièrement dans les environnements haute puissance avec chauffages, variateurs et SCR.
- Maintenance : la dérive des thermocouples, le vieillissement des RTD et la dégradation des chauffages peuvent affaiblir les performances de la boucle.
- Variabilité du procédé : les changements de résine, les variations de débit et les conditions ambiantes modifient la demande thermique.
L’innovation actuelle se concentre sur :
- Contrôleurs à auto-réglage
- Contrôle prédictif et algorithmes adaptatifs
- Détection à plus haute résolution
- Meilleure intégration avec la vision industrielle et les systèmes qualité
- Maintenance conditionnelle pour les chauffages, les capteurs et l’électronique de puissance
Perspectives d’avenir
L’équipement de contrôle de température en boucle fermée deviendra probablement plus intelligent, plus connecté et plus économe en énergie. Dans les machines de transformation des plastiques, les futurs systèmes combineront de plus en plus le PID traditionnel avec l’analytique prédictive, les jumeaux numériques et les outils d’optimisation à l’échelle de l’usine.
La direction la plus importante n’est pas simplement une tolérance de température plus stricte, mais la stabilité au niveau du procédé : meilleure homogénéité de la masse fondue, changements de production plus rapides, moins de rebuts au démarrage et moindre intensité énergétique totale. Alors que les transformateurs de plastiques subissent une pression croissante sur l’efficacité, la traçabilité et la durabilité, le contrôle de température en boucle fermée restera une technologie habilitante fondamentale plutôt qu’un utilitaire d’arrière-plan.
Résumé
L’équipement de contrôle en boucle fermée pour la température est le matériel et le logiciel basés sur la rétroaction utilisés pour maintenir les procédés thermiques à une valeur cible en détectant la température réelle et en corrigeant automatiquement les écarts. Dans la transformation des plastiques, il est essentiel à la performance des machines, à la qualité des produits, à l’efficacité énergétique et à la répétabilité du procédé, et il continue de progresser grâce au contrôle numérique, à l’automatisation et aux méthodes prédictives.
Références
- •
ENGINEERING NOTE TUNING THE PID COEFFICIENTS. (n.d.). https://sunelectronics.com/suncat/pdf_files/pid_note.pdfLink
- •
Closed-loop control. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/computer-science/closed-loop-controlLink
- •
Closed loop system examples and how they work. (2025, October 16). https://clearwatershelton.com/closed-loop-system-examples-how-they-work-in-various-industries/Link
- •
Temperature controllers for closed loop feedback control of thermoelectric assemblies. (2016, February 23). Power Electronics Tips. https://www.powerelectronictips.com/temperature-controllers-closed-loop-feedback-control-teas/Link
- •
Closed loop heat cycle. (n.d.). Delta T. https://www.deltat.com/closed_loop_elements.htmlLink
- •
What is closed loop feedback and how does it work? (2026, March 11). Science Insights. https://scienceinsights.org/what-is-closed-loop-feedback-and-how-does-it-work/Link
- •
Closed loop control system basics. (n.d.). Mead O'Brien. https://blog.meadobrien.com/2015/12/closed-loop-control-system-basics.htmlLink
- •
Controller basics. (n.d.). http://edutoknow.weebly.com/uploads/7/2/9/1/7291717/tempcontrollebasics.pdfLink
- •
Control loops and dynamics. (n.d.). Spirax Sarco. https://www.spiraxsarco.com/learn-about-steam/basic-control-theory/control-loops-and-dynamics?sc_lang=en-GBLink
- •
What is closed loop temperature control? (2022, November 15). LinkedIn. https://www.linkedin.com/pulse/what-closed-loop-temperature-control-watlowLink
- •
Thermal management: The power of closed-loop control. (2025, August 29). LinkedIn. https://www.linkedin.com/pulse/thermal-management-power-closed-loop-control-selvakumar-v-lsyicLink
- •
What is a closed loop system and how does it work? (2026, March 12). Science Insights. https://scienceinsights.org/what-is-a-closed-loop-system-and-how-does-it-work/Link
- •
Closed-loop controls. (2025, June 17). Tutco SureHeat. https://www.tutcosureheat.com/closed-loop-controlsLink
- •
Closed loop control systems: How they work in industrial automation. (2026, June 8). CrossnoKaye. https://crossnokaye.com/blog/closed-loop-control-systems-how-they-work-in-industrial-automationLink
- •
What is a closed loop control system and how does it work? (2022, May 11). TechTarget. https://www.techtarget.com/whatis/definition/closed-loop-control-systemLink
- •
Closed-loop control system. (2023, November 29). GeeksforGeeks. https://www.geeksforgeeks.org/electronics-engineering/closed-loop-control-system/Link
- •
A closed loop system has feedback control. (2013, August 30). Electronics Tutorials. https://www.electronics-tutorials.ws/systems/closed-loop-system.htmlLink
- •
Closed-loop controller. (2004, March 30). Wikipedia. https://en.wikipedia.org/wiki/Closed-loop_controllerLink
- •
Process temperature control systems. (n.d.). Qualitest. https://qualitest.us/collections/process-temperature-control-systemsLink
- •
How to choose the best NTC PID controller for precision temperature control. (2026, March 1). SmartBuy. https://smartbuy.alibaba.com/buyingguides/ntc-pid-controllerLink
- •
Cryogenic temperature controllers. (n.d.). QD Europe. https://qd-europe.com/ch/en/product/cryogenic-temperature-controllers/Link
- •
A precise closed-loop temperature-control system. (n.d.). Tech Briefs. https://www.techbriefs.com/component/content/article/30102-msc22774Link
- •
Closed-loop temperature control: Precision and efficiency. (2026, April 16). VSMC Medical. https://www.vsmcmedical.com/news/Closed-Loop-Temperature-Control-Precision-and-Efficiency.htmlLink
- •
Open-loop, closed-loop heating methods. (n.d.). ISA. https://www.isa.org/intech-home/2020/july-august-2020/departments/open-loop-closed-loop-heating-methodsLink
- •
Closed loop cooling system in the real world: 5 uses. (2025, October 24). LinkedIn. https://www.linkedin.com/pulse/closed-loop-cooling-system-real-world-5-uses-znu2fLink
- •
Closed loop temperature. (n.d.). Interempresas. https://www.interempresas.net/FeriaVirtual/Catalogos_y_documentos/187805/Control_en_lazo_cerrado_y_auto--tuning_-ingles-.pdfLink
- •
Exp 3. (2025, December 6). Scribd. https://www.scribd.com/document/942481696/Exp-3Link
- •
Closed loop cooling system in the real world: 5 uses you'll actually. (2025, October 3). LinkedIn. https://www.linkedin.com/pulse/closed-loop-cooling-system-real-world-5-uses-youll-actually-8yyjcLink
- •
A complete guide to PID temperature controllers. (2023, January 17). RS Components. https://uk.rs-online.com/web/content/discovery/ideas-and-advice/pid-temperature-controllers-guideLink
- •
What is closed-loop control: The foundation of modern. (2026, February 25). Advanced Motion Controls. https://www.a-m-c.com/closed-loop-control/Link
- •
Closed-loop temperature control of an electrical heater. (2025, September 27). Scribd. https://www.scribd.com/document/363006223/PID-Temperature-systemLink
- •
About control theory principles. (n.d.). NPH Heaters. https://nphheaters.com/ABOUT_CONTROL_THEORY_PRINCIPLES.pdfLink
- •
Design and analysis of a closed-loop temperature. (n.d.). IEEE. https://ieeexplore.ieee.org/document/9317248/Link
- •
Eli5: what is a closed loop HVAC system? (n.d.). Reddit. https://www.reddit.com/r/explainlikeimfive/comments/12n52s7/eli5_what_is_a_closed_loop_hvac_system/Link
- •
The essential guide to open loop and closed loop systems. (2024, February 12). Automation Electric. https://automationelectric.com/the-essential-guide-to-open-loop-and-closed-loop-systems/Link
- •
What are some real-world examples of open-loop and closed-loop systems. (2026, February 25). Aerotech. https://go.aerotech.com/in-motion/real-world-examples-of-open-loop-and-closed-loop-systemsLink