
Introduction
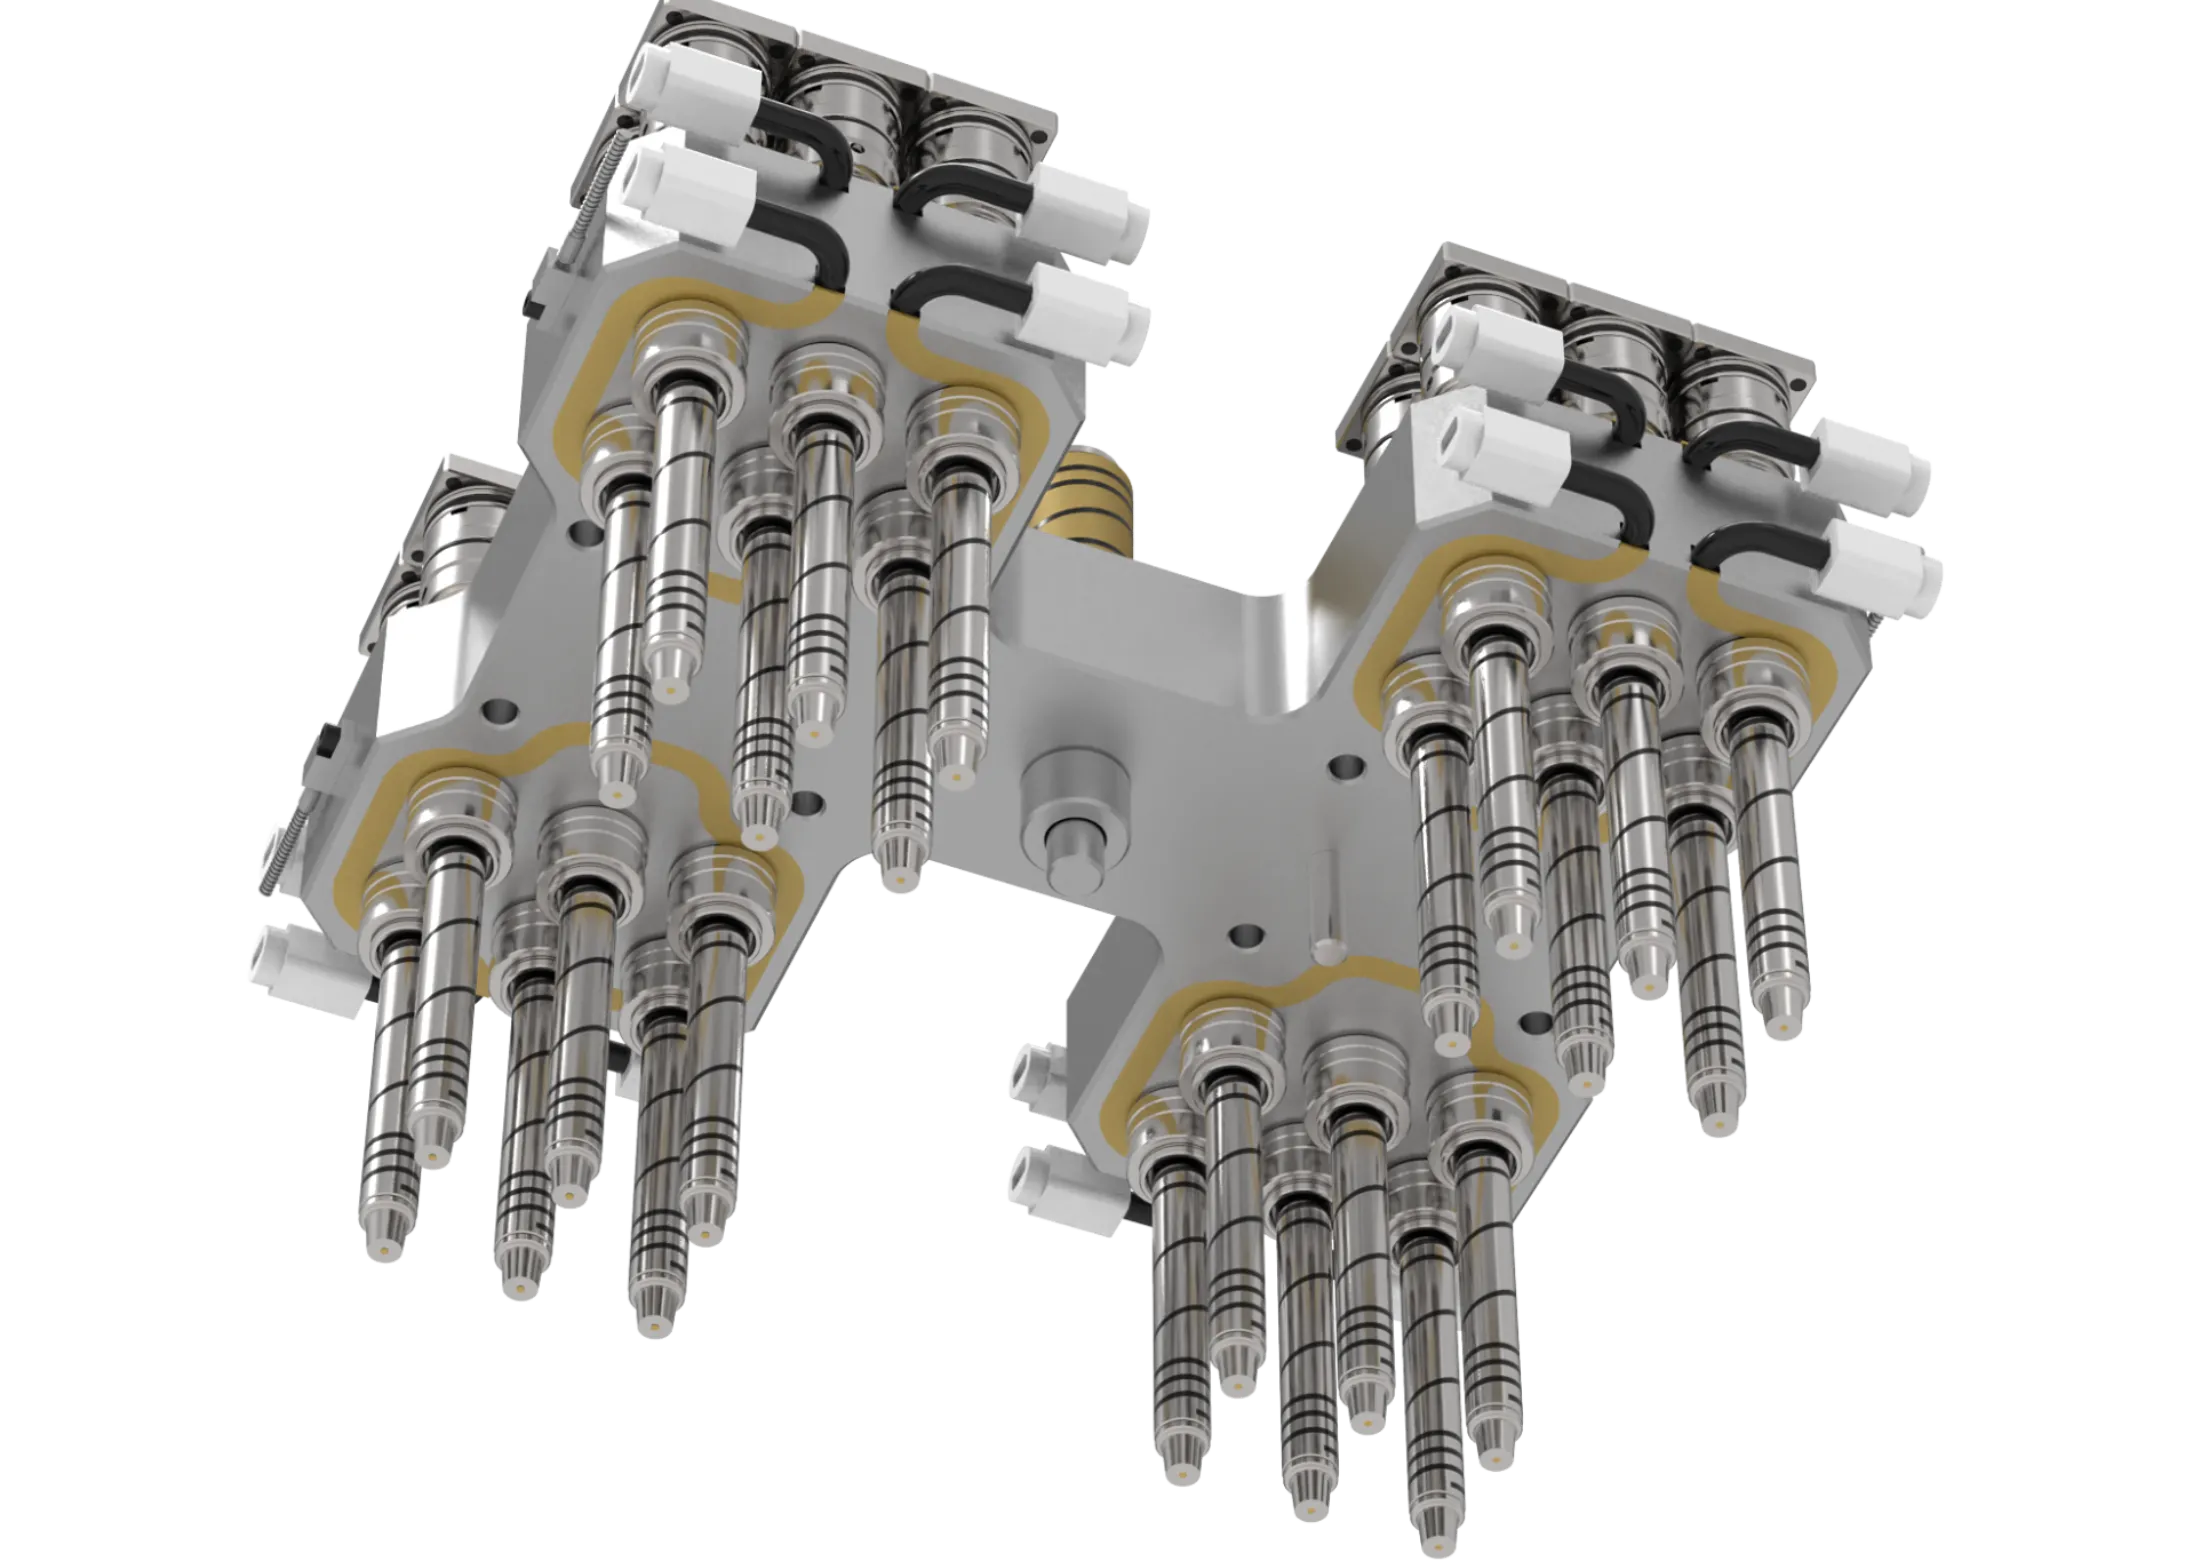
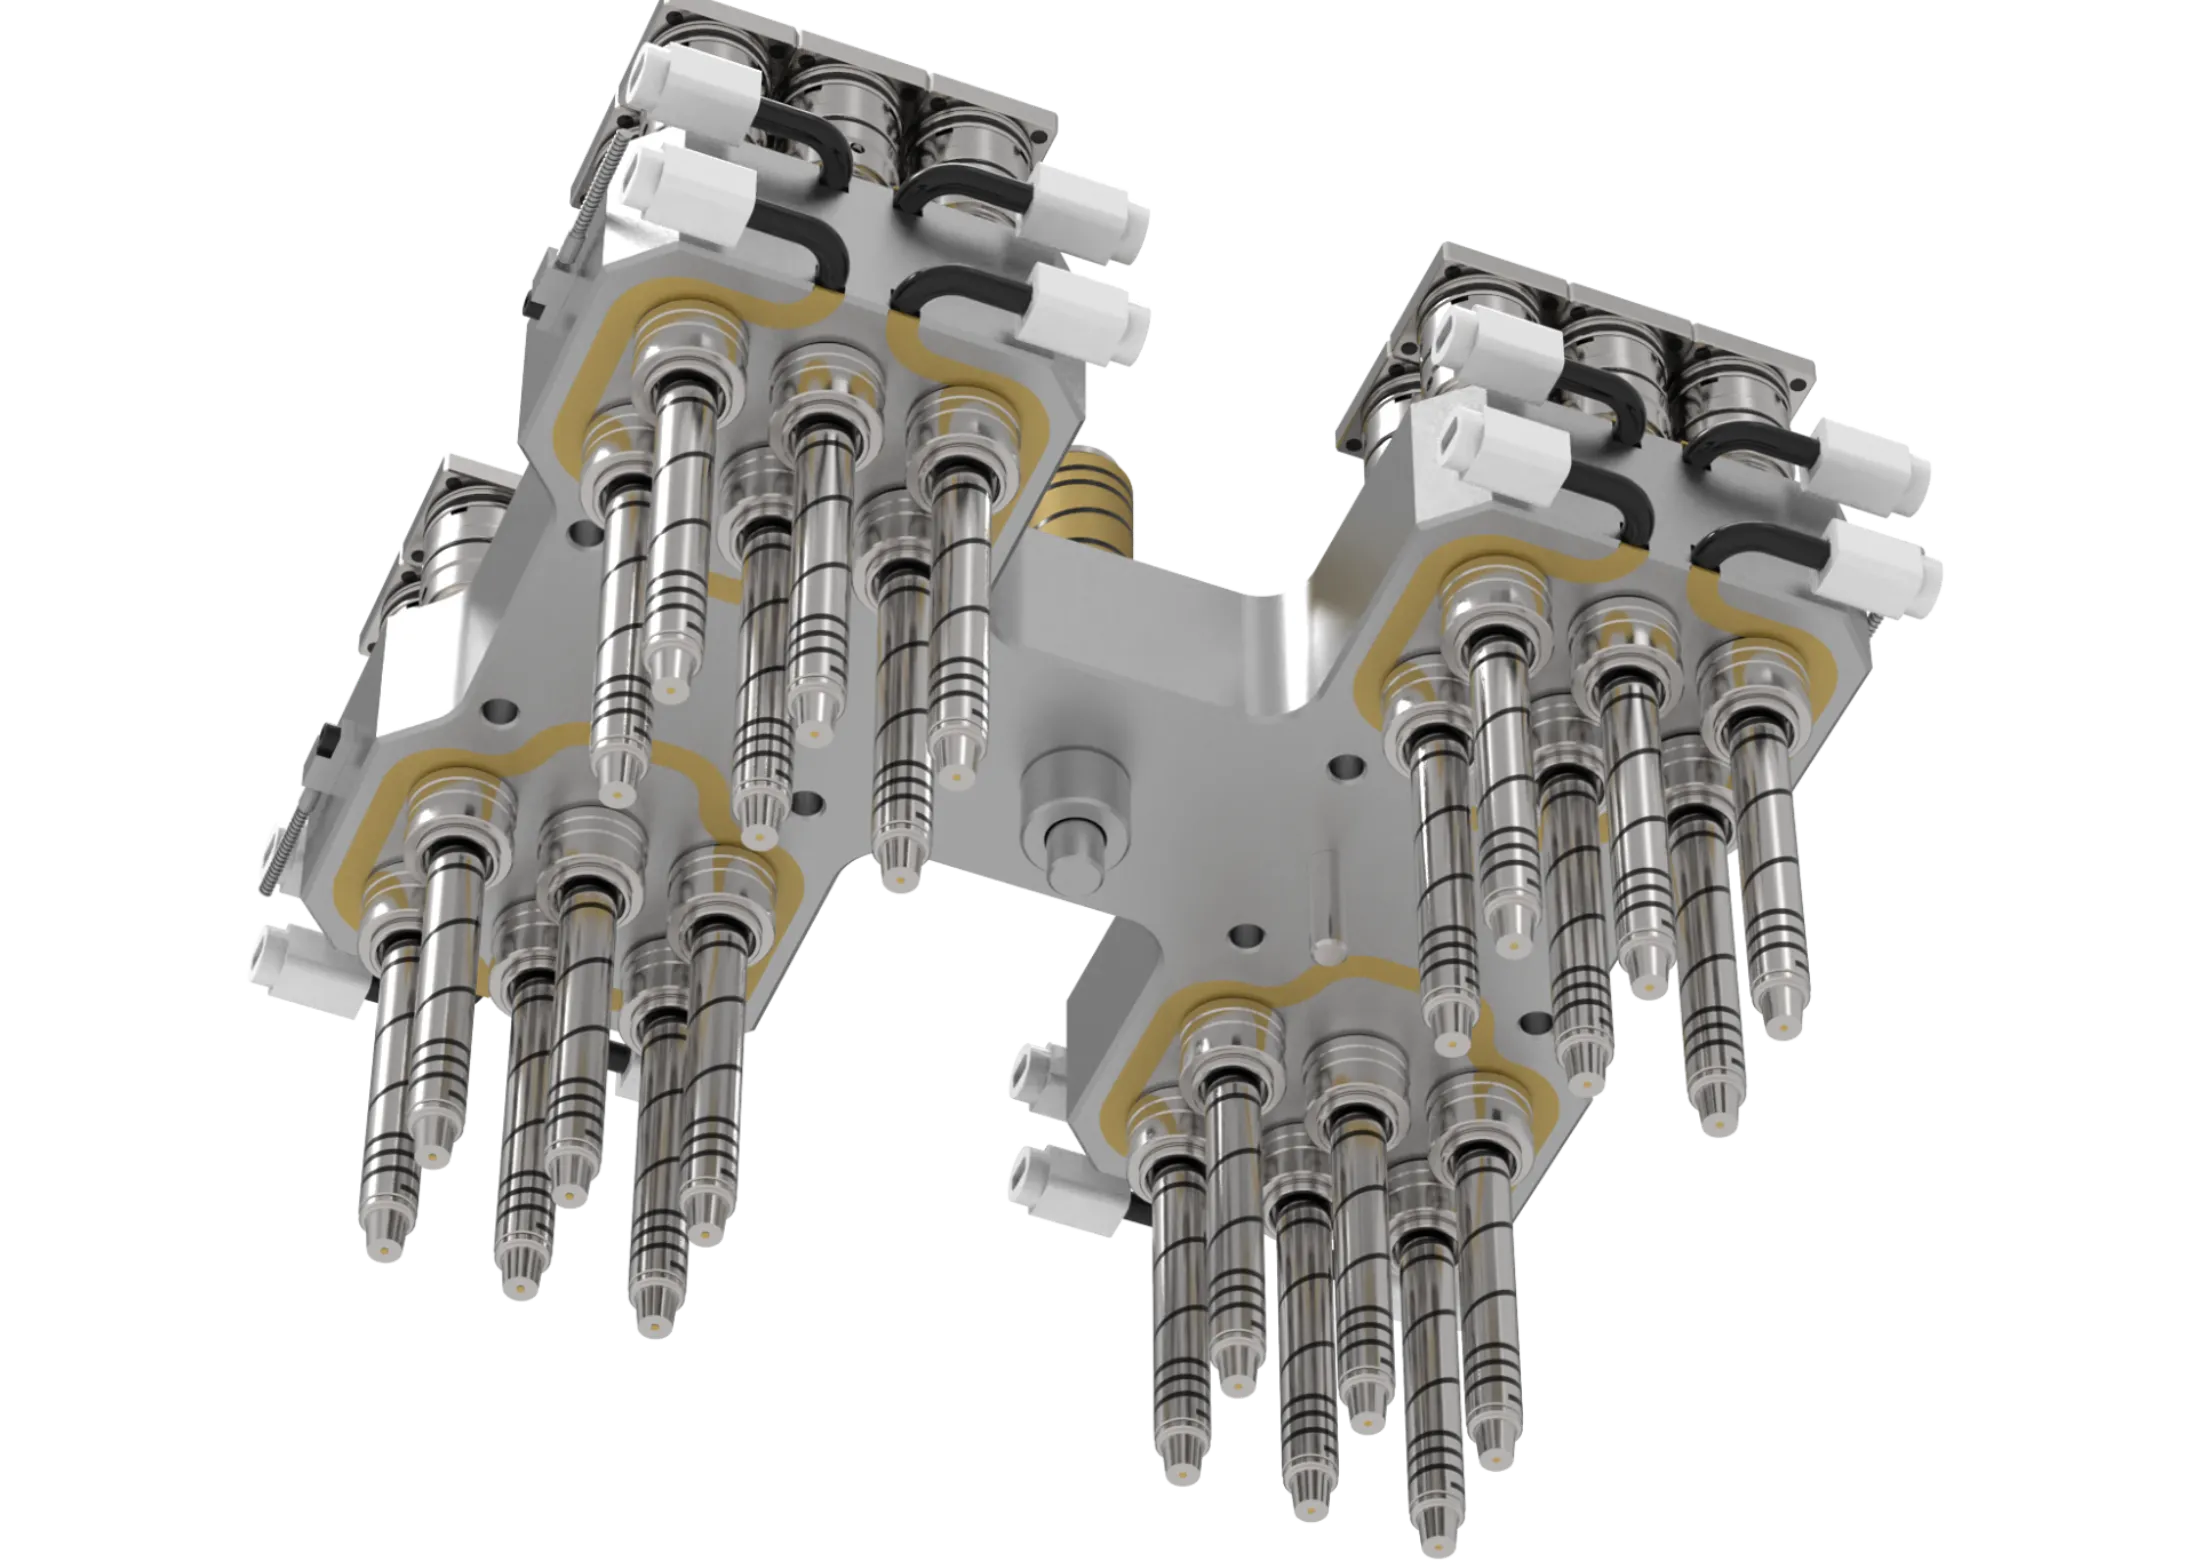
Les systèmes à canaux chauds sont des assemblages de livraison de matière fondue chauffés utilisés dans le moulage par injection pour maintenir le polymère fondu fluide de la buse de la machine à la porte, éliminant le besoin de congeler et d'éjecter un canal solide après chaque cycle. En réduisant les déchets de canal, en raccourcissant le temps de cycle et en améliorant l'équilibre entre cavités, ils sont largement utilisés dans le moulage à haut volume et haute précision, en particulier lorsque la qualité des pièces, le coût des matériaux et la stabilité du processus sont critiques.
En termes pratiques, un système à canaux chauds prolonge le trajet de plastification dans le moule lui-même par le biais d'un collecteur chauffé et d'une ou plusieurs buses chauffées ou « gouttes », avec un contrôle de température et une rétroaction maintenant la matière fondue au-dessus de son point de congélation. Les systèmes modernes vont des agencements simples à porte ouverte ou à porte thermique aux systèmes à porte à valve et séquentielles qui offrent un contrôle plus strict sur le vestige de porte, la séquence de remplissage et les pièces critiques pour l'apparence.
La technologie a émergé comme une avancée majeure par rapport aux outillages à canaux froids et est couramment associée au développement commercial du moulage sans canal au début des années 1960. Depuis lors, la conception des canaux chauds a évolué vers une gestion thermique plus précise, un meilleur équilibre dans les moules multi-cavités, un meilleur comportement lors des changements de couleur et une intégration plus poussée avec le contrôle numérique de la température et la surveillance du processus.
La durabilité est l'un des avantages les plus clairs de l'adoption des canaux chauds : comme le canal reste fondu et ne devient pas un matériau de rebut à chaque cycle, les déchets de résine sont réduits et le coût des pièces peut diminuer dans les programmes de production avec des quantités de coups substantielles. En même temps, les systèmes sont techniquement plus complexes que les canaux froids, nécessitant un entretien minutieux, un zonage précis de la température et une sélection réfléchie des matériaux pour éviter la dégradation, le bavure ou les problèmes de temps de séjour.
Historique et développement
La technologie des canaux chauds s'est développée à partir du besoin d'éliminer le gaspillage et la pénalité de temps de cycle inhérents aux moules à injection à canaux froids. Les premiers systèmes commerciaux ont établi l'architecture de base encore utilisée aujourd'hui : un collecteur chauffé distribuant la matière fondue vers des buses chauffées, avec un contrôle thermique empêchant la solidification prématurée.
Quelques jalons ont façonné le segment :
- Commercialisation en 1963 : Mold-Masters est largement cité dans les sources industrielles comme la première entreprise à fabriquer et commercialiser un système à canaux chauds, marquant la transition des concepts expérimentaux sans canal vers les outillages de production.
- Expansion multi-cavités : Alors que l'emballage, les fermetures, l'automobile et les biens de consommation se dirigeaient vers une production plus élevée et des tolérances plus strictes, les canaux chauds sont devenus de plus en plus importants pour un remplissage équilibré sur de nombreuses cavités, les rendant essentiels pour les outillages de production de masse.
- Intégration des portes à valve et du contrôle : Le développement ultérieur a mis l'accent sur la précision de la porte, le remplissage séquencé et une meilleure surveillance, permettant une amélioration de la qualité cosmétique, un témoin de porte plus faible et un traitement plus fiable des résines difficiles et des géométries complexes.
Caractéristiques clés et aperçu technique
Un système à canaux chauds est fondamentalement un chemin d'écoulement chauffé à l'intérieur du moule, reliant la buse de la machine d'injection à une ou plusieurs portes de cavité tout en maintenant la résine fondue tout au long du cycle. L'objectif principal est de maintenir une distribution stable de la température et de la pression de la matière fondue afin que chaque cavité reçoive le matériau de manière constante.
Composants principaux
- Collecteur : le bloc de distribution chauffé qui divise le flux de matière fondue vers plusieurs buses.
- Buses ou gouttes : passages chauffés qui acheminent la matière fondue du collecteur vers chaque porte.
- Chauffages et thermocouples : les éléments de contrôle thermique utilisés pour réguler la température de zone.
- Interface de porte : le point d'entrée de la cavité, souvent configuré comme une porte ouverte, une pointe chaude ou une porte à valve selon l'application.
Principe de fonctionnement
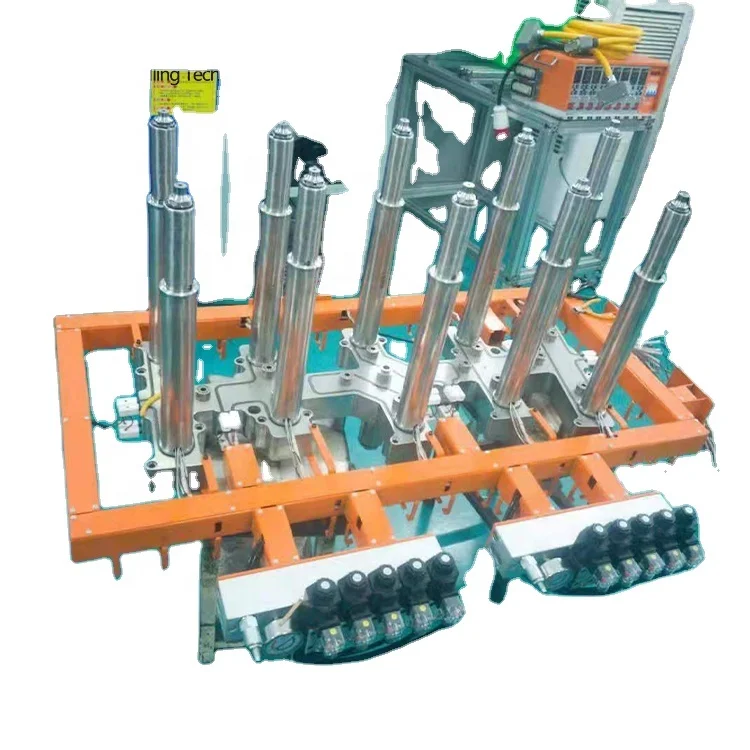
La vis d'injection plastifie la résine dans le cylindre de la machine, puis la matière fondue entre dans le collecteur chauffé et s'écoule à travers les buses dans les cavités. Le chauffage continu empêche la solidification dans le réseau de canaux, de sorte que la pièce moulée est éjectée sans canal solide attaché. Dans les systèmes à porte à valve, une goupille mécanique ouvre et ferme la porte, ce qui améliore le contrôle du vestige, réduit le bavure et peut améliorer la gestion de la séquence dans les grands moules.
Repères techniques typiques
Bien que les spécifications varient selon la taille du moule, la résine et la philosophie de conception, les descriptions industrielles citent couramment les plages et caractéristiques de performance pratiques suivantes :
- Températures : le contrôle de zone est souvent maintenu étroitement autour de la fenêtre de traitement de la résine, de nombreux systèmes utilisant des contrôleurs de température multi-zones et une rétroaction par thermocouple ; certains fournisseurs décrivent une précision de contrôle de l'ordre de quelques degrés Celsius.
- Vitesse du rotor : non applicable, car les systèmes à canaux chauds sont des assemblages de moules plutôt que des machines rotatives.
- Débit : les moules à canaux chauds multi-cavités sont utilisés en production depuis des sorties de pièces modestes jusqu'aux programmes d'emballage et de fermeture à très haut volume ; le débit réel est spécifique à l'application et souvent limité par la machine de moulage, le nombre de cavités et le temps de refroidissement plutôt que par le canal lui-même.
- Déchets de canal : effectivement éliminés dans les configurations sans canal, ce qui constitue l'un des principaux avantages économiques et environnementaux.
- Temps de cycle : généralement plus court que les moules à canaux froids comparables car le canal n'a pas besoin d'être refroidi et éjecté.
Comportement des matériaux et sensibilité du processus
Les canaux chauds sont particulièrement sensibles au temps de séjour, à la dégradation thermique et au chauffage par cisaillement, car la matière fondue reste à l'intérieur du réseau de distribution chauffé pendant toute la durée de la production. Cela rend la sélection des matériaux et la conception thermique particulièrement importantes pour les résines sensibles à la chaleur, les composés chargés, les produits critiques pour la couleur et les applications nécessitant un fonctionnement fréquent de démarrage-arrêt.
Types et variantes
Les systèmes à canaux chauds sont souvent classés par architecture de porte et de contrôle de flux plutôt que par l'étiquette générique « canal chaud ».
| Type | Caractéristique principale | Points forts typiques | Compromis courants |
|---|---|---|---|
| Porte ouverte / porte thermique | La matière fondue s'écoule continuellement à travers la porte | Conception plus simple, complexité d'outillage moindre | Moins de contrôle sur le bavure et le vestige |
| Porte à valve | Une goupille mécanique contrôle l'ouverture de la porte | Excellente qualité cosmétique, séquençage précis, réduction du filage | Complexité et entretien plus élevés |
| Canal chaud séquentiel | Les cavités sont remplies dans une séquence contrôlée | Meilleur équilibre pour les moules grands ou complexes | Système de contrôle plus sophistiqué |
| Goutte unique / buse ponctuelle | Une buse chauffée alimente une cavité | Compact, plus simple pour les moules mono-cavité | Évolutivité limitée |
| Collecteur multi-gouttes | Un collecteur alimente de nombreuses buses | Efficacité multi-cavités à haut volume | Nécessite un équilibrage et une gestion thermique soigneux |
Une autre distinction utile est entre les concepts de canaux chauds chauffés et isolés. Les systèmes chauffés sont la forme industrielle dominante et utilisent un contrôle thermique actif, tandis que les systèmes isolés reposent davantage sur une géométrie de canal d'écoulement épais et des effets d'isolation de la matière fondue ; ces derniers sont généralement plus simples mais moins flexibles et moins largement applicables dans la production exigeante.
Applications et utilisations
Les systèmes à canaux chauds sont utilisés partout où la productivité du moule, les économies de matériaux et la qualité d'apparence justifient le coût d'outillage supplémentaire et la complexité technique.
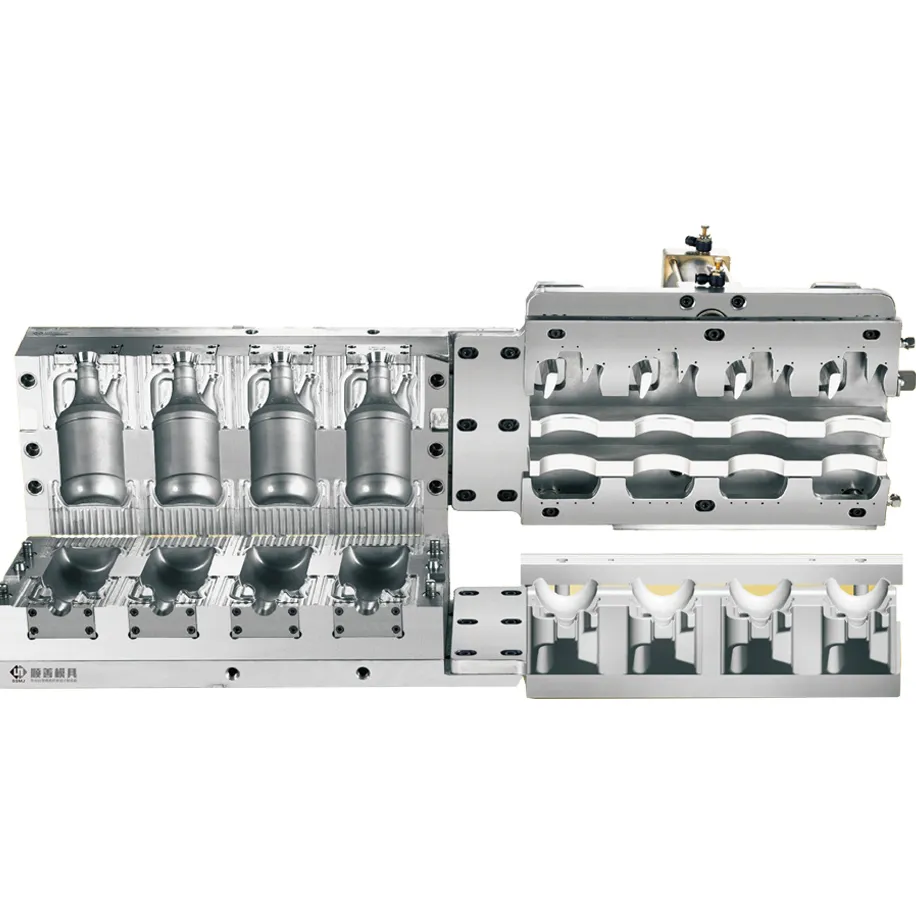
- Emballage : fermetures, bouchons, contenants à parois minces et autres produits à grand nombre de cavités, où le temps de cycle et l'efficacité de la résine sont déterminants.
- Automobile : composants intérieurs et extérieurs nécessitant un remplissage constant, un témoin de porte réduit et une qualité stable d'une pièce à l'autre.
- Médical et santé : boîtiers de précision et articles jetables, où la répétabilité et la réduction de la contamination par le regranulat peuvent être précieuses.
- Biens de consommation et électronique : pièces cosmétiques, boîtiers et appareils qui bénéficient de portes plus propres et d'une meilleure apparence de surface.
- Moulage multi-matériaux ou multicolore : où l'architecture du collecteur et de la porte à valve peut prendre en charge des séquences de tir complexes.
Une utilisation moins adaptée est l'outillage à très faible volume et à faible tirage avec des changements fréquents de résine ou de couleur, car le coût en capital plus élevé, l'effort de configuration thermique et la charge d'entretien peuvent l'emporter sur les économies de rebut.
Innovations technologiques et automatisation
Les systèmes à canaux chauds sont de plus en plus intégrés avec des contrôleurs de température numériques, des capteurs de pression de cavité et des logiciels de surveillance de moule. Cela améliore la stabilité thermique, facilite une configuration plus rapide et aide à identifier les déséquilibres, les portes bloquées ou les défaillances de chauffage avant que les pièces ne sortent des spécifications.
Les tendances techniques actuelles incluent :
- Plus de zones et un contrôle plus fin pour les moules multi-gouttes difficiles.
- Gâchage séquentiel à valve pour réduire les marques d'écoulement et les contraintes internes dans les grandes pièces.
- Emballage amélioré des chauffages et capteurs pour raccourcir le temps de chauffe et améliorer la fiabilité.
- Compatibilité avec la surveillance Industrie 4.0, y compris la maintenance prédictive et les diagnostics basés sur les alarmes.
L'automatisation crée des avantages mais élève également la barre technique : un canal chaud hautement intégré peut améliorer le temps de disponibilité et la répétabilité, mais les défauts dans les capteurs, les chauffages ou le câblage peuvent affecter l'ensemble du moule plutôt qu'une seule cavité.
Aspects environnementaux et de durabilité
Le principal avantage en matière de durabilité des canaux chauds est l'élimination des déchets de canal solide en fonctionnement standard. Cela réduit la consommation de matériaux, diminue la manipulation du regranulat et peut améliorer l'efficacité énergétique car le système évite de refroidir et de réchauffer à plusieurs reprises le matériau du canal.
Les considérations environnementales clés incluent :
- Réduction des déchets de polymère : particulièrement précieux avec les résines techniques coûteuses et les matériaux sensibles à la couleur.
- Cycles plus courts : un temps de refroidissement réduit peut diminuer la consommation d'énergie unitaire par pièce dans les applications appropriées.
- Dépendance réduite au regranulat : ce qui peut aider à préserver les propriétés mécaniques dans les applications sensibles où la teneur en regranulat est limitée.
- Conception pour la longévité : les collecteurs durables et les composants remplaçables peuvent soutenir une longue durée de vie du moule et un impact réduit sur le cycle de vie.
Le compromis est que les moules à canaux chauds consomment de l'électricité pour les zones de chauffage et nécessitent une gestion thermique soigneuse, de sorte que leur performance environnementale dépend du volume de production, de la valeur de la résine et de l'efficacité de la conception du moule dans son ensemble.
Impact économique et sur le marché mondial
Les systèmes à canaux chauds sont généralement plus chers que les canaux froids outillages au départ, mais leur rentabilité s'améliore fortement dans la production à haut volume car les économies de matériaux et les réductions de temps de cycle s'accumulent sur de nombreux coups. Pour cette raison, ils sont particulièrement influents dans les secteurs où le coût de la résine, le nombre de cavités et le taux de production dominent le coût total de possession.
Leur impact mondial est étroitement lié à l'expansion de l'emballage, de l'automobile, de l'électronique grand public et du moulage médical, où des tolérances strictes et une esthétique stable sont essentielles。 Les fournisseurs tels que Mold-Masters, Husky, HRSflow, MHS et d'autres sont importants dans le segment car ils ont contribué à commercialiser des architectures spécifiques, des technologies de porte à valve, des contrôleurs et des conceptions de collecteur spécifiques à l'application.
Défis actuels et innovations
L'adoption des canaux chauds est encore confrontée à plusieurs contraintes techniques :
- *Coût d'**outillage **plus élevé :* le système augmente la complexité du moule et l'investissement initial.
- Risque de dégradation thermique : un temps de séjour prolongé peut endommager les polymères sensibles si le contrôle de la température est médiocre.
- Exigences de maintenance : les chauffages, les capteurs, les portes et le câblage nécessitent un diagnostic précis et un entretien périodique.
- Complexité des changements de couleur : certaines architectures sont moins adaptées aux changements de couleur fréquents que les moules à canaux froids.
L'innovation se concentre sur la réduction de ces inconvénients grâce à une meilleure isolation thermique, une conception de buse améliorée, des matériaux plus robustes et des contrôleurs plus intelligents qui stabilisent les fenêtres de processus et réduisent les temps d'arrêt. En pratique, ces améliorations poussent les systèmes à canaux chauds vers des applications plus exigeantes qui privilégiaient auparavant les canaux froids.
Perspectives d'avenir
Les systèmes à canaux chauds devraient rester au cœur du moulage par injection à haut volume car ils s'alignent bien avec les priorités de l'industrie : réduction des déchets, coût unitaire plus faible, contrôle de processus plus strict et amélioration de la qualité des pièces. Le développement futur mettra probablement l'accent sur une configuration plus rapide, une meilleure visibilité diagnostique, un chauffage plus efficace et une compatibilité renforcée avec les systèmes de fabrication numérique.
La tendance à long terme la plus importante n'est pas simplement une adoption plus grande, mais une application plus sélective : les canaux chauds continueront de se développer là où leurs avantages techniques et économiques sont les plus forts, tandis que les canaux froids resteront pertinents dans les outillages à faible volume, hautement variables ou sensibles aux coûts.
Résumé
Les systèmes à canaux chauds sont des assemblages de moules chauffés qui délivrent directement la matière fondue de polymère à la cavité sans congeler un canal à chaque cycle. Ils sont techniquement plus complexes que les canaux froids, mais offrent des avantages majeurs en matière d'économies de matériaux, de temps de cycle, de qualité de porte et de cohérence de production, ce qui en fait un pilier du moulage par injection moderne à haut volume.
Références
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). RapidDirect.Link
- •
What is a hot runner? (2020, August 25). Mold-Masters.Link
- •
Overview of Hot Running Injection Molding Systems. (2023, June 7). Xometry.Link
- •
How Hot Runner Systems Work. (2025, September 22). Spectrix.Link
- •
Husky Hot Runner Systems | Injection Molding Solutions. (n.d.). Husky.Link
- •
What Is a Hot Runner: Expert Guide | Types, Benefits, and .... (2024, August 22). Polyshot.Link
- •
Hot Runner Fundamentals | What is a Hot Runner System? | Husky. (2026, June 22). Husky.Link
- •
Hot Runner Injection Molding: Advantages, Types, and Comparisons. (2024, August 26). Goldsupplier.Link
- •
Hot Runner Systems. (2025, July 4). MoldMaking Technology.Link
- •
Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot Runner Systems - Melt Design. (2021, September 14). Melt Design.Link
- •
What is hot runner technology? - hotset explains. (2022, July 14). hotset.Link
- •
Options for Hot Runner Systems in Injection Molding. (2025, March 28). Decatur Mold.Link
- •
Hot Runner System In Plastic Injection Molding: 2026 Complete .... (2016, March 19). MyPlasticMold.Link
- •
Hot Runner in Injection Molding: Complete Guide. (2022, December 29). Zetar Mold.Link
- •
MHS Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot runner systems - HRSflow. (n.d.). HRSflow.Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). Aptyx.Link
- •
Hot Runner Products. (n.d.). PCS Company.Link
- •
Hot Runner Systems in the Injection Molding Process. (2024, April 2). Aco Mold.Link
- •
Hot Runner Basics. (n.d.). MHS Hot Runners.Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). SIMTEC Silicone Parts.Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). Xometry.Link
- •
The Role of Hot Runners in Injection Molding. (2025, May 12). Crescent Industries.Link