
Introduction
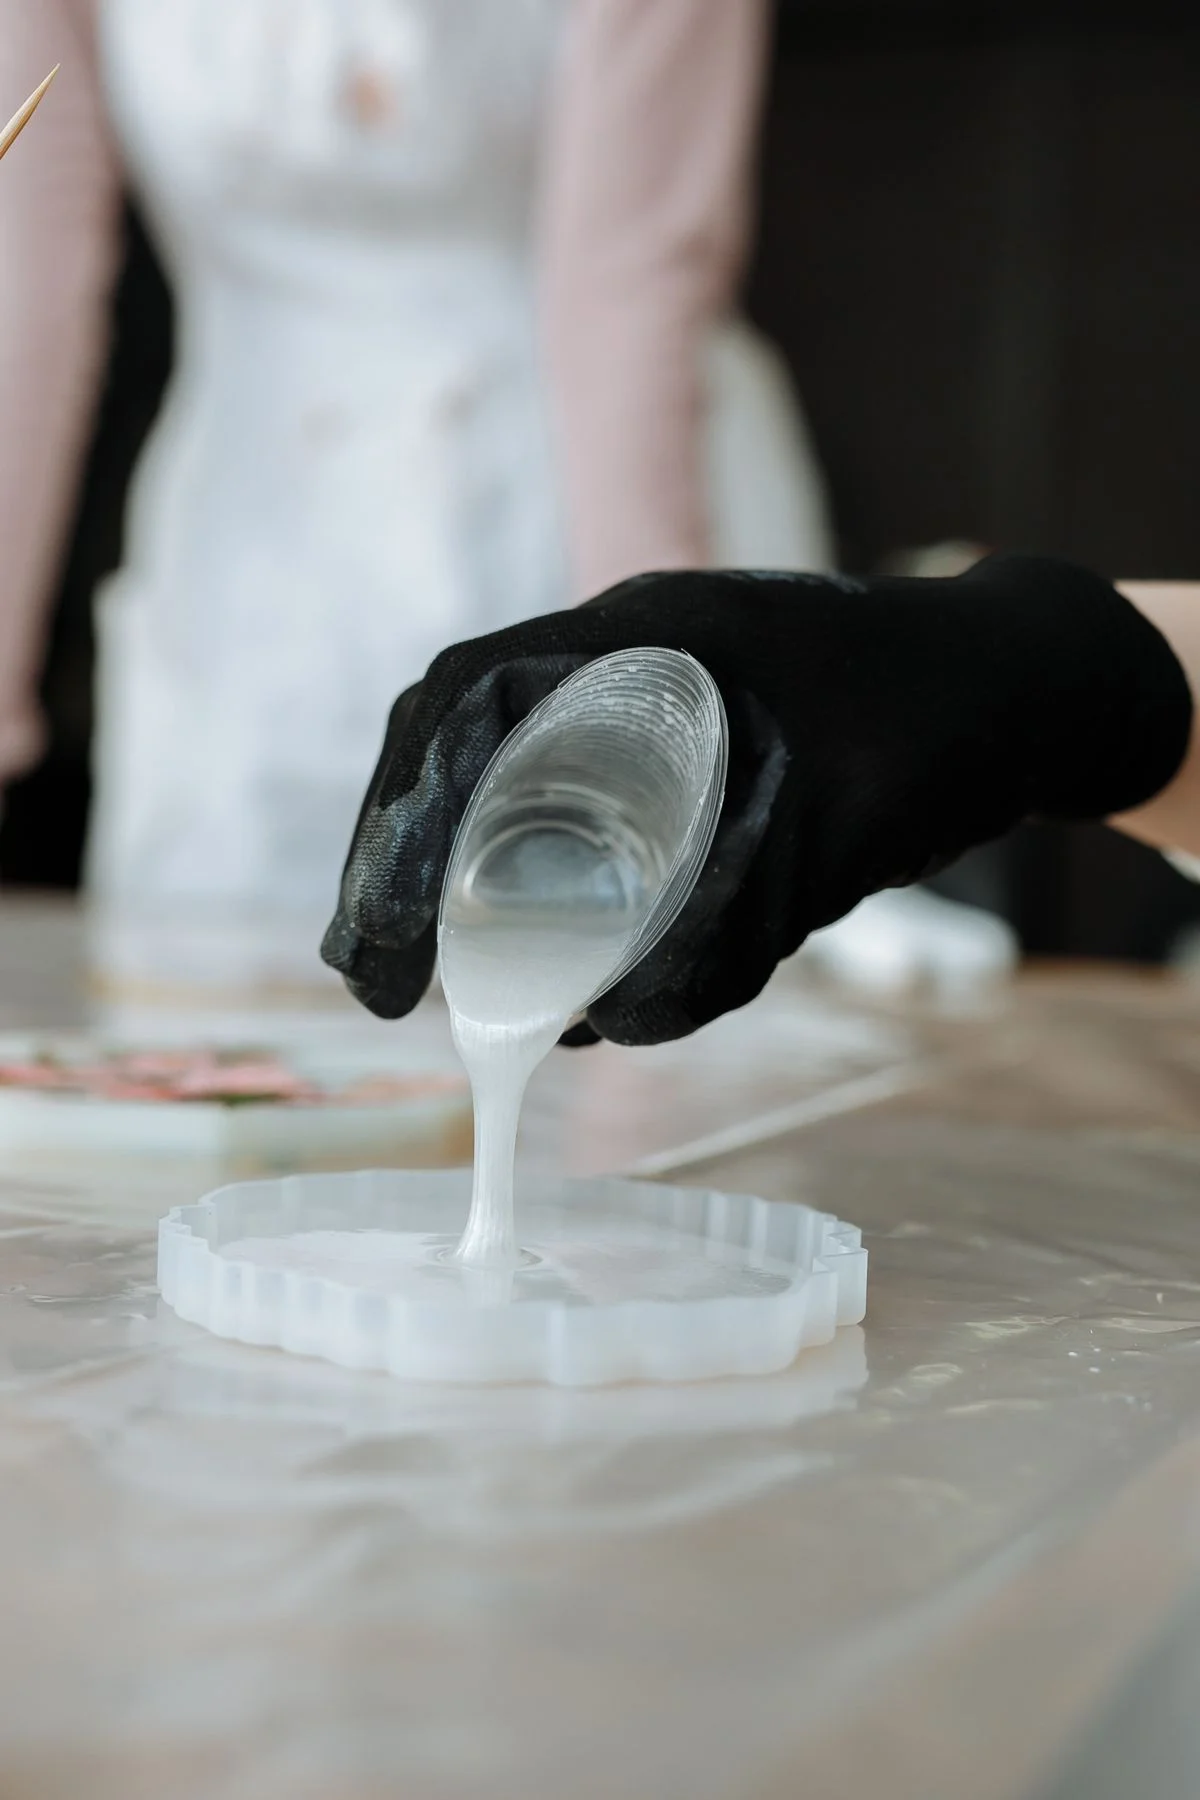
Les machines de coulée pour moules ouverts sont des machines et systèmes automatisés utilisés pour doser, verser ou alimenter du matériau dans des moules qui restent ouverts au stade du remplissage, plutôt que d'être entièrement scellés avant la coulée. Dans le traitement des plastiques, le terme désigne le plus souvent l'équipement de coulée ouverte pour le polyuréthane, l'époxy, le silicone, la résine, la mousse et les formulations apparentées ; dans la pratique de la fonderie, des concepts de moules ouverts étroitement liés apparaissent également dans la coulée par gravité, la coulée en moule permanent, la coulée basse pression et les systèmes de coulée continue qui exposent la cavité du moule pendant le remplissage ou utilisent des dispositions de moules à sommet ouvert.
La coulée en moule ouvert occupe une niche importante entre la coulée manuelle sur banc et les procédés en moule fermé entièrement clos. Elle est appréciée pour les volumes de production faibles à moyens, la capacité pour les grandes pièces, un outillage relativement simple et la possibilité de traiter des formulations sensibles à l'air lorsqu'elle est combinée à un équipement de dosage, de mélange et de dégazage. En même temps, elle présente des limites évidentes : l'exposition ouverte augmente le risque de contamination, d'air emprisonné et d'émissions, de sorte que les systèmes modernes intègrent de plus en plus l'assistance sous vide, le dosage automatique, le contrôle de la température et la manipulation robotisée pour améliorer la répétabilité et la sécurité des travailleurs.
Historiquement, les moules ouverts représentent l'un des plus anciens concepts de coulée, mais l'industrialisation a transformé le procédé par le versage automatisé, les matériaux de moule réutilisables et les contrôles de procédé en boucle fermée. Dans les plastiques et les élastomères, un développement majeur a été l'intégration de machines de coulée sous vide qui mélangent, dégazent et distribuent la résine dans des conditions contrôlées ; dans les métaux, les progrès sont venus des systèmes automatisés de coulée par gravité et en moule permanent, ainsi que des dispositions spécialisées de moules ouverts pour la coulée de billettes, lingots et continue. Les tendances actuelles pointent vers une automatisation accrue, une meilleure efficacité énergétique et un contrôle qualité plus strict, en particulier lorsque les moules ouverts sont utilisés pour des pièces prototypes, la production en petites séries et les grands composants structurels.
Histoire et développement
La coulée ouverte a commencé comme un procédé manuel dans lequel le matériau liquide était versé dans un moule en forme de cavité et laissé durcir ou solidifier à l'air. Son utilisation précoce était répandue dans la fonderie de métaux, où les moules à sommet ouvert et le remplissage par gravité étaient pratiques pour les formes simples, et dans la coulée artisanale de résine et de cire, où l'inspection visuelle et l'accessibilité étaient plus importantes que le débit.
Une étape majeure dans la fabrication moderne des plastiques a été l'adoption de la coulée sous vide pour le polyuréthane et les systèmes similaires. En combinant le dégazage, le mélange dosé et la pressurisation contrôlée de la chambre, ces machines ont réduit la formation de bulles et amélioré la qualité de finition, rendant la coulée ouverte plus adaptée au prototypage et aux pièces fonctionnelles en petites séries.
Un autre développement important a été l'automatisation des systèmes de coulée de métaux ouverts et semi-ouverts. Dans la fonderie et la coulée d'aluminium, les constructeurs de machines ont introduit le serrage hydraulique, le basculement, l'ouverture automatique du moule et l'extraction robotisée pour stabiliser le temps de cycle et réduire l'exposition de l'opérateur au matériau fondu. Certains systèmes modernes utilisent même des concepts de dosage en forme ouverte pour raccourcir le temps de cycle en déplaçant une partie de l'étape de solidification dans le temps non productif, augmentant ainsi la productivité sans modifier fondamentalement le principe du moule ouvert.
Caractéristiques clés et aperçu technique
Les machines de coulée en moule ouvert sont définies moins par une architecture matérielle unique que par un principe de procédé partagé : la cavité du moule est ouverte pendant le remplissage, et la machine est conçue pour contrôler le dosage, le versage, le dégazage, la température et le démoulage plutôt que de fournir une étanchéité complète de la cavité avant l'injection.
Les éléments techniques typiques comprennent :
- Têtes de dosage et de mélange pour les systèmes bicomposants en polyuréthane, époxy ou silicone.
- Chambres à vide ou unités de dégazage pour éliminer l'air entraîné avant ou pendant la distribution.
- Tasses, flexibles et moules chauffés pour stabiliser la viscosité et le comportement de durcissement.
- Mécanismes de basculement ou d'ouverture verticale pour la coulée de métaux par gravité et le démoulage de grandes pièces.
- Manipulation robotisée et extraction automatique pour la répétabilité et la sécurité ergonomique.
Pour les plastiques et les élastomères, une machine de coulée sous vide automatise généralement la séquence du mélange à la coulée et au durcissement, avec un contrôle par l'opérateur sur la pressurisation de la chambre, la vitesse du mélangeur, la température de la tasse chauffée et la chaleur du four. La coulée sous vide industrielle avec des moules en silicone utilise couramment des moules ouverts sans ligne de joint, ce qui signifie que la même ouverture est utilisée pour le remplissage et le démoulage ; cela réduit la complexité de l'outillage mais limite également la géométrie par rapport aux moules entièrement fermés.
Pour les machines de coulée ouvertes ou semi-ouvertes orientées fonderie, les performances sont souvent exprimées par la taille du moule, le poids de la coulée et le taux de cycle. Des exemples industriels représentatifs incluent des systèmes à joint horizontal ou en moule permanent capables de gérer des pièces de moins de 25 lb à plus de 250 lb sur des lignes automatisées, et des configurations de plus grande capacité pour les grandes pièces en aluminium ou en fonte. Dans l'automatisation du moulage au sable, des taux de production d'environ 70 moules/heure sont signalés pour certaines lignes de moulage automatique en boîte, tandis que d'autres systèmes peuvent atteindre jusqu'à 150 moules/heure selon la machine et si les noyaux sont posés manuellement ou automatiquement.
Bien que les valeurs exactes varient selon le matériau et la classe de machine, les repères de procédé courants incluent :
- La précision de l'épaisseur des flocons ou des pièces dans les pièces en résine coulées sous vide est principalement régie par la qualité du moule et le dégazage plutôt que par la pression d'injection.
- L'humidité résiduelle n'est pas une métrique principale dans la coulée ouverte en résine, mais dans les systèmes ouverts en métal et en sable, le contrôle du séchage et du refroidissement reste essentiel pour minimiser les défauts.
- Les vitesses de rotor ou de mélangeur sont spécifiques au procédé pour les systèmes en résine ; un mélange à grande vitesse améliore la dispersion mais peut augmenter l'air entraîné à moins que le dégazage sous vide ne soit efficace.
- La consommation énergétique spécifique est généralement inférieure à celle des systèmes d'injection haute pression pour la production en faible volume, mais les chambres à vide, les chauffages et les robots ajoutent une charge électrique ; le résultat net dépend fortement du débit et du temps de cycle.
Un avantage d'ingénierie pratique de la coulée ouverte est la simplicité de l'outillage : les moules ouverts sont souvent moins chers à fabriquer que les moules entièrement clos, et pour les petites séries, ils peuvent réduire le coût en capital et le délai de livraison. Le compromis est que les systèmes ouverts nécessitent généralement plus de post-traitement, plus d'attention de l'opérateur ou un contrôle de formulation plus strict pour obtenir une qualité de surface et une précision dimensionnelle constantes.
Types et variations
| Type | Matériau typique | Mécanisme principal | Points forts | Limites |
|---|---|---|---|---|
| Coulée ouverte manuelle | Résine, silicone, mousse, cire | Versement dans une cavité ouverte | Coût d'outillage le plus bas, installation simple | Intensive en main-d'œuvre, qualité variable |
| Coulée ouverte sous vide | Polyuréthane, époxy, silicone | Dosage, mélange, dégazage, puis versement sous vide contrôlé | Faible teneur en bulles, meilleure répétabilité | Coût d'équipement plus élevé que la coulée manuelle |
| Coulée ouverte par gravité des métaux | Aluminium, laiton, alliages de cuivre | Le métal fondu remplit une cavité ouverte ou semi-ouverte par gravité | Procédé simple, adapté aux grandes pièces | Complexité géométrique inférieure à la coulée sous pression |
| Coulée en moule permanent | Aluminium et alliages non ferreux | Moule métallique réutilisable, souvent alimenté par gravité | Meilleure répétabilité et finition de surface que le moulage au sable | Coût d'outillage plus élevé que les moules jetables |
| Coulée continue ouverte | Métaux | Moules à sommet ouvert sur convoyeurs ou systèmes rotatifs | Haut rendement, production de sections stables | Limité aux formes standardisées |
Dans les plastiques, la distinction la plus importante est entre les moules ouverts et les moules semi-ouverts. Les moules ouverts n'ont pas de ligne de joint ni de carotte séparée ; les moules semi-ouverts ont une cavité partiellement fermée qui peut être étirée ou ouverte pour le démoulage. Cette distinction est importante car elle détermine si la machine privilégie le versement simple, le dosage contrôlé ou le démoulage assisté.
Dans les métaux, l'expression « moule ouvert » peut désigner différentes pratiques selon le secteur. Certains systèmes utilisent des moules permanents à sommet ouvert ou des dispositions alimentées par gravité, tandis que d'autres décrivent des moules ouverts pour billettes et d'autres outillages plus simples pour la solidification continue ou semi-continue. En raison de ce chevauchement, le terme est mieux compris comme une famille de procédés, et non comme une seule classe de machines normalisée.
Applications et utilisations
Les machines de coulée en moule ouvert sont utilisées partout où la géométrie de la pièce, le volume de production ou le système de matériau favorisent l'accessibilité et un outillage flexible.
- Prototypage et production plastique en petites séries : la coulée sous vide est largement utilisée pour les prototypes en polyuréthane, les échantillons fonctionnels, les boîtiers et les pièces d'aspect nécessitant une qualité proche de la production sans outillage d'injection.
- Grands composants en polyuréthane et époxy : la coulée ouverte convient aux pièces volumineuses telles que les carters de machines, les encapsulations et les pièces structurelles composites où les moules fermés seraient difficiles à remplir ou à ventiler.
- Enceintes électriques et industrielles : la coulée ouverte prend en charge la production en faible volume de boîtiers et de composants d'isolation personnalisés lorsque le dégazage sous vide réduit les vides.
- Pièces de fonderie : les systèmes de moule permanent, moule ouvert et moule semi-ouvert alimentés par gravité sont utilisés pour les pièces coulées en aluminium et autres alliages non ferreux, y compris les composants étanches à la pression dans certaines lignes basse pression et semi-permanentes.
- Production de lingots et de billettes : les moules ouverts restent pertinents dans les petites lignes de coulée et les systèmes de solidification simples où le faible coût de l'outillage et le démoulage facile comptent plus que la complexité géométrique.
Une utilisation inadaptée est celle des pièces à paroi mince de haute précision et à volume élevé avec des contre-dépouilles complexes. Celles-ci sont généralement mieux adaptées à la coulée sous pression, au moulage par injection ou aux systèmes automatisés entièrement clos, car la coulée ouverte manque du contrôle de cavité et du remplissage assisté par pression nécessaires pour de telles géométries.
Innovations technologiques et automatisation
L'innovation récente s'est concentrée sur la réduction du caractère manuel de la coulée ouverte et sur son caractère plus prévisible. Dans les plastiques, les machines de coulée sous vide modernes intègrent le dosage automatique, le mélange, le contrôle de la chambre et la gestion du durcissement, réduisant la dépendance à l'opérateur et améliorant la constance des pièces. Certains systèmes sont également liés à des moules imprimés, à l'outillage en silicone ou à des modèles maîtres usinés CNC, ce qui raccourcit les cycles de développement pour le prototypage et la production de transition.
Dans les applications de fonderie, l'automatisation comprend l'ouverture et la fermeture automatiques du moule, la coulée robotisée, la manipulation des noyaux et des mécanismes de basculement contrôlés. Certaines machines de coulée pour carters de moteurs électriques et pièces similaires utilisent un basculement jusqu'à 90° et des curseurs latéraux ou frontaux pour gérer l'accès au moule et réduire les turbulences pendant le remplissage. Les systèmes en moule permanent peuvent également utiliser un contrôle PLC et des entraînements hydrauliques pour automatiser la fermeture, le versage et l'ouverture du moule.
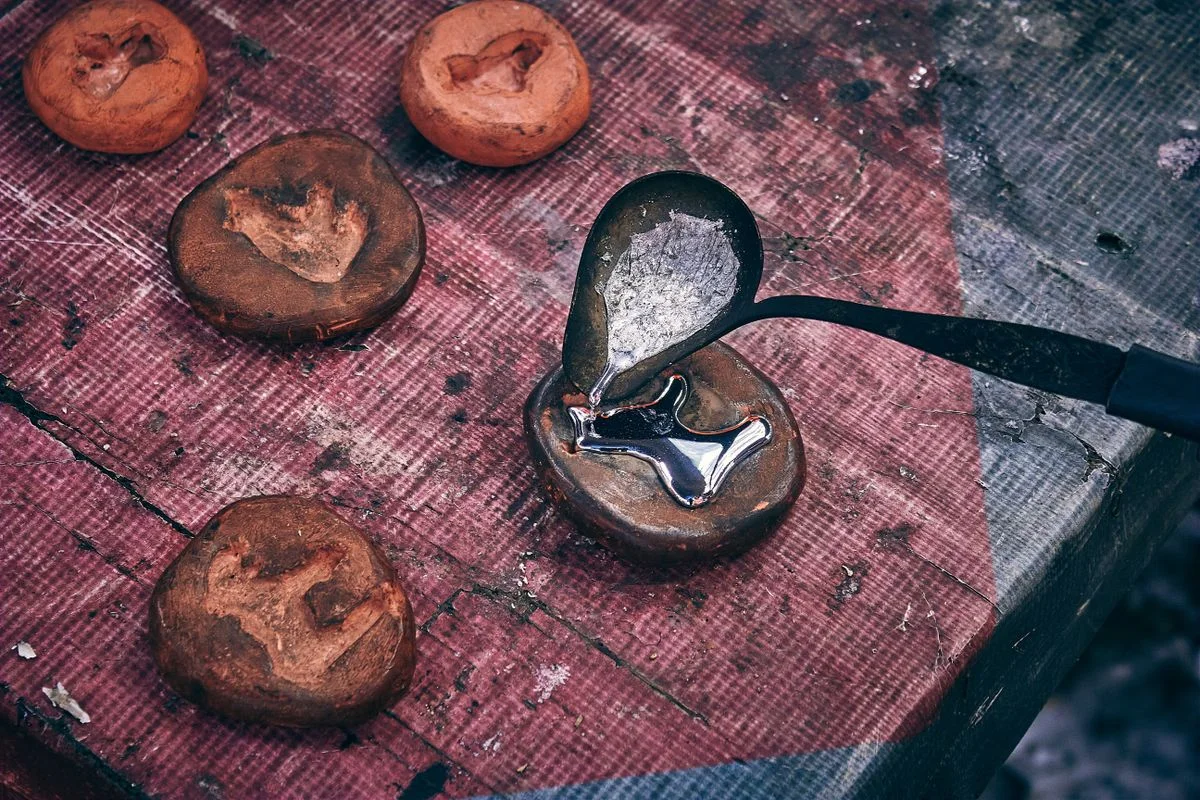
Une innovation de procédé notable est l'utilisation du dosage en forme ouverte dans les systèmes liés à la coulée sous pression, où un remplissage de chambre peut alimenter deux moules, améliorant le rendement et déplaçant le temps de solidification dans des intervalles parallèles non productifs. Bien que ce ne soit pas une solution universelle pour les moules ouverts, cela illustre la tendance industrielle plus large : les dispositions ouvertes ou semi-ouvertes sont de plus en plus conçues pour le débit plutôt que pour la seule simplicité manuelle.
Aspects environnementaux et de durabilité
La coulée en moule ouvert peut être avantageuse en termes de durabilité lorsqu'elle réduit le gaspillage d'outillage et permet une production économique en petites séries. Les moules réutilisables en silicone ou en métal peuvent réduire la consommation de matériau par rapport à l'outillage jetable, en particulier dans le prototypage et la fabrication de transition.
Les performances énergétiques et en matière d'émissions dépendent cependant fortement du contrôle du procédé. Les moules ouverts sont plus exposés à l'air ambiant, ce qui peut augmenter les pertes thermiques, l'évaporation et le risque de contamination, et dans les systèmes en résine, peut nécessiter une ventilation ou des contrôles d'émissions. L'automatisation et l'assistance sous vide peuvent partiellement compenser cela en réduisant les taux de rejet et en limitant les reprises.
D'un point de vue d'économie circulaire, la coulée ouverte est utile pour :
- Pièces de rechange rapides qui prolongent la durée de vie des équipements.
- Production locale en faible volume qui peut réduire le transport et l'entreposage.
- *Flux de travail d'**outillage **réusinable* utilisant du silicone, du RTV ou des maîtres imprimés.
Dans la coulée de métaux, les systèmes à moule ouvert s'intègrent également bien aux boucles de récupération de déchets et de refusion, en particulier lorsque la production est organisée autour du matériau de retour de fonderie et du recyclage des chutes. La valeur de durabilité dépend donc moins du moule ouvert lui-même que de la rigueur du contrôle du procédé et de l'efficacité de la recirculation des déchets.
Impact économique et sur le marché mondial
Les machines de coulée en moule ouvert occupent un espace commercialement important dans le prototypage, la fabrication spécialisée et la production de fonderie. Leur principal avantage économique est le *coût d'**outillage **réduit*, ce qui abaisse la barrière à l'entrée pour la production en petits et moyens volumes.
Cela importe particulièrement dans les industries soumises à des changements de conception fréquents, telles que :
- les boîtiers d'électronique grand public,
- les pièces prototypes automobiles,
- les enceintes d'équipements industriels,
- les pièces coulées métalliques personnalisées,
- les produits médicaux et spécialisés en faible volume.
Sur le marché mondial, les constructeurs de machines sont en concurrence sur la stabilité du procédé, le niveau d'automatisation et la flexibilité plutôt que sur la taille brute. Les fournisseurs du segment fonderie mettent l'accent sur les dimensions du moule, l'architecture de la ligne de joint et les lignes de moulage automatique à grande vitesse, tandis que les fournisseurs orientés plastiques mettent l'accent sur l'intégrité du vide, le dégazage et le dosage précis. Le résultat est un marché segmenté dans lequel les systèmes à moule ouvert restent pertinents précisément parce qu'ils servent des applications qui ne justifient pas la dépense d'un outillage haute pression entièrement clos.
Défis actuels et innovations
Les principaux défis techniques sont :
- L'emprisonnement d'air et les vides dans les pièces en résine.
- Les défauts de surface et la contamination dus à l'exposition ambiante.
- La variabilité dimensionnelle due à la dérive de température, à la cinétique de durcissement ou à la manipulation manuelle.
- Les risques pour la sécurité des travailleurs dans les applications de métal fondu et la manipulation de résines réactives.
- La complexité géométrique limitée par rapport aux procédés en moule fermé ou basés sur l'injection.
L'innovation actuelle s'attaque à ces problèmes par :
- de meilleurs systèmes de vide et chambres de dégazage,
- un contrôle en boucle fermée de la température et de la viscosité,
- un versage et un démoulage robotisés,
- une gestion numérique des recettes et un séquencement basé sur PLC,
- une intégration avec la fabrication additive pour les modèles maîtres et les moules en petites séries.
La direction stratégique du segment est claire : la coulée en moule ouvert passe d'un procédé artisanal manuel à un procédé automatisé hybride qui conserve la flexibilité de l'outillage tout en améliorant la répétabilité et la traçabilité.
Perspectives d'avenir
Les machines de coulée en moule ouvert devraient rester essentielles là où la flexibilité, la rapidité de mise en œuvre et un coût en capital modéré l'emportent sur le besoin d'une pression maximale en cavité ou d'un débit ultra-élevé. Les opportunités futures les plus fortes sont attendues dans la fabrication de prototypes, la production de transition, la coulée de grandes pièces en résine et la coulée de métaux spécialisés avec manipulation automatisée.
Le développement technique futur devrait se concentrer sur :
- un contrôle plus fin du procédé pour les ratios de mélange de résine et le dégazage,
- des chauffages, entraînements et systèmes de vide plus économes en énergie,
- une plus grande utilisation de la robotique pour le chargement et le déchargement des moules ouverts,
- une meilleure simulation du comportement de remplissage et de durcissement,
- une intégration avec les flux de travail de fabrication numérique pour un outillage rapide.
En termes pratiques, le segment continuera à se diviser en deux grandes directions : la coulée ouverte simple et peu coûteuse pour la flexibilité, et les systèmes ouverts ou semi-ouverts hautement automatisés pour la productivité et la qualité.
Références
- •
Giga press. (2020, April 20). In Wikipedia. https://en.wikipedia.org/wiki/Giga_PressLink
- •
DuoCast - druckguss service deutschland GmbH. (2025, August 5). Druckguss Service Deutschland GmbH. https://www.dgs-hl.de/en/duocast/Link
- •
Guide to vacuum casting (urethane casting). (2023, June 5). Formlabs. https://formlabs.com/blog/vacuum-casting-urethane-casting-polyurethane-casting/Link
- •
LEARN MORE ABOUT THE PRODUCT. (n.d.). Zaz Die Casting. https://www.zazdiecasting.com/die-casting/25.htmlLink
- •
Hot chamber die casting machine DM90. (2020, February 25). Yomato Machinery. https://www.yomato-machinery.com/product/Hot-Chamber-Die-Casting-Machine-DM90.htmlLink
- •
State-of-the-art aluminum permanent mold casting equipment. (2023, February 9). LeClaire Manufacturing. https://www.leclairemfg.com/our-equipment/permanent-mold-casting/Link
- •
Open casting. (2024, May 1). DeSantis Mechatronics and Machinery LLC. https://desantismechatronics.com/process/open-casting/Link
- •
Molding services - Foundry. (2024, February 10). Tampa Brass & Aluminum. https://tampabrass.com/foundry/molding/Link
- •
CMH Manufacturing. (n.d.). CMH Manufacturing. https://www.cmhmfg.com/documents/brochure.pdfLink
- •
Molding machines archives. (n.d.). Sinto America. https://sintoamerica.com/product_category/foundry/molding-machines/Link
- •
Hunter matchplate molding machines - HLM technology. (2025, March 27). Hunter Foundry. https://hunterfoundry.com/Link
- •
KIRKCO Corporation. (2025, November 12). Kirkco Corp. https://kirkcocorp.com/Link
- •
Low-pressure molding machines for aluminum casting systems. (2025, April 8). EMI, Inc. https://emi-inc.com/aluminum-casting-systems/emi-low-pressure-molding-machines/Link
- •
Forming castings. (2025, May 23). Odlewnie Polskie S.A. https://odlewniepolskie.pl/technology/forming-castings/?lang=enLink
- •
LK 1600T die casting machine. (2022, January 20). Die Casting China. https://www.diecasting-china.com/products/lk-die-casting-machine/lk-1600t-die-casting-machineLink
- •
Casting machine - An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/casting-machineLink
- •
DISAMATIC C3. (2025, January 1). DISA. https://pdf.directindustry.com/pdf/disa/disamatic-c3/16576-770854.htmlLink
- •
R&D-Huateng Heavy Industry Technology. (n.d.). Huateng Heavy Industry Technology. https://www.htzgcast.com/rd.htmlLink
- •
The casting machine. (n.d.). Fill Gesellschaft m.b.H. https://www.fill.co.at/en/products/tiltcaster-eLink
- •
Technical information. (n.d.). Hongteng. https://www.lyhonten.com/news/Technical-Information/page/67Link
- •
Capabilities. (n.d.). Imperial Casting Inc. https://imperialcastinginc.com/capabilities/Link
- •
How it works. (2024, August 21). Necko. https://neckog.com/Link
- •
Open mold casting. (n.d.). YD Castings. https://www.ydcastings.com/product/open-mold-casting.htmlLink
- •
Centrifugal casting machine. (n.d.). Centrifugal Cast Machine. https://www.centrifugalcastmachine.com/Link
- •
Foundry molding machine. (n.d.). Zoomzu. https://www.zoomzuauto.com/product5/31-1-2.htmlLink
- •
DISA DISA 240. (n.d.). MachineTools.com. https://www.machinetools.com/en/models/type/foundry-molding-machinesLink
- •
Tekcast spin-casting. (n.d.). Howard Models. http://www.howardmodels.com/equipment-for-sale/tekcast-spin-casting.htmlLink
- •
Fully automatic molding machines. (n.d.). Zoomzu (Guangdong). http://www.castingcc.com/Link
- •
Products. (n.d.). Jingda Machine. https://www.jingdamachine.com/permanent-mold-casting-machine-1Link
- •
Demand for larger aluminum castings. (2012, December 12). Alcast Company. https://alcastcompany.com/large-permanent-mold-aluminum-casting-machines/Link
- •
Casting equipment product list and ranking from 11 manufacturers. (2026, March 25). IPROS. https://mono.ipros.com/en/cg1/Casting%20equipment/Link
- •
Products. (n.d.). JN Foundry Machinery. https://www.jnfoundrymachinery.com/productsLink
- •
Ingot molds. (2019, July 18). Lacy West. https://lacywest.com/index.php?main_page=index&cPath=38_172Link
- •
Fully automatic steel casting foundry molding machine. (n.d.). XN Casting. https://www.xncasting.com/fully-automatic-steel-casting-foundry-molding-machine-products-i-298.htmlLink
- •
1000*1000(T23) large size cast iron automatic sand molding machine. (2024, January 1). Casting Molding Machine. https://www.casting-molding-machine.com/automatic-sand-horizontal-parting-flaskless-molding-machine/Large-size-fully-automatic-horizontal-molding-machine.htmlLink
- •
[Hot item] Advanced gravity casting machine for precision valve handle production. (2025, April 9). Made-in-China. https://jingjierobot.en.made-in-china.com/product/CEyRsofbrjYV/China-Advanced-Gravity-Casting-Machine-for-Precision-Valve-Handle-Production.htmlLink
- •
Spin casting white metal. (2025, April 8). Contenti. https://contenti.com/casting-supplies/spin-casting-white-metalLink
- •
ZOOMZU-Automatic molding machine | Green sand casting molding line. (n.d.). ZOOMZU. http://moldingcastingmachine.com/Link
- •
Mold casting equipment suppliers: Find reliable machines & prices. (2025, August 14). Accio. https://www.accio.com/plp/mold-casting-equipmentLink
- •
Casting machine - All industrial manufacturers. (n.d.). DirectIndustry. https://www.directindustry.com/industrial-manufacturer/casting-machine-82548.htmlLink
- •
Industrial-scale vacuum casting with silicone molds: A review. (n.d.). Wiley Online Library. https://onlinelibrary.wiley.com/doi/full/10.1002/appl.202100012Link
- •
Resin coated sand mixer. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/resin-coated-sand-mixer.htmlLink
- •
Molding methods for customer end products. (2022, August 12). OMNI Technologies. https://www.omnitechnologies.com/manufacturing-your-solution/Link
- •
Open molding - Processes. (2015, September 21). CompositesLab. https://compositeslab.com/composites-manufacturing-processes/open-molding/index.htmlLink
- •
High pressure & cold chamber die casting machines. (n.d.). Shibaura Machine. https://shibaura-machine.com/die-casting-machines/Link
- •
I made this a few hours ago. Used an open mold. ... (2024, March 31). Reddit. https://www.reddit.com/r/MetalCasting/comments/1brze78/i_made_this_a_few_hours_ago_used_an_open_mold/Link
- •
Multiple use casting and molds. (2024, May 6). University of Arkansas Pressbooks. https://uark.pressbooks.pub/mechanicaldesign/chapter/multiple-use-casting-and-molds/Link
- •
Making hollow casts in open or 'closed' moulds. (2017, July 2). davidneat. https://davidneat.wordpress.com/methods/mouldmaking-and-casting/making-hollow-casts-in-open-or-closed-moulds/Link
- •
SIMOND STORE cast iron 2-part flask mold frame for ... (n.d.). Amazon. https://www.amazon.com/2-Part-Flask-Casting-Jewelry-Making/dp/B08K7JB4YVLink
- •
The machines used in centrifugal casting tube making. (2025, October 29). Walkson. https://www.walkson.com/the-machines-used-in-centrifugal-casting-tube-making.htmlLink
- •
The metal casting process explained. (2025, August 4). General Kinematics. https://www.generalkinematics.com/blog/metal-casting-process-explained/Link
- •
Exploring 6 types of metal casting processes. (n.d.). General Foundry. https://www.genfoundry.com/blog/capabilities/exploring-6-types-of-metal-casting-processes/Link