
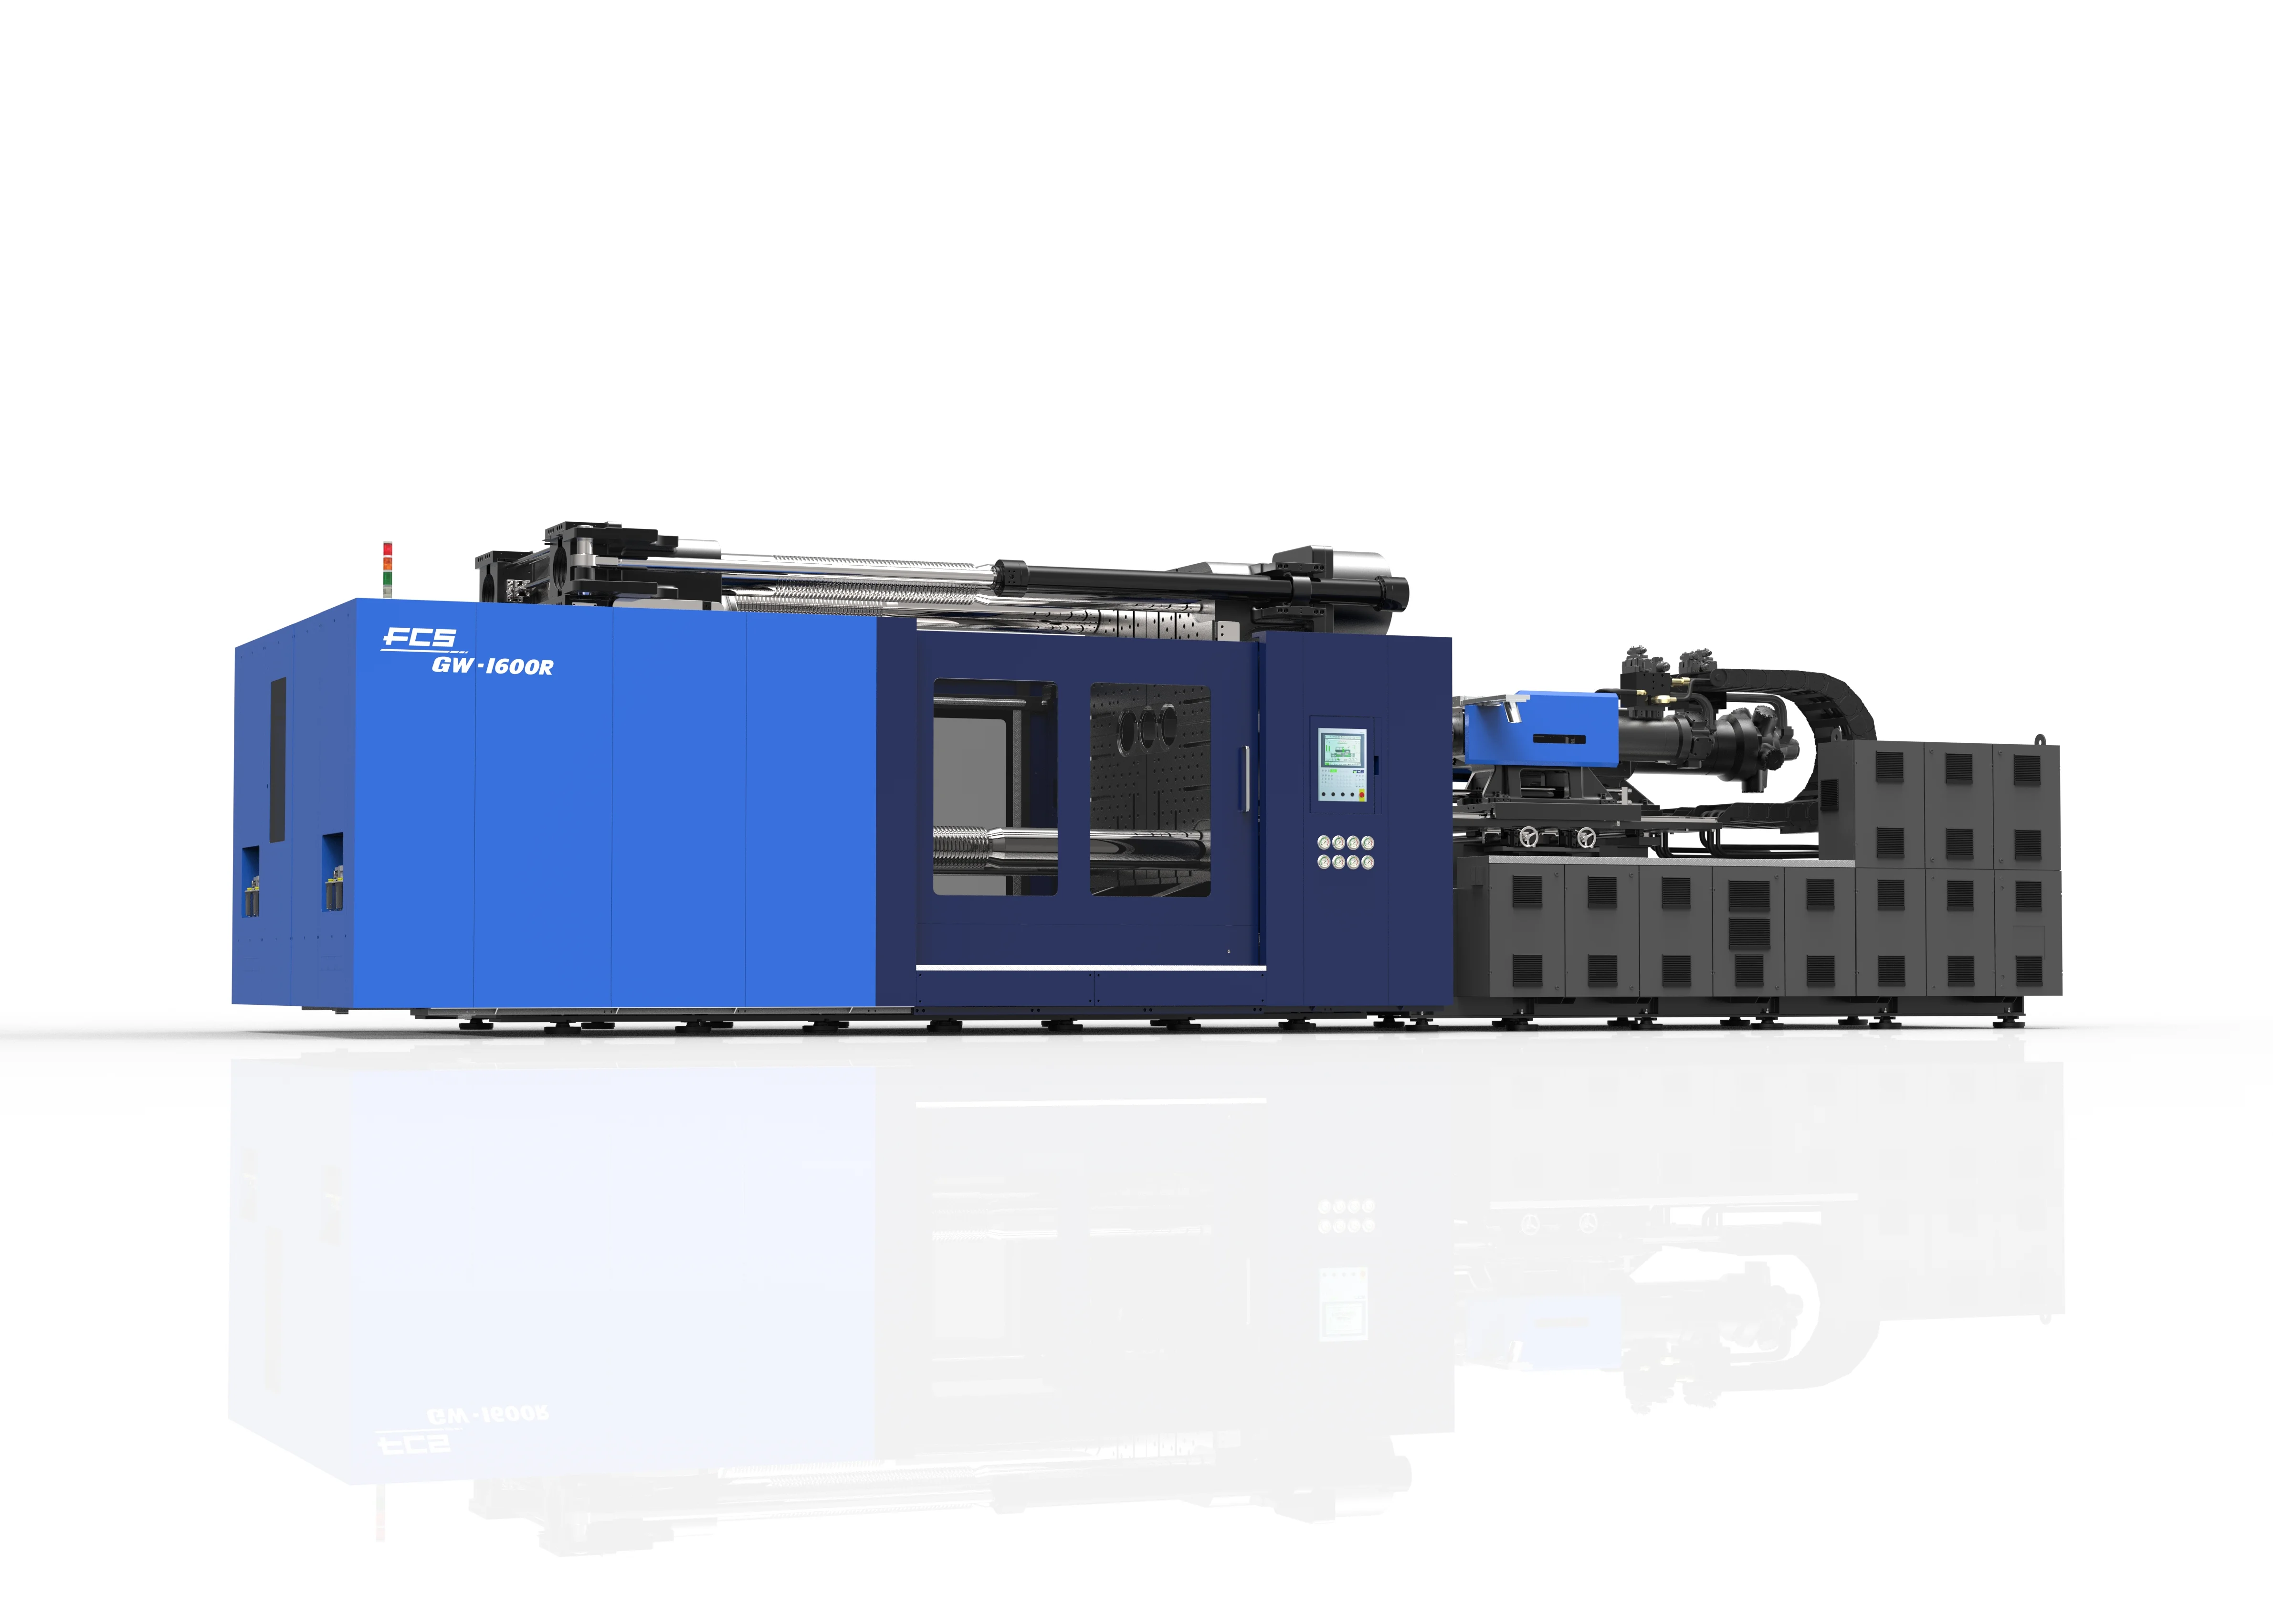
Introduction
Machines de moulage par injection multi-composants machines de moulage par injection sont des systèmes de moulage par injection spécialisés qui produisent une pièce plastique intégrée à partir de deux matériaux ou plus, couleurs ou couches fonctionnelles en un seul cycle coordonné. Ils sont utilisés pour combiner des propriétés telles que la rigidité et l'élasticité, la résistance structurelle et les surfaces tactile douce, ou les zones transparentes et colorées, tout en réduisant ou en éliminant les opérations d'assemblage secondaire.
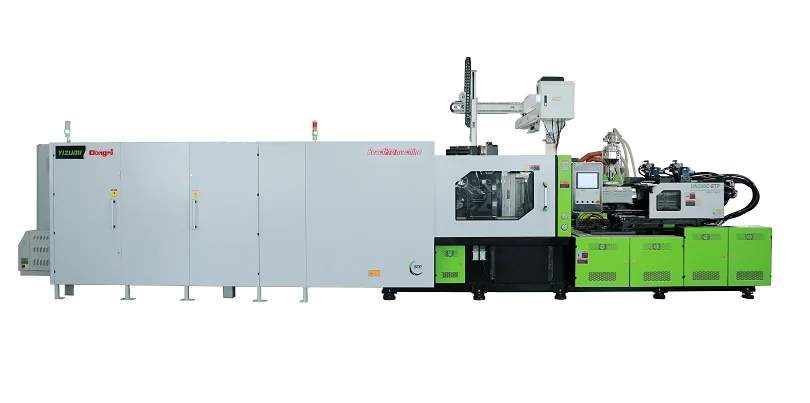
Dans la pratique industrielle, ces machines sont également décrites comme des systèmes de moulage par injection deux injections, 2K, multishot ou multi-matériaux, bien que certains utilisateurs réservent multi-composant aux machines avec deux unités d'injection ou plus contrôlées indépendamment et un agencement de moule qui repositionne la première injection pour la suivante. Les configurations typiques incluent des tables rotatives, des plateaux tournants, des noyaux mobiles, des systèmes de transfert, des mécanismes core-back et des agencements d'unités d'injection parallèles ou de type L, V ou S.
La technologie est devenue importante dans l'éclairage automobile, les produits de consommation, les dispositifs médicaux, les composants électriques et les pièces fonctionnelles tactile douce car elle améliore l'intégration de la conception, la qualité des pièces et l'efficacité du processus. En même temps, elle augmente les exigences techniques en matière de conception de moule, de synchronisation, de compatibilité des matériaux et de coût en capital, ce qui signifie que sa valeur économique dépend fortement de la complexité des pièces, du volume de production et du coût de l'assemblage en aval éliminé.
Histoire et développement
Le traitement multi-composant précoce a évolué à partir du moulage par injection conventionnel alors que les fabricants cherchaient à combiner plusieurs matériaux en une seule pièce plutôt que de mouler et assembler des composants séparés. La percée technique clé a été l'association de plusieurs unités d'injection avec des mécanismes de repositionnement du moule, permettant de placer une première injection avec précision avant d'ajouter un deuxième matériau.
Plusieurs jalons ont façonné le segment moderne :
- Les concepts de moulage rotatif et de transfert ont permis les premières pièces bimatières pratiques en déplaçant un substrat prémoulé en alignement pour le surmoulage.
- Les structures de co-injection et sandwich ont étendu l'idée au-delà du simple surmoulage en contrôlant la séquence et la distribution de deux fusions pour créer des effets peau-noyau ou des effets de surface décoratifs.
- Les plates-formes multi-injections industrialisées avec tables rotatives contrôlées par servo, agencements d'unités modulaires et interfaces d'automatisation ont rendu le processus adapté à la production à haut volume dans les secteurs automobile, médical et des biens de consommation.
Le développement récent s'est concentré sur des empreintes de machine plus petites, une précision rotative plus serrée, des agencements d'unités plus flexibles et un meilleur contrôle numérique du processus. Les fabricants proposent désormais des configurations pour le moulage à deux, trois et quatre composants, y compris des architectures multi-unités parallèles destinées à réduire l'empreinte tout en élargissant la compatibilité des moules.
Aperçu technique
Une machine de moulage par injection multi-composants machine de moulage par injection conserve l'architecture de base d'une presse de moulage par injection standard — unité d'injection, unité de serrage et ensemble de moule — mais ajoute des unités d'injection supplémentaires et des capacités spéciales de mouvement ou de transfert du moule. La machine peut injecter des matériaux séquentiellement ou simultanément, selon la variante de processus et la conception du moule.
Principe de fonctionnement principal
Le premier matériau est injecté pour former un substrat ou une composante de base, puis la pièce est repositionnée ou la cavité est reconfigurée afin qu'un deuxième matériau puisse être injecté au bon emplacement. La liaison entre les matériaux peut être mécanique, thermique, chimique ou une combinaison de ces éléments, selon les associations de résines, la température de surface et la conception de l'interface.
Éléments typiques de la machine
- Deux unités d'injection ou plus pour des matériaux, couleurs ou viscosités séparés.
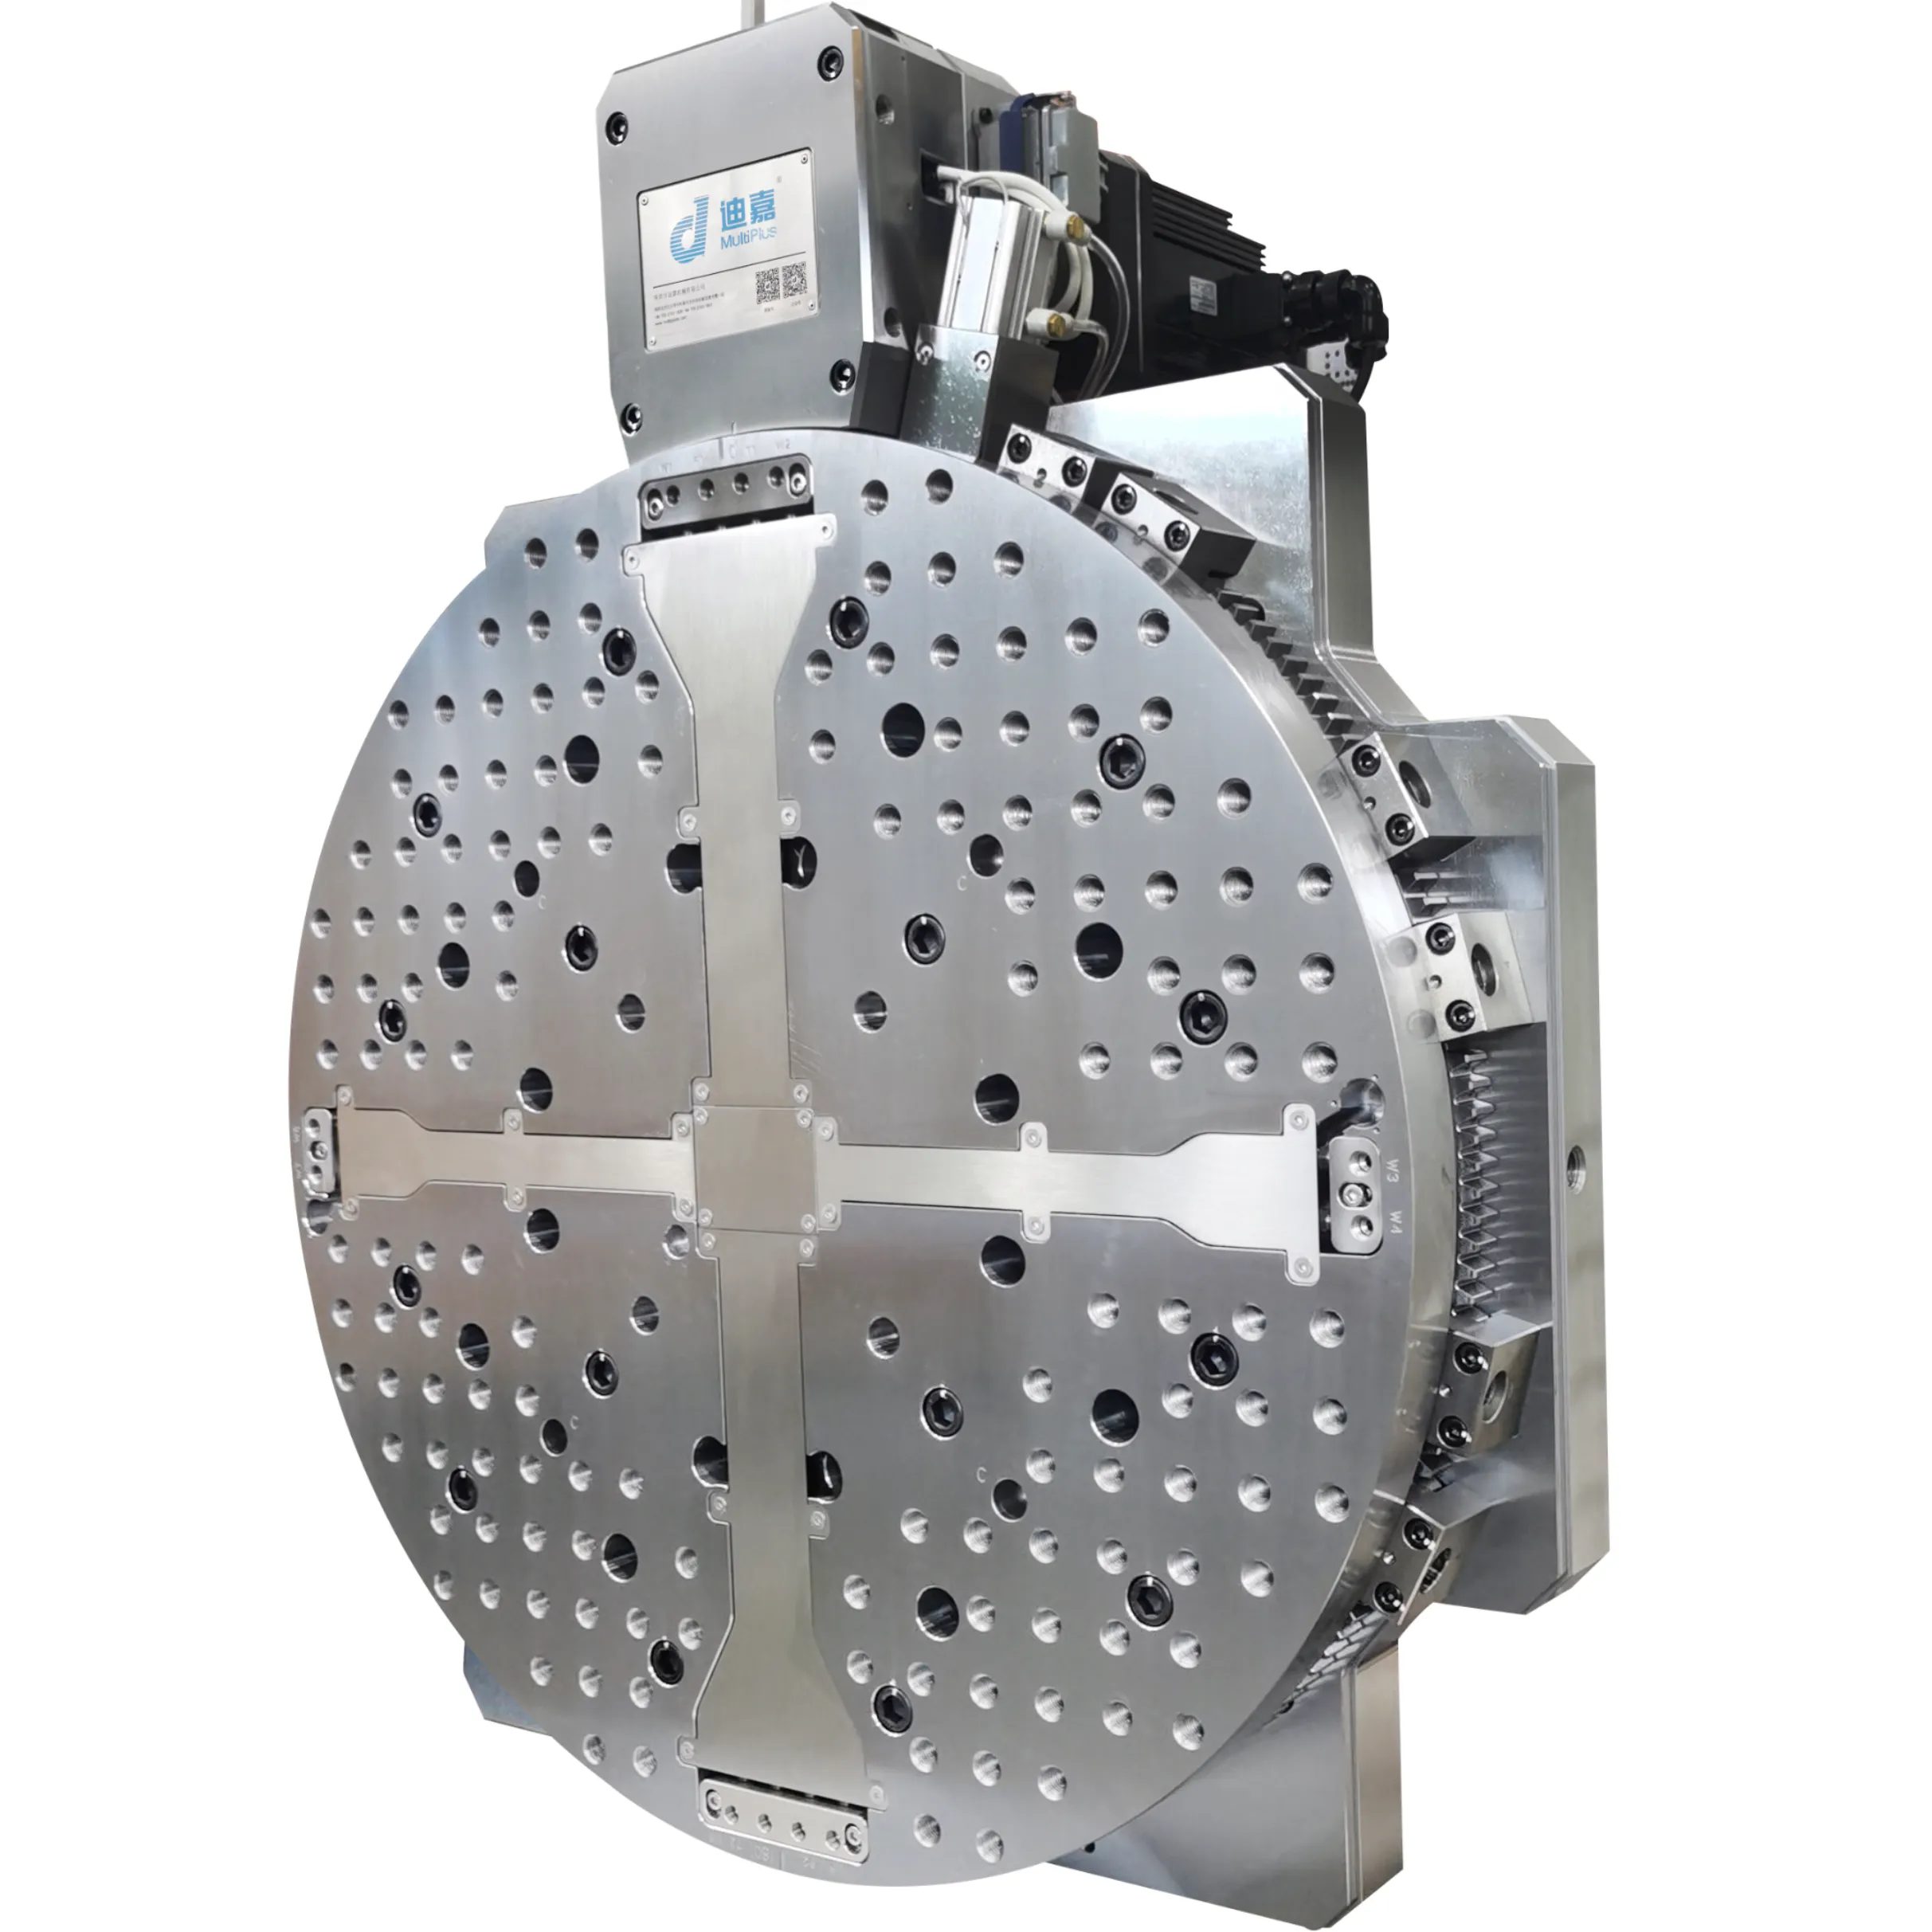
- Table rotative, plateau tournant, système de transfert ou noyau mobile pour repositionner la pièce ou créer une nouvelle région de cavité.
- Conception de moule spécialisée avec portes séparées, canaux chauds, canaux froids, glissières ou noyaux rétractables.
- Systèmes d'automatisation tels que des robots pour le chargement d'inserts, le transfert de pièces et le démoulage.
- Systèmes d'entraînement servo-électrique ou servo-hydraulique pour un indexage précis, un contrôle de l'injection et une répétabilité.
Repères techniques
Les exemples publiés montrent que les machines multi-composants modernes sont conçues pour la précision et un débit élevé :
- La précision de positionnement rotatif peut atteindre ±0,005° sur certains systèmes multi-composants à deux plateaux haut de gamme.
- Les angles de rotation incluent couramment 180° pour la production bicolore et 120° pour les arrangements tricolores.
- Les agencements d'unités d'injection peuvent aller de 2 à 6 unités selon la famille de machines et le champ d'application.
- Les débits varient largement selon la taille de la pièce et le polymère, mais les systèmes industriels couvrent couramment des petites pièces de précision à des composants automobiles plus grands ; les portefeuilles des fabricants vont des presses compactes aux plates-formes plus grandes adaptées aux moules plus volumineux.
- L'humidité résiduelle après déshydratation centrifuge n'est pas une métrique définissant la presse elle-même, mais dans les lignes de recyclage ou de retraitement intégrées, elle est couramment spécifiée dans la plage de faible pourcentage ; par exemple, les systèmes de lavage et de préparation de flocons visent souvent la réduction de l'humidité avant l'extrusion ou le moulage en aval. Comme le moulage multi-composant est principalement un processus de formage plutôt que de lavage, le contrôle de l'humidité est généralement géré par un séchage en amont plutôt que par la machine.
Variantes de processus
| Variante | Fonctionnement | Utilisation typique |
|---|---|---|
| Moulage deux injections / 2K | Deux matériaux sont injectés séquentiellement dans un seul outil | Pièces tactile douce, joints, biens de consommation |
| Surmoulage | Un deuxième matériau recouvre ou se lie à un substrat de première injection | Poignées, grips, boîtiers médicaux |
| Co-injection | Deux fusions sont injectées ensemble ou selon une séquence stratifiée contrôlée | Structures sandwich, effets décoratifs |
| Core-back / core-pull | Un noyau se rétracte pour créer un nouveau volume de cavité pour la deuxième injection | Sections épaisses localisées, joints |
| Transfert / indexage rotatif | La préforme est déplacée vers une autre position de cavité ou station | Pièces multicolores à haut volume |
| Moulage multicolore | Différentes couleurs sont combinées en un cycle | Claviers, garnitures cosmétiques, différenciation visuelle |
Types et variations
Les machines multi-composants sont généralement classées selon l'agencement de la machine, le nombre de composants et la stratégie de mouvement du moule.
Par agencement de machine
- Les machines multi-composants horizontales sont courantes pour les produits automobiles et de consommation où le transfert automatisé des pièces et un débit élevé sont importants。
- Les machines verticales sont souvent préférées pour le surmoulage d'inserts, les inserts sensibles à la gravité ou l'intégration de cellules compactes.
- Les agencements en forme de L, V, S et parallèles sont utilisés pour équilibrer l'empreinte, l'accessibilité et la géométrie du moule.
Par nombre de composants
- Les machines à deux composants sont les plus courantes et sont utilisées pour les combinaisons rigide-doux, couleur-fonctionnelle et substrat-surmoulage.
- Les machines à trois composants ajoutent une autre couche de matériau ou de couleur, souvent pour des pièces esthétiques ou fonctionnelles complexes.
- Les configurations à quatre composants et plus existent pour des applications spécialisées où plusieurs couches, matériaux ou couleurs sont nécessaires en un seul cycle.
Par stratégie de processus
- Le surmoulage séquentiel est l'approche dominante pour les pièces intégrées nécessitant un contrôle fort de l'interface.
- L'injection simultanée ou quasi-simultanée est utilisée lorsque des structures d'écoulement stratifiées ou des effets composites sont requis.
- Le moulage multi-composant assisté par insert combine des inserts métalliques ou préformés avec plusieurs polymères, souvent dans les produits médicaux ou électriques.
Applications et utilisations
Le moulage par injection multi-composant convient le mieux aux produits qui bénéficient de la combinaison de différents profils de performance en une seule pièce finie. Les secteurs courants incluent :
- Automobile
- Commandes tactile douce, lentilles d'éclairage, joints, enjoliveurs et garnitures intérieures
- Couches fonctionnelles et décoratives dans une seule pièce
- Médical et santé
- Poignées ergonomiques, boîtiers d'instruments, joints et composants LSR surmoulés
- Biens de consommation
- Brosses à dents, outils, articles de cuisine, claviers, pièces d'appareils et articles de soins personnels
- Électrique et électronique
- Interrupteurs, touches, boîtiers et indicateurs multicolores
- Emballage et fermetures
- Corps de fermeture avec bagues d'étanchéité intégrées et autres fermetures fonctionnelles
- Pièces optiques et d'éclairage
- Structures transparentes et colorées, boîtiers de lentilles, guides de lumière et éléments d'éclairage décoratifs
Une application mal adaptée est les pièces simples à haut volume sans besoin de matériaux mélangés ou d'élimination d'assemblage, car la complexité supplémentaire de la machine et le coût de l'outillage ne sont généralement pas justifiés lorsqu'une pièce monomatériau peut répondre aux exigences de manière plus économique.
Considérations de conception et d'ingénierie
La performance d'une machine multi-composant dépend moins de la force de serrage nominale seule et plus du contrôle de l'interface, de la précision du moule et de la coordination thermique entre les injections. Les problèmes de conception importants incluent :
- La compatibilité des matériaux, en particulier la température de fusion, le comportement de retrait, l'adhésion et le potentiel de liaison chimique.
- La conception des portes et canaux, qui affecte la qualité de l'interface, la définition des limites de couleur et l'équilibre des pressions.
- La précision d'indexage, en particulier dans les systèmes rotatifs et de transfert où un désalignement peut causer des bavures ou un mauvais enregistrement.
- La gestion du temps de cycle, car la deuxième injection doit souvent être appliquée alors que la première injection est encore à une température favorable à la liaison.
- La **complexité de l'**outillage, qui augmente fortement lorsque des glissières, des actions core-back et plusieurs cavités sont combinées dans un seul moule.
Les concepteurs de pièces utilisent fréquemment cette technologie pour remplacer des assemblages qui nécessiteraient autrement un soudage par ultrasons, un collage, une fixation mécanique ou un ajustement manuel.
Innovations technologiques et automatisation
Le développement récent des machines a mis l'accent sur la précision d'entraînement servo, le placement modulaire des unités d'injection et l'intégration avec la robotique et la surveillance numérique des processus. Certains systèmes sont conçus avec des agencements d'unités concentrés pour réduire l'empreinte de la machine tout en préservant l'accès à une plus large gamme de moules.
L'automatisation est particulièrement importante car la production multi-composant nécessite souvent une manipulation précise des pièces entre les injections ou les stations. Les robots peuvent placer des inserts, déplacer des préformes et retirer des pièces terminées sans perturber l'orientation, ce qui améliore la répétabilité et soutient des taux de production plus élevés.
Les commandes numériques sont de plus en plus utilisées pour coordonner :
- la constance de la taille de l'injection,
- le timing de rotation du moule,
- les profils de pression et de vitesse,
- la gestion de la température sur plusieurs matériaux,
- et la surveillance de la qualité en cours de processus.
Aspects environnementaux et de durabilité
Le moulage multi-composant peut soutenir la durabilité lorsqu'il remplace des assemblages, réduit les déchets et améliore la durabilité des pièces. En produisant une pièce finie en un seul cycle, il peut réduire l'énergie de manipulation, diminuer les stocks et supprimer les étapes d'assemblage ou de finition en aval.
Ses avantages environnementaux sont les plus évidents lorsqu'il permet :
- la réduction des matériaux grâce à l'intégration fonctionnelle,
- la réduction des déchets en éliminant les sous-ensembles collés ou fixés mécaniquement,
- les conceptions plus légères grâce au placement localisé des matériaux,
- et une durée de vie plus longue des pièces grâce à une meilleure étanchéité ou des surfaces résistantes à l'usure.
La technologie a aussi des limites. L'outillage est plus complexe, les plates-formes de machines sont plus chères, et certaines combinaisons de matériaux sont difficiles à recycler lorsqu'elles sont liées de façon permanente. Pour les applications d'économie circulaire, les concepteurs considèrent de plus en plus la compatibilité des polymères, la stratégie de regrind et si la liaison peut être séparée ou redésignée pour les flux de recyclage.
Impact économique et sur le marché mondial
Le moulage par injection multi-composant occupe une niche premium dans le marché plus large des machines de moulage par injection car il sert des pièces où la performance, l'esthétique et la réduction d'assemblage justifient un coût en capital plus élevé. Des fabricants tels qu'ARBURG, KraussMaffei, WITTMANN BATTENFELD, Milacron, Haitian, YIZUMI, Tederic et d'autres proposent des systèmes ou des familles de processus dans ce segment, généralement avec un accent sur différentes tailles de machines, agencements et forces d'application.
La justification économique est la plus forte lorsque le processus réduit :
- le nombre de pièces,
- la main-d'œuvre d'assemblage,
- les opportunités de défauts aux interfaces,
- et la complexité logistique entre les lignes de moulage et d'assembly lines séparées.
La demande est étroitement liée aux intérieurs automobiles, à l'électronique grand public, aux dispositifs médicaux et aux biens de consommation premium, où la fonctionnalité et l'apparence sont toutes deux critiques.
Défis actuels et innovations
Le segment fait face à plusieurs défis techniques et commerciaux :
- Le **coût élevé de l'**outillage, en particulier pour les moules rotatifs ou de transfert avec indexage précis et plusieurs systèmes de canaux chauds.
- Les limitations d'appariement des matériaux, car tous les polymères ne se lient pas efficacement ou ne se rétractent pas de manière compatible.
- Les temps de configuration et de validation plus longs, particulièrement dans les secteurs réglementés comme la fabrication médicale.
- Les fenêtres de processus complexes, où la température, la pression et le timing doivent être adaptés aux matériaux.
- Les exigences de réparation et de maintenance, car davantage d'axes de mouvement et de circuits d'injection augmentent la complexité du service.
L'innovation se concentre sur des agencements plus compacts, un meilleur contrôle servo, un changement de moule plus facile et une flexibilité de processus plus large pour la production multi-matériaux et multicolore. Il y a aussi un intérêt croissant pour combiner le moulage multi-composant avec des méthodes de jumeau numérique, l'apprentissage automatique et le contrôle qualité en boucle fermée pour stabiliser la qualité de l'interface et réduire les essais-erreurs de configuration.
Perspectives futures
L'avenir du moulage par injection multi-composant sera probablement façonné par une plus grande intégration des matériaux, une automatisation plus élevée et des architectures de machines plus compactes. Alors que les concepteurs de produits continuent de demander des grips plus doux, une meilleure étanchéité, une qualité visuelle supérieure et moins d'étapes d'assemblage, la technologie devrait rester attractive pour les pièces fonctionnelles de consommation et industrielles.
Trois tendances sont particulièrement importantes :
- L'adoption plus large de la conception fonctionnelle multi-matériaux, en particulier lorsqu'une seule pièce moulée remplace un assemblage.
- L'expansion des plates-formes de machines modulaires, permettant à une presse d'être configurée pour plusieurs nombres de composants et familles de moules.
- Des exigences de durabilité plus strictes, qui favoriseront les conceptions utilisant des polymères compatibles, réduisant les déchets et soutenant le démontage ou le recyclage lorsque possible.
Résumé
Les machines de moulage par injection pour la production multi-composant sont des systèmes avancés qui combinent plusieurs matériaux ou couleurs en un cycle intégré, utilisant des agencements d'unités d'injection spécialisés et des mécanismes de mouvement du moule. Leur principale valeur réside dans l'intégration fonctionnelle, la flexibilité esthétique et la réduction d'assemblage, tandis que leurs principales contraintes sont la complexité de l'outillage, la compatibilité des matériaux et un coût en capital plus élevé.
Références
- •
Multi-component injection moulding. (n.d.). Arburg. https://www.arburg.com/en/solutions/by-technology/multi-component-injection-moulding/Link
- •
Multi-component injection molding machines for complex.... (2026, July 31). Yizumi. https://www.yizumi.com/en/news/product/industry-trend/multi-component-injection-molding-machines-built-for-complexityLink
- •
Core competence: Multi-component injection molding. (2026, March 5). Rkt. https://www.rkt.de/en/mold-making-expertise/core-competence-multi-component-injection-molding/Link
- •
Yizumi global. (2026, August 25). Yizumi. https://www.yizumi.com/en/Link
- •
BM series - Borche. (2024, January 25). Borche. https://borche.co.uk/products/bm-series/Link
- •
Multi the multi-function machine. (n.d.). Interempresas. https://www.interempresas.net/FeriaVirtual/Catalogos_y_documentos/197307/TP_Multi_gb.pdfLink
- •
Multi-component injection moulding - Arburg. (n.d.). Arburg. https://www.arburg.com/en/gb/solutions/by-technology/multi-component-injection-moulding/Link
- •
Modular allrounders for multi-component technology. (n.d.). Arburg. https://www.arburg.com/en/us/solutions/by-technology/multi-component-injection-moulding/Link
- •
Discover DD. (n.d.). Tedericglobal. https://www.tedericglobal.com/sites/default/files/2020-12/DH-mm-en.pdfLink
- •
Adding components to add value. (n.d.). Kraussmaffei. https://www.kraussmaffei.com/Processes/IMM/01%20Mehrkomponenten/Mulitinject/KM_BR_Multinject_en.pdfLink
- •
Haitian multi-component injection molding.... (n.d.). Mesimaquinas. https://www.mesimaquinas.com.br/wp-content/uploads/2022/08/HT_MULTI_Image_20210810_EN.pdfLink
- •
HM multicomponent 400 kN–2700 kN. (n.d.). Wittmann Group. http://www.wittmann-group.ru/fileadmin/templates/docs/imm/hmkomponenten_40-270_en.pdfLink
- •
Combimould – Multi-component technology. (n.d.). Wittmann-group. https://www.wittmann-group.com/en/combimould-multi-component-technologyLink
- •
Multi-component injection moulding - Efficient plastic solutions. (2025, December 9). Ke-technik. https://www.ke-technik.de/en/technology/injection-moulding/multi-component-injection-moulding/Link
- •
Multi component injection moulding | two shot LSR. (2021, April 28). Simtec-silicone. https://www.simtec-silicone.com/blogs/two-shot-lsr-expertise-and-experience/Link
- •
Arburg launches a new series for production-efficient multi-component injection molding: The Allrounder More, with its particularly flexible configuration, can be perfectly adapted to specific customer and market requirements. (2022, January 20). Specialchem. https://www.specialchem.com/plastics/news/arburg-injection-molding-all-rounder-000225357Link
- •
What can artificial intelligence do for multi-material injection molding. (n.d.). Sciltp. https://media.sciltp.com/articles/2604003737/2604003737.pdfLink
- •
Tederic DD multi-component injection molding machine. (2025, July 29). Hitech-machinery. https://hitech-machinery.com/injection-molding-machine/tederic-imm/dd-machine/Link
- •
UN260-BTP – MultiPro injection moulding solution - PBE-Roboplas. (2018, November 19). Pbe-roboplas. https://pbe-roboplas.com.au/un260-btp-high-end-multi-component-injection-molding-machine/Link
- •
© 2015 Milacron LLC. All Rights Reserved. Mold- Masters® and the Mold-Masters. (n.d.). Milacron. https://s3-us-east-2.amazonaws.com/milacron-website-media-offload/wp-content/uploads/2015/08/12195857/Multi-Component-Technology-Retrofit-Sell-Sheet1.pdfLink
- •
Multi-component molding | Accuplast accurate plastics solutions. (n.d.). Accuplast. http://www.accuplast.com/node/45Link
- •
New multicomponent injection molding machine line launches. (2025, February 4). Ptonline. https://www.ptonline.com/products/new-multicomponent-injection-molding-machine-line-launchesLink
- •
Multi-component molding: Which way should you go? (2025, September 16). Ptonline. https://www.ptonline.com/articles/multi-component-molding-which-way-should-you-goLink
- •
Introduction of multi-component injection molding process. (2023, November 2). Gudmould. https://gudmould.wordpress.com/2023/11/02/introduction-of-multi-component-injection-molding-process/Link
- •
High-end multi-component injection molding machine - Yizumi. (n.d.). Yizumi. https://www.yizumi.com/uploads/2024-01-19/7b98cdbf-9ad2-4407-976e-677352c151fc1705655255906.pdfLink
- •
Injection: High performance injection molding machines. (2025, July 21). Milacron. https://www.milacron.com/injection/Link
- •
Ht-multi-ma.pdf. (n.d.). Haitian. https://www.haitian.com.tr/uploads/docs/ht-multi-ma.pdfLink
- •
Multi-material injection molding. (2016, January 28). Wikipedia. https://en.wikipedia.org/wiki/Multi-material_injection_moldingLink
- •
Arburg-examples of multi component mould designs GB PDF. (2025, August 29). Scribd. https://www.scribd.com/document/306914112/ARBURG-Examples-of-multi-component-mould-designs-GB-pdfLink
- •
Multi-component injection molding and 2K technology. (2025, October 21). Tedesolutions. https://www.tedesolutions.pl/en/blog/multi-component-injection-molding-2k-technologyLink
- •
Multi-color injection molding: Process, benefits and.... (2023, June 1). Clf. https://www.clf.com.tw/en/article/Multi-color-Plastic-Injection-Molding-Machine-tips.htmlLink
- •
Multicomponent. (2026, August 26). Ptonline. https://www.ptonline.com/topics/multicomponentLink
- •
Multi-component injection molding machine - OUCO. (2024, January 16). Ouco-machinery. https://ouco-machinery.com/multi-series/Link
- •
Two shot injection molding / 2K molding - Trelleborg. (n.d.). Trelleborg. https://www.trelleborg.com/en/medical/products-capabilities/custom-designs/multicomponent-moldingLink
- •
10 parts of an injection molding machine - Xometry. (2022, April 29). Xometry. https://www.xometry.com/resources/injection-molding/injection-mold-components/Link
- •
Is a multi-component injection molding machine worth.... (2026, February 25). Yizumi. https://www.yizumi.com/en/news/product/IMM/is-a-multi-component-injection-molding-machine-worth-the-investmentLink
- •
How injection molding machines work. (2024, October 14). Rjginc. https://rjginc.com/back-to-basics-how-does-a-plastic-injection-molding-machine-work/Link
- •
What is plastic injection molding and how does it work? (2023, December 11). Essentracomponents. https://www.essentracomponents.com/en-us/news/manufacturing/injection-molding/what-is-plastic-injection-molding-and-how-does-it-workLink
- •
How does an injection molding machine work with animation. (2023, September 30). Boyanmfg. https://boyanmfg.com/how-does-injection-molding-machine-work/Link
- •
Injection moulding. (2003, September 23). Wikipedia. https://en.wikipedia.org/wiki/Injection_mouldingLink
- •
Different types of injection molding technology. (2025, February 3). Rapiddirect. https://www.rapiddirect.com/blog/types-of-injection-molding-technology/Link
- •
Comprehensive guide to plastic injection molding. (2022, April 29). Xometry. https://www.xometry.com/resources/injection-molding/basics-of-plastic-injection-molding/Link