
Introducción
Caucho de silicona líquida (LSR) solución de moldeo por inyección se refiere al sistema integrado de máquina y proceso utilizado para dosificar, mezclar, inyectar, curar y desmoldar silicona líquida de dos componentes en piezas elastómeras terminadas. Es un proceso de alta precisión y altamente automatizado que se favorece para dispositivos médicos, sellado automotriz, electrónica de consumo, productos para el cuidado del bebé y óptica, donde la limpieza, la estabilidad dimensional y el rendimiento elastómero repetible son críticos.
En la práctica industrial, una solución LSR suele combinar una máquina de moldeo por inyección especializada, equipo de dosificación y mezcla A/B, un molde calentado con sistema de canal frío o cold-deck, y automatización para la extracción e inspección de piezas. La tecnología se distingue por su química catalizada por platino de dos componentes, flujo de baja viscosidad, vulcanización rápida en una cavidad caliente y fuerte idoneidad para piezas de pared delgada, detalles finos y multimaterial.
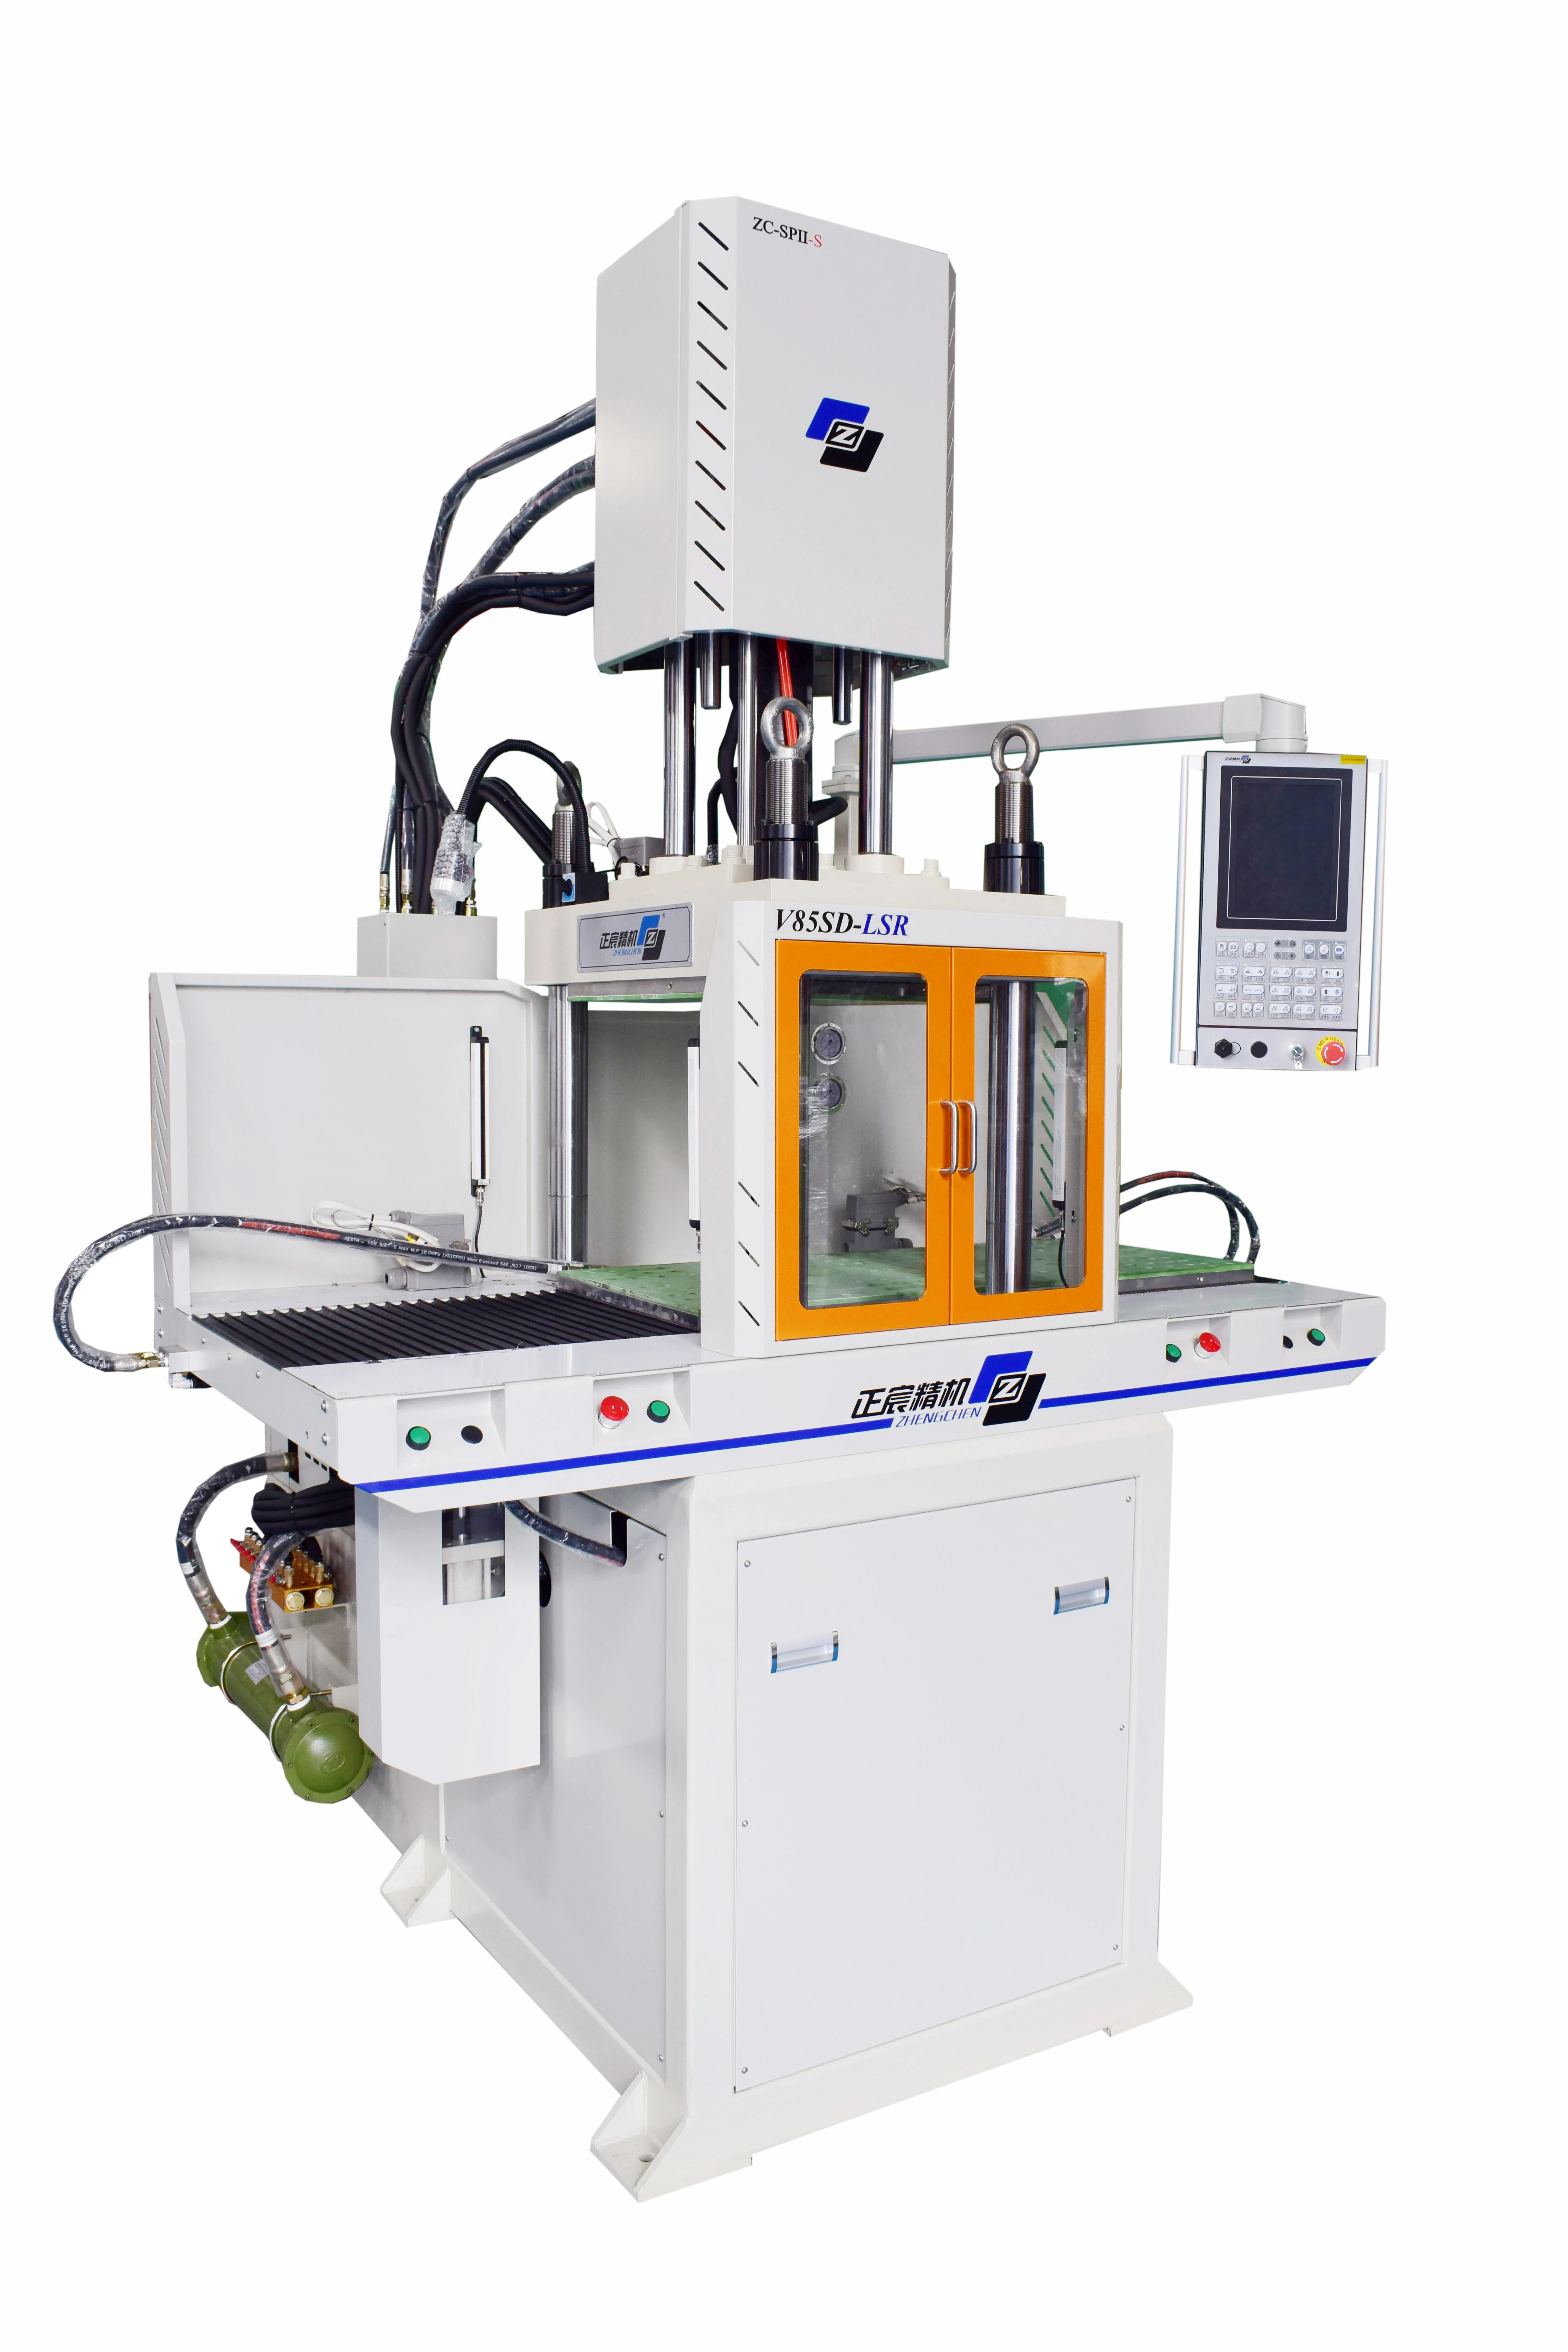
El moldeo LSR se ha convertido en un método de producción establecido desde finales de la década de 1970, y ha seguido evolucionando mediante un control de proceso más estricto, sistemas de cierre y mezcla mejorados, y un uso creciente de manipulación robótica, monitoreo de presión en cavidad y sobremoldeo multidisparo. Su perfil de sostenibilidad es mixto pero cada vez más favorable: el proceso puede reducir los residuos mediante dosificación precisa y moldeo casi neto, aunque sigue siendo intensivo en energía porque los moldes se calientan y algunas aplicaciones requieren postcurado para eliminar volátiles.
Historia y desarrollo
LSR surgió como una familia de materiales industriales práctica a finales de la década de 1970, cuando las formulaciones de silicona líquida y los sistemas de procesamiento dedicados hicieron que el moldeo de alto volumen de elastómeros de silicona fuera más repetible. Esto supuso un cambio importante respecto al procesamiento anterior de caucho de silicona, que dependía más del moldeo por compresión o transferencia y era menos adecuado para la automatización y la replicación de detalles finos.
Un segundo hito fue la maduración del equipo de moldeo por inyección líquida (LIM), que permitió una dosificación precisa 1:1, mezcla en línea e inyección en moldes calentados sin curado prematuro. Este desarrollo transformó el LSR de un material especializado en una plataforma de fabricación escalable para sellado, productos médicos y de consumo.
Un tercer hito ha sido el avance hacia la integración de sistemas y moldeo multicomponente, incluyendo el sobremoldeo de LSR sobre termoplásticos para piezas automotrices e ingeniería sanitaria. Los avances de proceso más recientes incluyen mejores mezcladores estáticos, toberas de cierre positivo, desbarbado automatizado y monitoreo de proceso guiado por software para entornos de producción médicos y regulados.
Descripción técnica
LSR es típicamente un elastómero de silicona catalizado por platino de dos componentes suministrado como componentes separados, comúnmente llamados Parte A y Parte B. Los componentes se almacenan por separado, se dosifican en una proporción precisa, se mezclan inmediatamente antes de la inyección y luego se curan en un molde calentado.
Secuencia principal del proceso
- Dosificación y mezcla: Bombas de precisión suministran los dos componentes desde bidones o cubos a un mezclador estático o dinámico, normalmente en una relación 1:1.
- Inyección: El material mezclado se mantiene frío en el sistema de alimentación y se inyecta en un molde calentado, a menudo a través de un sistema de canal frío o cold-deck.
- Vulcanización: El calor activa la reacción de reticulación catalizada por platino, convirtiendo el líquido en un elastómero sólido.
- Desmoldeo: Las piezas se expulsan automáticamente o con asistencia robótica; el comportamiento de desmolde del material suele reducir o eliminar la necesidad de agentes desmoldantes.
Parámetros típicos del proceso
- Temperatura del molde: aproximadamente 150–210 °C, con muchas aplicaciones agrupadas cerca de 170–200 °C。
- Tiempo de ciclo: comúnmente 20–180 segundos, dependiendo del espesor, la geometría y la formulación。
- Regla de curado aproximada: aproximadamente 4–6 segundos por milímetro de espesor de pared se cita a menudo en la práctica。
- Presión de llenado: a menudo en el rango de 50–150 bar para muchas piezas de LSR。
- Rendimiento: las celdas de producción suelen oscilar desde la salida de piezas pequeñas en cientos de piezas por hora hasta sistemas más grandes que funcionan a altos volúmenes y tasas multicavidad; el rendimiento depende en gran medida del número de cavidades, el tamaño de la inyección y el tiempo de curado。
Características de ingeniería
LSR tiene muy baja viscosidad inicial, lo que le permite rellenar detalles finos, paredes delgadas y geometrías de sellado complejas con relativamente bajo esfuerzo de inyección. Esta propiedad es especialmente valiosa para piezas que requieren:
- bordes afilados y nervaduras finas
- microcaracterísticas y membranas delgadas
- superficies de piel lisas
- comportamiento de compresión-set repetible
- líneas de partición limpias y bajo riesgo de contaminación
El material también tiene un comportamiento termoestable: una vez curado, no se puede refundir como un termoplástico. Esto otorga a las piezas de LSR excelente estabilidad térmica y recuperación elástica, pero también significa que los errores de proceso no se pueden corregir reheating y remoldeando.
Consideraciones de control dimensional y de material
La práctica industrial reportada señala varios hechos importantes de diseño y proceso:
- Contracción: aproximadamente 2.0–3.5 % durante el curado, lo que requiere sobredimensionado de la cavidad。
- Postcurado: a veces 1–4 horas a alrededor de 200 °C para aplicaciones de baja volatilidad o sellado crítico。
- Humedad residual: a diferencia de los termoplásticos higroscópicos secos, el procesamiento de LSR se centra más en la contaminación, el aire atrapado y la extracción de volátiles que en el control de humedad de los pellets; el secado convencional generalmente no es la variable central del proceso。
Tipos y variaciones
Las soluciones de moldeo por inyección de LSR se implementan en varias configuraciones de máquina y herramienta.
| Tipo | Característica principal | Uso típico |
|---|---|---|
| Celda de moldeo por inyección LSR estándar | Unidad de dosificación LSR dedicada acoplada a una prensa de inyección | Sellado general, productos para bebés, piezas médicas |
| Sistema de canal frío LSR | Mantiene el material frío hasta la entrada de la cavidad | Piezas de alto volumen, reducción de residuos, mejor control térmico |
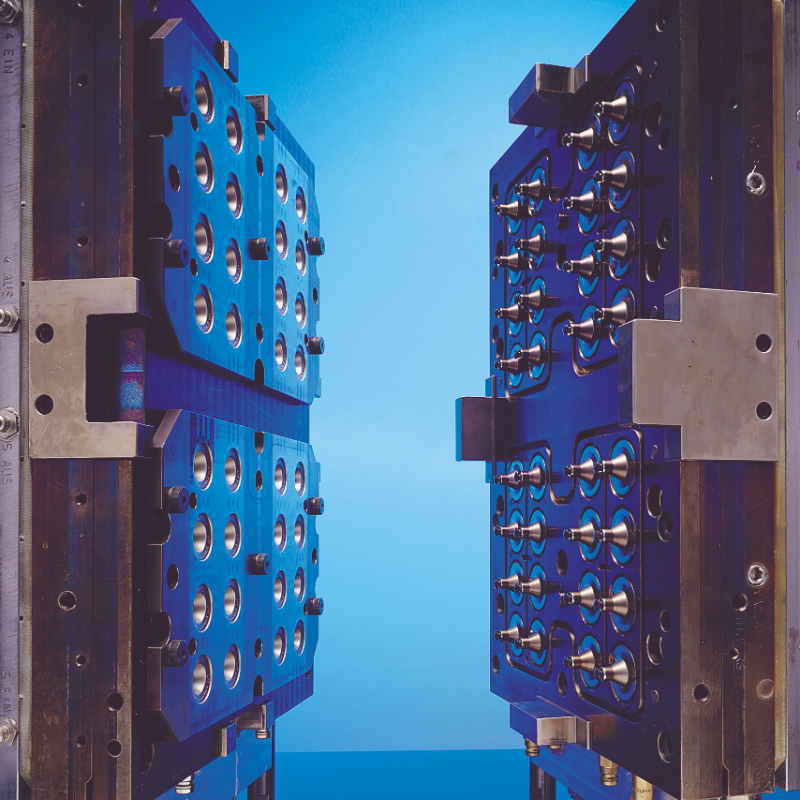
| Herramienta multicavidad | Muchas cavidades en un molde | Piezas médicas pequeñas, tetinas, sellos, teclados |
| Celda de sobremoldeo LSR | LSR moldeado sobre insertos termoplásticos o metálicos | Sellos automotrices, componentes sanitarios, wearables |
| Sistema de micro-LSR | Tamaños de inyección muy pequeños y alta precisión de dosificación | Piezas microfluídicas, médicas y de electrónica en miniatura |
| Sistema LSR de grado óptico | Controlado para claridad y bajo amarilleo | Guías de luz, lentes, óptica LED |
También existe una distinción práctica entre LSR de uso general y LSR de grado médico/implante, este último requiere un control más estricto de extractables, documentación y validación.
Aplicaciones y usos
El moldeo por inyección de LSR se utiliza donde se necesitan al mismo tiempo elasticidad, resistencia térmica, biocompatibilidad y precisión dimensional.
- Dispositivos médicos: sellos, válvulas, diafragmas, componentes de jeringas, interfaces respiratorias y otras piezas en contacto con el paciente。
- Productos para el cuidado del bebé: tetinas de biberón, chupetes y artículos para la dentición, donde la pureza y la suavidad son fundamentales。
- Automoción: sellos de conectores, juntas, botas de sensores, sellos de faros LED y piezas de amortiguación de vibraciones。
- Electrónica de consumo: juntas impermeables, cubiertas de botones, bandas de wearables e interfaces de tacto suave。
- Ingeniería industrial y sanitaria: ojales, fuelles, válvulas y componentes de sellado sobremoldeados。
- Óptica e iluminación: lentes transparentes o translúcidas y piezas de gestión de luz en sistemas LED。
Un uso comparativamente inadecuado son los componentes estructurales de alta carga, porque LSR es un elastómero optimizado para sellado y flexibilidad más que para rigidez y rendimiento de carga。
Herramientas y requisitos de máquina
Una solución LSR exitosa depende de más que la resina misma. El sistema suele incluir:
- una unidad de dosificación para control preciso de la relación A/B
- un mezclador estático o mezclador dinámico
- una tobera de cierre positivo para evitar goteo y reflujo
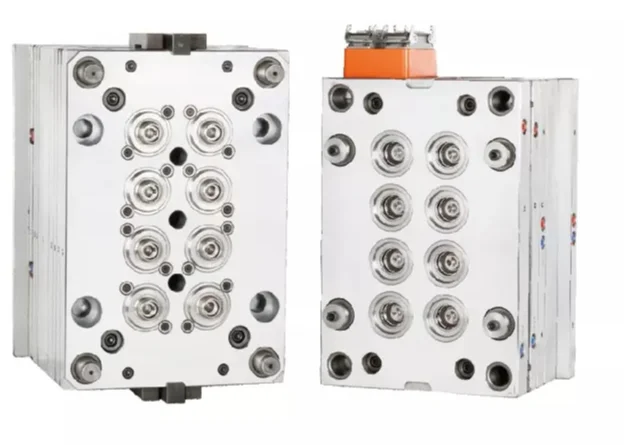
- un molde calentado con ventilación controlada
- un canal frío o cold deck
- expulsión automatizada o robótica de pick-and-place
- inspección por visión opcional y pruebas de fugas
El diseño de la herramienta es especialmente importante porque la baja viscosidad de LSR puede exponer cierres débiles, mala ventilación o líneas de partición desajustadas. En la práctica, la alta precisión del molde es esencial para el control de rebabas, especialmente para piezas médicas y ópticas。
Innovaciones tecnológicas y automatización
Las soluciones modernas de LSR enfatizan cada vez más el control de lazo cerrado y la automatización. Las innovaciones importantes incluyen:
- unidades de dosificación servoaccionadas para relación de mezcla estable
- dosificación en línea de color y aditivos
- desmoldeo y anidado robótico
- inspección basada en cámara
- monitoreo de presión y temperatura en cavidad
- moldeo multidisparo con termoplásticos
- control digital de recetas y trazabilidad para producción regulada
La tendencia más fuerte es hacia celdas totalmente integradas que combinan moldeo, manipulación de piezas, inspección y empaquetado con mínima intervención manual. Esto reduce el riesgo de contaminación y mejora la consistencia, especialmente en la fabricación médica。
Aspectos ambientales y de sostenibilidad
Las soluciones LSR pueden respaldar objetivos de sostenibilidad de varias maneras. La dosificación precisa y el diseño eficiente de canal frío pueden reducir los residuos de material, mientras que el desmoldeo automatizado y los ciclos de curado repetibles ayudan a reducir las tasas de rechazo. La larga vida útil en aplicaciones de sellado también respalda la durabilidad y la reducción de reemplazos。
Al mismo tiempo, el proceso presenta desafíos notables de sostenibilidad:
- los moldes deben mantenerse a temperatura elevada
- algunos productos requieren postcurado intensivo en energía
- la infraestructura de reciclaje de silicona sigue siendo menos madura que la de muchos termoplásticos
- los residuos de rebaba y purga pueden volverse significativos si el control del proceso es deficiente
Para los fabricantes, el balance ambiental depende en gran medida del diseño de la herramienta, la utilización de cavidades, la recuperación de residuos y la vida útil de la pieza más que de la resina sola。
Impacto económico y en el mercado global
El moldeo por inyección de LSR es económicamente atractivo donde el rendimiento de la pieza justifica una mayor complejidad de herramientas y celda. El proceso es especialmente valioso en mercados que demandan altos volúmenes, tolerancias estrechas y consistencia regulatoria。
Su importancia global es mayor en:
- cadenas de suministro de dispositivos médicos
- sellado automotriz y sistemas de sensores
- impermeabilización de electrónica de consumo
- productos para el cuidado del bebé y contacto con alimentos
- sellado industrial y aislamiento eléctrico
El mercado más amplio está moldeado por tendencias hacia la miniaturización, electrificación, externalización médica y mayores cargas de cumplimiento. Estas tendencias favorecen al LSR porque el proceso puede producir piezas blandas repetibles a escala, pero también elevan el listón para la documentación, validación y trazabilidad。
Desafíos actuales e innovaciones
Los principales desafíos de ingeniería son:
- control de rebabas
- estabilidad de la relación de mezcla
- atrapamiento de aire y ventilación
- consistencia del curado a través del número de cavidades
- deformación de la pieza durante el desmoldeo
- limpieza en producción regulada
- compatibilidad en ensamblajes multimaterial
La innovación reciente se centra en ventanas de proceso más estrechas, diseño de mezclador mejorado y mejor software de máquina. En aplicaciones médicas y automotrices, el énfasis está cada vez más en el control predictivo y la captura de datos de proceso más que en la simple reducción del tiempo de ciclo。
Perspectivas futuras
El moldeo por inyección de LSR probablemente seguirá expandiéndose donde los fabricantes necesiten componentes blandos, limpios, duraderos y altamente repetibles. Las oportunidades de crecimiento son más fuertes en wearables médicos, sistemas de sellado para vehículos eléctricos, electrónica compacta, óptica y piezas automatizadas de ingeniería sanitaria。
El desarrollo futuro probablemente enfatizará:
- más ensamblajes multimaterial y moldeados con insertos
- menor desperdicio mediante mejor diseño de canal frío y dosificación
- validación digital mejorada para sectores regulados
- control de calentamiento y máquina más eficiente energéticamente
- grados especializados de LSR para aplicaciones ópticas, conductoras y de baja extracción
A medida que el control de máquinas, las formulaciones de materiales y la ingeniería de moldes sigan avanzando, el moldeo por inyección de LSR seguirá siendo una solución de fabricación central para piezas elastómeras de precisión que deben combinar flexibilidad con un estricto control de rendimiento.
Referencias
- •
Liquid silicone rubber injection molding. (n.d.). Protolabs. https://www.protolabs.com/services/injection-molding/liquid-silicone-rubber-molding/Link
- •
LSR injection molding guide: Process & design. (2026, April 20). Hordrt. https://www.hordrt.com/lsr-injection-molding-guide/Link
- •
Liquid silicone rubber injection molding. (n.d.). Qmed. https://qmed.com/sites/default/files/LSR-White-Paper_5-9-11_Jeff-Lefan.pdfLink
- •
LSR injection molding: Process, cost & materials (2026). (2026, June 15). Meitu-Engelhardt. https://meitu-engelhardt.com/lsr-injection-molding-guide/Link
- •
Liquid silicone rubber (LSR) injection molding. (2023, January 27). Simtec Silicone. https://www.simtec-silicone.com/capabilities/liquid-silicone-rubber-old/Link
- •
Injection molding of liquid silicone rubber. (2006, October 14). Wikipedia. https://en.wikipedia.org/wiki/Injection_molding_of_liquid_silicone_rubberLink
- •
LSR injection molding: Definition, benefits & applications. (2023, March 17). Jesilicone. https://www.jesilicone.com/blog/LSR-jnjection-molding-comprehensive-guide.htmlLink
- •
Comprehensive guide to LSR liquid silicone rubber. (n.d.). Churubber. https://www.churubber.com/en/articles/lsr-liquid-silicone-rubber-complete-guideLink
- •
Liquid silicone injection molding. (2026, June 4). Stockwell. https://www.stockwell.com/liquid-silicone-injection-molding/Link
- •
Liquid silicone rubber (LSR) injection molding. (2025, May 19). Fictiv. https://www.fictiv.com/articles/lsr-liquid-silicone-rubber-injection-moldingLink
- •
Liquid silicone rubber (LSR) injection molding. (n.d.). Trelleborg. https://www.trelleborg.com/en/medical/products-capabilities/custom-designs/lsr-injection-moldingLink
- •
What is injection molded liquid silicone rubber (LSR)? (2024, July 9). Jiga. https://jiga.io/injection-molding/silicon-injection-molding-guide/Link
- •
Liquid silicone rubber – injection molding guide. (n.d.). Pentasil. https://www.pentasil.eu/images/Liquid%20Silicone%20Rubber%20Users%20Guide.pdfLink
- •
Guide to liquid silicone rubber (LSR) material. (2026, August 27). Simtec Silicone. https://www.simtec-silicone.com/blogs/lsr-injection-molding/Link
- •
Guide to design & the LSR injection molding process. (2021, April 23). Simtec Silicone. https://www.simtec-silicone.com/blogs/injection-molding-guide-the-lsr-injection-molding-process/Link
- •
Designing for liquid silicone rubber. (n.d.). Protolabs. https://www.protolabs.com/resources/design-tips/designing-for-liquid-silicone-rubber/Link
- •
Liquid silicone rubber (LSR) molding machines. (2021, July 7). Negri Bossi. https://www.negribossi.com/en-us/technologies/lsr/Link
- •
Complete guide to liquid silicone rubber (LSR) injection molding. (2026, June 22). Meitu-Engelhardt. https://meitu-engelhardt.com/liquid-silicone-rubber-injection-molding/Link
- •
Liquid silicone rubber (LSR) injection molding. (n.d.). Cirtec Medical. https://www.cirtecmed.com/capabilities/liquid-silicone-rubber-injection-moldingLink
- •
MC-injection molding with liquid silicone rubber (LSR) and thermoplastics. (2023, October 2). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10574965/Link
- •
Liquid silicone rubber (LSR). (2025, November 5). Dow. https://www.dow.com/en-us/product-technology/pt-elastomers-rubber/pg-elastomers-lsr.htmlLink
- •
The science behind liquid silicone rubber injection molding. (2026, February 25). Moldtech Rubber. https://moldtechrubber.com/the-science-behind-liquid-silicone-rubber-injection-molding/Link
- •
Custom liquid silicone rubber molding. (n.d.). Xometry. https://www.xometry.com/capabilities/injection-molding-service/liquid-silicone-rubber-lsr/Link
- •
Molded silicone parts, liquid injection molding for LSR. (2026, June 4). Stockwell. https://www.stockwell.com/molded-lsr/Link
- •
The LSR injection molding process: Creating durable, biocompatible parts. (2025, December 9). ProMed Molding. https://promedmolding.com/blog/lsr-injection-molding-process/Link
- •
The history of LSR and injection molding. (2024, March 15). Newtop Silicone. https://www.newtopsilicone.com/revolutionizing-manufacturing-the-history-of-lsr-and-injection-molding/Link