
Introducción
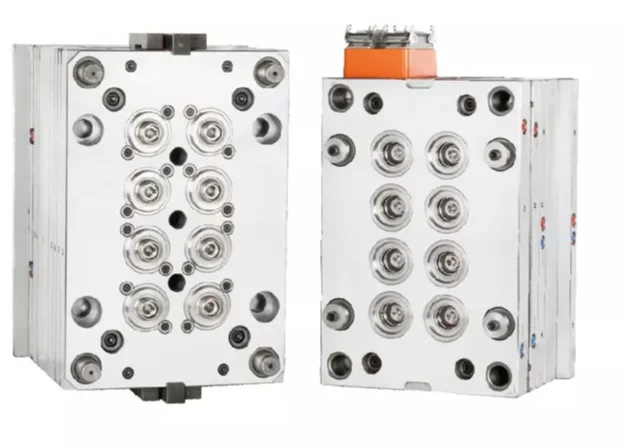
Los sistemas de canal frío son redes de canal no calentadas en moldes de inyección que transportan el polímero fundido desde la boquilla de la máquina hasta la cavidad y luego se solidifican con la pieza en cada ciclo. Siguen siendo ampliamente utilizados porque son mecánicamente simples, comparativamente de bajo costo, tolerantes a cambios frecuentes de color o material, y adecuados para muchos programas de volumen bajo a medio, aunque generan desperdicio de canal y suelen funcionar más lento que las alternativas de canal caliente.
En el diseño práctico de moldes, un sistema de canal frío se construye típicamente en una herramienta de dos placas o tres placas, con el bebedero, canales y compuertas dispuestos para equilibrar el llenado, la caída de presión y el comportamiento de desmoldeo. El sistema está estrechamente ligado al comportamiento del material: a menudo se favorece para polímeros sensibles al calor y herramientas de tiradas cortas, mientras que el manejo de material re molido, el vestigio de compuerta y la eficiencia del tiempo de ciclo siguen siendo consideraciones de ingeniería centrales.
Historia y desarrollo
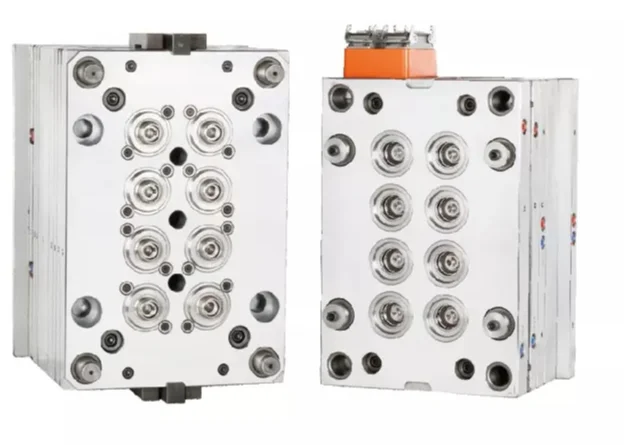
El moldeo por canal frío precede a la adopción generalizada de canal caliente y formó la arquitectura base del moldeo por inyección durante décadas. Su dominio inicial provino de la simplicidad de mecanizar canales de flujo directamente en acero para moldes, lo que redujo la complejidad de herramientas y la carga de mantenimiento.
Un hito importante de desarrollo fue el refinamiento de los moldes de tres placas, que permitieron la separación automática del canal de la pieza durante la eyección y mejoraron la eficiencia de producción en comparación con el desmoldeo manual. Este diseño resultó especialmente útil para herramientas de múltiples cavidades y aplicaciones donde importaba la apariencia de la pieza o el manejo automatizado.
Un segundo hito fue el creciente uso de bucles de material re molido, en los que los canales solidificados se granulan y se reintroducen en el proceso cuando lo permiten los requisitos de material y calidad. Esto redujo las penalizaciones por desperdicio y ayudó a extender la viabilidad económica de las herramientas de canal frío en producciones sensibles al costo.
Un tercer desarrollo fue la aparición de geometrías de canal más sofisticadas, incluyendo el dimensionado progresivo de la sección transversal desde el bebedero hasta la compuerta, que reduce la pérdida de presión y mejora el equilibrio de cavidades en moldes de múltiples cavidades. Incluso con el crecimiento de los canales calientes, los canales fríos han seguido siendo relevantes por su robustez, menor costo de capital y compatibilidad con cambios frecuentes.
Características clave y descripción técnica
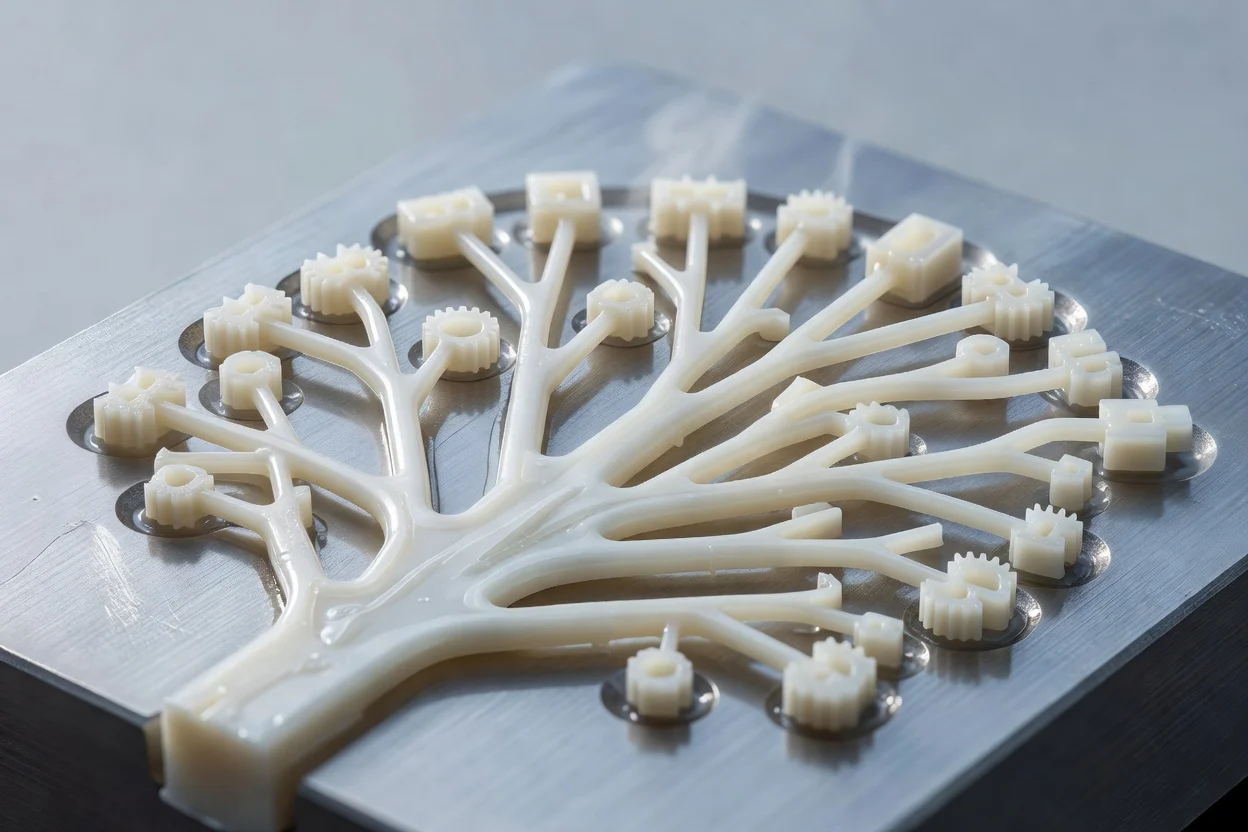
Un sistema de canal frío consta de las secciones de bebedero, canal y compuerta mecanizadas en el molde, todas las cuales se enfrían junto con la cavidad durante el ciclo. Los canales no están activamente calentados, por lo que el polímero en la trayectoria de alimentación se solidifica y se expulsa con la pieza moldeada o se separa en el molde, según la disposición del molde.
Principio de funcionamiento
- El polímero fundido sale de la boquilla de la unidad de inyección y entra en el bebedero.
- La masa fundida fluye a través de los canales hacia una o más compuertas.
- La cavidad se llena, se empaqueta y se enfría mientras el canal también se congela.
- El molde se abre y la pieza se expulsa junto con el canal solidificado, o el canal se separa automáticamente en un diseño de tres placas.
- El canal se desecha o se re muele para reutilizarse, según las restricciones de material y calidad.
Características de ingeniería típicas
- Los moldes de canal frío de dos placas son la configuración más simple, con el canal ubicado típicamente en la línea de partición.
- Los moldes de tres placas separan el canal de la pieza durante la apertura, permitiendo una colocación más flexible de la compuerta pero aumentando la complejidad y el costo de herramientas.
- Los moldes de canal aislado a veces se agrupan con conceptos de canal frío, utilizando un canal gestionado térmicamente que permanece parcialmente fundido entre disparos, aunque son más especializados que los canales fríos convencionales.
Características de rendimiento práctico
- Desperdicio de canal: se genera canal solidificado en cada ciclo a menos que se reutilice el material re molido.
- Tiempo de ciclo: generalmente más largo que los sistemas de canal caliente porque el tiempo de congelación del canal puede convertirse en el cuello de botella de enfriamiento.
- Costo de herramientas: típicamente más bajo que el de herramientas de canal caliente porque no se requieren calentadores, controladores ni colectores calentados.
- Mantenimiento: más simple y generalmente más fácil de dar servicio que los sistemas de canal caliente.
- Vestigio de compuerta: puede quedar una pequeña marca o remanente después del desmoldeo, especialmente donde se usa desmoldeo por cizallamiento.
Referencias técnicas útiles
- En muchas herramientas de producción, los sistemas de canal se diseñan de modo que la sección transversal del canal sea mayor que el espesor de la pieza para mantener la consistencia del flujo y evitar el congelamiento prematuro.
- En moldes de múltiples cavidades, se usa comúnmente el dimensionado progresivo del canal para reducir el desequilibrio de presión entre cavidades.
- La producción típica de canal frío a menudo se selecciona para programas de volumen bajo a medio en lugar de recuentos de disparos anuales muy altos, porque la penalización económica del desperdicio de canal aumenta con el volumen.
- Las discusiones de la industria suelen citar entre el 5 y el 15 % de cada disparo como material de canal en muchos programas de canal frío, aunque la cifra real varía ampliamente según el tamaño de la pieza, la disposición y el número de cavidades.
- En células de automatización bien diseñadas, la extracción asistida por robot del canal puede reducir el tiempo de manipulación y estrechar la brecha en eficiencia de ciclo respecto al desmoldeo manual.
Tipos y variaciones
| Tipo | Característica principal | Ventaja típica | Limitación típica |
|---|---|---|---|
| Canal frío de dos placas | El canal se forma en la línea de partición y suele expulsarse con la pieza | Menor complejidad y costo de herramientas | El canal a menudo requiere recorte o reciclaje por separado |
| Canal frío de tres placas | El canal se separa de la pieza durante la apertura del molde | Desmoldeo automático y posicionamiento de compuerta más flexible | Mayor costo de herramienta y mayor complejidad del molde |
| Variante de canal aislado | El canal se gestiona térmicamente para que un núcleo fundido pueda persistir entre disparos | Puede reducir las pérdidas por congelación del canal en ciertas aplicaciones | Diseño más especializado y ajuste del proceso |
Aplicaciones y usos
Los sistemas de canal frío se utilizan en gran parte del moldeo por inyección donde la economía de herramientas, la flexibilidad de cambio de material o la sensibilidad al calor son importantes. Son comunes en prototipado, productos de consumo de tiradas cortas a medias, componentes industriales y muchas operaciones de múltiples colores o cambios frecuentes.
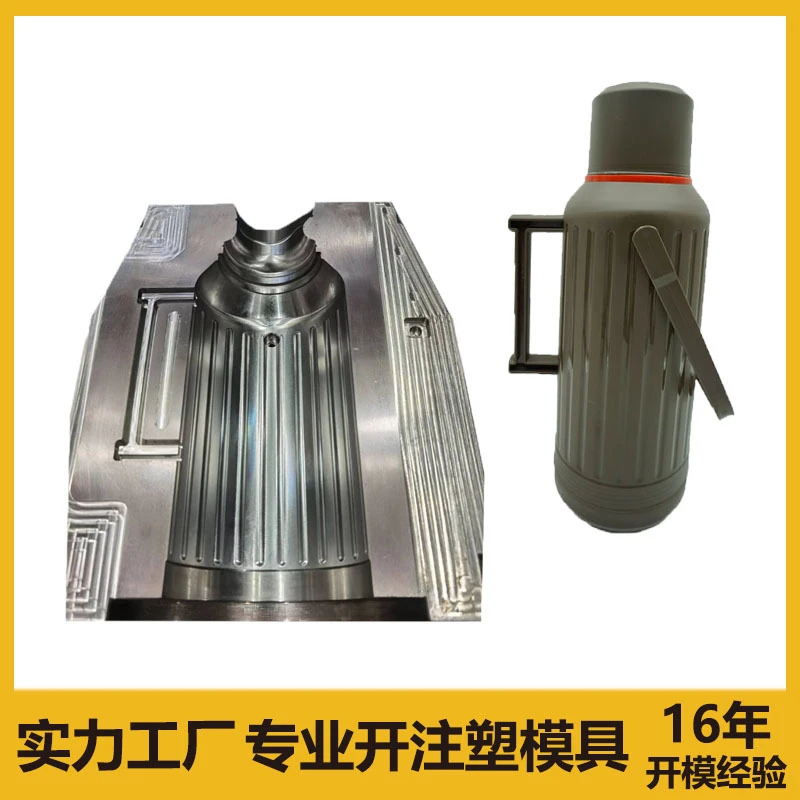
- Bienes de consumo: tapas, cierres, carcasas, piezas de pequeños electrodomésticos y artículos de utilidad donde el menor costo de herramientas es importante.
- Artículos médicos y de laboratorio: piezas que requieren herramientas más simples y control cuidadoso de la ubicación de la compuerta, especialmente en formatos de menor volumen.
- Componentes eléctricos y electrónicos: envolventes, conectores e insertos estructurales donde la simplicidad del molde y la facilidad de mantenimiento importan.
- Guarniciones y piezas interiores automotrices: programas de tiradas cortas, piezas de servicio o variantes de plataforma donde se valora la flexibilidad de herramientas.
- Piezas industriales: soportes, cubiertas y componentes funcionales donde se acepta un rendimiento moderado.
Un uso inadecuado es la producción de muy alto volumen, cara en resina y sensible estéticamente, donde el desperdicio de canal y el tiempo de ciclo más largo pueden superar el menor costo de herramientas.
Compatibilidad de materiales y consideraciones de proceso
Los canales fríos son generalmente compatibles con una amplia gama de termoplásticos, incluidos materiales más sensibles al tiempo de residencia térmica. Esta es una de las razones por las que siguen siendo atractivos cuando existe riesgo de degradación del material o cuando los ciclos de purga frecuentes resultarían costosos.
El diseño del proceso debe tener en cuenta:
- Pérdida de presión: la longitud y la sección transversal del canal afectan fuertemente el equilibrio de llenado y la presión de cavidad.
- Equilibrio de enfriamiento: un enfriamiento desigual puede aumentar la deformación o la variación dimensional.
- Calidad del material re molido: el reprocesamiento repetido puede alterar el peso molecular, el color o el rendimiento mecánico, según el tipo de polímero y el control de contaminación.
- Diseño de compuerta: el tamaño y la ubicación de la compuerta afectan el vestigio, el calentamiento por cizallamiento y el patrón de llenado.
- Estrategia de automatización: la extracción y desmoldeo por robot pueden mejorar significativamente el rendimiento y la consistencia.
Innovaciones tecnológicas y automatización
El desarrollo reciente de canales fríos se ha centrado menos en eliminar el canal que en reducir su impacto en costos mediante un mejor diseño de molde y manejo automatizado. Las innovaciones comunes incluyen:
- Equilibrio optimizado del canal para un llenado de cavidad más uniforme en moldes de múltiples cavidades.
- Desmoldeo asistido por robot para reducir mano de obra y variabilidad del ciclo.
- Sistemas integrados de material re molido que reintroducen los canales recortados en el proceso cuando lo permiten las especificaciones del producto.
- Monitoreo de proceso y simulación para predecir congelamiento, caída de presión y deformación antes de mecanizar las herramientas.
- Diseños híbridos que combinan la simplicidad del canal frío con control térmico selectivo en moldes especializados.
Aspectos ambientales y de sostenibilidad
Los sistemas de canal frío a menudo se consideran menos eficientes en material que los canales calientes porque cada ciclo produce un canal solidificado. Desde una perspectiva de sostenibilidad, el problema principal no es solo la generación de residuos, sino también la energía y la logística asociadas con la recolección, trituración y reprocesamiento del material del canal.
Al mismo tiempo, los canales fríos pueden apoyar objetivos de sostenibilidad de formas específicas:
- La menor complejidad de herramientas puede reducir las cargas de fabricación y mantenimiento a lo largo de la vida útil de un molde.
- La reutilización de material re molido puede reducir la demanda de resina virgen si el polímero y la especificación de uso final lo permiten.
- La larga vida útil del molde y la facilidad de reparación pueden mejorar la economía del ciclo de vida de las herramientas en programas de volumen moderado pero estable.
- Los materiales sensibles al calor pueden procesarse de forma más fiable en canales fríos, reduciendo los desperdicios por degradación térmica.
Por lo tanto, el equilibrio de sostenibilidad es contextual: la mejor elección depende del costo de la resina, la aceptabilidad del material re molido, el volumen de producción y la infraestructura de gestión de residuos.
Impacto económico y en el mercado global
Los sistemas de canal frío siguen siendo comercialmente importantes porque ofrecen un bajo costo de entrada para los moldeadores, especialmente en mercados donde los presupuestos de herramientas están limitados o la demanda del producto es incierta. Su atractivo económico es mayor cuando los volúmenes anuales son modestos, los diseños aún están evolucionando o los cambios de material y color son frecuentes.
Por el contrario, a medida que aumenta el volumen de producción, el costo del desperdicio de canal y los tiempos de ciclo más largos favorecen cada vez más los sistemas de canal caliente. Por eso los canales fríos siguen dominando muchas aplicaciones de volumen bajo a medio, mientras que los canales calientes suelen ganar participación en producciones de alto rendimiento y alto valor de material.
Desafíos actuales e innovaciones
Los principales desafíos técnicos para los sistemas de canal frío son el desperdicio de material, la mano de obra de extracción del canal, la penalización del tiempo de ciclo y el vestigio de compuerta. Además, las tolerancias dimensionales estrechas pueden ser más difíciles de mantener cuando el enfriamiento y la eyección del canal dominan el comportamiento térmico del ciclo.
Los esfuerzos actuales de innovación se concentran en:
- reducir la relación peso canal-pieza mediante un diseño de disposición más inteligente;
- mejorar el desmoldeo automático y el manejo de piezas;
- optimizar los circuitos de enfriamiento para acortar la fase de cuello de botella;
- aumentar el uso permitido y estable del material re molido;
- utilizar simulación para mejorar el equilibrio en herramientas complejas de múltiples cavidades.
Perspectivas futuras
Es improbable que los sistemas de canal frío desaparezcan, porque resuelven un problema industrial persistente: entregar piezas moldeadas aceptables con mínima complejidad de herramientas y baja inversión inicial. Su futuro probablemente será más fuerte en la fabricación de tiradas cortas, materiales especiales, producción con cambios frecuentes y aplicaciones donde la simplicidad del molde supera la máxima eficiencia de material.
El progreso futuro probablemente vendrá de un mejor equilibrio del canal, automatización mejorada y una integración de datos de materiales más sofisticada que ayude a los fabricantes a decidir cuándo la economía del canal frío sigue siendo superior a las alternativas de canal caliente.
Referencias
- •
Injection Molding Basics: Cold Runner Systems. (2020, October 12). https://www.echosupply.com/blog/injection-molding-basics-cold-runner-systems/Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). https://aptyx.com/blog/differences-in-hot-and-cold-runner-injection-molding/Link
- •
Cold Runner Molding - Process, advantages and .... (2024, September 3). https://www.cindre.com/molding-methods/cold-runner-molding/Link
- •
Cold runner system: “classic choice” of injection molding. (2025, May 15). https://gudmould.wordpress.com/2025/05/15/cold-runner-system-classic-choice-of-injection-molding/Link
- •
A Guide to Hot and Cold Runner Systems - Basilius Inc. (2021, September 15). https://www.basilius.com/blog/a-guide-to-hot-and-cold-runner-systems/Link
- •
Hot Runner vs Cold Runner Injection Molding Comparison Guide. (2026, April 13). https://firstmold.com/tips/hot-runner-vs-cold-runner/Link
- •
What Are Cold Runner Systems? | Dienamics. (2022, March 29). https://dienamics.com.au/blog/what-are-cold-runner-systems/Link
- •
Hot Runner vs Cold Runner Systems: Pros and Cons Explained. (2026, January 13). https://advancedinjectionmolding.com/hot-runner-vs-cold-runner-systems/Link
- •
Hot-Runner vs. Cold-Runner Systems. (2025, April 19). https://vitalplastics.com/resources/runner-systems-comparison/Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). https://www.simtec-silicone.com/blogs/injection-molds-hot-runner-vs-cold-runner-molds/Link
- •
Cold Runner and Hot Runner Injection Molds. (2019, February 13). https://nbplastics.com/resources/cold-runner-and-hot-runner-injection-molding-benefits-drawbacks-and-applications/Link
- •
Cold Runner | Injection Molding. (2016, May 1). https://www.plastopialtd.com/cold-runner/Link
- •
Why We Stayed Cold-Runner for 30 Years. (2026, May 3). https://weilinplastic.com/hot-runner-vs-cold-runner/Link
- •
Types Of Cold Runner Systems.... (2023, August 7). https://www.acomold.com/hot-runner-vs-cold-runner-exploring-the-pros-and-cons.htmlLink
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). https://www.rapiddirect.com/blog/hot-runner-vs-cold-runner-injection-mold/Link
- •
Runner - Injection Molding. (2023, June 13). https://www.beaumontinc.com/injection-molding-glossary/runner/Link
- •
Rubber Cold Runner System: Design, Benefits and Process .... (2026, August 14). https://tasuinjection.com/blog/rubber-cold-runner-system/Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). https://www.xometry.com/resources/injection-molding/hot-runner-vs-cold-runner/Link
- •
Hot runner vs cold runner. (2026, June 20). https://www.carmo.dk/en/faq/hot-runner-vs-cold-runner/Link
- •
Cold Runner vs Hot Runner: Cost, Scrap, Cycle Time & Mold Design .... (2026, January 27). https://super-ingenuity.cn/cold-runner-vs-hot-runner/Link
- •
Runners for Injection Molding: Cold vs Hot. (2023, July 12). https://madisongroup.com/video-series-introduction-to-hot-and-cold-runners-for-injection-molded-parts/Link
- •
Hot vs Cold Runner Molds: Key Differences Explained. (2024, December 31). https://zetarmold.com/differences-hot-runner-cold-runner-injection-molds/Link
- •
What is a hot runner? (2020, August 25). https://www.moldmasters.com/blog/what-is-a-hot-runnerLink
- •
How Hot Runner Systems Operate in Plastic Injection .... (2022, June 14). https://www.midstatemold.com/how-hot-runner-systems-operate-in-plastic-injection-molding/Link
- •
Hot Runner vs Cold Runner Injection Mold: Key .... (2022, December 14). https://www.reddit.com/r/InjectionMolding/comments/zlkdar/hot_runner_vs_cold_runner_injection_mold_key/Link