
Introducción
Líneas de extrusión para el revestimiento de tuberías y cables son sistemas de producción integrados que aplican una capa continua de polímero o elastómero alrededor de una tubería, cable o haz de cables ensamblado para proporcionar protección, aislamiento, sellado o refuerzo mecánico. En la fabricación de cables, estas líneas se utilizan para aislamiento, cubierta primaria, relleno y revestimiento exterior; en aplicaciones relacionadas con tuberías, se usan para sobrerrevestimiento protector, sistemas de núcleo espumado o capas de revestimiento funcionales.
La tecnología se sitúa en la intersección del procesamiento de polímeros, la herramientas de precisión y el manejo aguas abajo, y está estrechamente asociada con el procesamiento continuo de materiales como PVC, PE, XLPE, LSHF/HFFR, TPU, Nylon, y en casos especializados silicona o plomo. Las líneas modernas suelen combinar unidades de pago, extrusoras, cabezales cruzados, canales de enfriamiento, sistemas de haul-off, control de diámetro y equipo de bobinado, con muchas configuraciones que admiten producción de una sola capa, doble capa o tándem de relleno y revestimiento.
Históricamente, estas líneas evolucionaron de simples sistemas de cubierta con una sola extrusora a plataformas de producción altamente automatizadas capaces de coextrusión, operación a alta velocidad de línea y control preciso del espesor de pared. Su importancia actual está determinada por la demanda de mayor rendimiento de cables, formulaciones retardantes de llama y libres de halógenos, menor consumo de energía y compatibilidad con ensamblajes de conductores y tuberías cada vez más complejos.
Historia y desarrollo
Los primeros sistemas de revestimiento de cables se basaban en disposiciones de extrusión relativamente simples que formaban una sola capa de polímero sobre un conductor o haz de tuberías. A medida que las arquitecturas de cables se volvieron más complejas, los fabricantes introdujeron disposiciones en tándem y de coextrusión para gestionar por separado el relleno, el lecho, el recubrimiento y la formación de la cubierta exterior en una línea continua.
Un hito importante fue la industrialización generalizada de la extrusión con cabezal cruzado, que permitió aplicar el polímero fundido de forma concéntrica sobre un núcleo en movimiento manteniendo una excentricidad estable y uniformidad dimensional. Esto hizo viable la producción continua de aislamiento y cubiertas a escala industrial para aplicaciones de energía, telecomunicaciones y cables de construcción.
Un segundo hito fue la expansión de cubiertas de un solo material a sistemas multicapa y en tándem, permitiendo combinaciones como relleno más cubierta, cubiertas de doble capa y construcciones con franjas o color. Estos sistemas mejoraron la flexibilidad del proceso para productos que requerían tanto relleno de núcleo rentable como una piel exterior de mayor rendimiento.
Un tercer desarrollo ha sido la integración de control y automatización en línea, incluyendo medidores de diámetro, medición de espesor, gestión de recetas basada en PLC y coordinación avanzada de pago/bobinado. Las ofertas recientes de líneas también enfatizan mayores velocidades, tiempos de cambio más cortos y compatibilidad con compuestos libres de halógenos de bajo humo para mercados finales impulsados por la seguridad.
Descripción técnica
En el corazón de una línea de revestimiento hay una extrusora que plastifica el compuesto y un troquel de cabezal cruzado que dirige la masa fundida concéntricamente alrededor del sustrato de cable o tubería. La cubierta fundida se estabiliza luego en un canal de enfriamiento, se tira mediante un cabrestante o oruga haul-off, y se enrolla o bobina mediante un sistema de bobinado.
Los diseños típicos de línea incluyen:
- Estación de pago
- Extrusora
- Cabezal cruzado
- Canal de enfriamiento o flume
- Cabrestante o oruga haul-off
- Control de diámetro o espesor
- Sistema de bobinado o acumulador
- Control PLC e interfaz de operador
Un objetivo clave de ingeniería es la concentricidad: la cubierta debe mantener un espesor uniforme alrededor de la circunferencia para evitar puntos débiles, aislamiento excéntrico o fallos de rendimiento aguas abajo. En aplicaciones de cables, esto es especialmente importante para la fiabilidad dieléctrica, resistencia a la llama, resistencia a la abrasión y durabilidad mecánica.
Las condiciones de procesamiento comunes varían ampliamente según el tamaño del producto y el material, pero los datos de líneas industriales publicados muestran el rango práctico. Para revestimiento de cables, las velocidades máximas de línea se citan comúnmente desde aproximadamente 100 m/min para líneas de revestimiento de cables de potencia más pesados hasta 300 m/min o más para ciertos diseños compactos, mientras que las líneas especializadas de cables de construcción pueden alcanzar 500 m/min o incluso 600 m/min en clases y diámetros de cables particulares.
La capacidad de material y dimensional también varía fuertemente según la clase de línea. Los ejemplos publicados incluyen diámetros de cable de hasta 120 mm, 130 mm o más, según la familia de línea, y tamaños de cabezal cruzado de alrededor de 20–130 mm para ciertos sistemas. Algunos sistemas industriales de extrusión de cables listan secciones transversales de hasta 1000 mm² y diámetros terminados de hasta 140 mm para modelos más grandes.
Para el procesamiento orientado al reciclaje, un punto de referencia práctico es que un tren de deshidratación y secado en húmedo bien diseñado puede reducir la humedad en escamas postconsumo a niveles residuales bajos antes de la extrusión; en sistemas integrados de reciclaje de plásticos, el deshidratado centrífugo suele ir seguido de secado térmico para preparar el material para una extrusión estable. En el revestimiento de cables y tuberías, este principio importa porque la humedad puede degradar la calidad de la masa fundida, el acabado superficial y el rendimiento eléctrico, especialmente en compuestos higroscópicos o contaminados. Esta es una inferencia de ingeniería de la práctica estándar de procesamiento de polímeros más que un valor declarado en los folletos de líneas citados.
Características clave
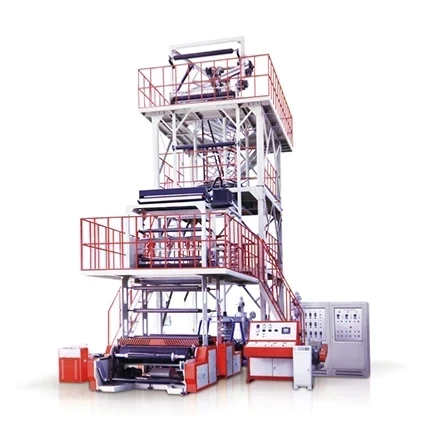
El rendimiento de una línea de revestimiento está definido por varios parámetros interdependientes:
- Velocidad de línea: determina la producción pero debe equilibrarse con la capacidad de enfriamiento y la precisión del control de pared.
- Compatibilidad de materiales: PVC, PE, XLPE, LSZH/LSHF/HFFR, TPU, PP, Nylon, silicona, y en casos nicho plomo o fluoropolímeros especializados.
- Arquitectura de cubierta: monocapa, con franjas, bicapa, coextrudida, en tándem de relleno y revestimiento, o recubrimiento superficial/sobrerrevestimiento.
- Rango de diámetros: desde pequeños cables de señal hasta cables de potencia de servicio pesado y grandes haces de cables.
- Estabilidad del proceso: controlada por temperatura de masa fundida, diseño de tornillo, geometría del cabezal cruzado, tensión de haul-off y longitud de enfriamiento.
Los puntos de referencia técnicos comunes citados por los proveedores incluyen:
- Velocidad máxima de línea: aproximadamente 100–600 m/min, dependiendo del tipo de cable y diámetro del producto.
- Capacidad de diámetro de cable: hasta 120–130 mm en varias ofertas estándar, con líneas industriales más grandes que extienden este rango.
- Secciones transversales: ejemplos de 10–240 mm² hasta 120–1000 mm² en ciertos modelos.
- Diámetros de tornillo de extrusora: aproximadamente 20–150 mm entre diferentes fabricantes y clases de productos.
- Configuraciones de capa: monocapa, bicapa, tricapa, o disposiciones en tándem de relleno más piel.
En el sobrerrevestimiento de tuberías y revestimiento funcional, se aplican los mismos principios, pero las tolerancias pueden priorizar la protección mecánica, blindaje contra corrosión o extensión de vida útil en lugar del rendimiento eléctrico. Dicho esto, la asociación industrial más común de “líneas de revestimiento” sigue siendo la fabricación de cables.
Tipos y variaciones
| Tipo de línea | Propósito principal | Uso típico |
|---|---|---|
| Línea de revestimiento monocapa | Aplica una cubierta protectora | Cable de construcción, cable de control, cable de potencia básico |
| Línea de relleno y revestimiento | Añade relleno/lecho y cubierta exterior en un solo proceso | Cable de potencia de gran diámetro, cable ensamblado redondo o plano |
| Línea de coextrusión | Aplica múltiples capas simultáneamente | Cubiertas de doble color, capas de piel funcionales, estructuras de barrera mejoradas |
| Línea de extrusión en tándem | Utiliza grupos de extrusión separados para relleno y cubierta | Haces de cables de mayor producción y conductores de gran sección |
| Línea de revestimiento especializada | Maneja materiales o productos únicos | Cable de silicona de alta temperatura, cubierta de plomo, cable óptico, cable coaxial |
La distinción entre revestimiento y aislamiento es importante. Las líneas de aislamiento se centran en la separación dieléctrica alrededor de conductores individuales, mientras que las líneas de revestimiento suelen aplicar una capa protectora más externa alrededor de un núcleo o haz completado. En muchas fábricas la misma plataforma de equipo puede adaptarse a ambos roles mediante cambios en el cabezal cruzado, tornillo y aguas abajo.
Aplicaciones y usos
- Cables de potencia: cubiertas exteriores para ensamblajes de cables de baja, media y en algunos casos alta tensión, a menudo usando PVC, PE, XLPE o compuestos libres de halógenos.
- Cables de construcción: capas de cubierta para cables de instalación fija en cableado residencial, comercial e infraestructural.
- Cables de telecomunicaciones y datos: revestimiento para cables telefónicos, LAN, coaxiales y de señal donde la calidad superficial y el control dimensional son críticos.
- Cables automotrices: cubrimiento para arneses y líneas de señal que requieren resistencia térmica, flexibilidad y rendimiento de abrasión.
- Cables especializados: construcciones resistentes al fuego, de instrumentación, de ascensor y de cable de silicona de alta temperatura.
- Protección de tuberías y conductos: sobrerrevestimiento o revestimiento protector de tuberías, haces de microductos o ensamblajes tipo conducto.
Un uso comparativamente inadecuado es el revestimiento de plomo para cable de distribución de potencia moderno convencional, porque el plomo añade peso, complejidad de procesamiento y restricciones ambientales; sigue siendo relevante solo en aplicaciones nicho donde el rendimiento de barrera es esencial.
Materiales y consideraciones de polímeros
La elección del material determina el rendimiento eléctrico, mecánico, térmico y ambiental de la cubierta. PVC sigue siendo generalizado porque es económico y fácil de procesar. PE y XLPE son comunes donde se prioriza el rendimiento eléctrico y mecánico. Los compuestos LSHF/HFFR se usan ampliamente donde la supresión de humo y el cumplimiento libre de halógenos son importantes. TPU, PP, Nylon y silicona sirven aplicaciones especializadas que requieren flexibilidad, resistencia a la abrasión o resistencia a altas temperaturas.
Para productos coextruidos o en tándem, la compatibilidad entre capas importa tanto como las propiedades individuales del compuesto. La contracción térmica, adhesión, equilibrio de viscosidad de masa fundida y comportamiento de enfriamiento deben coincidir para evitar delaminación, excentricidad o concentración de tensiones.
Automatización y control de proceso
Las líneas modernas de revestimiento usan cada vez más control PLC, HMI de pantalla táctil, alimentación automática, medidores de diámetro, marcado por inyección de tinta, marcado láser y monitorización de espesor. Varios proveedores también ofrecen módulos auxiliares como dosificación de masterbatch de color, recubrimiento de grafito, rayado y cinta en línea.
La automatización mejora la repetibilidad y reduce la dependencia del operador, pero también introduce desafíos de integración. La línea debe sincronizar la salida de extrusión, velocidad de haul-off, estabilidad de enfriamiento y tensión de bobinado; de lo contrario, el resultado puede ser ovalidad, defectos superficiales o variación del espesor de pared.
Aspectos ambientales y de sostenibilidad
La eficiencia energética es un problema central porque las líneas de extrusión funcionan continuamente y pueden operar a alto rendimiento durante campañas de producción largas. Los ahorros provienen del diseño optimizado del tornillo, menor retrabajo, zonificación precisa de temperatura, accionamientos eficientes y minimización de desperdicios durante arranque y cambio.
La sostenibilidad también está ligada a la eficiencia de materiales. La concentricidad precisa y el control en línea reducen el sobreespesor, mientras que el control de proceso de bucle cerrado reduce la producción fuera de especificación. En el revestimiento de cables, esto reduce directamente el consumo de compuesto por metro de producto terminado.
La adopción de compuestos retardantes de llama libres de halógenos refleja tanto la presión de seguridad como regulatoria, aunque estos materiales pueden ser más exigentes en procesamiento y requerir un control más estricto de temperatura de masa fundida, viscosidad y enfriamiento.
Impacto económico y en el mercado global
Las líneas de extrusión para revestimiento son equipos de capital con fuertes vínculos a la demanda más amplia en construcción, servicios públicos, telecomunicaciones, transporte y electrificación. Su mercado está influido por la expansión de redes, electrificación de edificios, infraestructura de energía renovable, demanda de cableado automotriz y crecimiento de fibra óptica y redes de datos.
La actividad de proveedores muestra una base global amplia: los fabricantes europeos e internacionales enfatizan ingeniería de alta gama e integración de procesos, mientras que numerosos constructores de máquinas asiáticos y regionales apuntan a sistemas compactos, competitivos en costos y específicos para aplicaciones. La literatura pública de productos indica que la diferenciación competitiva suele provenir de velocidad de línea, nivel de automatización, versatilidad de materiales y manejo aguas abajo más que del principio de extrusión en sí.
Desafíos actuales e innovaciones
Los desafíos de ingeniería actuales incluyen:
- mantener la concentricidad a mayores velocidades de línea
- procesar compuestos difíciles de bajo humo o retardantes de llama
- minimizar el consumo de energía y desperdicios
- soportar cambios frecuentes de producto
- integrar inspección dimensional en línea y registro de datos
La innovación se concentra cada vez más en:
- coextrusión multicapa
- relleno y revestimiento en tándem
- monitorización inteligente de diámetro y espesor de pared
- diseños de línea modulares para diferentes familias de cables
- materiales especializados para resistencia al fuego, alta temperatura y entornos industriales
Perspectivas futuras
Las futuras líneas de revestimiento probablemente enfatizarán mayor flexibilidad de recetas, control de calidad digital más estricto y mejor rendimiento energético. A medida que los sistemas de cables se especialicen más para movilidad eléctrica, infraestructura de datos, energía renovable y automatización industrial, la demanda seguirá siendo fuerte para líneas que puedan procesar tanto compuestos básicos como de alto rendimiento con mínimo tiempo de inactividad.
También se espera mayor desarrollo en eficiencia de materiales y circularidad, particularmente en reducir desperdicios de arranque, mejorar compatibilidad con polímeros reprocesados cuando esté permitido, y expandir trazabilidad digital para documentación de producción y cumplimiento.
Resumen
Líneas de extrusión para el revestimiento de tuberías y cables son sistemas de fabricación continua que aplican capas de polímero protectoras o funcionales con alta precisión. Van desde simples líneas de cubierta de cable monocapa hasta sistemas multicapa, en tándem y especializados para aplicaciones de potencia, telecomunicaciones, automotrices y nichos de alto rendimiento, y su evolución está moldeada por la automatización, innovación de materiales, eficiencia energética y requisitos de rendimiento más estrictos.
Referencias
- •
Extrusion lines. (2018). Pioneerm. https://www.pioneerm.com/en/extrusion-lines.htmlLink
- •
Cable extrusion. (n.d.). Akte. http://www.akte.co.rs/pdf_files/samp/Sampsistemi%20ekstruzione%20linije.pdfLink
- •
Extruders. (2020, October 27). New Max Industries. https://www.newmaxindustries.com/Link
- •
Insulation and sheathing extrusion production line. (2025, August 22). RLB. https://www.rlbcable.com/Product/Insulation-and-Sheathing-Extrusion-Production-Line.htmlLink
- •
Extrusion lines for sheathing. (n.d.). Um. http://www.um.com.tr/extrusion-lines/extrusion-lines-for-sheathingLink
- •
Cable extrusion line manufacturer. (n.d.). Gtcablemachine. https://gtcablemachine.com/extrusionLink
- •
Continuous lead sheathing extruder. (n.d.). Goldsupplier. https://www.goldsupplier.com/provide/p121222999.htmlLink
- •
Sheathing extrusion line. (2021, April 22). Gemwellmachine. https://gemwellmachine.com/product-item/sheathing-extrusion-line/Link
- •
Extruders. (2020, July 14). Maillefer. https://www.maillefer.net/en/components/extruders/Link
- •
Industrial cable extrusion line for electrical cable manufacturing. (2025, January 1). Cablecitysource. https://www.cablecitysource.com/extrusion-line-2659870/Link
- •
Nirman Maschinen Fabrik. (n.d.). Nirmanind. https://www.nirmanind.in/extrusion-lines-extruders-wire-drawing-lines-manufacture.htmlLink
- •
Extrusion lines and components. (2014, April 28). Progressive Machinery. https://progmach.com/machinery/extrusion-lines-and-components/Link
- •
Wire & cable extrusion lines. (n.d.). Fulcha. https://www.fulcha.com/extrusion/Link
- •
Power cable manufacturing making machine. (2026, January 10). Gfcablemachine. https://gfcablemachine.en.made-in-china.com/product/bBqEPmgGRRYr/China-Power-Cable-Manufacturing-Making-Machine.htmlLink
- •
Power cable sheathing line. (2025, July 24). Expometals. https://www.expometals.net/en/hall/machines/wire-drawing-machines/stand/samp-spa/products/power-cable-sheathing-lineLink
- •
Wire sheathing line for the construction industry. (2012, August 29). Expometals. https://www.expometals.net/en/hall/machines/wire-drawing-machines/stand/samp-spa/products/building-wire-sheathing-lineLink
- •
Lead extruder machine. (2025, January 13). Wiretech. https://wiretech.com/2025/01/lead-extruder-machine/Link
- •
Silicone rubber continuous vulcanization extrusion equipment. (n.d.). Hagsin. https://hagsin.com/index.php/show/id/642.htmlLink
- •
Browse our products list of Kabra Extrusionteknik Ltd. (2018, January 1). Exportersindia. https://www.exportersindia.com/kabra/products.htmLink
- •
Wire & cable extruder. (2026, June 19). Rosendahlnextrom. https://rosendahlnextrom.com/cable/products/single-machines/extruders/Link
- •
Sant Engineering Industries. (2017, July 1). Indiamart. https://www.indiamart.com/santengineeringindustries/profile.htmlLink
- •
Sheathing lines. (2023, February 19). Savsan. https://www.savsan.com/en/sheathing-lines/Link
- •
Our products. (n.d.). Nirman. https://nirmanind.com/product-offerings.htmlLink
- •
Crosshead extruder: High-precision cable & wire solutions. (2025, August 26). Accio. https://www.accio.com/plp/crosshead-extruderLink
- •
Extruders. (2024, November 1). Indiamart. https://www.indiamart.com/santengineeringindustries/extruders.htmlLink
- •
Cable extrusion machine. (n.d.). Wirecablemakingmachine. https://www.wirecablemakingmachine.com/products-category/extrusion-machine.htmlLink
- •
Extrusion lines. (n.d.). Comprex. https://comprex.com.pl/en/products/extrusion-linesLink
- •
Extruder. (2018, January 11). Cablewiremachine. https://www.cablewiremachine.com/power-cable-extruderLink
- •
Tube extrusion line. (2019, June 12). Directindustry. https://www.directindustry.com/prod/amut/product-20400-214889.htmlLink
- •
Komax. (2024, April 9). Businessfrance. https://event.businessfrance.fr/npe-2024/komax/Link
- •
Plastic sheath cable extrusion machine. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Plastic_Sheath_Cable_Extrusion_Machine.htmlLink
- •
Extrusion machine. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Extrusion_Machine.htmlLink
- •
Communication cable sheathing protective covering corrugated tube machine. (n.d.). Made-in-china. https://www.made-in-china.com/price/prodetail_Plastic-Pipe-Machinery_lNSQnzKYhTWj.htmlLink
- •
System solutions for economical. (n.d.). Kraussmaffei. https://www.kraussmaffei.com/media/datastore/cms/media/ext/downloads/ext-br-rohrextrusionsanlagen-en.pdfLink
- •
Sheathing machine. (2026, July 8). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Sheathing_Machine.htmlLink
- •
Wire and cable extrusion systems. (n.d.). Scribd. https://www.scribd.com/document/98863117/Wire-and-Cable-Extrusion-SystemsLink
- •
Sheath wire extrusion line. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Sheath_Wire_Extrusion_Line.htmlLink
- •
Extrusion lines: Definition, components, types, and. (2025, August 18). Polytechme. https://polytechme.com/extrusion-lines/Link
- •
Cable extruder manufacturers, suppliers, dealers & prices. (2026, August 5). Tradeindia. https://www.tradeindia.com/manufacturers/cable-extruder.htmlLink
- •
The process of plastic extrusion in cable manufacturing. (2023, May 8). Taizhengmachine. https://www.taizhengmachine.com/the-process-of-plastic-extrusion-in-cable-manufacturing.htmlLink