
Introducción
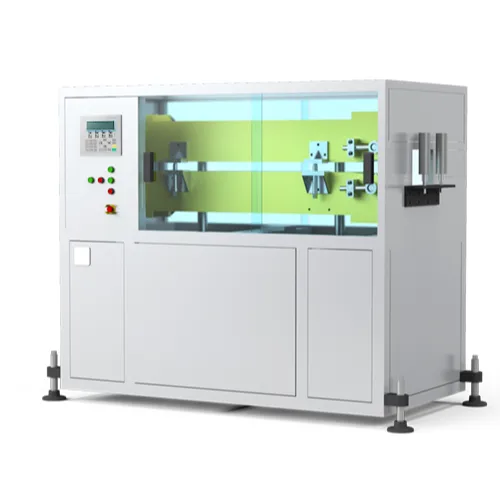
Una unidad de arrastre es una máquina situada aguas abajo en una línea de extrusión de plásticos que agarra, tira y sincroniza con precisión el movimiento del extruido después de que sale de la matriz y de la sección de enfriamiento. Su función principal es controlar la velocidad de la línea y la tensión para que la tubería, el perfil, el tubo, el cable, la película o productos continuos similares permanezcan dentro de la tolerancia dimensional y conserven un acabado superficial estable.
En el procesamiento industrial de plásticos, la unidad de arrastre se describe a menudo como un puller o tractor, y puede utilizar correas, orugas o tracción basada en rodillos según la geometría del producto, la sensibilidad de la superficie y la fuerza de tracción requerida. El mismo principio básico se utiliza en la extrusión de tuberías, la extrusión de perfiles, el recubrimiento de cables y en líneas seleccionadas de película o lámina, pero el diseño mecánico difiere sustancialmente según la aplicación.
Aunque la máquina es mecánicamente menos compleja que la extrusora en sí, tiene un efecto importante en la calidad del producto porque un desajuste de velocidad puede cambiar el espesor de la pared, la relación de estirado, la rectitud y la ovalidad. Los sistemas modernos utilizan cada vez más servomotores, control de velocidad en lazo cerrado, presión de sujeción ajustable y mecanismos de cambio de tamaño para reducir el deslizamiento, mejorar la repetibilidad y acortar el tiempo de cambio.
Desde una perspectiva de proceso, las unidades de arrastre se sitúan en la intersección del manejo mecánico, el control de proceso y la precisión dimensional. Su importancia está creciendo a medida que los procesadores buscan velocidades de línea más altas, cambios de producto más frecuentes, tolerancias más estrictas y mejor eficiencia energética, especialmente en la extrusión de tuberías y perfiles donde la estabilidad aguas abajo afecta directamente el rendimiento y las tasas de desperdicio.
Historia y desarrollo
Las primeras líneas de extrusión dependían de extractores mecánicos relativamente simples que proporcionaban tracción pero con precisión de velocidad limitada y poca adaptabilidad a diferentes tamaños de producto. A medida que aumentaba la producción de extrusión y se ajustaban las tolerancias, la unidad de arrastre evolucionó de un dispositivo de tracción básico a un elemento de control sincronizado en la línea.
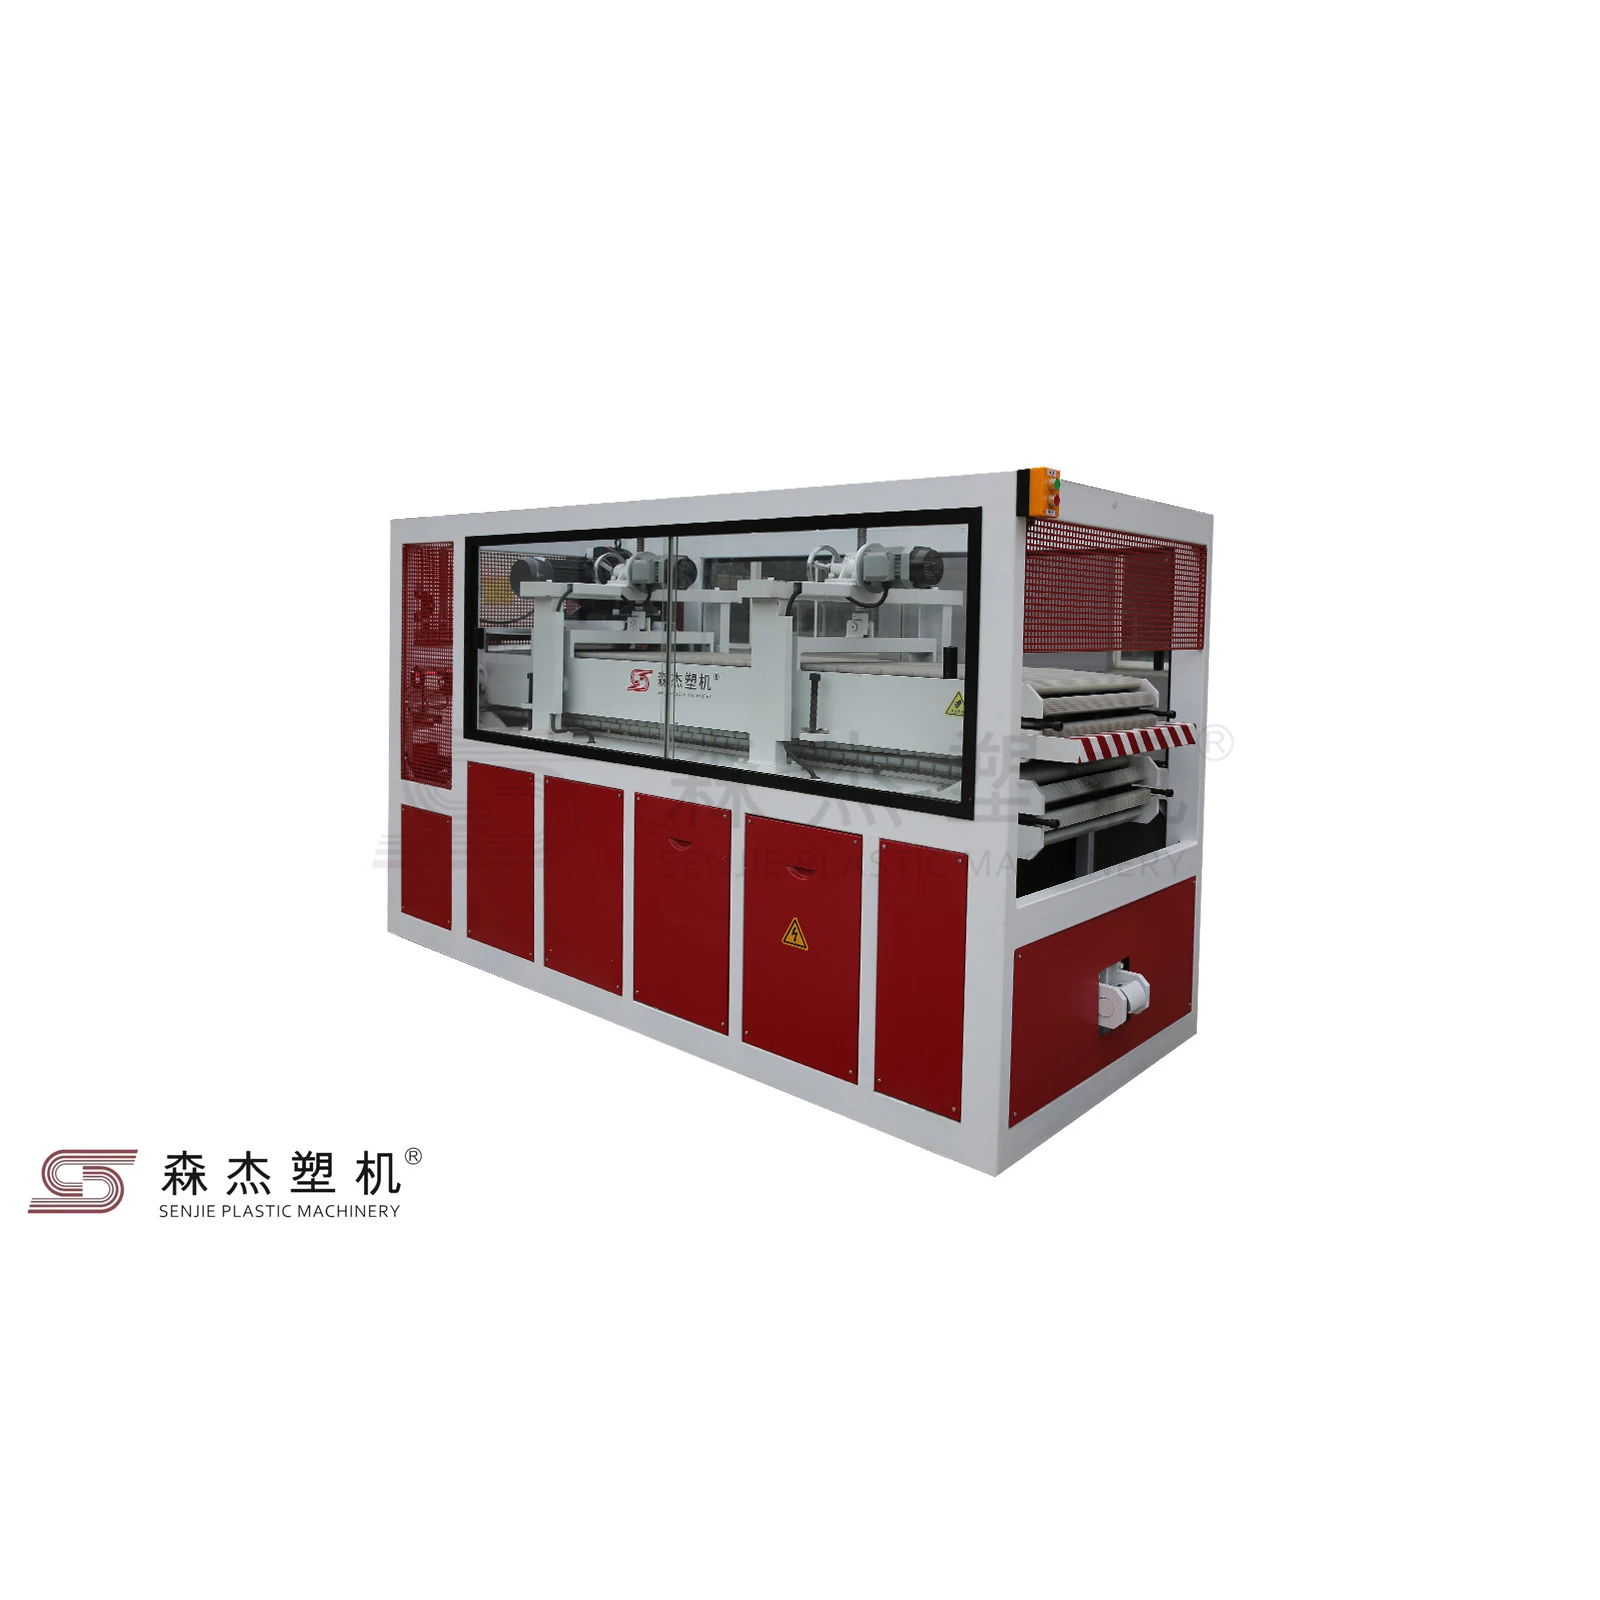
Un desarrollo importante fue el paso del agarre friccional simple a las orugas y unidades de arrastre de correa diseñadas específicamente, que mejoraron el área de contacto y redujeron la deformación localizada en productos calientes o semicongelados. Esto fue especialmente importante para la producción de tuberías y perfiles, donde la ovalidad, las marcas superficiales y la inestabilidad pueden ocurrir si las fuerzas de tracción son desiguales.
Otro hito fue la adopción de accionamientos servoaccionados y sincronizados electrónicamente. Los sistemas contemporáneos pueden coordinar la velocidad de la correa y la fuerza de tracción con mayor precisión con la salida de la extrusora, mejorando la estabilidad dimensional y permitiendo cambios más rápidos para diferentes diámetros o secciones de perfil. En aplicaciones especializadas de prueba y reología, los conceptos de arrastre también se adaptaron a equipos de laboratorio, como sistemas de extracción controlada utilizados con reómetros capilares para medir la resistencia del fundido y el comportamiento extensional.
Características clave y descripción técnica
Una unidad de arrastre suele constar de un bastidor rígido, correas o orugas de tracción, motores de accionamiento, mecanismos de ajuste de presión, elementos de guía y un sistema de control vinculado al punto de ajuste de velocidad de la línea. El producto suele ser soportado y agarrado después del enfriamiento y el calibrado, y luego se tira a una velocidad controlada hacia el equipo aguas abajo como cortadoras, sierras, bobinadoras, unidades de estampado o estaciones de bobinado.
Las características de ingeniería típicas incluyen:
- Tipo de tracción: correa plana, oruga, multioruga o sistema de rodillos.
- Sistema de accionamiento: motor AC o servo con inversor o control de velocidad en lazo cerrado.
- Control de presión de contacto: ajuste neumático, mecánico o asistido por servo para adaptarse al tamaño del producto y a la sensibilidad de la superficie.
- Fuerza de tracción: desde unos pocos kilonewtons en unidades de tubería pequeña hasta fuerzas muy altas en líneas de gran diámetro o perfiles pesados.
- Rango de velocidad: las unidades de tubería pequeña pueden alcanzar hasta aproximadamente 15 a 30 m/min en las especificaciones citadas, mientras que las unidades de arrastre de perfiles especializadas pueden alcanzar 25 m/min o más.
Los puntos de referencia de diseño comunes reportados por fabricantes y documentos técnicos incluyen:
- Cobertura de diámetro de tubería: desde tubería de pequeño diámetro hasta sistemas grandes de hasta 1.800 mm de diámetro exterior o más en diseños personalizados.
- Número de orugas: disposiciones de 2 orugas, 3 orugas, 4 orugas, 6 orugas o multioruga más grandes según la carga y la geometría.
- Longitud de agarre: a menudo varios cientos de milímetros en máquinas compactas; un modelo publicado indica 600 mm.
- Potencia del motor: las máquinas pequeñas pueden utilizar aproximadamente 0,75 kW por oruga, mientras que las unidades de arrastre más grandes escalan hacia arriba con el tamaño de la línea y la demanda de tracción.
Para la extrusión de tuberías, la velocidad de la unidad de arrastre debe coincidir estrechamente con el rendimiento de la masa fundida y el comportamiento de contracción por enfriamiento. Si la unidad de arrastre funciona demasiado rápido, el espesor de la pared disminuye; si es demasiado lento, la tubería puede espesarse, pandearse o acumular distorsión por compresión. Para perfiles y tableros, la estabilidad de la velocidad ayuda a prevenir torsiones, combados y deriva dimensional.
Tipos y variaciones
| Tipo | Principio de agarre principal | Uso típico | Ventaja principal | Limitación principal |
|---|---|---|---|---|
| Unidad de arrastre de correa | Correas anchas que presionan contra el producto | Tableros, perfiles planos, algunas aplicaciones de película y lámina | Amplia área de contacto, más suave con las superficies | Menor tracción de carga puntual que los sistemas de oruga |
| Unidad de arrastre de oruga | Orugas continuas que agarran el producto linealmente | Tubería, cable, perfil, tubo | Alta tracción y tracción estable | Mecánica más compleja y piezas de desgaste |
| Unidad de arrastre de rodillos | Rodillos giratorios tiran del producto | Perfiles estrechos o precisos | Guía precisa y diseño compacto | Menos adecuado para productos blandos o fácilmente marcados |
| Unidad de arrastre multioruga | Varias orugas sincronizadas | Tubería grande, secciones pesadas, perfiles técnicos | Alta fuerza de tracción y mejor equilibrio | Mayor costo y espacio |
Los diseños de oruga son comunes en la extrusión de tuberías y cables porque pueden proporcionar tracción continua con un agarre fuerte y estable. Las máquinas de tipo correa suelen preferirse para productos planos y superficies sensibles porque el área de contacto es mayor y se reduce el marcado superficial. Los sistemas de rodillos son más especializados y tienden a utilizarse donde la precisión de guía es más importante que la fuerza de tracción máxima.
Algunas unidades de arrastre se construyen con orugas superiores basculantes, mecanismos de autocentrado o sistemas de altura y carrera ajustables para acelerar los cambios y adaptarse a la variación en las dimensiones del producto. Las máquinas de gran capacidad pueden personalizarse para tubería de servicio pesado, perfiles automotrices, perfiles de fibra de vidrio o secciones compuestas.
Aplicaciones y usos
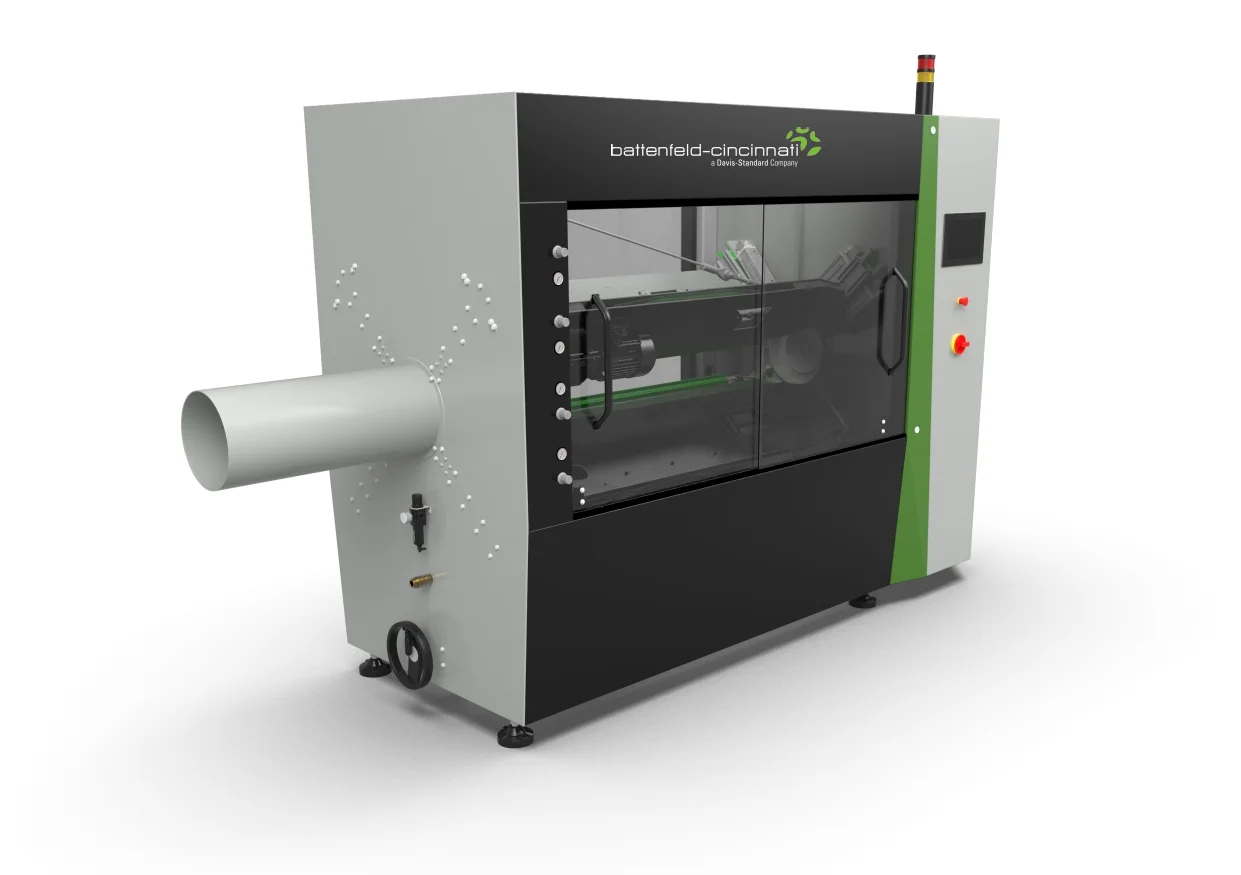
Las unidades de arrastre se utilizan siempre que un producto plástico continuo debe transportarse a una velocidad controlada después de la extrusión o procesos de conformado relacionados.
- Extrusión de tuberías: La unidad de arrastre mantiene el diámetro de la tubería y el espesor de la pared mientras coordina con las unidades de enfriamiento, calibrado, corte y enchufe.
- Extrusión de perfiles: Estabiliza perfiles de ventana, conductos de cable, perfiles técnicos y secciones de construcción al prevenir torsiones y combados.
- Recubrimiento de cables y alambres: Controla la relación de estirado y ayuda a mantener el espesor del recubrimiento dentro de la tolerancia.
- Manejo de películas y láminas: En algunas líneas, contribuye a la planitud y al estirado controlado, particularmente donde importa la tensión postextrusión.
- Pultrusión y procesos continuos especiales: Puede ejercer la tracción requerida sobre secciones reforzadas o formadas continuamente.
- Pruebas de laboratorio y reológicas: Los sistemas de arrastre adaptados pueden medir la capacidad de estirado del fundido y la respuesta extensional en configuraciones de prueba.
Una aplicación inadecuada es la de extruídos altamente frágiles o muy pegajosos que no toleran la tracción después del enfriamiento, porque la unidad de arrastre puede deformar o marcar superficialmente el producto a menos que la línea se rediseñe con soporte especializado y control de tracción.
Principio de funcionamiento en la línea de extrusión
La unidad de arrastre se ubica aguas abajo de la matriz, el calibrado y las secciones de enfriamiento, donde el producto ha adquirido suficiente integridad para soportar la tracción. La unidad tira del producto hacia adelante a una velocidad establecida, y esa velocidad se convierte efectivamente en la referencia de velocidad de línea para todo el proceso aguas abajo.
En términos prácticos, la máquina realiza cuatro funciones:
- Tira del extruido a través de la línea.
- Estabiliza la tensión para que el producto permanezca recto y dimensionalmente consistente.
- Se sincroniza con la salida de la extrusora y la contracción por enfriamiento.
- Alimenta el equipo aguas abajo como cortadoras, bobinadoras y apiladores.
Un desajuste entre la salida de la extrusora y la velocidad de la unidad de arrastre cambia la geometría del producto. Las explicaciones técnicas publicadas indican consistentemente que una unidad de arrastre más rápida tiende a reducir el espesor de la pared, mientras que una más lenta puede aumentar el espesor de la pared y crear inestabilidad o acumulación.
Innovaciones tecnológicas y automatización
Las unidades de arrastre modernas utilizan cada vez más variadores de frecuencia, servomotores y sincronización en lazo cerrado con los controles de la extrusora para mantener la precisión y repetibilidad de la velocidad. Esto mejora la respuesta a cambios de carga, transitorios de arranque y transiciones de tamaño de producto.
Las tendencias actuales de automatización incluyen:
- Cambio de receta para tamaños de tubería y perfil.
- Correas u orugas autocentrantes para mejorar la alineación durante cambios rápidos de producto.
- Control integrado de línea con sistemas de extrusión, enfriamiento, corte y bobinado.
- Monitoreo de condición para desgaste de correas, pérdida de tracción y rendimiento del accionamiento.
- Reducción del ajuste manual mediante sistemas de sujeción neumáticos o motorizados.
Estas características son particularmente valiosas en líneas de alta producción donde incluso pequeñas fluctuaciones de velocidad pueden traducirse en variaciones dimensionales visibles.
Aspectos ambientales y de sostenibilidad
Las unidades de arrastre contribuyen a la sostenibilidad principalmente a través de la estabilidad del proceso, la reducción de desperdicios y la tecnología de accionamiento energéticamente eficiente. Una tracción estable ayuda a reducir tubería fuera de especificación, deformación de perfiles y reprocesamiento, lo que reduce el desperdicio de material y la energía incorporada en la producción rechazada.
Las mejoras en eficiencia energética provienen de:
- Servomotores y variadores que evitan el consumo de energía innecesario.
- Presión de correa optimizada, que reduce la fricción y el desgaste.
- Cambios más cortos, que reducen el tiempo de inactividad y el desperdicio durante las transiciones de producto.
- Mejor sincronización, que reduce el riesgo de defectos dimensionales y desperdicio.
En algunas aplicaciones de película y productos planos, un mejor control de la unidad de arrastre puede soportar un estirado modesto que mejora la eficiencia de conversión aguas abajo y reduce la necesidad de procesamiento correctivo.
Impacto económico y en el mercado global
Las unidades de arrastre son una parte crítica de la cadena de valor en la extrusión de tuberías, perfiles y cables porque afectan directamente el rendimiento, el rendimiento y la aceptación del producto. En términos comerciales, la unidad de arrastre no suele ser la máquina más cara de la línea, pero es una de las más importantes para mantener la calidad de la producción a velocidad.
La demanda global está determinada por:
- Crecimiento en infraestructura de tuberías, riego y productos de construcción.
- Expansión de la extrusión de perfiles para construcción y aplicaciones técnicas.
- Demanda continua de equipos de recubrimiento de cables y alambres.
- Adopción de líneas de tubería de mayor diámetro y extractores de mayor fuerza para sistemas municipales e industriales.
Los fabricantes se diferencian por el diseño de tracción, la fuerza de tracción, la estabilidad de velocidad, la personalización y la facilidad de cambio en lugar de por el concepto de arrastre en sí.
Desafíos actuales e innovaciones
Los principales desafíos de ingeniería son el deslizamiento, el marcado superficial, la pérdida de tracción, el desgaste y la deriva de sincronización bajo condiciones de carga cambiantes. Estos problemas se agravan a medida que aumentan las velocidades de línea y los procesadores ejecutan productos más blandos, más delgados o más sensibles dimensionalmente.
Las prioridades actuales de innovación incluyen:
- Mejores materiales de agarre que equilibren tracción y protección superficial.
- Control de fuerza más preciso para tubería de pared delgada y perfiles delicados.
- Ajuste automático más rápido entre tamaños de producto.
- Mejor integración con sistemas de corte y bobinado aguas abajo.
- Diseños más compactos para plantas con espacio limitado en el suelo.
Para tubería de gran diámetro, el desafío suele ser no solo la fuerza de tracción sino mantener una distribución de carga uniforme en múltiples correas u orugas. Para líneas de perfiles, el desafío es prevenir torsión y combado sin sobrecargar el producto.
Perspectivas futuras
Es probable que la unidad de arrastre se integre más profundamente en el control digital a nivel de línea, con mayor uso de sincronización servo, mantenimiento predictivo y automatización de recetas. A medida que los sistemas de extrusión avanzan hacia ventanas de calidad más estrechas y cambios de producto más frecuentes, el control de tracción aguas abajo seguirá siendo central para el rendimiento competitivo.
Es probable que los desarrollos futuros se centren en:
- Mayor precisión en el control de velocidad a velocidades de línea elevadas.
- Tracción adaptativa que se ajusta automáticamente a la rigidez del producto y a la condición de la superficie.
- Sistemas de correas y orugas de menor mantenimiento con mayor vida útil.
- Mayor integración de datos con análisis de extrusión e inspección de calidad.
- Accionamientos optimizados energéticamente que reducen el costo operativo mientras mejoran la estabilidad.
Resumen
Una unidad de arrastre es el sistema de tracción y sincronización que determina cómo se mueve un extruido plástico a través de las etapas aguas abajo de la producción. En la extrusión de tuberías, perfiles, cables, películas y especialidades, es esencial para la precisión dimensional, la calidad superficial y el rendimiento estable, y su evolución continua refleja los objetivos más amplios de la industria de automatización, eficiencia y reducción de desperdicios.
Referencias
- •
Understanding the Haul-off Unit: Key to Success in PE Pipe Extrusion Processes. (2025, May 14). Dekuma. https://www.extruder.dekuma.com/understanding-the-haul-off-unit-key-to-success-in-pe-pipe-extrusion-processes/Link
- •
HAUL OFF AND Definition & Meaning. (2024, August 5). Merriam-Webster. https://www.merriam-webster.com/dictionary/haul%20off%20andLink
- •
EXTRUDEX Belt and Caterpillar Haul-Offs. (2024, April 4). Extrudex. https://extrudex.de/en/products/downstream-equipment/haul-offs/Link
- •
Haul Off Unit - Pipe Haul Off Machine. (2022, July 15). Dekuma. https://en.dekuma.com/product/haul-off-unit/Link
- •
Haul off machine for extruding line. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/haul-off-machine-for-extruding-line.htmlLink
- •
Part 4: The Haul off - The Key to Buying Pipe Extrusion Machinery. (2023, August 18). LinkedIn. https://www.linkedin.com/pulse/part-4-haul-off-key-buying-pipe-extrusion-machinery-nader-aminLink
- •
Haul-Off and Cutting Units - AMUT - PDF Catalogs. (2025, January 1). DirectIndustry. https://pdf.directindustry.com/pdf/amut/haul-off-cutting-units/20400-505543.htmlLink
- •
Haul off - Definition, Meaning & Synonyms. (2025, February 14). Vocabulary.com. https://www.vocabulary.com/dictionary/haul%20offLink
- •
HAUL OFF. (2025, July 1). Sarem. https://www.sarem.com.tr/en/haul-off/Link
- •
Module 5 (Lecture 11). (2025, August 31). Scribd. https://www.scribd.com/document/678811645/Module-5-Lecture-11Link
- •
Product Catalog. (n.d.). Adescor. https://adescor.com/wp-content/uploads/2021/10/Adescor_Updated_Brochure_Oct_2021_FA_DIGITAL_SPREADS.pdfLink
- •
An Introduction to Single Screw Extrusion. (2021, February 3). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Screw Plastic Extruder Decoded: From Raw Pellet To Perfect .... (2026, August 24). NHY Screws. https://www.nhyscrews.com/blog/screw-plastic-extruderLink
- •
HAUL-OFF Operating Manual Overview | PDF | Safety. (2026, April 12). Scribd. https://www.scribd.com/document/832818032/HAUL-OFF-BA-RevA-enLink
- •
Role of Haul Off Machine in Downstream Pipe Extrusion Industry. (2026, July 30). Sicaindia. https://sicaindia.com/role-of-haul-off-machine-in-downstream-pipe-extrusion-industry/Link
- •
What Is a Caterpillar Haul-Off in Cable Extrusion? (2026, June 4). Sai Extrumech. https://www.saiextrumech.com/caterpillar-haul-off-cable-extrusion/Link
- •
What is the role of the haul - off unit in a plastic board extrusion line? (2025, August 18). Beierplas. https://www.beierplas.com/blog/what-is-the-role-of-the-haul-off-unit-in-a-plastic-board-extrusion-line-837811.htmlLink
- •
Haul-off - Translation in LEO's German ⇔ English dictionary. (2024, November 1). LEO. https://dict.leo.org/german-english/haul-offLink
- •
Haul off machine. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/haul-off-machine.htmlLink
- •
Advantage of Haul-Off Machine for Profile Extrusion. (2025, January 7). Acemien. https://www.acemienextrusion.com/haul-off-machine-for-profile/Link
- •
To haul off. (2012, January 1). LEO. https://dict.leo.org/german-english/to%20haul%20offLink
- •
HAUL OFF Definition & Meaning. (2025, November 4). Merriam-Webster. https://www.merriam-webster.com/dictionary/haul%20offLink
- •
HAUL OFF Definition & Meaning - Dictionary.com. (2026, March 1). Dictionary.com. https://www.dictionary.com/browse/haul-offLink
- •
[PDF] Technical Specification TS – Haul off HO 75 2T PN. (n.d.). https://5.imimg.com/data5/SELLER/Doc/2025/7/531115440/TJ/GA/AE/29850330/haul-off-unit-suitable-for-16-75-mm-pipe.pdfLink
- •
Haul Off Machine - Automatic Haul Off Machine Manufacturer from Ahmedabad. (n.d.). Jimkhaasextrusions. https://www.jimkhaasextrusions.in/haul-off-machine.htmlLink
- •
Sprint Electric Industry Plastic Applications. (2017, November 16). Sprint Electric. https://www.sprint-electric.com/industries/plastics/Link
- •
Haul Off Machine in Pipe Extrusion. (2023, November 3). Liansu Machinery. https://www.ls-extrusion.com/index.php/news/49.htmlLink
- •
Technical Glossary from A to Z – Hyères Profilés. (2026, May 5). Hyères Profilés. https://hyeres-profiles.com/en/accueil-english/glossary/Link
- •
EVO. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/evoLink
- •
Haul you off. (2024, January 1). TheFreeDictionary. https://idioms.thefreedictionary.com/haul+you+offLink
- •
Haul Off Machine in Pipe Extrusion - LIANSU MACHINERY. (2023, November 3). Liansu Machinery. https://www.ls-extrusion.com/news/49.htmlLink
- •
Haul-off Definition. (n.d.). YourDictionary. https://www.yourdictionary.com/haul-offLink
- •
Haul-offs - Baruffaldi. (2021, May 20). Baruffaldi. https://www.baruffaldi.eu/product/haul-offs/Link
- •
Extruder Haul-off Unit. (2022, January 1). Liansu Machinery. https://www.ls-extrusion.com/product/extruder_haul_off_unit.htmlLink
- •
Haul somebody off. (n.d.). Longman Dictionary. https://www.ldoceonline.com/dictionary/haul-offLink
- •
PVC Pipe Production Line|How to start a pipe plant? (2020, February 26). Benk Extruder. https://www.benkextruder.com/pvc-pipe-production-line/Link
- •
Haul Off / Puller. (2013, January 15). HMG Extrusions. https://www.hmg-extrusions.at/pipe-downstream/pipe-haul-off/Link
- •
Haul Off Machine For Pipe. (2025, January 1). Top HD Extruder. https://www.tophdextruder.com/dp-haul-off-machine-for-pipe.htmlLink
- •
PipeMaster™ MBC Series Pipe Haul-Off Unit - Conair Group. (2024, November 21). Conair Group. https://www.conairgroup.com/product/pipemaster-mbc-series-pipe-haul-off-unit/Link
- •
Bfe0fc06-20a9-4297-a4ad-e468c1bb2fae. (2025, May 13). Scribd. https://id.scribd.com/presentation/738648258/bfe0fc06-20a9-4297-a4ad-e468c1bb2faeLink
- •
Faqs - Eans Machinery. (2025, December 26). Eans Machinery. https://www.eansmachine.com/faqs/Link
- •
Haul away - Definition, Meaning & Synonyms - Vocabulary.com. (n.d.). Vocabulary.com. https://www.vocabulary.com/dictionary/haul%20awayLink
- •
CONSTRUCTION EQUIPMENT MANAGEMENT - ppt download. (2019, January 1). SlidePlayer. https://slideplayer.com/slide/15789294/Link
- •
Haul off. (n.d.). WordReference. https://forum.wordreference.com/threads/haul-off.1037026/Link
- •
HAUL | definition in the Cambridge English Dictionary. (2026, January 1). Cambridge Dictionary. https://dictionary.cambridge.org/us/dictionary/english/haulLink
- •
Roll-Off Trucks 101: Cable Hoists, Hooklifts & More. (2025, August 4). Custom Truck. https://www.customtruck.com/read-this-before-you-buy-your-next-roll-off/Link
- •
DRTS Pipe Haul-Off/Puller. (n.d.). DRTS. https://drts.com/products/pipe-haul-offs/Link
- •
Haul off Machine for Pipe Production Line. (2000, February 28). Made-in-China. https://m.made-in-china.com/product/Haul-off-Machine-for-Pipe-Production-Line-681030105.htmlLink