
مقدمة
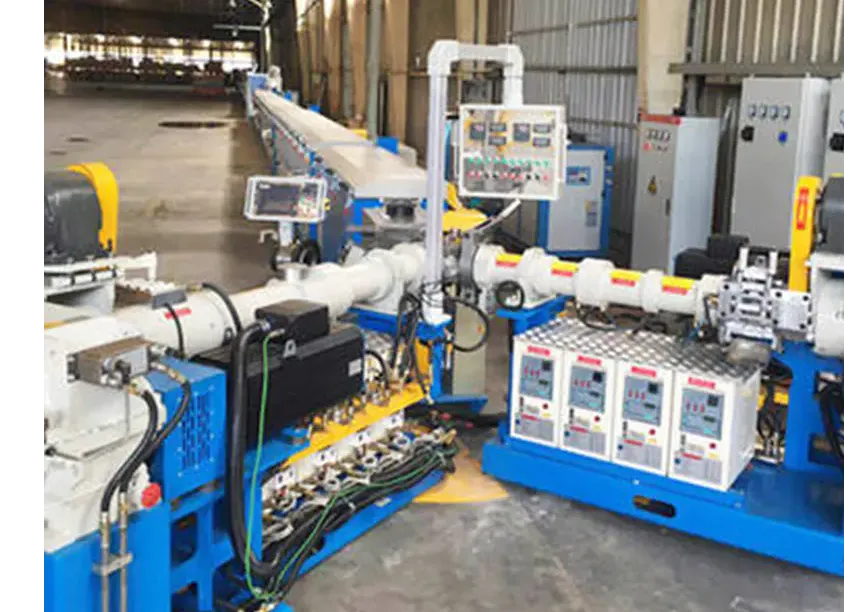
خطوط البثق للمطاط هي أنظمة معالجة مستمرة تحول مركبات المطاط إلى مقاطع جانبية موحدة، أنابيب، أختام، حبال، مداسات، خراطيم، صفائح، ومنتجات نصف مصنعة أخرى عن طريق دفع المادة عبر قالب مشكل ثم معالجة أو تثبيت المبثوق في الخط أو في المراحل اللاحقة. في الممارسة الصناعية، تتراوح هذه الخطوط من أنظمة المقاطع الجانبية المدمجة إلى تركيبات كبيرة لمكونات الإطارات وعزل الكابلات، وعادة ما تُبنى حول باثق مطاطي، أدوات القوالب، معدات الفلكنة أو التبريد، السحب، القطع، ووحدات اللف أو التكديس.
لقد تابع تطورها تقدمًا وثيقًا في تركيب الإيلاستومرات، تصميم البراغي، التحكم في درجة الحرارة، وتقنية الفلكنة المستمرة، مع تركيز الأنظمة الحديثة بشكل متزايد على الأتمتة، الاستقرار الأبعادي، كفاءة الطاقة، والتكامل مع مراقبة الإنتاج المتصلة. تشمل المتغيرات الشائعة باثقات التغذية الباردة والتغذية الساخنة، خطوط البثق المشترك ذات الباثق الواحد والمتعدد، والخطوط المتخصصة للإطارات والكابلات والخراطيم والمقاطع الجانبية الإسفنجية وشرائط الختم.
التاريخ والتطوير
تم تكييف البثق المطاطي المبكر من مبادئ البثق اللولبي العامة لكنه تطلب حلولاً متخصصة لأن مركبات الإيلاستومر شديدة اللزوجة وحساسة لتراكم الحرارة وانتفاخ القالب والفلكنة المبكرة. مع تطور معالجة المطاط، قدم المصنعون أنظمة تغذية مخصصة، إدارة أكثر صرامة لدرجة حرارة البرميل، وتحسين هندسة القالب لجعل الإنتاج المستمر أكثر استقرارًا وقابلية للتكرار.
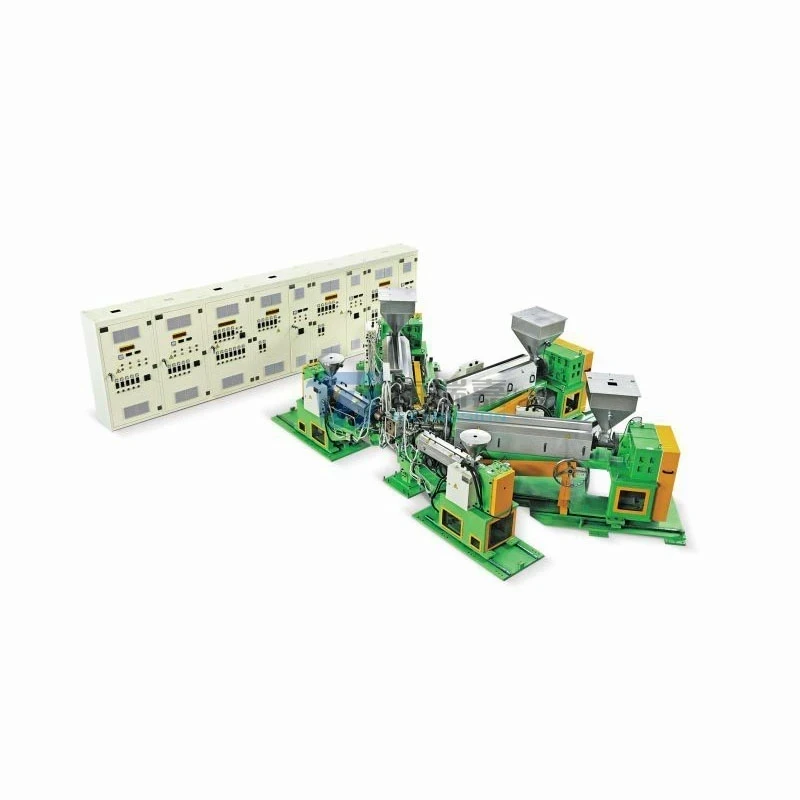
كان أحد المعالم الرئيسية الانتقال من التشكيل البسيط إلى الفلكنة المستمرة، مما جعل من العملي إنتاج مقالات مطاطية طويلة الطول بخصائص ميكانيكية قابلة للاستخدام مباشرة على الخط بدلاً من البضائع المنتهية على دفعات. وكان تطور مهم آخر توسع أنظمة الباثقات المتعددة للمنتجات الطبقية مثل عزل الكابلات والبطانات الداخلية وطبقات الحاجز والأختام المبثوقة المشتركة، حيث يجب دمج مركبات مختلفة في عملية مستمرة واحدة.
وكان المعلم الثالث انتشار الخطوط الآلية للغاية والجاهزة للتطبيقات المطاطية التقنية والسيارات، بما في ذلك السحب المتحكم به سيرفو، القياس داخل الخط، المعالجة بالميكروويف أو الهواء الساخن، والتحكم القائم على الوصفات في ظروف العملية. وقد قلل هذا التحول من الاعتماد على التدخل اليدوي مع تحسين اتساق الإنتاجية والتحكم في الخردة.
نظرة فنية عامة
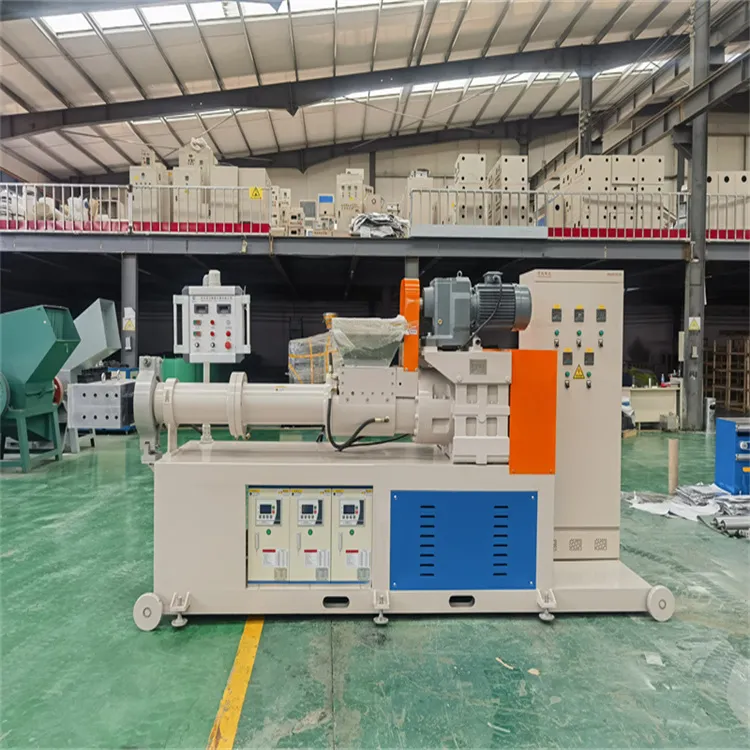
يبدأ بثق المطاط عندما يتم تغذية مركب محضر، عادة على شكل شرائط أو حبيبات أو ألواح أو أشكال أولية، إلى قادوس الباثق أو المغذي ويُنقل بواسطة برغي دوار نحو القالب. يولد البرغي الضغط والقص، بينما تقوم تسخين البرميل والاحتكاك بتليين المركب حتى يمكن دفعه عبر فتحة القالب الخاصة بالمقطع الجانبي.
على عكس بثق اللدائن الحرارية، لا يعتمد بثق المطاط عادة على حالة منصهرة كاملة؛ بدلاً من ذلك، تحكمه التدفق اللزج المرن، ارتفاع درجة الحرارة، والتحكم في التشابك المبكر. غالبًا ما يشمل القسم اللاحق:
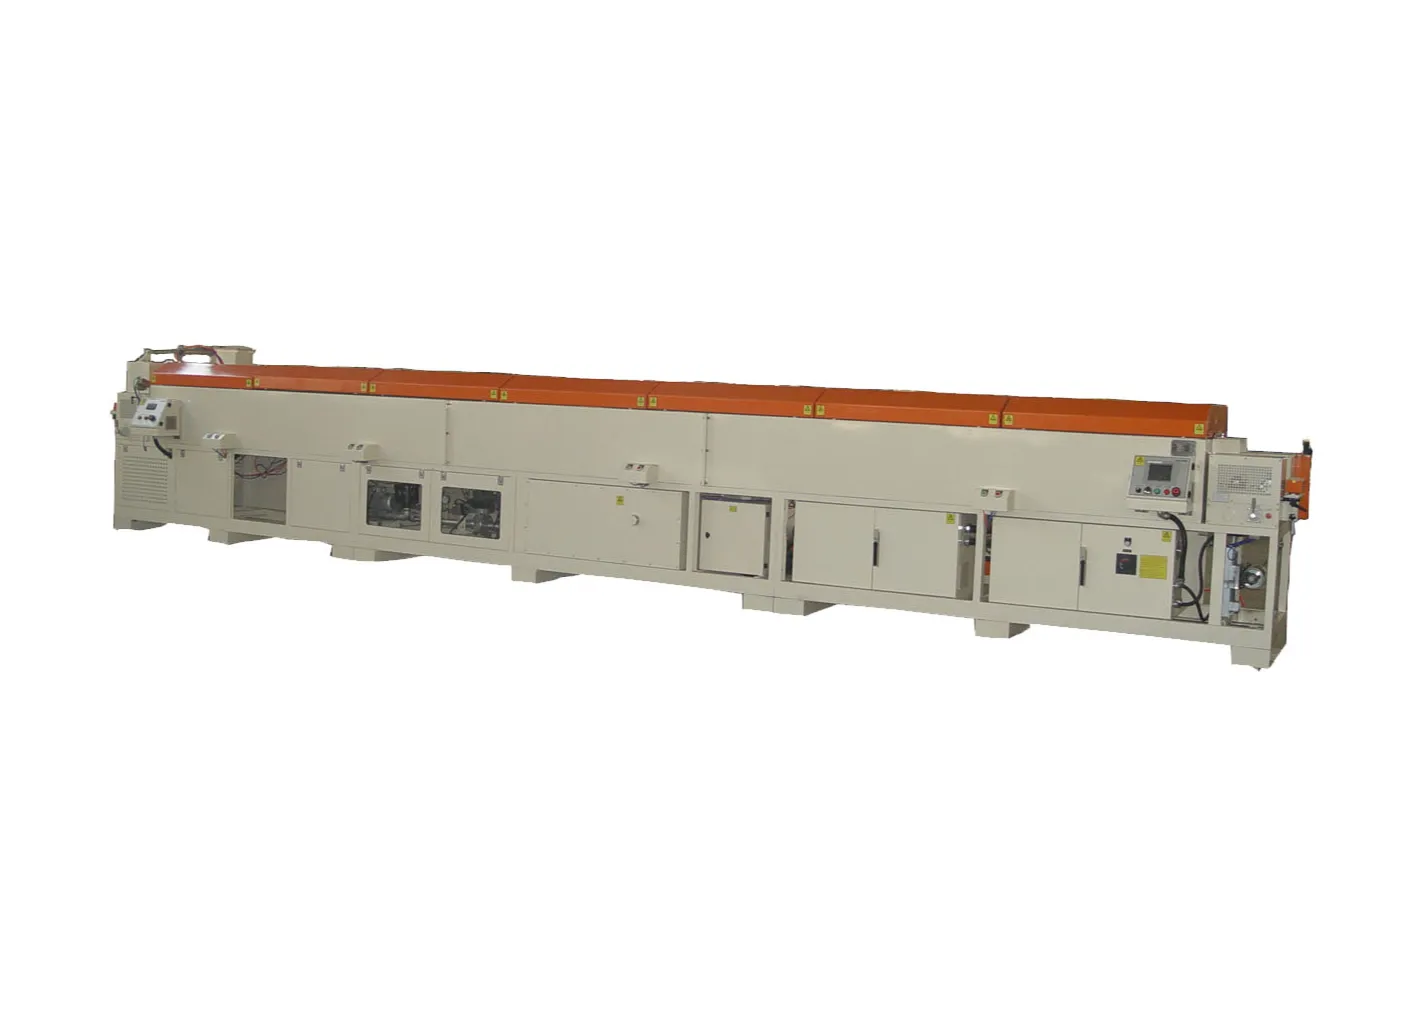
- أنفاق الهواء الساخن، وحدات الميكروويف، أو أنظمة البخار للفلكنة.
- حمامات التبريد أو أقسام التبريد بالهواء لتثبيت الأبعاد.
- السحب وأنظمة القطع للتحكم في الطول أو اللف.
- أدوات المعايرة أو أنظمة التوجيه حيث تكون التفاوتات الأبعادية الضيقة مطلوبة.
تختلف معلمات المعدات النموذجية حسب فئة المنتج، لكن عدة نطاقات مرجعية شائعة في الممارسة الصناعية:
- قطر البرغي: حوالي 45–300 مم للباثقات المطاطية الصناعية في المحافظ التجارية الواسعة.
- الإنتاجية: قد تعمل خطوط المقاطع الجانبية الصغيرة ببضع عشرات فقط من كجم/ساعة، بينما يمكن أن تعمل الأنظمة الصناعية الأكبر لإنتاج الإطارات أو الخراطيم أو الكابلات بمخرجات أعلى بكثير حسب المركب وحجم البرغي وطريقة المعالجة.
- سرعة الخط: يمكن أن تصل أنظمة بثق مكونات الإطارات إلى حوالي 45 م/دقيقة للمداس و60 م/دقيقة للجدار الجانبي في التطبيقات عالية السرعة.
- ضغط المعالجة: قد تستخدم خطوط الفلكنة المستمرة لكابلات المطاط بخارًا مشبعًا عند 18–24 بار.
يتشكل أداء العملية بقوة بواسطة صيغة المركب. تتطلب مواد مثل EPDM وNBR وSBR والسيليكون سلوك تغذية مختلفًا ونوافذ درجات حرارة وأنظمة معالجة مختلفة، ولهذا يقدم العديد من الموردين آلات مخصصة لعائلات الإيلاستومرات المحددة.
المكونات الرئيسية لخط بثق المطاط
| المكون | الوظيفة |
|---|---|
| المغذي أو مغذي البالات | يزود مركب المطاط إلى الباثق، خاصة للمخزون عالي اللزوجة أو المعبأ في بالات. |
| الباثق | يلين ويضغط المركب لتشكيل القالب. |
| القالب أو رأس الأداة | يشكل المبثوق إلى المقطع العرضي المطلوب. |
| وحدة الفلكنة | تعالج المطاط باستخدام الهواء الساخن أو البخار أو الميكروويف أو طرق تسخين أخرى. |
| قسم التبريد | يثبت المبثوق ويحافظ على الأبعاد. |
| السحب | يحافظ على شد الخط وينظم سرعة الإخراج. |
| القاطع أو اللفاف | يقطع إلى الطول أو يلف المنتج المستمر إلى شكل يمكن التعامل معه. |
الأنواع والاختلافات
عادة ما تُصنف خطوط بثق المطاط حسب طريقة التغذية وهندسة المنتج وتقنية المعالجة.
- خطوط البثق ذات التغذية الباردة: تستخدم مركبًا مسخنًا مسبقًا أو بدرجة حرارة الغرفة وتُستخدم على نطاق واسع حيث يُرغب في التغذية المستقرة والتحكم الأفضل في الطاقة.
- خطوط البثق ذات التغذية الساخنة: تغذي المركب من مصدر دافئ وتُستخدم تقليديًا لبعض مخزونات المطاط وإعدادات العمليات القديمة.
- خطوط الباثق الواحد: تنتج مركبًا واحدًا أو مقطعًا جانبيًا طبقة واحدة، شائعة في الأختام والأنابيب والشرائط البسيطة.
- خطوط البثق المشترك: تجمع مركبات متعددة في مقطع جانبي واحد، مثل الأختام متعددة المواد أو طبقات الكابلات.
- خطوط مكونات الإطارات: تنتج شبكات المداس والجدار الجانبي والقمة والبطانة الداخلية لتصنيع الإطارات.
- خطوط الخراطيم والأنابيب: تبني تركيبات خراطيم معززة أو غير معززة، غالبًا مع معالجة ولف لاحقين.
- خطوط عزل الكابلات: تستخدم أنظمة الفلكنة المستمرة، أحيانًا مع باثقات متعددة للعزل الطبقي أو التغليف.
- خطوط المطاط الإسفنجي أو الرغوي: تشكل منتجات إيلاستومر خلوية حيث يكون التمدد والتحكم في المعالجة أمرًا حرجًا.
- خطوط الأختام والمقاطع الجانبية: تنتج شرائط الطقس وأختام الزجاج والحشيات والمقاطع الجانبية التقنية للاستخدامات السياراتية والبناء والأجهزة.
التطبيقات والاستخدامات
تُستخدم خطوط بثق المطاط عبر القطاعات التي تتطلب منتجات إيلاستومرية مستمرة بهندسة وأداء ميكانيكي متسقين.
- السيارات: الأختام وشرائط الطقس والخراطيم والأحزمة والبطانات الداخلية وشرائط المداس وشرائط القمة ومقاطع التحكم في الاهتزاز.
- الإطارات: البثق المستمر لمكونات المداس والجدار الجانبي، وكذلك طبقات الحاجز وشبه المصنعة للإطارات.
- الكابلات والكهرباء: عزل السيليكون والمطاط والتغليف وأغطية الأسلاك الخاصة مع المعالجة المستمرة.
- البناء: مقاطع التمدد وحشيات الزجاج وموانع الماء وشرائط مقاومة الطقس.
- المعدات الصناعية: الأنابيب ومقاطع مقاومة الاهتزاز وحواف الحماية والخراطيم التقنية.
- السلع الاستهلاكية والأجهزة: الأختام وحواف الحماية والمكونات المبثوقة المرنة.
التطبيق الأقل ملاءمة هو الأشكال المنفصلة ثلاثية الأبعاد شديدة التعقيد ذات التقطعات أو الانتقالات من السميك إلى الرقيق، لأن البثق مُحسَّن inherently للمقاطع العرضية المستمرة وليس للأجزاء ثلاثية الأبعاد المعزولة.
الخصائص الهندسية الرئيسية
يعتمد أداء خط بثق المطاط على موازنة توليد الضغط ودرجة حرارة المركب وتصميم القالب ومعدل المعالجة والتحكم الأبعادي. هناك عدة معلمات هندسية مهمة بشكل خاص:
- التحكم في انتفاخ القالب: يتمدد المطاط بعد الخروج من القالب، لذا يجب أن يعوض تصميم القالب وسرعة الساحب عن الاسترداد المرن.
- زمن الإقامة: قد يؤدي زمن الإقامة المفرط إلى الاحتراق أو التشابك المبكر، خاصة في المركبات الحساسة.
- ملف درجة الحرارة: درجات حرارة البرميل والقالب المستقرة ضرورية لتجنب عيوب السطح وتباين الإخراج.
- توحيد المعالجة: في الفلكنة المستمرة، يسبب التسخين غير الكافي معالجة ناقصة، بينما قد تؤدي الحرارة الزائدة إلى تدهور جودة السطح والخصائص الميكانيكية.
- التكرارية الأبعادية: هذا أمر حرج لمقاطع الختم ومكونات الإطارات حيث يؤثر التفاوت على التجميع اللاحق.
لتحسين العملية، تستخدم الخطوط الحديثة بشكل متزايد التحكم ذي الحلقة المغلقة ومزامنة سرعة الخط والفحص داخل الخط لتقليل الهدر وتحسين العائد من المرة الأولى.
الابتكارات التكنولوجية والأتمتة
ركزت الابتكارات الأخيرة على جعل بثق المطاط أكثر قابلية للتحكم وأسرع وأكثر تكاملاً مع التشطيب اللاحق. تشمل التطورات الشائعة:
- أنظمة PLC المتحكم بها بالوصفات لضبط المعلمات القابل للتكرار.
- المعالجة بالميكروويف والهواء الساخن لزيادة سرعة الخط وتقصير زمن الفلكنة.
- البثق المشترك متعدد الطبقات لتحسين الوظائف في الأختام والخراطيم ومنتجات الكابلات.
- القياس والمراقبة داخل الخط للقطر واتساق المقطع الجانبي وتصحيح السرعة.
- وحدات التغذية والتركيب المتكاملة التي تحسن التعامل مع المركب وتقلل التحميل اليدوي.
تقلل هذه التقنيات من كثافة العمالة والتباين، لكنها ترفع أيضًا تكلفة رأس المال وتعقيد الصيانة، خاصة عند الحاجة إلى طرق معالجة متعددة وتغييرات المنتجات.
الجوانب البيئية والاستدامة
تؤثر خطوط بثق المطاط على الاستدامة بشكل أساسي من خلال استخدام الطاقة وتوليد الخردة وكفاءة المواد. يمكن أن تقلل المعالجة المستمرة من خسائر المناولة مقارنة بالتشكيل على دفعات، بينما يساعد التحكم الأكثر صرامة في انتفاخ القالب والمعالجة والاستقرار الأبعادي في تقليل المواد غير المطابقة للمواصفات.
تشمل تحسينات الاستدامة بشكل متزايد:
- محركات وسخانات موفرة للطاقة تقلل من الطلب على الكهرباء.
- تقليل الخردة من خلال الأتمتة والتحكم في العملية في الوقت الفعلي.
- استراتيجيات إعادة استخدام المواد حيث يمكن إعادة إدخال خردة العملية في تركيبات غير حرجة مناسبة، مع مراعاة حدود الأداء.
- أنظمة معالجة أقل خسارة، بما في ذلك الخطوط المساعدة بالميكروويف التي تقصر أوقات التسخين في التطبيقات المحددة.
تبقى المقايضات البيئية مهمة. يمكن أن تستهلك الخطوط الأكثر تقدمًا طاقة أقل لكل متر مقبول من المنتج، لكنها تتطلب أيضًا المزيد من الإلكترونيات والتبريد والبنية التحتية للصيانة.
التأثير الاقتصادي والسوق العالمي
تُعد خطوط بثق المطاط مهمة استراتيجيًا في تصنيع الإطارات وختم السيارات وإنتاج الخراطيم الصناعية وصناعات الأسلاك والكابلات، وكلها تعتمد على الإخراج المستمر عالي الحجم والجودة المتسقة. يقدم الموردون ذوو المحافظ الواسعة عادة كلاً من الباثقات المستقلة والخطوط الكاملة، مما يعكس تفضيل السوق للحلول العملية المتكاملة بدلاً من الآلات المعزولة.
يتم توزيع القطاع عالميًا، مع نشاط قوي في بناء الآلات في أوروبا والصين والهند وأمريكا الشمالية، ومع التركيز التنافسي على التخصيص والتكامل الجاهز والمعرفة الخاصة بالتطبيق. في هذا المجال، غالبًا ما يأتي التمييز بين الشركات من الخبرة في تقنية المعالجة والأدوات والبثق متعدد الطبقات والهندسة العملية بدلاً من حجم الآلة العام وحده.
التحديات الحالية والابتكارات
التحديات التقنية الرئيسية هي التحكم في الاحتراق واستقرار القالب وتباين المركب والفلكنة المتسقة عبر تغيير سرعات الخط وهندسات المقاطع الجانبية. بالنسبة للمنتجات المعززة أو متعددة الطبقات، تُعد سلامة الربط بين الطبقات قضية إضافية، خاصة عندما تختلف المواد في اللزوجة أو حركية المعالجة.
تشمل أولويات الابتكار الحالية:
- تكامل أفضل بين مراحل الخلط والتغذية والبثق والمعالجة.
- تغييرات أسرع لأحجام الدفعات الأصغر والمزيد من متغيرات المنتجات.
- إدارة حرارية أكثر دقة للسيليكون والإيلاستومرات الخاصة.
- تشخيصات رقمية محسنة للصيانة التنبؤية وتقليل وقت التوقف.
النظرة المستقبلية
من المحتمل أن تصبح خطوط بثق المطاط المستقبلية أكثر نمطية وأكثر ثراءً بالمستشعرات وأكثر ارتباطًا بأنظمة البيانات على مستوى المصنع. سيظل الطلب أقوى في ختم السيارات والكابلات والبضائع شبه المصنعة للإطارات والخراطيم الصناعية والمقاطع الجانبية التقنية، لكن متطلبات المنتج ستستمر في التحول نحو تفاوتات أضيق وانبعاثات أقل والتوافق مع التركيبات القابلة لإعادة التدوير أو الأقل تأثيرًا.
الاتجاه الأهم للتطوير ليس ببساطة إنتاجية أعلى، بل إنتاجية مفيدة أعلى—أي المزيد من الأمتار أو الكيلوغرامات من المنتج المقبول في الساعة مع خردة أقل واستخدام طاقة أقل وتحكم أكثر موثوقية في المعالجة.
المراجع
- •
Steelastic. (2021, March 31). Rubber extrusion systems. https://www.steelastic.com/rubber-extrusion-systems/Link
- •
Rubicon Gummitechnik & Maschinenbau GmbH. (n.d.). Extruder. https://www.rubicon-halle.de/en/products/extrusion/extruderLink
- •
The Bonnot Company. (2025, April 16). Rubber extruder. https://thebonnotco.com/extruders/materials/rubber-extruders/Link
- •
Ohji Rubber & Chemicals Co., Ltd. (2021, November 16). Rubber & plastic extrusion equipment. https://ohji-rubber.co.jp/en/list/hispo-about/hispo-facility/Link
- •
PrimeTech Plast. (n.d.). Extrusion equipment. https://primetech-plast.co.il/assets/uploads/suppliers/TROESTER/attachments/12_Extrusion%20Equipment%20for%20Tire%20&%20Rubber%20Industry.pdfLink
- •
KraussMaffei. (n.d.). Rubber extrusion. https://www.kraussmaffei.com/en/our-processes/rubber-extrusionLink
- •
RPM Mach. (2024, September 30). Rubber extruders and vulcanizing ovens. https://rpmmach.com/en/products/rubber-extruders-and-vulcanizing-furnaces/Link
- •
Wire & Plastic Machinery Corp. (n.d.). All | Extrusion lines - Rubber. https://wireandplastic.my.salesforce-sites.com/All/Extrusion%20Lines%20-%20RubberLink
- •
Steelastic. (2018, September 28). RMS rubber extruder machines. https://www.steelastic.com/rubber-extrusion-systems/rms-extruders/Link
- •
Guangzhou Nuotong Machinery Co., Ltd. (n.d.). Product center. http://www.nuotong.com/en/products.phpLink
- •
Chodos. (n.d.). Rubber processing machines. https://www.chodos.cz/en/stroje-na-zpracovani-pryzeLink
- •
KEGN Automation. (2018, July 6). KEGN Automation. https://kegn.in/Link
- •
Qingdao Seashore Industrial Co., Ltd. (2019, April 10). Rubber extrusion profile suppliers & manufactures China. https://www.seashoreseal.com/Link
- •
Aochen Rubber. (n.d.). China foam rubber extrusion line manufacturers factory suppliers. https://www.aochenrubber.com/showroom/foam-rubber-extrusion-line/Link
- •
Bainite Machines. (n.d.). Bainite Machines. https://www.linkedin.com/company/bainite-machinesLink
- •
Julong Rubber Machine. (2015). Rubber processing machinery. http://jl-rubbermachine.com/1-2-1-rubber-extruder.htmlLink
- •
Zhejiang Baina Rubber and Plastic Equipment Co., Ltd. (2007, January 25). Zhejiang Baina Rubber and Plastic Equipment Co., Ltd. https://bainasb.en.made-in-china.com/Link
- •
Davis-Standard. (2022, October 18). Extrusion systems. https://davis-standard.com/extrusion-systems/Link
- •
KraussMaffei Group. (n.d.). Rubber extruder (GE). https://www.kraussmaffei.com/en/products/gummiextruderLink
- •
Chuangbo Extrusion. (2024, January 9). Extrusion machine manufacturer | Extrusion line. https://www.chuangboextrusion.com/Link
- •
DirectIndustry. (2025). Rubber extruder. https://www.directindustry.com/industrial-manufacturer/rubber-extruder-148158.htmlLink
- •
Omit Rubber. (2024, August 7). Rubber extrusion manufacturers in China - OMIT. https://www.omitrubber.com/Link
- •
Ger-Lin. (n.d.). Rubicon - Tailor-made rubber extrusion. https://www.ger-lin.com/file/flyer/rubicon_Brochure_website.pdfLink
- •
Colmec Spa. (n.d.). Rubber mixing and extrusion. https://www.colmec.it/rubber-mixing-and-extrusion/Link
- •
IndiaMART. (2024, December 1). Rubber extruder machines. https://dir.indiamart.com/impcat/rubber-extruder-machines.htmlLink
- •
Made-in-China.com. (2020, December 31). Rubber extrusion. https://www.made-in-china.com/products-search/hot-china-products/Rubber_Extrusion.htmlLink
- •
Accio. (2025, July 22). Rubber extruder machines: Top suppliers & custom solutions. https://www.accio.com/plp/rubber-extruderLink
- •
TradeIndia. (2026, August 30). Rubber extrusion manufacturers, suppliers, dealers & prices. https://www.tradeindia.com/manufacturers/rubber-extrusion.htmlLink
- •
Casati Macchine. (2025, July 21). Rubber extrusion: Process, types and applications. https://www.casatimacchine.com/en/blog/rubber-extrusion/Link
- •
Ensun. (2026, February 27). Top 100 rubber extruding machinery manufacturers in 2026. https://ensun.io/search/rubber-extruding-machineryLink
- •
Davis-Standard. (2022, December 15). Elastomer extrusion machinery. https://davis-standard.com/extrusion_system/elastomer/Link
- •
OpenPR. (2026, August 15). Shun Cheong Rubber Machinery: Leading China manufacturer. https://www.openpr.com/news/4604681/shun-cheong-rubber-machinery-leading-china-manufacturerLink
- •
Zhejiang Baina. (2024, March 28). Key components of a typical rubber extrusion production line. https://www.zjbaina.com/news/key-components-of-a-typical-rubber-extrusion-production-line.htmlLink
- •
TROESTER. (n.d.). CV lines for the production of rubber cables. https://www.troester.de/content/uploads/2022/05/Rubber-CV-2018-04_web1.pdfLink
- •
Made-in-China.com. (2026, March 3). Rubber extrusion line. https://www.made-in-china.com/products-search/hot-china-products/Rubber_Extrusion_Line.htmlLink
- •
UET Machine. (2026, January 3). Rubber extruder. https://uetmachine.com/rubber-extruder/Link
- •
RubberMakingMachinery.com. (n.d.). EPDM rubber extrusion line. https://www.rubbermakingmachinery.com/quality-13226559-epdm-rubber-extrusion-lineLink
- •
US Extruders. (2024, August 23). Single screw extruders & extrusion systems. https://www.us-extruders.com/extrudersLink
- •
Rubicon Gummitechnik und Maschinenbau GmbH. (2024, September 20). Rubicon Gummitechnik und Maschinenbau GmbH. https://www.linkedin.com/company/rubicon-halleLink
- •
Accio. (2026, August 22). Rubber extruders: Efficient solutions for industrial use. https://www.accio.com/plp/rubber-extrudersLink
- •
IQS Directory. (2000). Additional extruded rubber manufacturers. https://www.iqsdirectory.com/extruded-rubber/extruded-rubber-2/Link
- •
NW Rubber Extruders. (2026, February 3). NW Rubber Extruders - We are the flexible people. https://nwreinc.com/Link
- •
IQS Directory. (2000). Rubber extrusion suppliers manufacturers. https://www.iqsdirectory.com/rubber-extrusions/rubber-extrusions-2/Link
- •
Reiss Manufacturing. (2025, October 22). Silicone rubber extrusions. https://reissmfg.com/extrusion/Link
- •
Erhardt+Leimer. (2022, April 26). Extrusion line. https://www.erhardt-leimer.com/in/en/industries/tires-and-rubber/extrusion-line.htmlLink
- •
Chuangbo. (n.d.). Rubber extruder manufacturer | Chuangbo. https://www.chuangboextrusion.com/rubber-extruder.htmlLink
- •
Melion Retread. (n.d.). Rubber extruder machine. https://www.melionretread.com/product/rubber-extruder-machine/Link
- •
Rubicon. (n.d.). Rubicon - Cable manufacturing lines. https://primetech-plast.co.il/assets/uploads/suppliers/Rubicon/attachments/3_rubicon_Cable%20Manufacturing%20Lines.pdfLink
- •
WARCO. (2026, June 23). Rubber extrusions: Custom profiles, tubing, spliced seals. https://warco.com/capabilities/rubber-extrusion/Link
- •
Computers & Chemical Engineering. (n.d.). Optimization of extrusion production lines for EPDM rubber vulcanized with sulphur: A two-phase model based on Finite Elements and kinetic second order differential equation. https://www.sciencedirect.com/science/article/abs/pii/S0098135412001081Link
- •
IQS Directory. (n.d.). Rubber extrusion manufacturers and companies. https://www.iqsdirectory.com/rubber-extrusions/Link
- •
ThyssenKrupp Elastomertechnik. (2025, December 29). Extruder 1. https://ru.scribd.com/document/80528163/Extruder1Link
- •
Metoree. (n.d.). 17 rubber extrusion companies in 2026. https://us.metoree.com/categories/101809/Link
- •
Seals Direct. (2024, July 9). The manufacturing process of rubber extrusions. https://www.sealsdirect.co.uk/blog/news-5/the-manufacturing-process-of-rubber-extrusions-64Link