
Introducción
Líneas de extrusión para laminado y recubrimiento son sistemas continuos de conversión que aplican una capa termoplástica fundida a un sustrato en movimiento, ya sea como recubrimiento protector en una superficie o como capa de unión entre dos sustratos en un laminado. Son fundamentales en la producción de envases flexibles, compuestos de papel y plástico, estructuras de barrera a base de láminas, sacos industriales, materiales de higiene y laminados técnicos, y suelen construirse como líneas diseñadas a medida con secciones de extrusión, manipulación de banda, tratamiento de superficie, enfriamiento y bobinado estrechamente integradas.
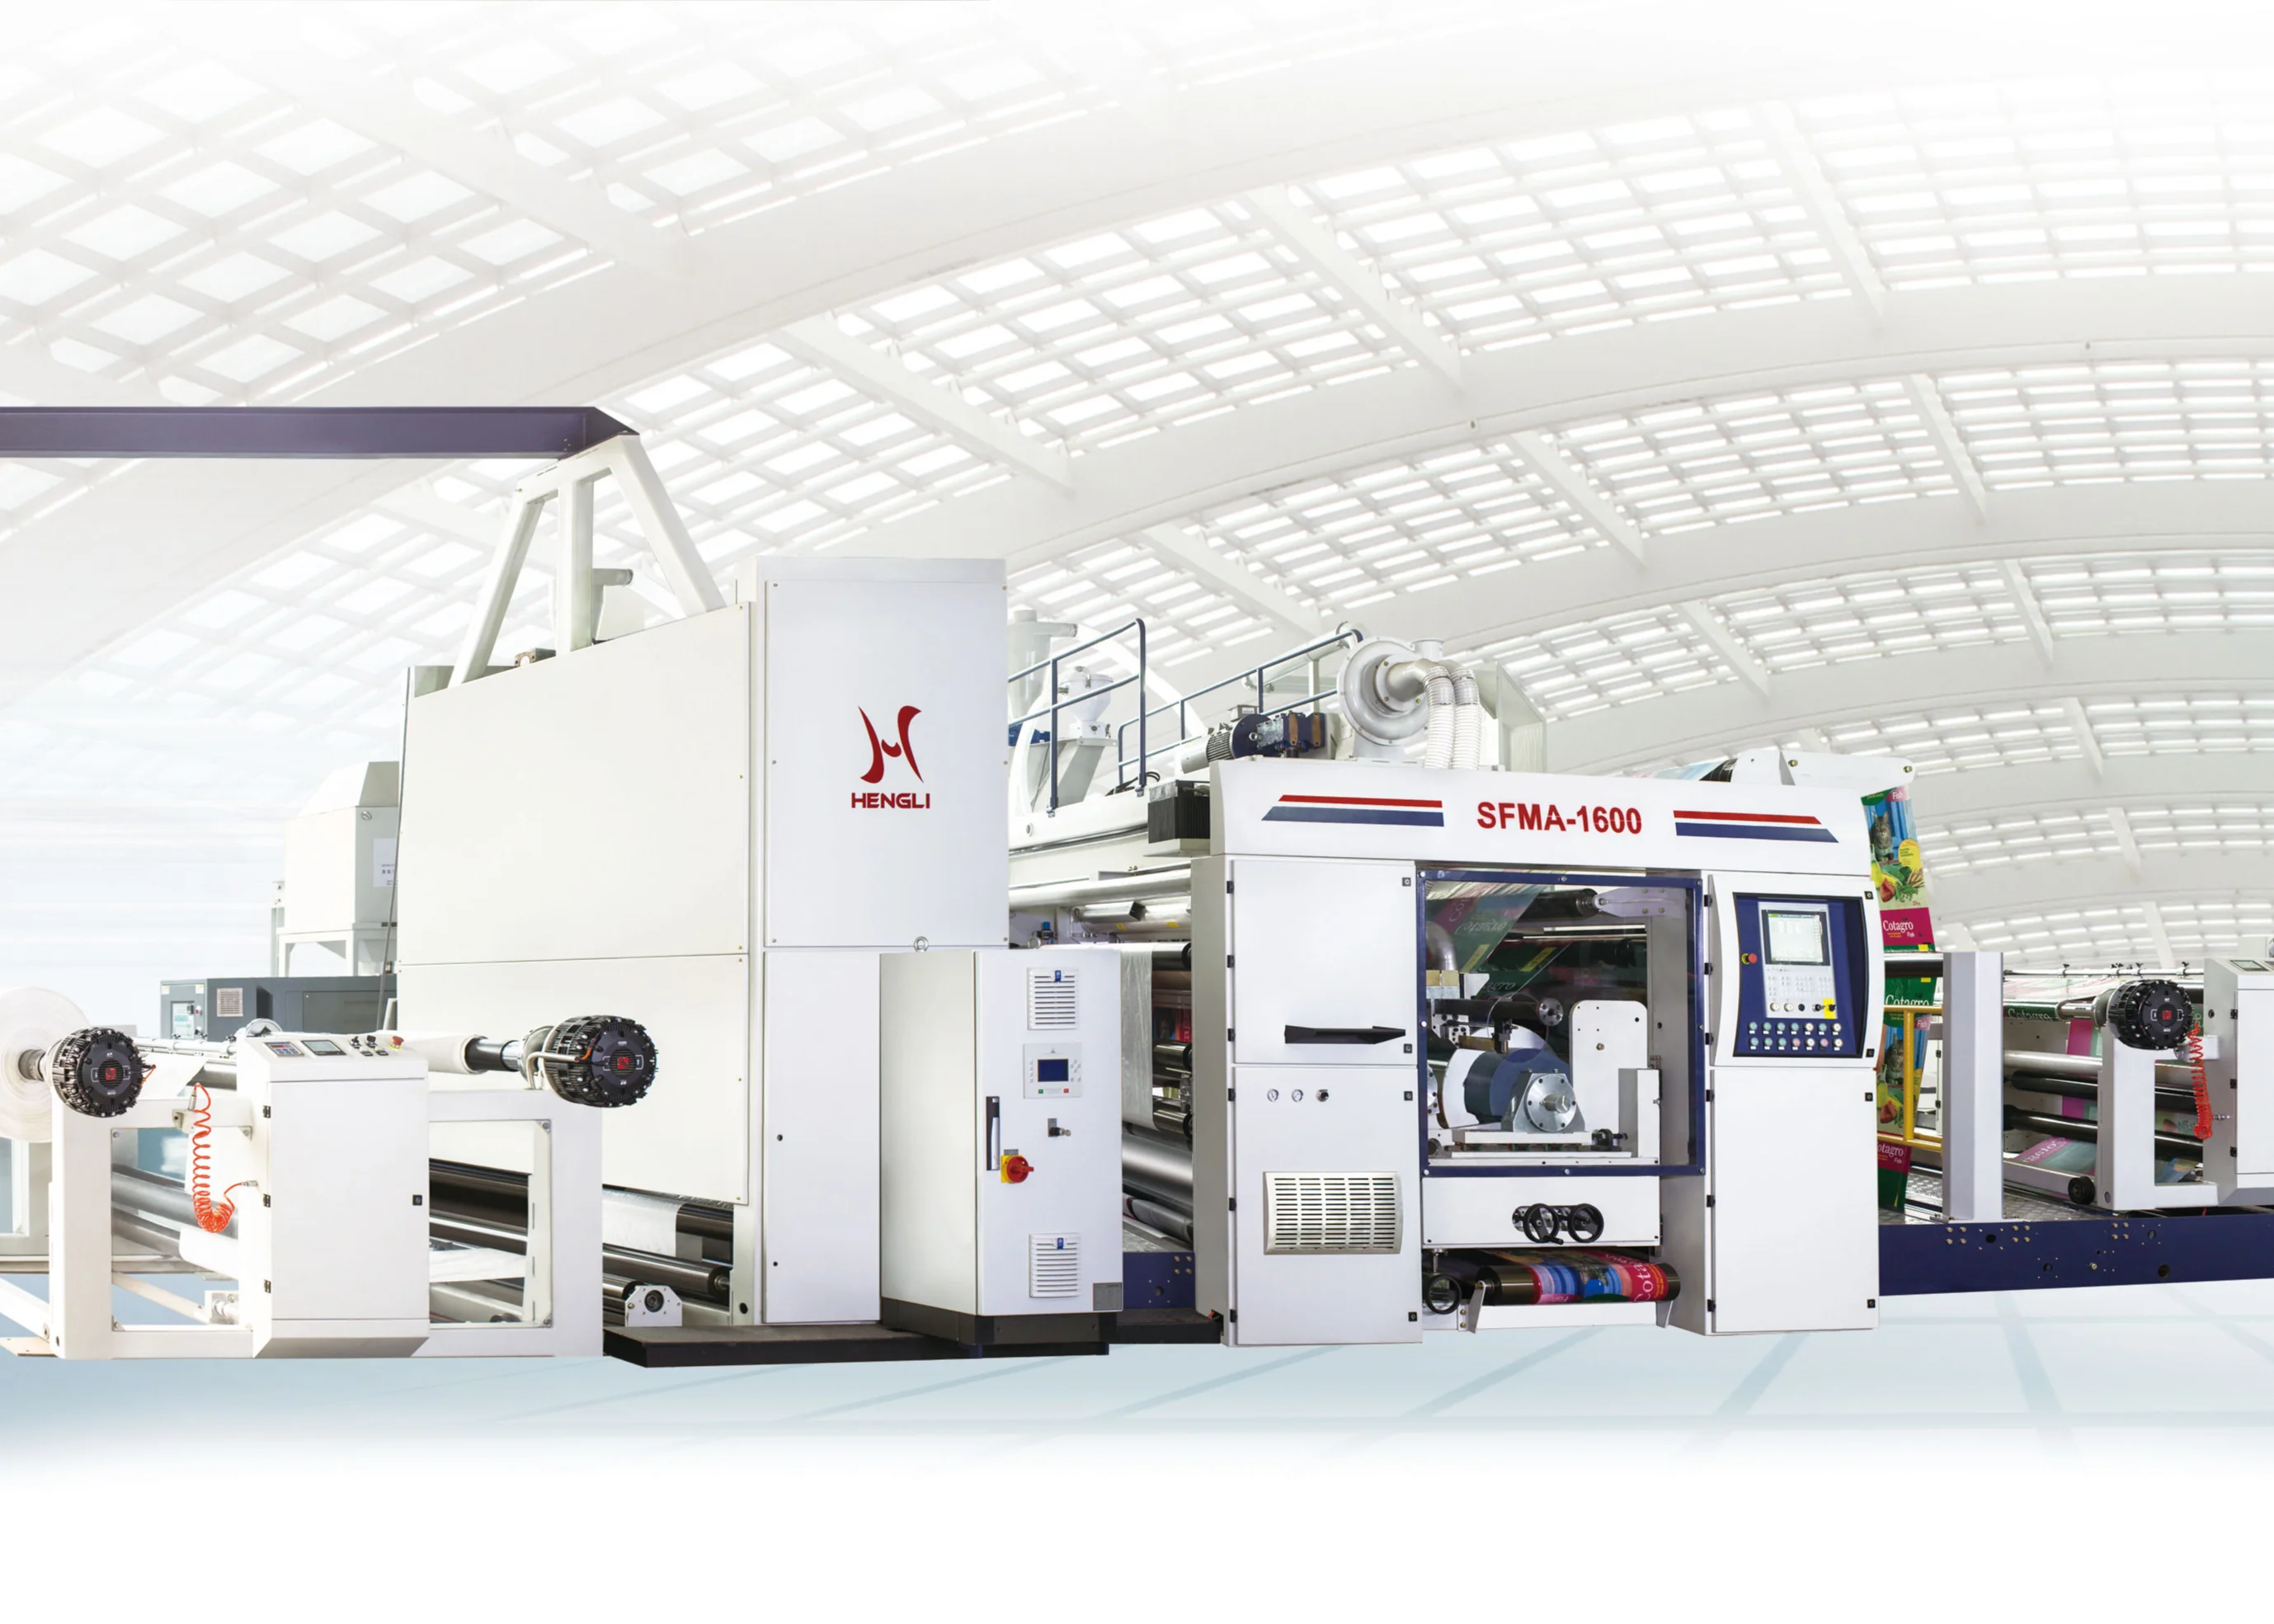
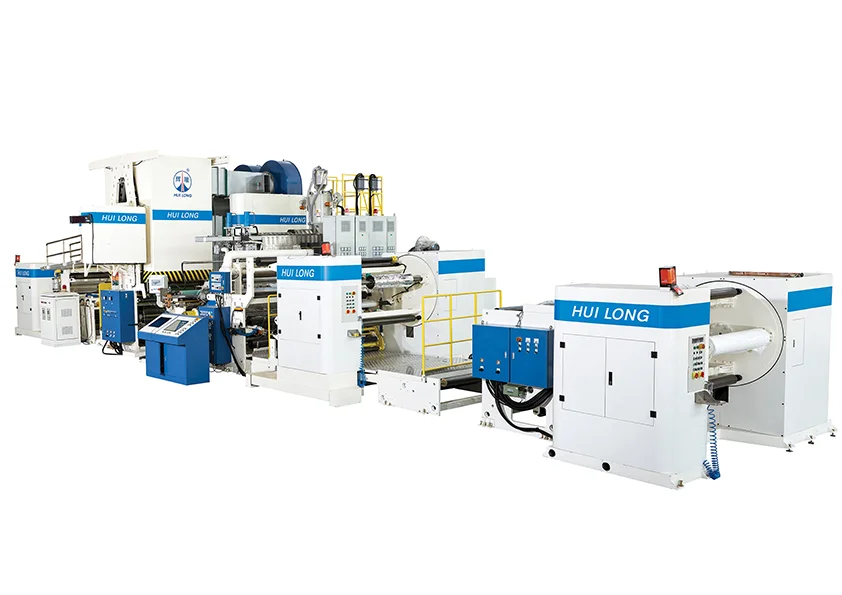
En la práctica industrial, la misma familia de equipos se describe a menudo como líneas de recubrimiento por extrusión, líneas de laminado por extrusión o líneas de recubrimiento y laminado, porque el proceso puede configurarse para recubrimiento de una sola capa, recubrimiento en tándem, coextrusión o laminado tipo sándwich según el sustrato y el objetivo de rendimiento. Estos sistemas han evolucionado de líneas más simples con un solo extrusor a plataformas de alta velocidad y rica en automatización capaces de estructuras multicapa, cambio rápido de grado y control preciso del espesor, con líneas comerciales modernas anunciadas a velocidades de aproximadamente 250 m/min a 600 m/min según la aplicación y la configuración.
Su importancia de ingeniería radica en que el polímero fundido sirve tanto como recubrimiento funcional como, en muchos laminados, como el adhesivo que une materiales disímiles como papel, película, lámina de aluminio, tela tejida o cartón. Las consideraciones de sostenibilidad son cada vez más importantes a medida que los procesadores buscan recubrimientos más delgados, operación de menor consumo energético, menor uso de solventes, mayor reciclabilidad y compatibilidad con estrategias de envases mono-material, mientras que el desarrollo futuro está siendo moldeado por la coextrusión multicapa, el control digital de procesos, la tecnología de dado mejorada y una integración más amplia con los sistemas de Industria 4.0.
Historia y desarrollo
El recubrimiento por extrusión temprano surgió del desarrollo más amplio de la extrusión plana de polímeros, cuando los procesadores reconocieron que una banda fundida dosificada con precisión podía aplicarse directamente sobre un sustrato en movimiento para crear una barrera de humedad o una capa de unión. El proceso se volvió especialmente importante en el envasado porque ofrecía una alternativa continua al laminado adhesivo y permitía estructuras sellables por calor resistentes.
Un hito importante fue la adopción de polietileno como la resina de recubrimiento dominante, porque su procesabilidad en fundido, comportamiento de adhesión, rendimiento como barrera de humedad y sellabilidad lo hicieron adecuado para sustratos de papel, lámina y película. Con el tiempo, se agregaron otras resinas como PP, LLDPE, LDPE, EVA, EMA, ionómero y EVOH para requisitos de rendimiento especiales como resistencia al calor, integridad del sellado, propiedades ópticas o mejora de la barrera.
Un segundo hito fue la transición de sistemas de una sola capa a recubrimiento y laminado por coextrusión, donde múltiples fundidos se combinan antes del dado o en múltiples estaciones para mejorar la adhesión, el rendimiento de barrera o el diseño de capas de unión. Los proveedores comerciales ahora ofrecen líneas en tándem y de múltiples etapas, y algunos sistemas de alta gama proporcionan hasta siete capas en recubrimiento por coextrusión.
Un tercer hito ha sido el cambio hacia producción de alta velocidad y estrechamente controlada con control automatizado del espesor, inspección de banda, tratamiento de superficie por corona o plasma, diseño avanzado de rodillo de enfriamiento y gestión computarizada de la línea. Las líneas modernas se venden cada vez más como sistemas llave en mano en lugar de extrusores aislados, lo que refleja la necesidad de coordinar la reología del fundido, la tensión de la banda, el enfriamiento, la presión de unión y el rendimiento de bobinado.
Descripción técnica
Una línea de recubrimiento o laminado por extrusión suele incluir manejo y dosificación de resina, uno o más extrusores, filtración del fundido, un dado plano o de ranura, un desenrollador de sustrato, tratamiento de superficie, una sección de unión o de rodillos de presión con rodillos de presión, rodillos de enfriamiento o rodillos de enfriamiento, eliminación de recortes de borde, medición de espesor y rebobinado. En la variante de laminado, el polímero fundido se aplica entre dos bandas y se presiona para formar un compuesto unido bajo calor y presión.
El principio central del proceso es sencillo: el extrusor plastifica el polímero, el dado convierte el fundido en una banda delgada uniforme, y la estación de rodillos de presión o laminado pone la capa fundida en contacto íntimo con el sustrato en movimiento mientras el rodillo de enfriamiento solidifica la estructura. Una buena adhesión depende de la temperatura del fundido, la energía superficial del sustrato, la velocidad de la línea, el estiramiento, la presión de los rodillos, la distancia dado-sustrato y el pretratamiento como el tratamiento corona o el imprimado químico.
Las capacidades típicas de líneas comerciales reportadas por los fabricantes incluyen:
- Anchos de banda comúnmente entre 800 y 1.600 mm, con algunos sistemas que se extienden más allá de este rango para telas industriales y cartón de gran formato.
- Velocidades de línea comúnmente de aproximadamente 100 a 400 m/min, con sistemas de alta velocidad que alcanzan 600 m/min en ciertas configuraciones.
- Pesos de recubrimiento en el rango de unidades de un solo dígito a decenas de g/m², según la demanda de barrera o unión; un ejemplo comercial cita aproximadamente 6,5 a 40 g/m².
- Capas de coextrusión desde una sola capa hasta sistemas en tándem o de hasta siete capas en líneas avanzadas.
- Materiales de proceso que incluyen papel, cartón, lámina de aluminio, BOPP, BOPET, CPP, no tejidos, telas tejidas de PP/PE, yute y textiles técnicos.
Para aplicaciones de humedad y barrera, el espesor del recubrimiento suele ser intencionalmente delgado pero continuo, porque el objetivo no es el volumen estructural sino una película sin defectos con cobertura uniforme y bajo número de poros. En la práctica, la calidad del labio del dado, la estabilidad del fundido y la limpieza de la banda suelen determinar si el producto cumple con los requisitos de barrera y rendimiento de sellado.
Parámetros de ingeniería típicos
- Velocidades de rotor o tornillo: los extrusores de línea suelen operar en el rango de rpm moderado a alto típico de la extrusión de película y recubrimiento, con valores exactos que dependen de la resina, el rendimiento y el diseño del tornillo; los fabricantes enfatizan más la estabilidad de la velocidad que las rpm absolutas.
- Rendimiento: los sistemas comerciales están diseñados para producción continua de media a alta, con la salida gobernada por el ancho, el peso del recubrimiento, la densidad de la resina y la velocidad de la línea más que por una sola calificación universal de kg/h.
- Humedad residual después del desagüe auxiliar: no es directamente relevante para la línea de recubrimiento en sí, pero para las materias primas con contenido reciclado aguas arriba y la integración de líneas de lavado, los sistemas de desagüe centrífugo en el reciclaje de plásticos suelen dejar solo una pequeña fracción de humedad residual antes del secado por extrusión; este es un problema de integridad del proceso cuando se utiliza resina reciclada como materia prima de recubrimiento.
- Consumo específico de energía: los folletos de máquinas publicados suelen enfatizar la productividad y la calidad del recubrimiento más que las cifras de energía, pero el recubrimiento por extrusión es generalmente más intensivo en energía que el laminado adhesivo en frío simple porque el polímero debe fundirse, filtrarse y bombearse continuamente; sin embargo, puede reducir la energía de secado de solventes y eliminar las emisiones de solventes.
Tipos y variaciones
| Tipo | Función principal | Estructura típica | Casos de uso comunes |
|---|---|---|---|
| Línea de recubrimiento por extrusión mono | Aplica una capa de polímero sobre un sustrato | Un solo extrusor, dado de ranura, rodillo de presión y rodillo de enfriamiento | Vasos de papel, papel de barrera de humedad, envasado básico |
| Línea de laminado por extrusión | Une dos sustratos usando el polímero fundido como adhesivo | Una capa de fundido entre dos bandas | Laminados de papel/película, laminados de lámina, laminados de sacos tejidos |
| Línea en tándem | Realiza recubrimiento secuencial o unión en varios pasos | Dos o más estaciones de recubrimiento en línea | Envasado de alta barrera, laminados complejos, compuestos multicapa |
| Línea de recubrimiento por coextrusión | Combina múltiples capas fundidas antes o durante el recubrimiento | Sistema de bloque de alimentación o dado multicapa | Envases de barrera, estructuras de sellado especializadas, sistemas de capas de unión |
| Línea industrial de banda ancha | Recubre sustratos grandes a escala | Desenrollado de servicio pesado, dados anchos, alta capacidad de enfriamiento | Textiles técnicos, telas tejidas, materiales FIBC |
Los proveedores modernos también diferencian entre configuraciones de estación única, en tándem, multietapa y coextrusión, y algunos sistemas integran la aplicación de imprimación, el tratamiento corona y la medición de espesor en un solo flujo de producción.
Una distinción práctica útil es entre recubrimiento por extrusión y laminado por extrusión. En el recubrimiento, el polímero fundido permanece en un sustrato como capa funcional, a menudo para rendimiento de barrera o sellado; en el laminado, la capa fundida actúa principalmente como el adhesivo que une dos o más bandas.
Aplicaciones y usos
Las líneas de recubrimiento y laminado por extrusión se utilizan siempre que se requiere una combinación de rendimiento de barrera, rigidez, sellabilidad por calor, imprimibilidad y eficiencia de costos. Los principales sectores de aplicación incluyen:
- Envasado flexible: paquetes de snacks, bolsas para retorta, paquetes de alimentos congelados, sobres y bandas de barrera para productos secos o húmedos.
- Envasado de papel y cartón: cartones de leche y bebidas, vasos de papel, envoltorios de cartón y estructuras de cartón recubierto.
- Envasado industrial: sacos de cemento, bolsas de fertilizante, sacos de productos químicos secos y otros formatos de servicio pesado a base de papel o tejidos.
- Higiene y no tejidos: respaldos de barrera, laminación de sustratos no tejidos y estructuras absorbentes técnicas.
- Textiles técnicos: telas tejidas de PP/PE, laminados relacionados con geotextiles, telas industriales recubiertas y materiales especiales de respaldo secundario.
- Materiales de aislamiento y protección: envolturas laminadas de barrera y protección, incluidas estructuras a base de lámina.
Un uso comparativamente inadecuado es el de trabajos personalizados de lotes pequeños y altamente variables, porque las líneas de extrusión suelen justificar su tiempo de configuración y estabilización mediante carreras continuas prolongadas, mientras que el laminado adhesivo puede ser más flexible para lotes de producción cortos. Esta es una razón económica central por la que los convertidores eligen el laminado por extrusión para productos estandarizados de alto volumen y sistemas adhesivos para operaciones de menor volumen y cambios frecuentes.
Preparación de superficie y mecanismo de unión
La resistencia de la unión en el recubrimiento y laminado por extrusión depende en gran medida del estado de la superficie del sustrato. Muchas líneas incluyen por lo tanto tratamiento corona o recubrimiento de imprimación para que el polímero fundido humedezca el sustrato eficazmente y desarrolle una adhesión duradera.
El mecanismo principal de unión es una combinación de humectación térmica, anclaje mecánico y, cuando está presente, compatibilidad química entre el sustrato y la resina de recubrimiento. En el envasado multicapa, pueden usarse capas de unión para conectar materiales de otro modo incompatibles como poliolefínas y capas de barrera polares.
Por esta razón, el diseño de la línea incluye frecuentemente:
- pretratamiento del sustrato
- estabilización de la temperatura del fundido
- control preciso del espacio del dado
- presión controlada de los rodillos
- enfriamiento rápido y uniforme
- detección de defectos y manejo de recortes de borde
Innovaciones tecnológicas y automatización
La automatización se ha convertido en una característica definitoria de las líneas modernas de recubrimiento por extrusión. Los proveedores ahora promueven el ajuste computarizado del dado, el control automático del espesor, la gestión de recetas, el bobinado de torreta sin parada y las interfaces de operador integradas para una alta repetibilidad.
Las innovaciones notables incluyen:
- Dados de coextrusión y bloques de alimentación que permiten estructuras multicapa con mejor diseño de barrera o capas de unión.
- Control computarizado del espesor para una uniformidad más estrecha del peso del recubrimiento en todo el ancho de la banda.
- Estaciones integradas de imprimación y corona para sustratos difíciles de unir.
- Sistemas de bobinado sin parada y de torreta para reducir el tiempo de inactividad en la producción continua.
- Monitoreo digital de línea para diagnósticos de temperatura, tensión, presión y espesor.
Estas características mejoran la consistencia del producto, pero también aumentan la complejidad de la ingeniería, las demandas de mantenimiento y el costo de capital. El equilibrio es especialmente importante en el envasado de alto valor, donde pequeñas variaciones en el espesor del recubrimiento o la adhesión pueden crear un riesgo significativo de desperdicio.
Aspectos ambientales y de sostenibilidad
El recubrimiento por extrusión tiene una ventaja ambiental en que puede eliminar los adhesivos a base de solventes y las etapas de secado asociadas, reduciendo las preocupaciones por compuestos orgánicos volátiles y simplificando los requisitos de manejo de aire. También es compatible con la producción continua de alta velocidad, lo que puede reducir los residuos por unidad de salida cuando la línea está correctamente ajustada.
Al mismo tiempo, la sostenibilidad sigue siendo un desafío técnico porque muchas estructuras convencionales combinan diferentes materiales que son difíciles de separar durante el reciclaje. Esto ha impulsado a los convertidores y constructores de máquinas hacia:
- pesos de recubrimiento más delgados
- estructuras amigables con mono-materiales
- laminados reciclables a base de poliolefina
- reducción de pérdidas de recorte mediante mejor control de la banda
- sistemas de accionamiento y enfriamiento energéticamente eficientes
- uso de materias primas recicladas o parcialmente recicladas cuando el rendimiento lo permite
El problema de sostenibilidad más importante no es solo el uso directo de energía de la máquina, sino también la compatibilidad al final de la vida útil del laminado. Un laminado técnicamente excelente puede seguir siendo ambientalmente problemático si impide la recuperación económica del material.
Impacto económico y en el mercado global
Las líneas de recubrimiento y laminado por extrusión ocupan una posición estratégica en las industrias de envasado y conversión porque permiten estructuras de alto rendimiento a escala industrial. Su valor económico es más fuerte en sectores que necesitan alto rendimiento, calidad estable del producto y campañas de producción prolongadas.
El mercado global está moldeado por:
- el crecimiento de la demanda de envasado flexible
- la expansión del comercio electrónico y el envasado industrial
- los requisitos de seguridad alimentaria y vida útil
- el uso creciente de materiales de barrera
- la presión para simplificar las estructuras de envasado para el reciclaje
Los proveedores de maquinaria atienden una base internacional amplia, y el segmento se caracteriza por la ingeniería personalizada más que por la fabricación de productos básicos. Los proveedores establecidos incluyen empresas con un papel destacado en la tecnología de líneas de recubrimiento, como SML, Davis-Standard, Reifenhäuser, BOBST, Sumitomo Heavy Industries, Rajoo y otras que operan en nichos regionales o de aplicación específicos.
Desafíos e innovaciones actuales
Los principales desafíos de ingeniería son:
- mantener un espesor uniforme a alta velocidad
- lograr una adhesión fuerte en sustratos de baja energía superficial
- minimizar el estrechamiento, el cordón de borde y la variación de espesor
- manejar sustratos sensibles al calor o de bajo punto de fusión
- reducir los desperdicios durante el arranque y el cambio de grado
- adaptarse a diseños de envases mono-material reciclables
La innovación se centra en una mejor distribución del fundido, un diseño de dado mejorado, un control de tensión más preciso y una integración más estrecha de los sensores de proceso con sistemas de control automático. Otra tendencia importante es la adaptación a sustratos no tradicionales y polímeros especiales, incluidos materiales de menor temperatura de fusión y sistemas de respaldo rellenos de minerales.
Perspectivas futuras
El desarrollo futuro probablemente enfatizará laminados compatibles con la sostenibilidad, mayor automatización y mayor flexibilidad de proceso. A medida que los propietarios de marcas y los reguladores impulsan envases más reciclables, se espera que los constructores de máquinas prioricen estructuras que mantengan el rendimiento mientras reducen la complejidad de múltiples materiales.
Tres áreas son especialmente importantes:
- Rediseño mono-material: reemplazar combinaciones difíciles de reciclar con estructuras totalmente de poliolefina o de otro modo compatibles.
- Control digital de procesos: usar sensores en línea y ajuste de bucle cerrado para reducir desperdicios y mejorar la reproducibilidad.
- Compatibilidad más amplia con sustratos: expandirse a textiles técnicos, papeles especiales, envasado médico y compuestos industriales funcionales.
A pesar de la competencia del laminado adhesivo y las tecnologías de barrera alternativas, las líneas de recubrimiento y laminado por extrusión seguirán siendo esenciales donde una capa termoplástica fundida ofrece el mejor equilibrio entre adhesión, barrera, sellabilidad y rendimiento.
Referencias
- •
Rajoo. (n.d.). Extrusion coating lines & machinery manufacturers | LAMEX. https://www.rajoo.com/lamex.htmlLink
- •
SML. (n.d.). Extrusion coating and laminating lines. https://www.sml.at/coating-lines/extrusion-coating-and-laminating-linesLink
- •
SML. (n.d.). Coating lines. https://www.sml.at/sites/default/files/2023-09/prospekt%20Extrusion%20coating%20and%20Laminating%20Lines.pdfLink
- •
Glenroy, Inc. (2026, April 13). Extrusion laminating & coating. https://www.glenroy.com/flexible-packaging-capabilities/extrusion-coating-laminating/Link
- •
Sumitomo Heavy Industries, Ltd. (n.d.). Extrusion coating line. https://www.shi.co.jp/english/products/machinery/laminator/index.htmlLink
- •
Technology Plastomech Private Limited. (n.d.). Technology Plastomech Private Limited. https://www.tpplindia.com/extrusion_coating_and_lamination_lines.htmlLink
- •
Plex Machines. (2026, June 5). Extrusion coating & lamination lines. https://www.plexmachines.com/product/extrusion-coating-lamination-lines/Link
- •
Nordson. (2025, February 24). EDI® extrusion coating & laminating dies. https://www.nordson.com/en/products/polymer-processing-systems-products/edi-epc-diesLink
- •
Reifenhäuser. (n.d.). Extrusion lines product finder. https://reifenhauser.com/en/lines-components/extrusion-lines-product-finder/Link
- •
SML. (n.d.). Coating lines. https://www.sml.at/sites/default/files/2018-11/SML%20prospekt%20coating_2016_final.pdfLink
- •
Heaven Extrusions. (n.d.). Engineering excellence in extrusion. http://5.imimg.com/data5/SELLER/Doc/2026/5/609477210/XS/BW/JS/8884010/cast-film-extrusion-line.pdfLink
- •
Long New Industrial Co., Ltd. (n.d.). Extrusion coating-laminating machine. https://www.long-new.com/product_d.php?lang=en&tb=1&id=372Link
- •
Davis-Standard. (2022, November 2). Blown film extrusion machinery. https://davis-standard.com/converting_system/blown-film/Link
- •
Extrusion-info. (2018, August 7). Extrusion coating & laminating line. https://www.extrusion-info.com/videos/1279Link
- •
Ferben. (n.d.). Corona treatment: Extrusion coating and laminating. https://www.ferben.com/technology/corona/extrusion-coating-and-laminating.klLink
- •
Reifenhäuser. (n.d.). EVEREX coating. https://reifenhauser.com/en/lines-components/extrusion-lines/flat-film-lines/everex-coating/Link
- •
Wellson. (2015). Coating and laminating line | Compound production line. http://castfilmextruder.com/2-coating-laminating-line.htmlLink
- •
TAPPI. (n.d.). A technology decision. https://media.enerconind.com/wp-content/uploads/sites/3/2023/10/02144649/Enercon-a-technology-decision.pdfLink
- •
SML Maschinengesellschaft. (n.d.). SML. https://pdf.directindustry.com/pdf/sml-maschinengesellschaft/sml/77554-480051.htmlLink
- •
SML. (n.d.). Extrusion coating & laminating lines. https://smlnew.roromedia.at/sites/default/files/2023-04/Folder%20FlexPack.pdfLink
- •
TAPPI. (n.d.). Flat die extrusion cast film, coating & laminating. https://www.tappi.org/content/events/09placesy/course_papers/christie.pdfLink
- •
Macro Engineering & Technology. (n.d.). Blown film lines. https://www.macroeng.com/products/blown-film-lines/Link
- •
JP Extrusiontech. (n.d.). Multilayer sheet lines. https://www.jpel.in/SheetExtrusionLink
- •
W&H. (2025, March 14). Blown film lines by W&H. https://www.wh.group/int/en/our_products/extrusion/blown_film_lines/Link
- •
W&H. (2025, March 14). Blown film lines by W&H. https://www.wh.group/na/en/our_products/extrusion/blown_film_lines/Link
- •
Davis-Standard. (2022, July 21). Extrusion coating extrusion machinery. https://davis-standard.com/converting_system/extrusion-coating/Link
- •
Luigi Bandera. (2026, May 22). Blown film extrusion lines. https://www.luigibandera.com/products/blown-film/Link
- •
Davis-Standard. (2025). Extrusion coating. https://davis-standard.com/DS_wordpress/wp-content/uploads/2022/08/EXTRUSION-COATING_Overview_EN.pdfLink
- •
SML Maschinengesellschaft. (n.d.). Coating lines. https://pdf.directindustry.com/pdf/sml-maschinengesellschaft/coating-lines/77554-771436.htmlLink
- •
Jwell Plastic Machinery. (n.d.). Film extrusion line manufacturer. https://jwellanhui.com/product-category/film-extrusion-line/Link
- •
Cast Film Extruder. (n.d.). Extrusion coating and laminating line for flexible packaging. https://castfilmextruder.com/2-1-extrusion-coating-machine.htmlLink
- •
PRM Taiwan. (n.d.). Extrusion coating lamination machine. https://www.prm-taiwan.com/category/Extrusion-Coating-Lamination-Machine.phpLink
- •
Laiyi Extrusion. (2025, June 2). What is extrusion laminating line? https://www.laiyiextrusion.com/news/what-is-extrusion-laminating-line-216799.htmlLink
- •
Lohia. (2025, January 1). BOPP extrusion lines. https://www.directindustry.com/industrial-manufacturer/bopp-extrusion-line-214459.htmlLink
- •
MEAF. (2014, June 6). Extrusion coating & laminating. https://meaf.com/applications/extrusion-coating-laminating/Link
- •
MachinePoint. (n.d.). Used stretch film extrusion lines for sale. https://www.machinepoint.com/machinepoint/inventory.nsf/web2utreetype?openform&catarbol=fsheet&mt=mt00000231&ln=enLink
- •
Yilian Machine. (2000). Extrusion coating lamination machine. https://www.yilianmachine.com/extrusion-coating-lamination-machineLink
- •
Randcastle Technology. (2019). Cast film/coating lines. https://www.randcastletechnology.com/home/castfilmLink
- •
Karlville. (2025, October 15). Extrusion coating and lamination machine. https://www.karlville.com/product/extrusion-coating-lamination/Link
- •
Macro Engineering & Technology. (n.d.). Cast film lines. https://www.macroeng.com/products/cast-film-lines/Link
- •
Reifenhäuser. (n.d.). Blown film lines from Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/Link
- •
Diamat. (2024, June 28). Extrusion lamination machines. https://diamat.com/components/lamination/Link
- •
SHM. (n.d.). Extrusion coating and laminating line. https://shinhan21.com/flex-product/extrusion-coating-and-laminating-line/Link
- •
BOBST. (n.d.). Extrusion coating processes. https://www.bobst.com/djen/products/extrusion-coating/process/Link
- •
TAPPI. (n.d.). Extrusion coating & laminating. https://www.tappi.org/content/events/10EXTRU/papers/1.6.pdfLink
- •
Jwell Machine. (2015, July 23). Film extrusion line. https://www.jwellmachine.com/film-extrusion-line/Link
- •
GSmach. (2025, January 9). What is extrusion coating lamination machine? https://www.gsextruder.com/what-is-extrusion-coating-lamination-machine/Link
- •
Industrial Extrusion Machinery. (n.d.). Extrusion coating. http://www.industrialextrusionmachinery.com/plastic_extrusion_extrusion_coating.htmlLink
- •
Fluke Process Instruments. (2019). Extrusion coating temperature control. https://www.flukeprocessinstruments.com/en-us/industry/plastic/extrusion-coatingLink
- •
Winrich Machine. (2025, February 21). What is the difference between extrusion coating and lamination? https://www.winrichmachine.com/news/what-is-the-difference-between-extrusion-coating-and-laminationLink
- •
Sure Controls. (2023, March 22). Cast film extrusion lines: Achieving optimal control. https://www.surecontrols.com/blog/cast-film-lines-how-to-achieve-optimal-control/Link
- •
Webcontrol. (2025, July 3). FML-EXL series extrusion lamination machine. https://www.webcontrolgroup.com/fml-exl-series-lamination-machineLink
- •
ScienceDirect. (n.d.). Film extrusion - An overview. https://www.sciencedirect.com/topics/engineering/film-extrusionLink