
مقدمة
خطوط البثق للتصفيح والطلاء هي أنظمة تحويل مستمرة تطبق طبقة لدنة حرارية منصهرة على ركيزة متحركة، إما كطلاء واقٍ على سطح واحد أو كطبقة ربط بين ركيزتين في صفيحة. وهي أساسية في إنتاج التغليف المرن، والمركبات الورقية والبلاستيكية، وهياكل الحواجز القائمة على الرقائق، والأكياس الصناعية، ومواد النظافة، والصفائح التقنية، وعادةً ما تُبنى كخطوط مصممة خصيصًا مع دمج محكم لأقسام البثق، ومناولة الويب، والمعالجة السطحية، والتبريد، واللف.
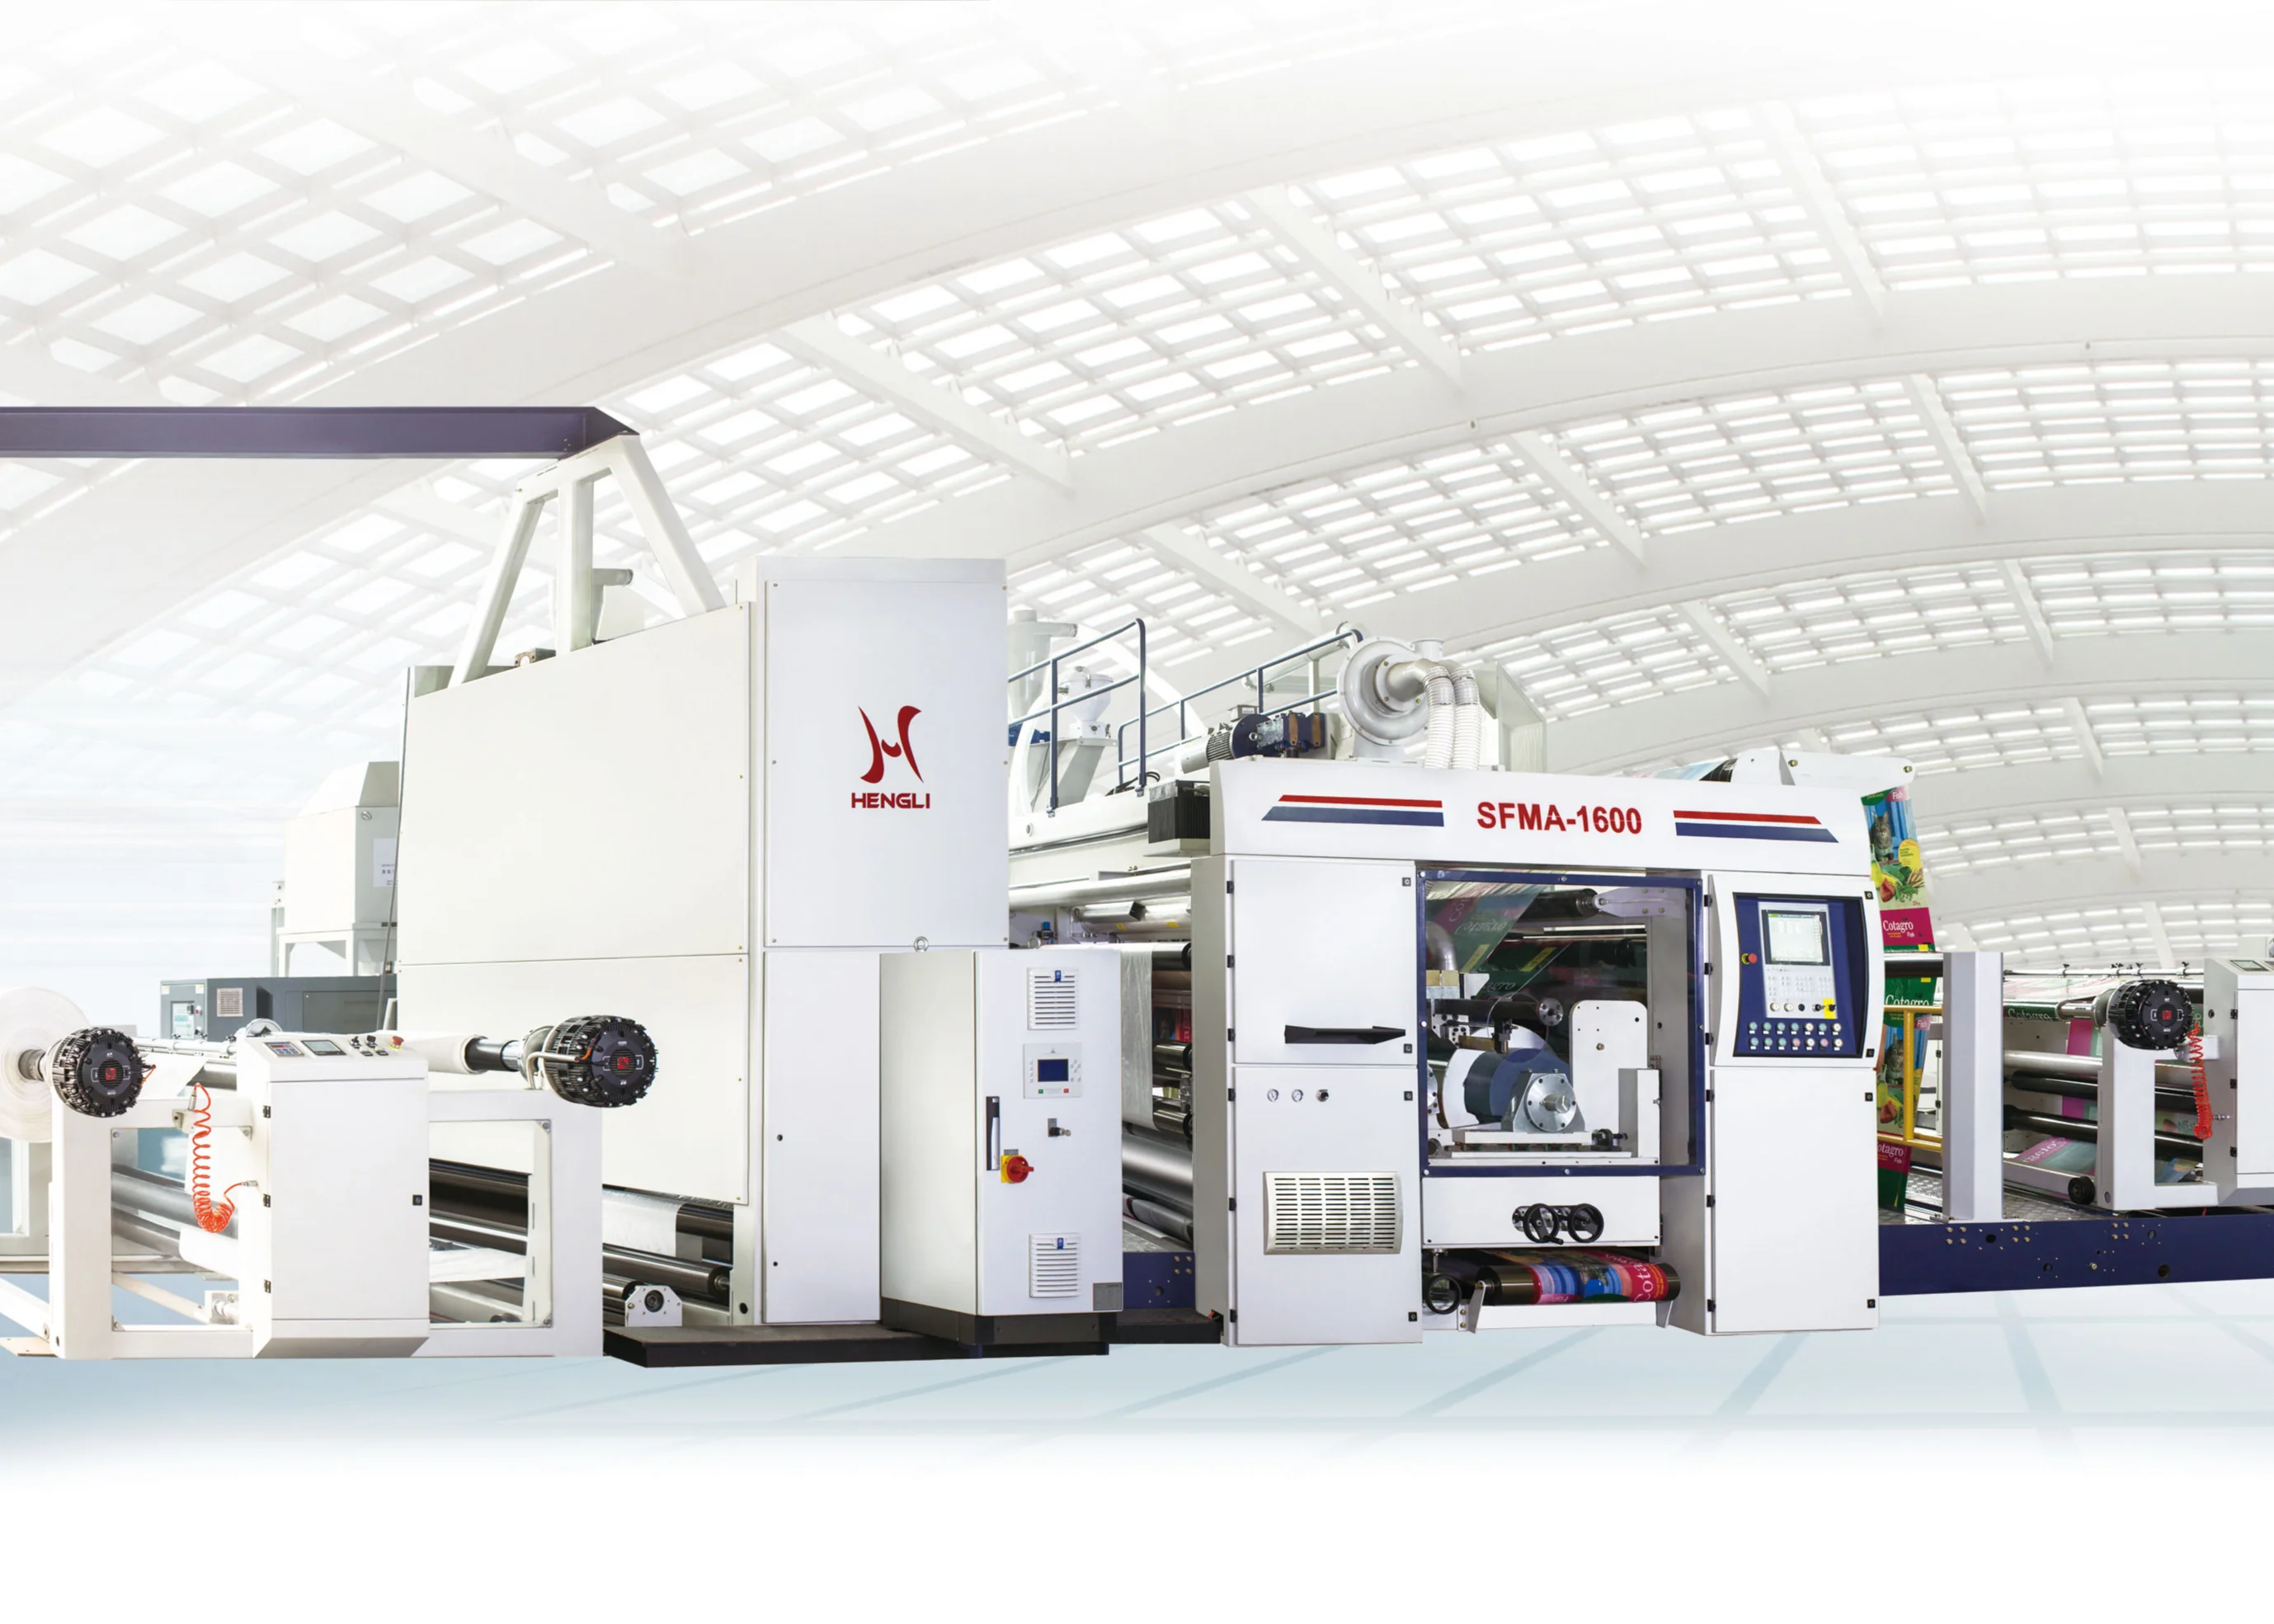
في الممارسة الصناعية، غالبًا ما يُوصف نفس عائلة المعدات بأنها خطوط طلاء بالبثق، أو خطوط تصفيح بالبثق، أو خطوط الطلاء والتصفيح، لأن العملية قد تُهيأ لطلاء طبقة واحدة، أو طلاء ترادفي، أو بثق مشترك، أو تصفيح ساندويتش حسب الركيزة والهدف الأدائي. وقد تطورت هذه الأنظمة من خطوط أبسط بباثق واحد إلى منصات عالية السرعة غنية بالأتمتة قادرة على هياكل متعددة الطبقات، وتغيير الدرجة السريع، والتحكم الدقيق في السماكة، حيث تُعلن الخطوط التجارية الحديثة بسرعات تتراوح من حوالي 250 م/دقيقة إلى 600 م/دقيقة حسب التطبيق والتكوين.
تكمن أهميتها الهندسية في أن البوليمر المنصهر يعمل كطلاء وظيفي وكلاصق في كثير من الصفائح يربط موادًا مختلفة مثل الورق، والفيلم، ورقائق الألومنيوم، والأقمشة المنسوجة، أو اللوح. وتزداد أهمية الاعتبارات الاستدامية حيث يسعى المعالجون إلى طلاءات أرق، وتشغيل أقل طاقة، وتقليل استخدام المذيبات، وزيادة قابلية إعادة التدوير، والتوافق مع استراتيجيات التغليف أحادي المادة، بينما يشكل التطوير المستقبلي البثق المشترك متعدد الطبقات، والتحكم الرقمي في العملية، وتحسين تقنية القالب، والتكامل الأوسع مع أنظمة الصناعة 4.0.
التاريخ والتطوير
ظهر الطلاء بالبثق المبكر من التطوير الأوسع لبثق البوليمر بالقالب المسطح، عندما أدرك المعالجون أن شبكة منصهرة مقاسة بدقة يمكن تطبيقها مباشرة على ركيزة جارية لإنشاء حاجز رطوبة أو طبقة ربط. وأصبحت العملية مهمة خاصة في التغليف لأنها قدمت بديلاً مستمرًا للتصفيح اللاصق ومكنت هياكل قوية قابلة للختم الحراري.
كان معلمًا رئيسيًا اعتماد البولي إيثيلين كراتنج الطلاء المهيمن، لأن قابليته للمعالجة بالذوبان، وسلوكه الالتصاقي، وأداء حاجز الرطوبة، وقابليته للختم جعلته مناسبًا لركائز الورق والرقائق والأفلام. ومع الوقت، أُضيفت راتنجات أخرى مثل PP، LLDPE، LDPE، EVA، EMA، الأيونومر، وEVOH لمتطلبات أداء خاصة مثل مقاومة الحرارة، وسلامة الختم، والخصائص البصرية، أو تعزيز الحاجز.
كان المعلم الثاني الانتقال من الأنظمة أحادية الطبقة إلى الطلاء والتصفيح بالبثق المشترك، حيث تُدمج عدة ذوبانات قبل القالب أو عبر محطات متعددة لتحسين الالتصاق أو أداء الحاجز أو تصميم طبقة الربط. ويقدم الموردون التجاريون الآن خطوطًا ترادفية ومتعددة المراحل، وبعض الأنظمة المتطورة توفر حتى سبع طبقات في الطلاء بالبثق المشترك.
كان المعلم الثالث التحول نحو الإنتاج عالي السرعة والمحكم التحكم مع التحكم الآلي في السماكة، وفحص الويب، ومعالجة سطح الكورونا أو البلازما، وتصميم لفائف التبريد المتقدم، وإدارة الخط المحوسب. وتُباع الخطوط الحديثة بشكل متزايد كأنظمة جاهزة بدلاً من باثقات منفصلة، مما يعكس الحاجة إلى تنسيق ريولوجيا الذوبان، وشد الويب، والتبريد، وضغط الربط، وأداء اللف.
نظرة فنية عامة
يتضمن خط الطلاء أو التصفيح بالبثق عادةً مناولة الراتنج والجرعات، وباثقًا واحدًا أو أكثر، وترشيح الذوبان، وقالبًا مسطحًا أو مشقوقًا، وفك ركيزة، ومعالجة سطحية، وقسم ربط أو ضغط مع لفائف ضغط، ولفائف تبريد أو لفائف تبريد، وإزالة حواف القطع، وقياس السماكة، وإعادة اللف. في النسخة التصفيحية، يُطبق البوليمر المنصهر بين شبكتين ويُضغط في مركب مربوط تحت الحرارة والضغط.
مبدأ العملية الأساسي بسيط: يلدن الباثق البوليمر، ويحول القالب الذوبان إلى شبكة رقيقة متجانسة، ومحطة الضغط أو التصفيح تجعل الطبقة المنصهرة تلامس الركيزة المتحركة اتصالاً وثيقًا بينما تُصلب لفافة التبريد الهيكل. يعتمد الالتصاق الجيد على درجة حرارة الذوبان، وطاقة سطح الركيزة، وسرعة الخط، والسحب، وضغط الضغط، والمسافة من القالب إلى الركيزة، والمعالجة المسبقة مثل معالجة الكورونا أو التحضير الكيميائي.
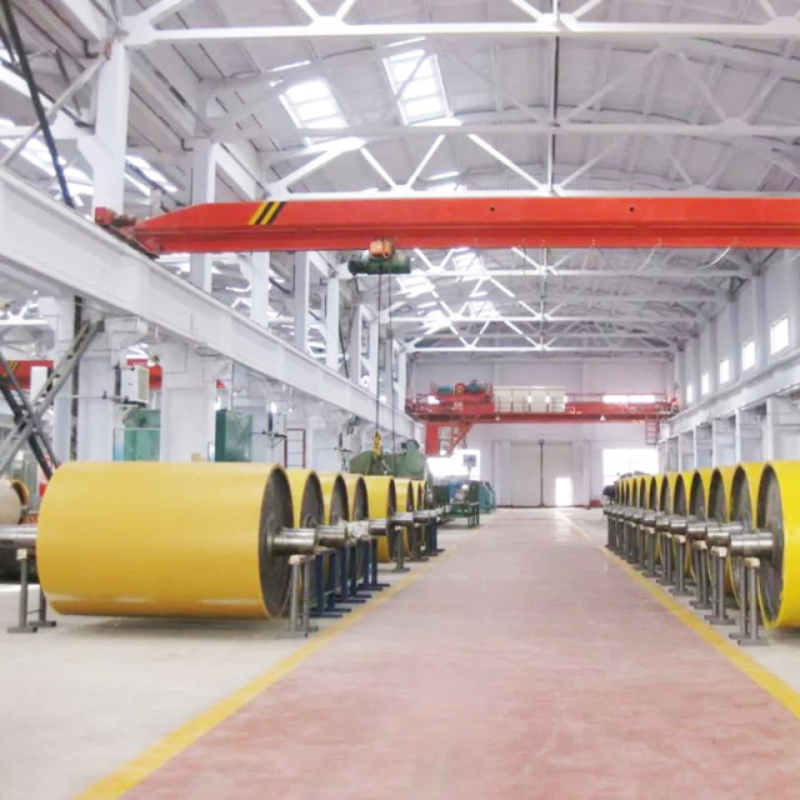
تشمل القدرات النموذجية للخطوط التجارية التي أبلغ عنها المصنعون:
- عروض الويب عادةً حوالي 800 إلى 1600 مم، مع امتداد بعض الأنظمة إلى ما بعد هذا النطاق للأقمشة الصناعية كبيرة الحجم والورق المقوى.
- سرعات الخط عادةً من حوالي 100 إلى 400 م/دقيقة، مع وصول الأنظمة عالية السرعة إلى 600 م/دقيقة في تكوينات معينة.
- أوزان الطلاء في نطاق الأرقام الفردية المنخفضة إلى عشرات الغ/م²، حسب طلب الحاجز أو الربط؛ مثال تجاري واحد يذكر حوالي 6.5 إلى 40 غ/م².
- طبقات البثق المشترك من طبقة واحدة إلى أنظمة ترادفية أو حتى سبع طبقات في الخطوط المتقدمة.
- مواد العملية بما في ذلك الورق، واللوح، ورقائق الألومنيوم، BOPP، BOPET، CPP، الأقمشة غير المنسوجة، الأقمشة المنسوجة PP/PE، الجوت، والمنسوجات التقنية.
بالنسبة لتطبيقات الرطوبة والحواجز، غالبًا ما تكون سماكة الطلاء رقيقة عمدًا لكن مستمرة، لأن الهدف ليس الحجم الهيكلي بل فيلم خالٍ من العيوب مع تغطية متجانسة وقلة الثقوب. وفي الممارسة، غالبًا ما تحدد جودة شفة القالب، واستقرار الذوبان، ونظافة الويب ما إذا كان المنتج يلبي متطلبات الحاجز وأداء الختم.
المعايير الهندسية النموذجية
- سرعات الدوار أو اللولب: تعمل باثقات الخطوط عادةً في نطاق الدورات في الدقيقة المتوسط إلى العالي النموذجي لبثق الأفلام والطلاء، مع اعتماد القيم الدقيقة على الراتنج والإنتاجية وتصميم اللولب؛ يركز المصنعون على استقرار السرعة أكثر من الدورات المطلقة.
- الإنتاجية: صُممت الأنظمة التجارية للإنتاج المستمر من المتوسط إلى العالي، مع تحكم الإنتاج بالعرض ووزن الطلاء وكثافة الراتنج وسرعة الخط بدلاً من تصنيف كغ/ساعة عالمي واحد.
- الرطوبة المتبقية بعد التجفيف الإضافي: غير ذات صلة مباشرة بخط الطلاء نفسه، لكن بالنسبة للمواد الخام المعاد تدويرها في المنبع ودمج خط الغسيل، تترك أنظمة التجفيف بالطرد المركزي في إعادة تدوير البلاستيك عادةً جزءًا صغيرًا فقط من الرطوبة المتبقية قبل تجفيف البثق؛ وهذه مسألة سلامة عملية عند استخدام الراتنج المعاد تدويره كمادة خام للطلاء.
- استهلاك الطاقة النوعي: غالبًا ما تؤكد كتيبات الآلات المنشورة على الإنتاجية وجودة الطلاء بدلاً من أرقام الطاقة، لكن الطلاء بالبثق عمومًا أكثر كثافة طاقية من التصفيح اللاصق البارد البسيط لأن البوليمر يجب صهره وترشيحه وضخه باستمرار؛ ومع ذلك، يمكنه تقليل طاقة تجفيف المذيبات والقضاء على انبعاثات المذيبات.
الأنواع والاختلافات
| النوع | الوظيفة الرئيسية | الهيكل النموذجي | حالات الاستخدام الشائعة |
|---|---|---|---|
| خط طلاء ببثق أحادي | يطبق طبقة بوليمر واحدة على ركيزة | باثق واحد، قالب مشقوق، ضغط ولفافة تبريد roll | أكواب ورقية، ورق حاجز رطوبة، تغليف أساسي |
| خط تصفيح بالبثق | يربط ركيزتين باستخدام البوليمر المنصهر كلاصق | طبقة ذوبان واحدة بين شبكتين | صفائح ورق/فيلم، صفائح رقائق، صفائح أكياس منسوجة |
| خط ترادفي | ينفذ طلاءً متسلسلاً أو ربطًا متعدد الخطوات | محطتان أو أكثر للطلاء داخل الخط | تغليف عالي الحاجز، صفائح معقدة، مركبات متعددة الطبقات |
| خط طلاء بالبثق المشترك | يجمع عدة طبقات منصهرة قبل أو أثناء الطلاء | نظام قالب تغذية أو متعدد الطبقات | عبوات حاجز، هياكل مانعة تسرب خاصة، أنظمة طبقات ربط |
| خط صناعي عريض الويب | يطلي ركائز كبيرة على نطاق واسع | فك ثقيل الواجب، قوالب عريضة، سعة تبريد عالية | منسوجات تقنية، أقمشة منسوجة، مواد FIBC |
يفرق الموردون الحديثون أيضًا بين تكوينات محطة واحدة، وترادفية، ومتعددة المراحل، وبثق مشترك، وبعض الأنظمة تدمج تطبيق البرايمر ومعالجة الكورونا وقياس السماكة في تدفق إنتاج واحد.
تمييز عملي مفيد هو بين الطلاء بالبثق والتصفيح بالبثق. في الطلاء، يبقى البوليمر المنصهر على ركيزة واحدة كطبقة وظيفية، غالبًا لأداء الحاجز أو الختم؛ وفي التصفيح، تعمل الطبقة المنصهرة في المقام الأول كلاصق يربط شبكتين أو أكثر.
التطبيقات والاستخدامات
تُستخدم خطوط الطلاء والتصفيح بالبثق حيثما تكون هناك حاجة إلى مزيج من أداء الحاجز، والصلابة، وقابلية الختم الحراري، وقابلية الطباعة، والكفاءة من حيث التكلفة. تشمل القطاعات التطبيقية الرئيسية:
- التغليف المرن: عبوات الوجبات الخفيفة، وأكياس التعقيم، وعبوات الأطعمة المجمدة، والأكياس الصغيرة، وشبكات الحواجز للمنتجات الجافة أو الرطبة。
- تغليف الورق واللوح: كرتون الحليب والمشروبات، وأكواب الورق، ولفائف الورق المقوى، وهياكل الكرتون المطلية。
- التغليف الصناعي: أكياس الأسمنت، وأكياس الأسمدة، وأكياس المواد الكيميائية الجافة، وغيرها من الأشكال الثقيلة المنسوجة أو الورقية。
- النظافة والأقمشة غير المنسوجة: بطانات حاجز، وتصفيح ركائز غير منسوجة، وهياكل ماصة تقنية。
- المنسوجات التقنية: أقمشة PP/PE المنسوجة، وصفائح متعلقة بالجيوتكستايل، والقماش الصناعي المطلي، ومواد الدعم الثانوية الخاصة。
- مواد العزل والحماية: لفائف حواجز وحماية مغلفة، بما في ذلك الهياكل القائمة على الرقائق。
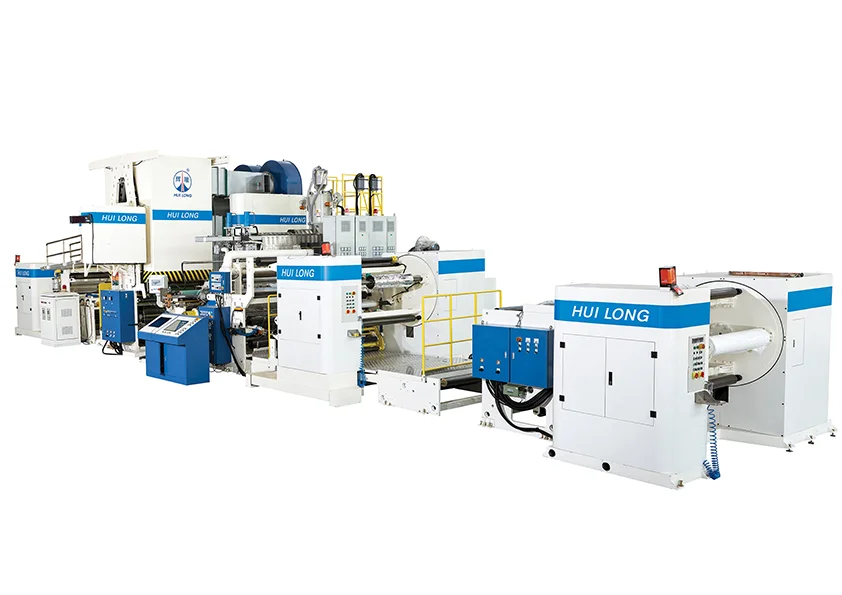
استخدام غير مناسب نسبيًا هو الوظائف المخصصة ذات الدفعات الصغيرة والمتغيرة للغاية، لأن خطوط البثق عادةً ما تبرر وقت الإعداد والاستقرار من خلال التشغيل المستمر الطويل، بينما يمكن أن يكون التصفيح اللاصق أكثر مرونة للدفعات الإنتاجية القصيرة. وهذا سبب اقتصادي مركزي يجعل المحولين يختارون التصفيح بالبثق للمنتجات عالية الحجم والموحدة وأنظمة اللاصق للعمليات ذات الحجم الأقل والتغييرات المتكررة。
إعداد السطح وآلية الربط
تعتمد قوة الربط في الطلاء والتصفيح بالبثق بشكل كبير على حالة سطح الركيزة. لذلك تشمل العديد من الخطوط معالجة الكورونا أو طلاء البرايمر حتى يبلل البوليمر المنصهر الركيزة بفعالية ويطور التصاقًا دائمًا。
آلية الربط الرئيسية هي مزيج من البلل الحراري، والتثبيت الميكانيكي، والتوافق الكيميائي عند وجوده بين الركيزة وراتنج الطلاء. في التغليف متعدد الطبقات، قد تُستخدم طبقات ربط لربط مواد غير متوافقة مثل البولي أوليفينات وطبقات الحاجز القطبية。
لهذا السبب، غالبًا ما يتضمن تصميم الخط:
- المعالجة المسبقة للركيزة
- تثبيت درجة حرارة الذوبان
- التحكم الدقيق في فجوة القالب
- التحكم في ضغط الضغط
- التبريد السريع والمتجانس
- كشف العيوب ومناولة حواف القطع
الابتكارات التكنولوجية والأتمتة
أصبحت الأتمتة ميزة محددة لخطوط الطلاء بالبثق الحديثة. يروج الموردون الآن لتعديل القالب المحوسب، والتحكم الآلي في السماكة، وإدارة الوصفات، واللف الدواري بدون توقف، وواجهات المشغل المتكاملة للتكرارية العالية。
تشمل الابتكارات البارزة:
- قوالب البثق المشترك وكتل التغذية التي تمكن هياكل متعددة الطبقات مع تصميم أفضل للحاجز أو طبقة الربط。
- التحكم المحوسب في السماكة لتوحيد وزن الطلاء بشكل أفضل عبر عرض الويب。
- محطات برايمر وكورونا متكاملة للركائز الصعبة الالتصاق。
- أنظمة اللف بدون توقف والدوارية لتقليل وقت التوقف في الإنتاج المستمر。
- مراقبة الخط الرقمية لتشخيص درجة الحرارة والشد والضغط والسماكة。
تعمل هذه الميزات على تحسين اتساق المنتج، لكنها تزيد أيضًا من التعقيد الهندسي ومتطلبات الصيانة وتكلفة رأس المال. والمقايضة مهمة خاصة في التغليف عالي القيمة، حيث يمكن أن تخلق الاختلافات الصغيرة في سماكة الطلاء أو الالتصاق خطر خردة كبير。
الجوانب البيئية والاستدامة
يتمتع الطلاء بالبثق بميزة بيئية في أنه يمكن أن يلغي المواد اللاصقة القائمة على المذيبات والمراحل التجفيف المرتبطة بها، مما يقلل من مخاوف المركبات العضوية المتطايرة ويبسط متطلبات مناولة الهواء. كما أنه متوافق مع الإنتاج المستمر عالي السرعة، مما يمكن أن يقلل النفايات لكل وحدة إنتاج عند ضبط الخط بشكل صحيح。
في الوقت نفسه، تبقى الاستدامة تحديًا تقنيًا لأن العديد من الهياكل التقليدية تجمع موادًا مختلفة يصعب فصلها أثناء إعادة التدوير. وقد دفع ذلك المحولين وبناة الآلات نحو:
- أوزان طلاء أرق
- هياكل صديقة للمواد الأحادية
- صفائح بولي أوليفينية قابلة لإعادة التدوير
- تقليل فقدان الحواف من خلال تحكم أفضل في الويب
- محركات وأنظمة تبريد موفرة للطاقة
- استخدام مواد خام معاد تدويرها أو جزئيًا معاد تدويرها حيث يسمح الأداء
القضية الاستدامية الأهم ليست فقط استخدام الطاقة المباشر للآلة، بل توافق نهاية العمر للصفيحة. قد تكون الصفيحة ممتازة تقنيًا لكنها لا تزال مشكلة بيئيًا إذا منعت الاسترداد الاقتصادي للمواد。
التأثير الاقتصادي والسوق العالمي
تحتل خطوط الطلاء والتصفيح بالبثق موقعًا استراتيجيًا في صناعات التغليف والتحويل لأنها تمكن هياكل عالية الأداء على نطاق صناعي. تكون قيمتها الاقتصادية أقوى في القطاعات التي تحتاج إلى إنتاجية عالية وجودة منتج مستقرة وحملات إنتاج طويلة。
يتشكل السوق العالمي من خلال:
- نمو الطلب على التغليف المرن
- توسع التجارة الإلكترونية والتغليف الصناعي
- متطلبات سلامة الغذاء ومدة الصلاحية
- زيادة استخدام مواد الحواجز
- الضغط لتبسيط هياكل التغليف لإعادة التدوير
يخدم موردو الآلات قاعدة دولية واسعة، ويتميز القطاع بالهندسة المخصصة بدلاً من التصنيع السلعي. يشمل الموردون المعروفون شركات لها دور قوي في تقنية خطوط الطلاء، مثل SML، Davis-Standard، Reifenhäuser، BOBST، Sumitomo Heavy Industries، Rajoo، وغيرها العاملة في منافذ إقليمية أو تطبيقية محددة。
التحديات الحالية والابتكارات
التحديات الهندسية الرئيسية هي:
- الحفاظ على توحيد السماكة عند السرعة العالية
- تحقيق التصاق قوي على ركائز منخفضة طاقة السطح
- تقليل التقبض، وحبة الحافة، وتفاوت السماكة
- مناولة الركائز الحساسة للحرارة أو منخفضة الذوبان
- تقليل الخردة أثناء البدء والتغيير
- التكيف مع تصاميم العبوات أحادية المادة القابلة لإعادة التدوير
يركز الابتكار على توزيع ذوبان أفضل، وتصميم قالب محسن، وتحكم أدق في الشد، وتكامل أوثق لاستشعار العملية مع أنظمة التحكم الآلي. اتجاه مهم آخر هو التكيف مع ركائز غير تقليدية وبوليمرات خاصة، بما في ذلك مواد ذات درجة حرارة ذوبان أقل وأنظمة دعم مملوءة بالمعادن。
النظرة المستقبلية
من المرجح أن يركز التطوير المستقبلي على صفائح متوافقة مع الاستدامة، وأتمتة أعلى، ومرونة عملية أكبر. مع دفع مالكي العلامات التجارية والجهات التنظيمية نحو تغليف أكثر قابلية لإعادة التدوير، من المتوقع أن يعطي بناة الآلات الأولوية للهياكل التي تحافظ على الأداء مع تقليل التعقيد متعدد المواد。
ثلاثة مجالات مهمة بشكل خاص:
- إعادة تصميم أحادي المادة: استبدال التركيبات الصعبة إعادة التدوير بهياكل بولي أوليفينية كاملة أو متوافقة بطريقة أخرى。
- التحكم الرقمي في العملية: استخدام الاستشعار داخل الخط والتعديل الحلقي المغلق لتقليل النفايات وتحسين القابلية للتكرار。
- توافق أوسع مع الركائز: التوسع في المنسوجات التقنية، والأوراق الخاصة، والتغليف الطبي، والمركبات الصناعية الوظيفية。
على الرغم من المنافسة من التصفيح اللاصق وتقنيات الحواجز البديلة، ستبقى خطوط الطلاء والتصفيح بالبثق أساسية حيث توفر طبقة لدنة حرارية منصهرة أفضل توازن بين الالتصاق والحاجز وقابلية الختم والإنتاجية。
المراجع
- •
Rajoo. (n.d.). Extrusion coating lines & machinery manufacturers | LAMEX. https://www.rajoo.com/lamex.htmlLink
- •
SML. (n.d.). Extrusion coating and laminating lines. https://www.sml.at/coating-lines/extrusion-coating-and-laminating-linesLink
- •
SML. (n.d.). Coating lines. https://www.sml.at/sites/default/files/2023-09/prospekt%20Extrusion%20coating%20and%20Laminating%20Lines.pdfLink
- •
Glenroy, Inc. (2026, April 13). Extrusion laminating & coating. https://www.glenroy.com/flexible-packaging-capabilities/extrusion-coating-laminating/Link
- •
Sumitomo Heavy Industries, Ltd. (n.d.). Extrusion coating line. https://www.shi.co.jp/english/products/machinery/laminator/index.htmlLink
- •
Technology Plastomech Private Limited. (n.d.). Technology Plastomech Private Limited. https://www.tpplindia.com/extrusion_coating_and_lamination_lines.htmlLink
- •
Plex Machines. (2026, June 5). Extrusion coating & lamination lines. https://www.plexmachines.com/product/extrusion-coating-lamination-lines/Link
- •
Nordson. (2025, February 24). EDI® extrusion coating & laminating dies. https://www.nordson.com/en/products/polymer-processing-systems-products/edi-epc-diesLink
- •
Reifenhäuser. (n.d.). Extrusion lines product finder. https://reifenhauser.com/en/lines-components/extrusion-lines-product-finder/Link
- •
SML. (n.d.). Coating lines. https://www.sml.at/sites/default/files/2018-11/SML%20prospekt%20coating_2016_final.pdfLink
- •
Heaven Extrusions. (n.d.). Engineering excellence in extrusion. http://5.imimg.com/data5/SELLER/Doc/2026/5/609477210/XS/BW/JS/8884010/cast-film-extrusion-line.pdfLink
- •
Long New Industrial Co., Ltd. (n.d.). Extrusion coating-laminating machine. https://www.long-new.com/product_d.php?lang=en&tb=1&id=372Link
- •
Davis-Standard. (2022, November 2). Blown film extrusion machinery. https://davis-standard.com/converting_system/blown-film/Link
- •
Extrusion-info. (2018, August 7). Extrusion coating & laminating line. https://www.extrusion-info.com/videos/1279Link
- •
Ferben. (n.d.). Corona treatment: Extrusion coating and laminating. https://www.ferben.com/technology/corona/extrusion-coating-and-laminating.klLink
- •
Reifenhäuser. (n.d.). EVEREX coating. https://reifenhauser.com/en/lines-components/extrusion-lines/flat-film-lines/everex-coating/Link
- •
Wellson. (2015). Coating and laminating line | Compound production line. http://castfilmextruder.com/2-coating-laminating-line.htmlLink
- •
TAPPI. (n.d.). A technology decision. https://media.enerconind.com/wp-content/uploads/sites/3/2023/10/02144649/Enercon-a-technology-decision.pdfLink
- •
SML Maschinengesellschaft. (n.d.). SML. https://pdf.directindustry.com/pdf/sml-maschinengesellschaft/sml/77554-480051.htmlLink
- •
SML. (n.d.). Extrusion coating & laminating lines. https://smlnew.roromedia.at/sites/default/files/2023-04/Folder%20FlexPack.pdfLink
- •
TAPPI. (n.d.). Flat die extrusion cast film, coating & laminating. https://www.tappi.org/content/events/09placesy/course_papers/christie.pdfLink
- •
Macro Engineering & Technology. (n.d.). Blown film lines. https://www.macroeng.com/products/blown-film-lines/Link
- •
JP Extrusiontech. (n.d.). Multilayer sheet lines. https://www.jpel.in/SheetExtrusionLink
- •
W&H. (2025, March 14). Blown film lines by W&H. https://www.wh.group/int/en/our_products/extrusion/blown_film_lines/Link
- •
W&H. (2025, March 14). Blown film lines by W&H. https://www.wh.group/na/en/our_products/extrusion/blown_film_lines/Link
- •
Davis-Standard. (2022, July 21). Extrusion coating extrusion machinery. https://davis-standard.com/converting_system/extrusion-coating/Link
- •
Luigi Bandera. (2026, May 22). Blown film extrusion lines. https://www.luigibandera.com/products/blown-film/Link
- •
Davis-Standard. (2025). Extrusion coating. https://davis-standard.com/DS_wordpress/wp-content/uploads/2022/08/EXTRUSION-COATING_Overview_EN.pdfLink
- •
SML Maschinengesellschaft. (n.d.). Coating lines. https://pdf.directindustry.com/pdf/sml-maschinengesellschaft/coating-lines/77554-771436.htmlLink
- •
Jwell Plastic Machinery. (n.d.). Film extrusion line manufacturer. https://jwellanhui.com/product-category/film-extrusion-line/Link
- •
Cast Film Extruder. (n.d.). Extrusion coating and laminating line for flexible packaging. https://castfilmextruder.com/2-1-extrusion-coating-machine.htmlLink
- •
PRM Taiwan. (n.d.). Extrusion coating lamination machine. https://www.prm-taiwan.com/category/Extrusion-Coating-Lamination-Machine.phpLink
- •
Laiyi Extrusion. (2025, June 2). What is extrusion laminating line? https://www.laiyiextrusion.com/news/what-is-extrusion-laminating-line-216799.htmlLink
- •
Lohia. (2025, January 1). BOPP extrusion lines. https://www.directindustry.com/industrial-manufacturer/bopp-extrusion-line-214459.htmlLink
- •
MEAF. (2014, June 6). Extrusion coating & laminating. https://meaf.com/applications/extrusion-coating-laminating/Link
- •
MachinePoint. (n.d.). Used stretch film extrusion lines for sale. https://www.machinepoint.com/machinepoint/inventory.nsf/web2utreetype?openform&catarbol=fsheet&mt=mt00000231&ln=enLink
- •
Yilian Machine. (2000). Extrusion coating lamination machine. https://www.yilianmachine.com/extrusion-coating-lamination-machineLink
- •
Randcastle Technology. (2019). Cast film/coating lines. https://www.randcastletechnology.com/home/castfilmLink
- •
Karlville. (2025, October 15). Extrusion coating and lamination machine. https://www.karlville.com/product/extrusion-coating-lamination/Link
- •
Macro Engineering & Technology. (n.d.). Cast film lines. https://www.macroeng.com/products/cast-film-lines/Link
- •
Reifenhäuser. (n.d.). Blown film lines from Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/Link
- •
Diamat. (2024, June 28). Extrusion lamination machines. https://diamat.com/components/lamination/Link
- •
SHM. (n.d.). Extrusion coating and laminating line. https://shinhan21.com/flex-product/extrusion-coating-and-laminating-line/Link
- •
BOBST. (n.d.). Extrusion coating processes. https://www.bobst.com/djen/products/extrusion-coating/process/Link
- •
TAPPI. (n.d.). Extrusion coating & laminating. https://www.tappi.org/content/events/10EXTRU/papers/1.6.pdfLink
- •
Jwell Machine. (2015, July 23). Film extrusion line. https://www.jwellmachine.com/film-extrusion-line/Link
- •
GSmach. (2025, January 9). What is extrusion coating lamination machine? https://www.gsextruder.com/what-is-extrusion-coating-lamination-machine/Link
- •
Industrial Extrusion Machinery. (n.d.). Extrusion coating. http://www.industrialextrusionmachinery.com/plastic_extrusion_extrusion_coating.htmlLink
- •
Fluke Process Instruments. (2019). Extrusion coating temperature control. https://www.flukeprocessinstruments.com/en-us/industry/plastic/extrusion-coatingLink
- •
Winrich Machine. (2025, February 21). What is the difference between extrusion coating and lamination? https://www.winrichmachine.com/news/what-is-the-difference-between-extrusion-coating-and-laminationLink
- •
Sure Controls. (2023, March 22). Cast film extrusion lines: Achieving optimal control. https://www.surecontrols.com/blog/cast-film-lines-how-to-achieve-optimal-control/Link
- •
Webcontrol. (2025, July 3). FML-EXL series extrusion lamination machine. https://www.webcontrolgroup.com/fml-exl-series-lamination-machineLink
- •
ScienceDirect. (n.d.). Film extrusion - An overview. https://www.sciencedirect.com/topics/engineering/film-extrusionLink