
Introduction
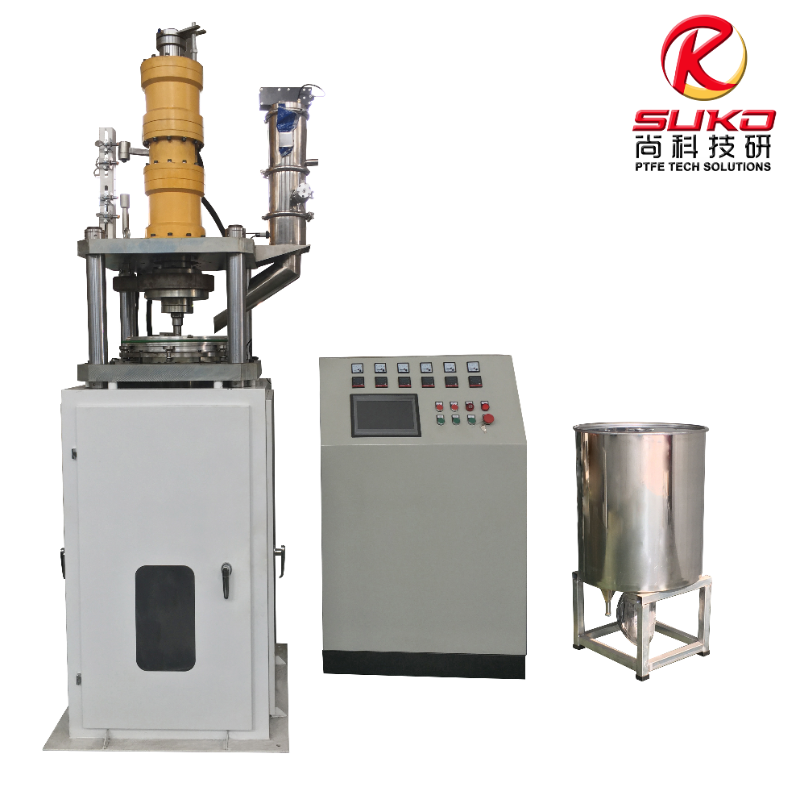
Les extrudeuses à piston sont des machines d'extrusion discontinues qui utilisent un piston ou plongeur alternatif au lieu d'une vis rotative pour forcer le matériau à travers une filière. Dans le traitement des plastiques, elles sont principalement associées au PTFE, au UHMWPE et à d'autres matériaux difficiles à traiter dans les extrudeuses à vis classiques en raison d'une viscosité à l'état fondu extrêmement élevée, d'un écoulement médiocre ou d'une sensibilité à la chaleur.
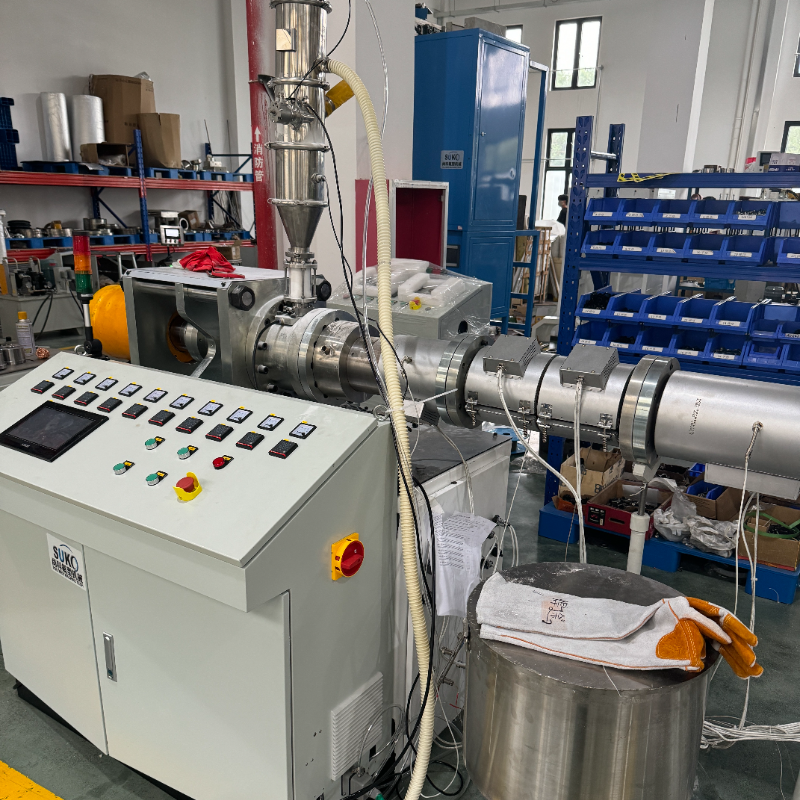
Le processus de base est simple : une charge prémesurée, souvent sous forme de poudre ou de pâte composée, est chargée dans un cylindre chauffé, compactée par le piston, puis poussée à travers une filière profilée pour former des tiges, des tubes, des profilés, des feuilles ou des préformes spécialisées. L'extrusion à piston reste une technologie de niche mais stratégiquement importante car elle peut produire des produits denses, à faible taux de vides et à faible cisaillement, parfois avec des tolérances très serrées, tout en évitant le fort échauffement par cisaillement susceptible de dégrader les polymères sensibles.
Historiquement, l'extrusion à piston comptait parmi les premières méthodes d'extrusion utilisées dans l'industrie des plastiques, et elle continue d'évoluer grâce à un meilleur contrôle hydraulique, une amélioration du chauffage des filières, des systèmes d'alimentation plus propres et une automatisation croissante pour les matériaux de spécialité et les composants de haute intégrité. Son avenir est lié aux applications exigeant une géométrie précise, un contrôle de la contamination et une compatibilité avec les formulations haute performance et les matériaux circulaires, même si sa nature discontinue et son débit inférieur à ceux de l'extrusion à vis limitent son remplacement généralisé dans les plastiques de commodité.
Histoire et développement
L'extrusion à piston a émergé avant que l'extrusion à vis moderne ne devienne dominante, et elle était initialement privilégiée pour les profilés simples et pour les matériaux qui ne pouvaient pas être convoyés de manière stable par une vis. Les premières utilisations industrielles incluaient la production de profilés et de tubes, le procédé étant apprécié pour sa capacité à compacter la poudre en un corps cohérent avant le façonnage.
Une étape majeure de développement a été l'adaptation de l'extrusion à piston pour le PTFE, dont le comportement d'écoulement rend l'extrusion à l'état fondu conventionnelle impraticable. Une autre étape a été le perfectionnement de l'extrusion à piston de UHMWPE, où la poudre est compactée et frittée en profilés continus, permettant d'obtenir des tiges, des tubes et des sections en feuilles à partir de polymères par ailleurs notoirement difficiles à traiter.
Une troisième étape a été l'intégration du contrôle hydraulique en boucle fermée et d'une meilleure gestion de la température, permettant une vitesse de piston plus stable, une meilleure constance dimensionnelle et une réduction des défauts dus aux fluctuations de pression ou au frittage incomplet. Des travaux plus récents ont étendu les concepts de piston à des domaines de spécialité tels que l'extrusion de pâtes pharmaceutiques, le façonnage de céramiques et même la recherche en fabrication additive, montrant que le principe sous-jacent de force et de filière reste pertinent pour de multiples systèmes de matériaux.
Caractéristiques clés et aperçu technique
Les extrudeuses à piston fonctionnent comme des systèmes intermittents entraînés par pression plutôt que comme des systèmes de convoyage continu. La machine comprend généralement un cylindre chauffé, un piston/plongeur, une filière, des zones de contrôle de température et un entraînement hydraulique ou pneumatique ; certaines configurations sont verticales et d'autres horizontales, selon la disposition au sol, la manipulation des matériaux et la géométrie du produit.
Le mécanisme est mieux compris comme une compaction répétée et un forçage d'une charge à travers un canal de filière restreint. Dans le traitement des polymères à base de poudre, le matériau est d'abord compacté, l'air est expulsé, puis le bloc compacté est avancé dans la zone de filière chauffée, où le frittage, la fusion ou la plastification se produit avant que le profilé n'émerge. Ce comportement de compaction en premier est l'une des raisons pour lesquelles l'extrusion à piston est efficace pour les matériaux qui nécessitent une haute pression mais un cisaillement limité.
Caractéristiques techniques typiques
| Paramètre | Plage ou note typique |
|---|---|
| Mode de processus | Discontinu ou cyclique, non continu au sens de l'extrusion à vis |
| Entraînement | Hydraulique le plus souvent ; les systèmes pneumatiques apparaissent dans les unités plus petites ou auxiliaires |
| Orientation | Horizontale ou verticale selon la conception de la machine |
| Forme d'alimentation | Poudre, pâte, composé, préforme ou charge de type billette |
| Formes de produit | Tiges, tubes, feuilles, profilés, bandes, cordons, préformes |
| Niveau de cisaillement | Généralement faible par rapport à l'extrusion à vis |
| Débit | Très spécifique à l'application ; les lignes de spécialité ont souvent un rendement inférieur à celui des lignes à vis de commodité, tandis que les lignes industrielles de UHMWPE/PTFE sont conçues autour de la filière et du taux de cycle plutôt que des tr/min de la vis |
Pour l'extrusion à piston de PTFE, les fabricants et la littérature technique soulignent une capacité dimensionnelle exceptionnellement serrée pour les tubes de spécialité, y compris des épaisseurs de paroi aussi faibles que 0,001 po et des diamètres extérieurs allant jusqu'à 0,400 po, avec des tolérances aussi basses que ±0,0005 po dans les contextes médicaux et de précision. Pour le UHMWPE, le procédé peut produire des profilés continus après compaction et frittage de la poudre, mais la productivité dépend fortement de la longueur de la zone chauffée, de la course ou du pas du piston et de la régularité du mouvement du piston.
Bien que le processus n'ait pas de « vitesse de rotor » universelle comme une extrudeuse à vis, les performances du cycle sont régies par la vitesse du piston, la fréquence de course, la pression et le temps de séjour dans la zone chauffée. Lorsque une compaction ou un déshydratation auxiliaire est utilisée en amont, la littérature sur le traitement des polymères de spécialité cible souvent une faible humidité résiduelle et des préformes denses pour améliorer la répétabilité, bien que les valeurs exactes dépendent de la charge spécifique et ne soient pas normalisées pour toutes les applications d'extrusion à piston.
Types et variantes
| Variante | Utilisation principale | Caractéristiques clés |
|---|---|---|
| Extrudeuse à piston verticale | Profilés de spécialité, PTFE, UHMWPE, agencements compacts | Alimentation par gravité, encombrement réduit, courante en laboratoire et en production de spécialité |
| Extrudeuse à piston horizontale | Profilés plus longs, manutention intégrée, lignes industrielles | Support en ligne plus facile pour les extrudats longs et les trajets de refroidissement |
| Extrudeuse à piston à chambre unique | Extrusion discontinue standard | Une charge à la fois, construction simple |
| Systèmes à piston continus ou semi-continus | Profilés de spécialité et compaction avancée de poudre | Séquence de charge améliorée et sortie plus stable |
| Piston d'alimentation / systèmes d'alimentation hybrides | Alimentation de matières légères ou difficiles dans les extrudeuses à vis | Utilise un piston pour forcer une matière à faible densité dans la gorge d'alimentation d'une vis, comblant le fossé entre l'alimentation par piston et l'extrusion à vis |
La distinction la plus importante orientée matériau est entre l'extrusion à vis à cisaillement élevé et l'extrusion à piston à faible cisaillement. Les machines à piston sont choisies lorsque le cisaillement doit être minimisé, lorsque le matériau présente une faible résistance à l'état fondu ou une viscosité extraordinaire, ou lorsque la compaction de poudre et le frittage font partie du procédé.
Applications et utilisations
Les extrudeuses à piston sont utilisées là où l'extrusion à vis classique est techniquement inadaptée ou lorsque la qualité du produit dépend de la compaction, du faible cisaillement et d'une haute pression.
- Tubes, tiges et profilés en PTFE : C'est l'une des utilisations les plus connues, en particulier lorsque des tubes à paroi fine, des composants chimiquement résistants ou des éléments de dispositifs médicaux sont requis.
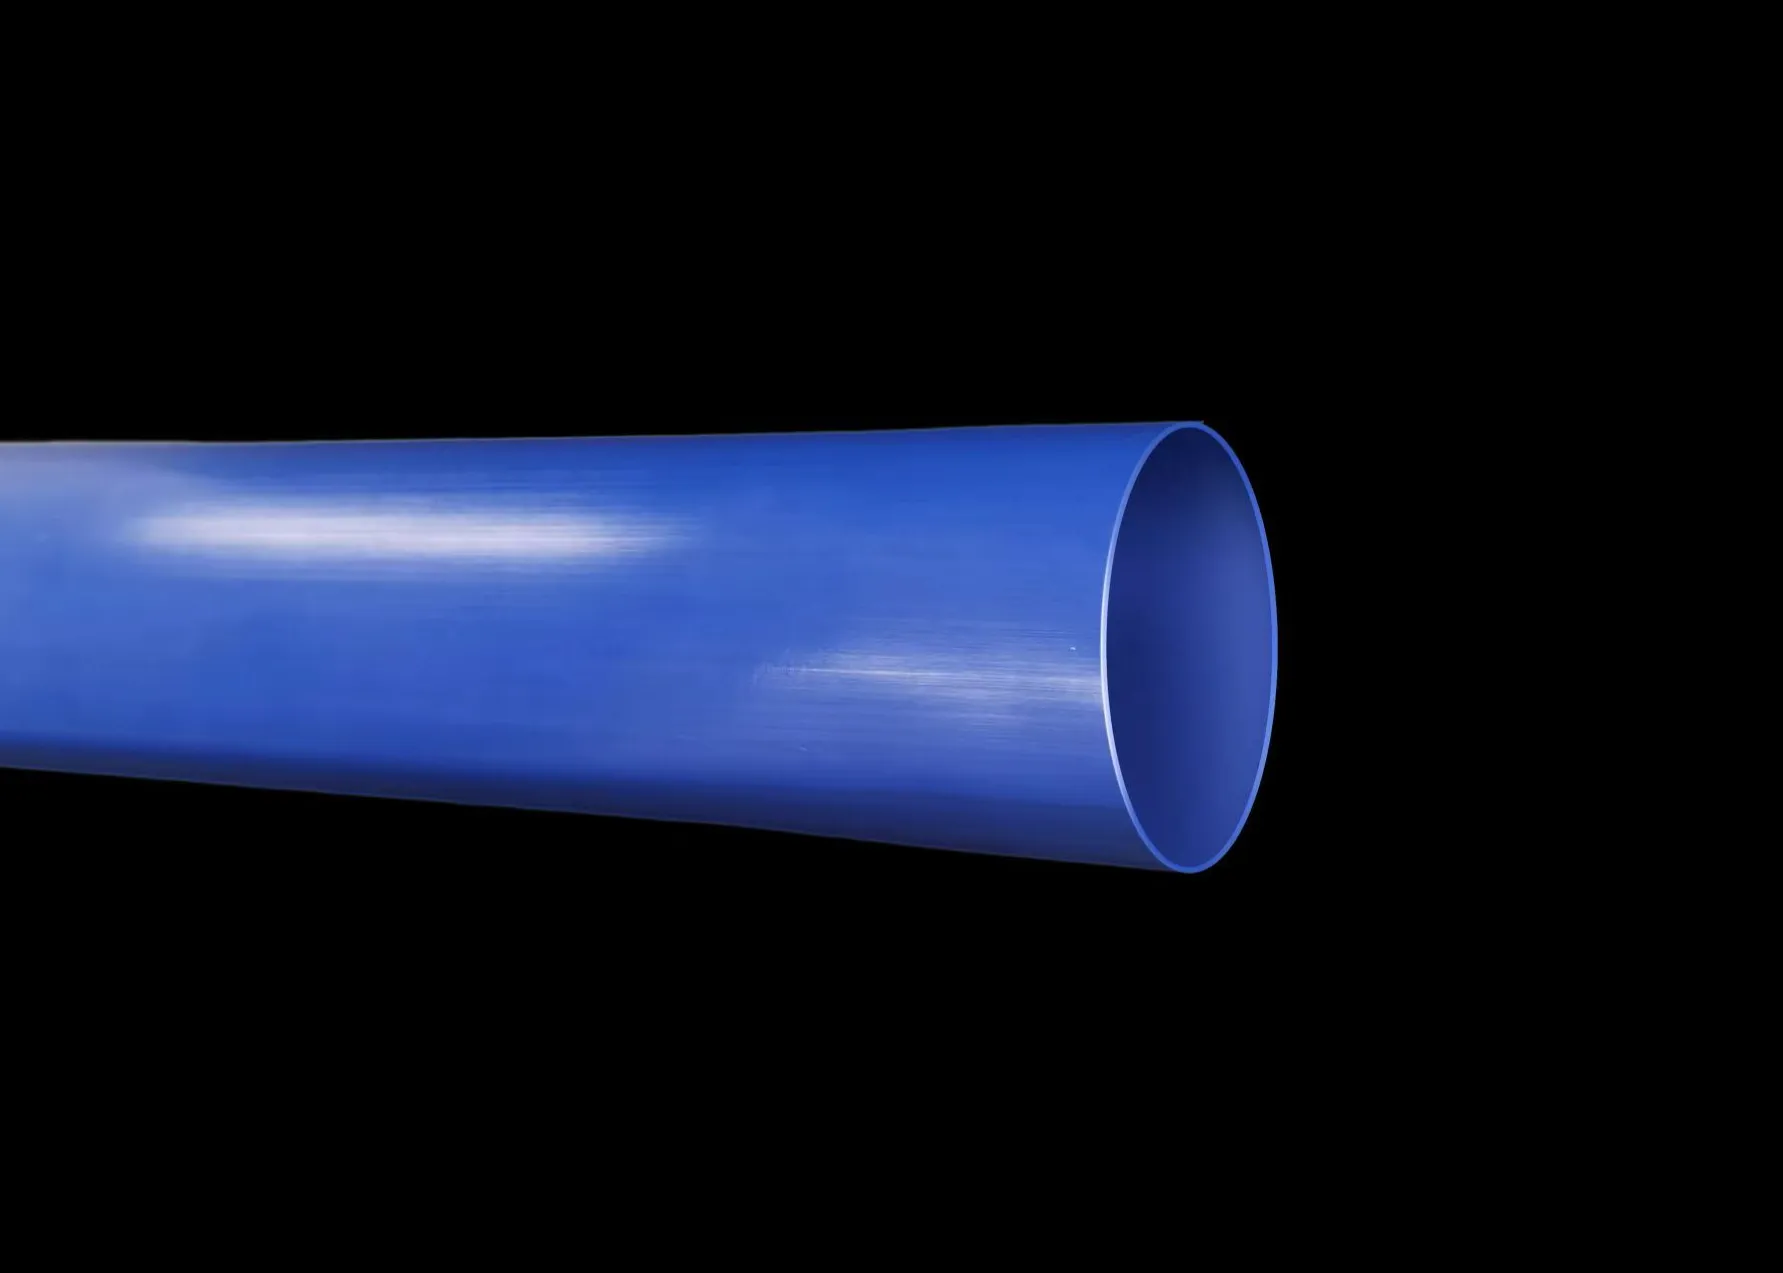
- Tiges, tubes, feuilles et panneaux en UHMWPE : L'extrusion à piston permet la consolidation de poudre en extrudats continus, y compris de larges panneaux minces développés dans la littérature de brevets.
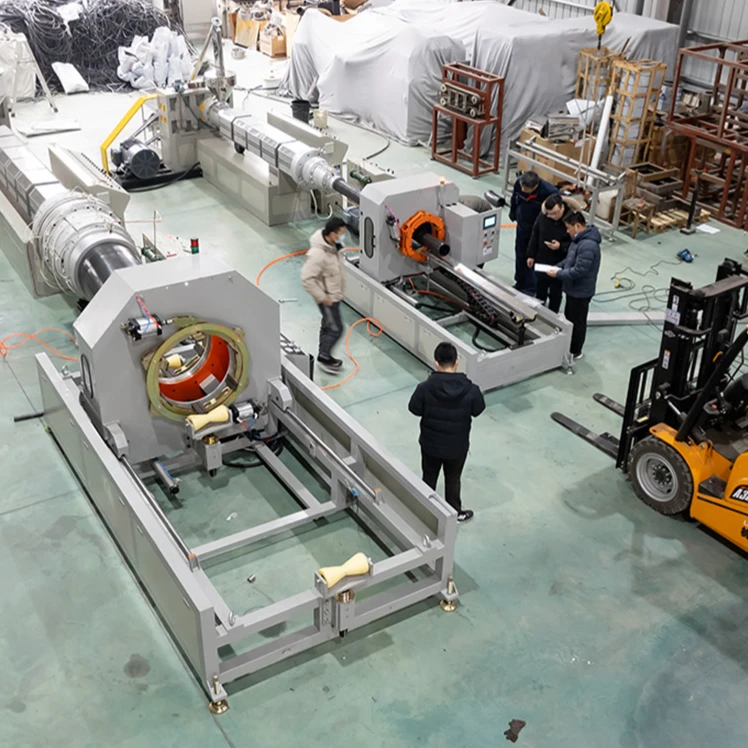
- Préformes en caoutchouc et composés synthétiques : Dans le traitement du caoutchouc, les machines de type piston sont utilisées pour les ébauches, les bandes, les cordons et les charges préformées qui alimentent les opérations de moulage en aval.
- Extrusion pharmaceutique et de pâtes : L'extrusion à piston est utilisée pour la compaction contrôlée de mélanges nécessitant un formage homogène sans bulles.
- Façonnage de céramiques et de charges : La même logique à piston est utilisée dans les systèmes de pâtes et à haute teneur en solides, où le contrôle de la pression régit l'écoulement et la stabilité de la forme.
- Profilés historiques et hérités : Les anciennes applications incluaient les tuyaux en plomb et le gainage de câbles, bien que ceux-ci soient maintenant largement remplacés par d'autres technologies.
Une utilisation inadaptée est celle des thermoplastiques de commodité à haut volume tels que les films d'emballage standard ou les tuyaux d'usage général, car l'extrusion à piston est discontinue et manque généralement de la continuité de sortie et de la capacité de mélange des systèmes à vis.
Innovations technologiques et automatisation
Les extrudeuses à piston modernes utilisent de plus en plus le contrôle de pression en boucle fermée, les servo-vannes ou vannes hydrauliques de contrôle et la régulation numérique de température pour stabiliser le cycle d'extrusion et réduire les rebuts. Ces contrôles aident à maintenir une vitesse de piston plus uniforme et peuvent améliorer la répétabilité dans les produits où la tolérance dimensionnelle est critique.
L'automatisation apparaît également dans l'alimentation et la manutention. Dans les systèmes de préformage de caoutchouc de spécialité et de polymères, la préparation automatisée des charges et les cycles de course programmables réduisent la variabilité de l'opérateur et améliorent la constance des lots. Dans la production médicale et sensible à la contamination, des configurations en salle blanche sont utilisées pour limiter le captage de particules et améliorer l'hygiène du processus.
La recherche a également étendu l'extrusion à piston à des procédés sans forme et liés à l'impression 3D, où le piston devient un actionneur volumétrique pour un dépôt contrôlé de pâte. Ces développements suggèrent que la technologie n'est pas seulement une méthode de fabrication héritée mais aussi une plateforme pour une livraison précise de matériau contrôlée par force.
Aspects environnementaux et de durabilité
L'extrusion à piston peut être efficace pour les matériaux difficiles à retraiter par d'autres moyens car elle peut réduire les pertes de matériau, limiter l'échauffement excessif par cisaillement et éviter la dégradation due à un surtraitement. Dans les applications de PTFE et de UHMWPE, la capacité à compacter directement la poudre en une forme proche du filet peut réduire les déchets en aval et l'ébarbage dans certaines familles de produits.
En même temps, le procédé n'est pas automatiquement à faible carbone. Les systèmes hydrauliques consomment de l'énergie, les barils et filières chauffés nécessitent une importante entrée thermique, et la nature discontinue de l'opération peut réduire l'utilisation de l'équipement si la planification est médiocre. La performance en matière de durabilité dépend donc de facteurs tels que la qualité de l'isolation, l'efficacité des chauffages, la conception des filières, la préparation des charges et la récupération des rebuts.
D'un point de vue d'économie circulaire, l'extrusion à piston est la plus prometteuse là où elle peut traiter des poudres récupérées, des composés regranulés ou des mélanges de caoutchouc et de polymères récupérés, à condition que la charge ait une granulométrie et un comportement d'écoulement suffisamment constants. Le principal défi est de maintenir la densité, le contrôle de la porosité et la stabilité dimensionnelle lorsque les charges recyclées varient plus que la résine vierge.
Impact économique et sur le marché mondial
Les extrudeuses à piston occupent un segment de spécialité du marché plus large des équipements d'extrusion plutôt que le centre du marché de masse du traitement des plastiques. Leur importance économique provient de la haute valeur des produits qu'elles permettent, en particulier les composants en PTFE et UHMWPE pour les applications médicales, chimiques, électriques et industrielles.
Les entreprises actives dans ce segment se différencient généralement par le savoir-faire du procédé, la conception des filières, la capacité en salle blanche, les performances hydrauliques et le support d'application plutôt que par le volume pur des machines. Dans la pratique industrielle, le choix de la machine est davantage motivé par le comportement du matériau et les exigences de tolérance d'utilisation finale que par des comparaisons généralisées de débit.
Étant donné que cette classe de machines est spécialisée, la justification du capital dépend souvent de :
- la difficulté du matériau,
- la valeur par kilogramme du produit final,
- la précision dimensionnelle requise,
- le coût des déchets ou des pièces rejetées,
- et la mesure dans laquelle des procédés alternatifs peuvent atteindre la même norme de performance.
Défis et innovations actuels
Le principal défi technique est le compromis entre pression, température et stabilité du cycle. Si la pression est trop faible, la compaction est incomplète ; si la température est trop élevée, le matériau peut se dégrader ou perdre sa fidélité dimensionnelle ; si le timing du cycle est instable, la qualité de sortie varie d'une charge à l'autre.
D'autres défis incluent :
- Un débit limité par rapport à l'extrusion à vis dans les applications de commodité.
- L'usure des filières et la gestion thermique, en particulier avec des formulations abrasives ou à haute pression.
- La constance de la charge, car la densité de la poudre, l'humidité et la distribution granulométrique affectent fortement l'uniformité du produit.
- La surveillance du processus, car le fonctionnement cyclique rend le contrôle qualité continu plus complexe que sur les lignes à vis en régime permanent.
L'innovation actuelle se concentre sur un meilleur contrôle du mouvement, un chauffage plus intelligent des filières, une compaction plus propre et des systèmes hybrides qui combinent l'alimentation par piston avec le convoyage par vis lorsque cela est approprié. Pour les polymères de spécialité, ces améliorations visent moins à maximiser le débit en vrac qu'à préserver l'intégrité du produit, la précision dimensionnelle et la reproductibilité.
Perspectives d'avenir
Les extrudeuses à piston devraient rester importantes dans le traitement des polymères haute performance, en particulier pour le PTFE, le UHMWPE, le caoutchouc de spécialité et d'autres formulations qui ne correspondent pas au modèle d'extrusion à vis. Leur compétitivité à long terme dépendra de la capacité des fabricants à améliorer l'automatisation, à réduire l'intensité énergétique et à intégrer un contrôle piloté par les données sans perdre les avantages de faible cisaillement qui définissent le procédé.
Les opportunités futures les plus fortes se trouvent dans :
- les composants médicaux et pharmaceutiques, où la propreté et la précision comptent ;
- les tubes et profilés industriels avancés, où la résistance chimique et le contrôle de la paroi sont critiques ;
- les composés de spécialité recyclés et récupérés, où la compaction à faible perte peut ajouter de la valeur ;
- et les systèmes de formage axés sur la recherche, y compris l'extrusion de pâtes et les méthodes émergentes de fabrication additive.
Dans le traitement plus large des plastiques, l'extrusion à piston est peu susceptible de supplanter l'extrusion à vis pour les thermoplastiques courants, mais elle devrait conserver et affiner son rôle comme voie privilégiée pour les matériaux difficiles, les pièces de haute intégrité et les applications où la compaction entraînée par pression est plus précieuse que le convoyage continu de matière fondue.
Résumé
Les extrudeuses à piston sont des machines d'extrusion spécialisées entraînées par piston conçues pour les matériaux et les géométries de produit que les extrudeuses à vis conventionnelles ne peuvent pas traiter efficacement. Leur importance durable provient de la compaction à faible cisaillement, d'une forte capacité de pression et de leur adéquation au PTFE, au UHMWPE, aux préformes en caoutchouc et à d'autres formulations exigeantes.
Références
- •
Ram extruder - an overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/ram-extruderLink
- •
Ram extrusion: Principles, processes, and applications. (n.d.). Flyriver. https://www.flyriver.com/g/ram-extruderLink
- •
Microsoft Word - 302-English.doc - Braskem. (n.d.). Braskem. https://www.braskem.com.br/Portal/Braskem/files/302%20RAM%20Extrusion.pdfLink
- •
Ram extruder. (n.d.). Industrial Extrusion Machinery. http://www.industrialextrusionmachinery.com/types_of_plastic_extruders_ram_extruder.htmlLink
- •
Design, construction. (n.d.). MIT DSpace. https://dspace.mit.edu/bitstream/handle/1721.1/29860/24426636-MIT.pdf?sequence=2Link
- •
RAM- vs. screw extrusion? (n.d.). Goettfert. https://www.goettfert.com/knowledge/rheo-info/for-capillary-rheometer/ram-vs-screw-extrusionLink
- •
RAM extruder. (n.d.). Wk-worek.com. https://wk-worek.com/plastic/ram-extruder/Link
- •
Extrusion die machine: Structure, specifications, and applications. (2026, March 12). Alibaba. https://www.alibaba.com/product-insights/extrusion-die-machine.htmlLink
- •
Methods of extrusion on demand for high solids loading ceramic. (n.d.). UT Austin. http://utw10945.utweb.utexas.edu/sites/default/files/2015/2015-27-Li.pdfLink
- •
Ram extrusion machine - COMER. (n.d.). Syracuse University. https://comer.syr.edu/equipment/ram-extrusion-machine/Link
- •
Ram extrusion presses. (2025, December 1). Macrodyne Technologies Inc. https://macrodynepress.com/hydraulic-presses/ram-extrusion-presses/Link
- •
ECO ram preformers and extruders. (2024, March 3). Barwell Global USA. https://barwellusa.com/products/eco-ram-preformers-and-extruders/Link
- •
EN_RI_RAM_vs_Screw_Extrusion. (n.d.). Goettfert. https://www.goettfert.com/fileadmin/assets/Downloads/EN/PDF/Rheo_Info/goettfert-rheo-info-RAM-vs-Screw-Extrusion-en.pdfLink
- •
[PDF] "Extrusion". In: Encyclopedia of polymer science and technology. (n.d.). DonNTU. https://masters.donntu.ru/2016/feht/glovatskiy/library/rauwendaal__extrusion.pdfLink
- •
Teflon PTFE ram extrusion guide. (2025, May 5). Scribd. https://www.scribd.com/document/545512545/teflon-ptfe-ram-extrusion-guideLink
- •
[PDF] Reclaim ram stuffer extruder. (n.d.). Davis-Standard. https://davis-standard.com/DS_wordpress/wp-content/uploads/2020/01/Reclaim_Ram-Stuffer-Extruder_EN.pdfLink
- •
ECO clean room ram rubber extruders. (2025, November 19). Barwell Global. https://barwell.com/products/eco-clean-room-ram-extruders/Link
- •
PPT - Extrusion process in plastics industry PowerPoint presentation. (2025, January 8). Slideserve. https://www.slideserve.com/jfugate/extrusion-powerpoint-ppt-presentationLink
- •
Engineering interventional solutions. (n.d.). Nordson Medical. https://interventional-solutions.nordsonmedical.com/files/interventional-solutions-nordsonmedical-com/Literature/White%20Papers/Engineering%20Interventional%20Solutions%20-%20Whitepaper%20Compendium.pdfLink
- •
UHMW ram extrusion process. (2018, January 11). PTFE Machinery. https://ptfe-machinery.com/uhmw-ram-extrusion-process/Link
- •
Ultimate guide: Types of extruders. (2021, November 29). Cowin Extrusion. https://www.cowinextrusion.com/ultimate-guide-types-of-extruders/Link
- •
Documentation. (2026, April 29). Naologic. https://naologic.com/resources/erp-industry-reports/2025-extruder-machine-industry-and-brand-reportLink
- •
Extrusion technique with ram speed control. (1997, December 23). Google Patents. https://patents.google.com/patent/US4240997A/enLink
- •
Extrusion rod or extrusion ram in aluminum extrusion press. (n.d.). Fszhelu. https://www.fszhelu.com/extrusion-ram-product/Link
- •
Naologic - Documentation. (2025, May 5). Naologic. https://naologic.com/erp-industry-reports/2025-extruder-machine-industry-and-brand-reportLink
- •
Polymer extrusion [5 ed.]. (2010, February 1). Dokumen.pub. https://dokumen.pub/polymer-extrusion-5nbsped-9781569905166.htmlLink
- •
Extrusión RAM. (2025, August 13). Scribd. https://es.scribd.com/document/423581456/Extrusion-RAMLink
- •
Extrusion basics. (2008, May 1). Ceramic Industry Magazine. http://www.ceramicindustry.com/articles/87808-extrusion-basics/Link
- •
Competitor outlook. (2025, October 1). Dataintelo. https://dataintelo.com/report/extrusion-equipment-marketLink
- •
Understanding the extrusion process and its benefits. (n.d.). Keyence. https://www.keyence.com/products/measure-sys/image-measure/resources/image-measure-resources/what-is-the-extrusion-process-types-and-advantages.jspLink
- •
1584625633. (2025, May 5). Scribd. https://www.scribd.com/document/630547779/1584625633Link
- •
Ram extruding thin panels of UHMW polymers. (2016, February 19). Google Patents. https://patents.google.com/patent/US20170239868A1/enLink
- •
Ram extrusion. (2023, January 6). Braskem. https://www.braskem.com.br/download/utec/21468?file=302%20RAM%20Extrusion.pdfLink
- •
Flexible actuation with intrinsic sensing for ram extrusion 3D printing. (2024, March 4). Springer. https://link.springer.com/article/10.1007/s00170-024-13298-0Link
- •
PTFE ram extrusion process explained. (2023, October 27). Poly Fluoro Ltd. https://polyfluoroltd.com/blog/ptfe-extrusion-ram-vs-paste-extruded-a-comparison-of-features/Link