
Introducción
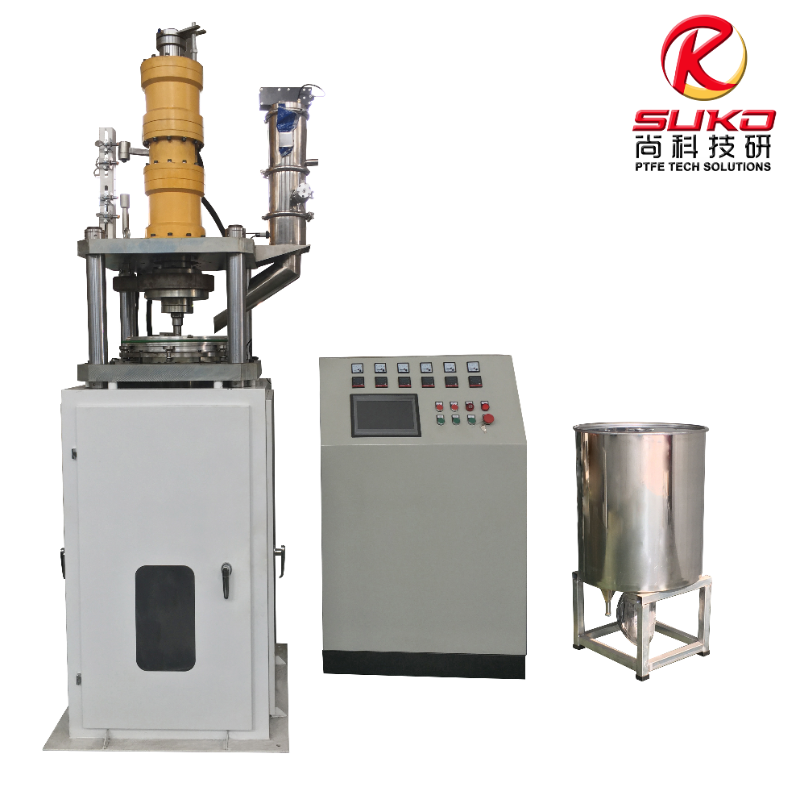
Las extrusoras de émbolo son máquinas de extrusión discontinuas que utilizan un émbolo o pistón reciprocante en lugar de un tornillo giratorio para forzar el material a través de una matriz. En el procesamiento de plásticos, están más fuertemente asociadas con PTFE, UHMWPE y otros materiales que son difíciles de procesar en extrusoras de tornillo convencionales debido a una viscosidad de fusión extremadamente alta, un flujo deficiente o sensibilidad al calor.
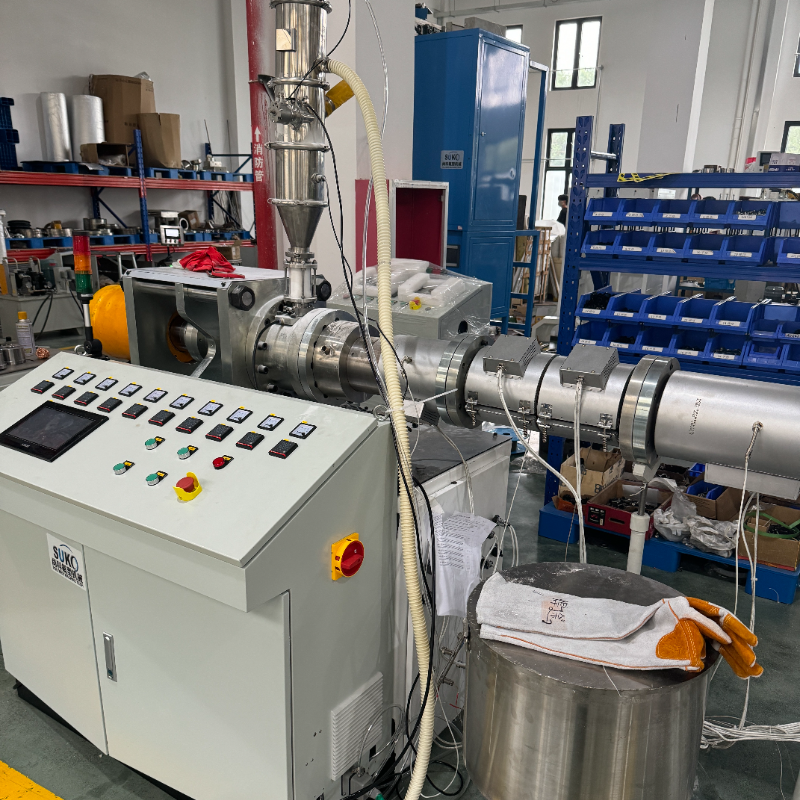
El proceso básico es sencillo: una carga pre medida, a menudo polvo o una pasta compuesta, se carga en un barril calentado, se compacta mediante el émbolo y luego se empuja a través de una matriz conformada para formar varillas, tubos, perfiles, láminas o preformas especializadas. La extrusión por émbolo sigue siendo una tecnología de nicho pero estratégicamente importante porque puede ofrecer productos densos, de bajo vacío y bajo cizallamiento, a veces con tolerancias muy estrechas, evitando al mismo tiempo el calentamiento por cizallamiento severo que puede degradar polímeros sensibles.
Históricamente, la extrusión por émbolo fue uno de los primeros métodos de extrusión utilizados en la industria de los plásticos y continúa evolucionando mediante un mejor control hidráulico, un mejor calentamiento de la matriz, sistemas de alimentación más limpios y una mayor automatización para materiales especiales y componentes de alta integridad. Su futuro está ligado a aplicaciones que exigen geometría precisa, control de contaminación y compatibilidad con formulaciones de alto rendimiento y materiales circulares, aunque su naturaleza por lotes y menor rendimiento en comparación con la extrusión por tornillo limitan su reemplazo amplio en plásticos básicos.
Historia y desarrollo
La extrusión por émbolo surgió antes de que la extrusión por tornillo moderna se volviera dominante y se favoreció inicialmente para perfiles simples y para materiales que no podían transportarse de manera estable mediante un tornillo. Los usos industriales tempranos incluían la producción de perfiles y tubos, valorándose el proceso por su capacidad para compactar polvo en un cuerpo coherente antes del conformado.
Un hito importante de desarrollo fue la adaptación de la extrusión por émbolo para PTFE, cuyo comportamiento de flujo hace que la extrusión por fusión convencional sea impracticable. Otro hito fue el refinamiento de la extrusión por émbolo de UHMWPE, donde el polvo se compacta y sinteriza en perfiles continuos, permitiendo varillas, tubos y secciones similares a láminas a partir de polímeros que de otro modo son notoriamente difíciles de procesar.
Un tercer hito ha sido la integración de control hidráulico de lazo cerrado y una mejor gestión de la temperatura, lo que permite una velocidad de émbolo más estable, mejor consistencia dimensional y reducción de defectos por fluctuación de presión o sinterización incompleta. Trabajos más recientes han extendido los conceptos de émbolo a campos especializados como la extrusión de pastas farmacéuticas, el conformado de cerámicas e incluso la investigación en fabricación aditiva, demostrando que el principio subyacente de fuerza y matriz sigue siendo relevante en múltiples sistemas de materiales.
Características clave y descripción técnica
Las extrusoras de émbolo funcionan como sistemas intermitentes impulsados por presión en lugar de sistemas de transporte continuo. La máquina suele incluir un barril calentado, un émbolo/pistón, una matriz, zonas de control de temperatura y un accionamiento hidráulico o neumático; algunas configuraciones son verticales y otras horizontales, dependiendo del diseño del suelo, la manipulación del material y la geometría del producto.
El mecanismo se entiende mejor como compactación repetida y forzado de una carga a través de un canal de matriz restringido. En el procesamiento de polímeros en polvo, el material se compacta primero, se expulsa el aire y el slug compactado se avanza luego a la zona de matriz calentada, donde se produce la sinterización, fusión o plastificación antes de que emerja el perfil. Este comportamiento de compactación primero es una de las razones por las que la extrusión por émbolo es efectiva para materiales que necesitan alta presión pero cizallamiento limitado.
Características técnicas típicas
| Parámetro | Rango o nota típica |
|---|---|
| Modo de proceso | Por lotes o cíclico, no continuo en el sentido de la extrusión por tornillo |
| Accionamiento | Hidráulico con mayor frecuencia; los sistemas neumáticos aparecen en unidades más pequeñas o auxiliares |
| Orientación | Horizontal o vertical según el diseño de la máquina |
| Forma de alimentación | Polvo, pasta, compuesto, preforma o carga similar a un tocho |
| Formas de producto | Varillas, tubos, láminas, perfiles, tiras, cordón, preformas |
| Nivel de cizallamiento | Generalmente bajo en comparación con la extrusión por tornillo |
| Rendimiento | Altamente específico de la aplicación; las líneas especializadas suelen tener menor producción que las líneas de tornillo para productos básicos, mientras que las líneas industriales de UHMWPE/PTFE se diseñan en torno a la matriz y la velocidad del ciclo más que a las rpm del tornillo |
Para la extrusión por émbolo de PTFE, los fabricantes y la literatura técnica destacan una capacidad dimensional inusualmente ajustada para tubos especializados, incluyendo espesores de pared tan bajos como 0,001 in y diámetros exteriores tan altos como 0,400 in, con tolerancias reportadas tan bajas como ±0,0005 in en contextos médicos y de precisión. Para UHMWPE, el proceso puede producir perfiles continuos después de la compactación y sinterización del polvo, pero la productividad depende fuertemente de la longitud de la zona calentada, la carrera o paso del émbolo y la regularidad del movimiento del émbolo.
Aunque el proceso no tiene una «velocidad de rotor» universal como en una extrusora de tornillo, el rendimiento del ciclo está regido por la velocidad del émbolo, la frecuencia de carrera, la presión y el tiempo de permanencia en la zona calentada. Cuando se utiliza compactación o deshidratación auxiliar aguas arriba, la literatura especializada en procesamiento de polímeros suele apuntar a baja humedad residual y preformas densas para mejorar la repetibilidad, aunque los valores exactos dependen del material de alimentación específico y no están estandarizados en todas las aplicaciones de extrusión por émbolo.
Tipos y variaciones
| Variante | Uso principal | Características clave |
|---|---|---|
| Extrusora de émbolo vertical | Perfiles especializados, PTFE, UHMWPE, diseños de planta compactos | Alimentación por gravedad, huella más pequeña, común en laboratorio y producción especializada |
| Extrusora de émbolo horizontal | Perfiles más largos, manipulación integrada, líneas industriales | Soporte en línea más fácil para extrudados largos y trayectorias de enfriamiento |
| Extrusora de émbolo de cámara única | Extrusión por lotes estándar | Una carga a la vez, construcción sencilla |
| Sistemas de émbolo continuos o semicontinuos | Perfiles especializados y compactación avanzada de polvos | Secuenciación de carga mejorada y salida más estable |
| Sistemas de alimentación tipo émbolo / híbridos | Alimentación de materiales ligeros o difíciles en extrusoras de tornillo | Utiliza un émbolo para forzar material de baja densidad en la garganta de alimentación del tornillo, cerrando la brecha entre alimentación por émbolo y extrusión por tornillo |
La distinción más importante orientada al material es entre extrusión por tornillo de alto cizallamiento y extrusión por émbolo de bajo cizallamiento. Las máquinas de émbolo se eligen cuando el cizallamiento debe minimizarse, cuando el material tiene baja resistencia en fusión o viscosidad extraordinaria, o cuando la compactación de polvo y la sinterización forman parte de la ruta del proceso.
Aplicaciones y usos
Las extrusoras de émbolo se utilizan donde la extrusión por tornillo convencional no es técnicamente adecuada o donde la calidad del producto depende de compactación, bajo cizallamiento y alta presión.
- Tubos, varillas y perfiles de PTFE: Este es uno de los usos mejor conocidos, especialmente donde se requieren tubos de pared fina, componentes resistentes químicamente o elementos para dispositivos médicos.
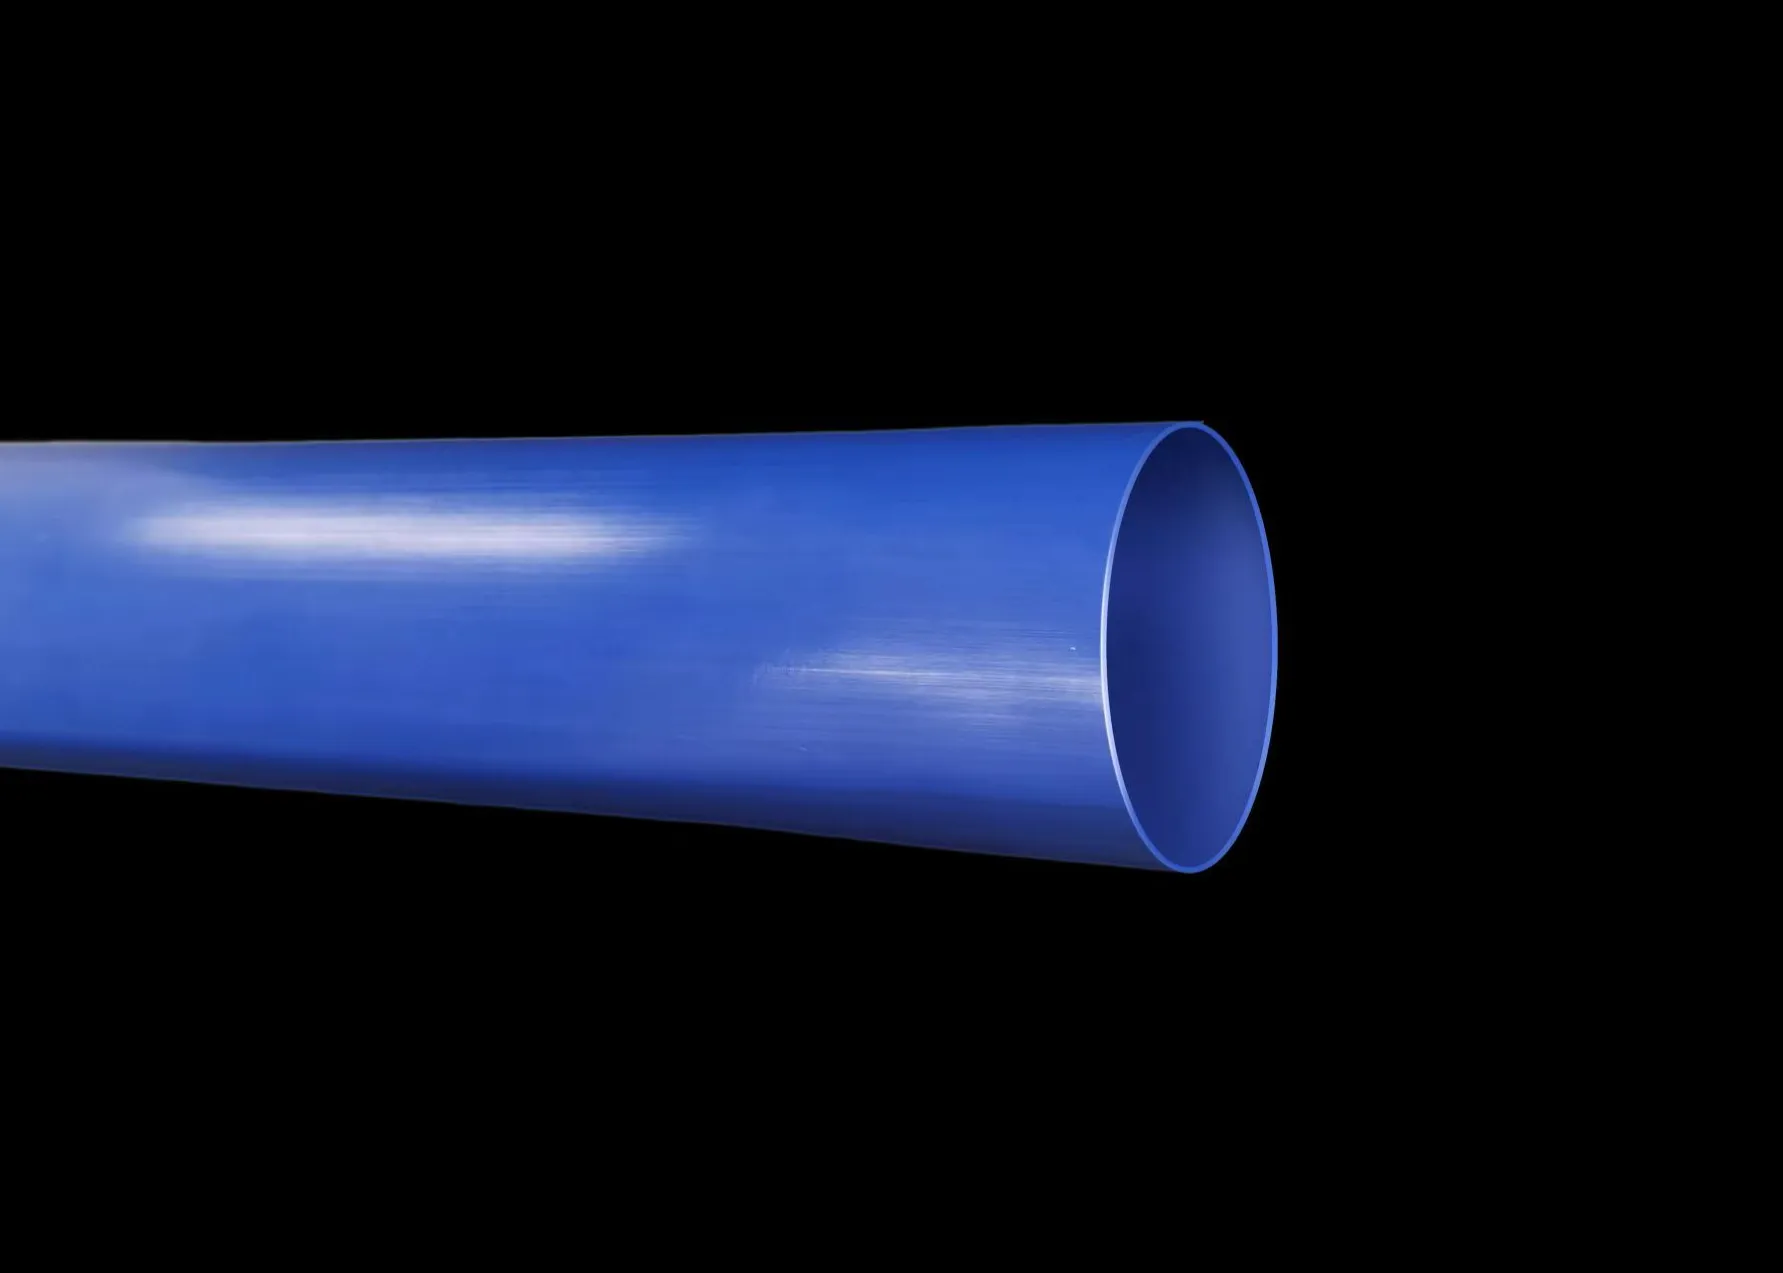
- Varillas, tubos, láminas y paneles de UHMWPE: La extrusión por émbolo permite la consolidación de polvo en extrudados continuos, incluyendo paneles anchos y delgados desarrollados en literatura de patentes.
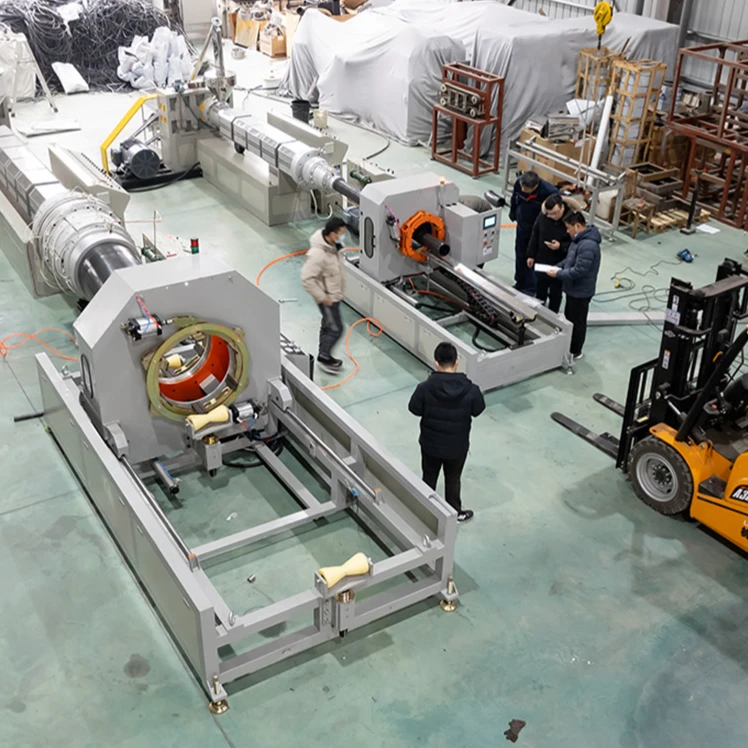
- Preformas de caucho y compuestos sintéticos: En el procesamiento de caucho, las máquinas tipo émbolo se utilizan para piezas en bruto, tiras, cordón y cargas preformadas que alimentan operaciones de moldeo posteriores.
- Extrusión farmacéutica y de pastas: La extrusión por émbolo se utiliza para la compactación controlada de mezclas que requieren conformado homogéneo y sin burbujas.
- Conformado de cerámicas y alimentaciones: La misma lógica accionada por pistón se utiliza en sistemas de pastas y altos sólidos, donde el control de presión gobierna el flujo y la estabilidad de la forma.
- Perfiles históricos y heredados: Las aplicaciones antiguas incluían tuberías de plomo y revestimiento de cables, aunque estas han sido reemplazadas en gran medida por otras tecnologías.
Un uso inadecuado es el de termoplásticos de alto volumen para productos básicos como películas de embalaje estándar o tuberías de uso general, porque la extrusión por émbolo es discontinua y suele carecer de la continuidad de salida y capacidad de mezcla de los sistemas basados en tornillo.
Innovaciones tecnológicas y automatización
Las extrusoras de émbolo modernas utilizan cada vez más control de presión de lazo cerrado, válvulas de control servo o hidráulicas y regulación digital de temperatura para estabilizar el ciclo de extrusión y reducir desperdicios. Estos controles ayudan a mantener una velocidad de émbolo más uniforme y pueden mejorar la repetibilidad en productos donde la tolerancia dimensional es crítica.
La automatización también aparece en la alimentación y manipulación. En sistemas de preformado de caucho especializado y polímeros, la preparación automatizada de cargas y los ciclos de carrera programables reducen la variabilidad del operador y mejoran la consistencia por lotes. En la producción médica y sensible a la contaminación, se utilizan configuraciones de sala limpia para limitar la captación de partículas y mejorar la higiene del proceso.
La investigación también ha extendido la extrusión por émbolo a procesos de forma libre y relacionados con la impresión 3D, donde el émbolo se convierte en un actuador volumétrico para la deposición controlada de pastas. Estos desarrollos sugieren que la tecnología no es solo un método de fabricación heredado, sino también una plataforma para la entrega precisa de material controlada por fuerza.
Aspectos ambientales y de sostenibilidad
La extrusión por émbolo puede ser eficiente en materiales que son difíciles de reprocesar por otros medios porque puede reducir la pérdida de material, limitar el calentamiento excesivo por cizallamiento y evitar la degradación por sobreprocesamiento. En aplicaciones de PTFE y UHMWPE, la capacidad de compactar polvo directamente en una forma casi neta puede reducir los desperdicios y recortes posteriores en algunas familias de productos.
Al mismo tiempo, el proceso no es automáticamente de bajo carbono. Los sistemas hidráulicos consumen energía, los barriles y matrices calentados requieren una entrada térmica significativa, y la naturaleza por lotes de la operación puede reducir la utilización del equipo si la programación es deficiente. Por lo tanto, el rendimiento de sostenibilidad depende de factores como la calidad del aislamiento, la eficiencia de los calentadores, el diseño de la matriz, la preparación de la carga y la recuperación de desperdicios.
Desde una perspectiva de economía circular, la extrusión por émbolo es más prometedora donde puede procesar polvos recuperados, compuestos regranulados o mezclas de caucho y polímeros recuperados, siempre que el material de alimentación tenga un tamaño de partícula y comportamiento de flujo suficientemente consistentes. El principal desafío es mantener la densidad, el control de porosidad y la estabilidad dimensional cuando los materiales de alimentación reciclados varían más que la resina virgen.
Impacto económico y en el mercado global
Las extrusoras de émbolo ocupan un segmento especializado del mercado más amplio de equipos de extrusión en lugar del centro del mercado masivo del procesamiento de plásticos. Su importancia económica proviene del alto valor de los productos que permiten, particularmente componentes de PTFE y UHMWPE para aplicaciones médicas, químicas, eléctricas e industriales.
Las empresas activas en el segmento suelen diferenciarse en saber hacer del proceso, diseño de matrices, capacidad de sala limpia, rendimiento hidráulico y soporte de aplicaciones más que en el volumen puro de máquinas. En la práctica industrial, la selección de máquinas está impulsada más por el comportamiento del material y los requisitos de tolerancia de uso final que por comparaciones generalizadas de rendimiento.
Dado que la clase de máquina es especializada, la justificación de capital suele depender de:
- la dificultad del material,
- el valor por kilogramo del producto final,
- la precisión dimensional requerida,
- el costo de desperdicios o piezas rechazadas,
- y el grado en que los procesos alternativos pueden cumplir el mismo estándar de rendimiento.
Desafíos actuales e innovaciones
El principal desafío técnico es el intercambio entre presión, temperatura y estabilidad del ciclo. Si la presión es demasiado baja, la compactación es incompleta; si la temperatura es demasiado alta, el material puede degradarse o perder fidelidad dimensional; si el tiempo del ciclo es inestable, la calidad de salida varía de carga a carga.
Otros desafíos incluyen:
- Rendimiento limitado en relación con la extrusión por tornillo en aplicaciones de productos básicos.
- Desgaste de la matriz y gestión térmica, especialmente con formulaciones abrasivas o de alta presión.
- Consistencia de la carga, ya que la densidad del polvo, la humedad y la distribución del tamaño de partícula afectan fuertemente la uniformidad del producto.
- Monitoreo del proceso, porque la operación cíclica hace que el control de calidad continuo sea más complejo que en líneas de tornillo en estado estacionario.
La innovación actual se centra en un mejor control de movimiento, un calentamiento más inteligente de la matriz, una compactación más limpia y sistemas híbridos que combinan alimentación por émbolo con transporte por tornillo cuando corresponde. Para polímeros especializados, estas mejoras apuntan menos a maximizar la producción en masa y más a preservar la integridad del producto, la precisión dimensional y la reproducibilidad.
Perspectivas futuras
Las extrusoras de émbolo probablemente seguirán siendo importantes en el procesamiento de polímeros de alto rendimiento, especialmente para PTFE, UHMWPE, caucho especializado y otras formulaciones que no se ajustan al modelo de extrusión por tornillo. Su competitividad a largo plazo dependerá de qué tan bien los fabricantes puedan mejorar la automatización, reducir la intensidad energética e integrar control basado en datos sin perder las ventajas de bajo cizallamiento que definen el proceso.
Las oportunidades futuras más sólidas están en:
- componentes médicos y farmacéuticos, donde la limpieza y la precisión importan;
- tubos y perfiles industriales avanzados, donde la resistencia química y el control de pared son críticos;
- compuestos especializados reciclados y recuperados, donde la compactación de baja pérdida puede agregar valor;
- y sistemas de conformado impulsados por investigación, incluyendo extrusión de pastas y métodos emergentes de fabricación aditiva.
En el procesamiento más amplio de plásticos, es improbable que la extrusión por émbolo desplace a la extrusión por tornillo para termoplásticos convencionales, pero es probable que mantenga y refine su papel como la ruta preferida para materiales difíciles, piezas de alta integridad y aplicaciones donde la compactación impulsada por presión es más valiosa que el transporte continuo de fusión.
Resumen
Las extrusoras de émbolo son máquinas de extrusión especializadas accionadas por pistón construidas para materiales y geometrías de producto que las extrusoras de tornillo convencionales no pueden manejar de manera efectiva. Su importancia duradera proviene de la compactación de bajo cizallamiento, la fuerte capacidad de presión y la idoneidad para PTFE, UHMWPE, preformas de caucho y otras formulaciones exigentes.
Referencias
- •
Ram extruder - an overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/ram-extruderLink
- •
Ram extrusion: Principles, processes, and applications. (n.d.). Flyriver. https://www.flyriver.com/g/ram-extruderLink
- •
Microsoft Word - 302-English.doc - Braskem. (n.d.). Braskem. https://www.braskem.com.br/Portal/Braskem/files/302%20RAM%20Extrusion.pdfLink
- •
Ram extruder. (n.d.). Industrial Extrusion Machinery. http://www.industrialextrusionmachinery.com/types_of_plastic_extruders_ram_extruder.htmlLink
- •
Design, construction. (n.d.). MIT DSpace. https://dspace.mit.edu/bitstream/handle/1721.1/29860/24426636-MIT.pdf?sequence=2Link
- •
RAM- vs. screw extrusion? (n.d.). Goettfert. https://www.goettfert.com/knowledge/rheo-info/for-capillary-rheometer/ram-vs-screw-extrusionLink
- •
RAM extruder. (n.d.). Wk-worek.com. https://wk-worek.com/plastic/ram-extruder/Link
- •
Extrusion die machine: Structure, specifications, and applications. (2026, March 12). Alibaba. https://www.alibaba.com/product-insights/extrusion-die-machine.htmlLink
- •
Methods of extrusion on demand for high solids loading ceramic. (n.d.). UT Austin. http://utw10945.utweb.utexas.edu/sites/default/files/2015/2015-27-Li.pdfLink
- •
Ram extrusion machine - COMER. (n.d.). Syracuse University. https://comer.syr.edu/equipment/ram-extrusion-machine/Link
- •
Ram extrusion presses. (2025, December 1). Macrodyne Technologies Inc. https://macrodynepress.com/hydraulic-presses/ram-extrusion-presses/Link
- •
ECO ram preformers and extruders. (2024, March 3). Barwell Global USA. https://barwellusa.com/products/eco-ram-preformers-and-extruders/Link
- •
EN_RI_RAM_vs_Screw_Extrusion. (n.d.). Goettfert. https://www.goettfert.com/fileadmin/assets/Downloads/EN/PDF/Rheo_Info/goettfert-rheo-info-RAM-vs-Screw-Extrusion-en.pdfLink
- •
[PDF] "Extrusion". In: Encyclopedia of polymer science and technology. (n.d.). DonNTU. https://masters.donntu.ru/2016/feht/glovatskiy/library/rauwendaal__extrusion.pdfLink
- •
Teflon PTFE ram extrusion guide. (2025, May 5). Scribd. https://www.scribd.com/document/545512545/teflon-ptfe-ram-extrusion-guideLink
- •
[PDF] Reclaim ram stuffer extruder. (n.d.). Davis-Standard. https://davis-standard.com/DS_wordpress/wp-content/uploads/2020/01/Reclaim_Ram-Stuffer-Extruder_EN.pdfLink
- •
ECO clean room ram rubber extruders. (2025, November 19). Barwell Global. https://barwell.com/products/eco-clean-room-ram-extruders/Link
- •
PPT - Extrusion process in plastics industry PowerPoint presentation. (2025, January 8). Slideserve. https://www.slideserve.com/jfugate/extrusion-powerpoint-ppt-presentationLink
- •
Engineering interventional solutions. (n.d.). Nordson Medical. https://interventional-solutions.nordsonmedical.com/files/interventional-solutions-nordsonmedical-com/Literature/White%20Papers/Engineering%20Interventional%20Solutions%20-%20Whitepaper%20Compendium.pdfLink
- •
UHMW ram extrusion process. (2018, January 11). PTFE Machinery. https://ptfe-machinery.com/uhmw-ram-extrusion-process/Link
- •
Ultimate guide: Types of extruders. (2021, November 29). Cowin Extrusion. https://www.cowinextrusion.com/ultimate-guide-types-of-extruders/Link
- •
Documentation. (2026, April 29). Naologic. https://naologic.com/resources/erp-industry-reports/2025-extruder-machine-industry-and-brand-reportLink
- •
Extrusion technique with ram speed control. (1997, December 23). Google Patents. https://patents.google.com/patent/US4240997A/enLink
- •
Extrusion rod or extrusion ram in aluminum extrusion press. (n.d.). Fszhelu. https://www.fszhelu.com/extrusion-ram-product/Link
- •
Naologic - Documentation. (2025, May 5). Naologic. https://naologic.com/erp-industry-reports/2025-extruder-machine-industry-and-brand-reportLink
- •
Polymer extrusion [5 ed.]. (2010, February 1). Dokumen.pub. https://dokumen.pub/polymer-extrusion-5nbsped-9781569905166.htmlLink
- •
Extrusión RAM. (2025, August 13). Scribd. https://es.scribd.com/document/423581456/Extrusion-RAMLink
- •
Extrusion basics. (2008, May 1). Ceramic Industry Magazine. http://www.ceramicindustry.com/articles/87808-extrusion-basics/Link
- •
Competitor outlook. (2025, October 1). Dataintelo. https://dataintelo.com/report/extrusion-equipment-marketLink
- •
Understanding the extrusion process and its benefits. (n.d.). Keyence. https://www.keyence.com/products/measure-sys/image-measure/resources/image-measure-resources/what-is-the-extrusion-process-types-and-advantages.jspLink
- •
1584625633. (2025, May 5). Scribd. https://www.scribd.com/document/630547779/1584625633Link
- •
Ram extruding thin panels of UHMW polymers. (2016, February 19). Google Patents. https://patents.google.com/patent/US20170239868A1/enLink
- •
Ram extrusion. (2023, January 6). Braskem. https://www.braskem.com.br/download/utec/21468?file=302%20RAM%20Extrusion.pdfLink
- •
Flexible actuation with intrinsic sensing for ram extrusion 3D printing. (2024, March 4). Springer. https://link.springer.com/article/10.1007/s00170-024-13298-0Link
- •
PTFE ram extrusion process explained. (2023, October 27). Poly Fluoro Ltd. https://polyfluoroltd.com/blog/ptfe-extrusion-ram-vs-paste-extruded-a-comparison-of-features/Link