
مقدمة
آلات البثق بالكبس هي آلات بثق غير مستمرة تستخدم كبساً أو مكبساً متردداً بدلاً من لولب دوار لدفع المادة عبر قالب. في معالجة البلاستيك، ترتبط بشدة بـ PTFE و UHMWPE وغيرها من المواد التي يصعب معالجتها في آلات البثق اللولبية التقليدية بسبب اللزوجة الذائبة العالية جداً أو ضعف التدفق أو الحساسية للحرارة.
العملية الأساسية بسيطة: يُحمَّل شحنة مقاسة مسبقاً، غالباً مسحوق أو معجون مركب، في برميل مسخن، ثم يُضغط بواسطة الكبس، ويُدفع بعد ذلك عبر قالب مشكل لتشكيل قضبان أو أنابيب أو مقاطع أو صفائح أو قوالب أولية متخصصة. يظل البثق بالكبس تقنية متخصصة لكنها مهمة استراتيجياً لأنها تستطيع إنتاج منتجات كثيفة منخفضة الفراغات ومنخفضة القص، أحياناً بتفاوتات ضيقة جداً، مع تجنب التسخين القصي الشديد الذي قد يؤدي إلى تدهور البوليمرات الحساسة.
تاريخياً، كان البثق بالكبس من أوائل طرق البثق المستخدمة في صناعة البلاستيك، ويستمر في التطور من خلال تحكم هيدروليكي أفضل وتسخين محسن للقوالب وأنظمة تغذية أنظف وزيادة الأتمتة للمواد المتخصصة والمكونات عالية السلامة. يرتبط مستقبله بالتطبيقات التي تتطلب هندسة دقيقة وتحكماً في التلوث والتوافق مع التركيبات عالية الأداء والمواد الدائرية، رغم أن طبيعته الدفعية وانخفاض إنتاجيته مقارنة بالبثق اللولبي يحد من الاستبدال الواسع في البلاستيك السلعي.
التاريخ والتطوير
ظهر البثق بالكبس قبل أن يصبح البثق اللولبي الحديث مهيمناً، وكان مفضلاً في البداية للمقاطع البسيطة وللمواد التي لا يمكن نقلها بثبات بواسطة لولب. شملت الاستخدامات الصناعية المبكرة إنتاج المقاطع والأنابيب، حيث كانت العملية قيمة لقدرتها على ضغط المسحوق إلى جسم متماسك قبل التشكيل.
كان أحد معالم التطوير الرئيسية تكييف البثق بالكبس لـ PTFE، الذي يجعل سلوكه التدفقي البثق الذائب التقليدي غير عملي. وكان معلم آخر هو تحسين بثق UHMWPE بالكبس، حيث يُضغط المسحوق ويُلبد إلى مقاطع مستمرة، مما يتيح إنتاج قضبان وأنابيب وأقسام تشبه الصفائح من بوليمرات يصعب معالجتها بطريقة أخرى.
وكان المعلم الثالث دمج التحكم الهيدروليكي المغلق الحلقة وإدارة درجة الحرارة المحسنة، مما يسمح بسرعة كبس أكثر استقراراً واتساقاً أبعادياً أفضل وتقليل العيوب الناتجة عن تقلب الضغط أو عدم اكتمال التلبيد. وقد وسعت الأعمال الحديثة مفاهيم الكبس إلى مجالات متخصصة مثل بثق المعاجين الصيدلانية وتشكيل السيراميك وحتى أبحاث التصنيع الإضافي، مما يظهر أن مبدأ القوة والقالب لا يزال ملائماً عبر أنظمة مواد متعددة.
الخصائص الرئيسية والنظرة التقنية العامة
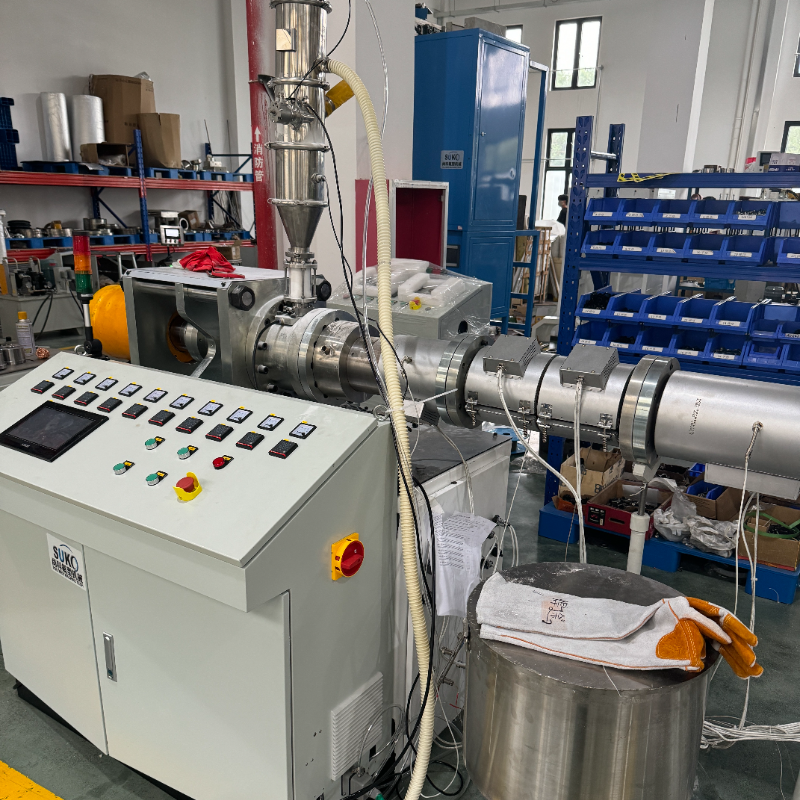
تعمل آلات البثق بالكبس كـ أنظمة متقطعة مدفوعة بالضغط وليس كأنظمة نقل مستمر. تشتمل الآلة عادة على برميل مسخن و كبس/مكبس و قالب ومناطق تحكم في درجة الحرارة و محرك هيدروليكي أو هوائي؛ بعض التكوينات عمودية وأخرى أفقية حسب تخطيط الأرضية ومناولة المواد وهندسة المنتج.
تُفهم الآلية على أنها ضغط متكرر ودفع لشحنة عبر قناة قالب مقيدة. في معالجة البوليمرات القائمة على المسحوق، تُضغط المادة أولاً ويُطرد الهواء، ثم تُقدم الكتلة المضغوطة إلى منطقة القالب المسخنة حيث يحدث التلبيد أو الذوبان أو التليين قبل خروج المقطع. هذا السلوك الضاغط أولاً هو أحد أسباب فعالية البثق بالكبس للمواد التي تحتاج ضغطاً عالياً لكن قصاً محدوداً.
الخصائص التقنية النموذجية
| المعامل | النطاق أو الملاحظة النموذجية |
|---|---|
| وضع العملية | دفعي أو دوري، غير مستمر بمعنى البثق اللولبي |
| المحرك | هيدروليكي غالباً؛ تظهر الأنظمة الهوائية في الوحدات الأصغر أو المساعدة |
| الاتجاه | أفقي أو عمودي حسب تصميم الآلة |
| شكل التغذية | مسحوق أو معجون أو مركب أو شحنة تشبه القالب الأولي أو الكتلة |
| أشكال المنتجات | قضبان، أنابيب، صفائح، مقاطع، شرائط، حبال، قوالب أولية |
| مستوى القص | منخفض عموماً مقارنة بالبثق اللولبي |
| الإنتاجية | خاصة بالتطبيق بشدة؛ غالباً ما تكون خطوط الإنتاج المتخصصة أقل إنتاجاً من خطوط البثق اللولبي السلعية، بينما تُصمم خطوط UHMWPE/PTFE الصناعية حول القالب ومعدل الدورة وليس دورات اللولب في الدقيقة |
بالنسبة لبثق PTFE بالكبس، يؤكد المصنعون والأدبيات التقنية على قدرة أبعادية ضيقة بشكل غير عادي للأنابيب المتخصصة، بما في ذلك سماكات جدار منخفضة تصل إلى 0.001 بوصة وأقطار خارجية تصل إلى 0.400 بوصة، مع تفاوتات تصل إلى ±0.0005 بوصة في السياقات الطبية والدقيقة. أما بالنسبة لـ UHMWPE، فيمكن للعملية إنتاج مقاطع مستمرة بعد ضغط المسحوق وتلبيده، لكن الإنتاجية تعتمد بشدة على طول المنطقة المسخنة وشوط الكبس أو خطوته وانتظام حركة الكبس.
رغم أن العملية لا تملك "سرعة دوار" عامة كما في البثق اللولبي، فإن أداء الدورة يحكمه سرعة الكبس و تكرار الشوط و الضغط و زمن المكوث في المنطقة المسخنة. وعند استخدام ضغط أو إزالة ماء مساعد في المراحل السابقة، غالباً ما تستهدف أدبيات معالجة البوليمرات المتخصصة رطوبة متبقية منخفضة وقوالب أولية كثيفة لتحسين التكرارية، رغم أن القيم الدقيقة تعتمد على المادة الخام المحددة وغير موحدة عبر جميع تطبيقات البثق بالكبس.
الأنواع والاختلافات
| النوع | الاستخدام الرئيسي | الميزات الرئيسية |
|---|---|---|
| آلة البثق بالكبس العمودية | المقاطع المتخصصة، PTFE، UHMWPE، تخطيطات المصانع المدمجة | التغذية بالجاذبية، بصمة أصغر، شائعة في المختبرات والإنتاج المتخصص |
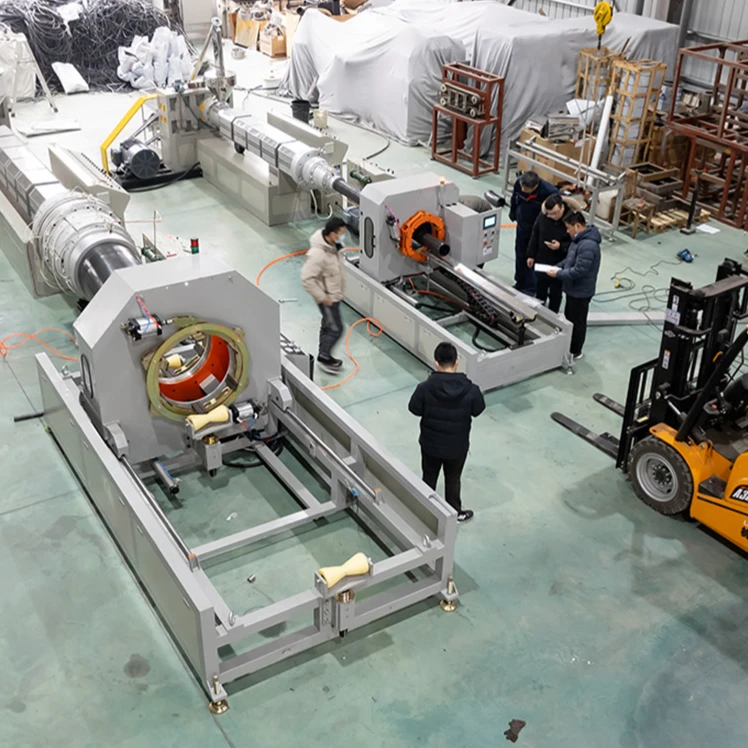
| آلة البثق بالكبس الأفقية | المقاطع الأطول، المناولة المتكاملة، الخطوط الصناعية | دعم أسهل للمنتجات الطويلة ومسارات التبريد |
| آلة البثق بالكبس ذات الحجرة الواحدة | البثق الدفعي القياسي | شحنة واحدة في كل مرة، بناء بسيط |
| أنظمة الكبس المستمرة أو شبه المستمرة | المقاطع المتخصصة وضغط المسحوق المتقدم | تسلسل شحن محسن وإخراج أكثر استقراراً |
| أنظمة حشو الكبس / التغذية الهجينة | المواد الخام الخفيفة أو الصعبة إلى آلات البثق اللولبية | تستخدم كبساً لدفع المادة منخفضة الكثافة إلى حلق تغذية اللولب، مما يسد الفجوة بين التغذية بالكبس والبثق اللولبي |
التمييز الأهم الموجه نحو المواد هو بين البثق اللولبي عالي القص و البثق بالكبس منخفض القص. تُختار آلات الكبس عندما يجب تقليل القص إلى الحد الأدنى، أو عندما تكون المادة ذات قوة ذوبان ضعيفة أو لزوجة استثنائية، أو عندما يكون ضغط المسحوق والتلبيد جزءاً من مسار العملية.
التطبيقات والاستخدامات
تُستخدم آلات البثق بالكبس حيث يكون البثق اللولبي التقليدي غير مناسب تقنياً أو حيث تعتمد جودة المنتج على الضغط والقص المنخفض والضغط العالي.
- أنابيب وقضبان ومقاطع PTFE: هذا من أشهر الاستخدامات، خاصة حيث تكون الأنابيب ذات الجدران الرقيقة أو المكونات المقاومة كيميائياً أو عناصر الأجهزة الطبية مطلوبة.
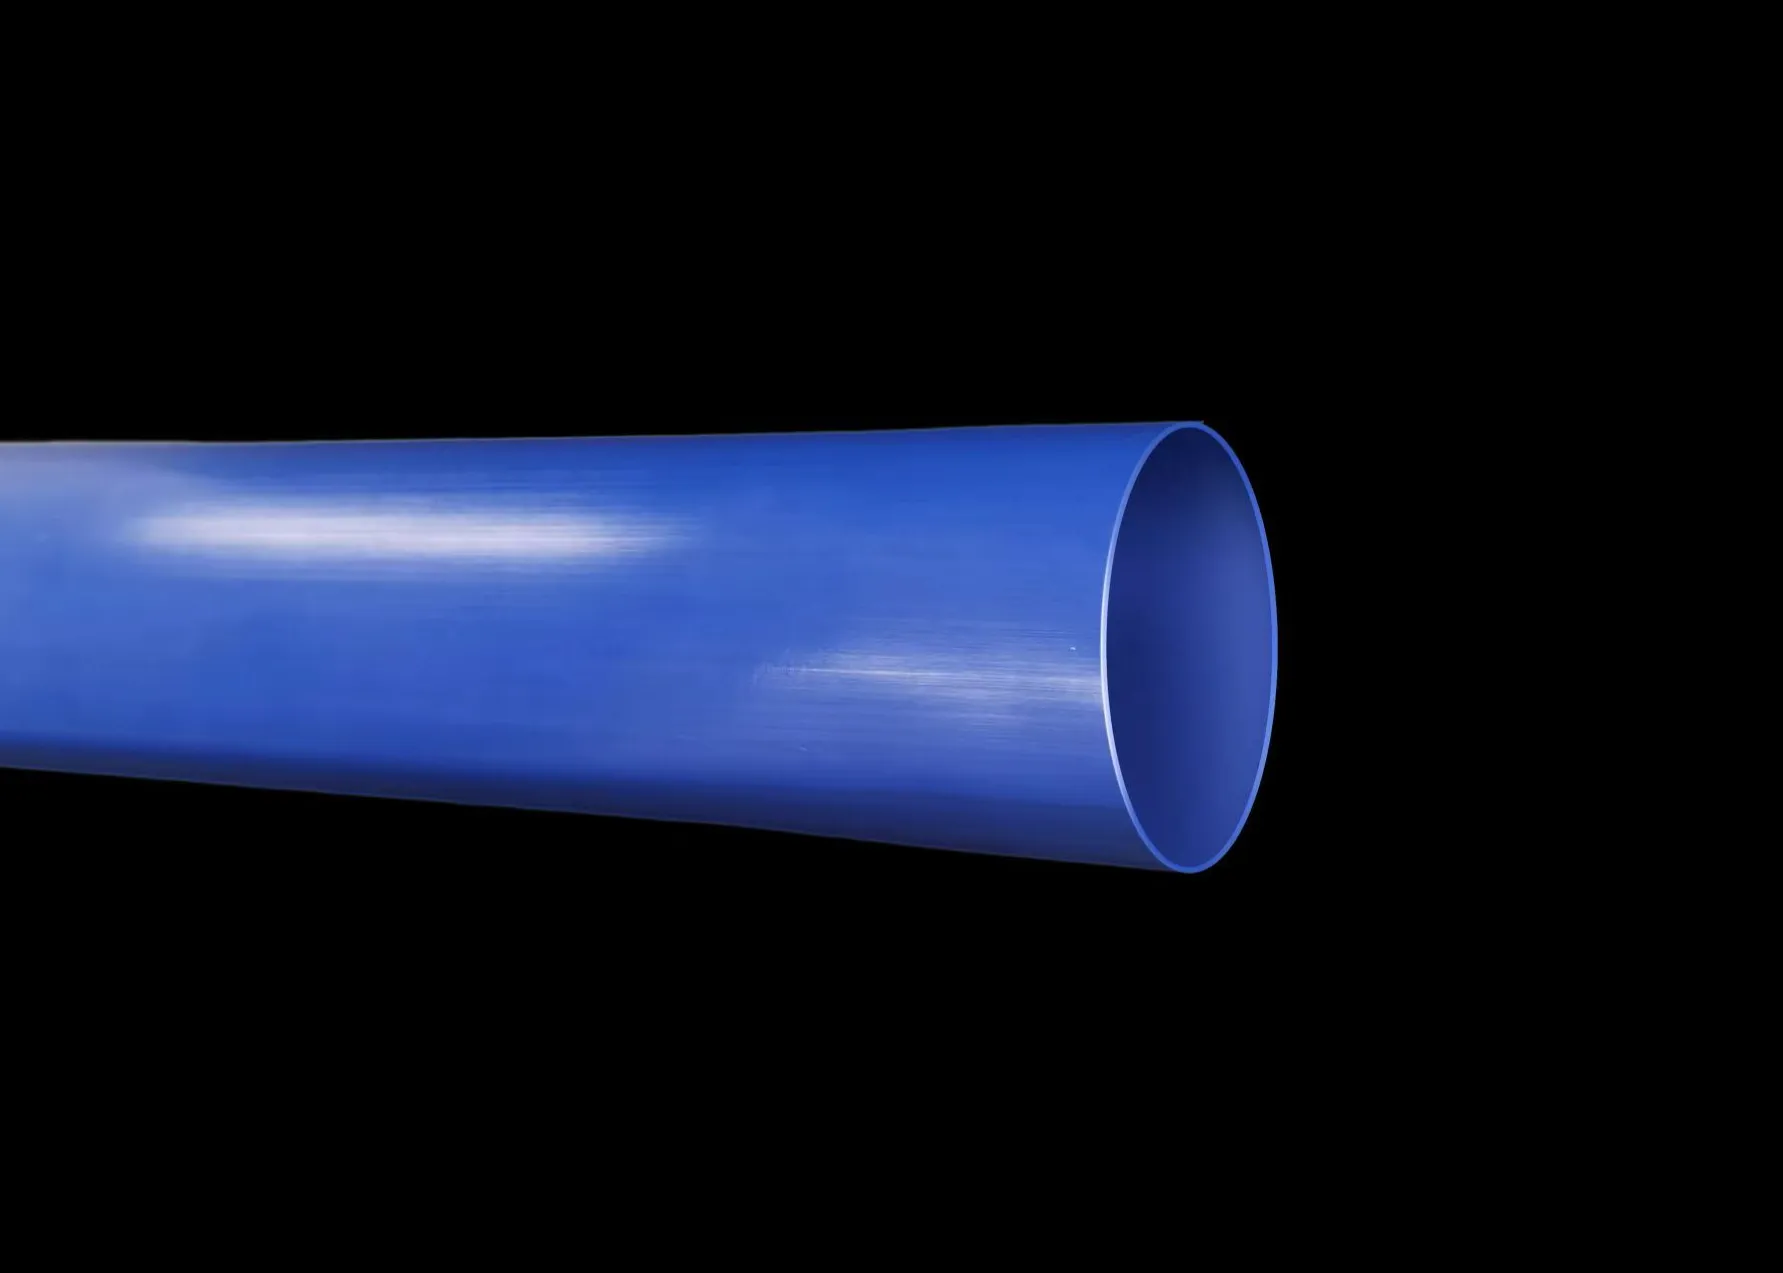
- قضبان وأنابيب وصفائح وألواح UHMWPE: يتيح البثق بالكبس دمج المسحوق إلى منتجات مستمرة، بما في ذلك الألواح الرقيقة العريضة المطورة في الأدبيات البراءاتية.
- المركبات المطاطية والاصطناعية القوالب الأولية: في معالجة المطاط، تُستخدم الآلات ذات نمط الكبس للفراغات والشرائط والحبال والشحنات المشكلة مسبقاً التي تغذي عمليات التشكيل اللاحقة.
- البثق الصيدلاني والمعاجين: يُستخدم البثق بالكبس للضغط المتحكم فيه للمخاليط التي تتطلب تشكيلاً متجانساً خالياً من الفقاعات.
- تشكيل السيراميك والمواد الخام: يُستخدم نفس المنطق المدفوع بالمكبس في أنظمة المعاجين والمواد الصلبة العالية، حيث يتحكم الضغط في التدفق واستقرار الشكل.
- المقاطع التاريخية والقديمة: شملت التطبيقات القديمة أنابيب الرصاص وتغليف الكابلات، رغم أنها استُبدلت إلى حد كبير بتقنيات أخرى.
الاستخدام غير المناسب هو اللدائن الحرارية السلعية عالية الحجم <category-310></category-310> مثل أفلام التعبئة القياسية أو الأنابيب متعددة الأغراض، لأن البثق بالكبس غير مستمر ويفتقر عادة إلى استمرارية الإخراج وقدرة الخلط التي تتمتع بها الأنظمة القائمة على اللولب.
الابتكارات التكنولوجية والأتمتة
تستخدم آلات البثق بالكبس الحديثة بشكل متزايد التحكم المغلق الحلقة في الضغط و صمامات التحكم المؤازرة أو الهيدروليكية و تنظيم درجة الحرارة الرقمي لتثبيت دورة البثق وتقليل الهدر. تساعد هذه الضوابط في الحفاظ على سرعة كبس أكثر انتظاماً ويمكن أن تحسن التكرارية في المنتجات التي تكون التفاوتات الأبعادية حرجة فيها.
تظهر الأتمتة أيضاً في التغذية والمناولة. في أنظمة التشكيل المسبق لـ المطاط المتخصص والبوليمرات، تقلل تحضير الشحن الآلي ودورات الشوط القابلة للبرمجة من تباين المشغل وتحسن اتساق الدفعات. وفي الإنتاج الطبي والحساس للتلوث، تُستخدم تكوينات الغرف النظيفة للحد من التقاط الجسيمات وتحسين نظافة العملية.
امتدت الأبحاث أيضاً بالبثق بالكبس إلى عمليات الحرة الشكل والمتعلقة بالطباعة ثلاثية الأبعاد، حيث يصبح الكبس مشغلاً حجمياً لترسيب المعجون المتحكم فيه. تشير هذه التطورات إلى أن التقنية ليست مجرد طريقة تصنيع قديمة بل منصة لتوصيل المواد الدقيق المتحكم بالقوة.
الجوانب البيئية والاستدامة
يمكن أن يكون البثق بالكبس فعالاً في المواد التي يصعب إعادة معالجتها بوسائل أخرى لأنه قد يقلل فقدان المواد ويحد من التسخين القصي المفرط ويتجنب التدهور الناتج عن المعالجة الزائدة. في تطبيقات PTFE و UHMWPE، يمكن أن تقلل القدرة على ضغط المسحوق مباشرة إلى شكل قريب من الشكل النهائي من الهدر والتشذيب في بعض عائلات المنتجات.
في الوقت نفسه، لا تكون العملية منخفضة الكربون تلقائياً. تستهلك الأنظمة الهيدروليكية الطاقة، وتتطلب البراميل والقوالب المسخنة مدخلات حرارية كبيرة، وقد تقلل الطبيعة الدفعية للعملية من استخدام المعدات إذا كان الجدولة سيئة. لذلك يعتمد أداء الاستدامة على عوامل مثل جودة العزل وكفاءة السخانات وتصميم القالب وتحضير الشحن واسترداد الهدر.
من منظور الاقتصاد الدائري، يكون البثق بالكبس أكثر وعداً حيث يمكنه معالجة المساحيق المستعادة أو المركبات المعاد تحبيبها أو خلائط المطاط والبوليمرات المستعادة، شريطة أن تكون المادة الخام ذات حجم جسيمات وسلوك تدفق متسقين بما يكفي. التحدي الرئيسي هو الحفاظ على الكثافة والتحكم في المسامية والاستقرار الأبعادي عندما تختلف المواد الخام المعاد تدويرها أكثر من الراتنج البكر.
التأثير الاقتصادي والسوق العالمي
تشغل آلات البثق بالكبس قطاعاً متخصصاً من سوق معدات البثق الأوسع وليس مركز السوق الجماهيري لمعالجة البلاستيك. تأتي أهميتها الاقتصادية من القيمة العالية للمنتجات التي تتيحها، خاصة مكونات PTFE و UHMWPE للتطبيقات الطبية والكيميائية والكهربائية والصناعية.
تتميز الشركات النشطة في هذا القطاع عادة بـ الخبرة العملية وتصميم القوالب وقدرة الغرف النظيفة والأداء الهيدروليكي والدعم التطبيقي وليس بحجم الآلات. في الممارسة الصناعية، يعتمد اختيار الآلة أكثر على سلوك المادة ومتطلبات تفاوت الاستخدام النهائي وليس على مقارنات الإنتاجية العامة.
بسبب تخصص هذه الفئة من الآلات، يعتمد التبرير الرأسمالي غالباً على:
- صعوبة المادة،
- القيمة لكل كيلوغرام من المنتج النهائي،
- الدقة الأبعادية المطلوبة،
- تكلفة الهدر أو الأجزاء المرفوضة،
- ودرجة قدرة العمليات البديلة على تلبية نفس معيار الأداء.
التحديات الحالية والابتكارات
التحدي التقني الرئيسي هو المقايضة بين الضغط ودرجة الحرارة واستقرار الدورة. إذا كان الضغط منخفضاً جداً، يكون الضغط غير مكتمل؛ وإذا كانت درجة الحرارة مرتفعة جداً، قد تتدهور المادة أو تفقد الدقة الأبعادية؛ وإذا كان توقيت الدورة غير مستقر، تختلف جودة الإخراج من شحنة إلى أخرى.
تشمل التحديات الأخرى:
- الإنتاجية المحدودة مقارنة بالبثق اللولبي في التطبيقات السلعية.
- تآكل القوالب وإدارة الحرارة، خاصة مع التركيبات الكاشطة أو عالية الضغط.
- اتساق الشحن، حيث تؤثر كثافة المسحوق والرطوبة وتوزيع حجم الجسيمات بشدة على انتظام المنتج.
- مراقبة العملية، لأن التشغيل الدوري يجعل مراقبة الجودة المستمرة أكثر تعقيداً من خطوط البثق اللولبي ذات الحالة المستقرة.
تركز الابتكارات الحالية على تحكم أفضل في الحركة وتسخين أذكى للقوالب وضغط أنظف وأنظمة هجينة تجمع بين تغذية الكبس والنقل اللولبي حيث يكون مناسباً. بالنسبة للبوليمرات المتخصصة، تهدف هذه التحسينات أقل إلى تعظيم الإخراج الكمي وأكثر إلى الحفاظ على سلامة المنتج والدقة الأبعادية والقابلية للتكرار.
النظرة المستقبلية
من المرجح أن تظل آلات البثق بالكبس مهمة في معالجة البوليمرات عالية الأداء، خاصة لـ PTFE و UHMWPE و المطاط المتخصص وغيرها من التركيبات التي لا تتناسب مع نموذج البثق اللولبي. ستعتمد قدرتها التنافسية طويلة الأمد على مدى قدرة المصنعين على تحسين الأتمتة وتقليل كثافة الطاقة ودمج التحكم المبني على البيانات دون فقدان مزايا القص المنخفض التي تحدد العملية.
أقوى الفرص المستقبلية تكمن في:
- المكونات الطبية والصيدلانية، حيث تهم النظافة والدقة؛
- الأنابيب والمقاطع الصناعية المتقدمة، حيث تكون المقاومة الكيميائية والتحكم في الجدار حرجين؛
- المركبات المتخصصة المعاد تدويرها والمستعادة، حيث يمكن أن يضيف الضغط منخفض الفقدان قيمة؛
- وأنظمة التشكيل البحثية، بما في ذلك بثق المعاجين وطرق التصنيع الإضافي الناشئة.
في معالجة البلاستيك الأوسع، من غير المحتمل أن يحل البثق بالكبس محل البثق اللولبي لـ اللدائن الحرارية السائدة، لكنه من المرجح أن يحتفظ ويصقل دوره كالطريق المفضل للمواد الصعبة والأجزاء عالية السلامة والتطبيقات التي يكون فيها الضغط المدفوع بالضغط أكثر قيمة من النقل الذائب المستمر.
الملخص
آلات البثق بالكبس هي آلات بثق متخصصة مدفوعة بالمكبس مصممة للمواد والهندسات المنتجة التي لا تستطيع آلات البثق اللولبية التقليدية التعامل معها بفعالية. تأتي أهميتها الدائمة من الضغط منخفض القص والقدرة على الضغط العالي والملاءمة لـ PTFE و UHMWPE والقوالب الأولية المطاطية وغيرها من التركيبات الصعبة.
المراجع
- •
Ram extruder - an overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/ram-extruderLink
- •
Ram extrusion: Principles, processes, and applications. (n.d.). Flyriver. https://www.flyriver.com/g/ram-extruderLink
- •
Microsoft Word - 302-English.doc - Braskem. (n.d.). Braskem. https://www.braskem.com.br/Portal/Braskem/files/302%20RAM%20Extrusion.pdfLink
- •
Ram extruder. (n.d.). Industrial Extrusion Machinery. http://www.industrialextrusionmachinery.com/types_of_plastic_extruders_ram_extruder.htmlLink
- •
Design, construction. (n.d.). MIT DSpace. https://dspace.mit.edu/bitstream/handle/1721.1/29860/24426636-MIT.pdf?sequence=2Link
- •
RAM- vs. screw extrusion? (n.d.). Goettfert. https://www.goettfert.com/knowledge/rheo-info/for-capillary-rheometer/ram-vs-screw-extrusionLink
- •
RAM extruder. (n.d.). Wk-worek.com. https://wk-worek.com/plastic/ram-extruder/Link
- •
Extrusion die machine: Structure, specifications, and applications. (2026, March 12). Alibaba. https://www.alibaba.com/product-insights/extrusion-die-machine.htmlLink
- •
Methods of extrusion on demand for high solids loading ceramic. (n.d.). UT Austin. http://utw10945.utweb.utexas.edu/sites/default/files/2015/2015-27-Li.pdfLink
- •
Ram extrusion machine - COMER. (n.d.). Syracuse University. https://comer.syr.edu/equipment/ram-extrusion-machine/Link
- •
Ram extrusion presses. (2025, December 1). Macrodyne Technologies Inc. https://macrodynepress.com/hydraulic-presses/ram-extrusion-presses/Link
- •
ECO ram preformers and extruders. (2024, March 3). Barwell Global USA. https://barwellusa.com/products/eco-ram-preformers-and-extruders/Link
- •
EN_RI_RAM_vs_Screw_Extrusion. (n.d.). Goettfert. https://www.goettfert.com/fileadmin/assets/Downloads/EN/PDF/Rheo_Info/goettfert-rheo-info-RAM-vs-Screw-Extrusion-en.pdfLink
- •
[PDF] "Extrusion". In: Encyclopedia of polymer science and technology. (n.d.). DonNTU. https://masters.donntu.ru/2016/feht/glovatskiy/library/rauwendaal__extrusion.pdfLink
- •
Teflon PTFE ram extrusion guide. (2025, May 5). Scribd. https://www.scribd.com/document/545512545/teflon-ptfe-ram-extrusion-guideLink
- •
[PDF] Reclaim ram stuffer extruder. (n.d.). Davis-Standard. https://davis-standard.com/DS_wordpress/wp-content/uploads/2020/01/Reclaim_Ram-Stuffer-Extruder_EN.pdfLink
- •
ECO clean room ram rubber extruders. (2025, November 19). Barwell Global. https://barwell.com/products/eco-clean-room-ram-extruders/Link
- •
PPT - Extrusion process in plastics industry PowerPoint presentation. (2025, January 8). Slideserve. https://www.slideserve.com/jfugate/extrusion-powerpoint-ppt-presentationLink
- •
Engineering interventional solutions. (n.d.). Nordson Medical. https://interventional-solutions.nordsonmedical.com/files/interventional-solutions-nordsonmedical-com/Literature/White%20Papers/Engineering%20Interventional%20Solutions%20-%20Whitepaper%20Compendium.pdfLink
- •
UHMW ram extrusion process. (2018, January 11). PTFE Machinery. https://ptfe-machinery.com/uhmw-ram-extrusion-process/Link
- •
Ultimate guide: Types of extruders. (2021, November 29). Cowin Extrusion. https://www.cowinextrusion.com/ultimate-guide-types-of-extruders/Link
- •
Documentation. (2026, April 29). Naologic. https://naologic.com/resources/erp-industry-reports/2025-extruder-machine-industry-and-brand-reportLink
- •
Extrusion technique with ram speed control. (1997, December 23). Google Patents. https://patents.google.com/patent/US4240997A/enLink
- •
Extrusion rod or extrusion ram in aluminum extrusion press. (n.d.). Fszhelu. https://www.fszhelu.com/extrusion-ram-product/Link
- •
Naologic - Documentation. (2025, May 5). Naologic. https://naologic.com/erp-industry-reports/2025-extruder-machine-industry-and-brand-reportLink
- •
Polymer extrusion [5 ed.]. (2010, February 1). Dokumen.pub. https://dokumen.pub/polymer-extrusion-5nbsped-9781569905166.htmlLink
- •
Extrusión RAM. (2025, August 13). Scribd. https://es.scribd.com/document/423581456/Extrusion-RAMLink
- •
Extrusion basics. (2008, May 1). Ceramic Industry Magazine. http://www.ceramicindustry.com/articles/87808-extrusion-basics/Link
- •
Competitor outlook. (2025, October 1). Dataintelo. https://dataintelo.com/report/extrusion-equipment-marketLink
- •
Understanding the extrusion process and its benefits. (n.d.). Keyence. https://www.keyence.com/products/measure-sys/image-measure/resources/image-measure-resources/what-is-the-extrusion-process-types-and-advantages.jspLink
- •
1584625633. (2025, May 5). Scribd. https://www.scribd.com/document/630547779/1584625633Link
- •
Ram extruding thin panels of UHMW polymers. (2016, February 19). Google Patents. https://patents.google.com/patent/US20170239868A1/enLink
- •
Ram extrusion. (2023, January 6). Braskem. https://www.braskem.com.br/download/utec/21468?file=302%20RAM%20Extrusion.pdfLink
- •
Flexible actuation with intrinsic sensing for ram extrusion 3D printing. (2024, March 4). Springer. https://link.springer.com/article/10.1007/s00170-024-13298-0Link
- •
PTFE ram extrusion process explained. (2023, October 27). Poly Fluoro Ltd. https://polyfluoroltd.com/blog/ptfe-extrusion-ram-vs-paste-extruded-a-comparison-of-features/Link