
Introducción
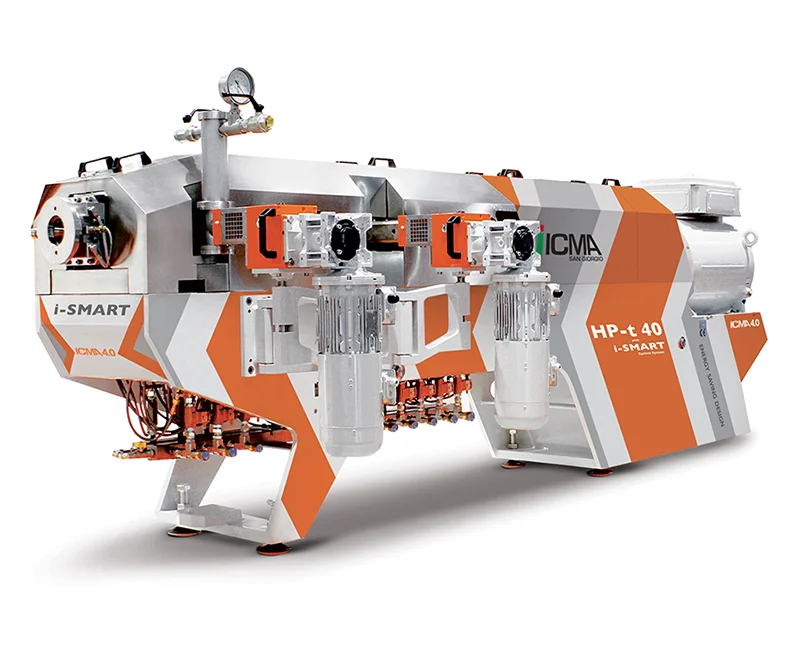
Twin-screw extruders son máquinas continuas de procesamiento de plásticos que utilizan dos screws dentro de un barril calentado para transportar, fundir, mezclar, ventilar, reaccionar y dar forma a polímeros en pellets, perfiles, láminas, películas o productos extruidos directamente. En el procesamiento de plásticos, se valoran por su mezclado de alta intensidad, control térmico preciso y etapas de proceso flexibles, lo que las hace centrales en la compounding, la producción de masterbatch, el reciclaje, la extrusión reactiva y las formulaciones especiales.
Su importancia industrial proviene de la forma en que interactúan los dos screws: el material se desplaza por una combinación de flujo por arrastre y desplazamiento positivo, lo que produce un caudal más controlado y una distribución de tiempo de residencia más estrecha que muchos sistemas de un solo tornillo. Las principales familias de máquinas son los diseños co-rotating y counter-rotating, cada uno disponible en geometrías parallel o conical, y la elección depende de la sensibilidad al cizallamiento, los requisitos de presión y el producto objetivo.
Históricamente, la tecnología de doble tornillo evolucionó desde equipos especializados de mezclado y compounding equipment hasta una plataforma altamente ingenierizada para procesamiento continuo, con sistemas modernos que van desde instrumentos de escala de laboratorio hasta grandes líneas industriales. Las prioridades actuales de desarrollo incluyen mayor densidad de par, mejor desvolatilización, automatización, eficiencia energética y mayor compatibilidad con materias primas recicladas y de base biológica. De cara al futuro, se espera que los twin-screw extruders cobren aún más importancia en el procesamiento de la economía circular, los composites avanzados, la funcionalización reactiva y la producción monitorizada digitalmente.
Historia y desarrollo
Las primeras máquinas de doble tornillo se adoptaron porque podían realizar un mezclado más intensivo que las extrusoras convencionales de un solo tornillo, especialmente cuando additives, cargas o materiales sensibles a la temperatura requerían un control más estricto. Con el tiempo, la modularidad de los elementos del tornillo, el zonificado del barril y las opciones de ventilación hicieron que la plataforma fuera mucho más versátil para compounding y desvolatilización.
Un hito importante fue el auge de las extrusoras intermeshing co-rotating, que se asociaron ampliamente con el compounding de polímeros porque combinan un fuerte mezclado distributivo y dispersivo con una acción de autolimpieza que ayuda a limitar las zonas estancadas. Un segundo hito fue el uso industrial más amplio de máquinas counter-rotating y conical para tareas de menor cizallamiento, como el procesamiento de tubos, perfiles y láminas de PVC, donde la generación estable de presión y un tratamiento más suave resultan útiles.
Un tercer desarrollo ha sido la expansión de plataformas de escala de laboratorio y piloto para el cribado de formulaciones, el desarrollo de procesos y el escalado, permitiendo a los procesadores optimizar configuraciones de tornillo antes de comprometerse con líneas de producción. Paralelamente, las extrusoras industriales modernas de alto par han aumentado la producción manteniendo el control sobre el tiempo de residencia, la calidad de la masa fundida y el rendimiento de desvolatilización.
Visión general técnica
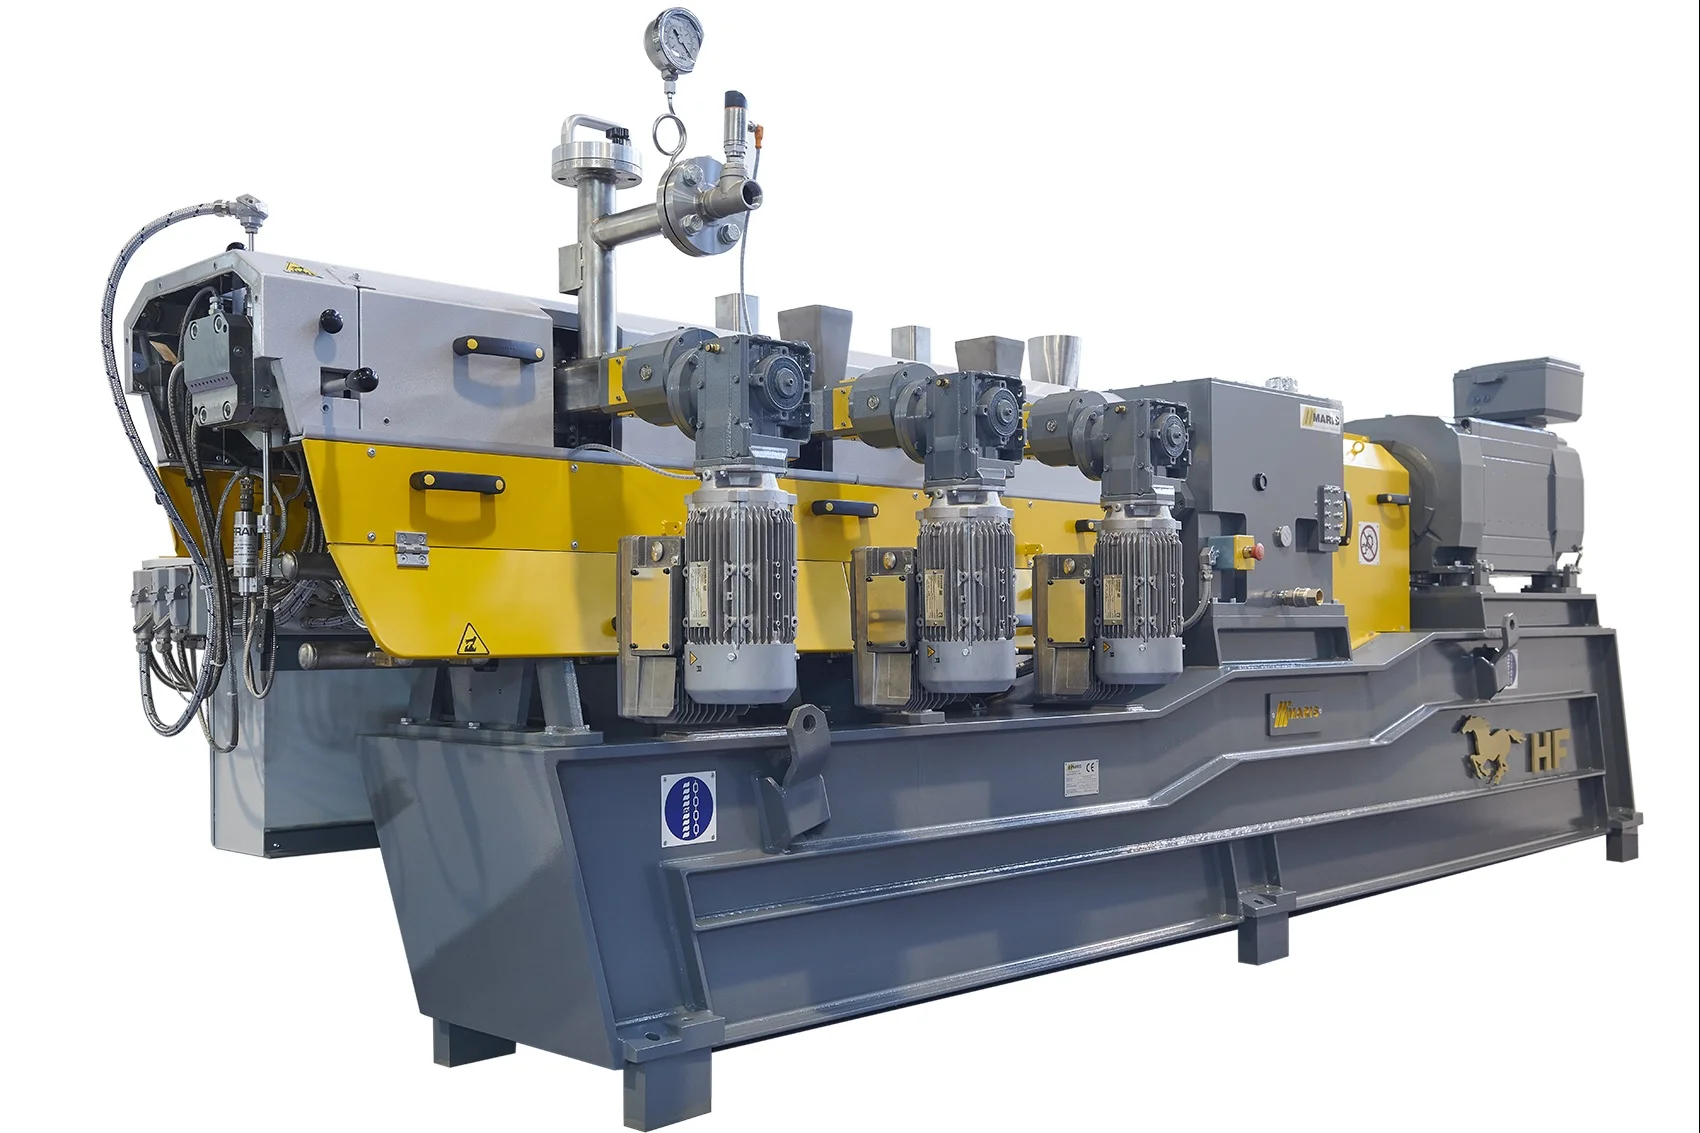
Una extrusora de doble tornillo consta normalmente de un sistema de alimentación, zonas de barrel segmentadas, screws giratorios montados sobre ejes estriados, control de calefacción y refrigeración, puertos de ventilación y una matriz o sistema de peletizado aguas abajo. El barril suele describirse con forma de ocho en sección transversal para los diseños intermeshing, lo que permite una interacción cercana de los tornillos y un transporte controlado del material.
El proceso se realiza por etapas en lugar de ser continuo en una sola función: alimentación, transporte, compresión, fusión, mezclado, ventilación, presurización y descarga a través de una matriz. Este zonificado permite ajustar la máquina para una fusión temprana y un mezclado intensivo o para un transporte de bajo cizallamiento y una fusión tardía, según el perfil del tornillo y la velocidad de operación.
Las principales características de ingeniería incluyen:
- Velocidad del tornillo: los sistemas de laboratorio y piloto pueden funcionar a velocidades variables, mientras que las máquinas industriales de compounding co-rotating suelen operar en el rango de varios cientos de rpm, alcanzando algunos sistemas aproximadamente 900–1.200 rpm.
- Capacidad: las líneas comerciales de compounding lines pueden oscilar entre aproximadamente 150 kg/h y varias toneladas por hora, con sistemas grandes que alcanzan entre 5–60 t/h según el diámetro del tornillo y la formulación.
- Par específico: las compounding extruders modernas suelen especificarse por densidad de par, con valores reportados de alrededor de 9–15 Nm/cm³ para las series industriales actuales.
- Distribución del tiempo de residencia: los sistemas de doble tornillo generalmente proporcionan una distribución más estrecha que los procesos dominados por arrastre de un solo tornillo debido a su transporte por desplazamiento positivo y acción intermeshing.
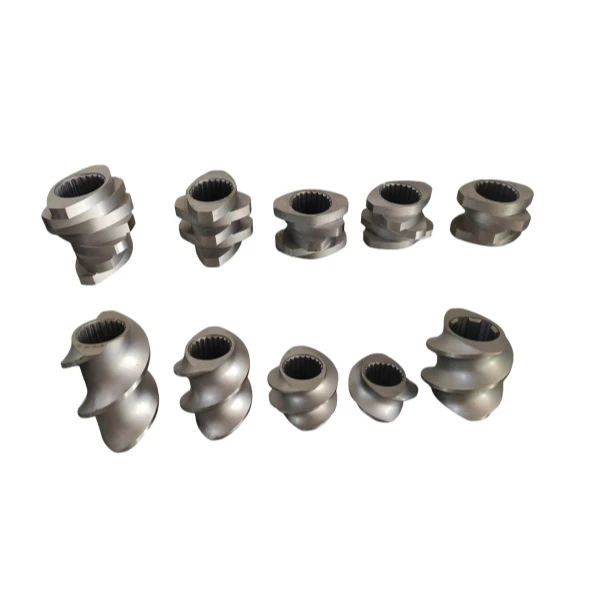
- Comportamiento de mezclado: los bloques de amasado y los elementos de mezclado producen mezclado dispersivo, mientras que los elementos de transporte favorecen el caudal y la estabilidad de bombeo.
Para recycled materials, los sistemas de doble tornillo se utilizan frecuentemente después de las etapas de lavado y reducción de tamaño, donde los copos o regrind ya pueden estar preparados para compounding o repelletizado; el granulado o pellet de salida aguas abajo se estandariza entonces para reprocesamiento en lugar de definirse por un único tamaño universal de copo. Cuando se integra deshidratación aguas arriba, la deshidratación centrífuga puede reducir la humedad sustancialmente antes de la extrusión; en la práctica, la humedad residual objetivo depende del tipo de polímero y del diseño de la línea, pero el proceso se diseña habitualmente para minimizar la degradación hidrolítica y los defectos relacionados con el vapor.
El consumo específico de energía varía ampliamente según la formulación, la demanda de cizallamiento, el diseño del tornillo y la escala. Los sistemas de compounding de alta velocidad y entrada de energía están diseñados deliberadamente para suministrar un trabajo mecánico sustancial para mezclado y desvolatilización, mientras que las máquinas de baja velocidad se seleccionan para minimizar el estrés térmico y mecánico.
Principales tipos y configuraciones
| Tipo | Rotación del tornillo | Geometría | Fortalezas típicas | Usos típicos |
|---|---|---|---|---|
| Co-rotating parallel | Misma dirección | Paralela | Alto cizallamiento, fuerte autolimpieza, excelente mezclado | Compounding, masterbatch, extrusión reactiva, cargas, reciclaje |
| Counter-rotating parallel | Dirección opuesta | Paralela | Generación estable de presión, menor cizallamiento | Tubos, perfiles y láminas de PVC, algunas tareas de alimentación a calandrias |
| Counter-rotating conical | Dirección opuesta | Cónica | Huella compacta, procesamiento suave, buena para mezclas secas de PVC | Perfiles y tubos de PVC, productos para construcción |
| Sistemas especiales de laboratorio/piloto | Cualquiera de las dos direcciones | Modular | Cambio rápido, cribado de formulaciones | I+D, escalado, desarrollo de procesos |
Las extrusoras paralelas co-rotating dominan el compounding moderno porque proporcionan un fuerte mezclado distributivo y una fácil personalización modular de los elementos del tornillo. Los diseños counter-rotating siguen siendo importantes cuando se prefiere un proceso más orientado a la presión y menos agresivo, especialmente para PVC y otras formulaciones sensibles al calor.
Principio de funcionamiento
La extrusión de doble tornillo depende de la interacción de los screws entre sí y con el barril. A medida que los screws giran, el material es agarrado, comprimido y transferido de un canal de tornillo a otro, creando un camino de flujo repetitivo que mezcla y transporta la masa fundida hacia adelante.
La región intermeshing es crítica porque produce un cizallamiento controlado y un comportamiento de autolimpieza. Esto reduce el estancamiento del material y favorece un tiempo de residencia más uniforme, lo cual es especialmente importante al procesar cargas, pigments, fibras o reactive additives. En la práctica, el diseño del tornillo determina si la máquina actúa principalmente como mezclador, reactor, desvolatilizador o bomba.
Aplicaciones y usos típicos
Los twin-screw extruders se utilizan en una amplia gama de tareas de procesamiento de plásticos:
- Compounding de polímeros: mezcla de resina base con cargas, pigments, flame retardants, impact modifiers, stabilizers y refuerzos de vidrio o minerales.
- Producción de masterbatch: concentrados de color y aditivos de alta concentración que requieren una excelente dispersión.
- Reciclaje y recuperación: filtración de masa fundida, desodorización, desvolatilización y repelletizado de corrientes de residuos post-consumo o industriales.
- Extrusión reactiva: injerto, polimerización, despolimerización, extensión de cadena y modificación química en condiciones continuas.
- Tuberías, perfiles y láminas de PVC: particularmente en configuraciones counter-rotating y cónicas.
- Extrusión directa y líneas de lámina/película: algunos sistemas pueden formar lámina o película directamente, reduciendo las etapas de peletizado y secado.
- Mercados especiales: alimentación, farmacéutica y materiales avanzados, donde el mezclado continuo y el tiempo de residencia controlado son valiosos.
Una aplicación inadecuada es el mezclado muy bajo en cizallamiento y altamente frágil donde el material debe experimentar un estrés mecánico mínimo; en tales casos, otras tecnologías de mezclado o bombeo pueden ser preferibles.
Ventajas del proceso
Los twin-screw extruders se prefieren cuando los procesadores necesitan algo más que una simple fusión y bombeo. Sus principales ventajas incluyen:
- Excelente calidad de mezclado para formulaciones multicomponente.
- Amplia flexibilidad de formulación para polvos, pellets, copos, fibras y líquidos.
- Desvolatilización eficiente mediante zonas de ventilación y renovación controlada de la superficie de la masa fundida.
- Control estable de la salida mediante transporte por desplazamiento positivo y alimentación en régimen de hambre.
- Diseño modular del tornillo que permite una adaptación rápida a nuevos compuestos o materias primas recicladas.
Estas características hacen que la plataforma sea estratégicamente importante en sectores donde los cambios de formulación son frecuentes y el rendimiento del producto depende de la calidad de la dispersión.
Limitaciones y compensaciones de ingeniería
Los sistemas de doble tornillo no son universalmente superiores. Su complejidad conlleva compensaciones en costo de capital, desgaste del tornillo, demanda energética y esfuerzo de desarrollo del proceso. Las cargas abrasivas y glass fiber pueden acelerar el desgaste, requiriendo materiales endurecidos para barril y tornillo, mientras que el mezclado agresivo puede aumentar la temperatura de la masa fundida y degradar polímeros sensibles al calor si no se controla cuidadosamente.
Las máquinas counter-rotating de menor cizallamiento reducen el estrés térmico pero también reducen la flexibilidad para compounding altamente cargado o altamente dispersivo. Los sistemas co-rotating ofrecen un mezclado más fuerte, pero pueden requerir un control más sofisticado de la alimentación, la ventilación y la gestión de temperatura para mantener la calidad del producto.
Automatización y control digital
Las líneas modernas de doble tornillo integran cada vez más:
- Dosificadores por pérdida de peso para dosificación gravimétrica precisa.
- Monitorización de presión de masa fundida, par y temperatura para estabilidad del proceso en lazo cerrado.
- Control de ventilación al vacío y desvolatilización para eliminación de humedad y disolventes.
- Analítica en línea como monitorización NIR o reológica en sistemas avanzados de laboratorio y piloto.
- Gestión de recetas y registro de datos para escalado reproducible y garantía de calidad.
La automatización mejora la consistencia, pero también aumenta la importancia de la fiabilidad de los sensores y la experiencia en ingeniería de procesos, especialmente cuando las formulaciones incluyen contenido reciclado o materias primas variables.
Sostenibilidad y papel en la economía circular
Los twin-screw extruders son cada vez más importantes en la circularidad de los plásticos porque pueden procesar materiales recuperados, mezclas y materias primas contaminadas que requieren mezclado intensivo y desvolatilización. Facilitan el uso de reciclado post-consumo y post-industrial al homogeneizar corrientes variables y permitir filtración, desodorización y reajuste de aditivos.
También contribuyen a la eficiencia energética y de recursos cuando sustituyen varios pasos por lotes por una operación continua o cuando permiten extrusión directa en lugar de peletizado seguido de refundido. Al mismo tiempo, el rendimiento de sostenibilidad depende en gran medida del diseño del tornillo, la utilización de la capacidad, las prácticas de mantenimiento y el grado de sobreprocesamiento térmico; las líneas mal optimizadas pueden desperdiciar energía y dañar polímeros reciclados.
Mercado e importancia industrial
Los twin-screw extruders ocupan una posición estratégica en el mercado de maquinaria de plásticos porque se sitúan en la intersección del compounding, el reciclaje y la fabricación de materiales avanzados. Son esenciales para productores de plásticos de ingeniería, masterbatches, productos de PVC y compuestos especiales que requieren homogeneidad reproducible de la masa fundida.
Los principales fabricantes están activos en este segmento a través de distintas familias de máquinas y fortalezas regionales. Por ejemplo, Coperion se asocia fuertemente con la plataforma de compounding co-rotating ZSK, mientras que otros proveedores destacan máquinas de doble tornillo cónicas, sistemas de escala de laboratorio o líneas de compounding de alta producción. La tendencia del mercado apunta hacia mayor par, ventanas de proceso más amplias y mejor manejo de materias primas recicladas y de base biológica.
Retos e innovaciones actuales
Los retos de ingeniería actuales incluyen:
- Variabilidad de procesamiento en materias primas recicladas.
- Gestión del desgaste bajo alta carga de cargas o fibras.
- Optimización energética sin sacrificar la calidad de dispersión.
- Escalado del proceso desde laboratorio hasta planta sin cambiar las propiedades del producto.
- Manejo de volátiles y disolventes en formulaciones reactivas y especiales.
La innovación se concentra en arquitecturas modulares de tornillo, aleaciones mejoradas y coatings resistentes al desgaste, mejor ventilación al vacío y control digital del proceso. También hay un creciente interés en utilizar la extrusión de doble tornillo para formulaciones altamente cargadas, funcionales y reactivas que antes eran difíciles de procesar de forma continua.
Perspectivas futuras
Es probable que los twin-screw extruders sigan siendo una tecnología central para el compounding y el reciclaje de plásticos, con la demanda condicionada por las regulaciones de economía circular, la reducción de peso y la necesidad de mezclas de polímeros de alto rendimiento. Es probable que los sistemas futuros hagan hincapié en un menor consumo energético específico, mayor disponibilidad, mejor integración de sensores y un procesamiento más robusto de corrientes de residuos variables.
A más largo plazo, la adaptabilidad de la plataforma debería respaldar un uso ampliado en composites avanzados, materiales para baterías, formulaciones médicas y conformado directo de compuestos especiales. El reto técnico central será preservar la potencia de mezclado de la máquina mientras se reduce el desgaste, el estrés térmico y la variabilidad del proceso.
Referencias
- •
Thermo Scientific. (2020, April 16). Twin screw extruder. https://www.thermofisher.com/us/en/home/industrial/manufacturing-processing/extrusion-compounding-equipment/instruments/twin-screw-extruders.htmlLink
- •
Nanoscience Instruments. (2026, May 13). What is a twin screw extruder? Types, applications, and benefits explained. https://www.nanoscience.com/blogs/what-is-a-twin-screw-extruder-types-applications-and-benefits-explained/Link
- •
Torontech. (2024, May 18). Twin screw extruder explained: From basics to applications. https://www.torontech.com/articles/twin-screw-extruder-explained-from-basics-to-applications/Link
- •
Leistritz Extrusion. (n.d.). Leistritz extrusion: Quick TSE overview technical article, ref. 11.2020. https://extruders.leistritz.com/en-us/extrusion/newsletter/2022-01/3-Quick-overview-of-TSEs.pdfLink
- •
UD Machine. (2026, March 24). Twin screw extruder: Types, working principle & selection guide. https://ud-machine.com/blog/twin-screw-extruder/Link
- •
NHY Screws. (2026, August 20). Beyond plastics: Application of twin screw extruder you're missing. https://www.nhyscrews.com/blog/application-of-twin-screw-extruderLink
- •
Cowell Extrusion. (2023, March 15). Twin screw extruder working principle. https://www.cowellextrusion.com/twin-screw-extruder-working-principle/Link
- •
GSmach. (2024, June 13). Twin screw extruder working principle. https://www.gsextruder.com/twin-screw-extruder-working-principle/Link
- •
PLA Mirai. (2025, May 6). Basic knowledge of twin screw extruders. https://www.pla-mirai.net/twinscrew-extruder/en/knowledge/Link
- •
Shibaura Machine. (n.d.). Twin screw extruders applications. https://www.shibaura-machine.co.jp/en/product/oshidashi/lineup/nijiku/compound.htmlLink
- •
NHY Screws. (2026, August 12). Twin screw extruder uses most processors haven't explored yet. https://www.nhyscrews.com/blog/twin-screw-extruder-usesLink
- •
Monomex. (2026, August 12). MEX T-PRO twin screw extruder. https://www.monomex.com/en/twin-screw-extruders/mex-t-proLink
- •
Nanhaiya Screw & Barrel. (2026, August 19). Twin screw extruder working: The physics most engineers miss. https://www.nhyscrews.com/blog/twin-screw-extruder-workingLink
- •
Nanhaiya Screw & Barrel. (2026, August 27). Twin screw extrusion dissected: Design, optimize. https://www.nhyscrews.com/blog/twin-screw-extrusionLink
- •
Nanhaiya Screw & Barrel. (2026, August 17). Working principle of twin screw extruder: Every zone decoded. https://www.nhyscrews.com/blog/working-principle-of-twin-screw-extruderLink
- •
Chilat. (n.d.). Twin screw extruder: Basics, types, and applications. https://www.chilat.com/blog/2020063179477774337Link
- •
Technovel. (2025, August 1). What is a twin screw extruder? https://www.technovel.co.jp/en/3697/Link
- •
Pragolab. (n.d.). Thermo Scientific twin-screw extruders. https://www.pragolab.cz/documents/2_Twin-Screw%20Extruders.pdfLink
- •
Nanhaiya Screw & Barrel. (2026, August 17). Twin-screw extruder decoded: From screw design to process mastery. https://www.nhyscrews.com/blog/twinscrew-extruderLink
- •
Jwell Machine. (2026, July 3). How does a twin screw extruder work? https://www.jwellmachine.com/sl/how-does-a-twin-screw-extruder-work/Link
- •
PMC - NIH. (2016, February 16). Twin screw extruders as continuous mixers for hot melt extrusion. https://pmc.ncbi.nlm.nih.gov/articles/PMC4766122/Link
- •
Cowell Extrusion. (2023, March 13). The application of twin screw extruder. https://www.cowellextrusion.com/the-application-of-twin-screw-extruder/Link
- •
Deer Machine. (2025, December 25). Applications of twin screw extruders in polymer processing and reactive extrusion. https://deermachine.com/applications-of-twin-screw-extruders-in-polymer-processing-and-reactive-extrusion/Link
- •
Leistritz Extrusion. (n.d.). 101. https://extruders.leistritz.com/en-us/extrusion/newsletter/life-science-newsletter-2020-02/10_general-counterrotating-characteristics.pdfLink
- •
Milacron. (2025, August 21). Twin screw extruders for plastic processing. https://www.milacron.com/product/twin-screw/Link
- •
Useon. (2026, March 18). Twin screw extruders for compounding & sheet extrusion. https://www.useon.com/twin-screw-extruder/Link
- •
Anton Paar. (n.d.). Lab- and pilot-scale twin screw extruders: TwinLab. https://www.anton-paar.com/us-en/products/details/twinlab/Link
- •
Useon. (2021, November 19). Single screw extruder vs twin screw extruder. https://www.useon.com/guide/single-screw-extruder-vs-twin-screw-extruder/Link
- •
Nanhaiya Screw & Barrel. (2026, August 20). Twin screw extruder working principle: What textbooks leave out. https://www.nhyscrews.com/blog/twin-screw-extruder-working-principleLink
- •
GSmach. (2024, March 26). Exploring the different types of twin screw extruders. https://www.gsextruder.com/exploring-the-different-types-of-twin-screw-extruders/Link
- •
eBay. (2025, January 1). Twin-screw extruder. https://www.ebay.com/shop/twin-screw-extruder?_nkw=twin-+screw+extruderLink
- •
Skills Engine. (2026, June 11). Twin screw extruders for polymer compounding. https://skills-engine.net/twin-screw-extruders/Link
- •
TwinScrew. (2025, April 21). 7 twin screw extruder types: Design, benefits & uses. https://www.twinscrew.net/en/article/types-of-twin-screw-extruder.htmlLink
- •
Wenger. (n.d.). Magnum ST twin screw series. https://wenger.com/productLink
- •
Coperion. (n.d.). ZSK twin screw extruders. https://coperion.com/en/products-services/extruders-compounding-machines/zsk-twin-screw-extrudersLink
- •
Wanplas. (2024, August 2). Twin screw extruder. https://www.wanplas.com/industry-knowledge/plastic-machine/twin-screw-extruder/Link
- •
Useon. (2025, March 27). Co-rotating twin screw extruder manufacturer. https://www.useon.com/machine/sat-twin-screw-extruder/Link
- •
PMC. (2022, January 10). Modeling of twin screw extrusion of polymeric materials. https://pmc.ncbi.nlm.nih.gov/articles/PMC8779974/Link
- •
Jwell Machinery. (2025, March 20). Classification of twin-screw extruders. https://jwell.co/company-news/classification-of-twin-screw-extruders/Link
- •
B&P Littleford. (n.d.). Twin screw extrusion & compounding machines. https://www.bplittleford.com/twin-screw.htmlLink
- •
Anton Paar. (n.d.). Lab- and pilot-scale twin screw extruders: TwinLab. https://www.anton-paar.com/corp-en/products/details/twinlab/Link
- •
PlasticsToday. (2023, November 16). Words of wisdom: Understanding twin-screw extruders: The high-speed energy input (HSEI) concept. https://www.plasticstoday.com/extrusion-film-sheet/words-of-wisdom-understanding-twin-screw-extruders-the-high-speed-energy-input-hsei-conceptLink
- •
Aaron Equipment. (n.d.). Used twin screw co-rotating extruders for sale. https://www.aaronequipment.com/equipment/plastics-equipment/extruders-twin-screw-corotateLink