
Introduction
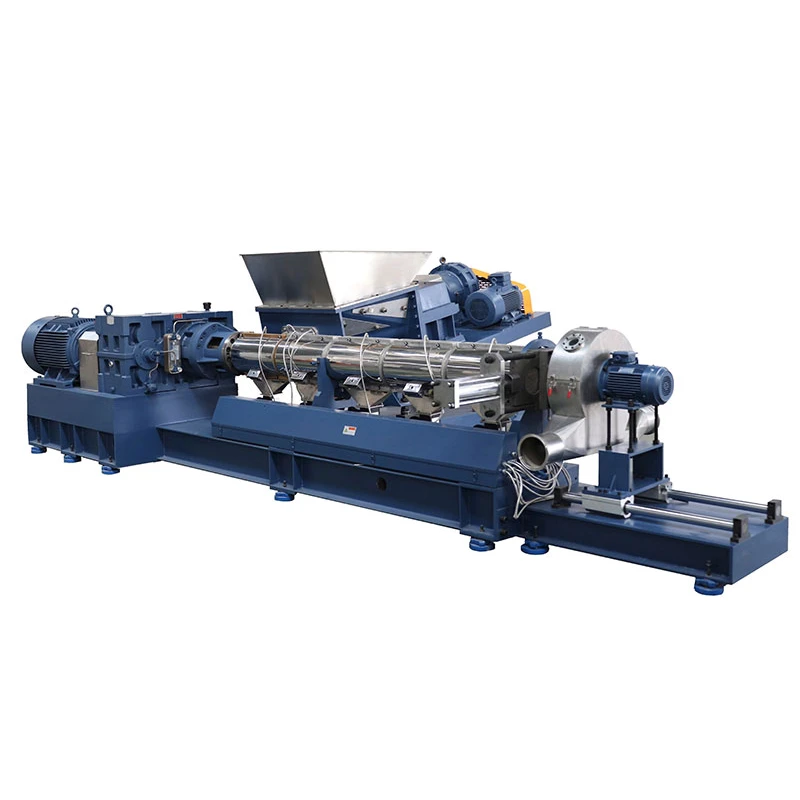
Les extrudeuses monovis sont les machines de transformation continue les plus utilisées dans la fabrication des plastiques, convertissant les granulés, poudres ou regrind thermoplastiques en un flux de matière fondue uniforme qui est ensuite mis en forme par une filière en tuyaux, plaques, films, profilés, gainage de fils ou granulés. Leur domination durable résulte d’une combinaison de simplicité mécanique, de stabilité de sortie, de coût d’investissement relativement faible et d’une forte aptitude à la production à haut volume et en régime permanent de thermoplastiques de commodité et techniques.
Dans la pratique industrielle, la machine est généralement comprise comme un système fût-et-vis divisé en zones d’alimentation, de compression/transition et de dosage, où les solides sont convoyés, compactés, fondus, homogénéisés et mis sous pression avant la sortie. Bien que les systèmes bi-vis soient privilégiés pour le compoundage intensif et les formulations hautement chargées, le type monovis reste la plateforme par défaut de nombreuses lignes d’extrusion car il assure un pompage de matière fondue robuste et un débit constant pour les matériaux bien maîtrisés.
La technologie a évolué des premiers dispositifs de fusion par chaleur et force vers des extrudeuses hautement ingénierisées dotées de géométries de vis précises, d’alimentations rainurées, de dégazage, de filtration de matière fondue, de dosage gravimétrique, de régulation thermique en boucle fermée et de surveillance numérique des procédés. Les tendances récentes incluent une meilleure efficacité énergétique, un meilleur contrôle de la qualité de la matière fondue et une compatibilité avec les matières premières recyclées et biosourcées, tous ces aspects devenant de plus en plus importants alors que les producteurs de plastiques répondent aux pressions de l’économie circulaire et de la décarbonation.
Histoire et développement
L’extrusion monovis s’est développée à partir de concepts anciens de transport de matière par vis pour devenir une méthode industrielle de transformation des polymères lorsque les thermoplastiques se sont largement commercialisés au XXe siècle. L’architecture de base — une vis rotative dans un fût chauffé — s’est révélée attractive car elle pouvait convoyer en continu l’alimentation solide, générer de la chaleur par cisaillement et construire une pression pour la mise en forme par filière dans une seule machine.
Une étape clé fut le perfectionnement du concept de vis à trois zones, dans laquelle la section d’alimentation assure le convoyage des solides, la section de transition favorise la fusion et la compression, et la section de dosage stabilise la pression et la qualité de la matière fondue. Cette architecture est devenue le fondement de l’extrusion moderne des plastiques car elle a amélioré la répétabilité et permis aux constructeurs de machines d’ajuster le temps de séjour, le cisaillement et le comportement de pompage pour différents polymères.
Une deuxième étape fut l’industrialisation large des lignes monovis pour l’extrusion de tuyaux, films, plaques et profilés, où un débit constant et une faible complexité d’exploitation étaient particulièrement précieux. Parallèlement, les extrudeuses sont devenues centrales dans les opérations de granulation et de reconditionnement, étendant leur usage au-delà de la conversion de produits finis vers le recyclage et les flux de travail proches du compoundage.
Une troisième étape est le passage moderne vers le contrôle instrumenté et la surveillance énergétique. Les travaux académiques et industriels récents se sont concentrés sur la corrélation entre vitesse de vis, température de matière fondue, pression et énergie spécifique avec la qualité du produit, aidant les fabricants à réduire les rebuts et à améliorer la constance.
Aperçu technique
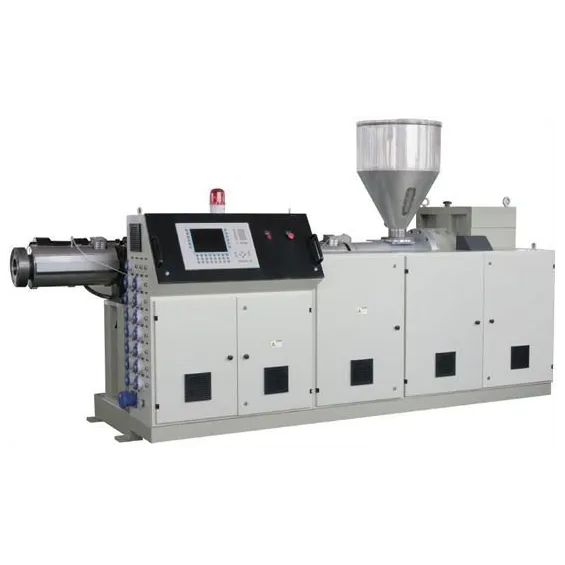
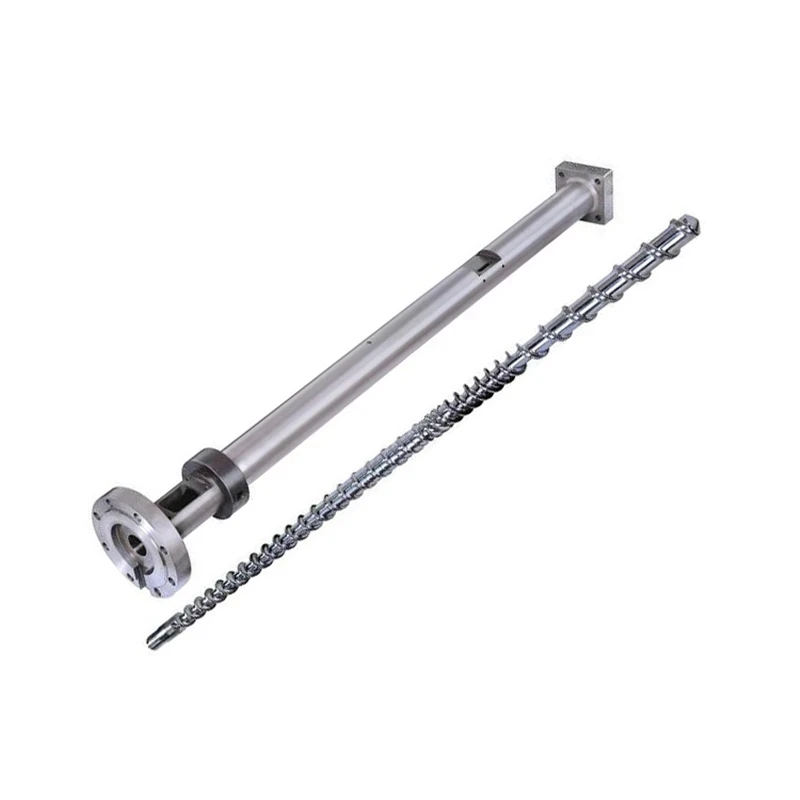
Une extrudeuse monovis se compose d’une trémie, d’un fût chauffé, d’une vis rotative, d’un système d’entraînement, de zones de chauffage et de refroidissement et d’une filière ou d’un ensemble d’outillage aval. Le polymère solide entre par gravité depuis la trémie, est entraîné vers l’avant par la rotation de la vis et est progressivement compacté et fondu par une combinaison de chaleur du fût et de cisaillement visqueux.
La vis remplit simultanément trois fonctions : elle convoyé les solides, fond le polymère et pompe la matière fondue sous pression vers la filière. Dans la zone d’alimentation, le frottement entre les granulés, les filets de vis et la paroi du fût fait avancer le matériau ; dans la zone de transition, la profondeur du canal diminue généralement et la fraction fondue augmente ; dans la zone de dosage, la machine stabilise l’écoulement et la pression afin que la filière reçoive un flux de matière fondue plus uniforme.
Les paramètres d’ingénierie courants incluent :
- Vitesse de vis : souvent dans la plage d’environ 20–200 tr/min pour de nombreuses applications plastiques, selon le diamètre, le rapport L/D et l’objectif de sortie ; des vitesses plus faibles sont utilisées lorsque la sensibilité thermique ou la stabilité dimensionnelle est critique.
- Rapport L/D : fréquemment autour de 20:1 à 36:1 dans les machines industrielles, les vis plus longues améliorant généralement la fusion et l’homogénéisation.
- Taux de compression : couramment autour de 2:1 à 4:1, de nombreuses vis polyvalentes étant autour de 3:1 pour une fusion et une génération de pression équilibrées.
- Débit : des petites machines de laboratoire à quelques kg/h jusqu’aux lignes de production allant de dizaines de kg/h à plusieurs t/h, notamment pour les tuyaux, les plaques et la granulation.
- Consommation énergétique spécifique : fortement dépendante du polymère, de la conception de la vis et de la vitesse de ligne, mais les lignes d’extrusion modernes sont couramment optimisées car l’énergie d’entraînement et la gestion thermique influencent sensiblement le coût d’exploitation et la qualité de la matière fondue.
Pour les matières premières issues du recyclage et du lavage, le déshydratation et la réduction de taille en amont sont essentiels. Dans les lignes intégrées, les systèmes de déshydratation centrifuge peuvent réduire l’humidité à de très faibles niveaux résiduels avant l’extrusion, et les granulateurs ou granulateurs peuvent produire des flocons ou du regrind généralement dans la gamme du millimètre, la distribution granulométrique influençant la stabilité d’alimentation et le comportement de fusion. Lorsque la qualité de l’alimentation est irrégulière, les extrudeuses monovis sont plus sensibles aux à-coups et aux limitations de dévolatilisation que les systèmes bi-vis.
Fonctionnement
- La matière est alimentée depuis la trémie dans le fût.
- La vis convoye les solides vers l’avant tandis que le frottement et le chauffage élèvent la température.
- Le polymère se ramollit, se comprime et fond lorsque la géométrie du canal change.
- La matière fondue est homogénéisée et mise sous pression dans la zone de dosage.
- La filière convertit le flux de matière fondue en la forme désirée.
- L’équipement aval de refroidissement, de calibrage et de traction fixe les dimensions finales et la qualité de surface.
Ce mode de fonctionnement continu rend la machine particulièrement adaptée aux lignes nécessitant un débit stable sur de longues productions, comme l’extrusion de tuyaux ou le gainage de câbles.
Types et variantes
Les extrudeuses monovis se différencient généralement par la conception de la vis, la stratégie d’alimentation et la configuration d’usage final.
| Type ou variante | Caractéristique principale | Usage typique |
|---|---|---|
| Extrudeuse polyvalente | Convoyage, fusion et pompage équilibrés | Tuyaux, plaques, profilés |
| Extrudeuse à vis barrière | Meilleure séparation et efficacité de fusion | Débit plus élevé et meilleure uniformité de la matière fondue |
| Extrudeuse à alimentation rainurée | Convoyage amélioré des solides dans la zone d’alimentation | Polyoléfines et lignes à haut débit |
| Extrudeuse ventilée | Ventilation atmosphérique ou sous vide pour les volatiles/humidité | Matériaux recyclés et formulations sensibles à l’humidité |
| Extrudeuse réacteur ou orientée compoundage | Vis spécialisée et manipulation aval | Certains matériaux modifiés et tâches de type masterbatch |
| Extrudeuse de laboratoire/pilote petit diamètre | Traitement flexible à l’échelle d’essai | R&D, criblage de formulations, enseignement |
La machine est généralement moins adaptée qu’une extrudeuse bi-vis pour les productions de compounds techniques hautement chargés avec des exigences de mélange agressives, mais elle est souvent préférée lorsque l’alimentation est stable et que le procédé requis est principalement la mise en forme de la matière fondue plutôt qu’un mélange intensif.
Applications et usages
Les extrudeuses monovis sont utilisées dans la plupart des grands secteurs de transformation des plastiques :
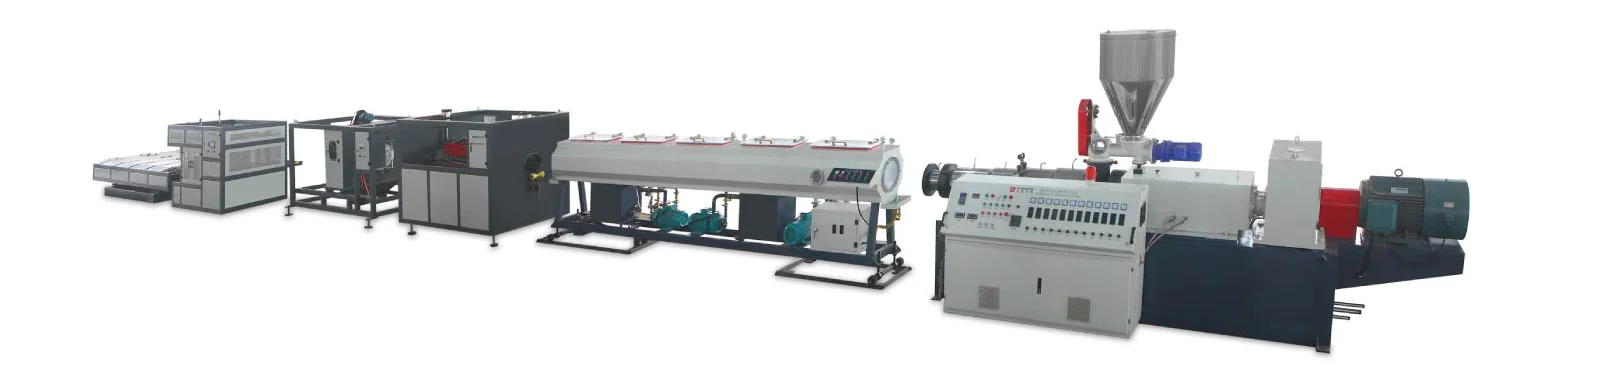
- Tuyaux et tubes pour l’alimentation en eau, l’évacuation, la distribution de gaz, les tubes médicaux et les conduits de protection, souvent en PVC, PE, PP ou constructions composites multicouches.
- Production de plaques et films pour l’emballage, le thermoformage, la signalétique et les stratifiés industriels, notamment avec PE, PP, PS, PET et PVC.
- Extrusion de profilés pour cadres de fenêtres, garnitures, conduits et profilés de construction, où la stabilité dimensionnelle et l’état de surface sont critiques.
- Gainage de fils et câbles, où un flux de matière fondue stable et une pression de filière précise assurent une isolation et une gaine concentriques.
- Granulation et reconditionnement, y compris la conversion de déchets ou de polymères recyclés en granulés réutilisables.
Une application moins adaptée est la production de compounds techniques hautement chargés avec des exigences de mélange agressives, où les systèmes bi-vis offrent généralement un meilleur mélange distributif et dispersif.
Caractéristiques et performances techniques
Plusieurs caractéristiques de la machine gouvernent les performances :
- Géométrie de la vis contrôle le taux de fusion, l’historique de cisaillement et le développement de pression.
- Profil de température du fût réduit les gradients thermiques et aide à prévenir la dégradation.
- Couple d’entraînement limite la capacité de la machine à traiter les matières fondues à haute viscosité ou les alimentations surchargées.
- Filtration de matière fondue améliore l’élimination des contaminants et est particulièrement importante dans le recyclage.
- Conception de la filière détermine la géométrie finale et affecte fortement la perte de charge et l’uniformité du produit.
En pratique, les lignes les plus performantes sont celles où la conception de la vis, la température du fût et le refroidissement aval sont adaptés au comportement viscosité-température du polymère. Un mauvais appariement peut provoquer des à-coups, une fusion incomplète, une température de matière fondue excessive ou une instabilité dimensionnelle.
Innovations technologiques et automatisation
Les innovations récentes portent sur le contrôle des procédés, la surveillance numérique et la flexibilité matière. Les revues académiques sur le contrôle de l’extrusion monovis soulignent que la stabilité de la pression, de la température de matière fondue et de la régulation de la vitesse de vis sont essentielles à une qualité de produit constante, faisant de l’extrudeuse une machine de plus en plus instrumentée plutôt que purement mécanique.
Les mises à niveau industrielles incluent couramment :
- Doseurs gravimétriques pour un contrôle plus précis du débit massique
- capteurs de pression et de température de matière fondue
- Ventilation sous vide pour l’élimination des volatiles
- changeurs de tamis automatisés pour le contrôle de la contamination
- Systèmes de contrôle basés sur des modèles pour l’optimisation de la vitesse, du couple et de la température
- Enregistrement de données pour l’assurance qualité et le benchmarking énergétique
Ces fonctionnalités sont particulièrement précieuses lorsque les fabricants transforment des polymères recyclés, qui varient souvent en indice de fluidité, humidité et niveau de contamination d’un lot à l’autre.
Aspects environnementaux et de durabilité
Les extrudeuses monovis peuvent contribuer à la durabilité lorsqu’elles sont utilisées pour transformer des polymères recyclés, du regrind et des matériaux biosourcés. Leur fonctionnement continu permet également une intégration efficace avec les systèmes de filtration de matière fondue, de dégazage et de granulation qui récupèrent des matériaux autrement perdus dans les flux de rebuts.
Dans le même temps, la performance en matière de durabilité dépend fortement de la discipline d’exploitation. La consommation énergétique augmente lorsque la machine est mal adaptée au polymère, lorsque le cisaillement excessif génère une chaleur inutile, ou lorsque les pertes au démarrage et au purge sont élevées. C’est pourquoi les bonnes pratiques actuelles mettent l’accent sur une conception optimisée de la vis, une alimentation précise et un contrôle en boucle fermée pour réduire les rebuts et la consommation énergétique spécifique.
Impact économique et sur le marché mondial
Les extrudeuses monovis restent économiquement importantes car elles sont largement déployées, mécaniquement robustes et adaptées à de nombreux produits plastiques parmi les plus volumineux au monde. Leur relative simplicité signifie généralement des coûts d’achat et de maintenance inférieurs à ceux des systèmes de compoundage plus complexes, ce qui explique pourquoi elles sont courantes tant dans les régions de fabrication matures qu’émergentes.
Leur pertinence sur le marché est particulièrement forte dans des secteurs tels que la construction, l’emballage, les fils et câbles et les biens de consommation, où le débit continu et le faible coût unitaire sont des facteurs concurrentiels centraux. Dans ces secteurs, la plateforme monovis sert souvent de colonne vertébrale aux longues lignes d’extrusion plutôt que de machine autonome.
Défis actuels et innovations
Les principaux défis techniques sont :
- Intensité de mélange limitée par rapport aux systèmes bi-vis
- Sensibilité à la constance de l’alimentation, notamment avec des matériaux recyclés ou mélangés
- Dégradation thermique dans les polymères thermosensibles
- Instabilité pression-débit à haut débit ou mauvaise conception de vis
- Pertes énergétiques dues à un chauffage inefficace et à un sur-cisaillement
L’innovation actuelle se concentre sur des géométries de vis améliorant l’efficacité de fusion, une plus grande utilisation de capteurs et d’automatisation, et une meilleure prise en compte des matières premières circulaires. Ces avancées visent à préserver les atouts traditionnels de la machine monovis tout en étendant son utilité à des flux d’entrée de moindre qualité et plus variables.
Perspectives d’avenir
L’avenir de l’extrudeuse monovis sera probablement façonné par trois tendances : l’automatisation, l’intégration du recyclage et l’optimisation énergétique. Les constructeurs de machines sont de plus en plus attendus pour livrer des extrudeuses plus faciles à surveiller, plus rapides à mettre en service et plus tolérantes aux matières premières recyclées variables.
L’évolution de la conception continuera probablement dans le sens de sections de fusion plus efficaces, d’une meilleure ventilation et d’une analytique de procédé plus précise. Même si la technologie bi-vis se développe dans les applications à fort compoundage, l’extrudeuse monovis devrait rester la plateforme principale pour la mise en forme à haut débit des thermoplastiques car sa logique de fonctionnement fondamentale est simple, durable et difficile à remplacer dans les lignes d’extrusion standard.
Références
- •
Principle of single screw extruder. (2024, December 19). JWELL Machinery. https://www.jwell-group.com/blog/Principle-of-Single-Screw-Extruder/Link
- •
Single-screw extruder. (n.d.). In Wikipedia. https://en.wikipedia.org/wiki/Single-screw_extruderLink
- •
Single screw extrusion. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/materials-science/single-screw-extrusionLink
- •
Single-screw extrusion. (n.d.). https://beckassets.blob.core.windows.net/product/readingsample/10272905/9780470711187_excerpt_001.pdfLink
- •
Understanding single screw extrusion: Working principle, advantages & industrial applications. (2025, April 29). Granuwel Extruder. https://granuwelextruder.com/understanding-single-screw-extrusion-working-principle-advantages-industrial-applications/Link
- •
Single-screw extruder: Principles, applications, and material science. (n.d.). Bohrium. https://www.bohrium.com/en/sciencepedia/feynman/keyword/single_screw_extruderLink
- •
Single screw plastic extruder: What your supplier won't teach you. (2026, August 21). NHY Screws. https://www.nhyscrews.com/blog/single-screw-plastic-extruderLink
- •
Single screw extruder. (2025, December 23). UET Machine. https://uetmachine.com/single-screw-extruder/Link
- •
Single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/single-screw-extruderLink
- •
Single screw extruder diagram, working principle, design & applications. (2026, June 16). Saini Engineering. https://www.sainiengineering.com/single-screw-extruder-diagram/Link
- •
Understanding the single screw extruder. (2024, December 5). UDTECH. https://ud-machine.com/blog/single-screw-extruder-working-principle/Link
- •
An introduction to single screw extrusion. (2017, February 14). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Principle of single screw extruder and its application in the plastic production. (2023, October 10). Jorbin Machinery. https://www.jorbinmachinery.com/news/principle-of-single-screw-extruder-and-its-application-in-the-plastic-production.htmlLink
- •
Understanding the single screw extruder: A comprehensive guide. (2024, August 14). Jieya Twin Screw. https://jieyatwinscrew.com/blog/single-screw-extruder/Link
- •
Principles of single screw extrusion. (n.d.). Scribd. https://www.scribd.com/document/76936594/Principles-of-Single-Screw-ExtrusionLink
- •
Single screw extruder. (2024, July 31). Wanplas. https://www.wanplas.com/industry-knowledge/plastic-machine/single-screw-extruder/Link
- •
Single screw extruder vs twin screw extruder. (2021, November 19). USEON. https://www.useon.com/guide/single-screw-extruder-vs-twin-screw-extruder/Link
- •
The design and construction of a single screw extruder. (n.d.). JMEST. https://www.jmest.org/wp-content/uploads/JMESTN42352996.pdfLink
- •
Levine, L., & Miller, R. C. (n.d.). Extrusion processes. https://zero.sci-hub.se/6086/9c37fc6e5416096ff3b6828ac8a1a5ae/levine2006.pdfLink
- •
Single screw extrusion control: A comprehensive review and directions for improvements. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S0967066116300508Link
- •
Extruders. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/agricultural-and-biological-sciences/extrudersLink
- •
Study of the single-screw extrusion process using polylactide. (2023, September 25). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10575316/Link
- •
Design of a single screw extruder machine for .... (n.d.). Jurnal UMJ. https://jurnal.umj.ac.id/index.php/sintek/article/download/15953/8979/47321Link
- •
Energy monitoring and quality control of a single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/pii/S0306261913007289Link
- •
Single vs twin screw extruder: Key differences. (n.d.). Bausano. https://www.bausano.com/en/press-and-news/the-difference-between-single-screw-and-twin-screw-extrudersLink
- •
Abeykoon, C. (2016). Single screw extrusion control: A comprehensive review and directions for improvements. Control Engineering Practice, 51, 69–80. https://doi.org/10.1016/j.conengprac.2016.03.008Link
- •
International Journal of Food Studies. (n.d.). https://pdfs.semanticscholar.org/8e63/9b9808c675ad2bc0e396b814d6d5b713b07d.pdfLink
- •
Single screw extruder vs twin screw extruder. (2026, August 8). JF Extruder. https://jfextruder.com/single-screw-extruder-vs-twin-screw-extruder/Link
- •
Understanding melting in single-screw extruders. (2021, December 28). Plastics Technology. https://www.ptonline.com/articles/understanding-melting-in-single-screw-extruders-Link
- •
Tonner, T. (n.d.). Understanding the effect of extrusion conditions on melt viscosity to aid in modeling of a .... Purdue University. https://docs.lib.purdue.edu/cgi/viewcontent.cgi?article=2540&context=open_access_thesesLink
- •
The modelling of extrusion processes for polymers—A review. (2020, June 8). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC7361957/Link