
Introducción
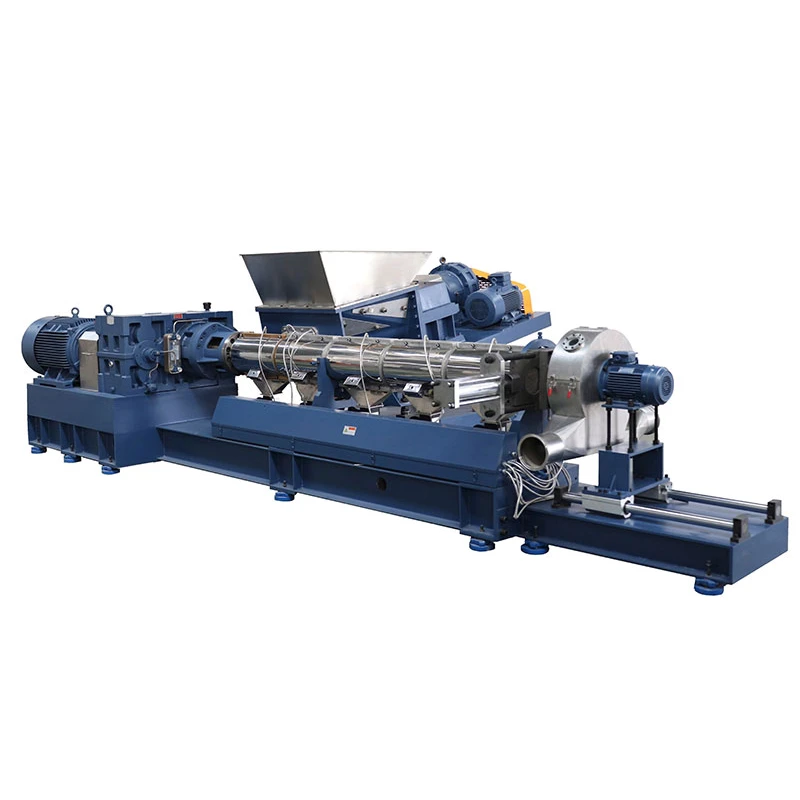
Las extrusoras de un solo tornillo son las máquinas de procesamiento continuo más utilizadas en la fabricación de plásticos, convirtiendo pellets termoplásticos, polvo o regrind en un flujo de masa fundida uniforme que luego se moldea a través de una matriz en tubos, láminas, películas, perfiles, recubrimiento de cables o productos peletizados. Su dominio duradero proviene de una combinación de simplicidad mecánica, salida estable, costo de capital relativamente bajo y fuerte idoneidad para la producción de alto volumen y estado estable de termoplásticos de uso general y de ingeniería.
En la práctica industrial, la máquina se entiende generalmente como un sistema de barril y tornillo dividido en zonas de alimentación, compresión/transición y dosificación, donde los sólidos se transportan, compactan, funden, homogeneizan y presurizan antes de la descarga. Aunque los sistemas de doble tornillo se prefieren para la composición intensiva y formulaciones altamente cargadas, el tipo de un solo tornillo sigue siendo la plataforma predeterminada para muchas líneas de extrusión porque ofrece un bombeo robusto de masa fundida y un rendimiento constante para materiales de comportamiento predecible.
La tecnología ha evolucionado desde los primeros dispositivos de fusión por calor y fuerza hasta extrusoras altamente diseñadas con geometrías precisas de tornillo, alimentaciones ranuradas, ventilación, filtración de masa fundida, dosificación gravimétrica, control de temperatura de bucle cerrado y monitoreo digital de procesos. Las tendencias recientes de desarrollo incluyen una mejor eficiencia energética, mejor control de la calidad de la masa fundida y compatibilidad con materias primas recicladas y de base biológica, todo lo cual se vuelve cada vez más importante a medida que los productores de plásticos responden a las presiones de la economía circular y la descarbonización.
Historia y desarrollo
La extrusión de un solo tornillo se desarrolló a partir de conceptos tempranos de transporte de materiales basados en tornillos hasta convertirse en un método industrial de procesamiento de polímeros a medida que los termoplásticos se comercializaron ampliamente en el siglo XX. La arquitectura básica —un tornillo giratorio dentro de un barril calentado— demostró ser atractiva porque podía transportar continuamente la alimentación sólida, generar calor por cizallamiento y construir presión para el moldeado en una sola máquina.
Un hito clave fue el refinamiento del concepto de tornillo de tres zonas, en el que la sección de alimentación maneja el transporte de sólidos, la sección de transición promueve la fusión y compresión, y la sección de dosificación estabiliza la presión y la calidad de la masa fundida. Esta arquitectura se convirtió en la base de la extrusión moderna de plásticos porque mejoró la repetibilidad y permitió a los constructores de máquinas ajustar el tiempo de residencia, el cizallamiento y el comportamiento de bombeo para diferentes polímeros.
Un segundo hito fue la amplia industrialización de líneas de un solo tornillo para la extrusión de tubos, películas, láminas y perfiles, donde el rendimiento constante y la baja complejidad operativa fueron especialmente valiosos. Paralelamente, las extrusoras se convirtieron en el centro de las operaciones de peletizado y reprocesamiento, extendiendo su uso más allá de la conversión de productos terminados hacia flujos de trabajo de reciclaje y adyacentes a la composición.
Un tercer hito es el cambio moderno hacia el control instrumentado y el monitoreo energético. Los trabajos académicos e industriales recientes se han centrado en correlacionar la velocidad del tornillo, la temperatura de la masa fundida, la presión y la entrada de energía específica con la calidad del producto, ayudando a los fabricantes a reducir desperdicios y mejorar la consistencia.
Descripción técnica
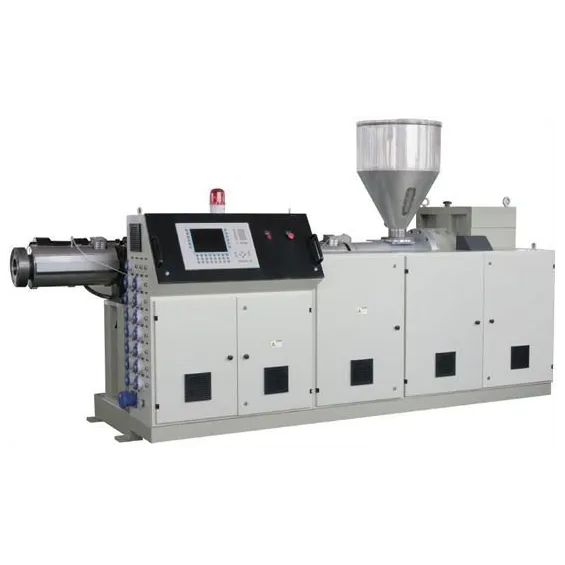
Una extrusora de un solo tornillo consta de una tolva, un barril calentado, un tornillo giratorio, un sistema de accionamiento, zonas de calentamiento y enfriamiento y una matriz o paquete de herramientas aguas abajo. El polímero sólido entra por gravedad desde la tolva, es arrastrado hacia adelante por la rotación del tornillo y se compacta y funde progresivamente mediante una combinación de calor del barril y cizallamiento viscoso.
El tornillo realiza tres funciones a la vez: transporta sólidos, funde el polímero y bombea la masa fundida bajo presión hacia la matriz. En la zona de alimentación, la fricción entre los pellets, las hélices del tornillo y la pared del barril mueve el material hacia adelante; en la zona de transición, la profundidad del canal suele disminuir y la fracción de masa fundida aumenta; en la zona de dosificación, la máquina estabiliza el flujo y la presión para que la matriz reciba un flujo de masa fundida más uniforme.
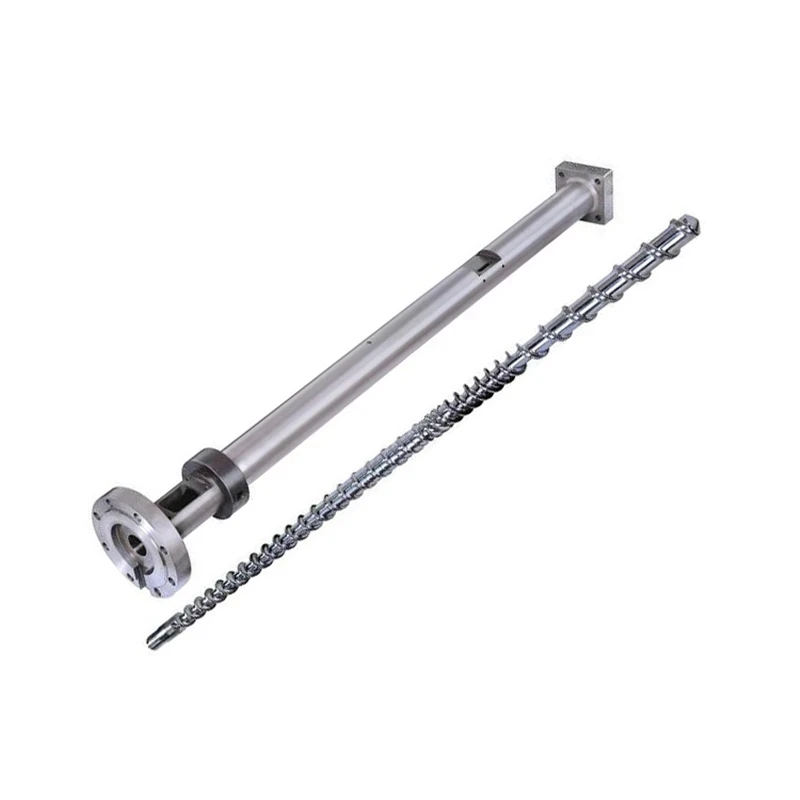
Los parámetros de ingeniería comunes incluyen:
- Velocidad del tornillo: a menudo en el rango de aproximadamente 20–200 rpm para muchas aplicaciones de plásticos, dependiendo del diámetro, la relación L/D y el objetivo de producción; se utilizan velocidades más bajas cuando la sensibilidad térmica o la estabilidad dimensional son críticas.
- Relación L/D: frecuentemente alrededor de 20:1 a 36:1 en máquinas industriales, con tornillos más largos que generalmente mejoran la fusión y la homogeneización.
- Relación de compresión: comúnmente alrededor de 2:1 a 4:1, con muchos tornillos de uso general alrededor de 3:1 para una fusión y generación de presión equilibradas.
- Rendimiento: desde pequeñas máquinas de laboratorio a unos pocos kg/h hasta líneas de producción que van desde decenas de kg/h hasta varias t/h, especialmente en servicio de tubos, láminas y peletizado.
- Consumo energético específico: fuertemente dependiente del polímero, el diseño del tornillo y la velocidad de la línea, pero las líneas de extrusión modernas se discuten comúnmente en términos de optimización del proceso porque la energía de accionamiento y la gestión térmica afectan materialmente el costo operativo y la calidad de la masa fundida.
Para materias primas relacionadas con reciclaje y lavado, el deshidratado y la reducción de tamaño aguas arriba importan mucho. En líneas integradas, los sistemas de deshidratado centrífugo pueden reducir la humedad a niveles residuales muy bajos antes de la extrusión, y los granuladores o peletizadoras pueden producir escamas o regrind típicamente en el rango de milímetros bajos, con la distribución del tamaño de partícula que influye en la estabilidad de alimentación y el comportamiento de fusión. Cuando la calidad de la alimentación es inconsistente, las extrusoras de un solo tornillo son más sensibles a las fluctuaciones y limitaciones de desvolatilización que los sistemas de doble tornillo.
Cómo funciona
- El material se alimenta desde la tolva hacia el barril.
- El tornillo transporta los sólidos hacia adelante mientras la fricción y el calentamiento elevan la temperatura.
- El polímero se ablanda, se comprime y se funde a medida que cambia la geometría del canal.
- La masa fundida se homogeneiza y se presuriza en la zona de dosificación.
- La matriz convierte el flujo de masa fundida en la forma deseada.
- El equipo aguas abajo de enfriamiento, dimensionado y arrastre establece las dimensiones finales y la calidad superficial.
Este modo continuo de operación hace que la máquina sea especialmente adecuada para líneas que requieren una salida estable durante carreras largas, como la extrusión de tubos o el recubrimiento de cables.
Tipos y variaciones
Las extrusoras de un solo tornillo se diferencian comúnmente por el diseño del tornillo, la estrategia de alimentación y la configuración de uso final.
| Tipo o variación | Característica principal | Uso típico |
|---|---|---|
| Extrusora de uso general | Transporte, fusión y bombeo equilibrados | Tubos, láminas, perfiles |
| Extrusora de tornillo de barrera | Mejor separación de masa fundida y eficiencia de fusión | Mayor rendimiento y mejor uniformidad de la masa fundida |
| Extrusora de alimentación ranurada | Transporte mejorado de sólidos en la zona de alimentación | Poliolefinas y líneas de alto rendimiento |
| Extrusora ventilada | Ventilación atmosférica o al vacío para volátiles/humedad | Material reciclado y formulaciones sensibles a la humedad |
| Reactor o extrusora de un solo tornillo orientada a la composición | Tornillo especializado y manejo aguas abajo | Ciertos materiales modificados y tareas similares a masterbatch |
| Extrusora de laboratorio/piloto de diámetro pequeño | Procesamiento flexible a escala de prueba | I+D, cribado de formulaciones, enseñanza |
La máquina es generalmente menos adecuada que una extrusora de doble tornillo para formulaciones altamente cargadas, reactivas o fuertemente compuestas, pero a menudo se prefiere cuando la alimentación es estable y el proceso requerido es principalmente el moldeado de masa fundida en lugar de una mezcla intensiva.
Aplicaciones y usos
Las extrusoras de un solo tornillo se utilizan en la mayoría de los principales sectores de procesamiento de plásticos:
- Tuberías y tubos para suministro de agua, drenaje, distribución de gas, tubos médicos y conductos protectores, a menudo usando PVC, PE, PP o construcciones compuestas multicapa.
- Producción de láminas y películas para embalaje, termoformado, señalización y laminados industriales, especialmente con PE, PP, PS, PET y PVC.
- Extrusión de perfiles para marcos de ventanas, molduras, conductos y perfiles de construcción, donde la estabilidad dimensional y el acabado superficial son críticos.
- Recubrimiento de alambres y cables, donde un flujo de masa fundida estable y una presión precisa de la matriz favorecen el aislamiento concéntrico y el revestimiento.
- Peletizado y reprocesamiento, incluyendo la conversión de desechos o polímero reciclado en gránulos reutilizables.
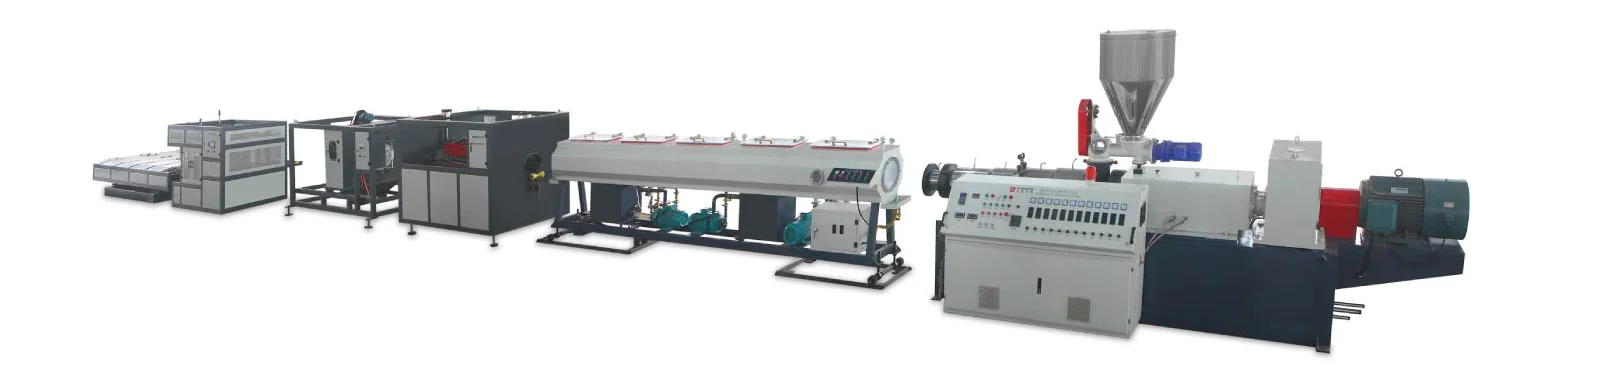
Una aplicación menos adecuada es la producción de compuestos de ingeniería altamente cargados con requisitos de mezcla agresiva, donde los sistemas de doble tornillo generalmente proporcionan una mejor mezcla distributiva y dispersiva.
Características de ingeniería y rendimiento
Varias características de la máquina rigen el rendimiento:
- Geometría del tornillo controla la tasa de fusión, el historial de cizallamiento y el desarrollo de presión.
- Perfilado de temperatura del barril reduce los gradientes térmicos y ayuda a prevenir la degradación.
- Par del accionamiento limita la capacidad de la máquina para procesar masas fundidas de alta viscosidad o alimentaciones sobrecargadas.
- Filtración de masa fundida mejora la eliminación de contaminantes y es especialmente importante en el reciclaje.
- Diseño de la matriz determina la geometría final y afecta fuertemente la caída de presión y la uniformidad del producto.
En la práctica, las líneas de mejor rendimiento son aquellas en las que el diseño del tornillo, la temperatura del barril y el enfriamiento aguas abajo se ajustan al comportamiento viscosidad-temperatura del polímero. Un ajuste deficiente puede causar fluctuaciones, fusión incompleta, temperatura excesiva de la masa fundida o inestabilidad dimensional.
Innovaciones tecnológicas y automatización
Las innovaciones recientes se centran en el control de procesos, el monitoreo digital y la flexibilidad de materiales. Las revisiones académicas del control de extrusión de un solo tornillo enfatizan que la presión estable, la temperatura de la masa fundida y la regulación de la velocidad del tornillo son esenciales para una calidad de producto consistente, convirtiendo a la extrusora en una máquina cada vez más instrumentada en lugar de puramente mecánica.
Las actualizaciones industriales comúnmente incluyen:
- Alimentadores gravimétricos para un control más ajustado del flujo másico
- sensores de presión y temperatura de la masa fundida
- Ventilación al vacío para la eliminación de volátiles
- cambiadores de malla automatizados para el control de contaminación
- Sistemas de control basados en modelos para la optimización de velocidad, par y temperatura
- Registro de datos para garantía de calidad y evaluación comparativa energética
Estas características son particularmente valiosas cuando los fabricantes procesan polímeros reciclados, que a menudo varían en flujo de masa fundida, humedad y nivel de contaminación de lote a lote.
Aspectos ambientales y de sostenibilidad
Las extrusoras de un solo tornillo pueden apoyar la sostenibilidad cuando se utilizan para procesar polímeros reciclados, regrind y materiales de base biológica. Su operación continua también permite una integración eficiente con sistemas de filtración de masa fundida, desgasificación y peletizado que recuperan material que de otro modo se perdería en flujos de desechos.
Al mismo tiempo, el rendimiento de sostenibilidad depende en gran medida de la disciplina operativa. El uso de energía aumenta cuando la máquina no está bien adaptada al polímero, cuando el cizallamiento excesivo genera calor innecesario o cuando las pérdidas de arranque y purga son altas. Por esta razón, las mejores prácticas actuales enfatizan el diseño optimizado del tornillo, la alimentación precisa y el control de bucle cerrado para reducir desperdicios y el consumo energético específico.
Impacto económico y en el mercado global
Las extrusoras de un solo tornillo siguen siendo económicamente importantes porque están ampliamente desplegadas, son mecánicamente robustas y son adecuadas para muchos de los productos plásticos de mayor volumen del mundo. Su relativa simplicidad suele significar costos de compra y mantenimiento más bajos que los sistemas de composición más complejos, lo que es una razón importante por la que son comunes tanto en regiones manufactureras maduras como emergentes.
Su relevancia de mercado es especialmente fuerte en sectores como la construcción, el embalaje, los alambres y cables y los bienes de consumo, donde el rendimiento continuo y el bajo costo unitario son factores competitivos centrales. En estos sectores, la plataforma de un solo tornillo a menudo sirve como la columna vertebral de líneas de extrusión largas en lugar de como una máquina independiente.
Desafíos actuales e innovaciones
Los principales desafíos técnicos son:
- Intensidad de mezcla limitada en comparación con los sistemas de doble tornillo
- Sensibilidad a la consistencia de la alimentación, especialmente con materiales reciclados o mezclados
- Degradación térmica en polímeros sensibles al calor
- Inestabilidad de salida-presión a alto rendimiento o mal diseño del tornillo
- Pérdidas de energía por calentamiento ineficiente y sobre-cizallamiento
La innovación actual se centra en geometrías de tornillo que mejoran la eficiencia de fusión, mayor uso de sensores y automatización, y mejor adaptación a las materias primas circulares. Estos avances tienen como objetivo preservar las fortalezas tradicionales de la máquina de un solo tornillo mientras extienden su utilidad en flujos de entrada de menor calidad y más variables.
Perspectivas futuras
El futuro de la extrusora de un solo tornillo probablemente estará determinado por tres tendencias: automatización, integración de reciclaje y optimización energética. Se espera cada vez más que los constructores de máquinas entreguen extrusoras que sean más fáciles de monitorear, más rápidas de poner en marcha y más tolerantes con las materias primas recicladas variables.
La evolución del diseño también probablemente continuará en la dirección de secciones de fusión más eficientes, mejor ventilación y análisis de procesos más precisos. Incluso mientras la tecnología de doble tornillo se expande en aplicaciones con gran carga de compuestos, se espera que la extrusora de un solo tornillo permanezca como la plataforma principal para el moldeado de alto rendimiento de termoplásticos porque su lógica operativa fundamental es simple, duradera y difícil de reemplazar en líneas de extrusión estándar.
Referencias
- •
Principle of single screw extruder. (2024, December 19). JWELL Machinery. https://www.jwell-group.com/blog/Principle-of-Single-Screw-Extruder/Link
- •
Single-screw extruder. (n.d.). In Wikipedia. https://en.wikipedia.org/wiki/Single-screw_extruderLink
- •
Single screw extrusion. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/materials-science/single-screw-extrusionLink
- •
Single-screw extrusion. (n.d.). https://beckassets.blob.core.windows.net/product/readingsample/10272905/9780470711187_excerpt_001.pdfLink
- •
Understanding single screw extrusion: Working principle, advantages & industrial applications. (2025, April 29). Granuwel Extruder. https://granuwelextruder.com/understanding-single-screw-extrusion-working-principle-advantages-industrial-applications/Link
- •
Single-screw extruder: Principles, applications, and material science. (n.d.). Bohrium. https://www.bohrium.com/en/sciencepedia/feynman/keyword/single_screw_extruderLink
- •
Single screw plastic extruder: What your supplier won't teach you. (2026, August 21). NHY Screws. https://www.nhyscrews.com/blog/single-screw-plastic-extruderLink
- •
Single screw extruder. (2025, December 23). UET Machine. https://uetmachine.com/single-screw-extruder/Link
- •
Single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/single-screw-extruderLink
- •
Single screw extruder diagram, working principle, design & applications. (2026, June 16). Saini Engineering. https://www.sainiengineering.com/single-screw-extruder-diagram/Link
- •
Understanding the single screw extruder. (2024, December 5). UDTECH. https://ud-machine.com/blog/single-screw-extruder-working-principle/Link
- •
An introduction to single screw extrusion. (2017, February 14). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Principle of single screw extruder and its application in the plastic production. (2023, October 10). Jorbin Machinery. https://www.jorbinmachinery.com/news/principle-of-single-screw-extruder-and-its-application-in-the-plastic-production.htmlLink
- •
Understanding the single screw extruder: A comprehensive guide. (2024, August 14). Jieya Twin Screw. https://jieyatwinscrew.com/blog/single-screw-extruder/Link
- •
Principles of single screw extrusion. (n.d.). Scribd. https://www.scribd.com/document/76936594/Principles-of-Single-Screw-ExtrusionLink
- •
Single screw extruder. (2024, July 31). Wanplas. https://www.wanplas.com/industry-knowledge/plastic-machine/single-screw-extruder/Link
- •
Single screw extruder vs twin screw extruder. (2021, November 19). USEON. https://www.useon.com/guide/single-screw-extruder-vs-twin-screw-extruder/Link
- •
The design and construction of a single screw extruder. (n.d.). JMEST. https://www.jmest.org/wp-content/uploads/JMESTN42352996.pdfLink
- •
Levine, L., & Miller, R. C. (n.d.). Extrusion processes. https://zero.sci-hub.se/6086/9c37fc6e5416096ff3b6828ac8a1a5ae/levine2006.pdfLink
- •
Single screw extrusion control: A comprehensive review and directions for improvements. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S0967066116300508Link
- •
Extruders. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/agricultural-and-biological-sciences/extrudersLink
- •
Study of the single-screw extrusion process using polylactide. (2023, September 25). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10575316/Link
- •
Design of a single screw extruder machine for .... (n.d.). Jurnal UMJ. https://jurnal.umj.ac.id/index.php/sintek/article/download/15953/8979/47321Link
- •
Energy monitoring and quality control of a single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/pii/S0306261913007289Link
- •
Single vs twin screw extruder: Key differences. (n.d.). Bausano. https://www.bausano.com/en/press-and-news/the-difference-between-single-screw-and-twin-screw-extrudersLink
- •
Abeykoon, C. (2016). Single screw extrusion control: A comprehensive review and directions for improvements. Control Engineering Practice, 51, 69–80. https://doi.org/10.1016/j.conengprac.2016.03.008Link
- •
International Journal of Food Studies. (n.d.). https://pdfs.semanticscholar.org/8e63/9b9808c675ad2bc0e396b814d6d5b713b07d.pdfLink
- •
Single screw extruder vs twin screw extruder. (2026, August 8). JF Extruder. https://jfextruder.com/single-screw-extruder-vs-twin-screw-extruder/Link
- •
Understanding melting in single-screw extruders. (2021, December 28). Plastics Technology. https://www.ptonline.com/articles/understanding-melting-in-single-screw-extruders-Link
- •
Tonner, T. (n.d.). Understanding the effect of extrusion conditions on melt viscosity to aid in modeling of a .... Purdue University. https://docs.lib.purdue.edu/cgi/viewcontent.cgi?article=2540&context=open_access_thesesLink
- •
The modelling of extrusion processes for polymers—A review. (2020, June 8). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC7361957/Link