
Introduction
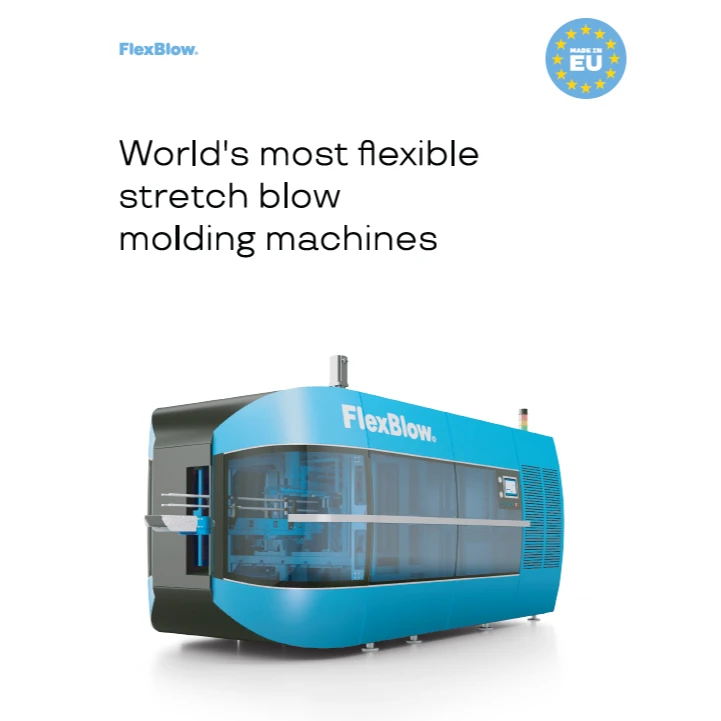
(Reheat) stretch blow molding machines sont des machines à deux étapes utilisées pour convertir des préformes en polymère moulées par injection en contenants creux, le plus souvent des bouteilles en PET pour les boissons, les produits alimentaires, les soins personnels et les produits ménagers. Dans le processus de réchauffage, les préformes sont d'abord refroidies et stockées, puis réchauffées—généralement par des lampes infrarouges ou des modules thermiques similaires—avant d'être étirées axialement et soufflées biaxialement à l'intérieur d'un moule pour former le contenant fini.
Cette classe de machines est étroitement associée à l'emballage haute clarté, haute résistance et léger, en particulier lorsque des finitions de col précises, de bonnes performances barrière et une forte résistance à la charge supérieure ou à la pression sont requises. Par rapport au moulage par injection-étirage-soufflage en une étape, la voie de réchauffage sépare la fabrication des préformes de la formation des bouteilles, permettant une flexibilité de production, des débits plus élevés et une fabrication de bouteilles à grande échelle sur des lignes dédiées aux bouteilles.
Techniquement, les systèmes de moulage par étirage-soufflage à réchauffage vont des unités semi-automatiques compactes aux grandes plateformes entièrement automatiques rotatives ou linéaires avec plusieurs cavités, transfert de préformes à haute vitesse, chauffage infrarouge zoné et surveillance des processus pour l'uniformité de la température et le contrôle de l'épaisseur de paroi. Ils restent particulièrement importants dans l'emballage PET, bien que le développement se poursuive dans le contrôle du chauffage, l'efficacité énergétique, le chauffage préférentiel pour les contenants non ronds et l'automatisation numérique.
Histoire et développement
La voie du moulage par étirage-soufflage à réchauffage a émergé alors que l'emballage des bouteilles en PET s'est développé après que l'industrie a reconnu les avantages de l'orientation biaxiale pour améliorer la résistance, la clarté et les performances barrière aux gaz. Le processus est devenu particulièrement important alors que les marques de boissons exigeaient des bouteilles plus légères avec de meilleures performances que celles que le soufflage non étiré conventionnel pouvait fournir.
Un jalon clé a été la transition des premiers concepts d'étirage-soufflage vers une production séparée en deux étapes, où les préformes sont moulées par injection en une opération et réchauffées plus tard pour la formation des bouteilles dans une machine dédiée. Cette architecture a permis l'inventaire des préformes, la production centralisée de préformes et l'expédition mondiale de préformes standardisées vers des usines d'embouteillage distantes.
Un autre jalon a été l'adoption de systèmes de réchauffage de préformes à mouvement continu et rotatifs, utilisant des zones de chauffage infrarouge et un transport contrôlé entre les stations de chauffage et de soufflage. Cela a amélioré la constance de la température et la stabilité du cycle, qui sont essentielles pour la réduction du poids des bouteilles et la précision du col et de la cavité.
Un développement supplémentaire a été le passage vers des systèmes multi-cavités à haute vitesse et un contrôle plus avancé des profils de chauffage, y compris des zones de chauffage individualisées et un outillage à changement rapide pour une flexibilité de lots plus petits. Ces améliorations soutiennent à la fois l'emballage de boissons de commodité et des géométries de contenants plus spécialisées telles que les bouteilles à remplissage chaud, les grands contenants d'huile et les formats PET consignés ou thermodurcis.
Caractéristiques clés et aperçu technique
Les machines de moulage par étirage-soufflage à réchauffage <category-22></category-22> fonctionnent en quatre étapes principales : chargement des préformes, réchauffage, étirage axial et soufflage à haute pression dans un moule refroidi. La préforme est réchauffée au-dessus de la plage de transition vitreuse du PET afin qu'elle puisse être étirée sans se déchirer, puis orientée dans les directions axiale et circonférentielle pendant le soufflage, ce qui améliore les propriétés mécaniques et réduit souvent l'utilisation de matériau.
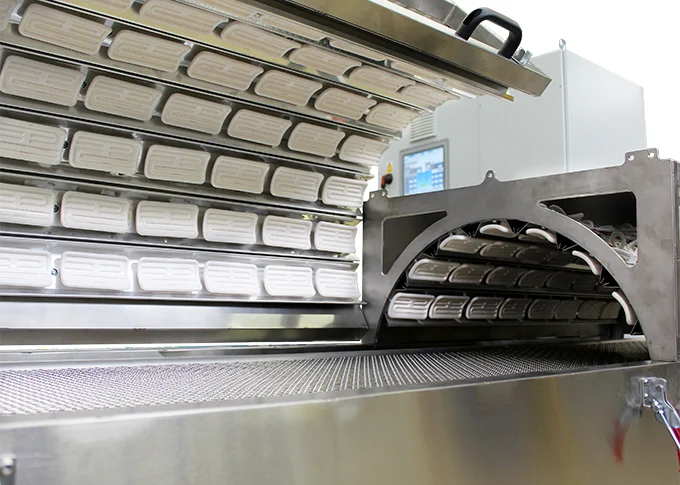
Le système de chauffage est l'un des sous-systèmes les plus importants. La plupart des machines utilisent des lampes de chauffage infrarouge disposées en plusieurs zones afin que l'opérateur puisse régler le profil thermique sur la longueur de la préforme. L'uniformité est importante car la finition, l'épaule, le corps et la base nécessitent généralement des apports énergétiques différents pour contrôler la distribution finale des parois.
Les caractéristiques techniques typiques comprennent :
- Débit : Les machines compactes peuvent fonctionner à environ 1 700–2 300 bouteilles/heure par configuration à 2 cavités, tandis que les grands systèmes industriels peuvent dépasser 10 000 bouteilles/heure et les machines multi-cavités à haute vitesse peuvent atteindre environ 16 800–19 200 bouteilles/heure pour certaines tailles de bouteilles.
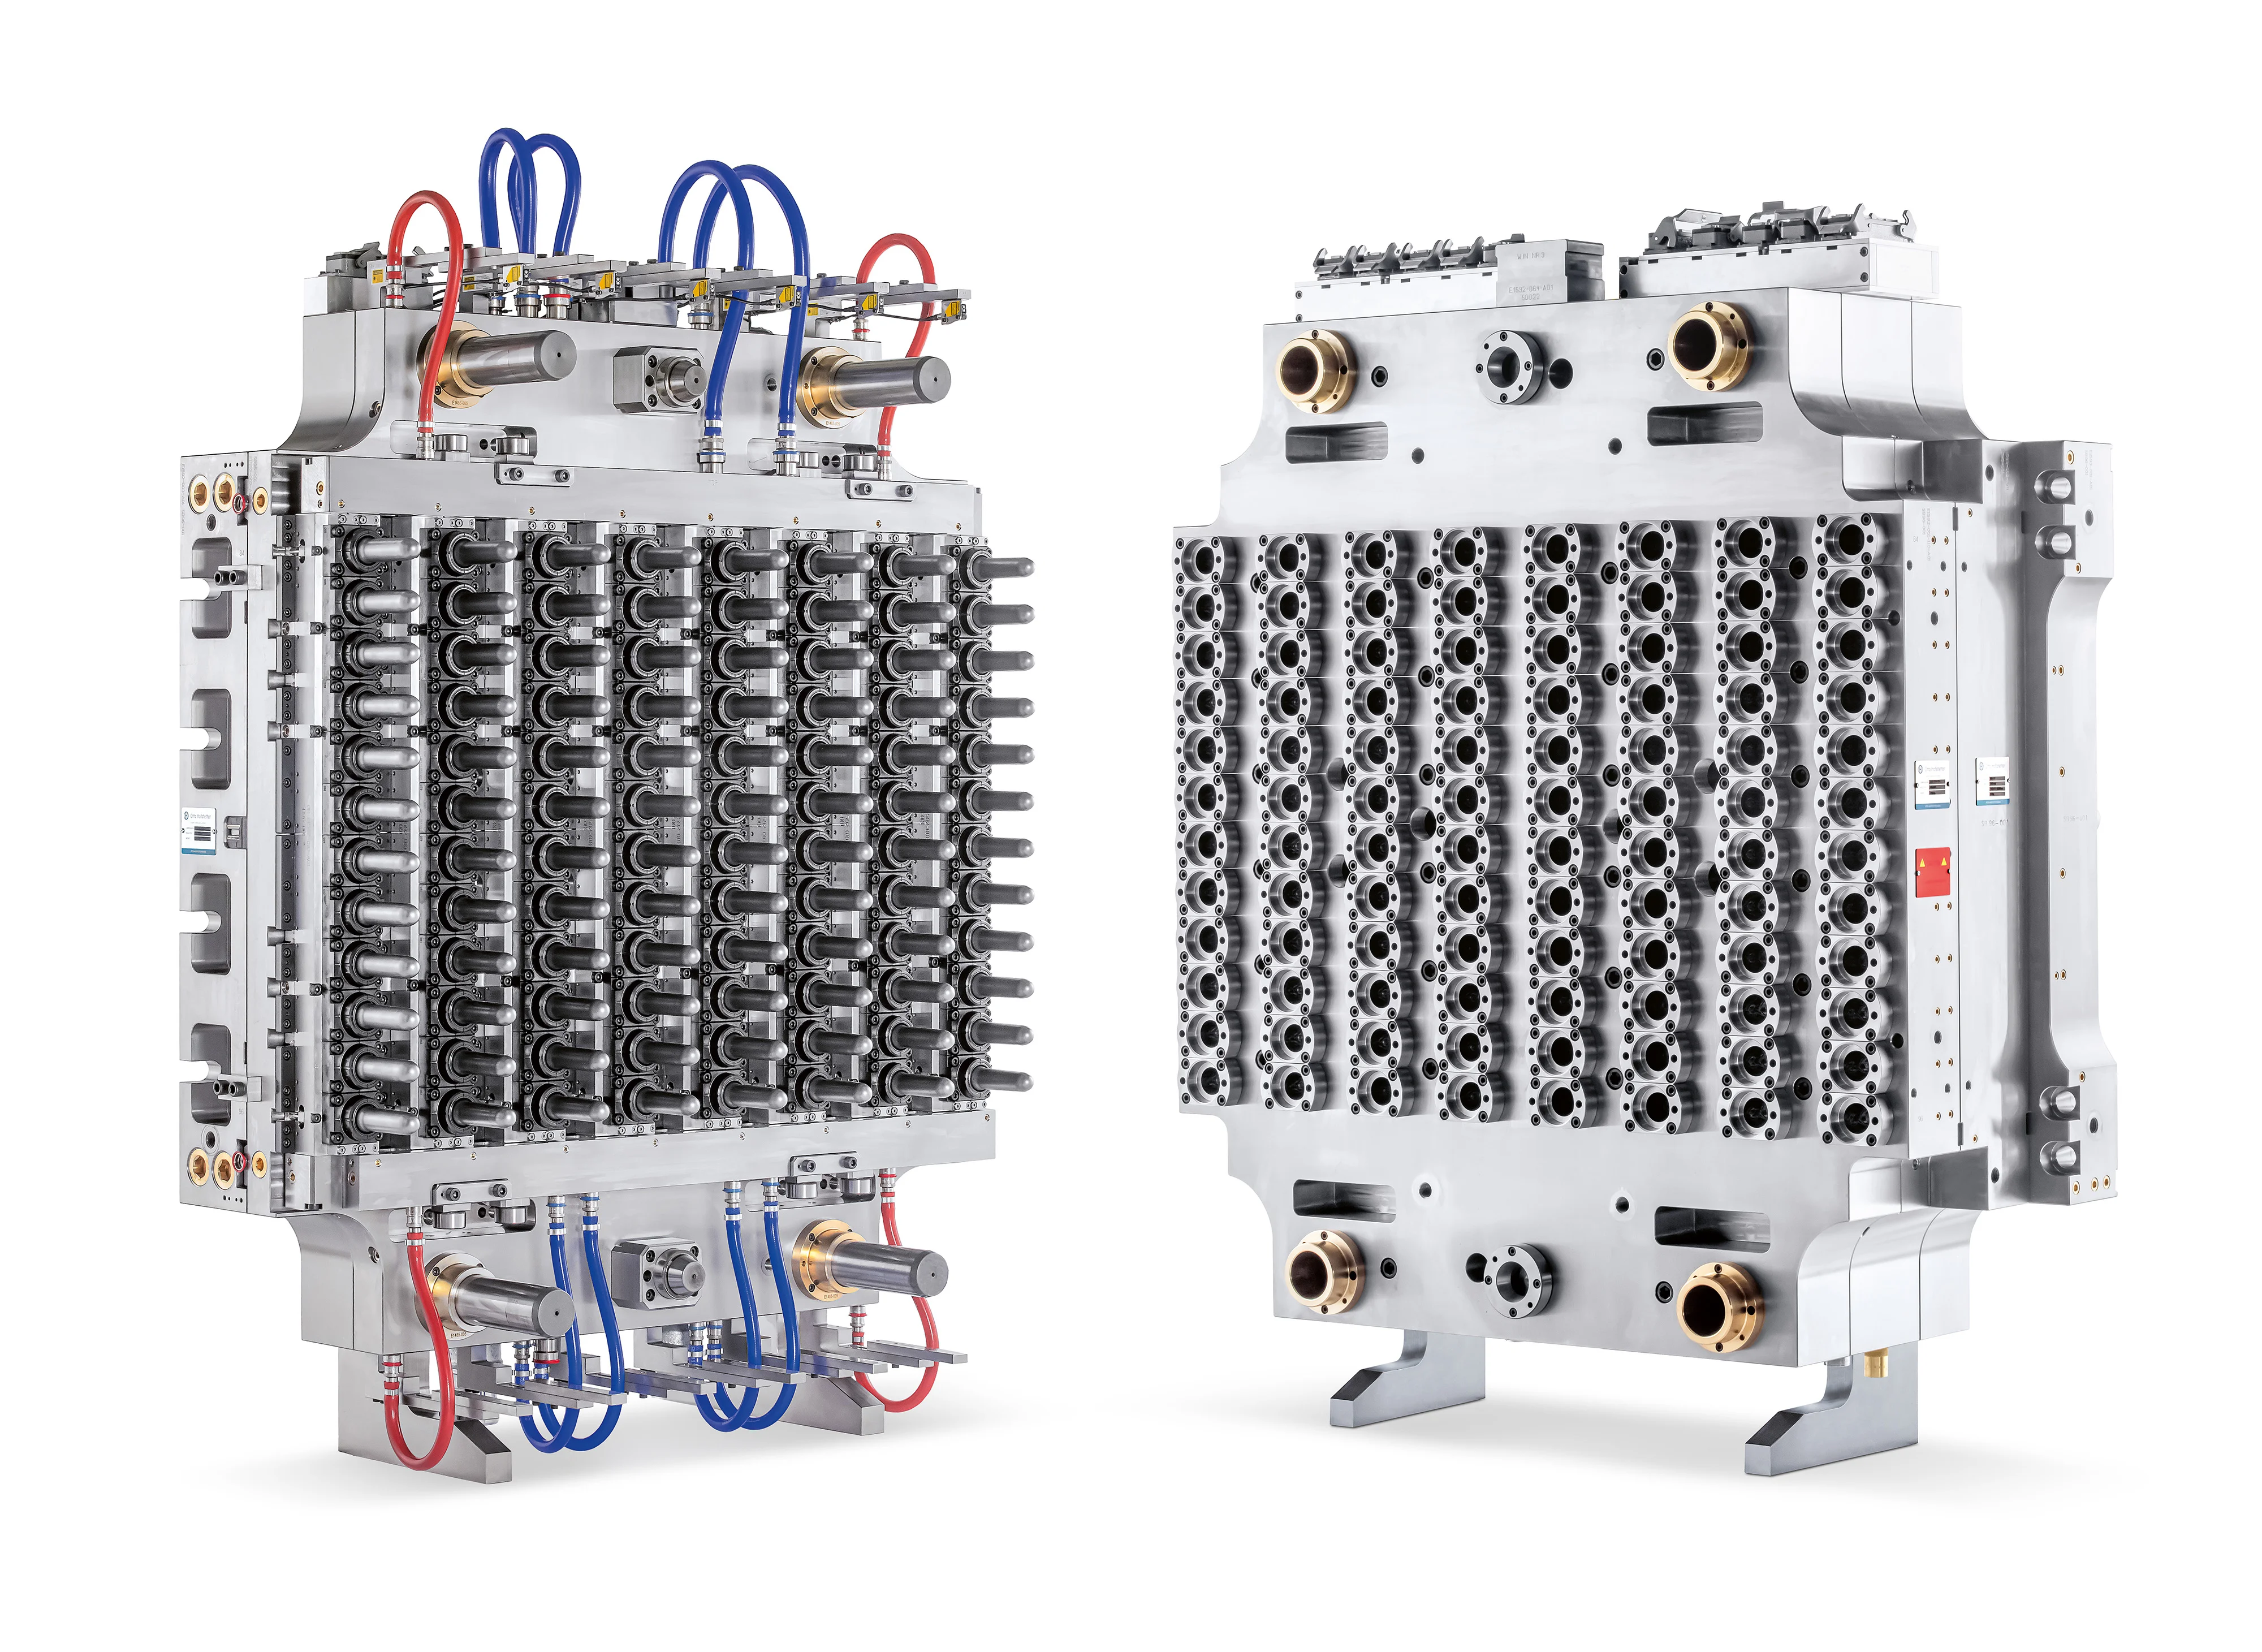
- Nombre de cavités : Les formats courants incluent des configurations à 1, 2, 4, 6, 8, 10 et 12 cavités, selon la taille de la bouteille et la cible de vitesse.
- Plage de tailles de bouteilles : Les systèmes peuvent produire des petits contenants d'environ 0,1–0,6 L jusqu'à des bouteilles de 2 L, 3 L, 5 L, ou même 5 gallons sur des machines spécialisées.
- Architecture de chauffage : Les fours infrarouges multi-zones avec zones réglables individuellement sont courants, et certaines machines proposent des fours à changement rapide pour un changement de produit plus rapide.
- Pression de soufflage : La documentation des machines fait généralement référence à de l'air de soufflage à haute pression dans la plage d'environ 30 bar pour l'étape de formage.
- Capacité de thermodurcissement : Certains systèmes à deux étapes ajoutent des étapes de traitement thermique secondaire ou de thermodurcissement pour les contenants PET à remplissage chaud ou résistants à la chaleur.
Les performances dépendent fortement du contrôle du profil de température. La littérature industrielle et les brevets mettent l'accent sur la mesure ou l'inférence de la température de la préforme pendant le transport du chauffage au moule afin que la machine puisse corriger les pertes de refroidissement et préserver la répétabilité. Des recherches récentes soulignent également le contrôle intelligent de la température comme une voie clé vers une épaisseur de paroi plus stable et des taux de rebut plus faibles.
Lorsque des données énergétiques sont divulguées, la plus grande charge thermique provient généralement de l'étape de réchauffage, car le processus doit élever la préforme de la température de stockage à la température de soufflage avant la déformation. La consommation d'énergie dépend donc fortement de l'efficacité du four, du choix des lampes, du blindage thermique, de la vitesse de ligne et de l'utilisation de stratégies de chauffage préférentiel pour les contenants asymétriques.
Types et variantes
| Type | Caractéristique principale | Utilisation typique |
|---|---|---|
| Machine de moulage par étirage-soufflage à réchauffage semi-automatique | Manipulation manuelle ou assistée des préformes, coût en capital plus faible | Petites usines, essais pilotes, bouteilles spéciales |
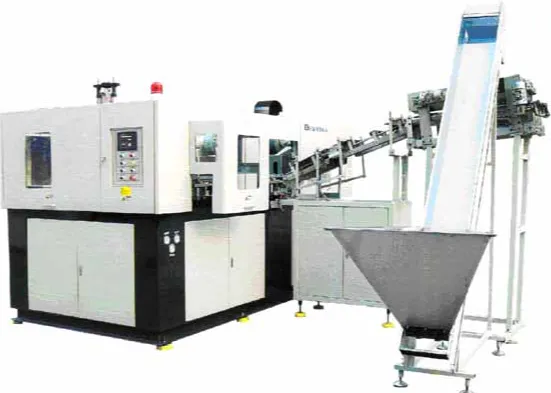
| Machine linéaire entièrement automatique | Transfert séquentiel, sortie modérée à élevée, maintenance plus simple | Production de bouteilles en PET à volume moyen |
| Machine rotative entièrement automatique | Mouvement continu, nombre élevé de cavités, sortie élevée | Grandes lignes d'embouteillage de boissons et d'eau |
| Variante thermodurcie / à remplissage chaud | Conditionnement thermique supplémentaire pour la stabilité dimensionnelle | Jus à remplissage chaud, sauces, thés, boissons isotoniques |
| Machine pour grands volumes | Conçue pour des préformes et bouteilles plus grandes | Bouteilles d'huile de 5 L, contenants à large ouverture, bouteilles de 5 gallons |
| Machine pour contours spéciaux / asymétriques | Contrôle du chauffage préférentiel | Contenants plats, ovales, avec poignée ou de forme inhabituelle |
Les systèmes semi-automatiques sont souvent privilégiés lorsque les volumes de production sont plus faibles ou lorsque des changements fréquents de recette rendent l'automatisation complète moins économique. En revanche, les plateformes rotatives à haute vitesse sont utilisées lorsque la demande de bouteilles est continue et importante, en particulier pour l'eau et les boissons gazeuses.
Une distinction distincte mais connexe existe entre les machines de réchauffage standard et les systèmes à deux étapes thermostabilisés. Ces derniers appliquent un chauffage et un refroidissement contrôlés supplémentaires pour produire des bouteilles adaptées aux températures de remplissage élevées et à une meilleure stabilité dimensionnelle.
Applications et utilisations
Les machines de moulage par étirage-soufflage à réchauffage <category-22></category-22> sont utilisées dans les segments d'emballage qui exigent clarté, allègement et précision dimensionnelle.
- Boissons gazeuses : Une application centrale, car le PET orienté biaxialement résiste à la pression interne et supporte la production de bouteilles à haute vitesse.
- Eau plate : L'emballage de commodité à haut volume repose souvent sur des machines rotatives à haute vitesse pour des bouteilles légères et peu coûteuses.
- Jus et boissons à remplissage chaud : Les variantes thermodurcies sont utilisées lorsque la stabilité du contenant doit être maintenue à des températures de remplissage élevées.
- Soins personnels et cosmétiques : Le processus supporte des bouteilles attrayantes, transparentes et de forme personnalisée avec des finitions de col précises.
- Produits chimiques ménagers et détergents : Les bouteilles en PET sont utilisées lorsque la résistance chimique et l'apparence sont importantes, bien que la compatibilité dépende de la formulation.
- Emballages pharmaceutiques et médicaux : Des contenants et fermetures propres et précisément formés bénéficient de la constance dimensionnelle du processus.
- Huiles comestibles et contenants alimentaires : Les machines de plus grand volume sont utilisées pour les bouteilles d'huile, y compris les formats avec poignée.
- Utilisation inadaptée : Le processus n'est généralement pas idéal pour les très petites pièces techniques à parois épaisses qui nécessitent une haute résistance à la température et sont mieux servies par le moulage par injection ou d'autres technologies de contenants rigides.
Pour les formes inhabituelles, les bouteilles plates ou ovales et certains formats sensibles à la couleur ou à la barrière, les fabricants peuvent utiliser des contrôles de chauffage préférentiel et des conceptions de préformes personnalisées pour équilibrer la distribution du matériau et la géométrie finale.
Innovations technologiques et automatisation
Les machines modernes utilisent de plus en plus des entraînements servo, un contrôle électronique de la température, une surveillance prédictive et une configuration basée sur des recettes pour améliorer la répétabilité et réduire la dépendance à l'opérateur. L'équilibrage automatique des cavités et le contrôle des lampes zone par zone aident à maintenir le profil thermique lorsque la vitesse de production change ou que la géométrie de la préforme varie.
Une autre innovation importante est le chauffage préférentiel, qui permet des différences de chauffage localisées autour de la circonférence ou de la longueur de la préforme afin que des bouteilles non uniformes puissent être formées plus précisément. Cela est particulièrement pertinent pour les bouteilles ovales ou asymétriques, où un chauffage uniforme standard peut causer des distorsions.
Les constructeurs de machines se concentrent également sur le changement rapide, la modularité des outils et le contrôle intégré de la ligne. Certains systèmes compacts proposent des fours à changement rapide et des temps de changement de moule courts pour améliorer la réactivité sur les marchés des petites séries. Pour les grandes usines, les interfaces numériques et les diagnostics en ligne soutiennent un temps de disponibilité plus élevé et un contrôle qualité plus stable.
Aspects environnementaux et de durabilité
Le moulage par étirage-soufflage à réchauffage soutient la durabilité principalement par l'allègement : l'orientation biaxiale permet aux bouteilles en PET d'atteindre les performances requises avec moins de résine que les anciens designs de contenants. Une masse de bouteille plus faible réduit la consommation de matériau, le poids d'expédition et les émissions logistiques associées.
La consommation d'énergie reste un compromis central. Comme le processus réchauffe les préformes avant le formage, il nécessite un apport thermique important, et l'efficacité du four est donc un levier majeur de durabilité. Les améliorations de l'efficacité des lampes, de la conception réfléchissante et du zonage thermique peuvent réduire la chaleur gaspillée et améliorer la consommation énergétique spécifique.
Le processus est également compatible avec les stratégies d'économie circulaire lorsqu'il est associé à des chaînes d'approvisionnement en PET recyclé, à la reconception des préformes pour une utilisation moindre de résine et à des systèmes de tri et de lavage améliorés en amont. Au niveau de la machine, des taux de rejet plus faibles et un contrôle plus strict de la température réduisent les rebuts et les déchets de résine.
Pour certaines classes de produits, les systèmes en une étape peuvent éliminer le stockage et le réchauffage séparés des préformes, mais les machines à réchauffage en deux étapes restent dominantes lorsque l'échelle, la logistique et la flexibilité du produit comptent plus que la consolidation du processus.
Impact économique et mondial
Sur le plan économique, les machines de moulage par étirage-soufflage à réchauffage <category-22></category-22> sont au cœur de l'économie mondiale des bouteilles en PET car elles permettent un emballage standardisé à haut volume avec une économie forte à grande échelle. Les producteurs de boissons, d'aliments et de soins personnels s'appuient sur ces machines, soit en interne, soit via des emballeurs sous contrat, pour soutenir une production continue.
Le marché est façonné par quelques grandes familles de machines et fournisseurs, avec des fabricants tels que Sidel, Krones, Krupp Corpoplast, ASB, Tech-Long, FlexBlow et d'autres associés à des classes de machines ou des forces régionales spécifiques. Leurs rôles sont particulièrement visibles dans les systèmes rotatifs à haute vitesse, les plateformes thermodurcies et les lignes spécialisées à deux étapes.
Le coût en capital varie largement selon le nombre de cavités, le niveau d'automatisation et la plage de tailles de bouteilles. Les petits systèmes semi-automatiques réduisent le coût d'entrée, tandis que les grandes lignes à haute vitesse justifient leur investissement par un débit élevé, un coût unitaire de main-d'œuvre plus faible et une meilleure constance. Pour de nombreux convertisseurs d'emballage, le choix de la machine est donc une décision stratégique équilibrant le rendement, la flexibilité, la consommation d'énergie et la complexité de la maintenance.
Défis actuels et innovations
Le principal défi technique est la distribution uniforme de la chaleur dans la préforme, car même de petites différences de température peuvent entraîner des variations d'épaisseur de paroi, un voile ou des zones faibles de la bouteille. Cela est particulièrement important pour les bouteilles légères, où il y a moins de marge de matériau en cas d'erreur.
Un deuxième défi est la sensibilité du processus. Le moulage par étirage-soufflage à réchauffage est influencé par la conception de la préforme, les conditions ambiantes, le vieillissement du four, le temps de transport, le refroidissement du moule et la stabilité de la pression d'air. Alors que les poids des bouteilles continuent de diminuer, la fenêtre de processus se rétrécit.
Un troisième défi est la demande croissante de géométries de contenants plus complexes. Les contenants plats, ovales, avec poignée et résistants à la chaleur nécessitent souvent un chauffage préférentiel, des moules personnalisés et une ingénierie de préforme plus avancée.
Les directions d'innovation actuelles incluent :
- un contrôle spectral infrarouge plus précis,
- une rétroaction thermique plus intelligente et une surveillance basée sur l'apprentissage automatique,
- une réduction des pertes énergétiques dans les fours et les zones de transfert,
- une meilleure intégration avec la conception de préformes légères,
- une meilleure gestion du PET à teneur recyclée,
- un changement plus rapide entre les familles de bouteilles.
Perspectives d'avenir
Les machines de moulage par étirage-soufflage à réchauffage <category-22></category-22> devraient rester la plateforme dominante pour la production à grande échelle de bouteilles en PET car elles combinent vitesse, précision et flexibilité de la chaîne d'approvisionnement. La croissance future dépendra moins des principes de formage de base et davantage d'un chauffage plus intelligent, d'un fonctionnement à faible consommation d'énergie et d'un meilleur support pour les matériaux recyclés et spécialisés.
La direction technique la plus importante est le contrôle en boucle fermée de la température, qui devrait aider à stabiliser la qualité des contenants alors que les parois des bouteilles deviennent plus fines et que les géométries deviennent plus exigeantes. En même temps, les améliorations de l'efficacité énergétique resteront centrales alors que les convertisseurs répondent à la pression des coûts et aux objectifs de durabilité.
Une autre tendance probable est un soutien plus large aux formats non standard tels que les contenants asymétriques, rechargeables et à remplissage chaud, où le chauffage préférentiel et l'ingénierie avancée des préformes peuvent étendre le processus au-delà des bouteilles de boissons rondes traditionnelles.
Références
- •
Reheat Pet Stretch Blow Molding Machinery (1700-2300 bottles/hour, 0.6L, 2 cavity). (2025, October 16). Made-in-China.com. https://blow-molding-machine.en.made-in-china.com/product/xqoEeGUAqIch/China-Reheat-Pet-Stretch-Blow-Molding-Machinery-1700-2300-Bottles-Hour-0-6L-2-Cavity-.htmlLink
- •
FlexBlow Model FB2 PET Reheat Stretch Blow Molding Machine. (2023, May 16). Internationalpack.com. https://www.internationalpack.com/product/flexblow-model-fb2-pet-reheat-stretch-blow-molding-machine/Link
- •
Blow Molding Process Comparison: Reheat Stretch Blow. (2010, April 7). Wilmingtonmachinery.com. https://wilmingtonmachinery.com/blow-molding-process-reheat-stretch-blow/Link
- •
Three-cavity blow molder - W. Amsler. (2010, August 26). Machinedesign.com. https://www.machinedesign.com/markets/packaging/article/21832684/three-cavity-blow-molder-w-amslerLink
- •
Reheat Stretch Blow Moulding for sale at PETmachinery Ltd. (n.d.). Petmachinery.com. https://www.petmachinery.com/reheat-stretch-blow-mouldingLink
- •
Tech-Long Model CPX (6) Cavity PET Reheat Stretch Blow Molding Machine. (2024, February 8). Internationalpack.com. https://www.internationalpack.com/product/tech-long-model-cpx-6-cavity-pet-reheat-stretch-blow-molding-machine/Link
- •
Siapi EA7/4 PET Reheat Stretch Blow Molding Complete Line and Molds. (2021, March 19). Internationalpack.com. https://www.internationalpack.com/product/siapi-model-ea7-4-pet-reheat-stretch-blow-molding-machine-with-molds-complete-line/Link
- •
FlexBlow 4-Cavity Reheat & Stretch Bl... #6438 | Meadoworks. (2026, March 30). Meadoworks.com. https://www.meadoworks.com/equipment/blow-molding-machinery/flexblow-6438Link
- •
High-Speed 5 Ltr Reheat Stretch Blow Molding Machine. (2025, February 14). Cnziqiang.com. https://www.cnziqiang.com/products/bottle-blowing-machine/72.htmlLink
- •
Reheat Stretch Blow Molding Machines. (n.d.). Packaging-equipment-sales.com. https://www.packaging-equipment-sales.com/Reheat-Stretch-Blow-Molding-Machines.htmlLink
- •
How Does a One-Step ISBM Machine Work? The Full Process from Resin to Finished Bottle Explained. (2026, March 17). Onestepblowmachine.com. https://onestepblowmachine.com/application/how-does-a-one-step-isbm-machine-work-the-full-process-from-resin-to-finished-bottle-explained/Link
- •
Blomax Archives - International Packaging Company. (2013, September 1). Internationalpack.com. https://www.internationalpack.com/product-tag/blomax/Link
- •
Sidel SBO 8/10 Archives - International Packaging Company. (2013, September 1). Internationalpack.com. http://www.internationalpack.com/product-tag/sidel-sbo-8-10/Link
- •
Reheat Pet Stretch Blow Molding Machine Price (ZQ-B600-4). (2019, October 5). Made-in-China.com. https://blow-molding-machine.en.made-in-china.com/product/vSQEXwKlEYki/China-Reheat-Pet-Stretch-Blow-Molding-Machine-Price-ZQ-B600-4-.htmlLink
- •
Century Packaging Ltd. (2008, January 1). Centurypackaging.com. https://www.centurypackaging.com/Link
- •
Taizhou Fupusi Machinery CO .,LTD – Over 15 years. (2024, October 15). Fupusiblowmachine.com. https://fupusiblowmachine.com/Link
- •
Blow molding. (2005, June 12). Wikipedia. https://en.wikipedia.org/wiki/Blow_moldingLink
- •
The HSO Series machines from ASB are Two-Step reheat. (n.d.). Asbindia.com. https://asbindia.com/hso1.htmlLink
- •
Blow Moulding Machine in Karnal - Durable, Efficient, High-Quality. (2026, August 22). Justdial.com. https://www.justdial.com/jdmart/Karnal/Blow-Moulding-Machine/jdm-1009832-ent-2-22314661Link
- •
Used Sbo 12 for sale. Sidel equipment & more | Machinio. (2008, June 1). Machinio.com. https://www.machinio.com/cat/sbo-12Link
- •
Blow Molding: Reheat. (2011, January 1). Blowmolding.org. http://www.blowmolding.org/bmreheat.htmlLink
- •
Used Krupp Corpoplast for sale. Krupp equipment & more | Machinio. (2000, June 1). Machinio.com. https://www.machinio.com/manufacturer/krupp-corpoplastLink
- •
Fully/Semi Automatic Series Reheat Stretch Blow Moulding Machine. (n.d.). Weiliplastics.com. http://weiliplastics.com/main/spec/WL-PC-MP-V11-110510.pdfLink
- •
MANUAL 120726 BLOW MOULDING.pdf. (2025, May 8). Scribd. https://www.scribd.com/document/379446331/MANUAL-120726-BLOW-MOULDING-pdfLink
- •
Pet Blow Molding Machine Manufacturers in Toronto. (n.d.). Petallmfg.com. https://www.petallmfg.com/pages/products/pet-blow-molding-machinesLink
- •
Manual 120726 Blow Moulding | PDF | Valve. (2026, February 4). Scribd. https://www.scribd.com/document/337105254/Manual-120726-Blow-MouldingLink
- •
Understanding Energy Saving Thinget Bottle Blowing Machine. (2026, March 13). Alibaba.com. https://www.alibaba.com/product-insights/energy-saving-thinget-bottle-blowing-machine.htmlLink
- •
Semi-Auto 5 Gallon Bottle Blow Molding Machine. (n.d.). Jndmachine.com. https://jndmachine.com/1-1-3-semi-auto-reheat-stretch-blow-molding-machine.htmlLink
- •
Pre-form reheat oven for stretch blow molding machines. (1999, December 24). Patents.google.com. https://patents.google.com/patent/US3995990A/enLink
- •
Preform reheating oven system |The IR Heating Experts Team. (2026, June 1). Ir-heating-team.com. https://ir-heating-team.com/en/posts/preform-reheating-oven-system/Link
- •
Method and device for determining temperature profiles throughout the thickness of a polymer preform, method for manufacturing containers using a reheat stretch blow molding process and reheat stretch blow molding machine. (2003, February 27). Patents.google.com. https://patents.google.com/patent/EP1342550B1/enLink
- •
PET bottle life cycle and NIR heating technology - PETnology online. (2024, January 6). Petnology.com. https://www.petnology.com/online/news-detail/pet-bottle-life-cycle-and-nir-heating-technologyLink
- •
Injection Blow Molding: Blow Moulding Products Manufacturing. (2023, August 17). Sungplastic.com. https://sungplastic.com/injection-blow-molding-manufacturing/Link
- •
stretch blow moulder Factory,Exporter. (2024, November 12). Moldingmachinetepai.com. https://www.moldingmachinetepai.com/productstags/stretch-blow-moulder.htmlLink
- •
[PDF] A literature survey of the influence of preform reheating and stretch. (n.d.). Semanticscholar.org. https://pdfs.semanticscholar.org/0c64/ebe6fa76161b1edf70435fdc792100f69985.pdfLink
- •
Carbon black with large primary particle size as reheat additive for polyester and polypropylene resins. (2012, January 3). Patents.justia.com. https://patents.justia.com/patent/8436086Link
- •
Blow Molding. (2025, July 22). Scribd. https://id.scribd.com/document/83322408/Blow-MoldingLink
- •
Blow Molding Machine. (2024, August 27). Celduc-relais.com. https://www.celduc-relais.com/en-us/blow-molding-machine/Link
- •
Guide to Blow Molding. (n.d.). Formlabs.com. https://formlabs.com/blog/blow-molding/Link
- •
Intelligent Temperature Control of a Stretch Blow Molding Machine. (2023, June 22). Mdpi.com. https://www.mdpi.com/2227-9717/11/7/1872Link
- •
Guide to Injection Stretch Blow Molding: Advantages and Applications. (2025, July 29). Full-shine.com. https://www.full-shine.com/guide-to-injection-stretch-blow-molding-advantages-and-applicationsLink
- •
Here Is Everything You Need to Know About Blow Molding. (2019, March 26). Maycointernational.com. https://maycointernational.com/here-is-everything-you-need-to-know-about-blow-molding/Link
- •
Plastics Blow Moulding 101. (2017, December 29). Ulprospector.com. https://www.ulprospector.com/knowledge/7594/pe-blow-moulding-101/Link
- •
Stretch Blow Molding Machines Market - Future Market Insights. (2026, January 22). Futuremarketinsights.com. https://www.futuremarketinsights.com/reports/stretch-blow-molding-machine-marketLink