
Introduction
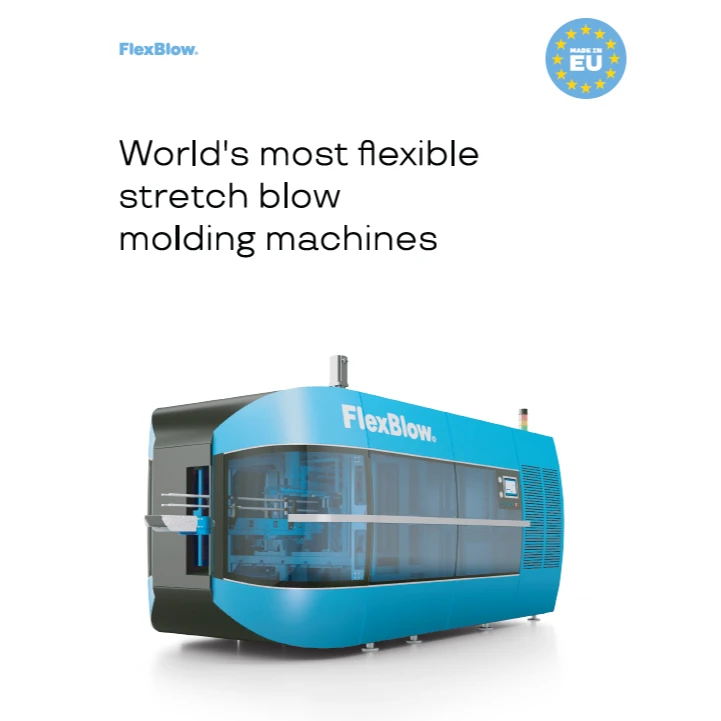
Les machines de moulage par soufflage par étirement par injection <category-17></category-17> sont des systèmes spécialisés de transformation des plastiques utilisés pour fabriquer des contenants creux de haute clarté, légers et dimensionnellement précis, le plus souvent des bouteilles et bocaux en PET. Le procédé combine le moulage par injection, le moulage par soufflage par étirement biaxial et l'éjection en un seul cycle intégré dans les machines monobloc, ou dans une séquence séparée de préforme plus réchauffage dans les systèmes de production en deux étapes.
Ces machines sont centrales sur les marchés de l'emballage premium car l'étirement de la préforme dans les directions axiale et circonférentielle aligne les chaînes polymères, améliorant la résistance, la clarté, les performances barrière et l'efficacité matière par rapport au moulage par soufflage sans étirement. Elles sont largement utilisées pour l'emballage de boissons, pharmaceutique, de soins personnels et alimentaire, tout en supportant également des contenants spéciaux fabriqués à partir de PET, PP, PC, PLA, PETG et thermoplastiques apparentés sur certaines plateformes de machines.
D'un point de vue ingénierie, le moulage par soufflage par étirement par injection a évolué vers un indexage rotatif plus rapide, un contrôle servo plus précis, des systèmes de préformes à canal chaud, des entraînements tout électriques économes en énergie et une automatisation accrue pour l'inspection et la manutention en aval. Son avenir est façonné par les exigences de durabilité, incluant l'allègement, le traitement de contenu recyclé, l'emballage thermofixé et une consommation énergétique spécifique moindre, ainsi que des défis persistants tels que les résines sensibles au séchage, le coût des moules et la sensibilité de la fenêtre de procédé.
Historique et développement
Le procédé s'est développé à partir des concepts antérieurs de moulage par injection-soufflage et de soufflage par étirement, qui ont établi l'avantage de former une préforme par injection avant de l'expanser dans un moule de soufflage. L'avancée technique clé a été l'introduction de l'étirement avant gonflage, qui a amélioré l'orientation moléculaire et permis des contenants plus résistants et plus clairs avec de meilleures propriétés barrière aux gaz.
Un jalon industriel majeur a été la diffusion des machines ISBM monostade, dans lesquelles le moulage de la préforme, le conditionnement, l'étirement et le soufflage se produisent sur une seule plateforme sans refroidissement complet ni stockage hors machine. Cette architecture était particulièrement importante pour les contenants de grande valeur, les formes spéciales et les environnements de production nécessitant un contrôle strict de la finition du col et un emballage hygiénique.
Un développement supplémentaire a été l'adoption de dispositions rotatives à quatre stations, de moules de préformes à canal chaud et de systèmes de mouvement entraînés par servo, qui ont amélioré la constance du cycle et réduit la consommation d'énergie. Les générations de machines plus récentes ont mis l'accent sur l'actionnement tout électrique, la capacité multi-empreintes et la compatibilité avec des ensembles de matériaux plus larges, y compris le rPET et les polymères techniques pour des contenants de niche.
Aperçu technique
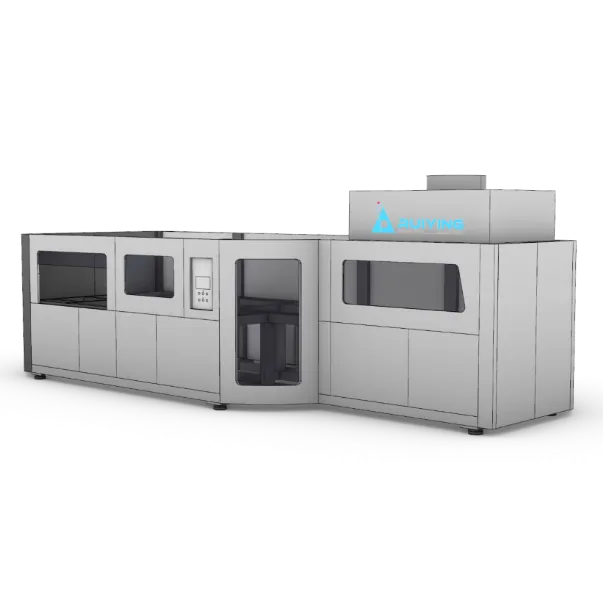
Les machines de moulage par soufflage par étirement par injection <category-17></category-17> comprennent généralement une unité d'injection, un moule de préforme, une section de conditionnement ou de réchauffage, une tige d'étirement, un moule de soufflage, un système de serrage et une station d'éjection. Dans les machines monobloc, ces fonctions sont intégrées dans un système de transfert rotatif ou linéaire ; dans les systèmes en deux étapes, les préformes sont moulées séparément, stockées, puis réchauffées et soufflées plus tard.
La séquence du procédé est généralement :
- Injection de la préforme dans un moule de précision pour former la finition du col et une ébauche tubulaire à parois épaisses.
- Conditionnement thermique afin que la préforme atteigne une fenêtre de température étirable sans perdre sa stabilité dimensionnelle.
- Étirement axial avec une tige, qui oriente les chaînes polymères et améliore les performances mécaniques。
- Soufflage biaxial avec de l'air comprimé qui expanse la préforme contre les parois de la cavité.
- Refroidissement et éjection pour figer la forme et la précision dimensionnelle.
Repères typiques de fonctionnement et de performance
- Pression d'air pendant le soufflage : couramment environ 85 à 120 psi \(environ 586 à 827 kPa\) dans les systèmes de soufflage par étirement décrits dans le matériel de formation technique.
- Architecture rotor ou indexage : les machines monobloc courantes utilisent des dispositions rotatives à 3 stations ou 4 stations, les systèmes à quatre stations permettant des opérations séparées d'injection, de conditionnement, d'étirement/soufflage et de démoulage.
- Fenêtre de température du matériau : les préformes en PET sont généralement traitées après un séchage soigneux et un réchauffage ; une source technique place la préparation de la masse fondue pour le PET ou le PC dans la plage 260 °C à 300 °C pour certains systèmes, bien que les réglages réels de la machine dépendent fortement de la résine et de la conception.
- Tailles de contenants : les systèmes monobloc commerciaux sont proposés des formats très petits tels que 10 mL jusqu'à environ 2,5 L, selon le nombre d'empreintes et la conception du col.
- Débit : les machines industrielles varient largement selon le nombre d'empreintes et la taille du contenant, allant des unités spécialisées à faible volume aux systèmes multi-empreintes à haut débit ; la documentation des fournisseurs met généralement l'accent sur la production multi-empreintes plutôt que sur un chiffre de débit universel unique.
Comportement du matériau et qualité du produit
Le mécanisme clé est l'orientation biaxiale. L'étirement axial par la tige et l'expansion radiale par la pression d'air font aligner les chaînes polymères, ce qui augmente la rigidité, la transparence et la résistance au fluage et à la perte de pression. C'est pourquoi l'ISBM est particulièrement associé aux bouteilles de boissons gazeuses, où la résistance à l'éclatement, les performances barrière aux gaz et la qualité optique sont importantes.
Le PET reste la résine dominante car il combine une bonne transformabilité, une aptitude au contact alimentaire et une réponse favorable à l'orientation, mais certaines machines traitent également le PP, le PC, le PLA, le PETG, le TRITAN et le rPET selon le produit et la conception de la machine. Les matériaux à forte sensibilité à l'humidité, en particulier le PET, nécessitent un séchage soigneux pour éviter le voile, l'hydrolyse et la perte de viscosité intrinsèque.
Types et variantes
| Type | Description | Avantages typiques | Limites typiques |
|---|---|---|---|
| ISBM monostade | L'injection de la préforme, le conditionnement, l'étirement, le soufflage et l'éjection se produisent dans une seule machine. | Meilleur contrôle du procédé, haute clarté, adapté aux emballages spéciaux et de grande valeur. | Complexité et coût d'investissement de la machine plus élevés. |
| ISBM bistade | Les préformes sont moulées par injection séparément, stockées, puis réchauffées et soufflées plus tard. | Logistique flexible, découplage plus facile de la production de préformes et de bouteilles. | Nécessite un inventaire de préformes et de l'énergie de réchauffage. |
| Machines rotatives à 3 stations | Courantes dans les agencements monobloc compacts avec fonctions d'injection, de soufflage et de démoulage. | Empreinte plus simple, efficace pour des gammes de produits plus petites. | Moins de séparation entre les zones de procédé que les systèmes à 4 stations. |
| Machines rotatives à 4 stations | Stations séparées d'injection, de conditionnement, d'étirement/soufflage et de démoulage. | Meilleur contrôle thermique et organisation du cycle. | Plus grandes et mécaniquement plus complexes. |
| Machines ISBM tout électriques | Les axes entraînés par servo remplacent ou complètent les entraînements hydrauliques. | Consommation énergétique moindre, fonctionnement plus propre, grande répétabilité. | Coût initial plus élevé et intégration électrique plus exigeante. |
Applications et utilisations
Les machines de moulage par soufflage par étirement par injection <category-17></category-17> sont le plus fortement associées à l'emballage premium où la transparence, la précision du col et les propriétés barrière sont importantes.
- Emballage de boissons : bouteilles d'eau, bouteilles de boissons gazeuses, contenants de jus et emballages de boissons spéciales.
- Emballage pharmaceutique : flacons pour liquides oraux, collyres et autres contenants liés à la santé nécessitant une qualité de finition constante.
- Soins personnels et cosmétiques : flacons de shampooing, bocaux cosmétiques, emballages liés aux parfums et contenants de marque visuellement exigeants.
- Emballage alimentaire : bouteilles d'huile comestible, contenants de condiments, bocaux alimentaires et contenants thermofixés pour applications de remplissage à chaud.
- Emballage domestique et industriel : nettoyants, désinfectants, contenants chimiques et bouteilles techniques sélectionnées.
Un ajustement plus faible concerne les grands emballages industriels à faible coût et fortement opaques, où le moulage par extrusion-soufflage ou le moulage par injection peut être plus économique que l'ISBM car les avantages esthétiques et d'orientation du soufflage par étirement sont moins précieux.
Innovations technologiques et automatisation
Les systèmes ISBM modernes reposent de plus en plus sur le contrôle de mouvement servo, les moules de préformes à canal chaud et la gestion thermique en boucle fermée pour améliorer la répétabilité et réduire les rebuts. Le transfert automatisé, l'éjection intégrée et l'inspection en ligne réduisent également la manutention manuelle et le risque de contamination dans les applications alimentaires, de boissons et pharmaceutiques.
Les fabricants ont également élargi l'enveloppe du procédé avec l'outillage multi-empreintes <category-102></category-102>, la capacité thermofixée pour les bouteilles de remplissage à chaud et le support de polymères plus difficiles et de flux de contenu recyclé. En pratique, l'automatisation améliore la constance de la production, mais elle augmente également la complexité du système et nécessite une maintenance préventive plus stricte, en particulier pour les tiges d'étirement, les chauffages, les circuits de refroidissement des moules et la manutention des préformes.
Aspects environnementaux et de durabilité
Le principal avantage environnemental de l'ISBM est l'allègement : les contenants étirés peuvent atteindre les performances requises avec moins de matière que les alternatives non orientées, réduisant l'utilisation de polymère et la masse de transport. Cela rend le procédé stratégiquement important pour les emballages de boissons et de consommation, où même de petites réductions de poids s'échelonnent significativement sur une production à haut volume.
Les performances énergétiques s'améliorent grâce aux entraînements tout électriques, au chauffage optimisé et à des agencements rotatifs plus efficaces. Parallèlement, les performances de durabilité dépendent fortement du choix de la résine, car le PET est très efficace en ISBM mais aussi sensible à l'humidité, à l'énergie de séchage et à l'historique thermique.
La compatibilité au recyclage est un axe majeur. Les machines capables de traiter le rPET ou des mélanges à contenu recyclé soutiennent les stratégies d'emballage circulaire, bien que les matières premières recyclées imposent souvent un contrôle plus strict de la contamination, de la variation de viscosité et de la constance de la couleur. L'ISBM thermofixé supporte également les applications de remplissage à plus haute température, ce qui peut étendre l'utilité des contenants et réduire le besoin de matériaux d'emballage secondaires.
Impact économique et marché mondial
L'ISBM occupe une niche à haute valeur dans le secteur des machines plastiques car il sert les marchés de l'emballage qui exigent à la fois une qualité esthétique et des performances fonctionnelles. L'emballage de boissons et de soins personnels est particulièrement significatif car il combine des volumes unitaires élevés avec une forte sensibilité des marques à la transparence, à la précision de la forme et à l'attrait en rayon.
D'un point de vue fabrication, l'économie du procédé dépend d'un compromis entre le coût de l'outillage <category-102></category-102>, la complexité de la machine, le nombre d'empreintes et les économies de matière. Les systèmes monostade justifient souvent leur coût dans les produits spéciaux ou premium, tandis que les systèmes bistade sont attractifs lorsque la production de préformes et la conversion en bouteilles sont séparées sur différents sites ou fenêtres temporelles.
Le marché mondial est façonné par une spécialisation régionale dans la conception des machines, en particulier en Asie, en Europe et en Amérique du Nord, où les fournisseurs sont en concurrence sur l'efficacité énergétique, le temps de cycle, l'automatisation et la compatibilité avec les exigences d'emballage de qualité alimentaire et pharmaceutique.
Défis actuels et innovations
Le procédé reste sensible à l'uniformité de la température, à la qualité de la préforme et à l'humidité du matériau. De petits écarts peuvent provoquer du voile, une répartition inégale des parois, des zones de base faibles ou de mauvaises performances en charge verticale, en particulier dans les bouteilles allégées.
D'autres défis incluent :
- Coût d'investissement élevé pour les moules de précision et les machines multi-stations.
- Charge de séchage pour le PET et certains autres polymères hygroscopiques.
- Fenêtre de procédé étroite, en particulier dans les emballages à parois minces et haute clarté.
- Maintenance complexe dans les systèmes rotatifs, servo-entraînés et multi-empreintes.
- Variabilité du contenu recyclé, qui peut affecter la couleur, le voile et la réponse à l'étirement.
Les innovations actuelles se concentrent sur un meilleur contrôle des recettes, des changements de format plus rapides, un meilleur équilibrage des empreintes et des formats d'emballage conçus pour le recyclage. Les constructeurs de machines poussent également vers des systèmes de chauffage à plus faible consommation et une compatibilité plus large avec les polymères pour les emballages spéciaux.
Perspectives d'avenir
Les machines de moulage par soufflage par étirement par injection <category-17></category-17> devraient rester importantes partout où un emballage premium allégé est requis. Les moteurs de croissance les plus forts devraient être l'emballage de boissons durable, les contenants pharmaceutiques et les formats de soins personnels qui exigent une haute qualité optique et des performances dimensionnelles stables.
Le développement technique futur mettra probablement l'accent sur un contenu recyclé plus élevé, un meilleur contrôle de l'orientation dans les préformes allégées, des plateformes tout électriques plus efficaces et une intégration plus étroite avec la surveillance numérique et l'assurance qualité. L'avantage concurrentiel de l'ISBM continuera de reposer sur sa capacité à combiner apparence, performances mécaniques et efficacité matière dans un seul système de fabrication.
Résumé
Les machines de moulage par soufflage par étirement par injection <category-17></category-17> sont des systèmes avancés de formage de contenants qui transforment la résine thermoplastique en emballages creux de haute qualité par injection, orientation par étirement et expansion par soufflage. Elles sont particulièrement importantes pour les bouteilles en PET et les contenants similaires car le procédé offre clarté, résistance et utilisation efficace de la matière, tandis que les conceptions modernes de machines supportent de plus en plus l'automatisation, l'efficacité énergétique et les stratégies de contenu recyclé.
Références
- •
Integrated ISBM Container Production Equipment- JASU. (2026, July 23). https://www.jasuisbmmachines.com/injection-stretch-blow-molding-machine.htmlLink
- •
How Does a One-Step ISBM Machine Work? The Full Process from ... (2026, March 17). https://onestepblowmachine.com/application/how-does-a-one-step-isbm-machine-work-the-full-process-from-resin-to-finished-bottle-explained/Link
- •
Injection Stretch Blow Molding - Global Plastics. (2021, October 31). https://www.global-plastics.com/injection-blow-molding/blow-molding/Link
- •
Injection Blow Molding Machine -BLOWPLAS TECHNOLOGY. (2024, November 1). https://www.blowtech.com.tw/en/products/One_Stage_Injection_Stretch_Blow_Molding_Machine.htmlLink
- •
Injection Blow Molding Machines. (2025, January 1). https://www.prm-taiwan.com/category/Injection-Blow-Molding-Machines.phpLink
- •
Injection Stretch Blow Molding Machine. (2025, November 1). https://lianxinmachinery.com/pcat/injection-stretch-blow-molding-machine/Link
- •
Injection Blow Molding Machine_Injection Stretch Blow Molding Machine_Injection Blow Mold_Injection Stretch Blow Mold. (1999, January 1). http://www.cn-keli.com/en/ProductView.Asp?SortID=1&ID=3Link
- •
How Injection Stretch Blow Molding Machines Work - LinkedIn. (2025, October 13). https://www.linkedin.com/pulse/how-injection-stretch-blow-molding-machines-zywjfLink
- •
Injection Stretch Blow Moulding. (n.d.). https://www.bpf.co.uk/plastipedia/processes/Injection_Stretch_Blow_Moulding.aspxLink
- •
ISBME Series All Electric Injection Stretch Blow Molding ... - Zhongya. (2021, October 25). https://en.zhongyagroup.com/product/55.htmlLink
- •
ISBM Series Automatic Injection Stretch Blow Molding ... (2021, October 25). https://en.zhongyagroup.com/product/56.htmlLink
- •
ASB-12M - Injection-stretch blow molding machine. (2025, May 7). https://www.directindustry.com/prod/nissei-asb-machine-co-ltd/product-74412-1433579.htmlLink
- •
Injection Stretch Blow Molding Machine. (n.d.). https://isbmmachine.net/injection-stretch-blow-molding-machine/Link
- •
Automatic PET Injection Stretch Blow Molding (ISBM) Machinery. (2002, January 1). http://www.plasticimpex.com/PlasticMachinery/AutomaticInjectionStretchBlowMoldingMachinery.htmLink
- •
Blow molding - Wikipedia. (2005, June 12). https://en.wikipedia.org/wiki/Stretch_blow_moldingLink
- •
Injection Stretch Blow Machinery. (2024, January 24). https://hitech-machinery.com/injection-stretch-blow-machinery/Link
- •
PET/PC One Stage Injection Stretch Blow Molding Machine. (2025, March 27). https://www.full-shine.com/pet-pc-one-stage-injection-blow-molding-machine-fs-btLink
- •
Guide to Injection Stretch Blow Molding: Advantages and Applications. (2025, July 29). https://www.full-shine.com/guide-to-injection-stretch-blow-molding-advantages-and-applicationsLink
- •
ASB-70DPH 1-Step Injection Stretch Blow Molding Machine. (n.d.). https://docs.tuyap.online/FDOCS/27793.pdfLink
- •
SINGLE-STAGE Injection Stretch Blow Molding Machine. (n.d.). https://www.chumpower.com/en/product/PET_Stretch_Blow_Molding_Machine_onestage.htmlLink
- •
Stretch Blow Molding 101. (2026, January 14). https://www.oberk.com/packaging-crash-course/stretch-blow-molding-101Link
- •
Injection Stretch Blow Molding Machine: ISB Series. (2018, January 25). https://www.golfang.com/en/products_i_single-stage-injection-stretch-blow-molding-machine.htmlLink
- •
BLOWPLAS TECHNOLOGY CO., LTD. (2021, January 1). https://www.blowtech.com.tw/en/products.htmlLink
- •
Blow Molding. (n.d.). https://encyclopedia.che.engin.umich.edu/blow-molding/Link
- •
[PDF] Injection Blow Molding with FDM - Stratasys. (n.d.). https://www.stratasys.com/siteassets/3dlc/high-school/injection-blow-molding.pdf?v=48f5f3Link
- •
injectionstretchblowmolding.com: HOME. (2026, February 11). https://injectionstretchblowmolding.com/de/Link
- •
Injection Blow Molding Applications. (n.d.). https://www.moldingmachinetepai.com/resources/injection-blow-molding-applications.htmlLink
- •
Everything You Need to Know About Stretch Blow Molding and Its ... (2023, April 7). https://www.yelkenciler.com/everything-you-need-to-know-about-stretch-blow-molding-and-its-many-benefits/Link
- •
Molding Technologies | Comar. (2023, October 19). https://www.comar.com/packaging-solutions/capabilities/molding-technologies/Link
- •
What is Injection Stretch Blow Molding Machines? Uses, ... (2025, September 10). https://www.linkedin.com/pulse/what-injection-stretch-blow-molding-machines-k76lcLink
- •
Types of Plastic Blow Molding: Choosing the Right Process. (n.d.). https://jwellanhui.com/types-of-blow-molding-machine-guide-to-technology-and-applications/Link
- •
Injection Stretch Blow Molding Process: Step-by-Step Guide - BOYI. (2024, September 19). https://www.boyiprototyping.com/injection-molding-guide/injection-stretch-blow-molding/Link
- •
Blow Molding. (2021, December 31). https://www.3ds.com/make/guide/process/blow-moldingLink
- •
Preform Blow Moulding: A Deep Dive into the Process, ... (2025, February 19). https://www.packserve.co.uk/knowledgebase/preform-blow-moulding-a-deep-dive-into-the-process-advantages-and-industry-applications/Link
- •
Nissei ASB 150 series brochure. (2025, May 4). https://www.scribd.com/document/692870448/Nissei-ASB-150-series-brochureLink
- •
Where can injection stretch blown plastic bottles be used? - Maypak | Maypak. (2023, June 25). https://www.maypakcn.com/news-detail-3300050Link
- •
Guide to Blow Molding. (n.d.). https://formlabs.com/blog/blow-molding/Link
- •
Exploring the Power of Injection Blow Moulding Machine. (2023, September 16). https://www.daobenmachinery.com/power-of-injection-blow-moulding-machine/Link
- •
Blow Molding Machines Manufacturer | EBM, PET & Injection ... (2026, June 23). https://blowpacker.com/products/blow-molding-machines/Link
- •
Everything You Should Know About Extrusion Stretch Blow Molding ... (2025, August 28). https://isbmmachine.net/everything-you-should-know-about-extrusion-stretch-blow-molding-in-2025/Link
- •
Which Blow Molding Process is Right for Your Bottle? (2021, April 6). https://www.drugplastics.com/resource-hub/blog/four-distinct-blow-molding-processes-for-plastic-bottlesLink
- •
Manufacturing Process: Blow Molding. (2025, March 27). https://www.lumafield.com/article/manufacturing-process-blow-moldingLink
- •
Injection Stretch Blow Molding Machine - Flexcraft. (2026, May 26). https://flexcraft.com/capabilities/injection-stretch-blow-moldingLink