
Introduction
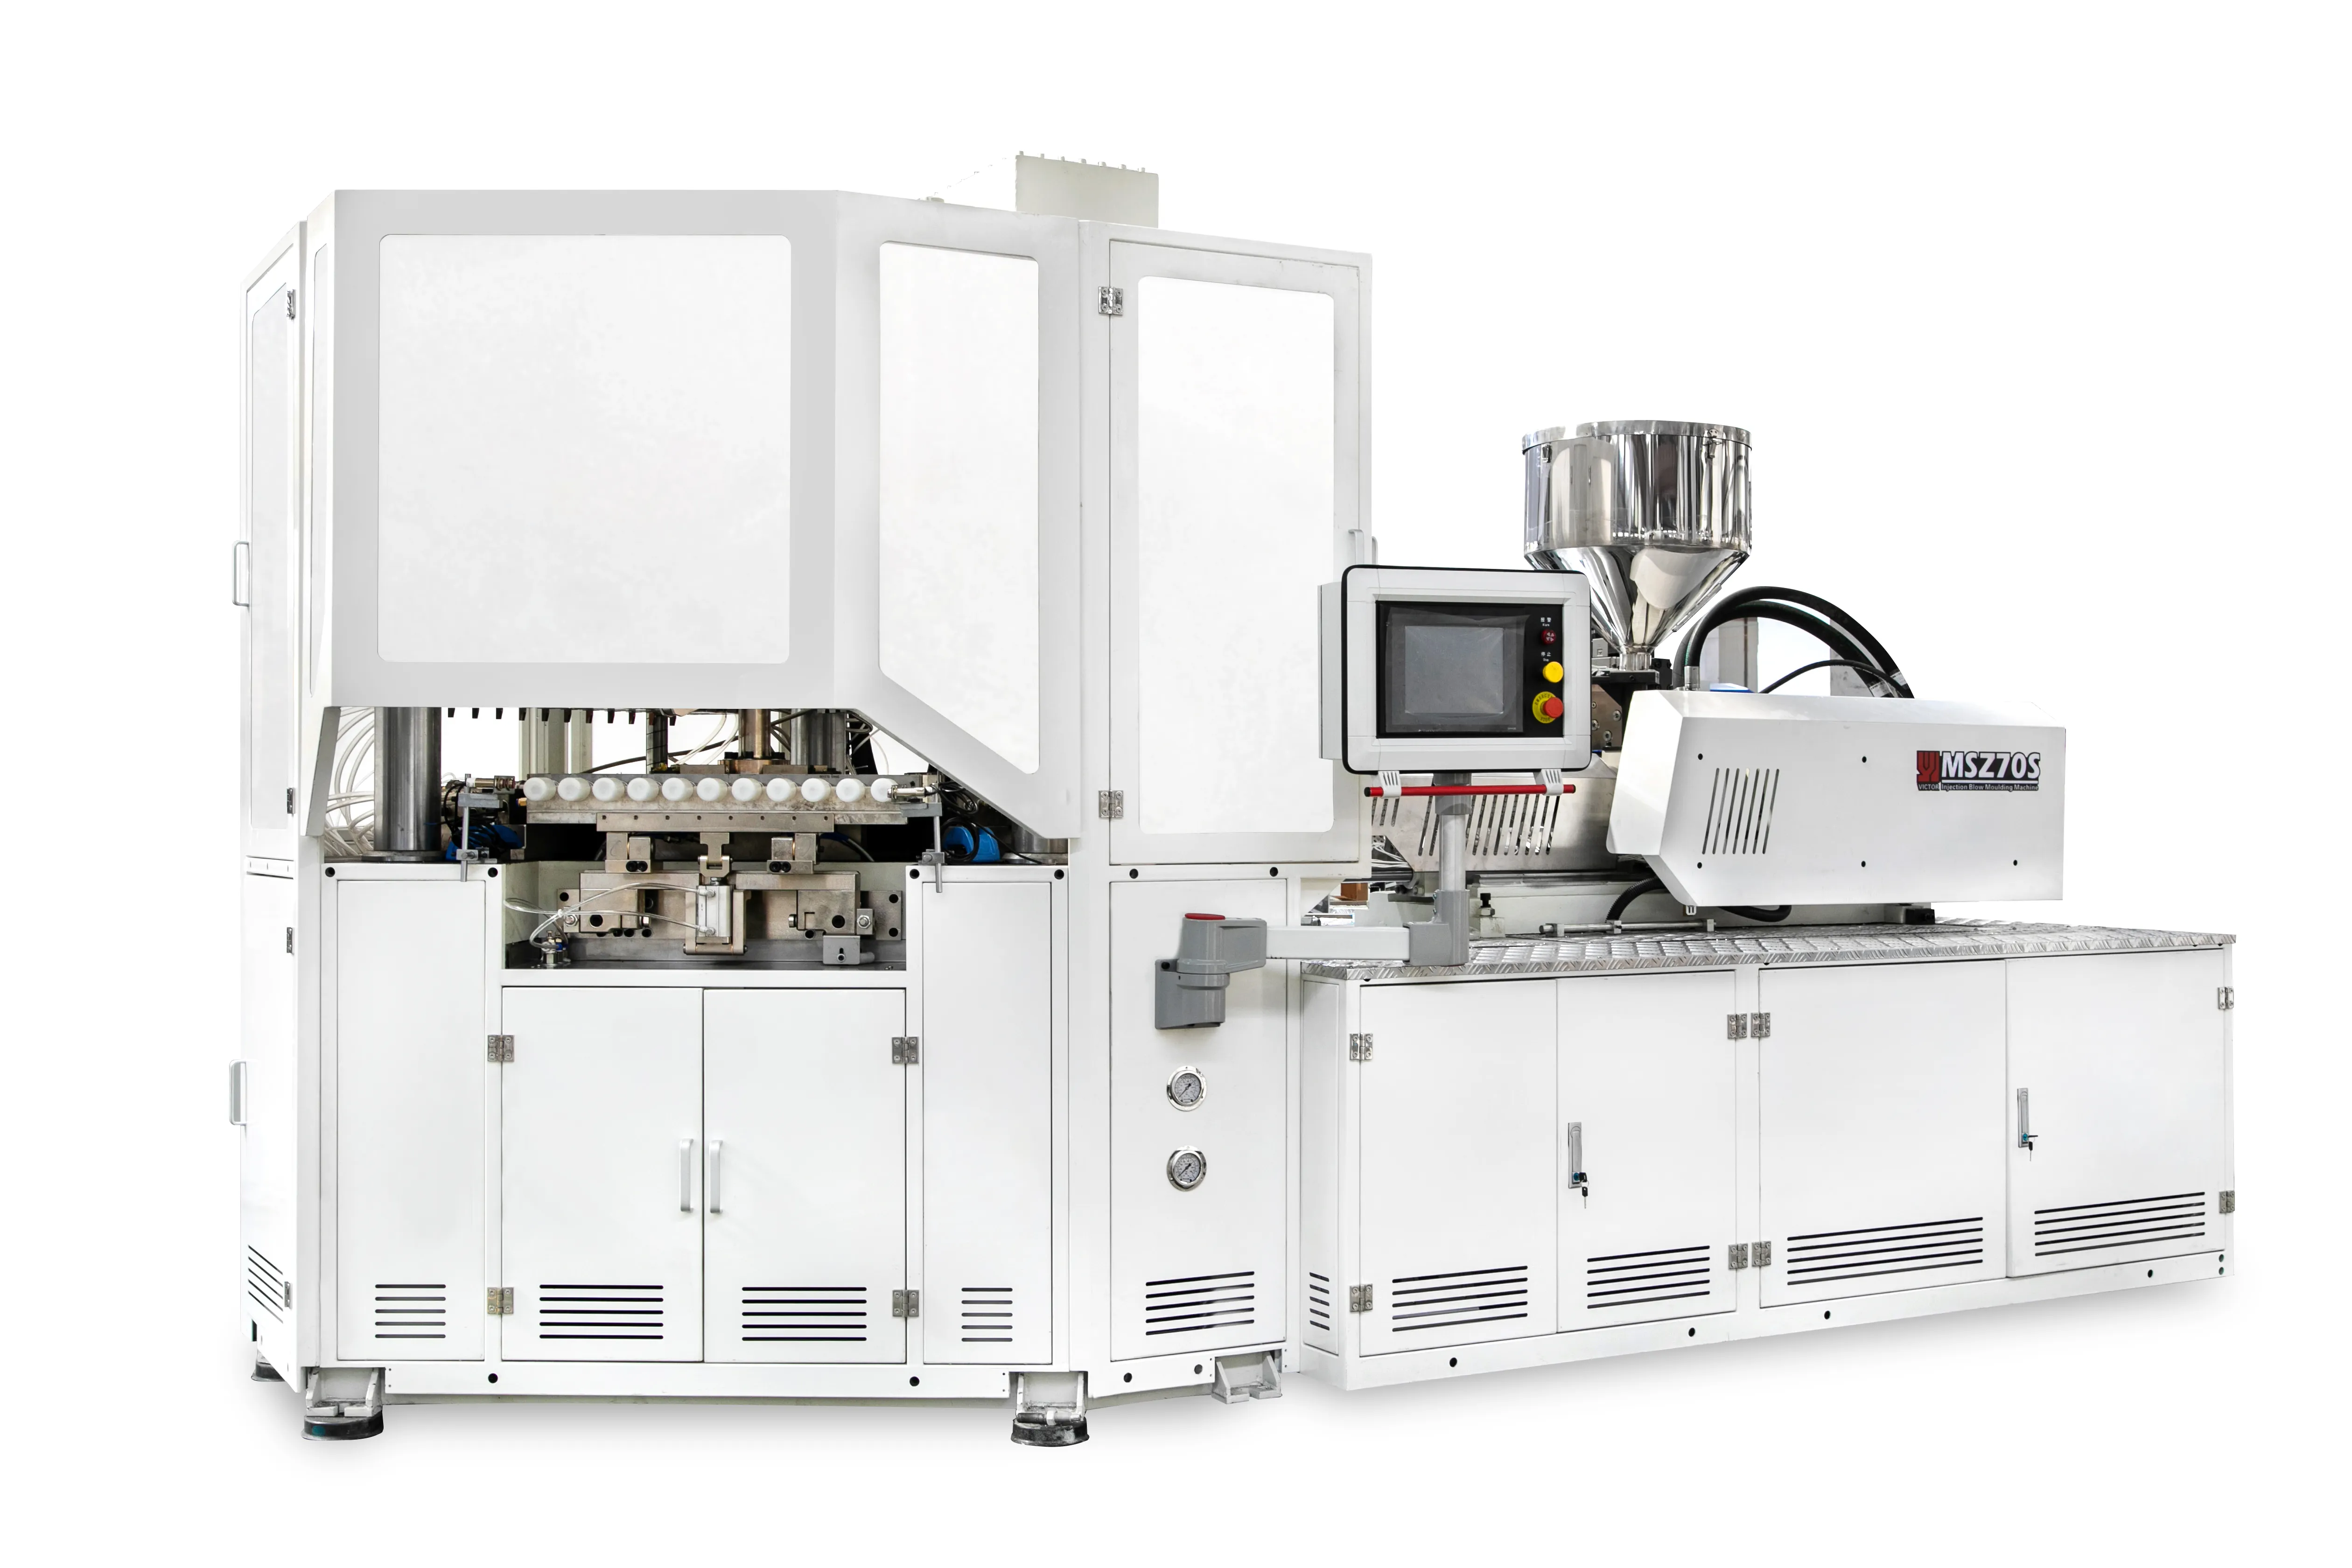
Les machines de moulage par injection soufflage sont des systèmes spécialisés de transformation des plastiques qui combinent le moulage par injection et le moulage par soufflage dans un cycle coordonné pour produire des contenants thermoplastiques creux avec des finitions de col précises, des tolérances dimensionnelles serrées et une haute qualité de surface. Elles sont utilisées principalement pour des contenants de petite à moyenne taille dans les secteurs pharmaceutique, cosmétique, alimentaire, des produits chimiques ménagers et de l'emballage de laboratoire, où la précision de la finition, la clarté et la propreté priment sur la taille extrêmement grande des pièces.
Contrairement au moulage par soufflage par extrusion, qui forme une paraison continue, le moulage par injection-soufflage crée une préforme discrète en injectant du polymère fondu autour d'une tige de noyau ou d'une aiguille de soufflage, puis transfère cette préforme chaude vers une station de soufflage pour le gonflage et le refroidissement. Le procédé convient donc particulièrement aux produits nécessitant des filetages de col moulés, peu de bavures et un ébavurage minimal, et il est souvent configuré comme une machine rotative à trois stations avec des stations d'injection, de soufflage et d'éjection ou de démoulage.
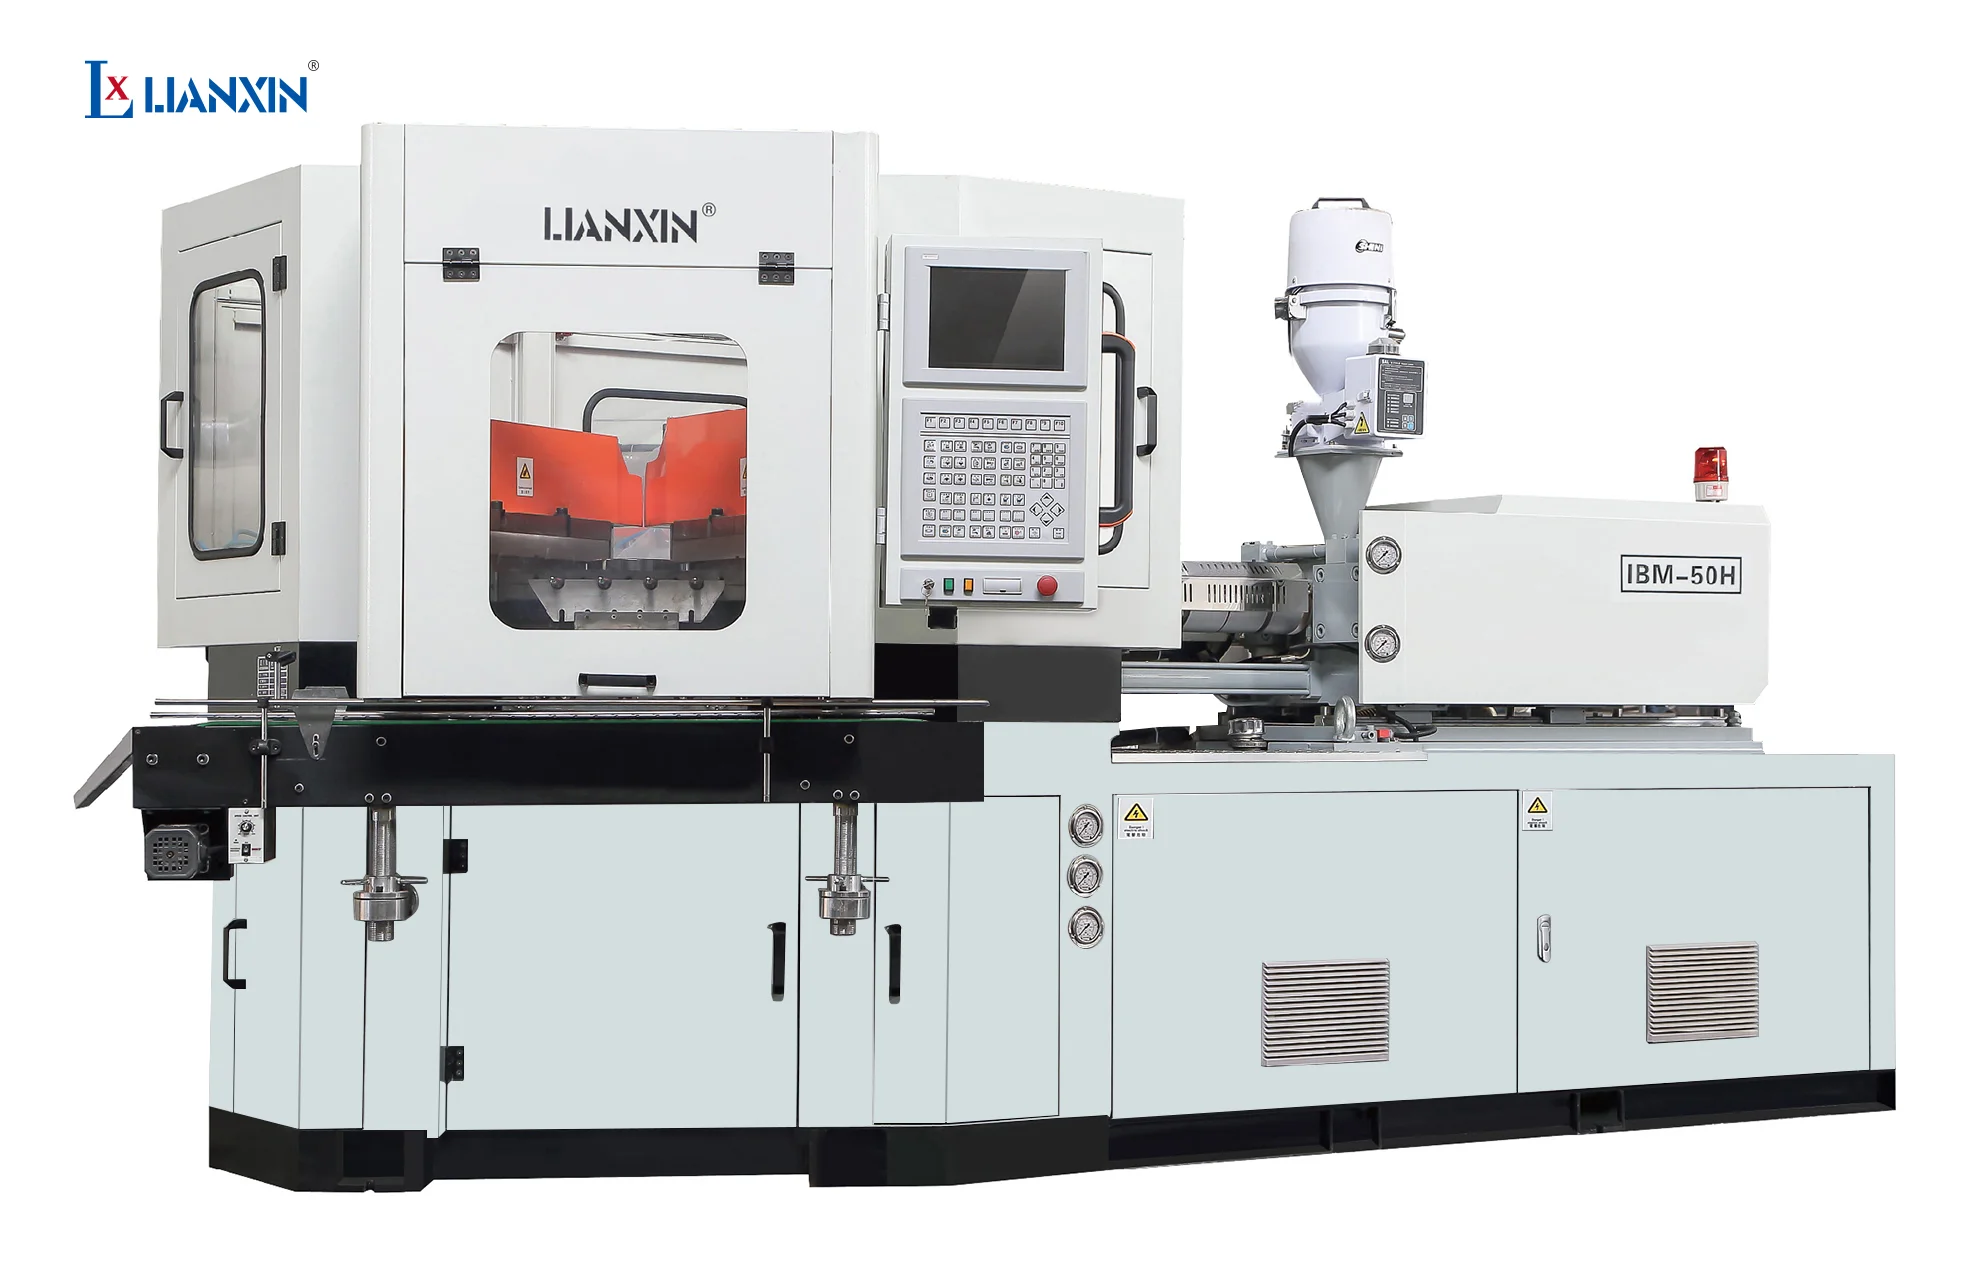
La technologie a évolué des systèmes à trois stations indexés mécaniquement vers des plateformes servo-hydrauliques, hybrides et entièrement électriques, avec un contrôle de procédé plus serré, une meilleure efficacité énergétique et davantage d'automatisation pour le transfert, l'inspection et l'éjection. Les tendances actuelles de développement incluent une consommation énergétique spécifique réduite, un meilleur équilibrage des cavités pour les outillages multi-empreintes, l'intégration d'inspection visuelle et de tests d'étanchéité, ainsi que la compatibilité avec les exigences de l'économie circulaire telles que l'allègement et l'utilisation contrôlée de regrind lorsque la qualité le permet.
Historique et développement
Le moulage par injection-soufflage est apparu en réponse au besoin de finitions de col plus précises et d'une meilleure qualité esthétique que de nombreux procédés conventionnels de pièces creuses ne pouvaient offrir. Son innovation centrale a consisté à séparer la formation de la préforme du gonflage final, permettant à l'étape d'injection de définir précisément la géométrie de la finition avant l'expansion par soufflage.
Plusieurs jalons ont façonné les machines modernes :
- Adoption du cycle en trois étapes : la formation de la préforme, l'expansion dans la cavité de soufflage et l'éjection/démoulage sont devenus la séquence opérationnelle standard pour les machines IBM.
- Indexage rotatif et agencements multi-stations : les systèmes commerciaux ont couramment adopté des tables rotatives ou des mécanismes de transfert qui déplacent les tiges de noyau à travers les stations d'injection, de soufflage et d'éjection, améliorant le débit et la constance.
- Systèmes d'entraînement et de contrôle avancés : les machines contemporaines utilisent de plus en plus des architectures hydrauliques, hybrides ou entièrement électriques, avec des pompes à débit variable et un contrôle servo pour réduire la consommation d'énergie et stabiliser le temps de cycle.
Le procédé est resté important car il combine les atouts du moulage par injection et du moulage par soufflage : le premier assure la précision au niveau du col et de l'interface de fermeture, tandis que le second forme un corps creux léger avec une distribution contrôlée des parois.
Aperçu technique
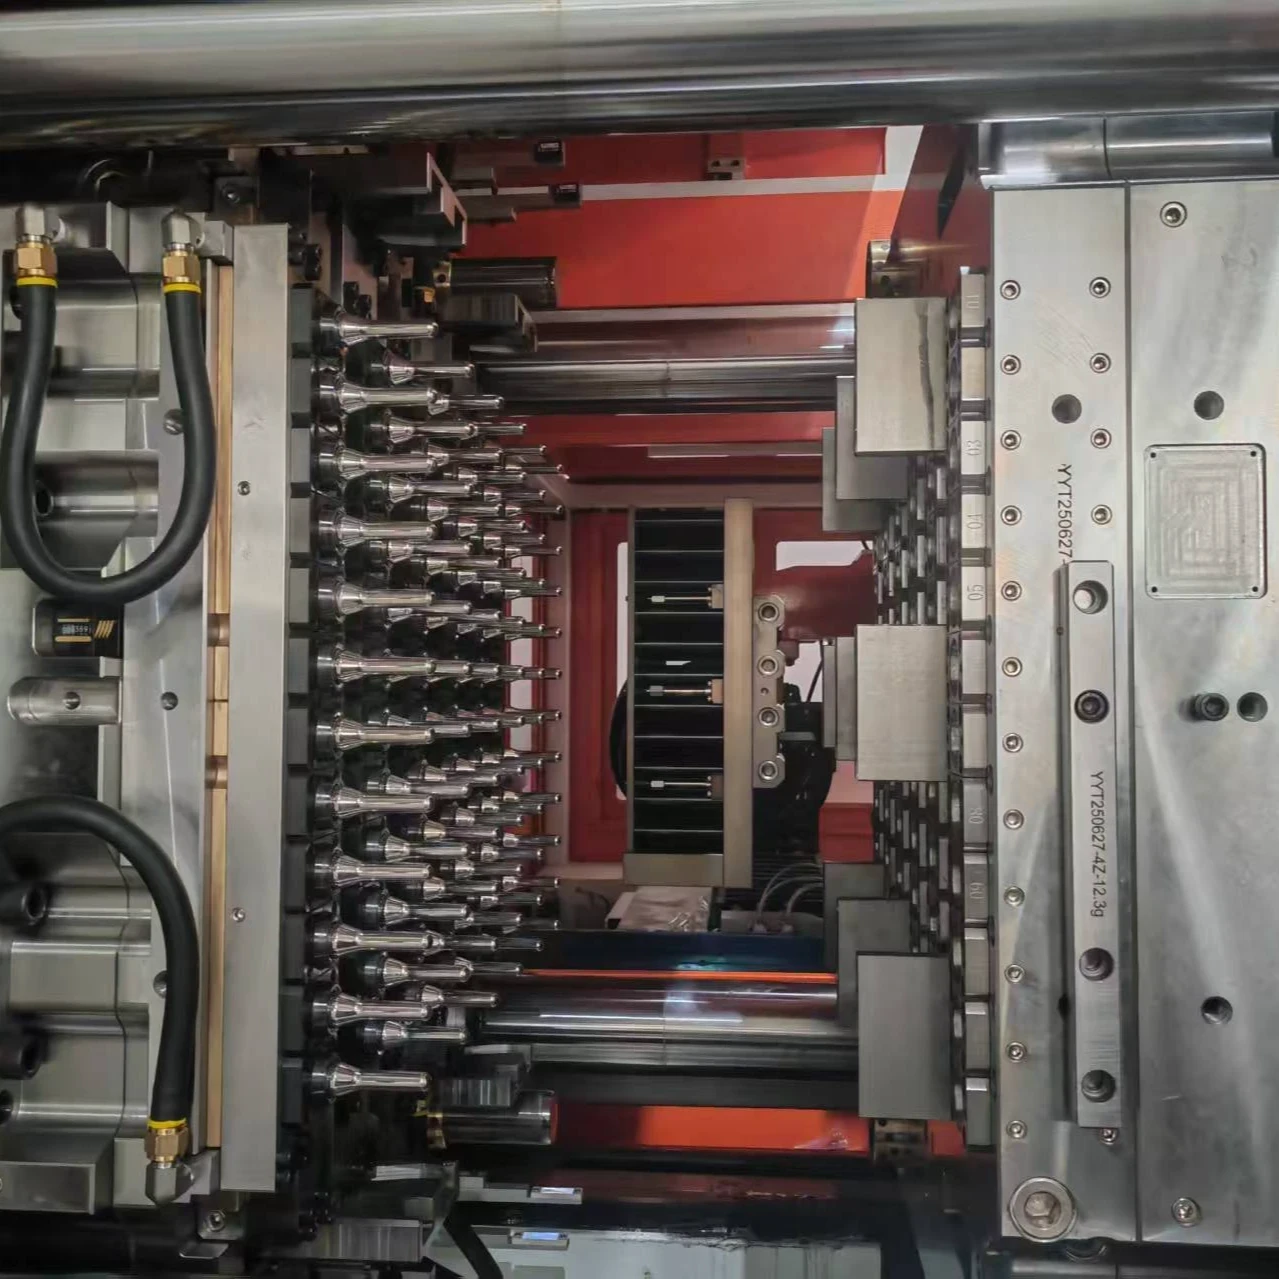
Les machines de moulage par injection soufflage fonctionnent selon une séquence indexée en boucle fermée dans laquelle un polymère fondu est injecté dans une cavité de préforme autour d'une tige de noyau, transféré encore chaud, gonflé dans un moule de soufflage, refroidi, puis démoulé du noyau. Une machine typique comprend l'unité d'injection, le moule de préforme, le mécanisme de transfert rotatif ou linéaire, le moule de soufflage, les tiges de noyau, les circuits de refroidissement et le système d'éjection.
Séquence du procédé
- Le moule se ferme autour d'une tige de noyau ou aiguille de soufflage à la station d'injection.
- Le thermoplastique fondu est injecté pour former une préforme en forme de tube à essai ou paraison dont la finition du col est déjà définie.
- La préforme est indexée vers la station de soufflage sur la tige de noyau ou le mandrin.
- L'air comprimé dilate la préforme chaude contre la cavité refroidie du moule de soufflage.
- La pièce refroidit, le moule s'ouvre et un éjecteur ou démouleur retire le contenant fini.
Caractéristiques techniques
La conception de la machine est optimisée pour une précision répétable de la finition du col, l'une des principales raisons pour lesquelles l'IBM est privilégié pour les flacons pharmaceutiques et cosmétiques. Comme le col est formé par injection plutôt que par étirage d'un tube extrudé, le profil de filetage, la surface d'étanchéité et les caractéristiques inviolables peuvent être maintenus dans des tolérances serrées.
Les références typiques de procédé et de machine mentionnées dans la documentation industrielle incluent :
- Pression d'air pour le soufflage couramment comprise entre 20 et 40 bar selon certaines descriptions techniques, ou environ 85 à 120 psi selon d'autres, selon la machine et la conception du produit.
- Capacité typique des produits autour de 0,1 à 10 L pour de nombreuses familles de machines, les systèmes plus petits étant souvent axés sur des flacons de 5 ml à 300 ml.
- Nombre de cavités de 1 à 16 cavités dans certaines gammes de machines commerciales.
- Forces de serrage dans une série commerciale de 70 à 180 tonnes.
- Volume d'injection dans une gamme de machines allant de 86 cm³ à 223 cm³.
Pour l'état du matériau, la préforme est généralement traitée encore suffisamment chaude pour minimiser le réchauffage, bien que certains systèmes utilisent un conditionnement contrôlé avant le soufflage. Par rapport au moulage par étirage-soufflage, l'IBM n'impose généralement pas d'étirage axial, de sorte que l'orientation des parois est moindre et le procédé convient mieux aux matériaux autres que le PET et aux contenants de précision plutôt qu'aux bouteilles de boisson hautement orientées.
Notes de performance quantitative
Les descriptions industrielles mettent généralement l'accent sur une haute précision dimensionnelle plutôt que sur un très grand débit. Les capacités rapportées varient largement selon le nombre de cavités et la taille des contenants, les références commerciales indiquant des débits de 20 à 65 kg/h dans certaines catégories de machines et de larges plages d'application pour les petits contenants de précision. En pratique, le temps de cycle est régi par le remplissage par injection, le refroidissement, le transfert d'indexation, le soufflage et l'éjection, le refroidissement étant souvent la contrainte dominante pour la qualité des parois et la stabilité de la pièce.
La consommation énergétique spécifique n'est pas normalisée dans toutes les sources, mais le passage aux entraînements servo-hydrauliques et entièrement électriques est largement associé à une consommation énergétique inférieure, à une réduction des pertes hydrauliques et à une meilleure répétabilité par rapport aux anciens systèmes hydrauliques à vitesse constante. Sur le plan industriel, le bénéfice énergétique provient généralement de pertes au ralenti plus courtes, d'un serrage et d'une récupération de vis plus efficaces, et d'une synchronisation de cycle plus serrée plutôt que de l'étape de soufflage seule.
Types et variantes
Les machines IBM sont couramment classées selon le nombre de stations, l'architecture d'entraînement et la stratégie d'orientation du produit.
| Type | Caractéristique principale | Force typique | Limitation typique |
|---|---|---|---|
| IBM rotative à trois stations | Stations distinctes d'injection, de soufflage et d'éjection | Haute répétabilité et indexation continue efficace | Outillage et synchronisation plus complexes |
| IBM intégrée en une étape | Injection et soufflage combinés dans une séquence compacte | Risque de manipulation réduit et encombrement moindre | Moins flexible pour les grands agencements de cavités |
| IBM hydraulique | Système d'entraînement hydraulique conventionnel | Robuste et bien établi | Perte énergétique plus élevée que les nouveaux types d'entraînement |
| IBM hybride | Puissance hydraulique avec contrôle servo | Meilleur équilibre efficacité et contrôle | Plus complexe que l'hydraulique standard |
| IBM entièrement électrique | Actionneurs électriques pour les mouvements clés | Haute précision et maintenance réduite | Coût d'investissement initial plus élevé |
La distinction principale du procédé se fait entre l'IBM standard et le moulage par étirage-soufflage par injection (ISBM). L'IBM standard forme la forme finale de la bouteille uniquement par gonflage d'air, tandis que l'ISBM ajoute un étirage axial pour améliorer l'orientation moléculaire et les propriétés mécaniques, en particulier pour les contenants de boisson en PET.
Applications et utilisations
L'IBM est principalement associé aux petits contenants précis et à haute valeur ajoutée où la qualité de la finition et l'intégrité de l'étanchéité sont critiques.
- Emballage pharmaceutique : flacons de médicaments, contenants pour liquides oraux, flacons compte-gouttes, flacons de réactifs et flacons de laboratoire, où la précision dimensionnelle et la propreté sont essentielles.
- Cosmétiques et soins personnels : flacons échantillons de parfum, contenants de lotion et emballages cosmétiques haut de gamme qui bénéficient de surfaces lisses et d'une géométrie de col contrôlée.
- Alimentation et boissons : contenants d'assaisonnement, petites bouteilles de sauce et bouteilles spéciales nécessitant une résistance aux fuites et des interfaces de fermeture propres.
- Emballage ménager et chimique : flacons de désinfectant, contenants de désinfectant et petites bouteilles chimiques nécessitant une résistance chimique et une étanchéité fiable.
- Usages médicaux et de laboratoire : flacons de lavage, contenants d'échantillons et produits d'emballage de précision associés.
Une application mal adaptée est l'emballage de grande taille, à faible coût et à haut volume tel que les très grands bidons de lait ou les réservoirs de carburant, qui sont généralement mieux servis par le moulage par soufflage par extrusion car ce procédé convient mieux aux très grands corps creux et à l'économie de production continue.
Matériaux et conception des produits
Les machines IBM sont couramment utilisées avec des thermoplastiques tels que le PE, le PP, le PC et le PS dans les familles de produits commerciaux. Le choix du matériau dépend de l'équilibre requis entre rigidité, clarté, résistance chimique et performance barrière.
Les considérations de conception clés incluent :
- Conception de la finition du col : comme la finition est moulée par injection, la forme du filetage et les surfaces d'étanchéité peuvent être très précises.
- Distribution des parois : la qualité du gonflage dépend de l'uniformité de la température de la préforme, de la pression de soufflage, du refroidissement du moule et du timing.
- Clarté et esthétique des pièces : le procédé est apprécié pour ses surfaces lisses et ses faibles bavures, qui réduisent les finitions en aval.
- Compatibilité chimique : particulièrement importante pour les contenants pharmaceutiques, cosmétiques et de produits d'entretien.
Innovations technologiques et automatisation
Les systèmes IBM modernes intègrent de plus en plus l'indexation servo-commandée, des pompes à vitesse variable, des contrôles basés sur recettes et l'enregistrement de données pour la répétabilité et le diagnostic. L'automatisation est également utilisée pour l'enlèvement des pièces, le transfert vers des tests d'étanchéité en aval et, dans certains cas, l'inspection visuelle pour les défauts de col ou la contamination de surface.
Les caractéristiques de modernisation courantes incluent :
- Pompage servo-hydraulique pour une consommation énergétique réduite et un meilleur contrôle des mouvements.
- Outillage multi-empreintes pour améliorer le rendement tout en préservant la constance dimensionnelle.
- Démoulage et manipulation automatisés pour réduire le risque de contamination dans les applications médicales et d'emballage.
- Surveillance du procédé pour la température de la tige de noyau, le timing de soufflage et la pression de cavité, qui affectent fortement la qualité de la finition et l'uniformité des parois.
Le compromis est qu'une automatisation accrue augmente le coût d'investissement et la complexité du procédé, mais elle améliore généralement la constance, la propreté et la productivité de la main-d'œuvre dans les segments d'emballage réglementés ou premium.
Aspects environnementaux et de durabilité
Le moulage par injection-soufflage soutient la durabilité principalement grâce à une utilisation précise du matériau et à une réduction des opérations de finition après moulage. Comme le col et la finition sont moulés directement selon les spécifications, le procédé peut réduire les taux de rejet et les finitions secondaires par rapport aux voies de formage creux moins précises.
La performance environnementale est influencée par plusieurs facteurs :
- Efficacité énergétique : les nouvelles machines hybrides et entièrement électriques peuvent réduire la demande en électricité par rapport aux anciennes plateformes hydrauliques.
- Efficacité matérielle : un contrôle précis de la préforme peut réduire le surremplissage et les rebuts.
- Allègement : un meilleur contrôle des parois permet de réduire la masse du contenant tout en préservant la fonction.
- Contraintes de circularité : l'utilisation de regrind ou de résine recyclée dépend des spécifications du produit, de la tolérance à la contamination et des exigences réglementaires, en particulier dans les emballages pharmaceutiques et alimentaires.
L'argument de durabilité est le plus fort lorsque l'IBM remplace un emballage plus lourd ou réduit les taux de rejet, mais il est plus faible si la complexité du procédé entraîne des temps d'arrêt excessifs, des pertes d'énergie ou des rebuts de qualité.
Impact économique et sur le marché mondial
L'IBM occupe une niche spécialisée mais importante sur le marché mondial des machines pour plastiques, en particulier dans l'emballage à haute valeur ajoutée et la production de contenants réglementés. Sa valeur économique provient de la possibilité de produire des contenants nécessitant une haute précision de finition et une apparence constante, souvent sur des marchés où l'intégrité du produit est directement liée à la réputation de la marque et à la conformité réglementaire.
Les fournisseurs de machines commerciales mettent en avant la production de milliards de contenants par an dans le secteur, reflétant l'ampleur de la demande dans l'emballage, les produits pharmaceutiques et les cosmétiques. La demande du marché est soutenue par :
- la croissance des emballages de soins personnels et pharmaceutiques de marque,
- la demande de contenants plus propres et plus précisément scellés,
- l'expansion des lignes de remplissage automatisées qui privilégient une géométrie uniforme des bouteilles,
- et le remplacement continu des anciennes machines moins efficaces par des systèmes à commande servo.
Défis actuels et innovations
Les principaux défis techniques de l'IBM sont le contrôle du cycle, la gestion thermique et la constance entre les cavités. Si la température de la préforme est irrégulière ou si le timing dérive, des défauts tels que l'ovalisation, les marques de retrait, la distorsion de la finition ou la variation d'épaisseur de paroi peuvent survenir.
Les priorités d'innovation actuelles incluent :
- un meilleur contrôle de la température des tiges de noyau,
- un remplissage multi-empreintes plus stable,
- une réduction de la consommation énergétique dans les mouvements de serrage et de transfert,
- une automatisation plus propre pour l'emballage pharmaceutique,
- et une meilleure intégration avec l'inspection en aval et les tests d'étanchéité.
Un autre défi est la faible adéquation de l'IBM aux produits très grands ou hautement orientés, ce qui signifie que la technologie doit concurrencer le moulage par soufflage par extrusion et le moulage par étirage-soufflage par injection plutôt que les remplacer.
Perspectives d'avenir
L'avenir des machines de moulage par injection soufflage sera probablement façonné par l'automatisation de précision, les systèmes d'entraînement économes en énergie et des attentes réglementaires plus élevées en matière d'emballage. La demande devrait rester la plus forte là où la qualité du contenant, la précision du col et la propreté priment sur la taille maximale des pièces ou le coût d'outillage le plus bas possible.
Les orientations de développement probables incluent :
- une adoption plus large des plateformes entièrement électriques et hybrides,
- un contrôle en boucle fermée plus intelligent des étapes d'injection, de soufflage et de refroidissement,
- une utilisation élargie de la robotique pour les emballages stériles ou sensibles à la contamination,
- et une surveillance des machines plus riche en données pour la traçabilité et la maintenance préventive.
Alors que les marchés de l'emballage continuent de mettre l'accent sur la protection des produits, l'efficacité matérielle et la constance de fabrication, l'IBM devrait rester une classe de machines techniquement spécialisée mais stratégiquement importante dans la transformation des pièces creuses.
Références
- •
Injection Blow Molding Machine Working Principle: Everything You Need to Know. (2026, March 4). https://www.aibim-china.com/industry-news/injection-blow-molding-machine-working-principle-everything-you-need-to-know/Link
- •
Blow molding basics. (n.d.). http://www.leaktesters.co.uk/documents/Blow%20molding%20basics.pdfLink
- •
Blow moulding. (n.d.). https://espace.curtin.edu.au/bitstream/handle/20.500.11937/5192/167375_167375.pdf?sequence=2Link
- •
Injection Blow Molding Machine. (2026, June 10). https://www.wanplas.com/products/molding-machine/injection-blow-molding-machine/Link
- •
Injection Blow Molding Machines. (2025, January 1). https://www.prm-taiwan.com/category/Injection-Blow-Molding-Machines.phpLink
- •
Blow molding. (2005, June 12). Wikipedia. https://en.wikipedia.org/wiki/Blow_moldingLink
- •
Injection & Blow Molding Machines. (2016, August 11). https://www.makiane.com/injection-blow-molding-machines/Link
- •
The Complete Guide to Injection Blow Molding Machine Parts. (2025, December 23). https://mdplastics.com/feeds/blog/injection-blow-molding-machine-partsLink
- •
MSZ30 Injection Blow Molding Machine. (2018, March 2). https://www.victorcn.com/products/injection-blow-molding-machine/msz30-injection-blow-molding-machine/Link
- •
Injection Blow Molding. (2018, September 14). Jomar Corporation. https://jomarcorp.com/injection-blow-moldingLink
- •
Injection Blow Molds. (n.d.). http://5.imimg.com/data5/SELLER/Doc/2024/2/389832481/QC/SI/MI/257994/injection-blow-molds.pdfLink
- •
Products - Injection Blow Molding Machine. (1999, January 1). http://www.cn-keli.com/en/ProductView.Asp?SortID=1&ID=6Link
- •
Blow Molding. (n.d.). https://encyclopedia.che.engin.umich.edu/blow-molding/Link
- •
Versatile Applications of Injection Blow Molding Machines. (n.d.). https://smp.parker-global.com/en/application/injection-blow-molding-series/Link
- •
Injection Blow Molding Machine. (2024, November 1). https://www.blowtech.com.tw/en/products/One_Stage_Injection_Stretch_Blow_Molding_Machine.htmlLink
- •
Injection Blow Molding Process Guide Comparison and .... (2026, March 9). https://jinoplastics.com/injection-blow-molding/Link
- •
Beginner's Guide to Using a One Step Injection Blow Molding Machine. (n.d.). https://isbmmachine.net/beginners-guide-to-using-a-one-step-injection-blow-molding-machine/Link
- •
Injection Blow Moulding - for plastic bottle. (2025, October 28). https://www.meccanoplastica-group.com/injection-blow-moulding-ibm/Link
- •
Uib injection blow mold machine specifications. (n.d.). https://www.uniloy.com/injection/Link
- •
Global Leading Blow Molding Manufacturer. (2019, August 13). https://www.parker-global.com/product/injection-blow-molding-machine.htmlLink
- •
Plastic Injection Blow Molding Machine. (n.d.). https://www.petallmfg.com/pages/products/plastic-injection-blow-molding-machineLink
- •
Injection Blow Molding Machine, Plastic Extruder for Sale. (2025, July 2). https://en.victorpm.com/products/Link
- •
Injection Blow Molding Machine. (n.d.). https://isbmmachine.net/injection-blow-molding-machine/Link
- •
Jomar Corporation - Injection Blow Molding Machines. (2019, August 12). https://jomarcorp.com/Link
- •
Injection Blow Molding Machines. (2013, January 1). https://www.arlingtonmachinery.com/blow-molding/pl.c.1013.0/injection-blow-molding-machines/Link
- •
Injection Blow Molding. (n.d.). https://edtechbooks.s3.us-west-2.amazonaws.com/pdfs/544/11121.pdfLink
- •
Injection Blow Molding Applications. (n.d.). https://www.moldingmachinetepai.com/resources/injection-blow-molding-applications.htmlLink
- •
Three-Station Injection Blow Molding Machine Process | IBM Guide. (2025, April 3). https://www.victorcn.com/how-three-station-injection-blow-molding-machines-work-process-benefits/Link
- •
Injection Blow Molding Machines: The Precision Engineering .... (2025, August 13). https://zjgshengrong.com/injection-blow-molding-machines-for-container/Link
- •
Injection Blow Molding Machine Manufacturer | Precision OEM. (2026, June 25). https://blowpacker.com/products/blow-molding-machines/injection-blow-molding-machine/Link
- •
Industries and Products Made with Injection Blow Molding .... (2025, July 31). https://isbmmachine.net/industries-and-products-made-with-injection-blow-molding-machine/Link
- •
Injection molding: The complete guide to precision plastic manufacturing. (2025, July 8). https://www.specialchem.com/plastics/guide/injection-moldingLink
- •
Injection Blow Moulding Machine. (2022, July 13). https://www.starsplas.com/injection-blow-moulding-machine/Link
- •
Blow Molding vs. Injection Molding: Differences and .... (2022, March 22). https://www.xometry.com/resources/injection-molding/blow-molding-vs-injection-molding/Link
- •
Blow Molding Machines — Extrusion, Injection & Stretch Blow Molding Systems. (n.d.). https://knavi.us/catalog/blow-molding-machinesLink
- •
Injection Blow Mold in the Real World: 5 Uses You'll .... (2025, October 2). https://www.linkedin.com/pulse/injection-blow-mold-real-world-5-uses-youll-actually-k1lceLink
- •
Exploring the Power of Injection Blow Moulding Machine. (2023, September 16). https://www.daobenmachinery.com/power-of-injection-blow-moulding-machine/Link
- •
Injection Blow Molding Solutions. (2026, March 6). https://axiumpackaging.com/news/capabilities/injection-blow-molding/Link
- •
Here Is Everything You Need to Know About Blow Molding. (2019, March 26). https://maycointernational.com/here-is-everything-you-need-to-know-about-blow-molding/Link
- •
Guide to Blow Molding. (n.d.). https://formlabs.com/blog/blow-molding/Link
- •
Top 6 Extrusion Blow Molding Examples. (2020, September 18). https://www.full-shine.com/news-top-6-examples-by-extrusion-blow-moldingLink