
Introducción
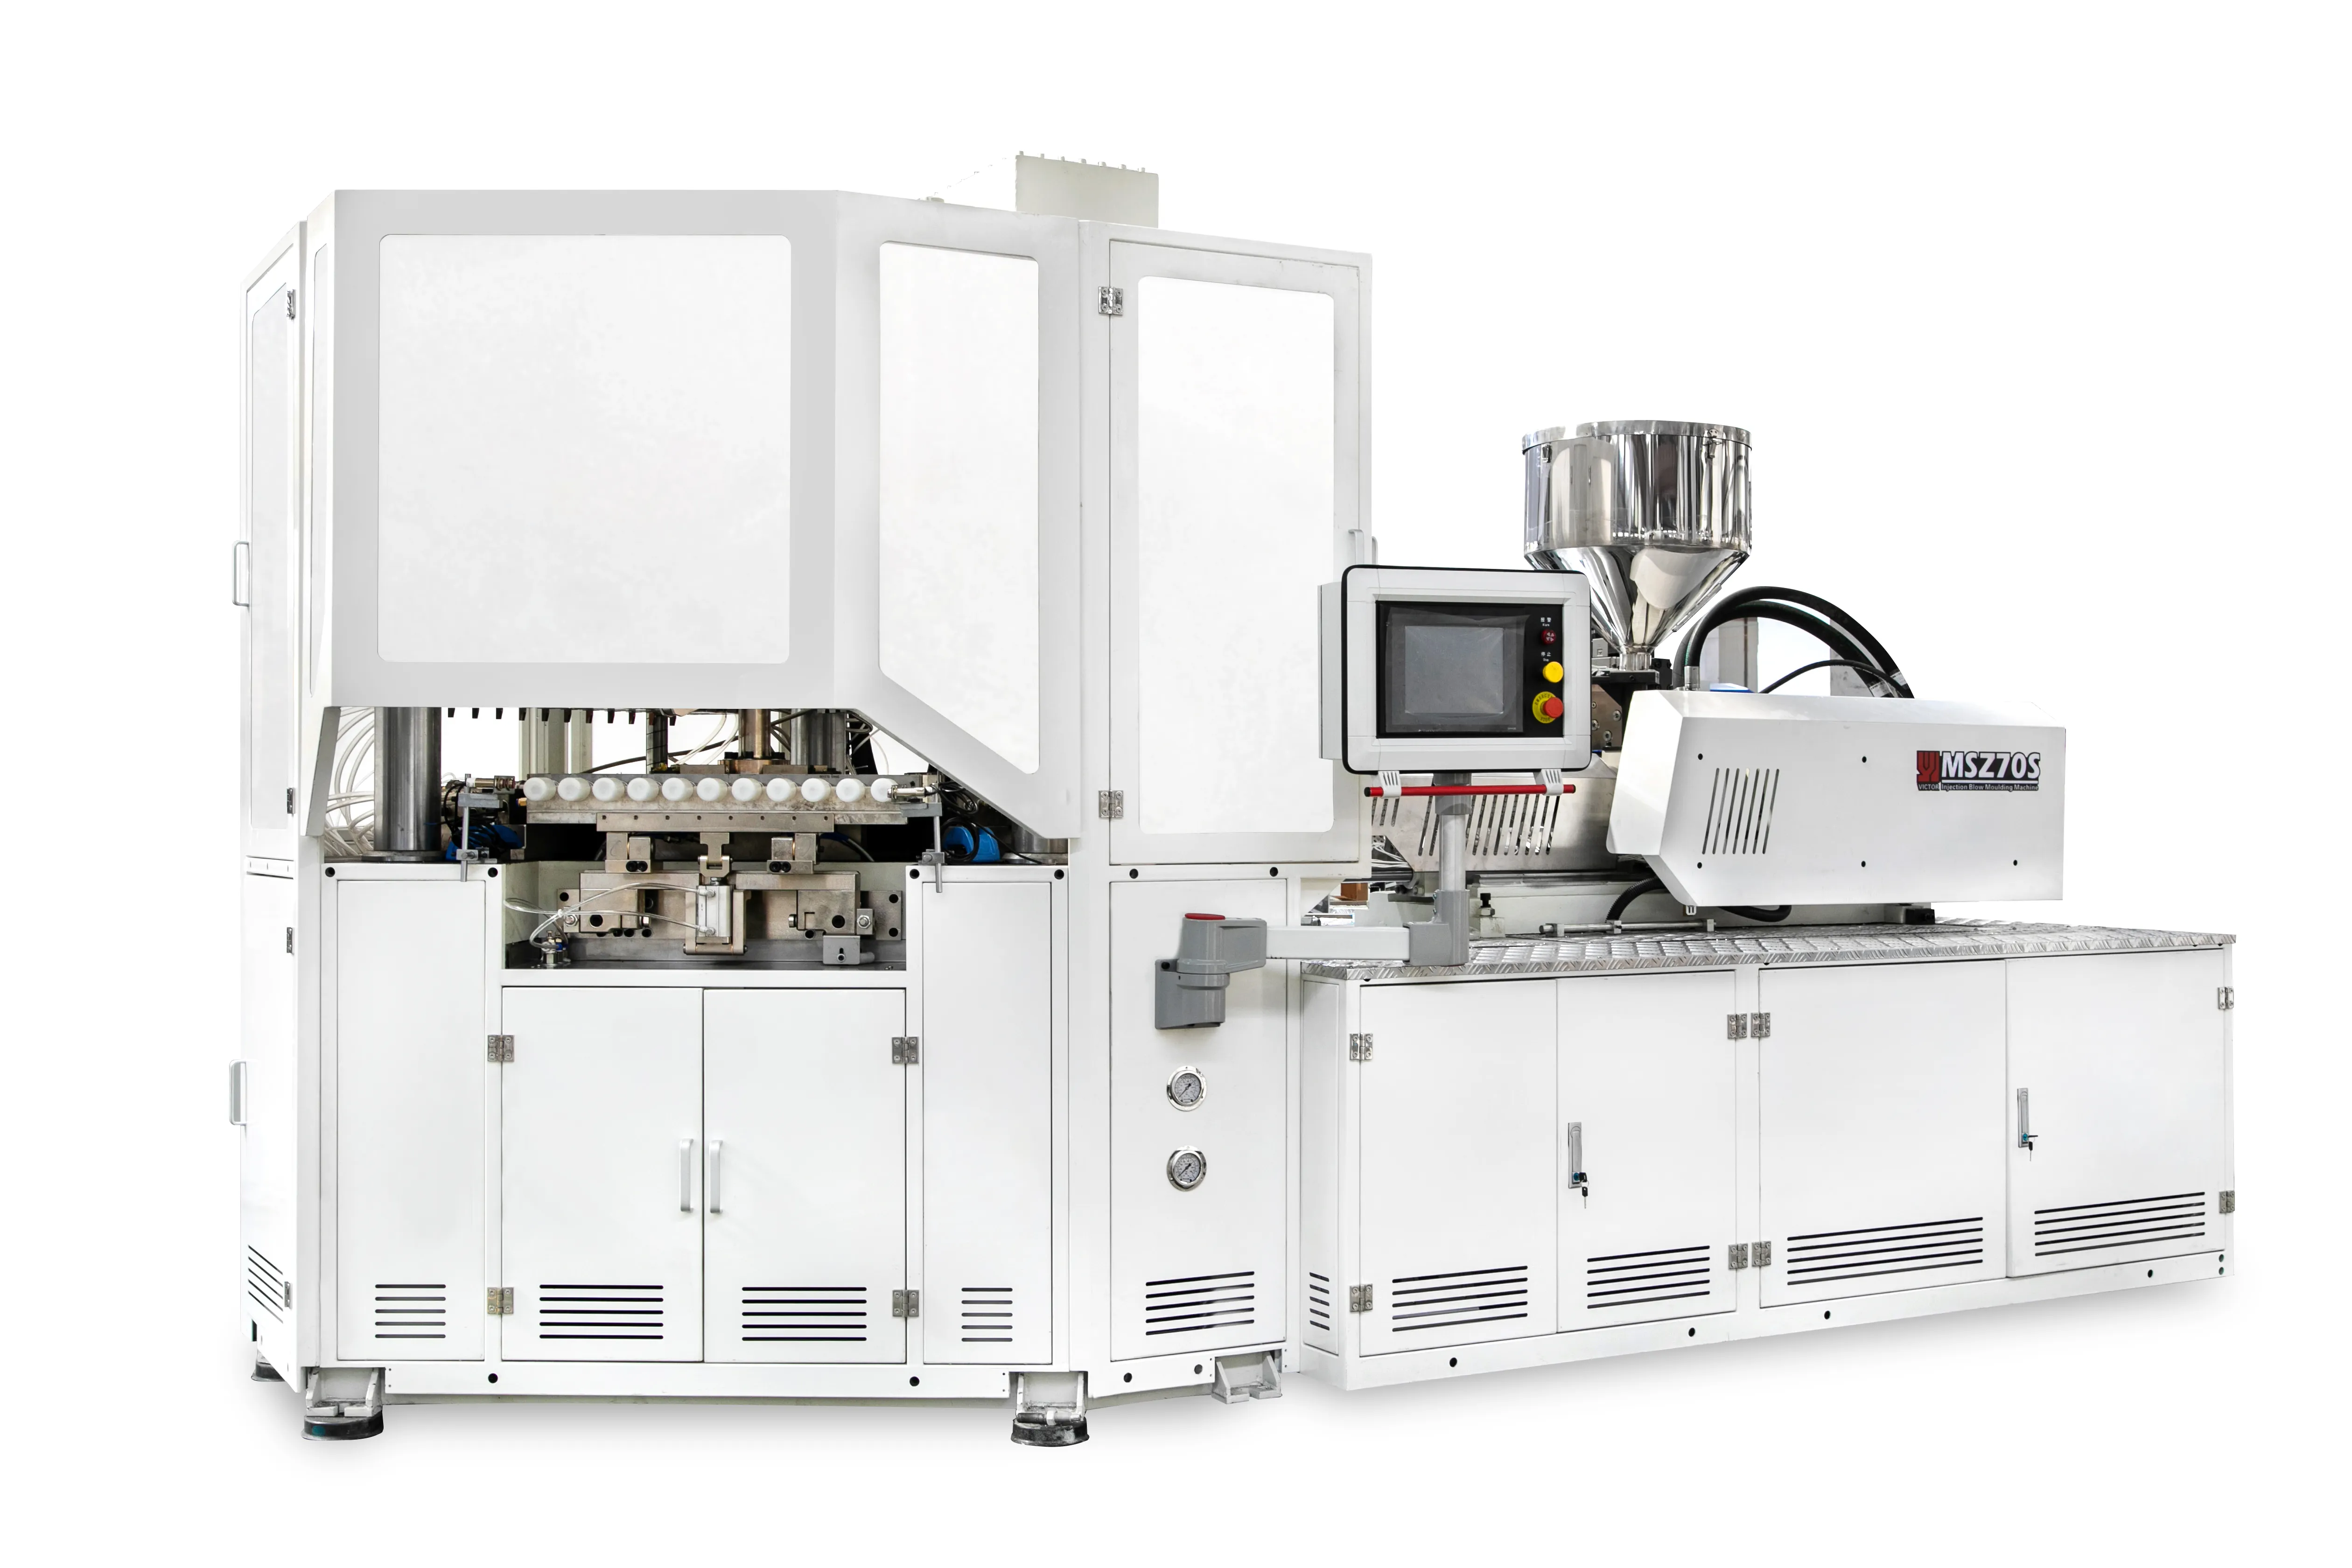
Máquinas de moldeo por inyección soplado son sistemas especializados de procesamiento de plásticos que combinan el moldeo por inyección y el moldeo por soplado en un ciclo coordinado para producir envases termoplásticos huecos con acabados de cuello precisos, tolerancias dimensionales ajustadas y alta calidad superficial. Se utilizan principalmente para envases pequeños y medianos en productos farmacéuticos, cosméticos, alimentarios, químicos domésticos y embalajes de laboratorio, donde la precisión del acabado, la claridad y la limpieza son más importantes que el tamaño extremadamente grande de la pieza.
A diferencia del moldeo por soplado por extrusión, que forma una parison continua, el moldeo por inyección-soplado crea una preforma discreta inyectando polímero fundido alrededor de una varilla de núcleo o pasador de soplado y luego transfiere esa preforma caliente a una estación de soplado para inflarla y enfriarla. El proceso es especialmente adecuado para productos que requieren roscas de cuello moldeadas, bajo rebaba y recorte mínimo, y a menudo se configura como una máquina rotativa de tres estaciones con estaciones de inyección, soplado y eyección o desmoldeo.
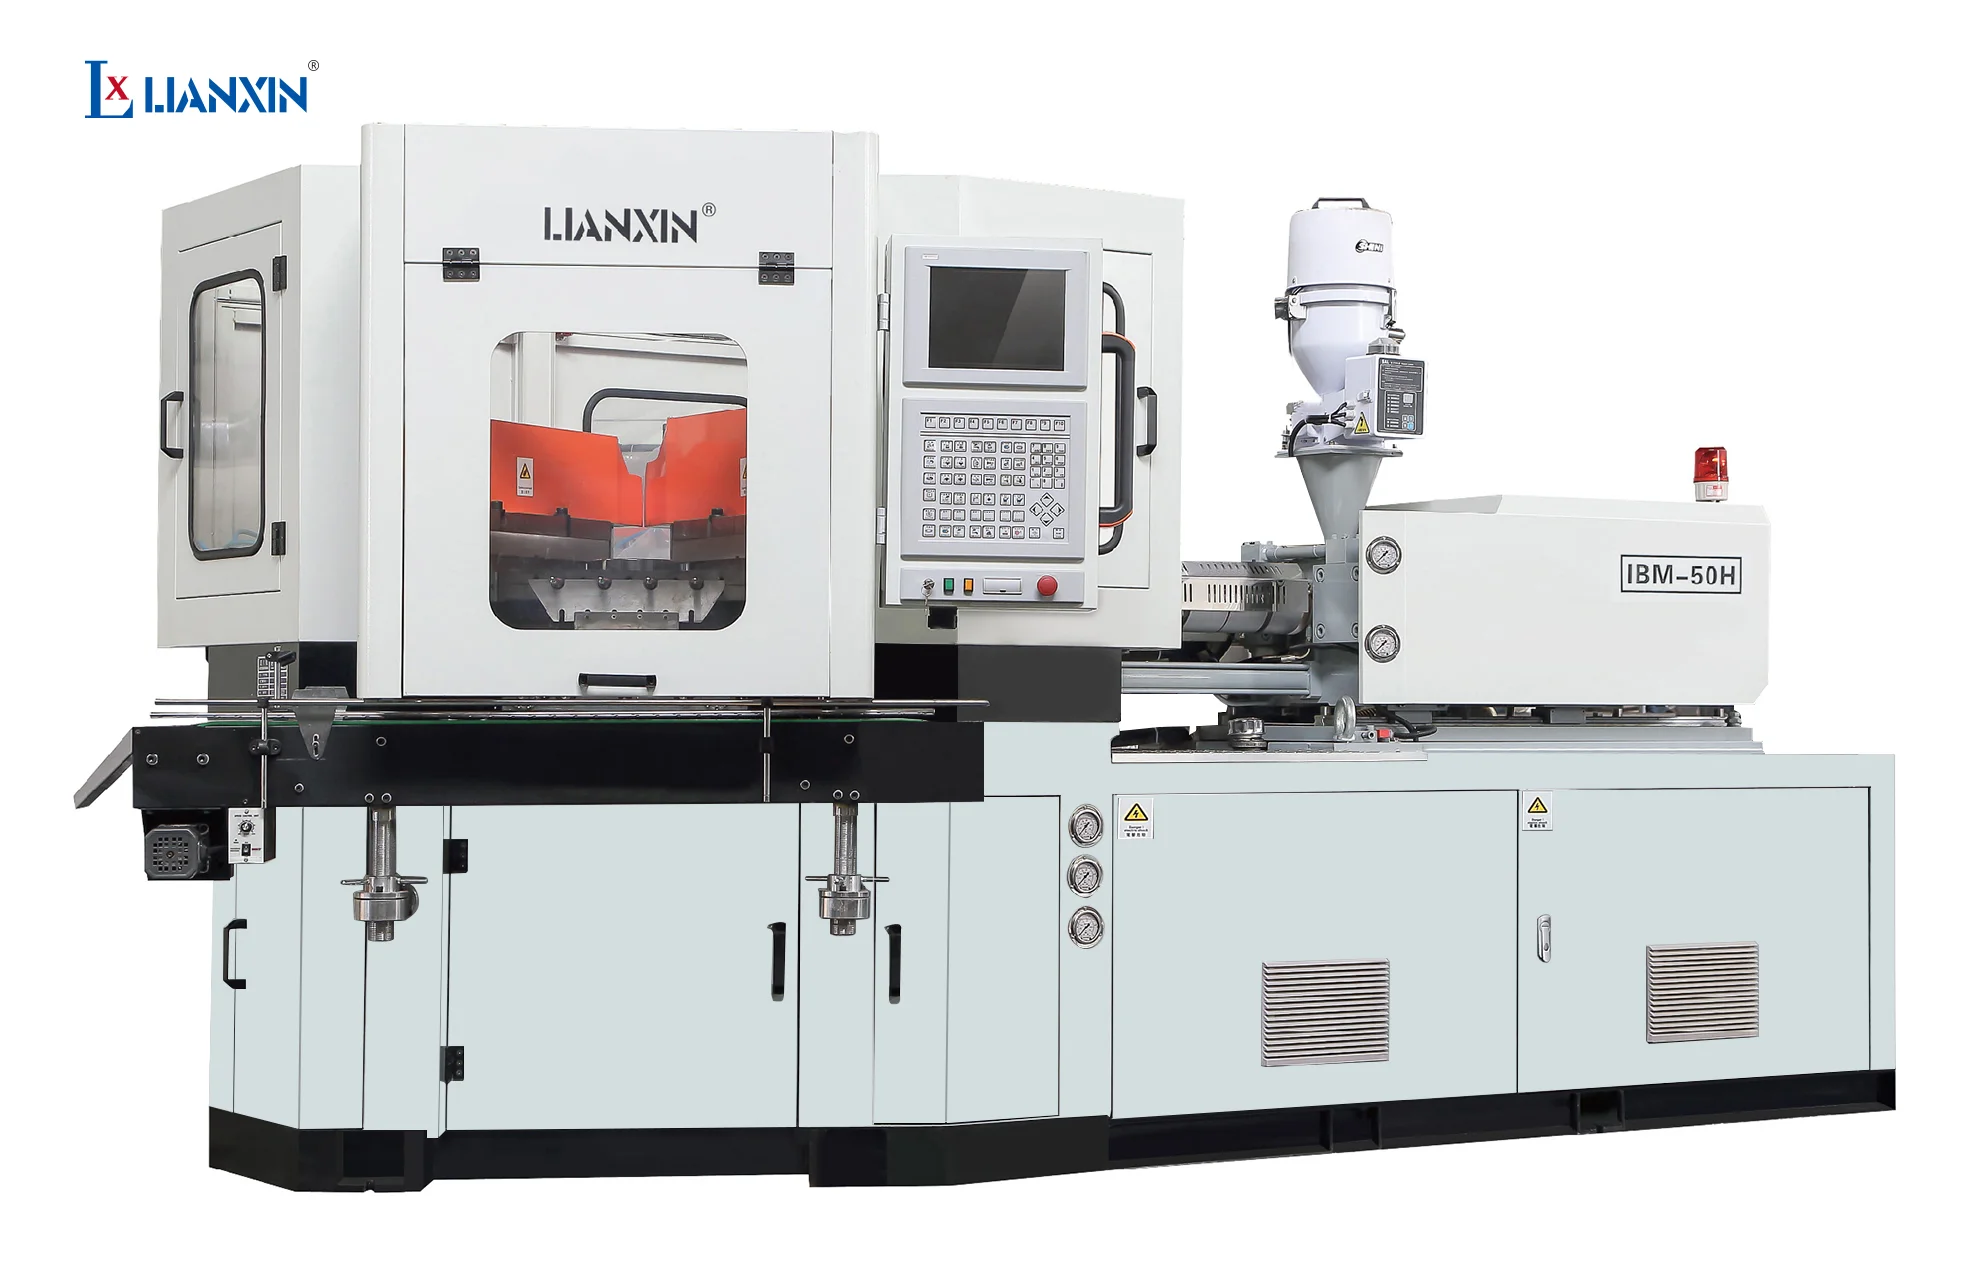
La tecnología ha evolucionado desde sistemas de tres estaciones indexados mecánicamente hacia plataformas servo-hidráulicas, híbridas y totalmente eléctricas, con un control de proceso más preciso, mejor eficiencia energética y mayor automatización para transferencia, inspección y eyección. Las tendencias actuales de desarrollo incluyen menor consumo energético específico, mejor equilibrado de cavidades para herramientas multicavidad, integración con inspección visual y pruebas de fugas, y compatibilidad con requisitos de economía circular como aligeramiento y uso controlado de material re molido cuando la calidad lo permite.
Historia y desarrollo
El moldeo por inyección-soplado surgió como respuesta a la necesidad de acabados de cuello más precisos y mejor calidad cosmética que muchos procesos convencionales de piezas huecas podían ofrecer. Su innovación central fue separar la formación de la preforma de la inflación final, permitiendo que la etapa de inyección defina la geometría del acabado con precisión antes de la expansión por soplado.
Varios hitos dieron forma a las máquinas modernas:
- Adopción del ciclo de tres pasos: la formación de la preforma, la expansión en la cavidad de soplado y la eyección/desmoldeo se convirtieron en la secuencia operativa estándar para las máquinas IBM.
- Indexación rotativa y disposiciones de varias estaciones: los sistemas comerciales adoptaron comúnmente mesas giratorias o mecanismos de transferencia que mueven las varillas de núcleo a través de las estaciones de inyección, soplado y eyección, mejorando el rendimiento y la consistencia.
- Sistemas avanzados de accionamiento y control: las máquinas contemporáneas utilizan cada vez más arquitecturas hidráulicas, híbridas o totalmente eléctricas, con bombas de caudal variable y control servo para reducir el consumo energético y estabilizar los tiempos de ciclo.
El proceso ha seguido siendo importante porque combina las fortalezas del moldeo por inyección y del moldeo por soplado: el primero proporciona precisión en el cuello y la interfaz de cierre, mientras que el segundo forma un cuerpo hueco ligero con distribución controlada de la pared.
Descripción técnica
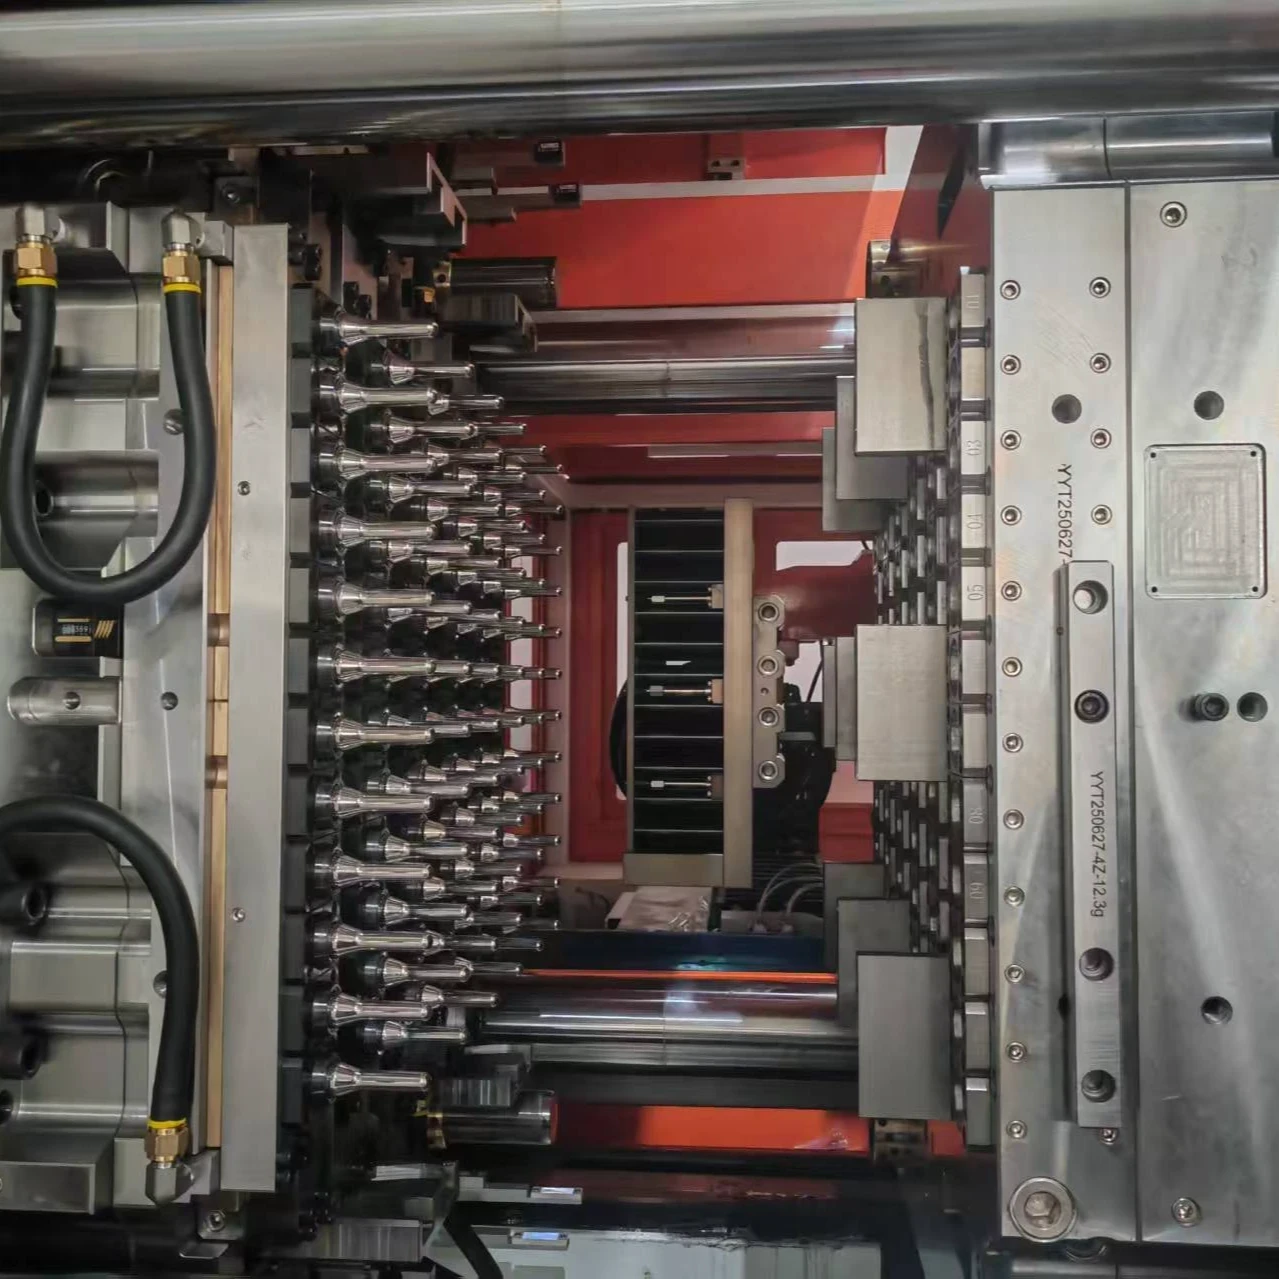
Las máquinas de moldeo por inyección soplado funcionan con una secuencia indexada de bucle cerrado en la que se inyecta un fundido de polímero en una cavidad de preforma alrededor de una varilla de núcleo, se transfiere mientras aún está caliente, se infla en un molde de soplado, se enfría y luego se extrae del núcleo. Una máquina típica incluye la unidad de inyección, el molde de preforma, el mecanismo de transferencia rotativo o lineal, el molde de soplado, las varillas de núcleo, los circuitos de refrigeración y el sistema de eyección.
Secuencia del proceso
- El molde se cierra alrededor de un pasador de núcleo o pasador de soplado en la estación de inyección.
- Se inyecta termoplástico fundido para formar una preforma con forma de tubo de ensayo o parison con el acabado del cuello ya definido.
- La preforma se indexa a la estación de soplado sobre la varilla de núcleo o mandril.
- El aire comprimido expande la preforma caliente contra la cavidad del molde de soplado enfriado.
- La pieza se enfría, el molde se abre y un eyector o desmoldeador retira el envase terminado.
Características de ingeniería
El diseño de la máquina está optimizado para precisión repetible del acabado del cuello, que es una de las principales razones por las que el IBM se prefiere para botellas farmacéuticas y cosméticas. Como el cuello se forma por inyección en lugar de estirarse desde un tubo extruido, el perfil de rosca, la superficie de sellado y las características de evidencia de manipulación pueden mantenerse con tolerancias ajustadas.
Los valores de referencia típicos de proceso y máquina que se mencionan en materiales de la industria incluyen:
- Presión de aire para soplado comúnmente entre 20 y 40 bar en algunas descripciones técnicas, o entre 85 y 120 psi en otras, según la máquina y el diseño del producto.
- Capacidad típica del producto alrededor de 0,1 a 10 L para muchas familias de máquinas, con sistemas más pequeños a menudo enfocados en botellas de 5 ml a 300 ml.
- Número de cavidades de 1 a 16 cavidades en algunos rangos de máquinas comerciales.
- Fuerzas de cierre en una serie comercial de 70 a 180 toneladas.
- Volumen de inyección en una línea de máquinas de 86 cm³ a 223 cm³.
En cuanto a la condición del material, la preforma suele procesarse mientras aún está suficientemente caliente para minimizar el recalentamiento, aunque algunos sistemas utilizan acondicionamiento controlado antes del soplado. En comparación con el moldeo por estirado-soplado, el IBM generalmente no impone estirado axial, por lo que la orientación de la pared es menor y el proceso es más adecuado para materiales que no son PET y envases de precisión en lugar de botellas de bebidas de alta orientación.
Notas de rendimiento cuantitativo
Las descripciones de la industria suelen enfatizar la alta precisión dimensional más que un rendimiento muy elevado. Las capacidades reportadas varían ampliamente según el número de cavidades y el tamaño del envase, con referencias comerciales que indican salidas de 20 a 65 kg/h en algunas categorías de máquinas y amplios rangos de aplicación para envases pequeños de precisión. En la práctica, el tiempo de ciclo está determinado por el llenado de inyección, el enfriamiento, la transferencia por indexación, el soplado y la eyección, siendo el enfriamiento a menudo la restricción dominante para la calidad de la pared y la estabilidad de la pieza.
El consumo energético específico no está estandarizado en todas las fuentes, pero el paso a accionamientos servo-hidráulicos y totalmente eléctricos se asocia ampliamente con menor consumo energético, menores pérdidas hidráulicas y mejor repetibilidad que los sistemas hidráulicos de velocidad constante más antiguos. En términos industriales, el beneficio energético suele provenir de menores pérdidas en reposo, recuperación de tornillo y cierre más eficientes, y una sincronización más ajustada del ciclo, más que del paso de soplado en sí.
Tipos y variaciones
Las máquinas IBM se clasifican comúnmente según el número de estaciones, la arquitectura de accionamiento y la estrategia de orientación del producto.
| Tipo | Característica principal | Fortaleza típica | Limitación típica |
|---|---|---|---|
| IBM rotativo de tres estaciones | Estaciones separadas de inyección, soplado y eyección | Alta repetibilidad e indexación continua eficiente | Mayor complejidad de herramientas y sincronización |
| IBM integrado de un paso | Inyección y soplado combinados en una secuencia compacta | Menor riesgo de manipulación y menor huella | Menos flexible para disposiciones de muchas cavidades |
| IBM hidráulico | Sistema de accionamiento hidráulico convencional | Robusto y bien establecido | Mayor pérdida energética que los tipos de accionamiento más nuevos |
| IBM híbrido | Potencia hidráulica con control servo | Mejor equilibrio de eficiencia y control | Más complejo que la hidráulica estándar |
| IBM totalmente eléctrico | Actuadores eléctricos para movimientos clave | Alta precisión y menor mantenimiento | Mayor coste de capital inicial |
La distinción principal del proceso es entre IBM estándar e moldeo por inyección-estirado-soplado (ISBM). El IBM estándar forma la forma final de la botella solo por inflación de aire, mientras que el ISBM añade estirado axial para mejorar la orientación molecular y las propiedades mecánicas, especialmente para envases de bebidas de PET.
Aplicaciones y usos
El IBM está fuertemente asociado con envases pequeños, precisos y de alto valor donde la calidad del acabado y la integridad del sellado son críticas.
- Envases farmacéuticos: frascos de medicamentos, envases de líquidos orales, goteros, frascos de reactivos y viales de laboratorio, donde la precisión dimensional y la limpieza son esenciales.
- Cosméticos y cuidado personal: frascos de muestra de perfume, envases de loción y embalajes cosméticos premium que se benefician de superficies lisas y geometría de cuello controlada.
- Alimentos y bebidas: envases de condimentos, botellas pequeñas de salsas y botellas especiales que requieren resistencia a fugas e interfaces de cierre limpias.
- Envases domésticos y químicos: botellas de desinfectante, envases de desinfectantes y botellas químicas pequeñas que necesitan resistencia química y sellado fiable.
- Usos médicos y de laboratorio: botellas de lavado, envases de muestras y productos de embalaje de precisión relacionados.
Una aplicación inadecuada es el embalaje de mercancías grande, de bajo coste y alto volumen como jarras de leche muy grandes o depósitos de combustible, que suelen atenderse mejor con moldeo por soplado por extrusión porque ese proceso es más adecuado para cuerpos huecos muy grandes y economías de producción continua.
Materiales y diseño de producto
Las máquinas IBM se utilizan habitualmente con termoplásticos como PE, PP, PC y PS en familias de productos comerciales. La elección del material depende del equilibrio requerido entre rigidez, claridad, resistencia química y rendimiento de barrera.
Las consideraciones clave de diseño incluyen:
- Diseño del acabado del cuello: como el acabado se moldea por inyección, la forma de la rosca y las superficies de sellado pueden ser muy precisas.
- Distribución de la pared: la calidad de la inflación depende de la uniformidad de la temperatura de la preforma, la presión de soplado, el enfriamiento del molde y el tiempo.
- Claridad y aspecto de la pieza: el proceso se valora por superficies lisas y baja rebaba, que reducen el acabado secundario.
- Compatibilidad química: especialmente importante para envases farmacéuticos, cosméticos y de productos de limpieza.
Innovaciones tecnológicas y automatización
Los sistemas IBM modernos incorporan cada vez más indexación servoaccionada, bombas de velocidad variable, controles basados en recetas y registro de datos para repetibilidad y diagnóstico. La automatización también se utiliza para la extracción de piezas, la transferencia a pruebas de fugas posteriores y, en algunos casos, inspección visual de defectos en el cuello o contaminación superficial.
Las características de modernización comunes incluyen:
- Bombas servo-hidráulicas para reducir el consumo energético y mejorar el control de movimiento.
- Herramientas multicavidad para aumentar la producción preservando la consistencia dimensional.
- Desmoldeo y manipulación automatizados para reducir el riesgo de contaminación en aplicaciones médicas y de embalaje.
- Monitorización de proceso de temperatura de la varilla de núcleo, tiempo de soplado y presión de cavidad, que afectan fuertemente la calidad del acabado y la uniformidad de la pared.
La contrapartida es que una mayor automatización aumenta el coste de capital y la complejidad del proceso, pero suele mejorar la consistencia, la limpieza y la productividad laboral en segmentos de embalaje regulados o premium.
Aspectos ambientales y de sostenibilidad
El moldeo por inyección-soplado apoya la sostenibilidad principalmente mediante el uso preciso del material y la reducción del recorte posterior al moldeo. Como el cuello y el acabado se moldean directamente según especificación, el proceso puede reducir las tasas de rechazo y el acabado secundario en comparación con rutas de conformado hueco menos precisas.
El rendimiento ambiental está influido por varios factores:
- Eficiencia energética: las máquinas híbridas y totalmente eléctricas más nuevas pueden reducir la demanda de electricidad en comparación con plataformas hidráulicas antiguas.
- Eficiencia del material: el control preciso de la preforma puede reducir el sobreempaquetado y los residuos.
- Aligeramiento: un mejor control de la pared permite reducir la masa del envase preservando la función.
- Restricciones de circularidad: el uso de material re molido o resina reciclada depende de las especificaciones del producto, la tolerancia a la contaminación y los requisitos normativos, especialmente en embalajes farmacéuticos y de contacto con alimentos.
El caso de sostenibilidad es más fuerte cuando el IBM sustituye embalajes más pesados o reduce las tasas de rechazo, pero es más débil si la complejidad del proceso provoca tiempos de inactividad excesivos, pérdidas energéticas o residuos de calidad.
Impacto económico y en el mercado global
El IBM ocupa un nicho especializado pero importante en el mercado global de maquinaria de plásticos, particularmente en embalaje de alto valor y producción de envases regulados. Su valor económico proviene de permitir la producción de envases que requieren alta precisión de acabado y aspecto consistente, a menudo en mercados donde la integridad del producto está directamente vinculada a la reputación de la marca y al cumplimiento normativo.
Los proveedores comerciales de máquinas destacan la producción de miles de millones de envases anualmente en el sector, lo que refleja la escala de la demanda en embalaje, productos farmacéuticos y cosmética. La demanda del mercado se apoya en:
- el crecimiento del embalaje de cuidado personal y farmacéutico de marca,
- la demanda de envases más limpios y sellados con mayor precisión,
- la expansión de líneas de llenado automatizadas que favorecen la geometría uniforme de las botellas,
- y la sustitución continua de máquinas más antiguas y menos eficientes por sistemas controlados por servo.
Retos actuales e innovaciones
Los principales retos técnicos en el IBM son el control del ciclo, la gestión térmica y la consistencia entre cavidades. Si la temperatura de la preforma es desigual o el tiempo se desvía, pueden aparecer defectos como ovalidad, marcas de hundimiento, distorsión del acabado o variación del espesor de pared.
Las prioridades actuales de innovación incluyen:
- mejora del control de temperatura de la varilla de núcleo,
- llenado multicavidad más estable,
- reducción del consumo energético en movimientos de cierre y transferencia,
- automatización más limpia para embalajes farmacéuticos,
- y mejor integración con inspección posterior y pruebas de fugas.
Otro reto es la idoneidad limitada del IBM para productos muy grandes o altamente orientados, lo que significa que la tecnología debe competir con el moldeo por soplado por extrusión y el moldeo por inyección-estirado-soplado en lugar de sustituirlos.
Perspectivas futuras
El futuro de las máquinas de moldeo por inyección soplado probablemente estará marcado por la automatización de precisión, los sistemas de accionamiento energéticamente eficientes y las mayores expectativas normativas en embalaje. La demanda seguirá siendo más fuerte donde la calidad del envase, la precisión del cuello y la limpieza sean más importantes que el tamaño máximo de la pieza o el menor coste posible de herramientas.
Las direcciones probables de desarrollo incluyen:
- mayor adopción de plataformas totalmente eléctricas e híbridas,
- control de bucle cerrado más inteligente de las etapas de inyección, soplado y enfriamiento,
- uso ampliado de robótica para embalajes estériles o sensibles a la contaminación,
- y monitorización de máquinas más rica en datos para trazabilidad y mantenimiento preventivo.
A medida que los mercados de embalaje sigan enfatizando la protección del producto, la eficiencia del material y la consistencia de fabricación, se espera que el IBM siga siendo una clase de máquina técnicamente especializada pero estratégicamente importante dentro del procesamiento de piezas huecas.
Referencias
- •
Injection Blow Molding Machine Working Principle: Everything You Need to Know. (2026, March 4). https://www.aibim-china.com/industry-news/injection-blow-molding-machine-working-principle-everything-you-need-to-know/Link
- •
Blow molding basics. (n.d.). http://www.leaktesters.co.uk/documents/Blow%20molding%20basics.pdfLink
- •
Blow moulding. (n.d.). https://espace.curtin.edu.au/bitstream/handle/20.500.11937/5192/167375_167375.pdf?sequence=2Link
- •
Injection Blow Molding Machine. (2026, June 10). https://www.wanplas.com/products/molding-machine/injection-blow-molding-machine/Link
- •
Injection Blow Molding Machines. (2025, January 1). https://www.prm-taiwan.com/category/Injection-Blow-Molding-Machines.phpLink
- •
Blow molding. (2005, June 12). Wikipedia. https://en.wikipedia.org/wiki/Blow_moldingLink
- •
Injection & Blow Molding Machines. (2016, August 11). https://www.makiane.com/injection-blow-molding-machines/Link
- •
The Complete Guide to Injection Blow Molding Machine Parts. (2025, December 23). https://mdplastics.com/feeds/blog/injection-blow-molding-machine-partsLink
- •
MSZ30 Injection Blow Molding Machine. (2018, March 2). https://www.victorcn.com/products/injection-blow-molding-machine/msz30-injection-blow-molding-machine/Link
- •
Injection Blow Molding. (2018, September 14). Jomar Corporation. https://jomarcorp.com/injection-blow-moldingLink
- •
Injection Blow Molds. (n.d.). http://5.imimg.com/data5/SELLER/Doc/2024/2/389832481/QC/SI/MI/257994/injection-blow-molds.pdfLink
- •
Products - Injection Blow Molding Machine. (1999, January 1). http://www.cn-keli.com/en/ProductView.Asp?SortID=1&ID=6Link
- •
Blow Molding. (n.d.). https://encyclopedia.che.engin.umich.edu/blow-molding/Link
- •
Versatile Applications of Injection Blow Molding Machines. (n.d.). https://smp.parker-global.com/en/application/injection-blow-molding-series/Link
- •
Injection Blow Molding Machine. (2024, November 1). https://www.blowtech.com.tw/en/products/One_Stage_Injection_Stretch_Blow_Molding_Machine.htmlLink
- •
Injection Blow Molding Process Guide Comparison and .... (2026, March 9). https://jinoplastics.com/injection-blow-molding/Link
- •
Beginner's Guide to Using a One Step Injection Blow Molding Machine. (n.d.). https://isbmmachine.net/beginners-guide-to-using-a-one-step-injection-blow-molding-machine/Link
- •
Injection Blow Moulding - for plastic bottle. (2025, October 28). https://www.meccanoplastica-group.com/injection-blow-moulding-ibm/Link
- •
Uib injection blow mold machine specifications. (n.d.). https://www.uniloy.com/injection/Link
- •
Global Leading Blow Molding Manufacturer. (2019, August 13). https://www.parker-global.com/product/injection-blow-molding-machine.htmlLink
- •
Plastic Injection Blow Molding Machine. (n.d.). https://www.petallmfg.com/pages/products/plastic-injection-blow-molding-machineLink
- •
Injection Blow Molding Machine, Plastic Extruder for Sale. (2025, July 2). https://en.victorpm.com/products/Link
- •
Injection Blow Molding Machine. (n.d.). https://isbmmachine.net/injection-blow-molding-machine/Link
- •
Jomar Corporation - Injection Blow Molding Machines. (2019, August 12). https://jomarcorp.com/Link
- •
Injection Blow Molding Machines. (2013, January 1). https://www.arlingtonmachinery.com/blow-molding/pl.c.1013.0/injection-blow-molding-machines/Link
- •
Injection Blow Molding. (n.d.). https://edtechbooks.s3.us-west-2.amazonaws.com/pdfs/544/11121.pdfLink
- •
Injection Blow Molding Applications. (n.d.). https://www.moldingmachinetepai.com/resources/injection-blow-molding-applications.htmlLink
- •
Three-Station Injection Blow Molding Machine Process | IBM Guide. (2025, April 3). https://www.victorcn.com/how-three-station-injection-blow-molding-machines-work-process-benefits/Link
- •
Injection Blow Molding Machines: The Precision Engineering .... (2025, August 13). https://zjgshengrong.com/injection-blow-molding-machines-for-container/Link
- •
Injection Blow Molding Machine Manufacturer | Precision OEM. (2026, June 25). https://blowpacker.com/products/blow-molding-machines/injection-blow-molding-machine/Link
- •
Industries and Products Made with Injection Blow Molding .... (2025, July 31). https://isbmmachine.net/industries-and-products-made-with-injection-blow-molding-machine/Link
- •
Injection molding: The complete guide to precision plastic manufacturing. (2025, July 8). https://www.specialchem.com/plastics/guide/injection-moldingLink
- •
Injection Blow Moulding Machine. (2022, July 13). https://www.starsplas.com/injection-blow-moulding-machine/Link
- •
Blow Molding vs. Injection Molding: Differences and .... (2022, March 22). https://www.xometry.com/resources/injection-molding/blow-molding-vs-injection-molding/Link
- •
Blow Molding Machines — Extrusion, Injection & Stretch Blow Molding Systems. (n.d.). https://knavi.us/catalog/blow-molding-machinesLink
- •
Injection Blow Mold in the Real World: 5 Uses You'll .... (2025, October 2). https://www.linkedin.com/pulse/injection-blow-mold-real-world-5-uses-youll-actually-k1lceLink
- •
Exploring the Power of Injection Blow Moulding Machine. (2023, September 16). https://www.daobenmachinery.com/power-of-injection-blow-moulding-machine/Link
- •
Injection Blow Molding Solutions. (2026, March 6). https://axiumpackaging.com/news/capabilities/injection-blow-molding/Link
- •
Here Is Everything You Need to Know About Blow Molding. (2019, March 26). https://maycointernational.com/here-is-everything-you-need-to-know-about-blow-molding/Link
- •
Guide to Blow Molding. (n.d.). https://formlabs.com/blog/blow-molding/Link
- •
Top 6 Extrusion Blow Molding Examples. (2020, September 18). https://www.full-shine.com/news-top-6-examples-by-extrusion-blow-moldingLink