
Introduction
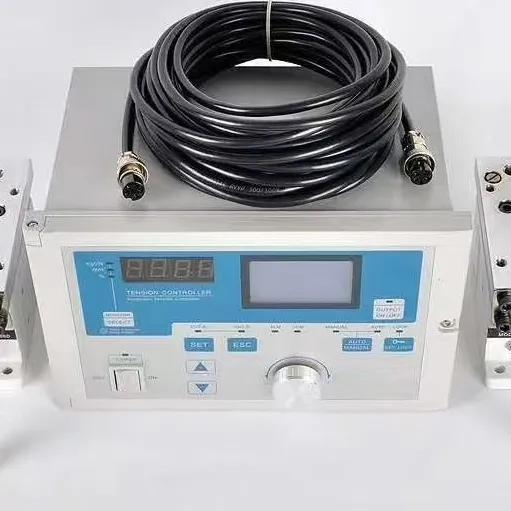
Équipement de contrôle en boucle fermée pour la contrainte de traction des films et feuilles désigne les systèmes de détection, de contrôle et d'actionnement utilisés pour maintenir une tension de bande définie dans les lignes de traitement des films et feuilles plastiques. Dans la fabrication des plastiques, l'expression désigne généralement le contrôle de la tension de bande plutôt que les essais de traction en laboratoire : l'équipement régule la charge de traction dans le film ou la feuille en mouvement pendant le déroulage, l'étirage, le couchage, le laminage, la refente, l'impression et l'enroulage afin que l'allongement, le froissement, la distorsion d'épaisseur et les défauts de rouleau restent conformes aux spécifications.
Ces systèmes sont généralement construits autour d'un capteur de tension ou d'un rouleau danseur <category-123></category-123>, d'un contrôleur avec logique PID et d'un actionneur tel qu'un frein, un embrayage, un variateur servo ou un variateur de fréquence. Par rapport au contrôle en boucle ouverte, les systèmes en boucle fermée comparent en continu la tension mesurée à une consigne et corrigent les écarts en temps réel, ce qui en fait la solution privilégiée pour les films minces, les lignes de bande à haute vitesse et les laminés multicouches où de petites variations peuvent affecter la qualité du produit.
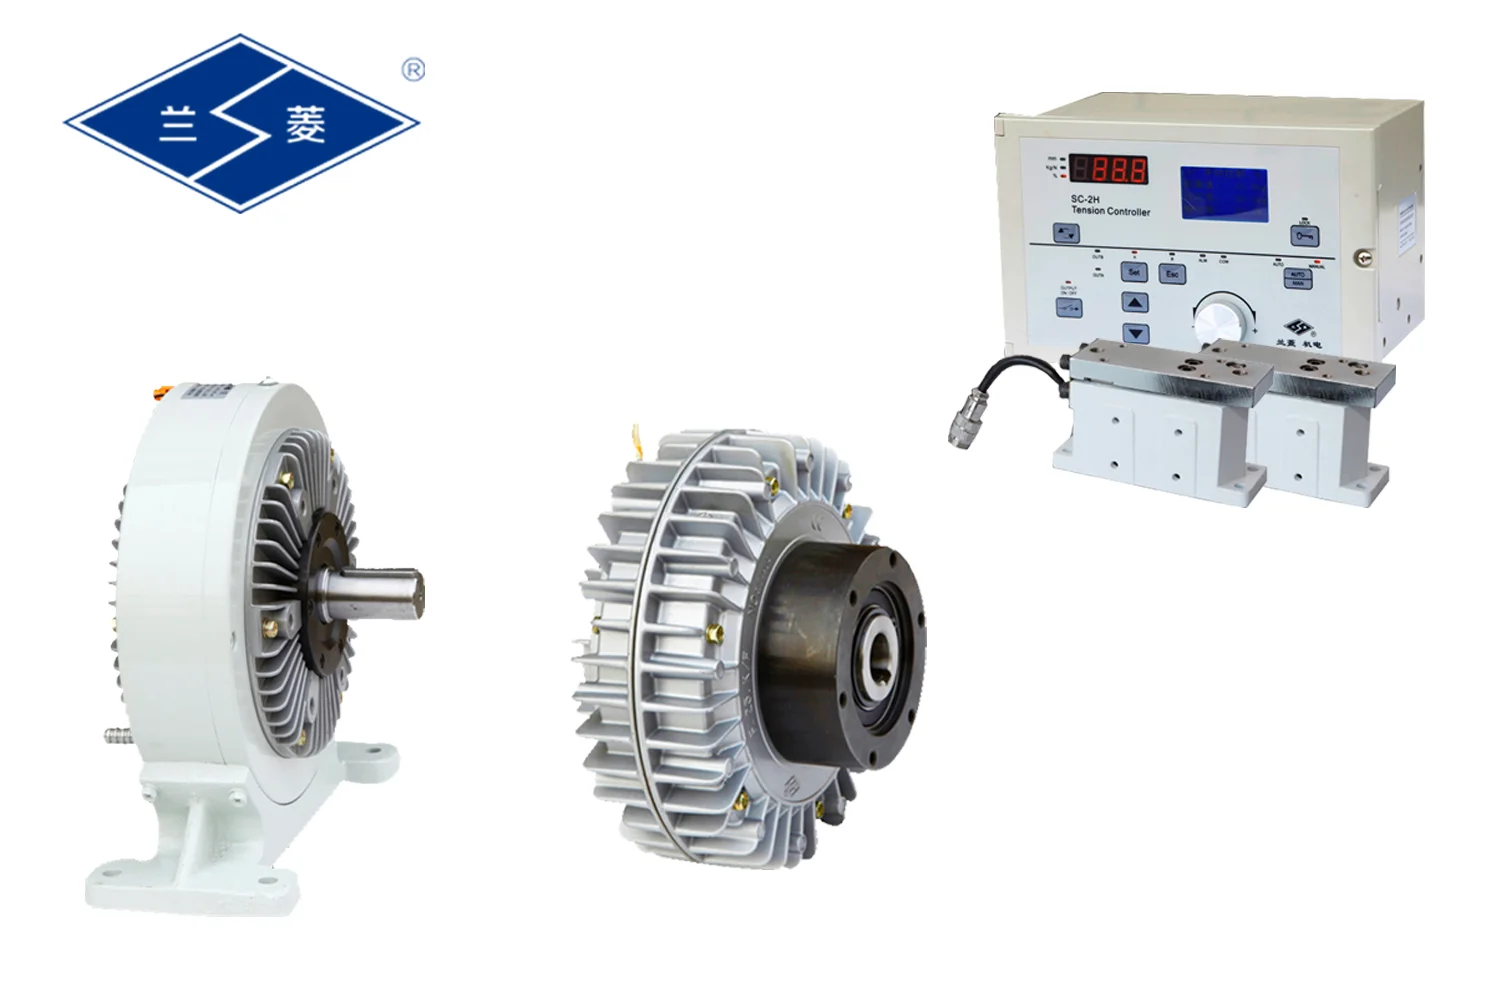
La technologie est passée des systèmes mécaniquement amortis à danseur vers le contrôle électronique par rétroaction basé sur des cellules de charge et des jauges de contrainte, puis vers des architectures de contrôle intégrées aux PLC, en réseau et pilotées par recettes. Les systèmes actuels prennent de plus en plus en charge la coordination multi-zones, l'épissage automatique, la compensation du diamètre de rouleau et les diagnostics prédictifs, tout en contribuant à réduire les rebuts et à améliorer l'efficacité énergétique grâce à une exploitation plus stable de la ligne.
Historique et développement
Les premiers équipements de manipulation de bande reposaient largement sur l'ajustement par l'opérateur, les freins à friction et les bras danseurs pour compenser les variations de diamètre de rouleau et de vitesse de ligne. Ces systèmes offraient une stabilité de base mais ne pouvaient pas réagir assez rapidement ou précisément pour les films modernes de faible épaisseur et les lignes de conversion à haute vitesse.
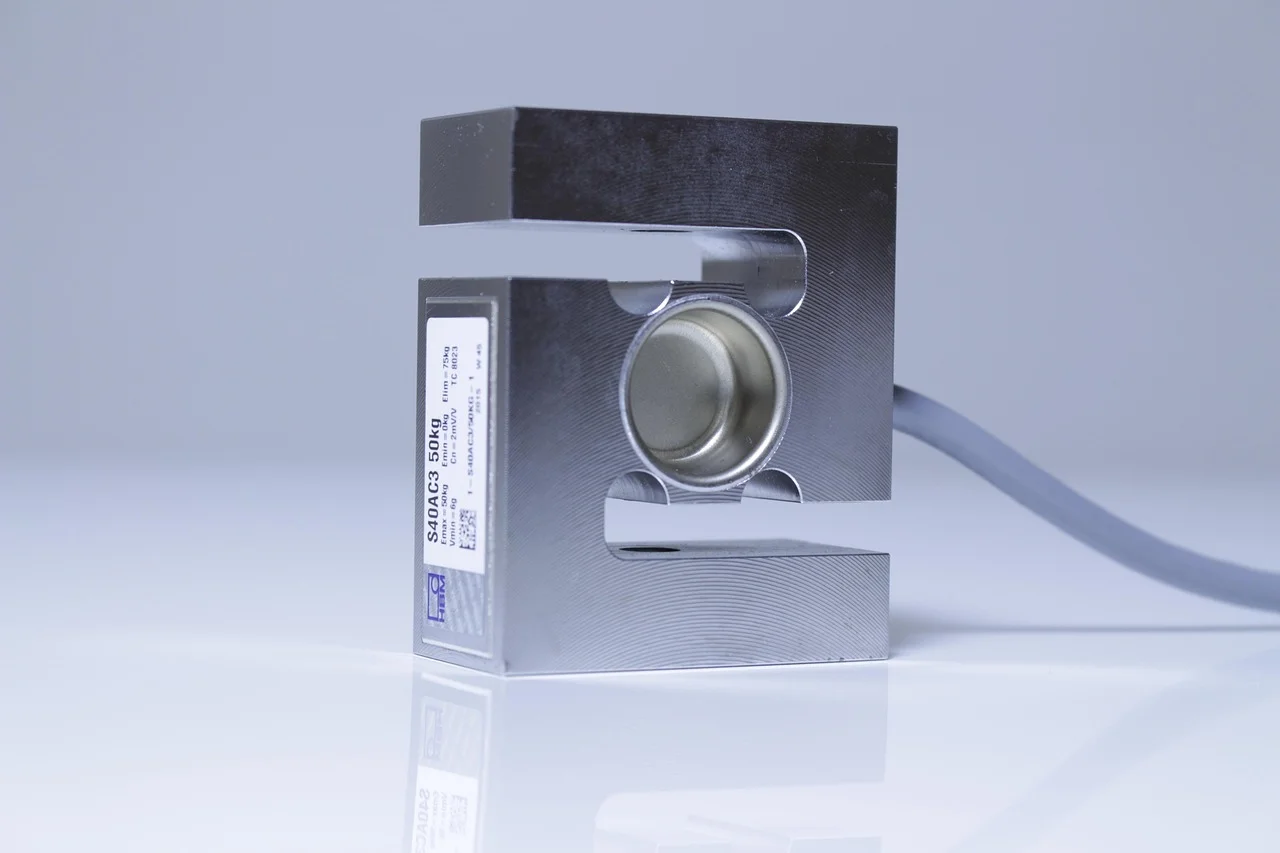
Une étape majeure a été l'adoption généralisée de la rétroaction par cellule de charge, dans laquelle un transducteur mesure directement la tension de la bande et envoie le signal à un contrôleur. Selon la littérature technique, le dispositif cellule de charge/jauges de contrainte convertit une petite déformation mécanique en un signal électrique proportionnel à la force appliquée, permettant une correction en boucle fermée plus précise que les systèmes purement mécaniques.
Une deuxième étape a été l'intégration du contrôle PID numérique avec des PLC et des variateurs servo. Cette architecture permet au contrôleur d'ajuster dynamiquement le couple de freinage, la vitesse du moteur ou la vitesse de la bande, y compris pendant l'accélération, le décélération et les changements de rouleau. Dans les industries de conversion, ce changement a amélioré la répétabilité et a rendu plus facile le stockage des réglages de tension sous forme de recettes pour différents matériaux et formats de produits.
Une troisième étape est le passage au contrôle multi-zones et en réseau, dans lequel différentes sections d'une ligne sont coordonnées via des amplificateurs compatibles Ethernet, des variateurs servo et des systèmes HMI/SCADA centralisés. Cela est particulièrement important dans l'emballage souple, où les zones de déroulage, de process et de réenroulage peuvent nécessiter des profils de tension différents.
Aperçu technique
Un système de contrôle de tension en boucle fermée dans le traitement des films et feuilles comprend généralement les éléments fonctionnels suivants :
- Élément capteur : cellule de charge, transducteur à jauges de contrainte ou capteur de position du danseur.
- Contrôleur : contrôleur de tension dédié ou PLC avec algorithme PID.
- Actionneur : frein pneumatique, frein à particules magnétiques, embrayage, moteur servo ou rouleau entraîné par VFD.
- Signal de rétroaction : signal analogique ou numérique proportionnel à la tension mesurée ou à la position du danseur.
Le contrôleur compare à plusieurs reprises la valeur mesurée à la consigne et ajuste la sortie pour minimiser l'erreur. En contrôle direct de la tension, la rétroaction provient d'un transducteur de tension ; en contrôle indirect, la position d'un rouleau danseur ou flottant est utilisée comme variable proxy.
Les caractéristiques techniques typiques pour les lignes de films et feuilles comprennent :
- Précision de contrôle : généralement décrite dans la pratique industrielle comme étant d'environ ±1–2 % dans les systèmes de bande à haute vitesse bien réglés, avec un contrôle plus serré possible dans des applications spécialisées.
- Réponse de la boucle : plusieurs mises à jour par seconde à de nombreuses fois par seconde, selon l'architecture du contrôleur et du capteur.
- Modes d'actionnement : contrôle du couple sur les arbres de déroulage/réenroulage, ajustement de vitesse sur les rouleaux entraînés, ou contrôle combiné vitesse et couple.
- Gestion des recettes : consignes de tension stockées pour différents polymères, épaisseurs et vitesses de ligne.
Pour les applications films et feuilles, la tension doit être adaptée au comportement du matériau. Un principe de fonctionnement courant consiste à maintenir la tension suffisamment élevée pour stabiliser la bande mais suffisamment faible pour éviter un étirement permanent, un rétrécissement latéral ou un blanchiment sous contrainte. Les recommandations techniques dans le secteur de la conversion de bandes considèrent souvent la plage utilisable comme une fraction de la capacité de traction du matériau, la valeur exacte dépendant de l'épaisseur, du module, de l'orientation, de la température et de la vitesse de ligne.
Notes de performance pratique
- Les films minces nécessitent souvent un contrôle plus rapide et plus sensible que les feuilles plus épaisses, car leur faible rigidité les rend plus sujets au flottement et à la formation de plis.
- L'accélération et le décélération sont des moments critiques, car les changements d'inertie peuvent temporairement augmenter ou diminuer la tension à moins que le contrôleur n'applique une compensation feed-forward et une correction PID.
- Les opérations d'épissage et de changement de rouleau peuvent bénéficier d'une compensation automatique, réduisant les pics de tension qui pourraient provoquer un télescopage, des ruptures de bande ou des dommages sur les bords.
Types et variantes
| Type | Principe de détection principal | Points forts typiques | Limites typiques |
|---|---|---|---|
| Contrôle en boucle fermée par cellule de charge | Mesure directe de la force de la bande | Haute précision, bonne répétabilité, adapté aux lignes de films exigeantes | Nécessite une installation mécanique et un étalonnage corrects |
| Contrôle en boucle fermée par rouleau danseur <category-123></category-123> | Contrôle indirect par la position du danseur | Économique, tolérant mécaniquement, efficace pour l'amortissement | Moins direct que la mesure de force, peut réagir plus lentement |
| Contrôle de couple en boucle ouverte | Couple de frein ou d'entraînement préréglé | Plus simple et moins coûteux | Ne compense pas bien les variations de diamètre de rouleau ou les perturbations |
| Contrôle hybride | Combinaison de détection directe et d'amortissement par danseur | Équilibre stabilité et absorption des perturbations | Réglage et intégration plus complexes |
Les variantes courantes dans les machines pour films et feuilles comprennent :
- Contrôle de tension au déroulage
- Contrôle de tension entre stations
- Contrôle de tension conique au réenroulage
- Contrôle de tension multi-zones pour le laminage
- Contrôle de tension pour lignes de refente
- Équilibrage de tension orienté bord pour feuilles larges
Applications et utilisations
Le contrôle de tension en boucle fermée est utilisé tout au long de la chaîne de valeur de la transformation des plastiques, en particulier là où le film ou la feuille en mouvement doit rester dimensionnellement stable.
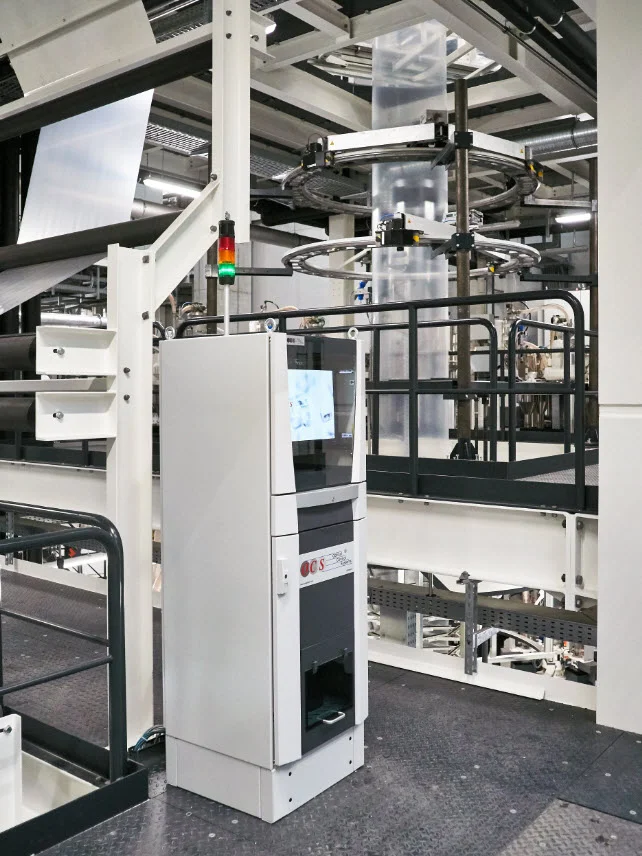
- Conversion de films soufflés et coulés : stabilise la tension du puller et de l'enrouleur pour réduire la non-uniformité d'épaisseur et les défauts de rouleau.
- Lignes de films orientés BOPP, BOPET et autres : aide à maintenir des conditions d'étirage stables et à éviter les ruptures de bande pendant l'orientation et l'enroulage.
- Finition de feuilles extrudées : contrôle l'étirage de la feuille, la tension dans la section de refroidissement et la tension d'enroulage pour éviter le gondolement des bords et les marques de surface.
- Laminage et couchage : maintient des tensions correspondantes entre les bandes pour éviter les dérives de repérage, les plis et la non-uniformité de l'adhésif.
- Refente et réenroulage : préserve la qualité des bords refendus et la dureté du rouleau en régulant le couple de réenroulage et la tension conique.
- Impression et métallisation : soutient la précision de repérage et l'uniformité du couchage sur substrats minces.
- Conversion d'emballages souples : largement utilisé car les bandes multicouches sont sensibles aux déséquilibres de contrainte entre les stations.
Un cas d'utilisation inadapté est la manipulation de stock rigide à courte portée, où le matériau ne se comporte pas comme une bande souple et où les variations de tension sont minimales ; dans de tels cas, un contrôle plus simple d'avance ou de position est généralement plus approprié qu'une boucle fermée complète de tension de bande.
Paramètres d'ingénierie clés
Les consignes exactes dépendent du type de polymère, de l'épaisseur, de la largeur, de la température et de l'étape du process, mais plusieurs références quantitatives sont couramment citées dans l'industrie de la conversion.
- Les niveaux de tension de bande sont souvent spécifiés par rapport à l'épaisseur du matériau ou à sa résistance à la traction plutôt que par une valeur universelle unique, car le PET, le PE, le PP, le PA et les structures laminées se comportent très différemment.
- Les systèmes à danseur sont utilisés lorsqu'un certain amortissement mécanique est bénéfique, en particulier lors de perturbations transitoires.
- Les cellules de charge et les transducteurs à jauges de contrainte sont préférés lorsque l'objectif est une mesure directe de la force et des boucles de contrôle plus serrées.
- La fréquence de mise à jour du contrôleur doit être suffisamment rapide pour corriger les perturbations de tension introduites par l'excentricité du rouleau, l'accélération et les événements d'épissage.
Pour les applications films et feuilles, la littérature sur les essais de traction fournit un contexte utile sur le comportement des matériaux, bien qu'elle concerne la mesure en laboratoire plutôt que le contrôle de tension en ligne. Les essais de traction sur films minces sont généralement réalisés sur des machines d'essai universelles à faible force, reflétant les charges de rupture relativement faibles des films par rapport aux plastiques en vrac. En revanche, le contrôle de tension en cours de process doit agir en continu à la vitesse de production, et non seulement à la rupture.
Innovations technologiques et automatisation
Les systèmes modernes en boucle fermée combinent de plus en plus détection, contrôle et diagnostics.
- L'intégration PLC permet une coordination à l'échelle de la ligne des zones de déroulage, de process et de réenroulage.
- L'architecture servo-entraînée permet des changements de couple plus rapides et plus fluides que les systèmes purement basés sur freins.
- Les réseaux industriels EtherNet/IP et similaires prennent en charge la surveillance à distance, l'enregistrement des données et la synchronisation multi-zones.
- Les algorithmes d'auto-épissage réduisent les excursions de tension lors des changements de rouleau.
- La maintenance prédictive utilise les dérives de tension, l'usure des freins, le frottement des danseurs et les tendances de décalage des capteurs comme indicateurs de diagnostic.
Ces développements sont particulièrement importants pour les lignes d'emballage à haute vitesse, où même de petites fluctuations de tension peuvent se traduire par des déchets, des rouleaux hors spécifications ou des problèmes de conversion en aval.
Aspects environnementaux et de durabilité
Le contrôle en boucle fermée contribue à la durabilité principalement par la réduction des rebuts, l'amélioration de la qualité des rouleaux et la diminution des taux de reprise. En maintenant la tension stable, le système réduit les ruptures de bande, le télescopage, le froissement et les dommages sur les bords qui entraîneraient autrement du gaspillage de matériau et des arrêts de production.
Les performances énergétiques bénéficient également indirectement. Les systèmes à servo et variateur peuvent éviter un freinage excessif inutile, et une tension stable peut réduire les interventions de l'opérateur et les cycles répétés de démarrage-arrêt. Dans le même temps, une automatisation plus poussée peut augmenter la complexité électrique et électronique, de sorte que l'impact sur le cycle de vie dépend de l'équilibre entre l'efficacité opérationnelle et les besoins de remplacement des composants.
Dans les applications d'économie circulaire, un contrôle stable de la tension est particulièrement précieux lors du traitement de contenu recyclé, qui peut présenter plus de variations de module, d'uniformité d'épaisseur et d'historique de fusion que la résine vierge. Un meilleur contrôle aide à compenser ces fluctuations, améliorant la fabricabilité sans exiger de marges de sécurité excessives.
Impact économique et sur le marché mondial
L'importance mondiale de cet équipement suit la croissance de l'emballage souple, de l'extrusion de films, de la conversion de feuilles et de la finition à haute vitesse. À mesure que les largeurs de film augmentent et que les vitesses de ligne s'élèvent, les systèmes de tension en boucle fermée deviennent moins optionnels et plus fondamentaux pour la productivité.
D'un point de vue investissement, la proposition de valeur repose généralement sur :
- moins de rebuts et moins de ruptures,
- une meilleure disponibilité des machines,
- une meilleure constance de la qualité,
- des changements de produit plus rapides,
- une dépendance réduite à l'opérateur,
- une meilleure compatibilité avec les enregistrements de production automatisés.
Les fournisseurs dans ce domaine comprennent des sociétés spécialisées dans le contrôle de tension, des fournisseurs de variateurs et d'automatisme, et des constructeurs de machines qui intègrent une logique de contrôle propriétaire dans les enrouleurs, les refendeuses, les laminoirs et les lignes de couchage.
Défis actuels et innovations
Les principaux défis techniques comprennent :
- La complexité du réglage PID, en particulier lorsque les propriétés de la bande varient au cours d'une production.
- La dérive des capteurs et l'entretien de l'étalonnage, qui peuvent dégrader la précision au fil du temps.
- La variation du diamètre de rouleau, qui modifie la relation entre le couple et la tension de bande pendant l'enroulage.
- La variabilité des matériaux, en particulier dans les bandes recyclées ou multicouches.
- Les vibrations et le frottement mécanique, qui peuvent perturber la stabilité du danseur et la qualité du signal.
Les tendances d'innovation actuelles incluent le contrôle basé sur modèle, une meilleure compensation feed-forward, des amplificateurs de cellules de charge numériques plus compacts et une intégration plus étroite avec les systèmes d'exécution de la fabrication. Ces tendances reflètent un passage plus large du contrôle autonome des machines vers une orchestration de process riche en données à l'échelle de la ligne.
Perspectives d'avenir
Les futurs systèmes de tension en boucle fermée pour films et feuilles mettront probablement l'accent sur le contrôle adaptatif, l'analyse prédictive et les recettes tenant compte du matériau. Les systèmes pourront de plus en plus déduire les consignes optimales à partir de l'épaisseur, du taux d'orientation, de la température du substrat et des données historiques de qualité plutôt que de s'appuyer uniquement sur des recettes fixes de l'opérateur.
Alors que les lignes de transformation des plastiques évoluent vers des vitesses plus élevées, une automatisation accrue et une plus grande utilisation de matières recyclées, l'équipement de contrôle de tension restera une technologie clé. Son rôle sera particulièrement important dans les applications où la stabilité dimensionnelle, la qualité de surface et la convertibilité en aval déterminent la valeur commerciale.
Résumé
L'équipement de contrôle en boucle fermée pour la contrainte de traction des films et feuilles est un élément central des lignes modernes de conversion et de finition des plastiques. En utilisant la rétroaction des cellules de charge ou des systèmes à danseur pour réguler les freins, embrayages ou variateurs servo, il maintient une tension de bande stable, réduit les défauts et soutient une production à haute vitesse et haute qualité dans les opérations de films, feuilles, laminage, couchage, refente et enroulage.
Références
- •
Avery Dennison. (n.d.). Tension control—Technical bulletin. https://label.averydennison.com/content/dam/averydennison/lpm-responsive/asia-pacific/en-sa/documents/customer-tools/technical/tb-tension-control.pdfLink
- •
Dover Flexo Electronics. (2026). Tension control for flexible packaging manufacturing. https://dfe.com/applications/flexible-packaging-tension-control/Link
- •
Study on fracture behavior in stiff-thin-film-on-soft-substrate structures under biaxial stress state. (n.d.). https://www.sciencedirect.com/science/article/pii/S0020768321000895Link
- •
Jota Machinery. (2025). What is web tension? Definition, control, and best practices. https://www.jotamachinery.com/what-is-web-tension/Link
- •
张力控制系统 [Tension control system]. (n.d.). https://baike.baidu.com/item/%E5%BC%A0%E5%8A%9B%E6%8E%A7%E5%88%B6%E7%B3%BB%E7%BB%9F/2412375Link
- •
Shimadzu. (n.d.). C220-E003. https://www.quark-gulf.com/quark/public/storage/Products/gynGTetHuFjf0qnYm1f2BDZekbESroVJdtgRWX8n.pdfLink
- •
National Institute of Standards and Technology. (n.d.). Tensile testing of thin films: Techniques and results. https://www.govinfo.gov/content/pkg/GOVPUB-C13-53cae9b8bf968882c8ca474f904cb14a/pdf/GOVPUB-C13-53cae9b8bf968882c8ca474f904cb14a.pdfLink
- •
Web tension control systems. (n.d.). https://3.imimg.com/data3/MJ/PG/MY-7468802/web-tension-control-systems.pdfLink
- •
Technical Association of the Pulp and Paper Industry. (n.d.). Table of contents. https://www.tappi.org/content/PRESS/TOC/20WEBHANTOC.pdfLink
- •
Instron. (n.d.). ISO 6892-1:2016 ambient tensile testing of metallic materials. https://www.instron.com/wp-content/uploads/2024/06/ISO6892.pdfLink
- •
Abadias, G., Chason, E., Keckes, J., Sebastiani, M., Thompson, G. B., Barthel, E., Doll, G. L., Murray, C. E., Stoessel, C. H., & Yu, X. (2018). Review article: Stress in thin films and coatings: Current status, challenges, and prospects. Journal of Vacuum Science & Technology A, 36(2), Article 020801. https://pubs.aip.org/avs/jva/article/36/2/020801/246484/Review-Article-Stress-in-thin-films-and-coatingsLink
- •
Arise. (2023). What is tension control system. https://www.arisewebguiding.com/what-is-tension-control-systemLink
- •
Shimadzu. (n.d.). Tensile tests of films. https://shimadzu-testing.com/wp-content/uploads/2025/04/Shimadzu_Tensile_tests_of_films_jpi313007.pdfLink
- •
Dover Flexo Electronics. (2026). Web tension control fundamentals. Paper, Film & Foil Converter. https://www.pffc-online.com/news/15515-web-tension-control-fundamentalsLink
- •
CBBmachine. (2025). Tension controller: Types, importance, applications and more. https://www.cbbmachine.com/news/industry-news/tension-controller-types-importance-applications-and-more.htmlLink
- •
Closed-loop control of product properties in metal forming. (n.d.). https://www.sciencedirect.com/science/article/pii/S0007850616301949Link
- •
Hardt, D. E. (1985). Closed-loop control of sheet metal forming processes. In J. L. Swedlow (Ed.), Computer applications in production and engineering (pp. 3–12). Springer. https://link.springer.com/chapter/10.1007/978-1-4613-2411-9_3Link
- •
PLC Programming. (2026). Web tension control: Methods & PLC control (2026). https://plcprogramming.io/blog/web-tension-control-explainedLink
- •
Arise. (2024). Innovations in tension control technology for multi-material processing. https://www.arisewebguiding.com/innovations-in-tension-control-technology-for-multi-material-processingLink
- •
ZwickRoell. (n.d.). ASTM D882: Film tensile test. https://www.zwickroell.com/industries/plastics/thin-sheeting-and-plastic-films/astm-d882-film-tensile-test/Link
- •
Hionix. (n.d.). Advanced stress analysis. https://hionix.com/stress/Link
- •
Sridhar, N., & Srolovitz, D. J. (n.d.). Stresses and failure modes in thin films and multilayers. https://groups.seas.harvard.edu/hutchinson/papers/462-5.pdfLink
- •
Mechanical structure of tension control system of plastic film compounding machine. (2009). https://patents.google.com/patent/CN201483856U/enLink
- •
Tension stability control system for film winding conveyance. (n.d.). https://patents.google.com/patent/CN102530624A/enLink
- •
Automation World. (2012). Winder technology for printing on ultra-thin plastic film. https://www.automationworld.com/products/control/article/13306503/winder-technology-for-printing-on-ultra-thin-plastic-filmLink
- •
University of Texas at Dallas. (n.d.). Toho FLX-2320-S wavelength stress measurement. https://cores.research.utdallas.edu/manuals/toho-flx-2320-s-wavelength-stress-measurement/Link
- •
Delish Machine. (2025). On the core secret of stable operation of film slitting. https://m.delishmachine.com/blog/202509181139.htmlLink
- •
Residual stresses in deposited thin-film materials. (2022). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC9783026/Link
- •
テンション制御した巻取機 [Tension-controlled winder]. (1999). https://patents.google.com/patent/JP2988932B1/jaLink
- •
Performance improvement of automatic tension control in winding process. (n.d.). https://aast.edu/pheed/staffadminview/pdf_retreive.php?url=24795_45_31_OK_MEPCON%202017_PID5111263.pdf&stafftype=staffpdfLink
- •
Sinstar. (2026). Mastering web tension in solventless lamination machines for defect-free packaging. https://www.sinstarsl.com/mastering-web-tension-in-solventless-lamination-machines-for-defect-free-packagingLink
- •
Loop control system—An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/loop-control-systemLink
- •
AD. (n.d.). https://apps.dtic.mil/sti/tr/pdf/ADA042660.pdfLink
- •
Pre-web guide system. (2025). How the tension control system works. https://www.pre-webguidesystem.com/news/how-the-tension-control-system-works-84996984.htmlLink
- •
Dover Flexo Electronics. (2024). Tension control 101: Closed loop PID control. https://dfe.com/support-resources/tension-101/Link
- •
ITM-lab. (n.d.). How to test tensile strength of film: ASTM D882. https://www.itm-lab.com/article/how-to-test-tensile-strength-of-film.htmlLink