
Introduction
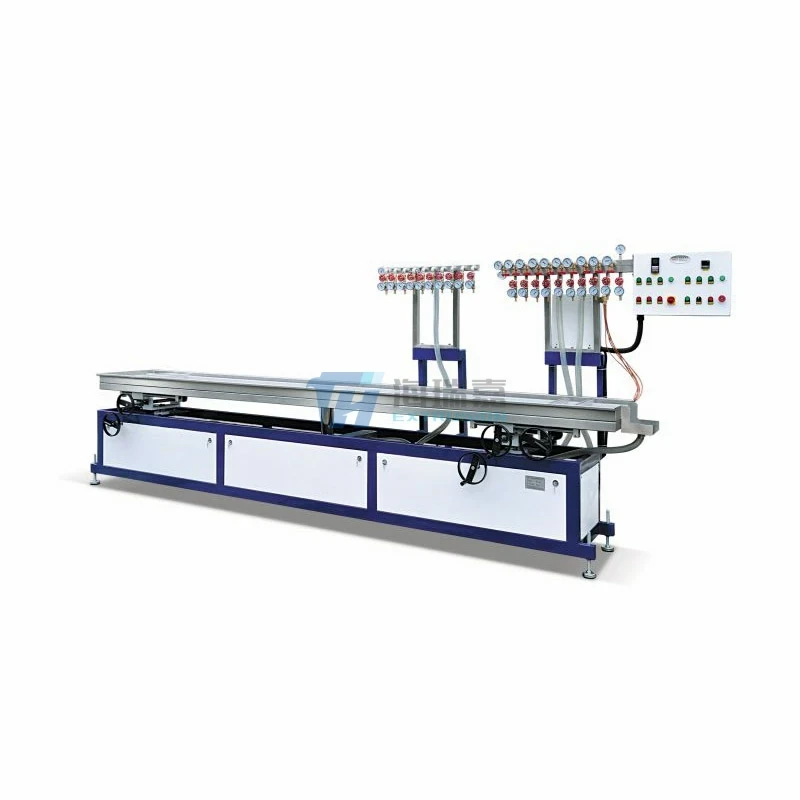
Dans le traitement des plastiques, calibrator désigne le plus souvent l'unité de calibrage et de mise en forme utilisée immédiatement après l'extrusion pour maintenir un profil, un tube ou une feuille nouvellement formés à ses dimensions finales pendant qu'il refroidit et se solidifie. Dans l'usage industriel chinois, 定型装置 désigne également le dispositif de calibration/mise au format qui stabilise la géométrie, la qualité de surface et la précision dimensionnelle dans les lignes d'extrusion.
Un calibrateur n'est donc pas un instrument de métrologie dans ce contexte, mais un composant de machine de processus dont la fonction est de contrôler les dimensions extérieures, l'ovalité, la distribution de l'épaisseur de paroi et le retrait pendant la transition critique du polymère fondu au produit semi-fini fini. Sa conception affecte fortement la vitesse de la ligne, les tolérances dimensionnelles et la constance du produit.
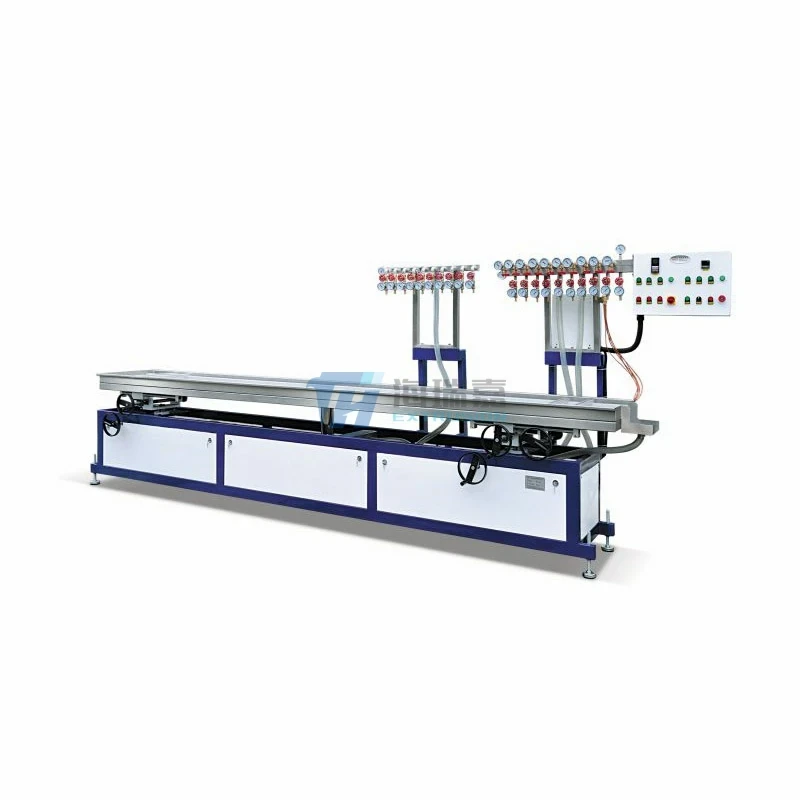
Les calibrateurs sont essentiels à la production de PVC profiles, de PE et PP pipes, de sections de fenêtres et portes, de profils techniques et de certaines lignes de feuilles et panneaux. Les formes courantes incluent les calibrateurs à vide, les calibrateurs à pression, les calibrateurs à pulvérisation ou à bain de refroidissement et les plaques de contact ou de mise au format, chacune sélectionnée en fonction du type de polymère, de l'épaisseur de paroi, de la vitesse de ligne et de la finition de surface requise.
Historiquement, la technologie des calibrateurs a évolué parallèlement à l'extrusion elle-même : les premières lignes reposaient sur des guides simples et un refroidissement par eau, tandis que les systèmes modernes utilisent des manchons de calibration usinés avec précision, des chambres à vide, des circuits de refroidissement contrôlés et un contrôle automatisé du vide/température. Les tendances actuelles de développement mettent l'accent sur une consommation énergétique réduite, un meilleur guidage de la matière fondue, un changement plus rapide et un traitement plus stable des composés recyclés et chargés à haut débit.
Histoire et développement
Les premières lignes d'extrusion utilisaient des dispositifs de refroidissement relativement simples et des guides ajustés manuellement, ce qui limitait le débit et la précision dimensionnelle. Avec l'expansion de la production de profils et de tubes, notamment dans les matériaux de construction et les applications d'infrastructure, le besoin d'un contrôle stable de la section transversale a conduit à l'adoption d'équipements dédiés de mise au format et de calibration.
Une étape majeure a été l'intégration de la calibration sous vide pour les profils creux et semi-creux. En attirant l'extrudat mou contre une surface de calibration usinée avec précision, les systèmes à vide ont amélioré la rétention de forme et la précision de surface tout en permettant un refroidissement plus constant immédiatement après la filière.
Une deuxième étape a été le passage au contrôle en boucle fermée du niveau de vide, de la température de l'eau de refroidissement et de la synchronisation du haul-off. Cela a permis d'atteindre des vitesses de ligne plus élevées sans sacrifier la stabilité dimensionnelle, en particulier pour les PVC et les profils polyoléfiniques.
Un troisième développement a été l'utilisation de blocs de calibrateur modulaires et de chaussures, manchons ou plaques de mise au format spécifiques à l'application qui peuvent être échangés plus rapidement pour différents produits. Cela reflète l'évolution plus large de l'industrie de l'extrusion vers la flexibilité, des temps d'arrêt plus courts et des taux de rebut réduits.
Aperçu technique
Un calibrateur fonctionne dans la première zone en aval après la filière de l'extrudeuse. L'extrudat chaud entre dans la section de calibration alors qu'il est encore déformable, et l'équipement fixe la géométrie externe en combinant guidage par contact, rétention par vide et extraction contrôlée de la chaleur. Dans les lignes de profils, le calibrateur travaille souvent en association avec une unité de haul-off et un bain de refroidissement pour achever la solidification.
Principe de fonctionnement
- La matière fondue sort de la filière dans un état surdimensionné ou partiellement libre.
- Le calibrateur établit le contour final en forçant le matériau contre une surface définie ou dans une cavité calibrée.
- Les canaux de vide ou l'équilibrage de pression stabilisent la pièce contre l'effondrement ou la distorsion.
- Le refroidissement par eau ou par air évacue la chaleur jusqu'à ce que le polymère conserve sa forme.
Éléments d'ingénierie courants
- Manchon ou bloc de calibration : usiné selon la section transversale cible.
- Orifices et collecteurs de vide : maintiennent le profil contre la surface de mise au format.
- Canaux de refroidissement : extraient la chaleur rapidement et uniformément.
- Rails de guidage et cônes d'entrée : alignent le profil chaud et réduisent l'abrasion.
- Sections de support réglables : compensent le retrait spécifique au produit.
Repères de performance typiques
- Pour la calibration de profils et de tubes, les débits de ligne varient généralement de quelques dizaines à plusieurs centaines de kilogrammes par heure, selon la taille de la section, le polymère et la conception de la ligne ; les grandes lignes de tubes peuvent dépasser cette plage. Il s'agit d'un schéma d'exploitation courant dans l'industrie plutôt que d'une spécification fixe.
- La vitesse du rotor n'est pas un paramètre standard pour la plupart des calibrateurs car l'appareil est généralement stationnaire ; la performance est plutôt régie par le niveau de vide, l'intensité du refroidissement, la vitesse de ligne et la force de traction du haul-off.
- Dans les systèmes de réduction de taille et de finition des plastiques en aval adjacents aux usines d'extrusion, les tailles typiques de flocons et de granulés se situent souvent dans la plage du millimètre, mais ce n'est pas un paramètre du calibrateur et cela n'est pertinent que lorsqu'une usine intègre un équipement de regrind ou de préparation au recyclage.
- L'humidité résiduelle après essorage centrifuge dans les recycling lines connexes peut descendre à quelques points de pourcentage en masse, mais cela est en dehors de la fonction du calibrateur et ne doit pas être confondu avec la calibration par extrusion.
Implications techniques pratiques
- Un vide plus élevé améliore généralement la rétention de forme pour les sections à parois minces, mais un vide excessif peut augmenter les marques de surface ou déstabiliser les géométries délicates。
- L'uniformité du refroidissement est souvent plus importante que le taux de refroidissement maximal, car une extraction de chaleur inégale peut créer des déformations, des marques de retrait ou une dérive dimensionnelle.
- La longueur de calibration doit équilibrer le temps de stabilisation avec l'encombrement de la ligne et la perte de charge ; un calibrateur plus long peut améliorer le contrôle dimensionnel mais peut réduire la flexibilité et augmenter le coût.
Types et variantes
| Type | Principe principal | Utilisation typique |
|---|---|---|
| Calibrateur à vide | Utilise l'aspiration pour presser l'extrudat contre une surface précise | Profils, tubes et sections creuses en PVC |
| Calibrateur à pression | Applique une pression positive ou un support interne | Certains tubes et profils spéciaux |
| Calibrateur à manchon | Utilise un manchon ou une douille façonnée pour définir le contour | Tubes ronds et sections compactes |
| Calibrateur à plaque ou à sabot | Utilise des surfaces de contact pour stabiliser les profils plats ou ouverts | Bords de feuilles, profils techniques |
| Calibrateur refroidi par pulvérisation | Combine la mise au format avec un refroidissement direct par eau | Lignes à haut débit où un enlèvement rapide de la chaleur est nécessaire |
| Calibrateur modulaire | Inserts interchangeables pour différents produits | Usines d'extrusion multi-produits |
Les calibrateurs à vide sont la configuration la plus largement reconnue dans l'extrusion de profils rigides car ils combinent une grande précision dimensionnelle avec une opération relativement simple. Les conceptions à pression et hybrides sont utilisées lorsque la géométrie du produit ou la résistance à l'état fondu du polymère rend le calibrage uniquement par vide moins efficace.
Applications et utilisations
- Profils de fenêtres et portes en PVC : Les calibrateurs sont essentiels pour maintenir des tolérances serrées sur les surfaces visibles, les géométries d'emboîtement et les canaux d'étanchéité.
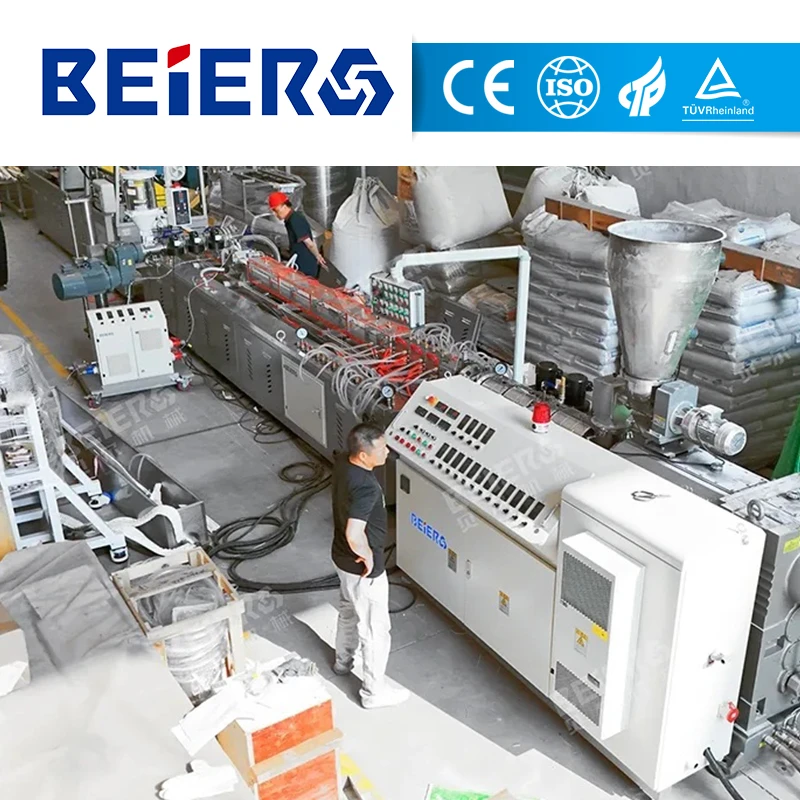
- Extrusion de tubes : Ils aident à contrôler la rondeur, le diamètre et la constance de la paroi, en particulier dans les tubes sous pression et utilitaires.
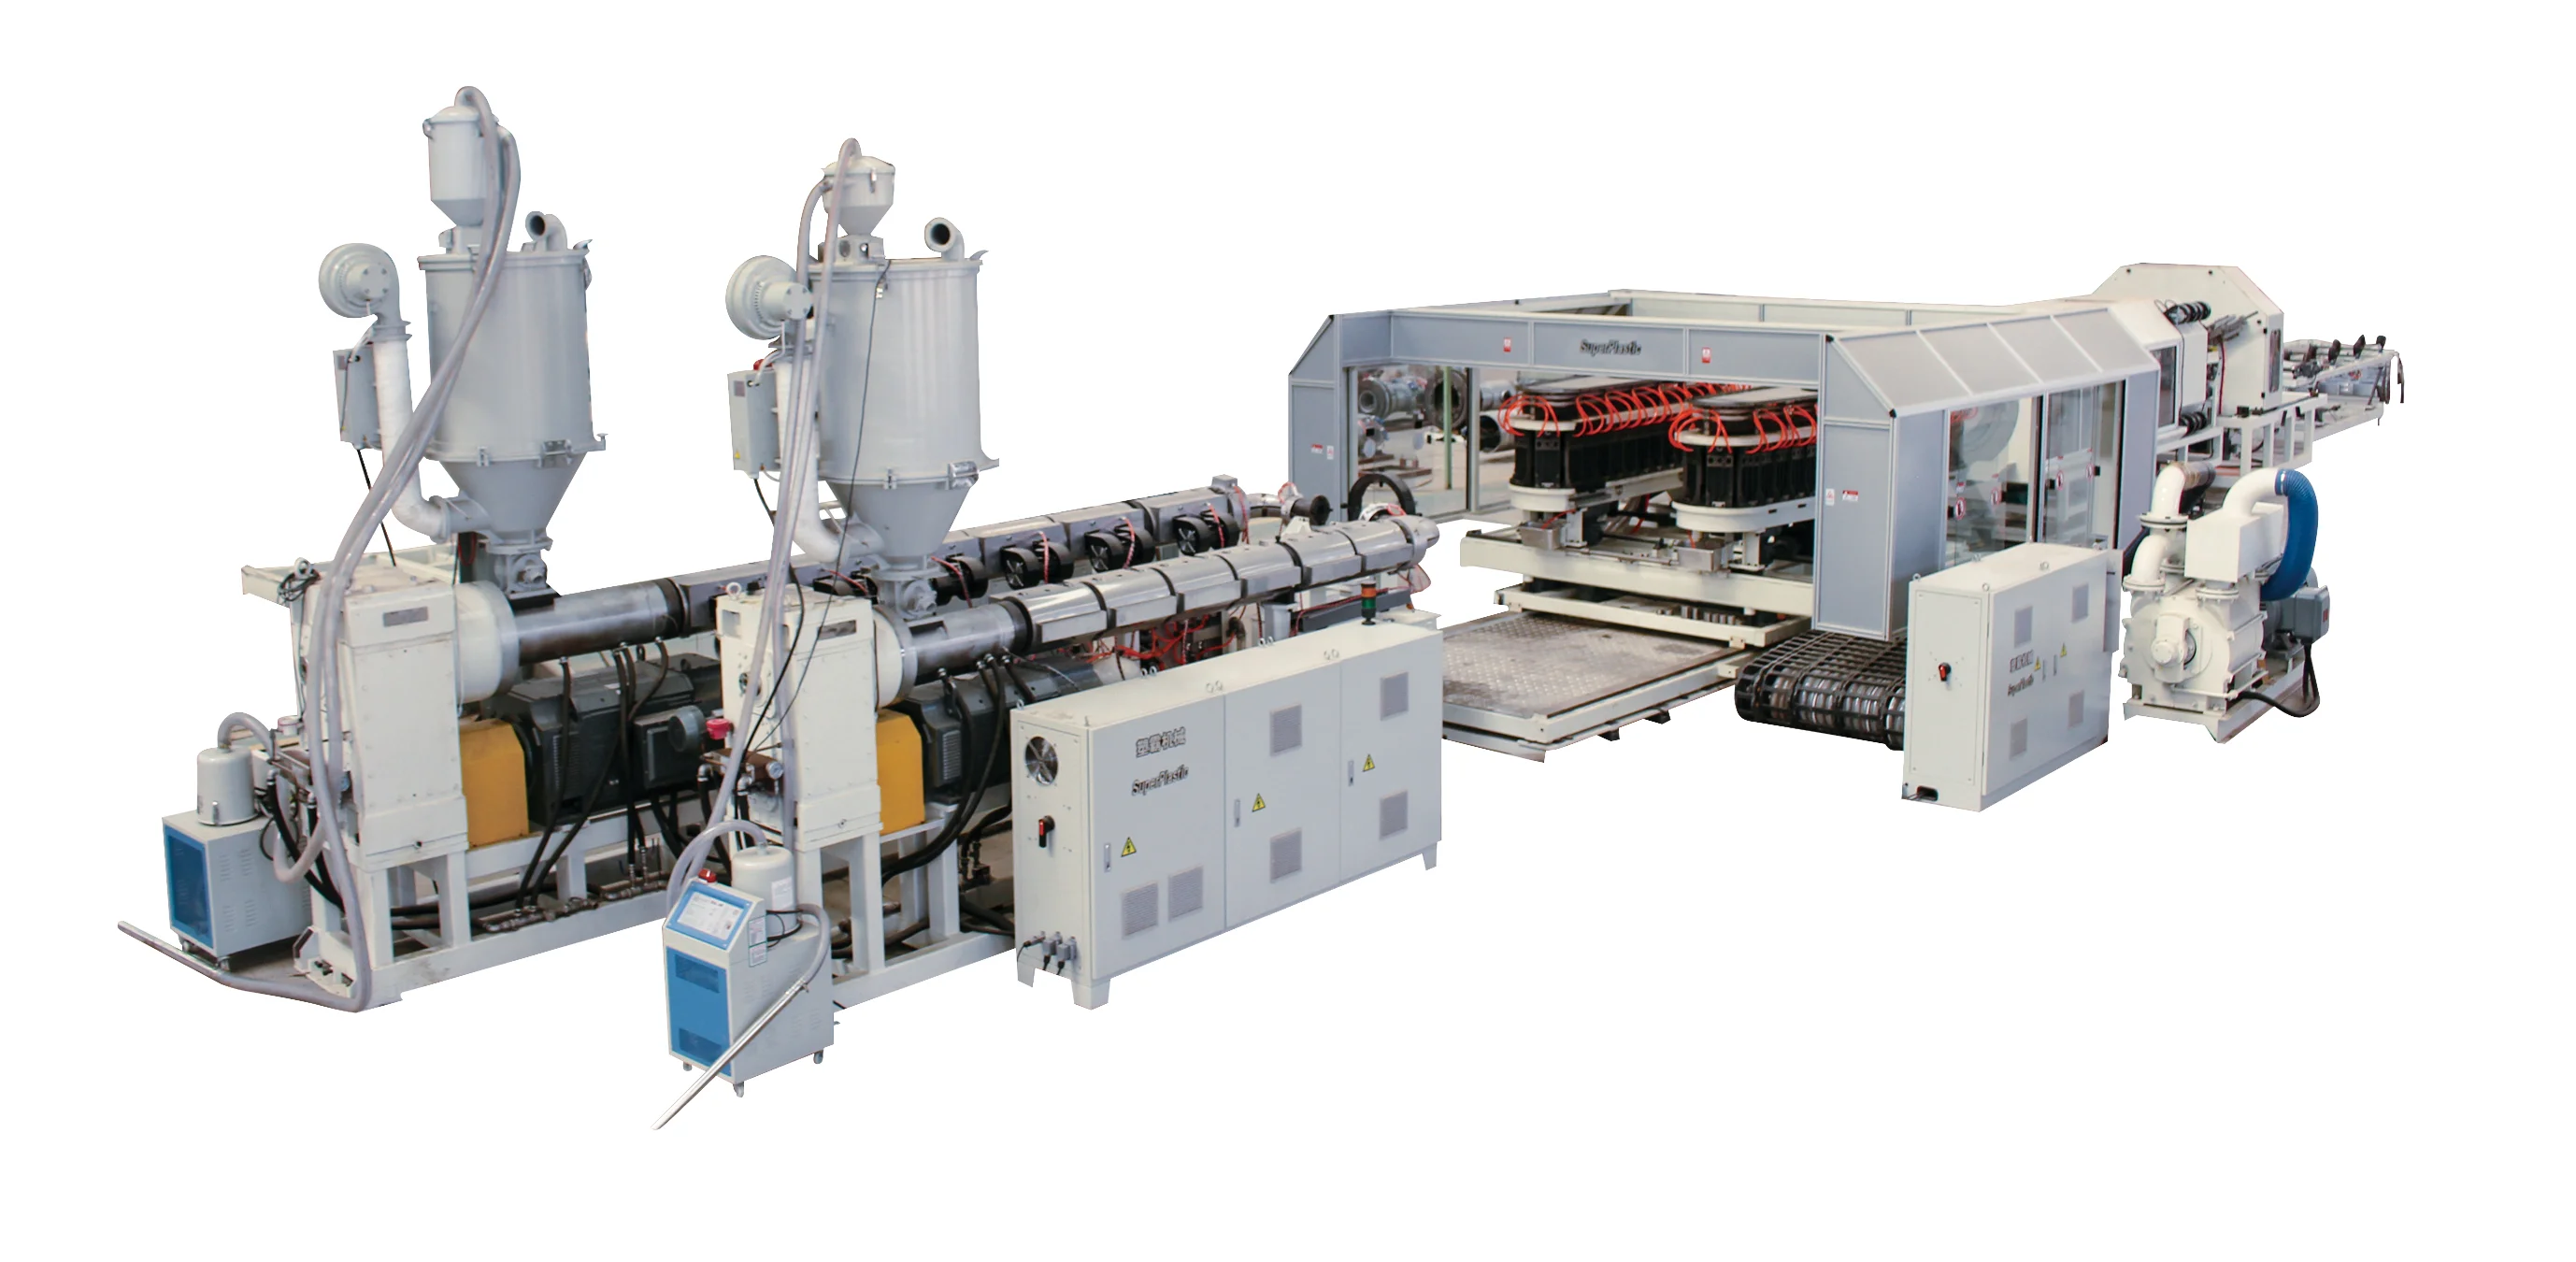
- Profils techniques : Les garnitures de meubles, les conduits de câbles et les sections de construction reposent sur la calibration pour maintenir des sections transversales complexes.
- Lignes de feuilles et de panneaux : Certains systèmes utilisent une calibration plate ou des sections de mise au format à rouleaux de refroidissement pour stabiliser l'épaisseur et la qualité de surface.
- Lignes de mise en forme composites ou spéciales : Certains systèmes de pultrusion ou de formage continu utilisent une filière de mise au format ou une unité semblable à un calibrateur pour définir la géométrie finale.
Une adéquation plus faible concerne les matériaux hautement élastiques ou fortement expansés, où l'extrudat peut récupérer sa forme de manière agressive après être sorti du calibrateur ; dans de tels cas, des stratégies de refroidissement alternatives ou de post-formage sont souvent plus efficaces qu'une calibration sous vide conventionnelle. Il s'agit d'une inférence technique cohérente avec le rôle de la résistance à l'état fondu et de la récupération élastique dans le contrôle de l'extrusion.
Innovations technologiques et automatisation
Les calibrateurs modernes intègrent de plus en plus des vannes de vide asservies, un contrôle numérique de la température et une configuration basée sur des recettes pour des changements de produit reproductibles. Ces caractéristiques réduisent la dépendance à l'opérateur et améliorent la constance d'un lot à l'autre.
Les thèmes d'innovation clés incluent :
- Contrôle adaptatif du vide pour compenser les variations de viscosité de la résine et les changements de vitesse.
- Mesure en ligne avec des jauges laser ou à contact pour relier directement la calibration aux boucles de rétroaction dimensionnelle.
- tooling modulaire à changement rapide pour réduire les temps d'arrêt dans la production multi-produits.
- Canaux d'écoulement optimisés qui améliorent l'uniformité du refroidissement et réduisent les pertes de charge.
L'automatisation est particulièrement précieuse car le calibrateur se trouve au point où l'extrudat est le plus vulnérable à la distorsion. De petites erreurs de contrôle ici peuvent se propager dans le produit final sous forme d'ovalité, de torsion, de retrait ou d'ondulation de surface.
Aspects environnementaux et de durabilité
Les calibrateurs influencent la durabilité principalement par la consommation énergétique, la réduction des rebuts et l'efficacité matérielle. Un meilleur contrôle dimensionnel réduit les déchets de démarrage, la production hors spécifications et les reprises, ce qui diminue tous la consommation de matière par mètre utilisable de produit.
Les améliorations de l'efficacité énergétique proviennent généralement de :
- Une demande réduite en eau de refroidissement grâce à une meilleure conception du transfert thermique.
- Des zones de stabilisation plus courtes avec une gestion thermique améliorée.
- Un changement de recette plus rapide et une réduction du fonctionnement à vide.
- Des taux de rejet plus faibles car les profils sont moins susceptibles de se déformer ou de sortir des tolérances.
Dans l'extrusion à teneur recyclée, les calibrateurs soutiennent également le traitement de composés dont le comportement à l'état fondu peut être moins prévisible que celui de la résine vierge. Cependant, une variabilité plus élevée de la matière première recyclée peut augmenter le besoin d'un contrôle adaptatif et de fenêtres de processus plus larges.
Impact économique et sur le marché mondial
Les calibrateurs ne sont généralement pas vendus comme produits de consommation autonomes ; ils sont intégrés dans les lignes d'extrusion et influencent donc l'économie de l'ensemble de la ligne. Leur importance commerciale est la plus grande dans les régions où la demande est forte pour les profils de construction, les tubes d'infrastructure et l'extrusion industrielle.
Pour les fabricants, la valeur économique d'un calibrateur réside dans :
- Une vitesse de ligne plus élevée sans dérive dimensionnelle inacceptable.
- Une réduction des rebuts et une qualification plus rapide des nouveaux tooling.
- Une dépendance moindre à la main-d'œuvre grâce à l'automatisation.
- Une capacité améliorée à traiter des produits premium aux tolérances serrées.
Comme la performance du calibrateur affecte le rendement en aval, les fournisseurs rivalisent souvent sur la précision d'usinage, l'efficacité du refroidissement, la flexibilité de changement et le support de service, plutôt que sur le prix de la machine autonome seule.
Défis actuels et innovations
Les principaux défis techniques sont :
- Instabilité thermique lors du traitement de grandes sections ou de polymères sensibles à la chaleur.
- Marquage de surface causé par un vide trop agressif ou une mauvaise finition du manchon.
- Dérive dimensionnelle pendant les changements de vitesse ou les transitions de résine.
- Profils complexes avec une épaisseur asymétrique, qui refroidissent de manière inégale et sont plus difficiles à stabiliser.
L'innovation en cours se concentre sur :
- Une meilleure conception computationnelle de la distribution du refroidissement et du vide.
- Une finition de surface plus précise des composants de calibration.
- Une surveillance riche en capteurs de la température, du vide et de la force de traction.
- Tooling optimisé pour les formulations recyclées et chargées.
Perspectives d'avenir
Le développement futur des calibrateurs mettra probablement l'accent sur l'intégration numérique des processus, le refroidissement économe en énergie et une stabilité de tolérance plus élevée à des vitesses de ligne plus rapides. À mesure que les usines d'extrusion adoptent davantage d'automatisation et davantage de matière première recyclée, les calibrateurs devront tolérer une plus grande variation des intrants tout en préservant la constance du produit.
La direction à long terme la plus importante sera probablement la transformation des calibrateurs, de dispositifs de mise au format largement passifs, en modules de processus en aval activement contrôlés liés à la mesure en ligne, à la maintenance prédictive et à l'optimisation des recettes. Ce changement rendrait le contrôle dimensionnel plus robuste sur des familles de matériaux plus larges et des conditions de production variées.
Résumé
Un calibrateur ou 定型装置 dans le traitement des plastiques est l'unité de mise au format en aval qui fixe la géométrie d'un produit extrudé pendant son refroidissement. Son rôle est essentiel dans l'extrusion de profils et de tubes, où il détermine la précision dimensionnelle, la qualité de surface et l'efficacité de la production.
Bien que conceptuellement simple, la conception d'un calibrateur combine la précision du tooling, la gestion thermique, le contrôle du vide et l'automatisation. Son évolution continue reflète les priorités plus larges de l'industrie : tolérances plus serrées, changements plus rapides, réduction des déchets et production plus durable.
Références
- •
Merriam-Webster. (2024, August 5). Calibrator. https://www.merriam-webster.com/dictionary/calibratorLink
- •
Fluke Corporation. (2024, June 13). Calibrator: A comprehensive introduction. https://www.fluke.com/es-co/informacion/blog/calibracion/guide-to-calibrationLink
- •
Fluke. (2026, February 18). Comprehensive guide to calibration tools and techniques. https://www.fluke.com/en/learn/blog/calibration/guide-to-calibrationLink
- •
Merriam-Webster. (2026, March 8). Calibrators. https://www.merriam-webster.com/dictionary/calibratorsLink
- •
Beamex. (2026, August 17). What is a calibrator? https://www.beamex.com/faq/what-is-a-calibrator/Link
- •
Beamex. (2025, March 10). Beamex Centrical Na. https://www.beamex.com/us/calibrators/Link
- •
DwyerOmega. (2018, September 3). What is a calibrator and why is it an important device? https://www.dwyeromega.com/en-us/resources/calibratorsLink
- •
Fluke Corporation. (2024, June 13). What is calibration? Understanding the basics. https://www.fluke.com/en-us/learn/blog/calibration/about-calibrationLink
- •
Knowway. (2000, January 1). What is a calibrator? Definition, types, and purpose. https://www.knowway.org/en/what-is-a-calibrator-definition-types-and-purposeLink
- •
SATA Tools. (n.d.). Calibrator. https://sata-tools.de/en/lexikon/calibrator/Link
- •
Inteccon. (n.d.). Calibrators. https://inteccon.com/product-category/occupational-health/calibrators/Link
- •
USLegal. (2025, January 1). Calibrator. https://definitions.uslegal.com/c/calibrator/Link
- •
GlobalSpec. (n.d.). Calibration instruments. https://www.globalspec.com/learnmore/test_measurement_equipment/calibration_instruments_standards_reference_sources/calibration_instrumentsLink
- •
IQSDirectory. (2026, May 14). Types, servicing and importance of calibration services. https://www.iqsdirectory.com/articles/calibration-service.htmlLink
- •
ICEWeb. (n.d.). Test and calibration. https://iceweb.eit.edu.au/process-instrumentation/test_and_calibration/52-test_and_calibration.htmlLink
- •
DwyerOmega. (2018, August 31). A deeper understanding of temperature calibration. https://www.dwyeromega.com/en-nl/resources/calibrating-temperature-measurement-devicesLink
- •
Michelli. (2025, June 26). Calipers: Types, how they work, calibration & industry applications. https://www.michelli.com/our-resources/insights/calipers-what-they-are-how-to-calibrate-them-and-why-they-matter-across-industriesLink
- •
Airiti Library. (2016, January 1). 定型機設備創新設計之研究=Research on innovative design of dryer arrangement equipment. https://www.airitilibrary.com/Article/Detail/U0028-2408201606534000Link
- •
Vietextile. (2025, October 15). 工业定型机| 6大常见应用. https://vietextile.com/zh/%E5%B7%A5%E4%B8%9A%E5%AE%9A%E5%9E%8B%E6%9C%BA6%E5%A4%A7%E5%B8%B8%E8%A7%81%E5%BA%94%E7%94%A8/Link
- •
Ci-xing. (2018, August 31). TY03. https://www.ci-xing.com/product/26.htmlLink
- •
CENS. (n.d.). 樹脂定型機| 紡織機械. https://www.cens.com/cens/html/zh/category/cate_list_M0670.htmlLink
- •
Wxyrjx. (2021, April 19). 拉幅定型机的结构- 无锡海善纺织机械有限公司. https://www.wxyrjx.com/newsitem.asp?nlt=394&none=0Link
- •
Wxyrjx. (n.d.). 拉幅定型机纺织品定型的重要性 - 无锡海善纺织机械有限公司. https://www.wxyrjx.com/newsitem.asp?nlt=393&none=0Link
- •
China-fire-retardant. (2022, November 23). 详细的印染厂定型机知识,你值得拥有! https://www.china-fire-retardant.com/post/11061.htmlLink
- •
Lwyfs. (2023, August 31). 定型机的目的和原理 - 行业新闻. http://www.lwyfs.com/2023/hyxw_0831/581.htmlLink
- •
Book118. (2021, June 18). 定型机运作原理、生产流程、常见问题、及解决措施.docx. https://max.book118.com/html/2021/0616/8022113026003111.shtmLink
- •
Vietextile. (2025, October 27). 工业定型机构造| 3 大现代化趋势. https://vietextile.com/zh/%E5%B7%A5%E4%B8%9A%E5%AE%9A%E5%9E%8B%E6%9C%BA%E6%9E%84%E9%80%A03%E5%A4%A7%E7%8E%B0%E4%BB%A3%E5%8C%96%E8%B6%8B%E5%8A%BF/Link
- •
Google Patents. (2013, May 17). CN103302836A - 一种使用低冷应力共挤模具生产塑钢型材的方法. https://patents.google.com/patent/CN103302836A/zhLink
- •
Google Patents. (2018, March 16). 一种纤维增强复合材料缠压成型工艺及装置. https://patents.google.com/patent/CN108372667A/zhLink
- •
Ichikin. (2025, September 29). 热固定机/热固定テンター | THE ICHIKIN, LTD. https://www.ichikin.net/ko/eng/glossary/heat-setter%E3%83%BBheat-setting-tenter/Link
- •
Pallasmt. (2026, August 26). 포장기계의 종류: 12가지 유형 설명 (2026년 기준). https://www.pallasmt.com/ko/%ED%8F%AC%EC%9E%A5%EA%B8%B0%EA%B3%84%EC%9D%98-%EC%A2%85%EB%A5%98/Link
- •
Tohomachinery. (n.d.). 定置式成型システム|自動車関連|製品・サービス|東邦機械工業株式会社. http://www.tohomachinery.co.jp/products/car/car01/Link
- •
Smilefuture. (n.d.). 교정 장치의 종류 - 웃는내일치과. https://www.smilefuture.com/orthodontic-information-2Link
- •
Ryfjx. (2021, August 19). 定型机各结构有哪些作用-浙江容易富机械科技有限公司. http://www.ryfjx.com/index/news/info/id/vznfH.htmlLink
- •
Jyeyih. (n.d.). Jye Yih Machinery Co., Ltd., calendar machine, ironing machine. https://www.jyeyih.com.tw/PageE/PageE2_09.htmLink
- •
Burondt. (n.d.). Древесной массы, бумаги, картона - БЮРО НДТ. https://burondt.ru/NDT/docs/paper/index.htmlLink