
はじめに
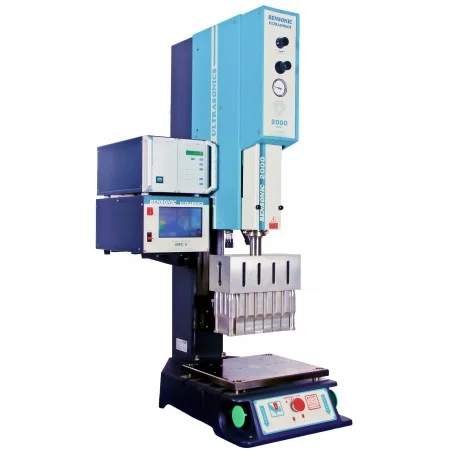
超音波溶接機は、高周波の機械的振動、圧力、および制御された変位を使用して、熱可塑性樹脂および特殊な構成では非鉄金属に固体状態の溶接を作成する産業用接合システムです。プラスチック加工では、非常に短いサイクルタイム、接着剤やファスナーを使用しないクリーンな接合、および強力なプロセス再現性が評価されており、自動車、医療、エレクトロニクス、包装、消費財組立において重要となっています。
この技術は、ポリマー加工、精密オートメーション、および材料工学の交差点に位置しています。典型的な機械ファミリには、空気圧プレスシステム、より厳密な制御のためのサーボ駆動システム、修理や少量作業用のハンドヘルドユニット、および高スループット生産用の完全自動化統合セルが含まれます。最近の開発は、より優れたデジタル制御、より高いエネルギー効率、低いスクラップ、および改善されたトレーサビリティに焦点を当てており、将来の成長は電化、小型化、およびインダストリー4.0統合によって形作られています。
歴史と開発
超音波溶接は20世紀のより広範な超音波工学から生まれ、熱可塑性部品が大量製造で普及するにつれて商業的に重要になりました。初期のシステムは今日も使用されているコアアーキテクチャを確立しました:発電機、トランスデューサ、ブースタ、および溶接インターフェースで高周波運動に電気エネルギーを変換するホーンまたはソノトロードです。
いくつかの具体的なマイルストーンがこの分野を形作りました:
- 周波数帯の標準化(15、20、30、35、40、および70 kHzなど)により、機械メーカーは部品サイズ、剛性、および精度要件により密接に適合させることができました。
- 単純なスポット溶接から統合オートメーションへの拡大:より複雑なハンドリングニーズを持つ生産ライン向けのロータリー、プレス型、ハンドヘルド、カッター、およびロボットシステムを含む。
- 空気圧制御からサーボおよび全電動モーションへの移行:重要なアプリケーション向けに溶接速度、崩壊距離、力制御、およびデータキャプチャの再現性を向上。
技術が成熟するにつれ、プラスチック組立を超えて箔、繊維、不織布、および特定の金属接合アプリケーションに拡大しました。特に低熱入力と高速接合が有利な場合です。
動作原理と技術概要
超音波溶接機は、主電源を高周波電気エネルギーに変換し、次にコンバータ/トランスデューサを介して機械的振動に変換します。振動はブースタによって増幅され、圧力下で保持されたワークピースにホーン/ソノトロードによって伝達され、局所的な摩擦加熱と界面の軟化または溶融を生成します。
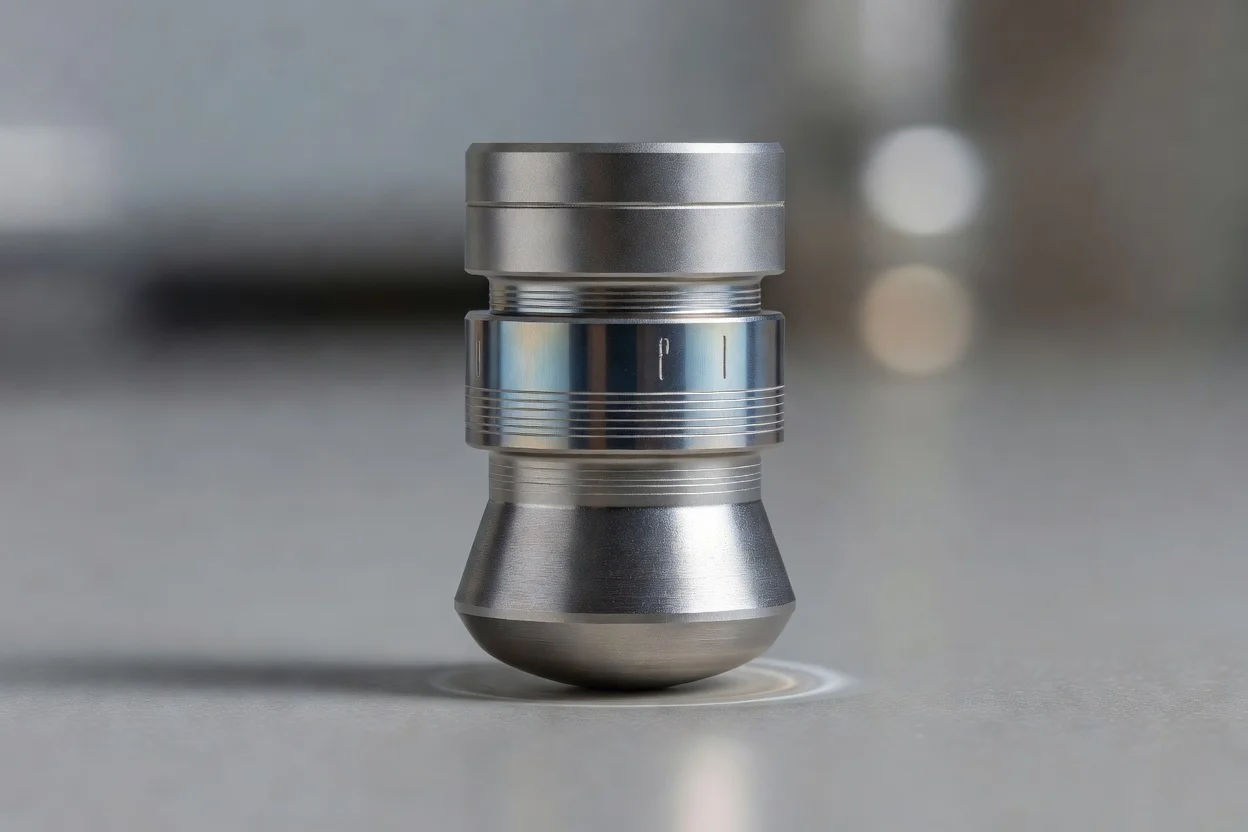
熱可塑性樹脂の場合、溶接は通常、エネルギーディレクタ、リブ、または設計された接合インターフェースで形成されます。部品はホーンが振動している間に押し付けられ、熱が局所的に集中し、材料が熱を伝導する時間が限られているため、ポリマーは急速に軟化します。結果は固体状態の溶接で、通常、部品サイズとモードに応じて数分の1秒から数秒で完了します。
一般的な制御変数には以下が含まれます:
- 周波数:工業用プラスチック溶接では通常15–40 kHzで、より小型で繊細な部品にはより高い周波数、より大型の部品にはより低い周波数が使用されます。
- パワー:ポータブルおよびベンチシステムは約150 Wから数kWの範囲で、工業用システムは通常より大型のアセンブリで2–4 kW以上に達します。
- 溶接モード:時間、エネルギー、ピークパワー、距離、崩壊、およびハイブリッドモードが広く使用され、溶接品質と部品変動のバランスを取ります。
- 力とストローク:プレス力、下降速度、トリガー位置、および崩壊距離は、フラッシュや部品損傷なしに一貫した融合を実現するために中心です。
典型的な機械アーキテクチャには以下が含まれます:
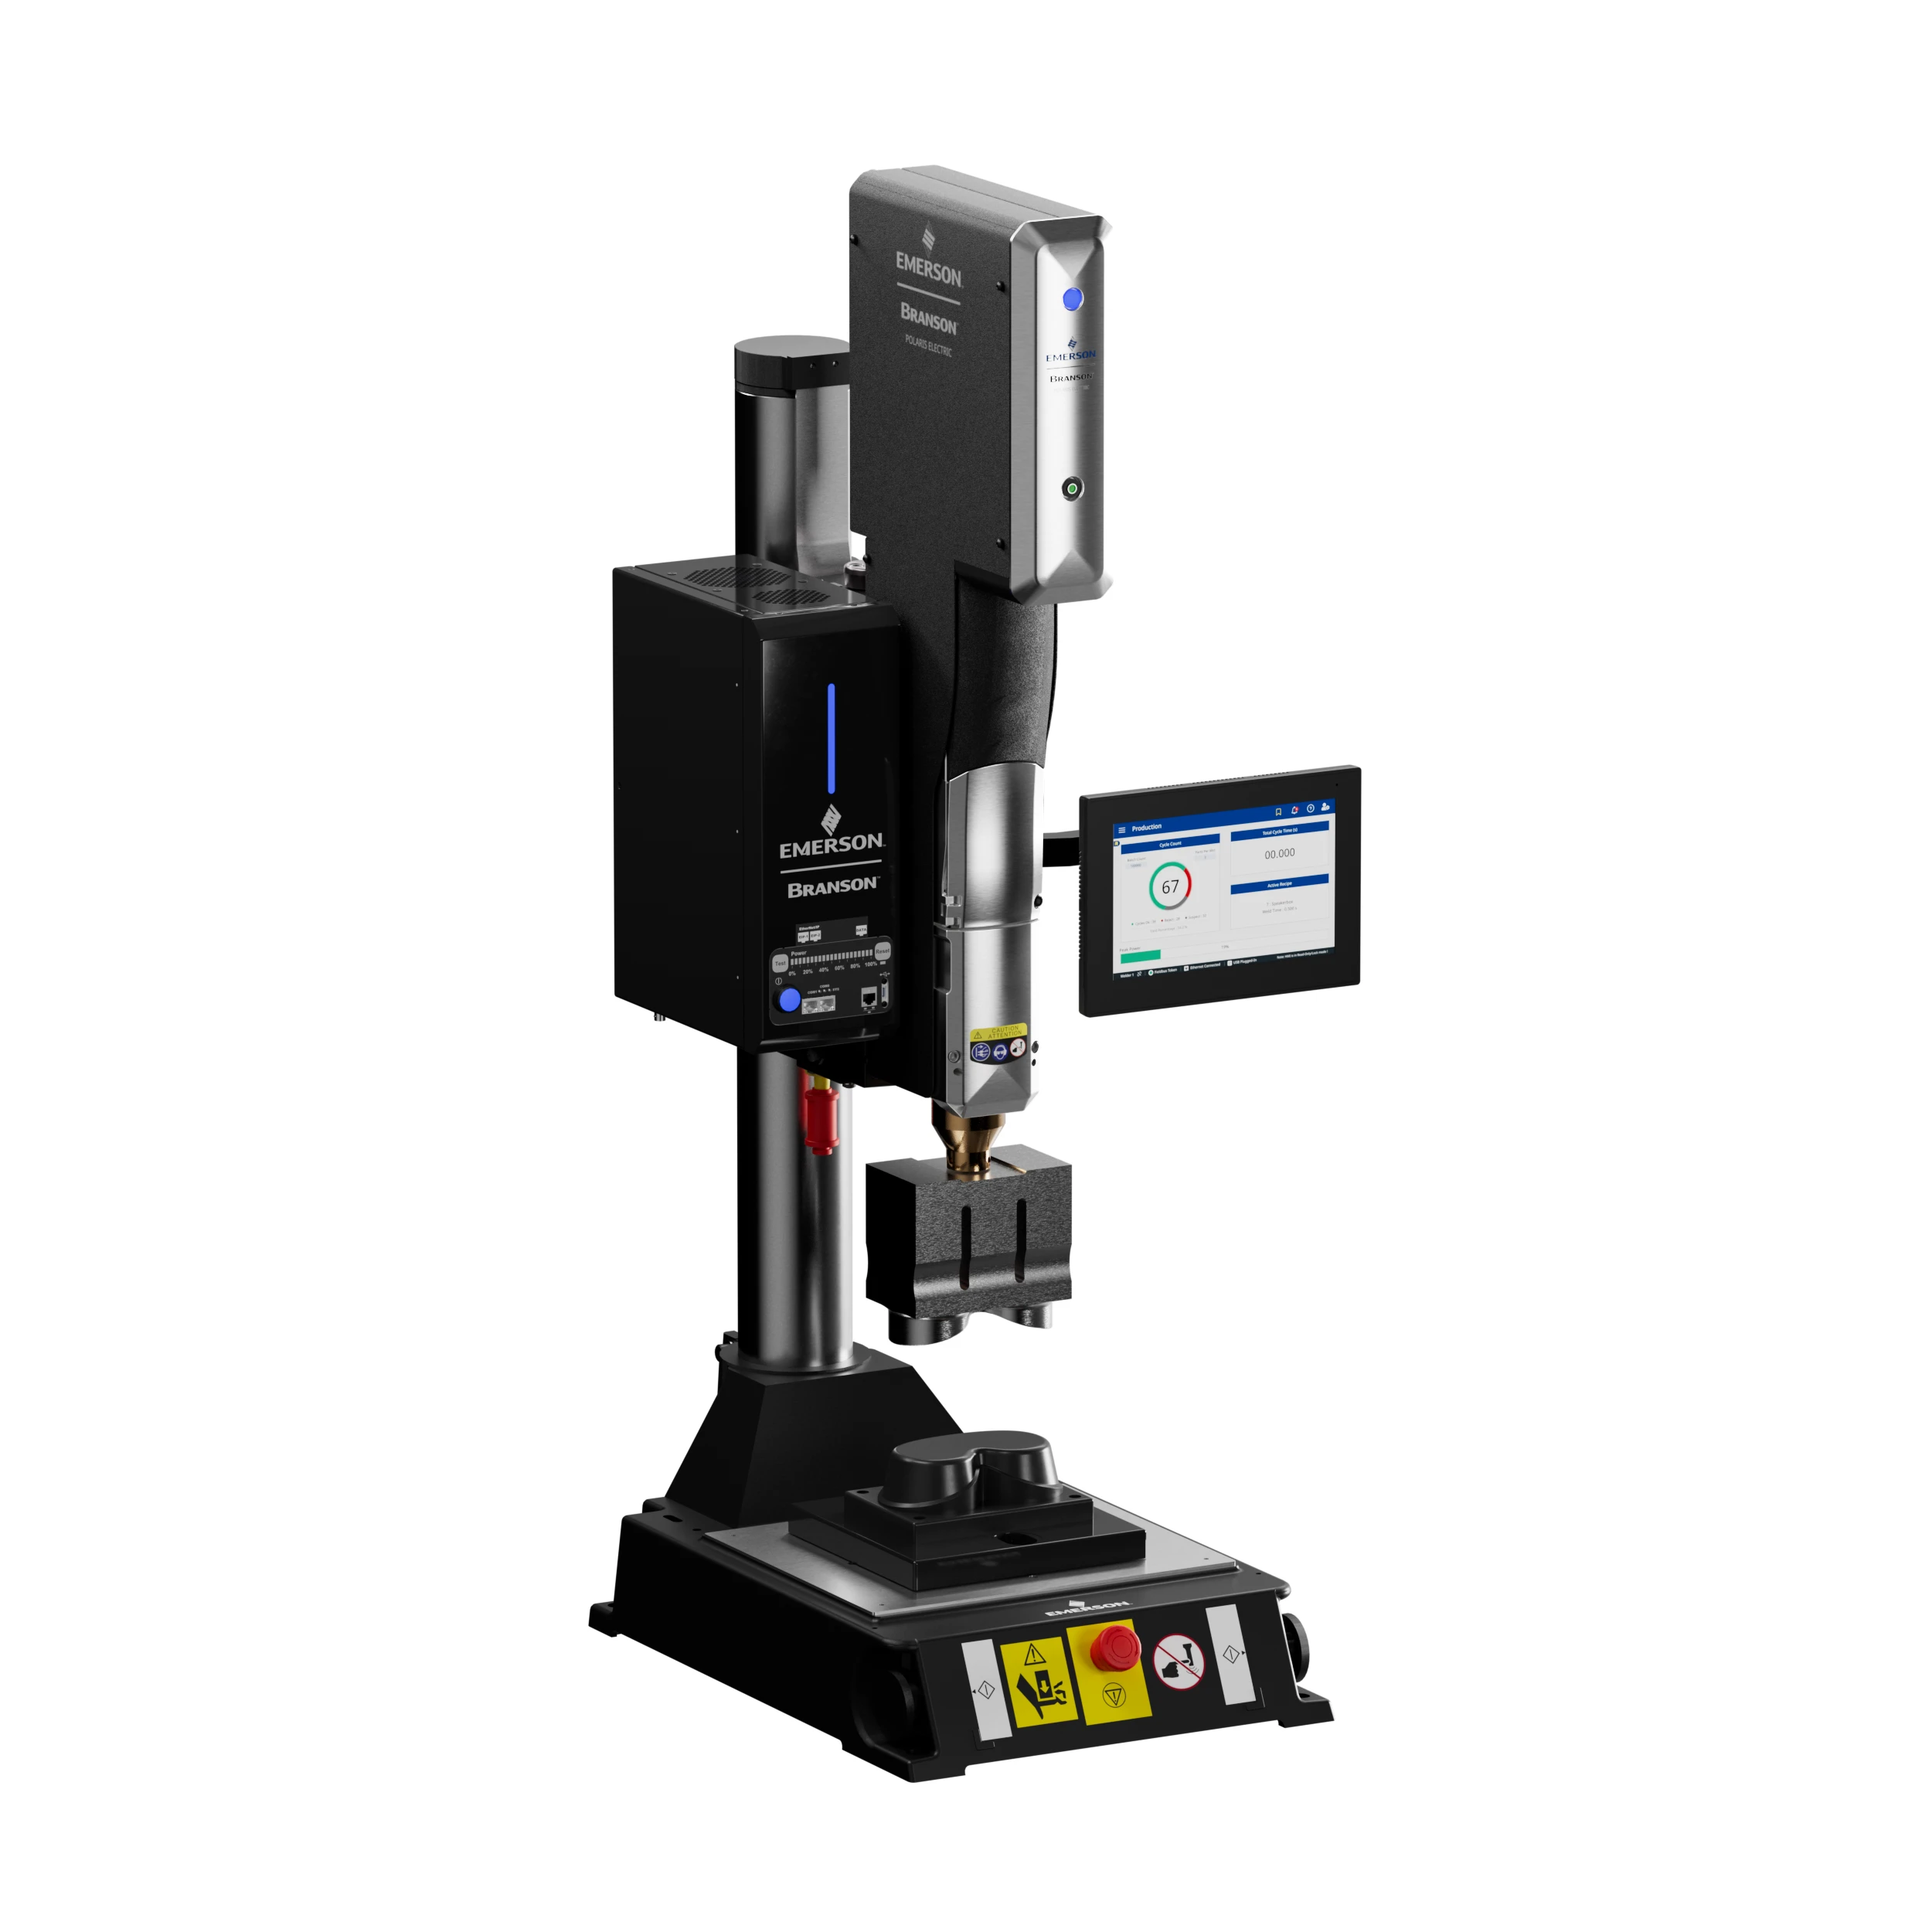
- 空気圧機械:溶接モーションを駆動する空気圧で、一般的なプラスチック組立に広く使用されます。
- サーボまたは電気モーションマシン:力、位置、および溶接プロファイルのより高い精度のために電子的に制御されます。
- ハンドヘルドシステム:スポット溶接、ステーキング、インサート、および修理作業に適しています。
- 自動化システム:ロボット、治具、コンベア、および品質監視と統合され、連続生産向けです。
典型的な性能範囲
| パラメータ | 一般的な範囲または例 |
|---|---|
| プラスチック用周波数 | 15–40 kHz 典型;マイクロ部品および繊細なアセンブリ用70 kHz |
| パワー | 機械クラスと部品サイズに応じて約150 Wから4 kW+ |
| 溶接時間 | 熱可塑性接合ではしばしばミリ秒から数秒 |
| ハンドヘルドユニットの例 | 軽作業では500 Wポータブル溶接機が一般的 |
| 大型部品システム | より長い溶接長とより強力な治具用に15 kHz / 4,000 Wなどの低周波、高出力システムが使用 |
| 精密システム | サーボ/電動機械は、再現性のために力、速度、振幅、トリガー、および停止点を独立して調整可能 |
プラスチックリサイクルおよび再加工の文脈では、超音波技術は溶接だけでなく切断、シーリング、およびウェブ加工にも使用されますが、「超音波溶接機」という用語は通常、造粒機械ではなく組立装置を指します。
種類とバリエーション
モーションシステム別
- 空気圧超音波溶接機:標準的なプラスチック接合に一般的で、堅牢かつコスト効果が高い。
- サーボ駆動超音波溶接機:崩壊距離、速度、および力の精密制御が必要な場合に好まれる。
- 電気モーションシステム:高精度とプログラム可能なモーションを組み合わせ、要求の厳しいアプリケーションでの一貫性を向上させる可能性があります。
動作スタイル別
- ハンドヘルド溶接機:スポット溶接、ステーキング、成形、および現場修理に使用。
- ベンチまたはプレス型溶接機:構造化された生産作業に最も一般的な形式。
- 自動化システム:高量産向けにロボット工学、ガード、およびインライン検査を組み込む。
周波数別
- 15 kHz:大型部品および長い溶接に適する。
- 20 kHz:一般的な熱可塑性組立および金属アプリケーションに広く使用。
- 30–35 kHz:多くの中型および小型アセンブリ向けのバランスの取れたオプション。
- 40 kHz以上:小型、繊細、またはマイクロスケール部品に使用。
- 70 kHz:非常に小さなプラスチック部品および高精度作業向けに特化。
アプリケーションと用途
超音波溶接機は、メーカーが高速、クリーン、および再現性のある接合を必要とする場所で使用されます。
- 自動車:計器パネル、照明部品、空気管理部品、センサー、バッテリー関連アセンブリ、およびインテリアモジュール。
- 医療機器:使い捨て診断消耗品、フィルタ、ハウジング、チューブ部品、および滅菌またはクリーンルーム対応アセンブリ。
- エレクトロニクス:ハウジング、コネクタ、ケーブル管理、ワイヤスプライシング、およびマイクロ部品組立。
- 包装:熱可塑性パッケージ、フィルム、および特定のクロージャのシーリング。
- 消費財:アプライアンス部品、小型エンクロージャ、およびウェアラブル製品。
- 繊維および不織布:マスク、ガウン、フィルタ、シーム、および装飾的または機能的なボンディング。
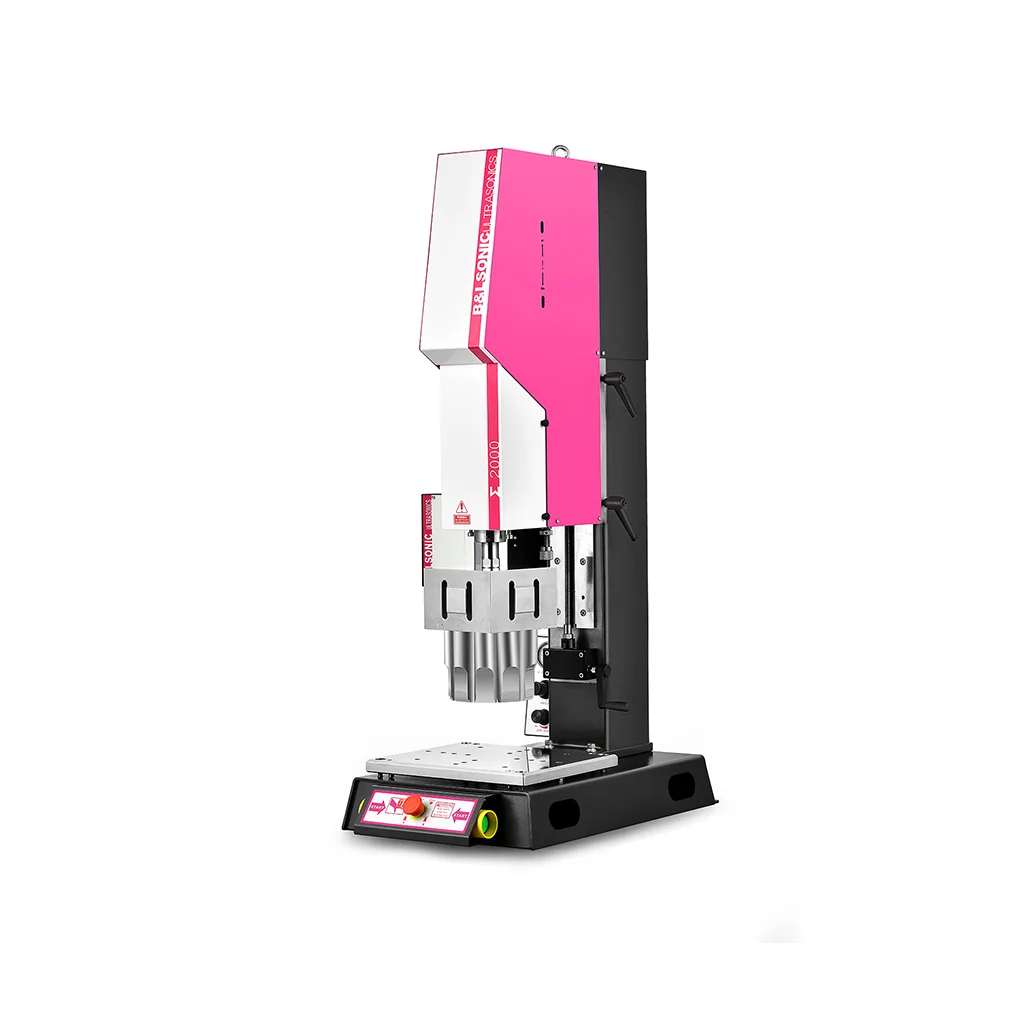
あまり適さないアプリケーションは、厚い構造用金属または非常に大きな荷重支持セクションの接合です。超音波溶接は比較的薄いセクション、局所的な接合、および高周波振動に効率的に応答できる材料で最も効果的に機能するためです。
エンジニアリング機能とプロセス制御
現代の超音波溶接機は、単純な作動ではなくプロセスインテリジェンスをますます強調しています。主要なエンジニアリング機能には以下が含まれます:
- クローズドループ振幅制御:変動する部品条件中でのエネルギー供給を安定化。
- マルチモード溶接ロジック:時間、エネルギー、ピークパワー、距離、および崩壊制御など。
- レシピ管理:検証済み生産設定およびより高速なチェンジオーバー用。
- データエクスポートおよびトレーサビリティ:規制セクターでの品質保証用。
- 高精度位置決め:小型または公差に敏感なアセンブリ向けに設計されたシステムで。
接合設計は依然として重要です。エネルギーディレクタ、シェアジョイント、およびステップジョイントが一般的に使用され、エネルギーを集中させ一貫した融合を促進します。部品設計の不良、過剰なフィラー、湿気、汚染、または非適合ポリマーは、弱い溶接、フラッシュ、または変動を引き起こす可能性があります。
技術革新とオートメーション
超音波溶接は、スタンドアロンの接合方法からデジタル監視製造プロセスへと移行しました。革新には以下が含まれます:
- 全電動モーションプラットフォーム:より細かい力と変位制御用。
- ロボットセル統合:複雑な部品ハンドリングおよびマルチステーション生産用。
- ポータブルハンドヘルドシステム:低電力、精密な局所作業用の現代的な電源を備える。
- 金属へのアプリケーション拡大:特に非鉄材料およびワイヤ/タブ溶接。
- パラメータロギングおよび接続性:敏感な産業での統計的プロセス制御およびトレーサビリティをサポート。
メーカーは、名目上の電力または周波数だけでなく、プロセスウィンドウ、エネルギープロファイル、および溶接一貫性をますます比較しています。
環境および持続可能性の側面
超音波溶接は、通常接着剤、溶剤、はんだ、または機械的ファスナーを必要としないため、環境効率の高い接合方法と見なされることがよくあります。これにより消耗品の使用が削減され、混合材料汚染物質を避けることで下流のリサイクルを簡素化できます。
追加の持続可能性利点には以下が含まれます:
- 非常に短いサイクルタイム:多くのアプリケーションで部品あたりのエネルギーを削減。
- 局所加熱:周囲材料への熱負荷を低減し、スクラップを削減できる。
- 軽量設計との適合性:特に自動車および消費財において、ねじまたは接着剤を除去することで部品数を削減。
トレードオフは主にエンジニアリング関連です:非常に精密なツーリング、アプリケーション開発、および検証は初期コストを増加させる可能性があり、すべてのポリマーペアまたは形状が適しているわけではありません。さらに、このプロセスは循環型経済戦略の補完として見なされるべきであり、普遍的な解決策ではありません。
経済的およびグローバル市場への影響
超音波溶接機は、プラスチック加工における成熟したものの依然として拡大している機器カテゴリです。需要は医療用使い捨て品、エレクトロニクスの小型化、電気自動車、バッテリー関連組立、および自動化生産ラインの成長によって支えられています。
市場の特徴は以下の通りです:
- Dukane、Herrmann、Branson/Emerson、RINCO、TELSONIC、FRIMOなどの確立された専門家の強い存在、およびアプリケーション固有のポートフォリオを持つ他の地域メーカー。
- オートメーションおよび検証における高い付加価値:特に医療および自動車顧客向け。
- 地域専門化:欧州、北米、およびアジアのサプライヤーがすべて標準機、オートメーション、およびカスタムツーリングで活動。
調達決定は通常、購入価格だけでなく総所有コスト、プロセス能力、サービスサポート、および資格負担を考慮します。
現在の課題と革新
現在のエンジニアリング課題には以下が含まれます:
- 材料変動性:特に充填ポリマー、リサイクル原料、または多層構造の場合。
- 小型化:より厳密な周波数制御、より小さなホーン、およびより精密なモーションシステムを要求。
- 品質保証:特に規制セクターで溶接強度を検証および追跡する必要がある場合。
- 音響ツーリングの摩耗:振幅、接合品質、およびメンテナンス間隔に影響する可能性。
- 部品設計依存性:超音波溶接は形状およびスタックアップ変動に非常に敏感。
活発な革新分野には、先進制御アルゴリズム、より優れたホーン材料、溶接挙動の改善されたシミュレーション、およびリサイクルまたはバイオベースポリマーへのより堅牢な適応が含まれます。
将来の見通し
超音波溶接機の将来は、より大きな電化、より多くのデジタルプロセス制御、および低廃棄物組立への高い需要という3つの収束するトレンドによって形作られる可能性が高いです。サーボおよび全電動システムは、精度およびトレーサビリティがその高い複雑性を正当化する場所で traction を得ると予想されます。
さらなる成長機会は以下で予想されます:
- バッテリーおよびe-モビリティ組立
- 医療マイクロデバイス
- ウェアラブルエレクトロニクス
- テクニカルテキスタイルおよびろ過媒体
- 自動化されたデータ豊富な生産セル
超音波溶接の長期的な競争力は、速度、再現性、および持続可能性を、リサイクルポリマー、混合製品ポートフォリオ、およびより厳格な品質基準へのより強力な適応性と組み合わせる能力に依存します。
要約
超音波溶接機は、高周波振動および圧力を使用して熱可塑性樹脂および選択された非鉄金属に迅速、クリーン、および再現性のある結合を作成する精密接合システムです。その技術的魅力は短いサイクルタイム、低い消耗品使用、および強力なオートメーションの可能性にあり、将来の開発はデジタル制御、トレーサビリティ、および現代の製造要件とのより広範な適合性に焦点を当てています。
参考文献
- •
FRIMO. (n.d.). Ultrasonic welding.Link
- •
百度. (n.d.). 超声波焊机.Link
- •
Made-in-China.com. (2026, October 1). Ultrasonic welding machine.Link
- •
灵高超声波. (n.d.). 超声波焊接机-超声波自动化焊接配套-手持焊接机-珠海超声波塑焊机.Link
- •
RINCO Ultrasonics. (n.d.). 标准50 型超声波焊接机- RINCO 中国.Link
- •
RINCO. (n.d.). Ultrasonic.Link
- •
RINCO Ultrasonics. (n.d.). 超声波焊接机Electrical Motion2-35 - RINCO 中国.Link
- •
骄成超声波. (n.d.). 超声波金属焊接设备_楔杆式超声波焊机WE-骄成超声波.Link
- •
阿里巴巴. (n.d.). 高效而强大的超声波智能焊接机-阿里巴巴.Link
- •
CNPP. (2026, August 25). 超声波焊接机十大名牌,超声波塑料焊接机-超声波线束焊接机品牌排行,超声波焊接机哪个牌子好〈2026〉.Link
- •
精電舎. (2024, June 24). Product line of ultrasonic welding machine (welder).Link
- •
Dema Sewing Automation. (n.d.). Ultrasonic welder.Link
- •
Jendow. (n.d.). 超音波焊機.Link
- •
Scribd. (2025, August 18). Untitled.Link
- •
Thomasnet. (2015, January 1). Ultrasonic welders manufacturers and suppliers in the USA and Canada.Link
- •
搜狐. (2026, July 20). 超声波焊接机全解析:技术资质、应用场景与源头工厂指南 - 搜狐.Link
- •
Imimg. (n.d.). [PDF] ultrasonic plastic welding machine - image.Link
- •
Dukane. (n.d.). Industrial ultrasonic welders & assembly systems.Link
- •
Herrmann Ultrasonics. (2020, November 17). Ultrasonic welding machines.Link
- •
Dukane. (n.d.). Ultrasonic welders by Dukane.Link
- •
Herrmann Ultraschall. (2023, September 4). HSG - 超声波焊机 by Herrmann Ultraschall.Link
- •
U.S. Solid. (2025, August 1). Ultrasonic welders.Link
- •
爱采购. (2026, July 2). 超声波手带焊接机 - 爱采购寻源宝典.Link
- •
Metoree. (n.d.). Assembly equipment ultrasonic welding machine small type THANK METAL.Link
- •
维基百科. (2010, December 23). 超声波焊接 - 维基百科,自由的百科全书.Link
- •
Sonitek. (2025, November 25). Branson® ultrasonic welders: Used available (save 60%).Link
- •
Toman Thermosonics. (2021, November 24). How to choose an ultrasonic welding machine.Link
- •
VFE. (n.d.). 沪.Link
- •
Emerson. (2005, July 1). 超声波金属焊机.Link
- •
TWI. (n.d.). Ultrasonic welding - process and equipment - TWI.Link
- •
Solvay. (n.d.). Technical bulletin.Link
- •
Sonics & Materials, Inc. (n.d.). Hand held welders - Sonics + Materials, Inc. - PDF catalogs.Link
- •
Emerson. (n.d.). Handheld ultrasonic welding systems | Emerson GB.Link
- •
百度. (n.d.). 超声波设备.Link
- •
Emerson. (2005, July 1). 超声波焊接.Link
- •
Herrmann Ultrasonics. (2020, November 17). Ultrasonic handheld spot welder.Link
- •
广东省. (n.d.). 广东省首台(套)重大技术装备推广应用指导目录(2019 年版).Link
- •
SBT Ultrasonic Technology Co., Ltd. (n.d.). SBT ultrasonic technology co., Ltd.Link