
Introduction
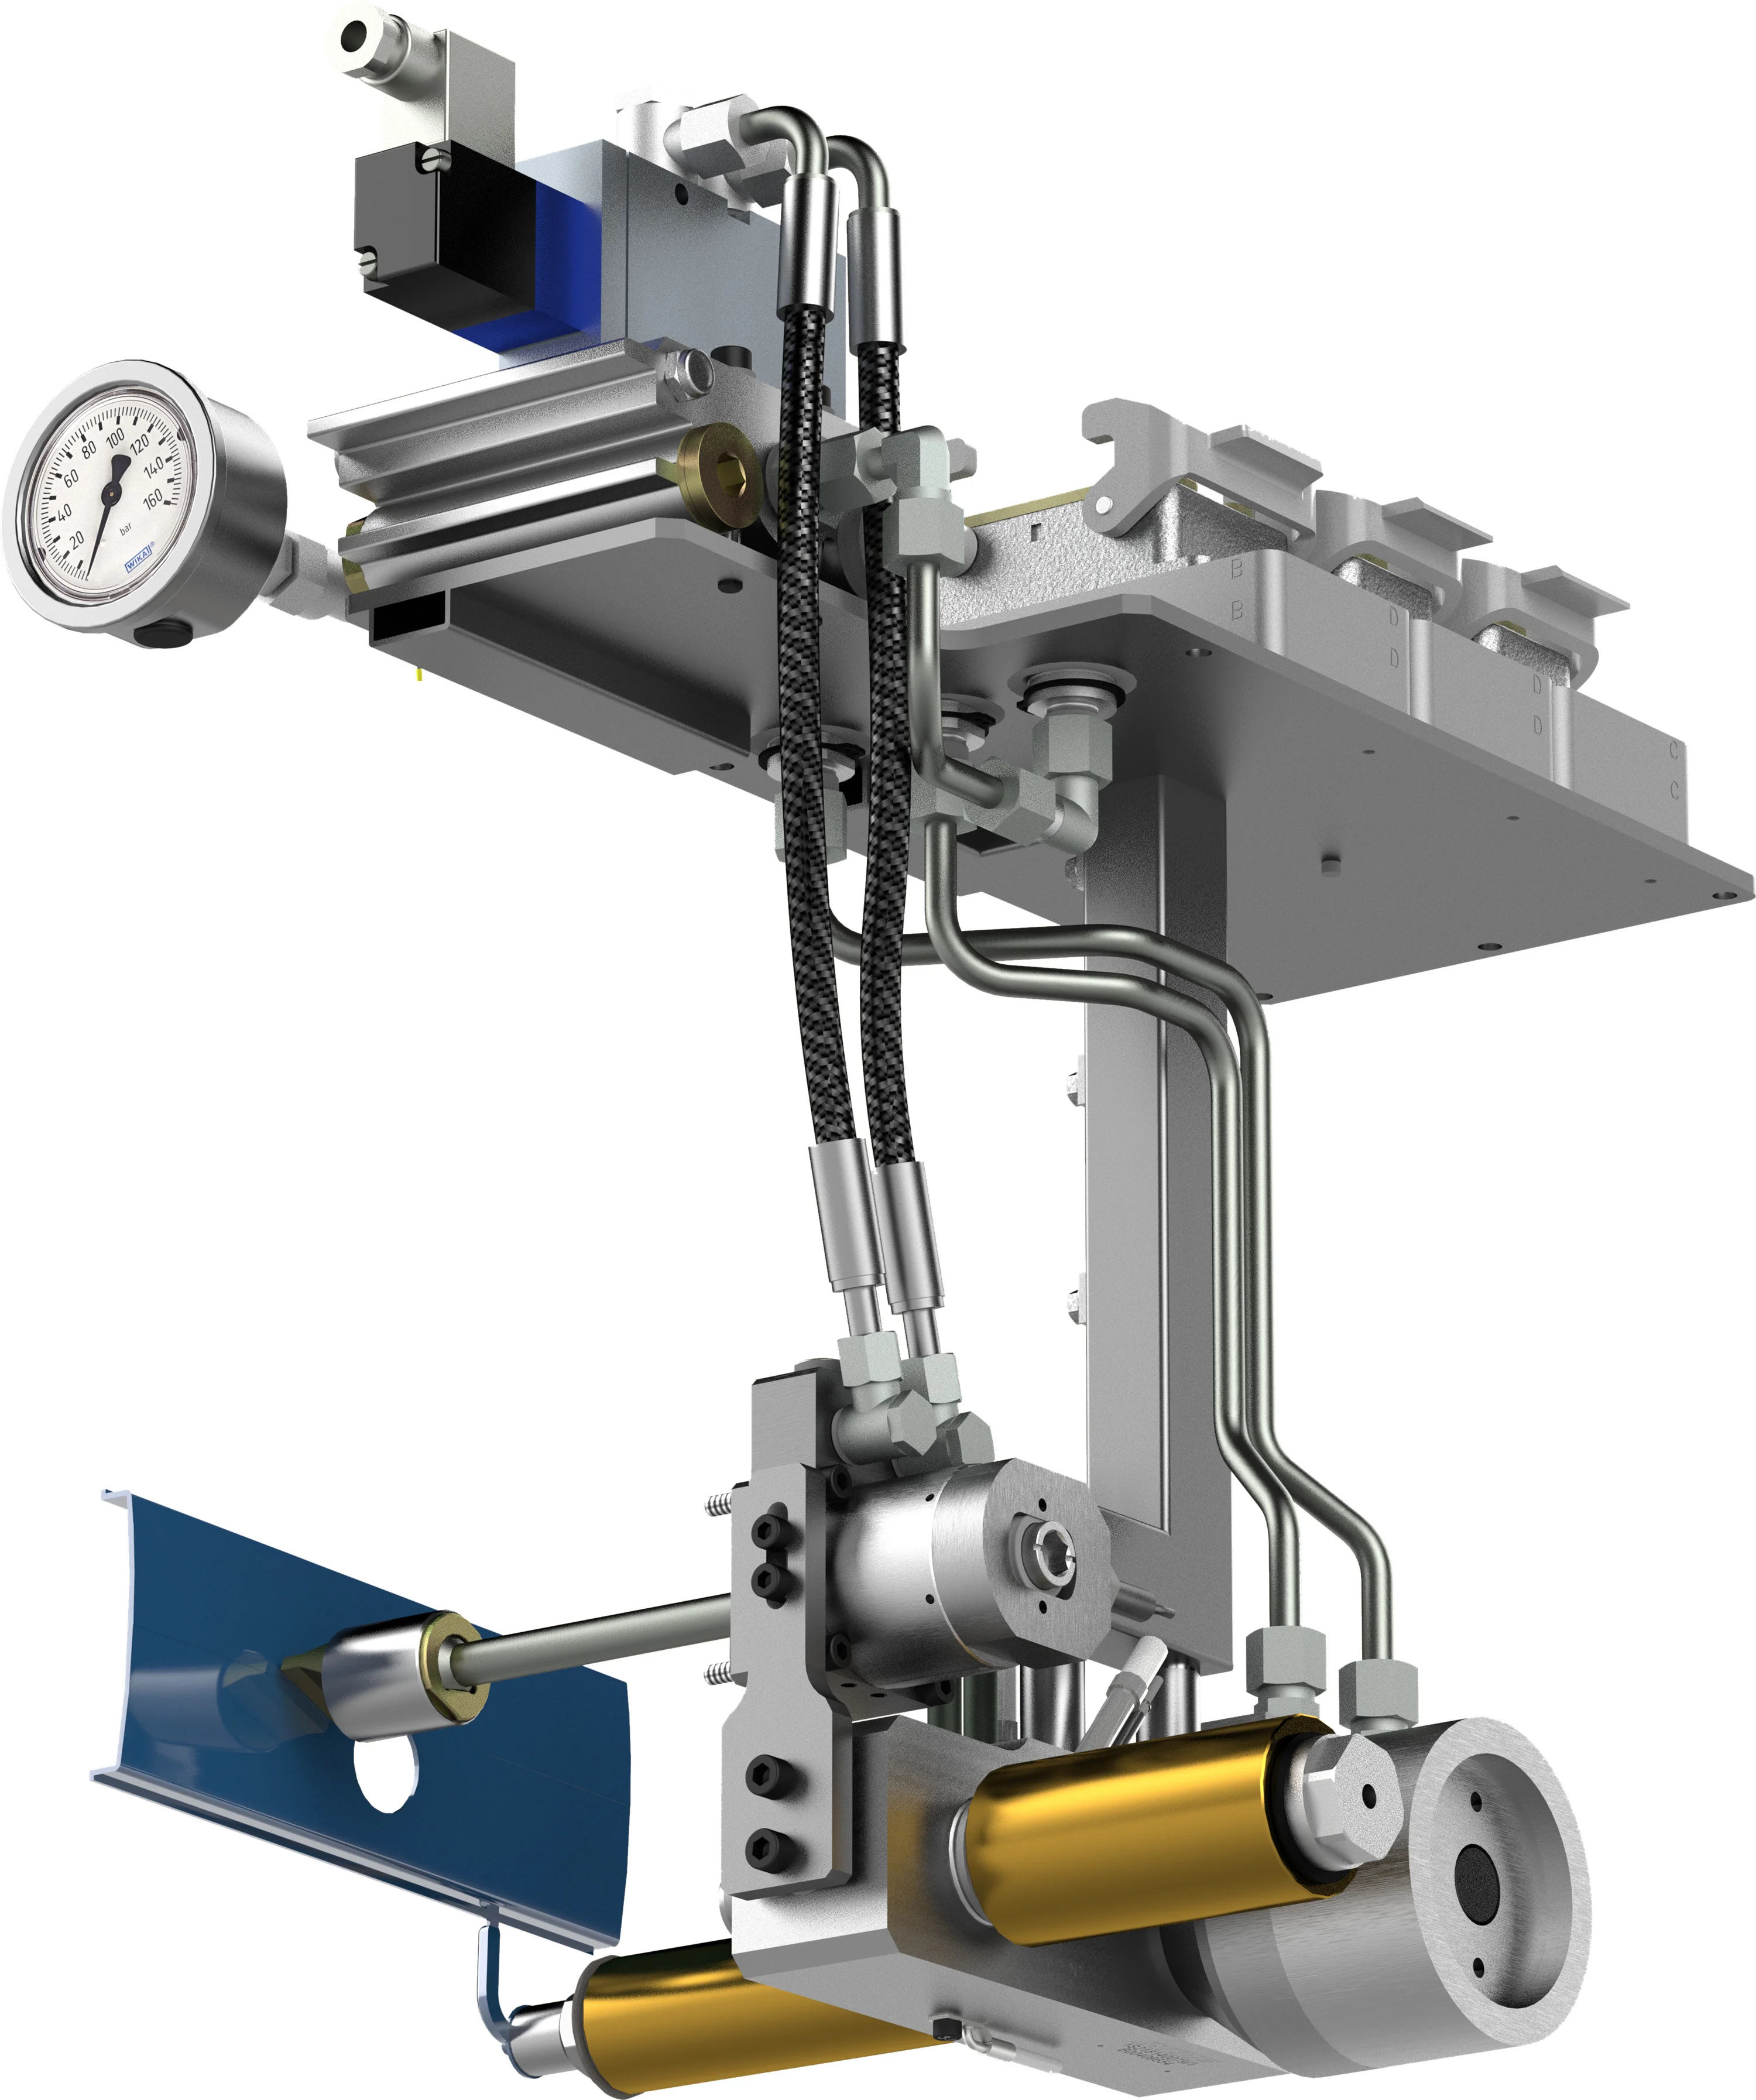
Impulsion de chaleur machines de soudage sont des systèmes d'assemblage thermoplastiques qui génèrent de la chaleur uniquement pendant le cycle de soudage en faisant passer un courant électrique à travers un élément chauffant à haute résistance, généralement une bande ou un fil mince. Le processus est apprécié pour son contrôle précis de l'énergie, ses coutures propres et sa faible consommation d'énergie au repos, ce qui le rend largement utilisé pour les films, les textiles techniques, l'emballage et autres assemblages plastiques thermosoudables.
Dans le traitement industriel des plastiques, le terme désigne généralement le soudage par impulsion ou soudage par impulsion thermique, où l'outillage chauffe rapidement, fait fondre l'interface localement, puis refroidit sous pression avant le relâchement. Cette méthode de chauffage à la demande réduit le stress thermique sur le matériau adjacent et peut améliorer l'apparence des coutures et la stabilité dimensionnelle par rapport aux outils chauffés en continu.
La technologie couvre plusieurs classes de machines, notamment les scelleuses de sacs et pochettes, les soudeuses d'auvents et textiles, les soudeuses de bandes transporteuses et membranes, et les systèmes de piquage par chaleur par impulsion pour l'assemblage plastique. Dans toutes ces variantes, le principe d'ingénierie de base est le même : de courtes impulsions électriques créent une zone de soudure contrôlée, suivie d'une phase de refroidissement maintenue sous pression qui solidifie le joint.
L'intérêt pour ce processus s'est renforcé parallèlement aux demandes d'efficacité énergétique, d'automatisation et de qualité reproductible dans la production d'emballages, médical, automobile et textiles techniques. Le développement futur se concentrera probablement sur un contrôle en boucle fermée plus strict, des temps de cycle plus rapides et une intégration plus large avec la surveillance numérique de la production.
Histoire et développement
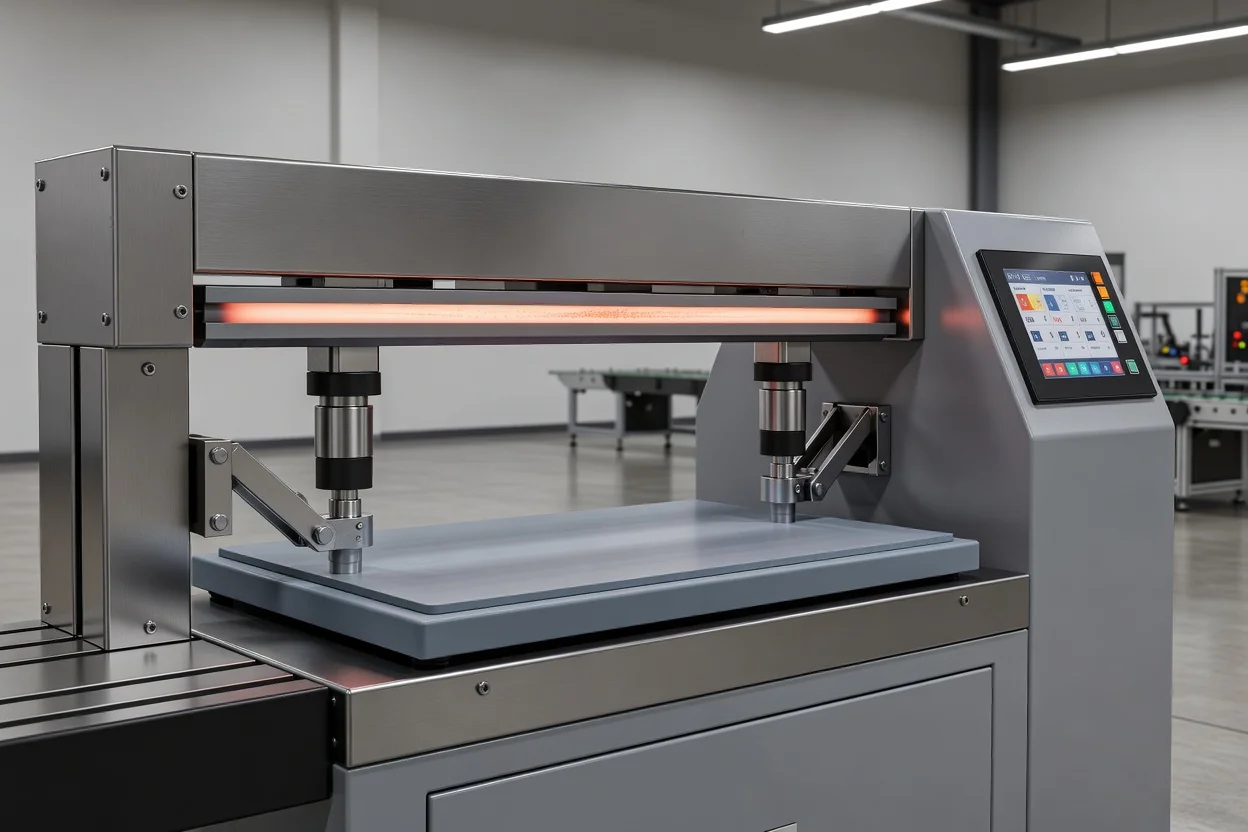
Le soudage par impulsion s'est développé comme une alternative aux barres de scellement chauffées en continu, particulièrement lorsque des films minces, des matériaux sensibles à la température ou des géométries de couture précises nécessitaient un meilleur contrôle thermique. Le processus s'est imposé dans le scellement industriel et le soudage de tissus car il permettait de générer de la chaleur uniquement lorsque nécessaire, plutôt que de maintenir les outils à température tout au long de la production.
Les étapes clés comprennent :
- Adoption de bandes étroites chauffées par résistance : les premiers systèmes par impulsion ont remplacé le chauffage en masse par des bandes chauffantes métalliques minces, qui pouvaient chauffer et refroidir rapidement grâce à leur faible masse thermique.
- Expansion vers le soudage de tissus industriels : le processus est passé des petits scellages au soudage de longs joints pour les bâches, auvents, membranes et textiles techniques, où le refroidissement contrôlé sous pression a amélioré la qualité des coutures.
- Automatisation et contrôle par rétroaction : les machines modernes utilisent de plus en plus un contrôle en boucle fermée de la température ou de l'énergie pour maintenir une qualité de soudure constante malgré les variations des lots de matériaux et des vitesses de production.
Principe de fonctionnement et aperçu technique
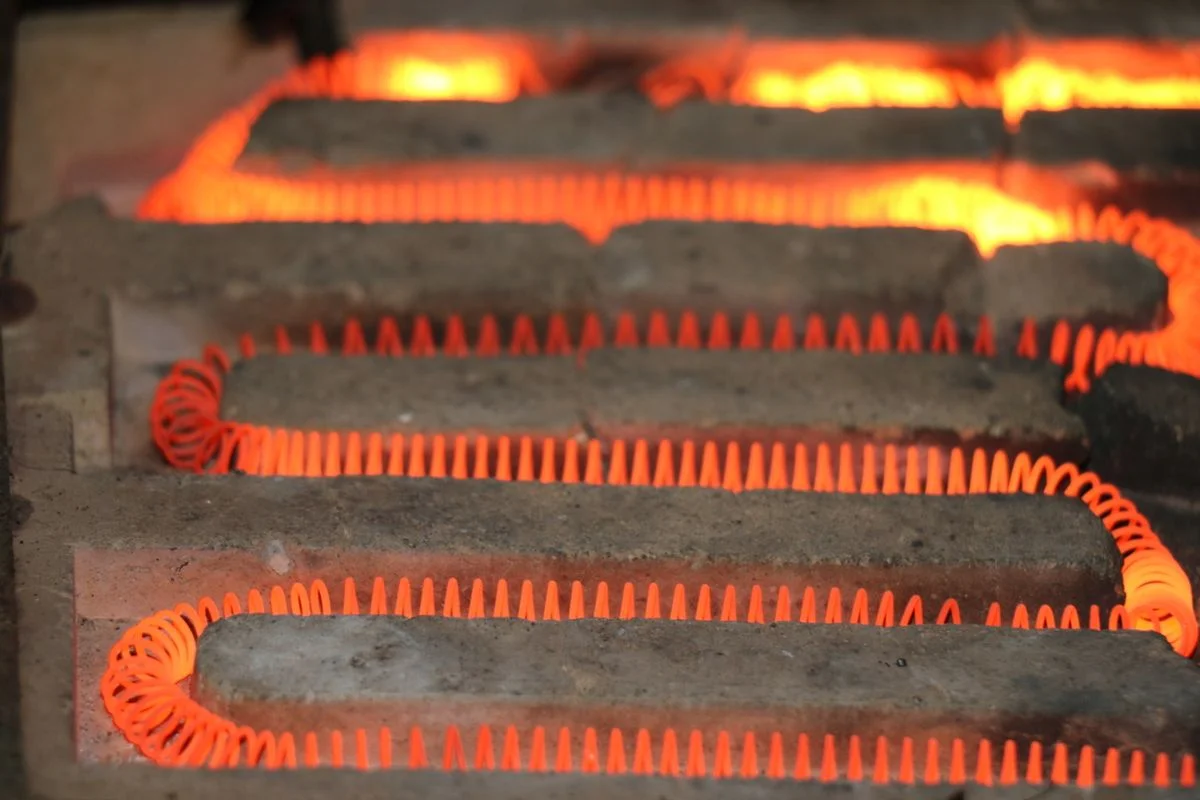
Une machine de soudage par impulsion thermique se compose généralement d'une barre ou bande chauffante supérieure, d'une surface de support inférieure souvent en silicone ou autre matériau résistant à la chaleur, d'un mécanisme de pression et d'un système de contrôle qui régule le courant, le temps de maintien et le refroidissement.
Séquence du processus
- Les couches de matériau sont positionnées et serrées.
- Un courant électrique passe à travers l'élément de résistance pendant un court intervalle.
- Le chauffage élève la température de la couture uniquement dans la zone de soudure.
- La pression est maintenue pendant que la couture refroidit.
- L'outil se libère après solidification, produisant un joint fusionné.
Ce chauffage à la demande est l'avantage technique définissant du processus. Dans de nombreux systèmes, la bande chauffante peut atteindre la température de soudage très rapidement puis refroidir rapidement après l'arrêt du courant, ce qui réduit la surchauffe, le collage et la distorsion.
Caractéristiques techniques typiques
| Paramètre | Plage ou caractéristique typique | Notes |
|---|---|---|
| Largeur de soudure | 3 à 45 mm | Courant pour les bandes chauffantes droites et profilées. |
| Réponse de chauffage | Environ 0,5 s pour atteindre environ 20 à 200°C dans les systèmes par impulsion thermique cités | Reflète une faible masse thermique et une réponse rapide. |
| Longueur de scellement | Jusqu'à 5 m en une passe dans certaines machines à barre longue | Utilisé pour les travaux de textiles et membranes grand format. |
| Fenêtre de température | Environ 200°F à 650°F dans certains équipements de scellement de tissus | Dépend du matériau et de la conception de la machine. |
| Mode de refroidissement | Refroidissement sous pression, parfois avec assistance air ou liquide | Améliore l'intégrité et l'apparence des coutures. |
En pratique, les paramètres exacts dépendent fortement du type de polymère, de l'épaisseur des couches, de la chimie du revêtement, de la géométrie de la couture et de la vitesse de ligne. Le soudage par impulsion convient particulièrement aux matériaux thermoplastiques minces ou de calibre moyen tels que le PVC, le PE, le PP, les tissus enduits et certains films techniques.
Types et variantes
Les machines de soudage par impulsion de chaleur ne constituent pas une seule famille de machines mais un groupe de systèmes apparentés optimisés pour différents produits.
Variantes courantes
- Scelleuses par impulsion à barre plate pour sacs, pochettes et toiles de film.
- Soudeuses textiles à long joint pour auvents, bâches, tentes et bannières.
- Machines de soudage par impulsion pour bandes transporteuses et bandes industrielles, souvent avec barres chauffantes double face pour raccourcir le temps de cycle.
- Systèmes de piquage par chaleur par impulsion pour l'assemblage plastique, où une pointe chauffée forme un bossage en une tête mécanique.
- Lignes par impulsion automatisées pour le scellement répétable en grand volume ou la fabrication de membranes grand format.
Comparaison des principales classes d'utilisation
| Classe de machine | Fonction principale | Points forts typiques | Limitation typique |
|---|---|---|---|
| Scelleuses d'emballage | Scellement hermétique ou quasi-hermétique de films | Coutures propres, faible chauffage au repos | plus lent que le scellement continu par bande pour un très haut débit |
| Soudeuses de tissus | Longs joints dans les textiles enduits et membranes | Bonne apparence des coutures, apport de chaleur contrôlé | Nécessite un contrôle soigneux de la tension et de l'alignement |
| Soudeuses de bandes transporteuses | Assemblage de ceintures et profilés techniques | Coutures solides et bonne répétabilité du processus | Souvent un outillage spécifique à l'application est requis |
| Machines de piquage thermique | Formation de bossages plastiques en têtes permanentes | Adapté aux pièces électroniques et cosmétiques | Limité aux géométries de bossage et thermoplastiques appropriés |
Applications et utilisations
Les machines de soudage par impulsion sont utilisées partout où la fusion thermique localisée et le refroidissement sous pression propre sont plus importants que le chauffage continu.
- Emballage : sacs, pochettes, assemblages de type blister et fermetures hermétiques pour produits alimentaires, médicaux et industriels.
- Textiles techniques : auvents, structures d'ombrage, bannières, bâches, rideaux et tissus architecturaux.
- Gonflables et membranes flexibles : joints étanches à l'air, barrières étanches et liners environnementaux.
- Produits médicaux et de santé : emballages stériles ou sensibles à la contamination et composants flexibles scellables.
- Automobile et transport : housses de sièges, stratifiés de garniture intérieure et assemblages à base de vinyle où des coutures propres sont importantes.
- Assemblage électronique : piquage thermique de bossages sur boîtiers, écrans et sous-ensembles.
Une application moins adaptée concerne les plastiques d'ingénierie très épais, hautement conducteurs ou rigides qui nécessitent un chauffage en masse profond ou une fusion structurelle au-delà de ce qu'un joint par impulsion étroit peut fournir. Dans ces cas, les méthodes d'assemblage par ultrasons, vibration, plaque chaude, laser ou autres peuvent être plus appropriées, selon la géométrie et la réponse du matériau.
Compatibilité des matériaux et qualité des coutures
Le soudage par impulsion est le plus efficace sur les thermoplastiques et les substrats enduits de thermoplastique. Le processus est largement associé au PVC, au PE, au PP et aux tissus techniques enduits, car ces matériaux se ramollissent et se resolidifient de manière prévisible sous un chauffage et une pression contrôlés.
La qualité des coutures est influencée par :
- Fenêtre de fusion du polymère
- Épaisseur et superposition
- Formulation du revêtement et charges
- Distribution de la pression
- Temps de refroidissement sous charge
- Géométrie de l'outil et alignement de la barre
Comme le chauffage est localisé, le matériau environnant subit une exposition thermique moindre, ce qui peut aider à réduire les plis, les brûlures et le retrait inutile du matériau.
Innovations technologiques et automatisation
Le développement récent des machines a mis l'accent sur le contrôle en boucle fermée, la gestion numérique des recettes et la répétabilité du processus. Certains systèmes régulent la température de soudage en temps réel pour maintenir l'intégrité des coutures malgré les variations ambiantes ou les changements de matériau.
Les innovations notables comprennent :
- Contrôle basé sur l'énergie au lieu d'un simple contrôle par temps de maintien, améliorant la constance entre opérateurs et lots de résine.
- Barres chauffantes double face qui réduisent les temps de chauffe et de refroidissement, améliorant le débit.
- Concepts de soudage par impulsion à grande vitesse pour des temps de scellement extrêmement courts dans les emballages spécialisés, y compris les applications alimentaires sensibles.
- Automatisation modulaire pour les longs joints, avec mouvement guidé, contrôle de tension intégré et séquences de cycle programmables.
Aspects environnementaux et durabilité
Le soudage par impulsion est souvent considéré comme relativement efficace car la machine chauffe uniquement pendant le cycle de soudage, plutôt que de maintenir un outil chauffé en continu en permanence.
Les avantages en matière de durabilité comprennent :
- Demande énergétique en veille plus faible par rapport aux systèmes de scellement chauffés en continu.
- Réduction des déchets thermiques car la chaleur est concentrée sur la couture.
- Économies potentielles de matériau grâce à une meilleure constance des coutures et à des taux de rebut plus faibles.
- Compatibilité avec les emballages flexibles légers et les structures textiles, ce qui peut réduire la masse de matériau par pièce finie.
Le principal compromis est que certains systèmes par impulsion peuvent avoir des temps de cycle plus longs que les méthodes thermiques continues, surtout lorsque de longues périodes de refroidissement sont nécessaires pour des coutures plus épaisses ou des barres plus grandes.
Impact économique et sur le marché mondial
Les machines de soudage par impulsion occupent une niche importante dans le traitement des plastiques où un coût en capital modéré, une faible consommation d'énergie et une haute qualité des coutures sont plus valorisés que le débit maximal. Elles sont largement utilisées par les fabricants d'emballages flexibles, de textiles industriels, de couvertures protectrices, de membranes et de consommables médicaux.
Le marché comprend des fabricants spécialisés de scelleuses thermiques et par impulsion, servant souvent des segments régionaux ou spécifiques à une application tels que les auvents, les bandes transporteuses, les emballages médicaux et la transformation de tissus industriels. La demande est façonnée par la croissance des emballages flexibles, des textiles techniques, des membranes d'infrastructure et des systèmes de finition automatisés.
Défis actuels et innovations
Malgré ses avantages, la technologie est confrontée à plusieurs défis d'ingénierie :
- Limites de temps de cycle pour la production à très grand volume, en particulier lorsque le temps de refroidissement détermine la sortie.
- Fenêtres de processus étroites pour certains matériaux multicouches ou enduits, qui nécessitent une mise en place soignée.
- Uniformité des coutures sur de longues longueurs, où la distribution de la pression et la planéité de la barre deviennent critiques.
- Variabilité des matériaux, en particulier dans les thermoplastiques recyclés ou dont la formulation a changé, ce qui peut altérer le comportement de fusion.
L'innovation se concentre donc sur une réponse thermique plus rapide, un meilleur contrôle par rétroaction, des systèmes de pression plus uniformes et des plateformes adaptées à l'automatisation qui peuvent stabiliser la qualité sans augmenter la consommation d'énergie.
Perspectives d'avenir
Les machines de soudage par impulsion thermique devraient rester importantes dans les secteurs qui nécessitent un assemblage thermoplastique propre, reproductible et économe en énergie. Les perspectives de croissance les plus fortes se situent dans la fabrication automatisée de textiles, les emballages médicaux et techniques, la construction de membranes et le piquage thermique de précision pour l'électronique et les assemblages légers.
Le développement futur des équipements mettra probablement l'accent sur :
- Cycles de chauffage et de refroidissement plus courts
- Bibliothèques de recettes plus larges pour les matériaux mixtes
- Détection et surveillance de qualité plus intégrées
- Niveaux plus élevés de manipulation robotisée et d'intégration en ligne
- Meilleure compatibilité avec les thermoplastiques recyclés et biosourcés
Alors que les systèmes de production deviennent plus axés sur les données, la valeur du soudage par impulsion résidera non seulement dans la couture qu'il crée, mais aussi dans sa capacité à fournir un apport de chaleur contrôlé, de faibles pertes au repos et une qualité reproductible avec un endommagement minimal du matériau.
Références
- •
Impulse Welding Machine Technology. (n.d.). Weldmaster.Link
- •
Heat-pulse welding machines (WI). (n.d.). Schirmacher.Link
- •
Munekata Industrial Machinery. (2018, August 22). IMPULSE WELDER. https://munekata.com/english/ipw/Link
- •
Forsstrom High Frequency AB. (2025, June 16). Impulse welding machine. https://www.forsstrom.com/en/impulse-welding-machine/Link
- •
ISM Series pulse welding machine. (n.d.). Schirmacher.Link
- •
Zemat Technology Group. (2025, April 25). PULSA ECO - Linear, impulse heat sealer. https://www.zemat.com/impulse-welders/pulsa-eco/Link
- •
Awning welder | Shade welding machine | Impulse extreme. (n.d.). Weldmaster.Link
- •
Other welding processes. (n.d.). Schirmacher.Link
- •
Impulse heat staking equipment. (n.d.). U.S. Heatstake.Link
- •
IPROS GMS. (2021, October 14). Resin bonding machine "Impulse Welder". https://mono.ipros.com/en/product/detail/2000613410/Link
- •
Top 5 ways impulse welding excels in industrial applications. (2025, November 3). Weldmaster. https://www.weldmaster.com/blog/impulse-welding-excels-industrial-applicationsLink
- •
What is industrial impulse welding? (2020, March 31). Weldmaster. https://www.weldmaster.com/blog/what-is-industrial-impulse-welding?Link
- •
最新资讯. (2020, November 10). https://www.szhyhf.com/xingyezixun/20-37.htmlLink
- •
Zemat Technology Group. (2025, November 25). Technology solutions and industrial equipment. https://www.zemat.com/Link
- •
Thermal impulse welding. (2019, March 6). Schirmacher GmbH. https://schirmacher-hf.de/en/thermal-impulse-weldingLink
- •
New machines. (2023, July 7). TTF LTD. https://www.ttfltd.co.uk/new-machines/Link
- •
High-speed pulse welding - HIS. (2025, January 8). Fraunhofer IVV. https://www.ivv.fraunhofer.de/en/processing-machinery/sealing-and-welding-processes/his.htmlLink
- •
High-frequency, impulse, thermal & ultrasonic welding for plastics. (2024, September 25). Matrelec. https://www.matrelec.com/en/welding/Link
- •
Four reasons to turn on the power of impulse welding. (2019, April 23). Radio Frequency Welding. https://radiofrequencywelding.com/follow-your-impulse/Link
- •
Matrelec high-frequency & impulse welders. (n.d.). Aeronaut Automation.Link
- •
Impulse welder のProduct Line. (2024, June 24). 精電舎電子工業. https://mono.ipros.com/en/company/detail/102333/category/48481/Link
- •
Vertrod impulse welder sealer for fabric. (n.d.). PAC Machinery.Link
- •
TOOLTEX_FLYER-IMPULSE_STAKING_PRESS-081216. (n.d.). Tooltex. https://www.tooltex.com/documents/TOOLTEX_FLYER-IMPULSE_STAKING_PRESS-081216.pdfLink
- •
RESISTRON vs CIRUS (which for which applications). (2026, August 4). ROPEX. https://www.ropex-group.com/guide/resistron-vs-cirus-which-for-which-applications/Link
- •
Hochgeschwindigkeits Impuls Schweißen von Kunststofffolien (HIS). (2026, April 24). Fraunhofer. https://publica.fraunhofer.de/entities/publication/c2a07d03-3dc9-409d-80d6-04b57ca1ea58Link
- •
Why use multiple-impulse resistance welding? (2004, November 9). The Fabricator. https://www.thefabricator.com/thewelder/article/shopmanagement/why-use-multiple-impulse-resistance-weldingrLink
- •
Comparing packet welding and impulse welding. (2026, April 27). Novaseal. https://www.novaseal.com/comparing-packet-welding-and-impulse-welding/Link
- •
Industrial fabric welding machines. (n.d.). Weldmaster.Link
- •
Impulse welding. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/impulse-welding.htmlLink
- •
Pulse MIG welding: How it works & when to use it. (2025, March 25). Car-O-Liner. https://car-o-liner.com/en-us/pulse-mig-welding/Link
- •
Impulse welders – Impulse awning welders, impulse sealing. (2025, April 25). Zemat Technology Group. https://www.zemat.com/impulse-welders/Link