
مقدمة
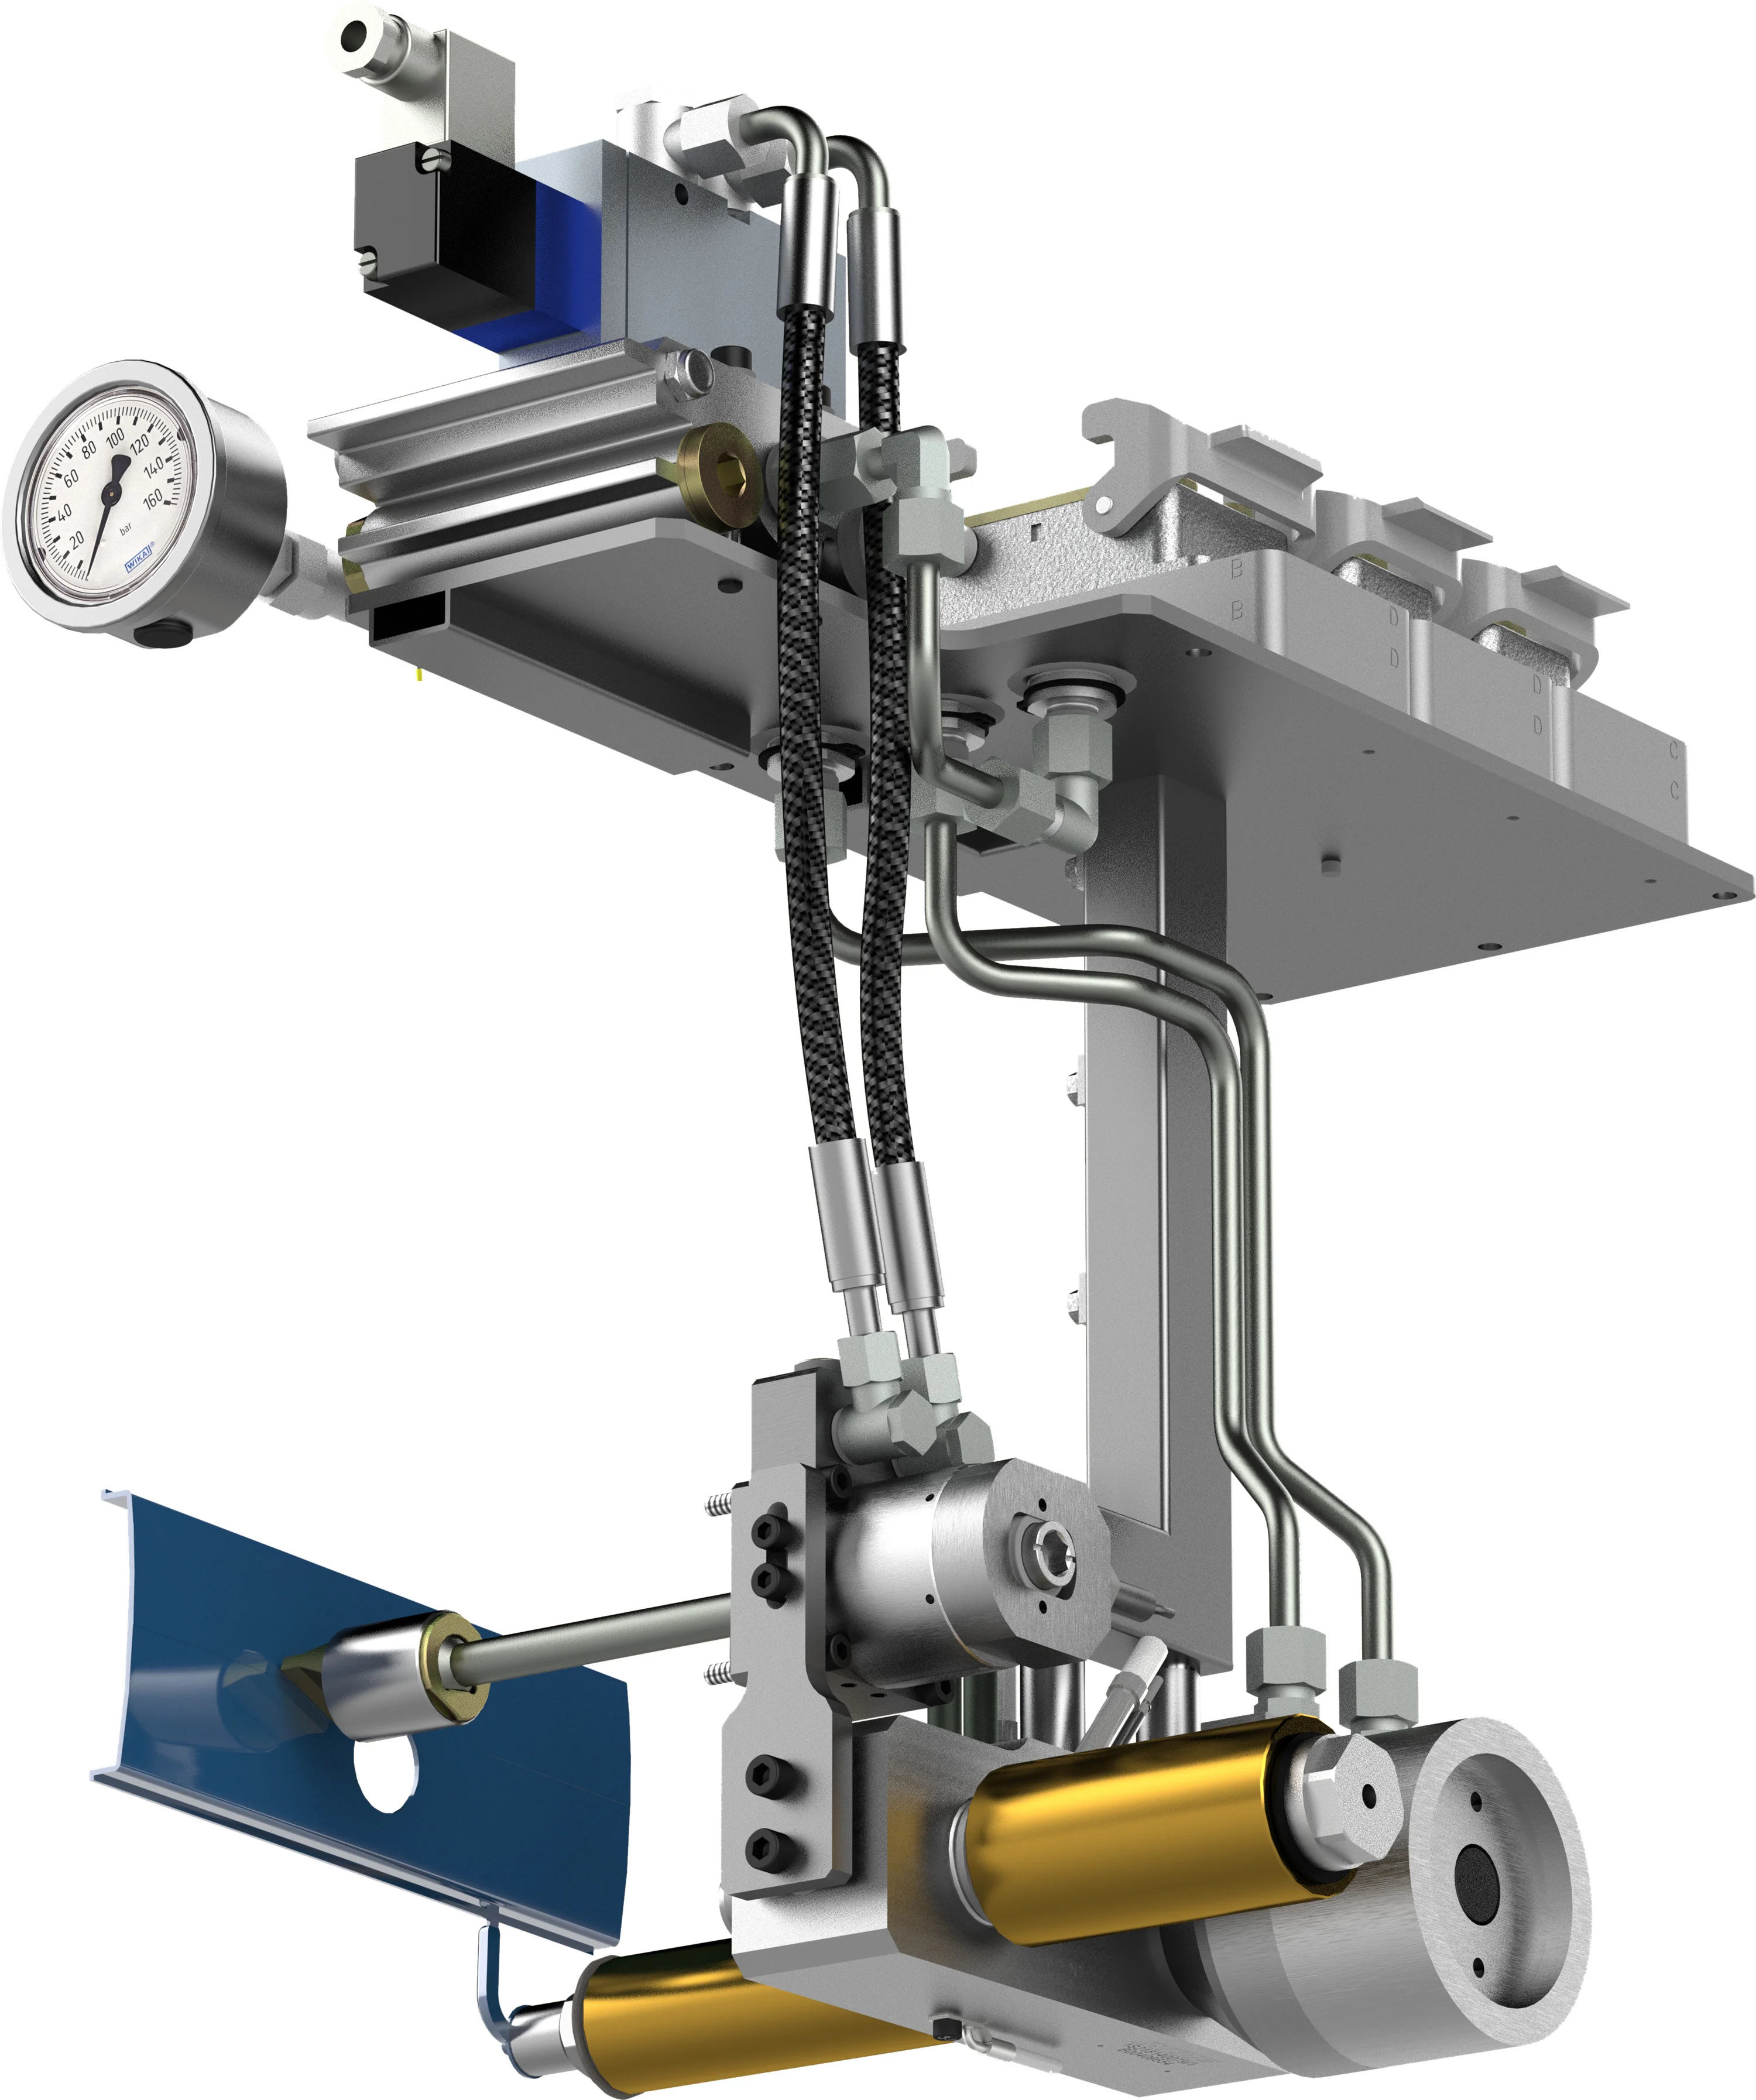
آلات اللحام بالنبض الحراري هي أنظمة ربط للبلاستيك الحراري تولد الحرارة فقط أثناء دورة اللحام عن طريق تمرير تيار كهربائي عبر عنصر تسخين عالي المقاومة، عادة شريط أو سلك رفيع. تُقدر العملية بـالتحكم الدقيق في الطاقة، واللحامات النظيفة، وانخفاض استهلاك الطاقة في وضع الخمول، مما يجعلها مستخدمة على نطاق واسع في الأفلام والمنسوجات التقنية والتعبئة وغيرها من تجميعات البلاستيك القابلة للختم الحراري.
في معالجة البلاستيك الصناعية، يشير المصطلح عادة إلى اللحام النبضي أو اللحام الحراري النبضي، حيث يسخن الأدوات بسرعة، ويذيب الواجهة محلياً، ثم يبرد تحت الضغط قبل التحرير. تقلل طريقة التسخين عند الطلب هذه من الإجهاد الحراري على المادة المجاورة ويمكن أن تحسن مظهر اللحام والاستقرار البعدي مقارنة بالأدوات المسخنة باستمرار.
تشمل التكنولوجيا عدة فئات من الآلات، بما في ذلك أجهزة ختم الأكياس والأكياس الصغيرة، ولحامات المظلات والمنسوجات، ولحامات أحزمة النقل والأغشية، وأنظمة التثبيت الحراري النبضي لتجميع البلاستيك. عبر هذه المتغيرات، يظل المبدأ الهندسي الأساسي نفسه: نبضات كهربائية قصيرة تخلق منطقة لحام محكومة، تليها مرحلة تبريد محفوظة بالضغط تُصلب الوصلة.
تعزز الاهتمام بالعملية جنباً إلى جنب مع الطلبات على كفاءة الطاقة، والأتمتة، والجودة القابلة للتكرار في التعبئة والتغليف الطبي والسيارات وإنتاج المنسوجات التقنية. من المحتمل أن يركز التطوير المستقبلي على تحكم أكثر إحكاماً في الحلقة المغلقة، وأوقات دورات أسرع، وتكامل أوسع مع مراقبة الإنتاج الرقمي.
التاريخ والتطوير
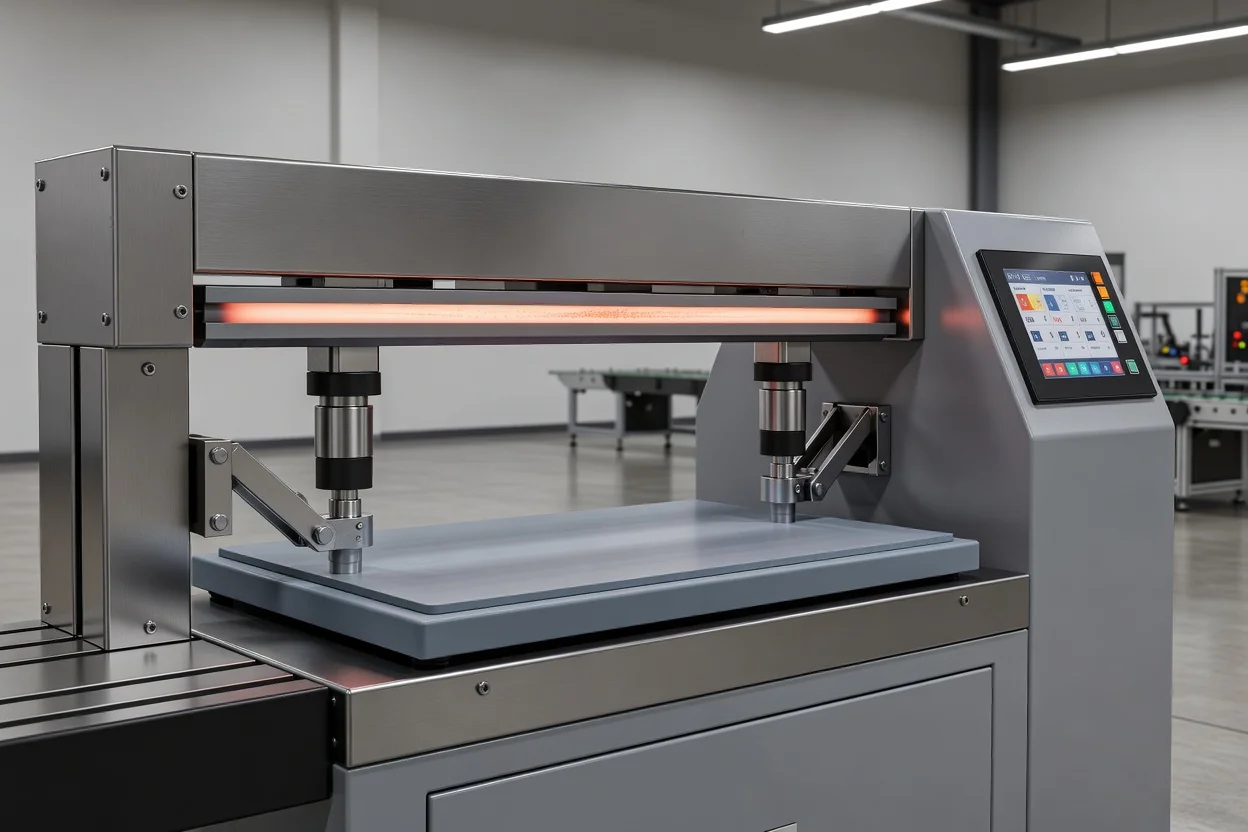
تطور اللحام النبضي كبديل لقضبان الختم المسخنة باستمرار، خاصة حيث تتطلب الأفلام الرقيقة، أو المواد الحساسة لدرجة الحرارة، أو هندسات اللحام الدقيقة تحكماً حرارياً أفضل. أصبحت العملية راسخة في الختم الصناعي ولحام الأقمشة لأنها سمحت بتوليد الحرارة فقط عند الحاجة، بدلاً من الحفاظ على الأدوات عند درجة الحرارة طوال الإنتاج.
تشمل المعالم الرئيسية:
- اعتماد شرائط معدنية ضيقة مسخنة بالمقاومة: استبدلت الأنظمة النبضية المبكرة التسخين الكتلي بشرائط تسخين معدنية رفيعة، والتي يمكن أن تسخن وتبرد بسرعة بسبب كتلتها الحرارية المنخفضة.
- التوسع في لحام الأقمشة الصناعية: انتقلت العملية إلى ما بعد الأختام الصغيرة إلى لحام الدرزات الطويلة للأغطية والمظلات والأغشية والمنسوجات التقنية، حيث حسّن التبريد المتحكم تحت الضغط جودة اللحام.
- الأتمتة والتحكم بالتغذية الراجعة: تستخدم الآلات الحديثة بشكل متزايد التحكم في درجة الحرارة أو الطاقة في حلقة مغلقة للحفاظ على جودة لحام متسقة عبر دفعات المواد المتغيرة وسرعات الإنتاج.
مبدأ العمل والنظرة التقنية العامة
تتكون آلة اللحام بالنبض الحراري عادة من شريط أو قضيب علوي مسخن، وسطح دعم سفلي غالباً ما يكون مصنوعاً من السيليكون أو مادة داعمة أخرى مقاومة للحرارة، وآلية ضغط، ونظام تحكم ينظم التيار وزمن الانتظار والتبريد.
تسلسل العملية
- يتم وضع طبقات المادة وتثبيتها.
- يمر التيار الكهربائي عبر عنصر المقاومة لفترة قصيرة.
- يرفع السخان درجة حرارة الدرزة فقط في منطقة اللحام.
- يُحافظ على الضغط أثناء تبريد الدرزة.
- يُحرر الأداة بعد التصلب، منتجاً وصلة ملحومة.
هذا التسخين عند الطلب هو الميزة التقنية المحددة للعملية. في العديد من الأنظمة، يمكن أن يصل شريط السخان إلى درجة حرارة اللحام بسرعة كبيرة ثم يبرد بسرعة بعد توقف التيار، مما يقلل من ارتفاع الحرارة الزائد والالتصاق والتشوه.
الخصائص التقنية النموذجية
| المعامل | النطاق أو الميزة النموذجية | ملاحظات |
|---|---|---|
| عرض اللحام | 3 إلى 45 مم | شائع لأشرطة التسخين المستقيمة والمحددة الشكل. |
| استجابة التسخين | حوالي 0.5 ثانية للوصول إلى حوالي 20 إلى 200 درجة مئوية في أنظمة النبض الحراري المذكورة | يعكس الكتلة الحرارية المنخفضة والاستجابة السريعة. |
| طول الختم | حتى 5 أمتار في تمريرة واحدة في بعض آلات القضبان الطويلة | يُستخدم في أعمال المنسوجات والأغشية كبيرة الحجم. |
| نافذة درجة الحرارة | تقريباً 200 درجة فهرنهايت إلى 650 درجة فهرنهايت في بعض معدات ختم الأقمشة | يعتمد على المادة وتصميم الآلة. |
| وضع التبريد | تبريد بالضغط، أحياناً مع تبريد مساعد بالهواء أو السائل | يحسن سلامة اللحام ومظهره. |
في الممارسة العملية، تعتمد المعاملات الدقيقة بشكل كبير على نوع البوليمر وسمك الطبقة وكيمياء الطلاء وهندسة الدرزة وسرعة الخط. اللحام النبضي مناسب بشكل خاص للمواد البلاستيكية الحرارية الرقيقة أو متوسطة السماكة مثل PVC وPE وPP والأقمشة المطلية وبعض الأفلام التقنية.
الأنواع والاختلافات
آلات اللحام بالنبض الحراري ليست عائلة آلة واحدة بل مجموعة من الأنظمة المرتبطة المحسنة لمنتجات مختلفة.
المتغيرات الشائعة
- أجهزة الختم النبضي ذات القضيب المسطح للأكياس والأكياس الصغيرة وشبكات الأفلام.
- لحامات المنسوجات ذات الدرزات الطويلة للمظلات والأغطية والخيام واللافتات.
- آلات اللحام النبضي لأحزمة النقل والشرائط الصناعية، غالباً مع قضبان مسخنة مزدوجة الجانب لتقصير وقت الدورة.
- أنظمة التثبيت الحراري النبضي لتجميع البلاستيك، حيث يشكل طرف مسخن رأساً ميكانيكياً.
- خطوط النبض الآلية للختم المتكرر عالي الحجم أو تصنيع الأغشية ذات التنسيق الطويل.
مقارنة فئات الاستخدام الرئيسية
| فئة الآلة | الوظيفة الرئيسية | نقاط القوة النموذجية | القيود النموذجية |
|---|---|---|---|
| أجهزة ختم التعبئة | ختم فيلمي محكم أو شبه محكم | أختام نظيفة، تسخين خامل منخفض | أبطأ من الختم المستمر للإنتاجية العالية جداً |
| لحامات الأقمشة | درزات طويلة في المنسوجات المطلية والأغشية | مظهر جيد للدرزة، إدخال حراري متحكم | يتطلب تحكماً دقيقاً في الشد والمحاذاة |
| لحامات أحزمة النقل | ربط الأحزمة والمقاطع التقنية | درزات قوية وتكرارية جيدة للعملية | غالباً ما يتطلب أدوات خاصة بالتطبيق |
| آلات التثبيت الحراري | تشكيل رؤوس بلاستيكية دائمة | جيد للأجزاء الإلكترونية والتجميلية | محدود بأشكال الرؤوس المناسبة والبلاستيك الحراري |
التطبيقات والاستخدامات
تُستخدم آلات اللحام النبضي حيثما يكون الاندماج الحراري الموضعي والتبريد بالضغط النظيف أكثر أهمية من التسخين المستمر.
- التعبئة والتغليف: أكياس وأكياس صغيرة وتجميعات على شكل بثور وإغلاقات محكمة للمنتجات الغذائية والطبية والصناعية.
- المنسوجات التقنية: المظلات وهياكل الظل واللافتات والأغطية والستائر والأقمشة المعمارية.
- المنتجات القابلة للنفخ والأغشية المرنة: الدرزات الحافظة للهواء والحواجز المقاومة للماء والبطانات البيئية.
- المنتجات الطبية والرعاية الصحية: التعبئة المعقمة أو الحساسة للتلوث والمكونات المرنة القابلة للختم.
- السيارات والنقل: أغطية المقاعد وصفائح الزخارف الداخلية وتجميعات الفينيل حيث تكون الدرزات النظيفة مهمة.
- تجميع الإلكترونيات: التثبيت الحراري للرؤوس على الهياكل والدروع والتجميعات الفرعية.
التطبيق الأقل ملاءمة هو البلاستيك الهندسي السميك جداً أو عالي التوصيل أو الصلب الذي يتطلب تسخيناً كتلياً عميقاً أو اندماجاً هيكلياً يتجاوز ما يمكن أن يوفره درز نبضي ضيق. في مثل هذه الحالات، قد تكون طرق الربط بالموجات فوق الصوتية أو الاهتزاز أو اللوح الساخن أو الليزر أو غيرها أكثر ملاءمة، حسب الهندسة واستجابة المادة.
توافق المواد وجودة الدرزة
اللحام النبضي أكثر فعالية على البلاستيك الحراري والركائز المطلية بالبلاستيك الحراري. ترتبط العملية على نطاق واسع بـPVC وPE وPP والأقمشة التقنية المطلية، لأن هذه المواد تلين وتعيد التصلب بشكل متوقع تحت التسخين والضغط المتحكم.
تتأثر جودة الدرزة بـ:
- نافذة الانصهار للبوليمر
- السمك والطبقات
- تركيبة الطلاء والحشوات
- توزيع الضغط
- زمن التبريد تحت الحمل
- هندسة الأداة ومحاذاة القضيب
بسبب كون التسخين موضعياً، تتعرض المادة المحيطة لتعرض حراري أقل، مما يمكن أن يساعد في تقليل التجعد والاحتراق والانكماش غير الضروري للمادة.
الابتكارات التكنولوجية والأتمتة
ركز تطوير الآلات الحديث على التحكم في الحلقة المغلقة، وإدارة الوصفات الرقمية، وتكرارية العملية. تنظم بعض الأنظمة درجة حرارة اللحام في الوقت الفعلي للحفاظ على سلامة الدرزة رغم التباين المحيط أو تغيرات المواد.
تشمل الابتكارات البارزة:
- التحكم القائم على الطاقة بدلاً من التحكم البسيط القائم على الزمن، مما يحسن الاتساق عبر المشغلين ودفعات الراتنج.
- قضبان التسخين مزدوجة الجانب التي تقلل من أوقات التسخين والتبريد، مما يحسن الإنتاجية.
- مفاهيم اللحام النبضي عالي السرعة لأوقات ختم قصيرة جداً في التعبئة المتخصصة، بما في ذلك التطبيقات الغذائية الحساسة.
- الأتمتة المعيارية للدرزات الطويلة، مع حركة موجهة وتحكم متكامل في الشد وتسلسلات دورات قابلة للبرمجة.
الجوانب البيئية والاستدامة
غالباً ما يُعتبر اللحام النبضي فعالاً نسبياً لأن الآلة تسخن فقط أثناء دورة اللحام، بدلاً من الحفاظ على أداة مسخنة باستمرار طوال الوقت.
تشمل مزايا الاستدامة:
- انخفاض الطلب على الطاقة في وضع الاستعداد مقارنة بأنظمة الختم المسخنة باستمرار.
- تقليل النفايات الحرارية لأن الحرارة مركزة عند الدرزة.
- توفير محتمل في المواد من خلال اتساق أفضل للدرزة وانخفاض معدلات الخردة.
- التوافق مع التعبئة المرنة خفيفة الوزن وهياكل المنسوجات، مما يمكن أن يقلل من كتلة المادة لكل جزء نهائي.
المقايضة الرئيسية هي أن بعض أنظمة النبض يمكن أن يكون لها أوقات دورات أطول من الطرق الحرارية المستمرة، خاصة عندما تكون فترات التبريد الطويلة مطلوبة للدرزات الأكثر سمكاً أو القضبان الأكبر.
التأثير الاقتصادي والسوق العالمي
تشغل آلات اللحام النبضي مكانة مهمة في معالجة البلاستيك حيث تُقدر تكلفة رأس المال المعتدلة، وانخفاض استهلاك الطاقة، وجودة الدرزة العالية أكثر من الإنتاجية القصوى. تُستخدم على نطاق واسع من قبل مصنعي التعبئة المرنة والمنسوجات الصناعية والأغطية الواقية والأغشية والمواد الطبية القابلة للتصرف.
يشمل السوق مصنعين متخصصين في أجهزة الختم الحراري والنبضي، غالباً ما يخدمون قطاعات إقليمية أو خاصة بالتطبيق مثل المظلات وأحزمة النقل والتعبئة الطبية وتحويل الأقمشة الصناعية. يتشكل الطلب من خلال النمو في التعبئة المرنة والمنسوجات التقنية وأغشية البنية التحتية وأنظمة التشطيب الآلية.
التحديات الحالية والابتكارات
رغم مزاياها، تواجه التكنولوجيا العديد من التحديات الهندسية:
- حدود وقت الدورة للإنتاج عالي الحجم جداً، خاصة حيث يحكم وقت التبريد الإنتاج.
- نوافذ عملية ضيقة لبعض المواد متعددة الطبقات أو المطلية، والتي تتطلب إعداداً دقيقاً.
- توحيد الدرزة على أطوال طويلة، حيث يصبح توزيع الضغط واستواء القضيب أمراً حاسماً.
- تباين المواد، خاصة في البلاستيك الحراري المعاد تدويره أو المتغير التركيب، مما قد يغير سلوك الانصهار.
لذلك يتركز الابتكار على استجابة حرارية أسرع، وتحكم أفضل بالتغذية الراجعة، وأنظمة ضغط أكثر توحداً، ومنصات صديقة للأتمتة يمكنها تثبيت الجودة دون زيادة استخدام الطاقة.
النظرة المستقبلية
من المحتمل أن تظل آلات اللحام بالنبض الحراري مهمة في القطاعات التي تحتاج إلى ربط بلاستيك حراري نظيف وقابل للتكرار وواعٍ بالطاقة. أقوى آفاق النمو هي في تصنيع المنسوجات الآلي والتعبئة الطبية والتقنية وبناء الأغشية والتثبيت الحراري الدقيق للإلكترونيات والتجميعات خفيفة الوزن.
من المحتمل أن يركز تطوير المعدات المستقبلي على:
- دورات تسخين وتبريد أقصر
- مكتبات وصفات أوسع للمواد المختلطة
- استشعار أكثر تكاملاً ومراقبة الجودة
- مستويات أعلى من المناولة الروبوتية وتكامل الخطوط
- توافق محسن مع البلاستيك الحراري المعاد تدويره والقائم على المواد الحيوية
مع أنظمة الإنتاج التي أصبحت أكثر اعتماداً على البيانات، ستكمن قيمة اللحام النبضي ليس فقط في الدرزة التي ينشئها، بل في قدرته على تقديم إدخال حراري متحكم، وخسائر خاملة منخفضة، وجودة قابلة للتكرار مع الحد الأدنى من تلف المادة.
المراجع
- •
Impulse Welding Machine Technology. (n.d.). Weldmaster.Link
- •
Heat-pulse welding machines (WI). (n.d.). Schirmacher.Link
- •
Munekata Industrial Machinery. (2018, August 22). IMPULSE WELDER. https://munekata.com/english/ipw/Link
- •
Forsstrom High Frequency AB. (2025, June 16). Impulse welding machine. https://www.forsstrom.com/en/impulse-welding-machine/Link
- •
ISM Series pulse welding machine. (n.d.). Schirmacher.Link
- •
Zemat Technology Group. (2025, April 25). PULSA ECO - Linear, impulse heat sealer. https://www.zemat.com/impulse-welders/pulsa-eco/Link
- •
Awning welder | Shade welding machine | Impulse extreme. (n.d.). Weldmaster.Link
- •
Other welding processes. (n.d.). Schirmacher.Link
- •
Impulse heat staking equipment. (n.d.). U.S. Heatstake.Link
- •
IPROS GMS. (2021, October 14). Resin bonding machine "Impulse Welder". https://mono.ipros.com/en/product/detail/2000613410/Link
- •
Top 5 ways impulse welding excels in industrial applications. (2025, November 3). Weldmaster. https://www.weldmaster.com/blog/impulse-welding-excels-industrial-applicationsLink
- •
What is industrial impulse welding? (2020, March 31). Weldmaster. https://www.weldmaster.com/blog/what-is-industrial-impulse-welding?Link
- •
最新资讯. (2020, November 10). https://www.szhyhf.com/xingyezixun/20-37.htmlLink
- •
Zemat Technology Group. (2025, November 25). Technology solutions and industrial equipment. https://www.zemat.com/Link
- •
Thermal impulse welding. (2019, March 6). Schirmacher GmbH. https://schirmacher-hf.de/en/thermal-impulse-weldingLink
- •
New machines. (2023, July 7). TTF LTD. https://www.ttfltd.co.uk/new-machines/Link
- •
High-speed pulse welding - HIS. (2025, January 8). Fraunhofer IVV. https://www.ivv.fraunhofer.de/en/processing-machinery/sealing-and-welding-processes/his.htmlLink
- •
High-frequency, impulse, thermal & ultrasonic welding for plastics. (2024, September 25). Matrelec. https://www.matrelec.com/en/welding/Link
- •
Four reasons to turn on the power of impulse welding. (2019, April 23). Radio Frequency Welding. https://radiofrequencywelding.com/follow-your-impulse/Link
- •
Matrelec high-frequency & impulse welders. (n.d.). Aeronaut Automation.Link
- •
Impulse welder のProduct Line. (2024, June 24). 精電舎電子工業. https://mono.ipros.com/en/company/detail/102333/category/48481/Link
- •
Vertrod impulse welder sealer for fabric. (n.d.). PAC Machinery.Link
- •
TOOLTEX_FLYER-IMPULSE_STAKING_PRESS-081216. (n.d.). Tooltex. https://www.tooltex.com/documents/TOOLTEX_FLYER-IMPULSE_STAKING_PRESS-081216.pdfLink
- •
RESISTRON vs CIRUS (which for which applications). (2026, August 4). ROPEX. https://www.ropex-group.com/guide/resistron-vs-cirus-which-for-which-applications/Link
- •
Hochgeschwindigkeits Impuls Schweißen von Kunststofffolien (HIS). (2026, April 24). Fraunhofer. https://publica.fraunhofer.de/entities/publication/c2a07d03-3dc9-409d-80d6-04b57ca1ea58Link
- •
Why use multiple-impulse resistance welding? (2004, November 9). The Fabricator. https://www.thefabricator.com/thewelder/article/shopmanagement/why-use-multiple-impulse-resistance-weldingrLink
- •
Comparing packet welding and impulse welding. (2026, April 27). Novaseal. https://www.novaseal.com/comparing-packet-welding-and-impulse-welding/Link
- •
Industrial fabric welding machines. (n.d.). Weldmaster.Link
- •
Impulse welding. (2025, January 20). Alibaba. https://www.alibaba.com/showroom/impulse-welding.htmlLink
- •
Pulse MIG welding: How it works & when to use it. (2025, March 25). Car-O-Liner. https://car-o-liner.com/en-us/pulse-mig-welding/Link
- •
Impulse welders – Impulse awning welders, impulse sealing. (2025, April 25). Zemat Technology Group. https://www.zemat.com/impulse-welders/Link