
はじめに
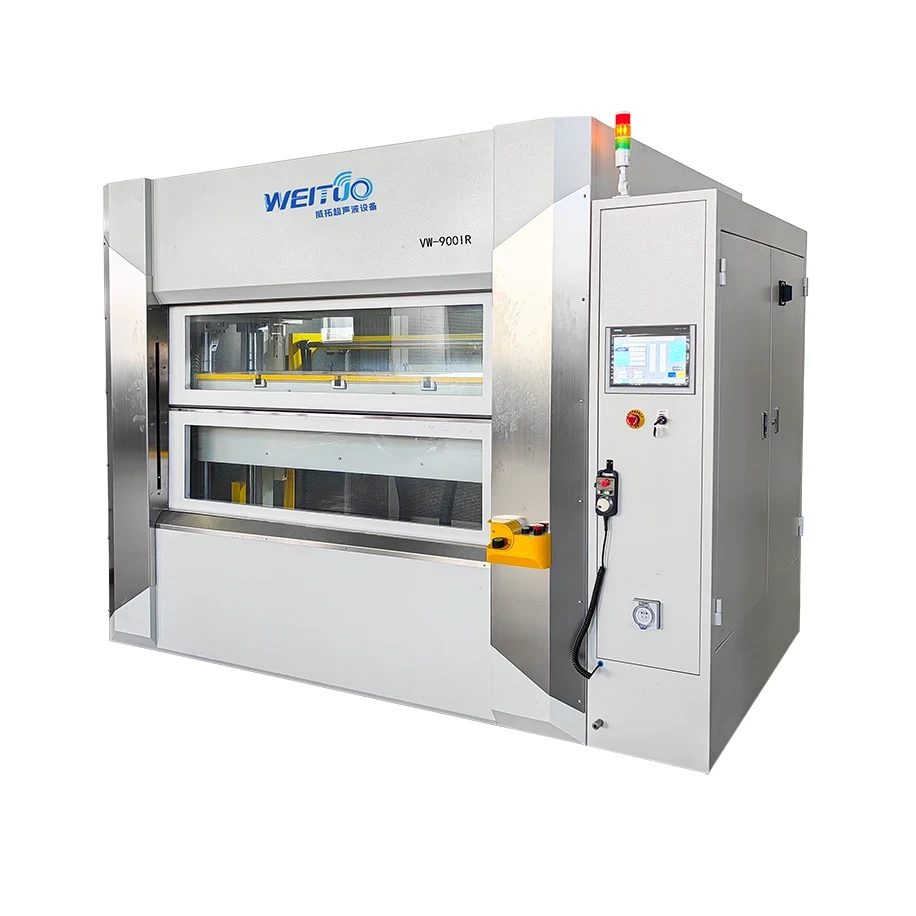
摩擦溶接機は、機械的摩擦によって熱を発生させ、その後鍛造圧力を加えて接合部を固めることで、強固な固相接合を形成する特殊な接合システムです。融接とは異なり、このプロセスは通常、母材を溶融させず、これにより歪み、溶加材依存、シールドガス要件、および溶融・凝固に伴う多くの冶金的欠陥を低減します。
プラスチック加工および産業製造では、この用語は主に金属接合装置に用いられますが、同じ装置ファミリーには摩擦攪拌溶接システムも含まれており、軽量構造や先進的な製造で広く使用されています。主な装置クラスは回転摩擦溶接機、直線摩擦溶接機、軌道摩擦溶接機、および摩擦攪拌溶接機で、それぞれ異なる部品形状、荷重経路、および生産目標に最適化されています。
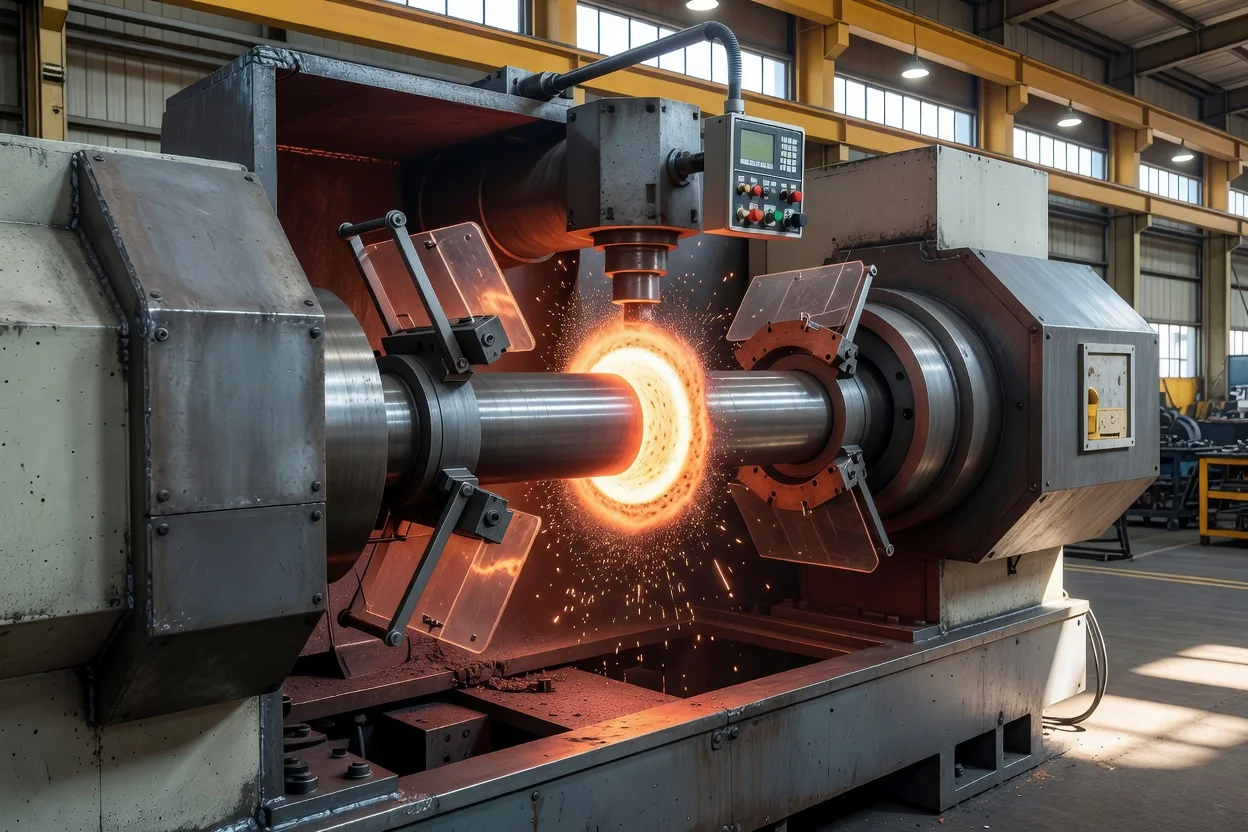
この技術は、丸物部品に用いられる初期の回転式システムから、サーボ駆動、プログラム可能な力プロファイル、およびプロセス内監視を備えたCNC制御の高再現性生産装置へと進化しました。現代のシステムは異種材料の接合、自動化生産のサポート、鍛造品質の完全性を有する再現性のある溶接の生産で評価されていますが、ツーリング、資本コスト、プロセス検証、および部品形状の制限に関する課題に直面し続けています。
歴史と開発
摩擦溶接は一般に回転摩擦溶接に遡り、1950年代初頭に開発され、円形部品向けの高スループットプロセスとして確立されました。
2つ目のマイルストーンは1960年代後半にあり、直線摩擦溶接が非円形突合せ接合、特にブレードディスクや圧縮機部品などの要求の厳しい航空宇宙アセンブリに対応するために概念化されました。
3つ目の主要な進展は、1991年にケンブリッジの溶接研究所のWayne Thomasによる摩擦攪拌溶接の発明であり、従来の溶接が困難なシートおよびプレート構造、特にアルミニウム合金への固相接合を拡張しました。
時を経て、装置メーカーは機械的に単純で手動設定が多かったシステムから、回転速度、軸方向力、アップセット長さ、ブレーキ動作、および滞留時間のプログラム可能なCNCおよびサーボ制御プラットフォームへと移行しました。この移行によりプロセス再現性が向上し、より厳密な寸法制御が可能になり、摩擦溶接をニッチな技術から主流の産業接合方法へと拡大しました。
技術概要
摩擦溶接機は、2つのワークピースを高い軸方向力の下で接触させ、一方の部品を他方に対して相対的に移動させることで動作します。相対運動は回転、直線、または軌道状であり、発生する摩擦により界面が塑性化状態に達します。その後、運動が停止または変更され、アセンブリが圧力下で鍛造されます。
典型的な回転サイクルには4つの段階があります:摩擦、制動、鍛造、および荷重下冷却です。摩擦段階では、低〜中程度の軸圧により熱と表面塑性が生じ、汚染物質がフラッシュとして排出されます。鍛造段階では、力を増大させて接合を固め、接合部を最終長さに短縮します。
主要な工学変数には以下が含まれます:
- 回転速度:回転システムの場合、多くの生産記述で約1,500〜3,000 rpmの範囲が一般的ですが、装置と材料の組み合わせにより大きく異なります。
- 直線往復周波数:直線摩擦溶接の場合、一般的に約25〜125 Hzで、振幅はミリメートル範囲の小さい値です。
- 軸方向力 / 鍛造力:プロセス記述では数十メガパスカルから、大型システムでは非常に大きな装置レベルの力まで幅があります。
- アップセット長さおよび鍛造つぶれ:これらは接合中に変位した塑性化材料の量を反映するため、重要なプロセス品質指標となります。
- 界面最高温度:溶融点以下に留まります。一般的な記述では、摩擦溶接は母材の絶対融点の約0.6〜0.9で動作します。
固相接合は決定的な特徴です。材料が完全に溶融しないため、摩擦溶接は融接と比較して低気孔率、凝固割れの最小化、および熱影響部問題の低減を実現できます。
主な装置タイプ
| タイプ | 相対運動 | 典型的な部品 | 主な強み | 主な制限 |
|---|---|---|---|---|
| 回転摩擦溶接 | 1つの部品が静止部品に対して回転 | シャフト、ロッド、チューブ対チューブ、エンドフィッティング | 高生産性、強固な円形断面接合、自動化に適する | 回転対称形状に最適 |
| 慣性摩擦溶接 | フライホイールに蓄積された回転エネルギー | 高量産の丸物部品 | 安定したエネルギー供給と堅牢な再現性 | パラメータ成形において直動式より柔軟性に欠ける |
| 直動式摩擦溶接 | 制御された制動を伴うモーター駆動回転 | 精密部品、異種材料 | 速度、力、およびアップセットプロファイルの微細制御 | 制御システムの複雑さが高い |
| 直線摩擦溶接 | 高速往復運動 | ブレードディスク、航空構造、非円形部品 | 複雑断面および航空宇宙グレード接合に優れる | 高い装置剛性と大荷重要求 |
| 軌道摩擦溶接 | 制御された軌道運動 | 選択された非円形接合 | 相対運動を界面全体に分散させる必要がある場合に有用 | より特殊で回転式システムほど一般的でない |
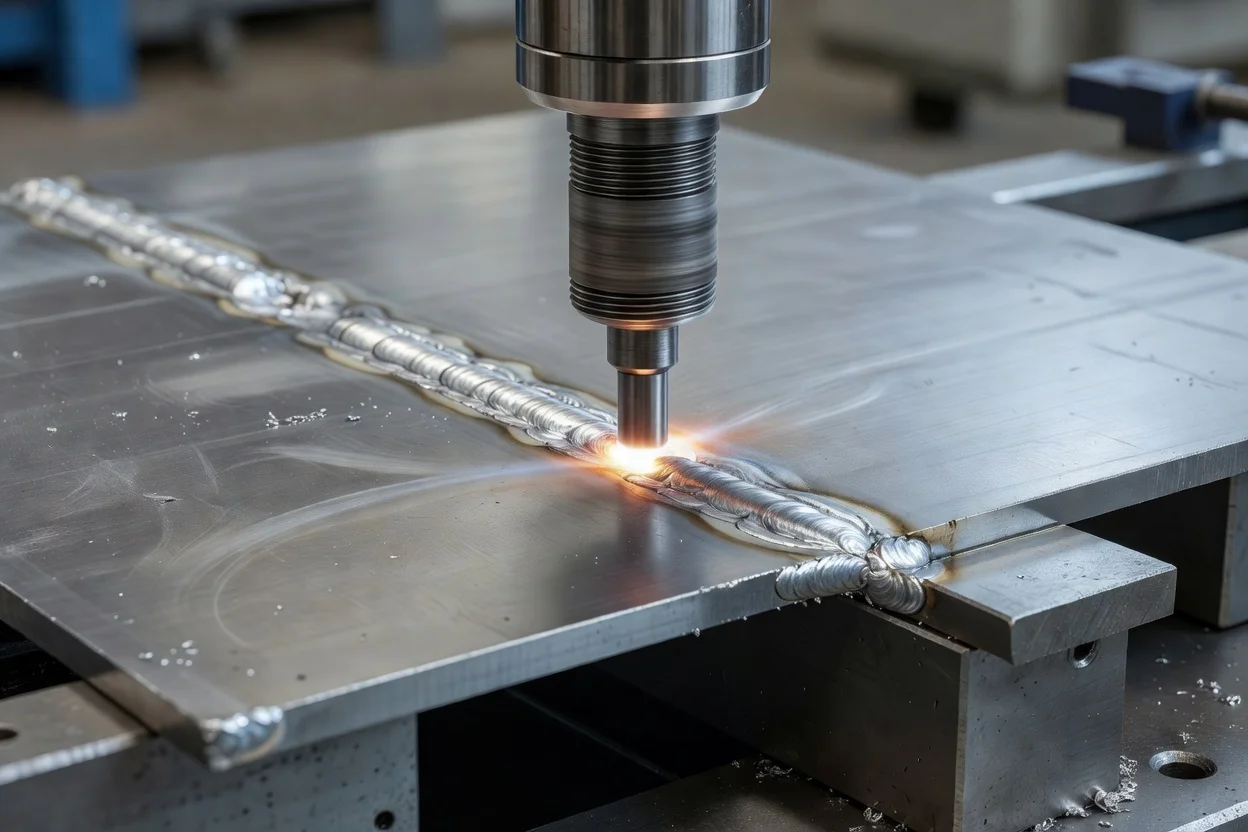
| 摩擦攪拌溶接 | 回転ツールがシームを横断 | シート、プレート、押出材 | アルミニウム構造に優れ、歪みが少ない | 裏当て支持が必要で、すべての突合せまたは丸物接合の直接代替ではない |
主な仕様と性能範囲
メーカーは、コンパクトユニットから非常に高い鍛造能力を持つ大型システムまで、幅広い装置サイズを記述しています。例としてKUKAは、中〜大型部品向けに最大1,500 kNの鍛造力を有する回転摩擦溶接システムを提供しており、Thompsonブランドの装置は最大400 tの鍛造能力で提供されています。
技術参考文献で報告される典型的なプロセス値には以下が含まれます:
- 回転表面速度:おおよそ1–3 m/s
- 直線往復周波数:おおよそ25–125 Hz
- 直線ストローク振幅:おおよそ1–3 mm
- サイクルタイム:材料および部品サイズにより1–30 sが一般的
- 温度:通常溶融点以下で、しばしば溶融プールではなく塑性化固相窓として記述される
良好な溶接の品質シグネチャは、しばしばフラッシュおよびアップセット長さの制御された形成です。生産システムでは、これらの測定可能な出力を使用して、十分な熱入力と鍛造圧力が達成されたことを間接的に確認します。
用途と使用例
摩擦溶接機は、強固で信頼性の高い接合が必要で、従来の融接が遅く、歪みが生じやすく、冶金的に適さない場合に使用されます。
主な用途分野:
- 自動車および輸送:ドライブシャフト、アクスル部品、バルブ部品、トランスミッションシャフト、およびその他の回転対称アセンブリ。
- 航空宇宙:ブレードディスク、圧縮機スプール、ファン部品、および直線摩擦溶接による高完全性非円形構造。
- 石油・ガス / エネルギー:ドリルストリングおよびチューブアセンブリ、ダウンホール部品、および選択された異種金属接合。
- 産業機械:シャフト、ツールシャンク、カップリング、耐摩耗エンドフィッティング。
- 防衛および重機:再現性のある溶接品質と低欠陥率を必要とするミッションクリティカル部品。
不適切な用途は薄肉装飾シート加工または高度に装飾的な製造で、装置コスト、クランプ要件、およびフラッシュ管理が通常アプリケーションに見合わない場合です。
材料適合性
摩擦溶接は同種金属および選択された異種金属接合に特に有効です。産業情報源では、鋼、アルミニウム合金、鋳造金属、ニッケル合金、マグネシウム、および従来の溶接で接合が困難な一部の特殊材料の成功例が記述されています。
異種組み合わせを接合できる能力は、このプロセスの主要な利点の一つですが、冶金学は依然として重要です。熱伝導率、流動応力、酸化挙動、および金属間化合物形成の違いは、溶接性、プロセス窓幅、および溶接後性能に強く影響します。
自動化とプロセス制御
現代の摩擦溶接機はますます以下を統合しています:
- サーボ制御の力と変位
- 閉ループ速度調整
- プログラム可能な溶接レシピ
- 長さ損失またはアップセット監視
- トレーサビリティのためのデータロギング
- ロボットローディングおよびインライン検査
これらの機能は大量生産をサポートし、シフトや施設間での一貫性を維持するのに役立ちます。このプロセスは、特にサイクルタイムが短く、溶接状態をオペレータの観察ではなく力、速度、エネルギー、およびアップセットデータから推測できるため、自動化に適しています。
利点
- 固相接合:典型的な回転および直線変種では完全溶融、溶加材、またはシールドガスを必要としない。
- 短いサイクルタイム:大量生産に適する。
- 高い再現性:CNC制御の力および運動プロファイルによる。
- 強固な接合:適切に設定された場合、鍛造品質の特性と低欠陥発生率。
- 優れた異種金属対応:適切な組み合わせで。
- 低歪み:熱入力が局所的かつ制限されているため、多くの融接プロセスと比較して。
制限
- 形状制約:特に回転システムでは、軸対称部品に有利。
- 高い装置剛性と力要求:特に直線および大径用途で。
- フラッシュ発生:トリミングまたは二次加工が必要になる場合がある。
- ツーリングおよび治具の複雑さ:特に精密または非標準部品で。
- 資本コスト:特に大型自動化システムでは、従来の溶接装置と比較して高くなる可能性がある。
環境および持続可能性の側面
摩擦溶接は、多くの用途で溶加ワイヤ、フラックス、シールドガスなどの消耗品を削減することで持続可能性目標をサポートできます。プロセスが固相かつ局所的であるため、制御の緩い接合経路と比較して手直し、スクラップ、および歪み関連のエネルギー損失も低減できます。
ただし、このプロセスは自動的に低影響ではありません。大型装置はエネルギー集約的であり、フラッシュトリミングは効率的に回収またはリサイクルする必要がある材料を生成します。したがって、持続可能性性能は装置効率、部品歩留まり、治具設計、および接合ラインが軽量化または部品統合をどの程度サポートするかに依存します。
経済的および市場への影響
摩擦溶接は、ダウンタイム、スクラップ、およびフィールド故障が高コストとなる場合に高量産、高完全性接合を可能にするため、持続的な産業的重要性を持っています。MTI Welding、KUKA/Thompson、TWI関連技術プロバイダー、およびその他の専門メーカーなどの装置メーカーは、溶接品質、トレーサビリティ、およびプロセス再現性を重視するセクターにサービスを提供しています。
市場需要は以下のいくつかのトレンドによって形成されています:
- 輸送および航空宇宙における軽量合金の使用増加
- 異種材料接合への関心の高まり
- 自動化およびデジタル品質管理の拡大
- スクラップ、手直し、およびエネルギー強度削減への圧力
これらの力により、摩擦溶接は普遍的な接合方法ではなく特殊な資本設備カテゴリであり続けながらも、関連性を維持しています。
現在の課題と革新
現在の工学的課題には以下が含まれます:
- 特に航空宇宙および防衛における重要接合のプロセス認定
- 高力または高温変種におけるツールおよび治具の摩耗
- 脆性金属間化合物層を形成せずに異種合金を接合
- プロセス監視と工場データシステムの統合
- 生産を遅らせることなくフラッシュおよび寸法制御を管理
革新はサーボ駆動制御、適応力プロファイリング、リアルタイム監視、多軸摩擦攪拌システム、および大型部品向けの装置剛性向上に集中しています。一部のサプライヤーは、現代の製造における柔軟性の必要性を反映して、異なる部品サイズおよび生産レイアウトに構成可能なモジュール式プラットフォームも強調しています。
将来の見通し
摩擦溶接機は、製造業者が軽量アセンブリ、高い接合信頼性、および自動化対応プロセスを必要とする分野で重要性を増すと考えられます。ハイブリッド駆動システム、予知保全、デジタルトレーサビリティ、および複雑合金および非伝統的形状向けの特殊装置での継続的な開発が期待されます。
最も強力な将来の見通しは、部品統合および冶金的完全性が明確な価値提案を生み出せる航空宇宙、電動モビリティ、エネルギーシステム、および精密産業部品にあります。摩擦攪拌溶接はアルミニウム集約型構造で拡大を続け、回転および直線摩擦溶接は丸物および複雑断面金属部品の堅牢な生産接合で中心的な役割を果たし続けるでしょう。
要約
摩擦溶接機は、制御された摩擦、圧力、および鍛造つぶれを利用して鍛造品質の接合を形成する固相接合システムです。主な強みは速度、再現性、低歪み、および自動化適合性であり、主な制約は形状制限、高い資本コスト、および精密なプロセス制御の必要性です。
参考文献
- •
MTI Friction Welding Solutions & Manufacturing Services. (2026, July 14).Link
- •
Friction welding. (n.d.).Link
- •
Friction Welding — Process Guide. (2026, August 11).Link
- •
Friction_welding, EQUIPMENT and how it works. (n.d.).Link
- •
Insider's Guide to Friction Welding (FRW). (2021, July 25).Link
- •
The Friction Welding Process | Team AFW. (2019, January 22).Link
- •
ETA 100T. (2000).Link
- •
RSM 1 - RIEXINGER. (2022, May 12).Link
- •
Friction welding machines|Product information. (n.d.).Link
- •
Rotary friction welding machines. (2020, March 5).Link
- •
Manufacturing. (n.d.).Link
- •
Friction Welding - Working Principle, Equipment, Advantages .... (2021).Link
- •
Thompson friction welding machines (RFW). (2020, February 5).Link
- •
NCT FRICTION WELDING. (2001).Link
- •
KUKA Invictus | KUKA Global. (2022, January 6).Link
- •
Understanding Friction Welding Machines - JIH-I Machinery. (2025, April 22).Link
- •
[PDF] ROTATIONAL FRICTION WELDING. (n.d.).Link
- •
Innovative Operation For.... (2021, January 25).Link
- •
Friction Stir Welding (FSW) Machines - Bond Technologies. (2026, February 13).Link
- •
How Does Friction Welding Work. (2015, August 9).Link
- •
What is Friction Welding? - TWI. (n.d.).Link
- •
Friction Welding Machines: A Comprehensive Guide. (2024, April 30).Link
- •
Understanding Different Types Of Friction Welding | Artizono. (2024, June 28).Link
- •
Direct Drive Friction Welding Machines. (2025, November 20).Link
- •
FRICTION WELDING MACHINE - Coimbatore. (n.d.).Link
- •
Friction welding. (2005, January 30).Link
- •
Spin Friction Welding - Coldwater Machine Company. (2023, June 7).Link
- •
Friction Stir Welding Machines. (2026, April 14).Link
- •
Friction Welding - Process, Benefits, Report. | KUKA Global. (2017, July 11).Link
- •
Rotary Friction Welding Machines. (2024, April 10).Link
- •
Friction Welding - an overview. (n.d.).Link
- •
Rotary friction welding - Wikipedia. (2020, December 18).Link
- •
RV MACHINE TOOLS. (n.d.).Link
- •
Friction Welding Equipment. (2020, April 1).Link
- •
Types of Friction Welding | Rotary, Linear, Friction Stir, and .... (2025, March 20).Link
- •
American Friction Welding: Rotary Friction Welding .... (2013).Link
- •
Industrial Friction Welding Machines for Metal Fabricators. (2025, May 12).Link
- •
The Friction Welding Dictionary. (2021, March 2).Link
- •
Friction stir welding - Wikipedia. (2005, February 12).Link
- •
Friction weld machine. (2025, January 20).Link
- •
Advances in Friction Welding - SME.org. (2016, October 10).Link
- •
Friction Processes - Welding, Surfacing and Dissimilar .... (n.d.).Link
- •
Friction Welding: What is it?. (2022, August 26).Link