
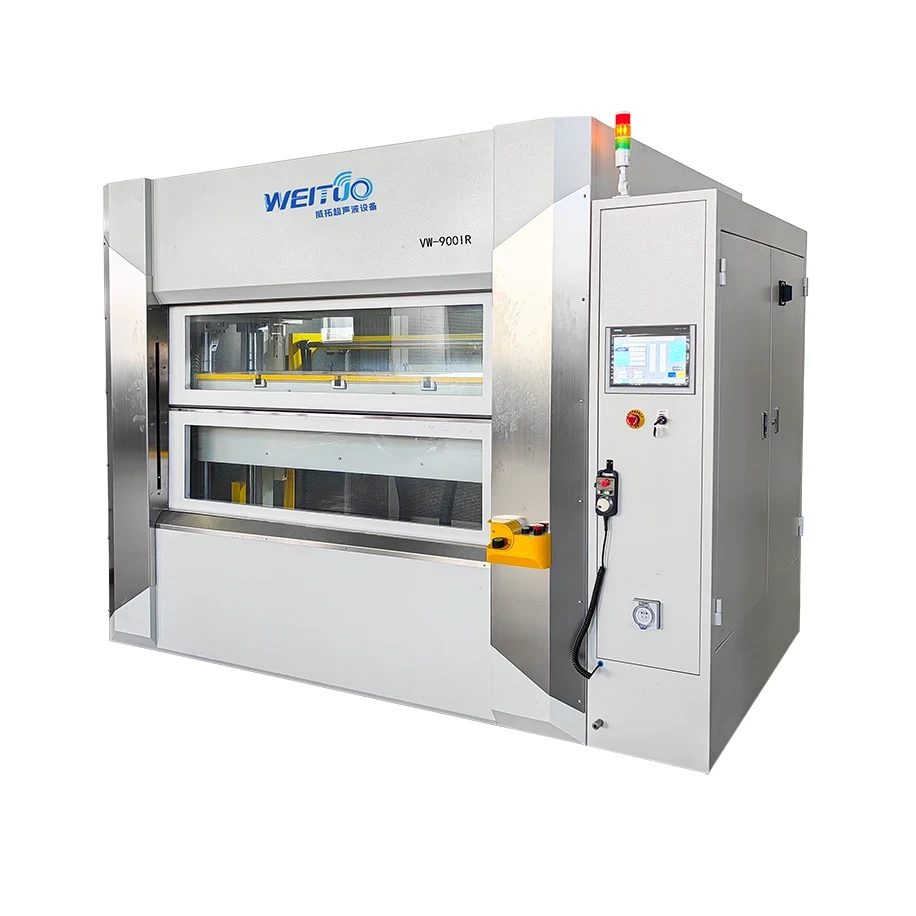
परिचय
घर्षण वेल्डिंग मशीनें विशेष जॉइनिंग सिस्टम हैं जो यांत्रिक घर्षण द्वारा गर्मी उत्पन्न करके और फिर जोड़ को मजबूत करने के लिए फोर्जिंग दबाव लगाकर मजबूत, सॉलिड-स्टेट बॉन्ड बनाती हैं। फ्यूजन वेल्डिंग के विपरीत, प्रक्रिया आमतौर पर बेस मटेरियल को पिघलाती नहीं है, जिससे विकृति, फिलर-मेटल निर्भरता, शील्डिंग-गैस आवश्यकताओं और पिघलने और ठोसकरण से जुड़े कई धातुकर्म दोष कम होते हैं।
प्लास्टिक प्रोसेसिंग और औद्योगिक विनिर्माण में, यह शब्द सबसे अधिक धातु जॉइनिंग उपकरण के लिए उपयोग किया जाता है, लेकिन इसी मशीन परिवार में फ्रिक्शन स्टिर वेल्डिंग सिस्टम भी शामिल हैं, जो हल्के ढांचे और उन्नत निर्माण में व्यापक रूप से उपयोग किए जाते हैं। मुख्य मशीन वर्ग रोटरी फ्रिक्शन वेल्डर्स, लीनियर फ्रिक्शन वेल्डर्स, ऑर्बिटल फ्रिक्शन वेल्डर्स और फ्रिक्शन स्टिर वेल्डिंग मशीनें हैं, प्रत्येक विभिन्न भाग ज्यामिति, लोड पाथ और उत्पादन उद्देश्यों के लिए अनुकूलित।
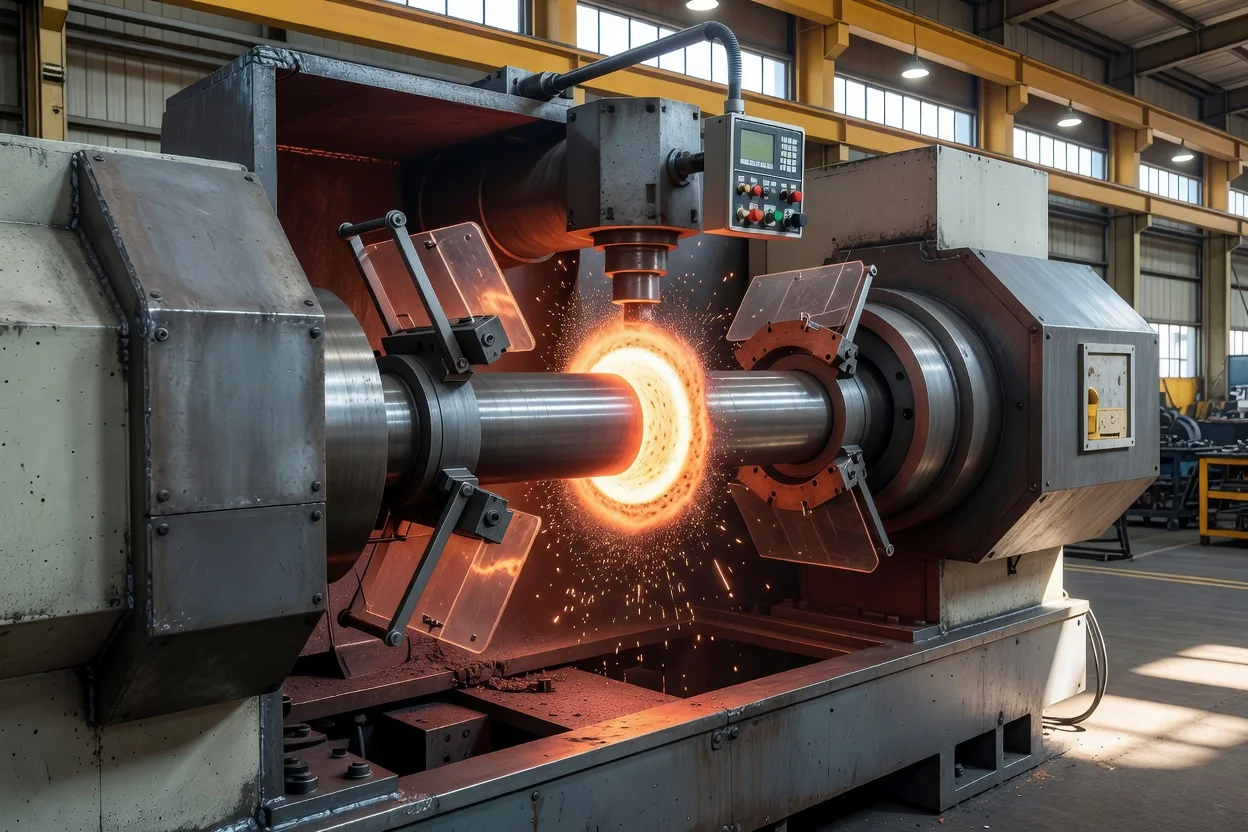
प्रौद्योगिकी शुरुआती रोटरी सिस्टम से विकसित हुई जो गोल भागों के लिए उपयोग किए जाते थे, CNC-नियंत्रित, अत्यधिक दोहराए जाने योग्य उत्पादन उपकरण में सर्वो ड्राइव, प्रोग्राम योग्य बल प्रोफाइल और इन-प्रोसेस मॉनिटरिंग के साथ। आधुनिक सिस्टम असमान सामग्रियों को जोड़ने, स्वचालित उत्पादन का समर्थन करने और जाली-गुणवत्ता अखंडता के साथ दोहराए जाने योग्य वेल्ड बनाने के लिए मूल्यवान हैं, जबकि टूलिंग, पूंजी लागत, प्रक्रिया सत्यापन और भाग ज्यामिति सीमाओं से संबंधित चुनौतियों का सामना करना जारी रखते हैं।
इतिहास और विकास
घर्षण वेल्डिंग को आमतौर पर रोटरी फ्रिक्शन वेल्डिंग से जोड़ा जाता है, जिसे 1950 के दशक की शुरुआत में विकसित किया गया और गोलाकार भागों के लिए उच्च-थ्रूपुट प्रक्रिया के रूप में स्थापित किया गया।
दूसरा मील का पत्थर 1960 के दशक के उत्तरार्ध में आया, जब लीनियर फ्रिक्शन वेल्डिंग को गैर-गोलाकार बट जोड़ों को संबोधित करने के लिए अवधारणाबद्ध किया गया, विशेष रूप से मांग वाले एयरोस्पेस असेंबली जैसे ब्लिस्क और कंप्रेसर घटकों में।
तीसरी प्रमुख प्रगति 1991 में कैम्ब्रिज में द वेल्डिंग इंस्टीट्यूट में वेन थॉमस द्वारा फ्रिक्शन स्टिर वेल्डिंग का आविष्कार था, जिसने शीट और प्लेट संरचनाओं तक सॉलिड-स्टेट जॉइनिंग को बढ़ाया जो पारंपरिक रूप से वेल्ड करना मुश्किल है, विशेष रूप से एल्यूमीनियम मिश्र धातु।
समय के साथ, मशीन निर्माता यांत्रिक रूप से सरल, अक्सर मैन्युअल रूप से सेट सिस्टम से CNC- और सर्वो-नियंत्रित प्लेटफॉर्म में चले गए जिनमें प्रोग्राम योग्य रोटेशन गति, अक्षीय बल, अपसेट लंबाई, ब्रेकिंग व्यवहार और ड्वेल टाइमिंग शामिल हैं। इस बदलाव ने प्रक्रिया दोहराव में सुधार किया, सख्त आयामी नियंत्रण सक्षम किया और घर्षण वेल्डिंग को एक niche तकनीक से मुख्यधारा औद्योगिक जॉइनिंग विधि में विस्तारित किया।
तकनीकी अवलोकन
घर्षण वेल्डिंग मशीनें उच्च अक्षीय बल के तहत दो वर्कपीस को संपर्क में लाकर काम करती हैं जबकि एक भाग दूसरे के सापेक्ष गति करता है। सापेक्ष गति रोटरी, लीनियर या ऑर्बिटल हो सकती है, और उत्पन्न घर्षण इंटरफेस को प्लास्टिककृत अवस्था तक बढ़ाता है; फिर गति बंद या बदली जाती है और असेंबली को दबाव में फोर्ज किया जाता है।
एक विशिष्ट रोटरी चक्र में चार चरण शामिल हैं: घर्षण, ब्रेकिंग, फोर्ज और लोड के तहत शीतलन। घर्षण चरण के दौरान, कम से मध्यम अक्षीय दबाव गर्मी और सतह प्लास्टिसिटी उत्पन्न करता है जबकि दूषित पदार्थ फ्लैश के रूप में बाहर निकाले जाते हैं; फोर्ज चरण के दौरान, बल को बॉन्ड को मजबूत करने और जोड़ को उसकी अंतिम लंबाई तक कम करने के लिए बढ़ाया जाता है।
मुख्य इंजीनियरिंग चर में शामिल हैं:
- रोटेशनल गति रोटरी सिस्टम के लिए, आमतौर पर कई उत्पादन विवरणों में लगभग 1,500 से 3,000 rpm की सीमा में, हालांकि मशीन और सामग्री संयोजन व्यापक रूप से भिन्न होते हैं।
- लीनियर रेसिप्रोकेशन फ्रीक्वेंसी लीनियर फ्रिक्शन वेल्डिंग के लिए, आमतौर पर लगभग 25 से 125 Hz छोटे आयामों के साथ मिलीमीटर रेंज में।
- अक्षीय बल / फोर्ज बल, जो प्रक्रिया विवरणों में दसियों मेगापास्कल से लेकर भारी सिस्टम पर बहुत बड़े मशीन-स्तरीय बलों तक हो सकता है।
- अपसेट लंबाई और फोर्ज कोलैप्स, जो महत्वपूर्ण प्रक्रिया-गुणवत्ता संकेतक के रूप में काम करते हैं क्योंकि वे दर्शाते हैं कि बॉन्डिंग के दौरान कितनी प्लास्टिककृत सामग्री विस्थापित हुई थी।
- पीक इंटरफेस तापमान, जो पिघलने के नीचे रहता है; सामान्य विवरणों में, घर्षण वेल्डिंग बेस मटेरियल के पूर्ण पिघलने तापमान के लगभग 0.6 से 0.9 पर संचालित होता है।
सॉलिड-स्टेट जॉइनिंग एक परिभाषित विशेषता है। क्योंकि सामग्री पूरी तरह से पिघलती नहीं है, घर्षण वेल्डिंग कम porosity, न्यूनतम solidification cracking और फ्यूजन वेल्डिंग की तुलना में कम heat-affected-zone समस्याओं वाले जोड़ उत्पन्न कर सकती है।
मुख्य मशीन प्रकार
| प्रकार | सापेक्ष गति | विशिष्ट भाग | प्रमुख शक्तियां | मुख्य सीमाएं |
|---|---|---|---|---|
| रोटरी फ्रिक्शन वेल्डिंग | एक भाग स्थिर भाग के विरुद्ध घूमता है | शाफ्ट, रॉड, ट्यूब-टू-ट्यूब, एंड फिटिंग | उच्च उत्पादकता, मजबूत गोल-सेक्शन जोड़, स्वचालन के लिए उपयुक्त | रोटेशनल रूप से सममित ज्यामिति के लिए सर्वोत्तम |
| इनर्शिया फ्रिक्शन वेल्डिंग | फ्लाईव्हील में संग्रहीत रोटेशनल ऊर्जा | उच्च-मात्रा गोल भाग | स्थिर ऊर्जा वितरण और मजबूत दोहराव | पैरामीटर शेपिंग में डायरेक्ट-ड्राइव की तुलना में कम लचीला |
| डायरेक्ट-ड्राइव फ्रिक्शन वेल्डिंग | नियंत्रित ब्रेकिंग के साथ मोटर-चालित घूर्णन | सटीक घटक, मिश्रित सामग्री | गति, बल और अपसेट प्रोफाइल का सूक्ष्म नियंत्रण | उच्च नियंत्रण-प्रणाली जटिलता |
| लीनियर फ्रिक्शन वेल्डिंग | तेज reciprocating गति | ब्लिस्क, एयरो संरचनाएं, गैर-गोल भाग | जटिल क्रॉस-सेक्शन और एयरोस्पेस-ग्रेड जोड़ के लिए उत्कृष्ट | उच्च मशीन कठोरता और बड़े बल की मांग |
| ऑर्बिटल फ्रिक्शन वेल्डिंग | नियंत्रित ऑर्बिटल गति | चयनित गैर-गोल जोड़ | उपयोगी जहां सापेक्ष गति को इंटरफेस में वितरित किया जाना चाहिए | अधिक विशेष, रोटरी सिस्टम की तुलना में कम आम |
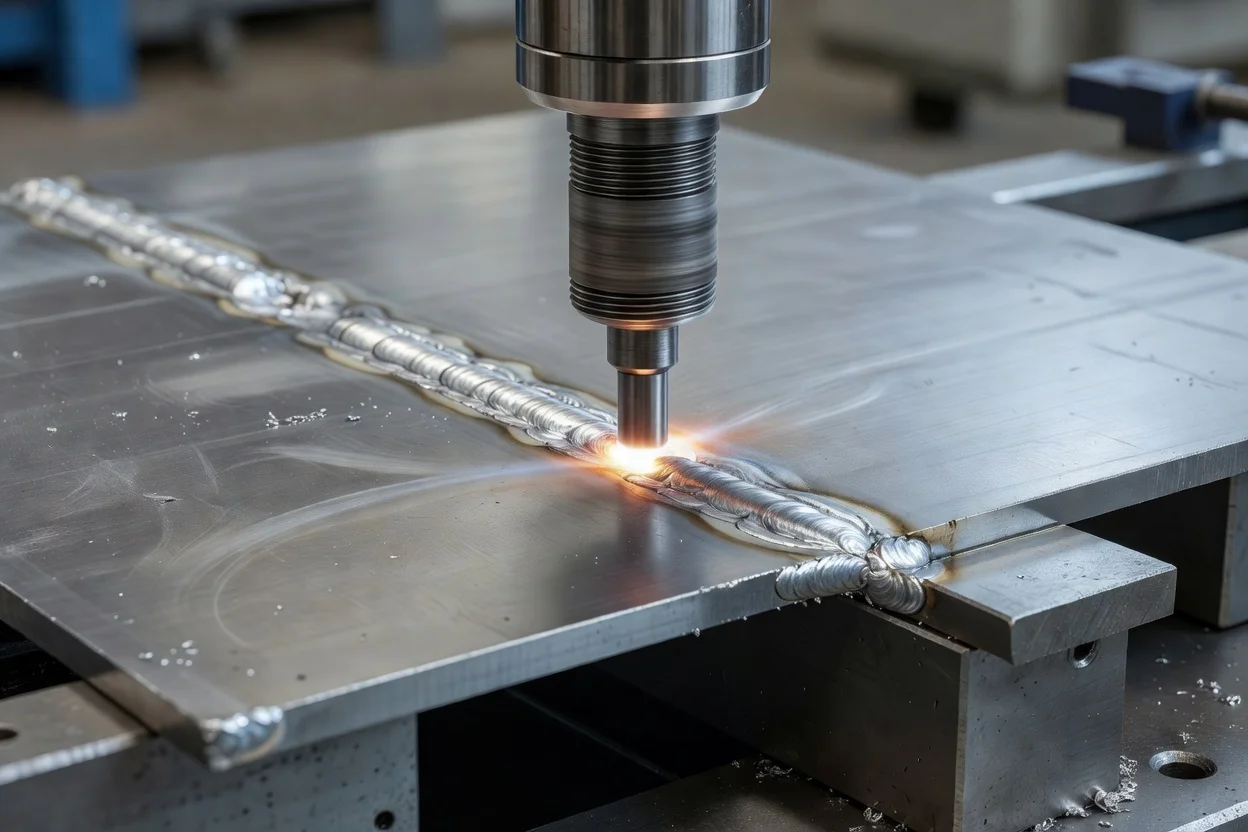
| फ्रिक्शन स्टिर वेल्डिंग | घूर्णन टूल सीम को पार करता है | शीट, प्लेट, एक्सट्रूजन | एल्यूमीनियम संरचनाओं के लिए उत्कृष्ट, कम विकृति | बैकिंग सपोर्ट की आवश्यकता और सभी बट या गोल जोड़ों के लिए सीधा प्रतिस्थापन नहीं |
मुख्य विनिर्देश और प्रदर्शन रेंज
निर्माता मशीन आकारों की विस्तृत श्रृंखला का वर्णन करते हैं, कॉम्पैक्ट इकाइयों से लेकर बहुत उच्च फोर्ज क्षमताओं वाले बड़े सिस्टम तक। KUKA, उदाहरण के लिए, मध्यम से बड़े घटकों के लिए 1,500 kN तक फोर्ज बलों के साथ रोटरी फ्रिक्शन वेल्डिंग सिस्टम प्रदान करता है, और Thompson-ब्रांडेड मशीनें 400 t तक फोर्ज क्षमताओं के साथ पेश की जाती हैं।
तकनीकी संदर्भों में रिपोर्ट की गई विशिष्ट प्रक्रिया मान शामिल हैं:
- रोटरी सतह गति: लगभग 1–3 m/s
- लीनियर रेसिप्रोकेशन फ्रीक्वेंसी: लगभग 25–125 Hz
- लीनियर स्ट्रोक आयाम: लगभग 1–3 mm
- चक्र समय: अक्सर सामग्री और घटक आकार के आधार पर 1–30 s
- तापमान: आमतौर पर पिघलने के नीचे, अक्सर पिघले हुए पूल के बजाय प्लास्टिककृत सॉलिड-स्टेट विंडो के रूप में वर्णित
सफल वेल्ड का गुणवत्ता हस्ताक्षर अक्सर फ्लैश और अपसेट लंबाई का नियंत्रित गठन होता है। उत्पादन सिस्टम इन मापने योग्य आउटपुट का उपयोग अप्रत्यक्ष पुष्टि के रूप में करते हैं कि पर्याप्त गर्मी इनपुट और फोर्ज दबाव प्राप्त किया गया था।
अनुप्रयोग और उपयोग
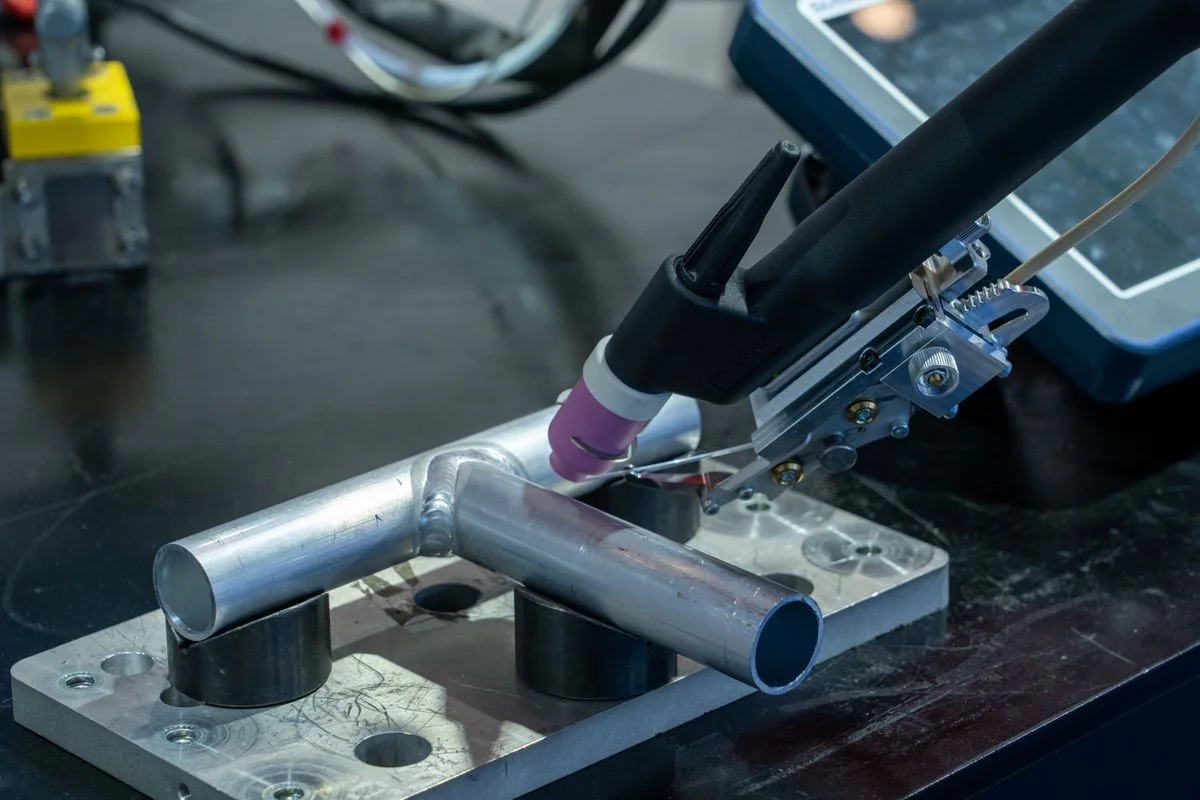
घर्षण वेल्डिंग मशीनें जहां मजबूत, विश्वसनीय जोड़ों की आवश्यकता होती है और जहां पारंपरिक फ्यूजन वेल्डिंग धीमी, विकृति-प्रवण या धातुकर्म रूप से कम उपयुक्त हो सकती है, वहां उपयोग की जाती हैं।
प्रमुख अनुप्रयोग क्षेत्र शामिल हैं:
- ऑटोमोटिव और परिवहन: ड्राइवशाफ्ट, एक्सल घटक, वाल्व भाग, ट्रांसमिशन शाफ्ट और अन्य रोटेशनल रूप से सममित असेंबली।
- एयरोस्पेस: ब्लिस्क, कंप्रेसर स्पूल, फैन घटक और लीनियर फ्रिक्शन वेल्डिंग द्वारा जुड़े उच्च-अखंडता गैर-गोल संरचनाएं।
- ऑयल और गैस / ऊर्जा: ड्रिल-स्ट्रिंग और ट्यूब असेंबली, डाउनहोल घटक और चयनित असमान-धातु जोड़।
- औद्योगिक मशीनरी: शाफ्ट, टूल शैंक, कपलिंग और wear-resistant एंड फिटिंग।
- रक्षा और भारी उपकरण: मिशन-महत्वपूर्ण घटक जिन्हें दोहराए जाने योग्य वेल्ड गुणवत्ता और कम दोष दर की आवश्यकता होती है।
एक खराब-फिट उपयोग पतला सजावटी शीट कार्य या अत्यधिक सजावटी निर्माण है, जहां उपकरण लागत, क्लैंपिंग आवश्यकताएं और फ्लैश प्रबंधन आमतौर पर अनुप्रयोग के लिए असमानुपातिक होते हैं।
सामग्री संगतता
घर्षण वेल्डिंग same-metal और चयनित dissimilar-metal जोड़ों के लिए विशेष रूप से प्रभावी है। औद्योगिक स्रोत स्टील, एल्यूमीनियम मिश्र धातु, कास्ट धातु, निकल मिश्र धातु, मैग्नीशियम और कुछ विदेशी सामग्रियों के सफल जुड़ाव का वर्णन करते हैं जो पारंपरिक वेल्डिंग द्वारा जोड़ना मुश्किल है।
असमान संयोजनों को जोड़ने की इसकी क्षमता प्रक्रिया के प्रमुख लाभों में से एक है, लेकिन धातुकर्म महत्वपूर्ण रहता है। तापीय चालकता, प्रवाह तनाव, ऑक्सीकरण व्यवहार और इंटरमेटैलिक गठन में अंतर वेल्डेबिलिटी, प्रक्रिया विंडो चौड़ाई और पोस्ट-वेल्ड प्रदर्शन को दृढ़ता से प्रभावित कर सकते हैं।
स्वचालन और प्रक्रिया नियंत्रण
आधुनिक घर्षण वेल्डिंग मशीनें तेजी से एकीकृत करती हैं:
- सर्वो-नियंत्रित बल और विस्थापन
- क्लोज्ड-लूप गति विनियमन
- प्रोग्राम योग्य वेल्ड रेसिपी
- लंबाई-हानि या अपसेट मॉनिटरिंग
- ट्रेसेबिलिटी के लिए डेटा लॉगिंग
- रोबोट लोडिंग और इनलाइन निरीक्षण
ये सुविधाएं उच्च-मात्रा उत्पादन का समर्थन करती हैं और शिफ्ट और सुविधाओं में स्थिरता बनाए रखने में मदद करती हैं। प्रक्रिया विशेष रूप से स्वचालन-अनुकूल है क्योंकि चक्र समय छोटे होते हैं और वेल्ड स्थिति को बल, गति, ऊर्जा और अपसेट डेटा से अनुमान लगाया जा सकता है न कि केवल ऑपरेटर अवलोकन से।
लाभ
- सॉलिड-स्टेट बॉन्डिंग बिना पूर्ण पिघलने, फिलर मेटल या विशिष्ट रोटरी और लीनियर वेरिएंट में शील्डिंग गैस के।
- लघु चक्र समय बड़े पैमाने पर उत्पादन के लिए उपयुक्त।
- उच्च दोहराव CNC-नियंत्रित बल और गति प्रोफाइल के साथ।
- मजबूत जोड़ जाली-गुणवत्ता विशेषताओं और ठीक से सेट होने पर कम दोष घटना के साथ।
- अच्छी dissimilar-metal क्षमता उपयुक्त संयोजनों में।
- कई फ्यूजन वेल्डिंग प्रक्रियाओं की तुलना में कम विकृति क्योंकि गर्मी इनपुट स्थानीयकृत और सीमित है।
सीमाएं
- ज्यामिति बाधाएं, विशेष रूप से रोटरी सिस्टम के लिए, जो अक्षसममित भागों का पक्ष लेते हैं।
- उच्च मशीन कठोरता और बल आवश्यकताएं, विशेष रूप से लीनियर और बड़े-व्यास अनुप्रयोगों के लिए।
- फ्लैश जनरेशन, जिसके लिए ट्रिमिंग या द्वितीयक मशीनिंग की आवश्यकता हो सकती है।
- टूलिंग और फिक्स्चरिंग जटिलता, विशेष रूप से सटीक या गैर-मानक भागों के लिए।
- पूंजी लागत, जो पारंपरिक वेल्डिंग उपकरण की तुलना में उच्च हो सकती है, विशेष रूप से बड़े स्वचालित सिस्टम के लिए।
पर्यावरणीय और स्थिरता पहलू
घर्षण वेल्डिंग कई अनुप्रयोगों में फिलर वायर, फ्लक्स और शील्डिंग गैस जैसे उपभोग्य सामग्रियों को कम करके स्थिरता लक्ष्यों का समर्थन कर सकती है। क्योंकि प्रक्रिया सॉलिड-स्टेट और स्थानीयकृत है, यह कम नियंत्रित जॉइनिंग मार्गों की तुलना में रीवर्क, स्क्रैप और विकृति-संबंधित ऊर्जा हानि को भी कम कर सकती है।
हालांकि, प्रक्रिया स्वचालित रूप से कम-प्रभाव नहीं है। बड़ी मशीनें ऊर्जा-गहन हो सकती हैं, और फ्लैश ट्रिमिंग ऐसी सामग्री बनाती है जिसे कुशलता से पुनर्प्राप्त या रिसाइकल किया जाना चाहिए। इसलिए स्थिरता प्रदर्शन मशीन दक्षता, भाग उपज, फिक्स्चर डिजाइन और इस हद तक निर्भर करता है कि जॉइनिंग लाइन लाइटवेटिंग या भाग समेकन का समर्थन करती है।
आर्थिक और बाजार प्रभाव
घर्षण वेल्डिंग ने निरंतर औद्योगिक महत्व प्राप्त किया है क्योंकि यह उच्च-मात्रा, उच्च-अखंडता जॉइनिंग को सक्षम बनाता है जहां डाउनटाइम, स्क्रैप और क्षेत्र विफलता महंगी होती है। MTI Welding, KUKA/Thompson, TWI-संबद्ध प्रौद्योगिकी प्रदाता और अन्य विशेष निर्माता जैसे मशीन निर्माता उन क्षेत्रों की सेवा करते हैं जो वेल्ड गुणवत्ता, ट्रेसेबिलिटी और प्रक्रिया दोहराव को महत्व देते हैं।
बाजार मांग कई रुझानों द्वारा आकार दी जाती है:
- परिवहन और एयरोस्पेस में लाइटवेट मिश्र धातुओं का अधिक उपयोग
- dissimilar-material joining में बढ़ी हुई रुचि
- स्वचालन और डिजिटल गुणवत्ता नियंत्रण का विस्तार
- स्क्रैप, रीवर्क और ऊर्जा तीव्रता को कम करने का दबाव
इन शक्तियों ने घर्षण वेल्डिंग को प्रासंगिक बनाए रखा है भले ही यह एक सार्वभौमिक जॉइनिंग विधि के बजाय एक विशेष पूंजी-उपकरण श्रेणी बनी हुई है।
वर्तमान चुनौतियां और नवाचार
वर्तमान इंजीनियरिंग चुनौतियों में शामिल हैं:
- महत्वपूर्ण जोड़ों के लिए प्रक्रिया योग्यता, विशेष रूप से एयरोस्पेस और रक्षा में
- उच्च-बल या उच्च-तापमान वेरिएंट में टूल और फिक्स्चर घिसाव
- भंगुर इंटरमेटैलिक परतें बनाए बिना dissimilar alloys को जोड़ना
- फैक्ट्री डेटा सिस्टम के साथ प्रक्रिया मॉनिटरिंग को एकीकृत करना
- उत्पादन को धीमा किए बिना फ्लैश और आयामी नियंत्रण का प्रबंधन
नवाचार सर्वो-चालित नियंत्रण, अनुकूली बल प्रोफाइलिंग, रियल-टाइम मॉनिटरिंग, मल्टी-एक्सिस फ्रिक्शन स्टिर सिस्टम और बड़े घटकों के लिए बेहतर मशीन कठोरता में केंद्रित है। कुछ आपूर्तिकर्ता मॉड्यूलर प्लेटफॉर्म पर भी जोर देते हैं जिन्हें विभिन्न भाग आकार और उत्पादन लेआउट के लिए कॉन्फ़िगर किया जा सकता है, जो आधुनिक विनिर्माण में लचीलेपन की आवश्यकता को दर्शाता है।
भविष्य की संभावनाएं
घर्षण वेल्डिंग मशीनें जहां निर्माताओं को लाइटवेट असेंबली, उच्च जोड़ विश्वसनीयता और स्वचालन-तैयार प्रक्रियाओं की आवश्यकता होती है, वहां महत्व में बढ़ने की संभावना है। हाइब्रिड ड्राइव सिस्टम, पूर्वानुमानित रखरखाव, डिजिटल ट्रेसेबिलिटी और जटिल मिश्र धातुओं और गैर-पारंपरिक ज्यामिति के लिए विशेष मशीनों में निरंतर विकास की उम्मीद है।
सबसे मजबूत भविष्य की संभावनाएं एयरोस्पेस, इलेक्ट्रिक मोबिलिटी, ऊर्जा सिस्टम और सटीक औद्योगिक घटक में हैं, जहां भाग एकीकरण और धातुकर्म अखंडता एक स्पष्ट मूल्य मामले का निर्माण कर सकते हैं। फ्रिक्शन स्टिर वेल्डिंग एल्यूमीनियम-गहन संरचनाओं में विस्तार जारी रखेगी, जबकि रोटरी और लीनियर फ्रिक्शन वेल्डिंग गोल और जटिल-सेक्शन धातु भागों के मजबूत उत्पादन जॉइनिंग के लिए केंद्रीय बनी रहेगी।
सारांश
घर्षण वेल्डिंग मशीनें सॉलिड-स्टेट जॉइनिंग सिस्टम हैं जो नियंत्रित घर्षण, दबाव और फोर्ज कोलैप्स का उपयोग करके जाली-गुणवत्ता वाले जोड़ बनाते हैं। उनकी मुख्य शक्तियां गति, दोहराव, कम विकृति और स्वचालन के साथ संगतता हैं, जबकि उनकी प्रमुख बाधाएं ज्यामिति सीमाएं, उच्च पूंजी लागत और सटीक प्रक्रिया नियंत्रण की आवश्यकता हैं।
संदर्भ
- •
MTI Friction Welding Solutions & Manufacturing Services. (2026, July 14).Link
- •
Friction welding. (n.d.).Link
- •
Friction Welding — Process Guide. (2026, August 11).Link
- •
Friction_welding, EQUIPMENT and how it works. (n.d.).Link
- •
Insider's Guide to Friction Welding (FRW). (2021, July 25).Link
- •
The Friction Welding Process | Team AFW. (2019, January 22).Link
- •
ETA 100T. (2000).Link
- •
RSM 1 - RIEXINGER. (2022, May 12).Link
- •
Friction welding machines|Product information. (n.d.).Link
- •
Rotary friction welding machines. (2020, March 5).Link
- •
Manufacturing. (n.d.).Link
- •
Friction Welding - Working Principle, Equipment, Advantages .... (2021).Link
- •
Thompson friction welding machines (RFW). (2020, February 5).Link
- •
NCT FRICTION WELDING. (2001).Link
- •
KUKA Invictus | KUKA Global. (2022, January 6).Link
- •
Understanding Friction Welding Machines - JIH-I Machinery. (2025, April 22).Link
- •
[PDF] ROTATIONAL FRICTION WELDING. (n.d.).Link
- •
Innovative Operation For.... (2021, January 25).Link
- •
Friction Stir Welding (FSW) Machines - Bond Technologies. (2026, February 13).Link
- •
How Does Friction Welding Work. (2015, August 9).Link
- •
What is Friction Welding? - TWI. (n.d.).Link
- •
Friction Welding Machines: A Comprehensive Guide. (2024, April 30).Link
- •
Understanding Different Types Of Friction Welding | Artizono. (2024, June 28).Link
- •
Direct Drive Friction Welding Machines. (2025, November 20).Link
- •
FRICTION WELDING MACHINE - Coimbatore. (n.d.).Link
- •
Friction welding. (2005, January 30).Link
- •
Spin Friction Welding - Coldwater Machine Company. (2023, June 7).Link
- •
Friction Stir Welding Machines. (2026, April 14).Link
- •
Friction Welding - Process, Benefits, Report. | KUKA Global. (2017, July 11).Link
- •
Rotary Friction Welding Machines. (2024, April 10).Link
- •
Friction Welding - an overview. (n.d.).Link
- •
Rotary friction welding - Wikipedia. (2020, December 18).Link
- •
RV MACHINE TOOLS. (n.d.).Link
- •
Friction Welding Equipment. (2020, April 1).Link
- •
Types of Friction Welding | Rotary, Linear, Friction Stir, and .... (2025, March 20).Link
- •
American Friction Welding: Rotary Friction Welding .... (2013).Link
- •
Industrial Friction Welding Machines for Metal Fabricators. (2025, May 12).Link
- •
The Friction Welding Dictionary. (2021, March 2).Link
- •
Friction stir welding - Wikipedia. (2005, February 12).Link
- •
Friction weld machine. (2025, January 20).Link
- •
Advances in Friction Welding - SME.org. (2016, October 10).Link
- •
Friction Processes - Welding, Surfacing and Dissimilar .... (n.d.).Link
- •
Friction Welding: What is it?. (2022, August 26).Link