
Introduction
Les machines de soudage par friction sont des systèmes d'assemblage spécialisés qui créent des liaisons solides à l'état solide en générant de la chaleur par friction mécanique, puis en appliquant une pression de forgeage pour consolider le joint. Contrairement au soudage par fusion, le processus ne fait normalement pas fondre le matériau de base, ce qui contribue à réduire la distorsion, la dépendance au métal d'apport, les exigences en gaz de protection et de nombreux défauts métallurgiques associés à la fusion et à la solidification.
Dans le traitement des plastiques et la fabrication industrielle, le terme est le plus souvent utilisé pour l'équipement d'assemblage de métaux, mais la même famille de machines comprend également les systèmes de soudage par friction malaxage, largement utilisés dans les structures légères et la fabrication avancée. Les principales classes de machines sont les soudeuses par friction rotative, les soudeuses par friction linéaire, les soudeuses par friction orbitale et les machines de soudage par friction malaxage, chacune optimisée pour différentes géométries de pièces, trajectoires de charge et objectifs de production.
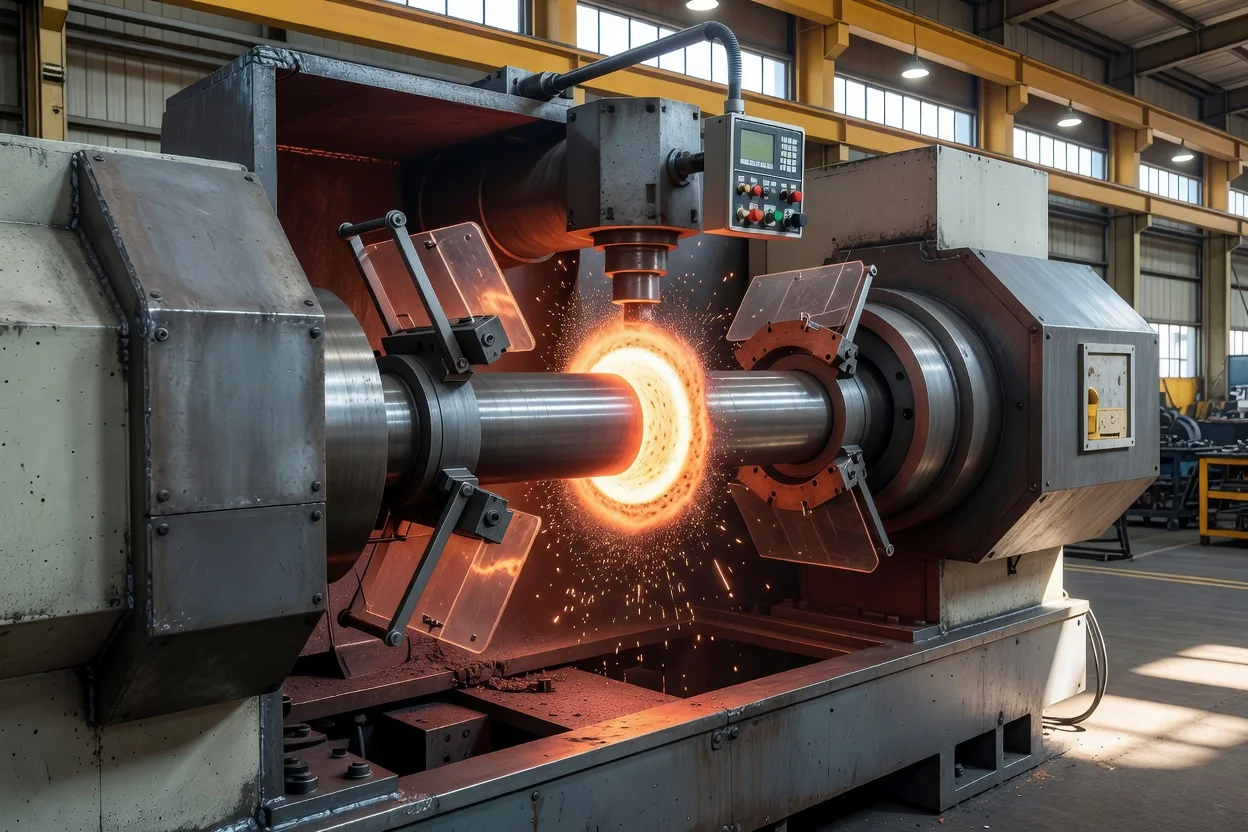
La technologie a évolué des premiers systèmes rotatifs utilisés pour les pièces rondes vers des équipements de production CNC contrôlés, hautement répétables, avec des entraînements servo, des profils de force programmables et une surveillance en cours de processus. Les systèmes modernes sont appréciés pour assembler des matériaux dissemblables, soutenir la production automatisée et produire des soudures répétables avec une intégrité de qualité forgée, tout en continuant à faire face à des défis liés à l'outillage, au coût en capital, à la validation du processus et aux limitations de géométrie des pièces.
Histoire et développement
Le soudage par friction est généralement attribué au soudage par friction rotative, développé au début des années 1950 et devenu un processus à haut débit pour les pièces circulaires.
Un deuxième jalon est survenu à la fin des années 1960, lorsque le soudage par friction linéaire a été conceptualisé pour traiter les joints bout à bout non circulaires, en particulier dans les assemblages aérospatiaux exigeants tels que les blisks et les composants de compresseur.
Une troisième avancée majeure a été l'invention du soudage par friction malaxage en 1991 par Wayne Thomas au Welding Institute de Cambridge, qui a étendu l'assemblage à l'état solide aux structures en tôle et en plaque difficiles à souder conventionnellement, en particulier les alliages d'aluminium.
Au fil du temps, les constructeurs de machines sont passés de systèmes mécaniquement plus simples, souvent réglés manuellement, à des plates-formes CNC et servo-commandées avec vitesse de rotation programmable, force axiale, longueur de refoulement, comportement de freinage et temps de maintien. Ce changement a amélioré la répétabilité du processus, permis un contrôle dimensionnel plus serré et fait passer le soudage par friction d'une technique de niche à une méthode d'assemblage industrielle courante.
Aperçu technique
Les machines de soudage par friction fonctionnent en mettant deux pièces en contact sous une force axiale élevée pendant qu'une pièce se déplace par rapport à l'autre. Le mouvement relatif peut être rotatif, linéaire ou orbital, et la friction générée élève l'interface à un état plastifié ; le mouvement est ensuite arrêté ou modifié et l'assemblage est forgé sous pression.
Un cycle rotatif typique comprend quatre étapes : friction, freinage, forgeage et refroidissement sous charge. Pendant l'étape de friction, une pression axiale faible à modérée génère de la chaleur et de la plasticité de surface tandis que les contaminants sont expulsés sous forme de bavure ; pendant l'étape de forgeage, la force est augmentée pour consolider la liaison et réduire le joint à sa longueur finale.
Les principales variables d'ingénierie comprennent :
- Vitesse de rotation pour les systèmes rotatifs, couramment dans la plage d'environ 1 500 à 3 000 tr/min dans de nombreuses descriptions de production, bien que les combinaisons de machines et de matériaux varient largement.
- Fréquence de va-et-vient linéaire pour le soudage par friction linéaire, couramment autour de 25 à 125 Hz avec de petites amplitudes dans la gamme millimétrique.
- Force axiale / force de forgeage, qui peut varier de dizaines de mégapascals dans les descriptions de processus à des forces très importantes au niveau de la machine sur les systèmes lourds.
- Longueur de refoulement et affaissement de forgeage, qui servent d'indicateurs importants de qualité du processus car ils reflètent la quantité de matériau plastifié déplacé pendant la liaison.
- Température d'interface maximale, qui reste inférieure au point de fusion ; en général, le soudage par friction fonctionne à environ 0,6 à 0,9 de la température de fusion absolue du matériau de base.
L'assemblage à l'état solide est une caractéristique définissante. Comme le matériau ne fond pas complètement, le soudage par friction peut produire des joints avec une faible porosité, une fissuration de solidification minimale et des problèmes de zone affectée thermiquement réduits par rapport au soudage par fusion.
Principaux types de machines
| Type | Mouvement relatif | Pièces typiques | Principaux atouts | Principales limitations |
|---|---|---|---|---|
| Soudage par friction rotative | Une pièce tourne contre une pièce fixe | Arbres, tiges, tube à tube, raccords d'extrémité | Haute productivité, joints solides à section ronde, bien adapté à l'automatisation | Idéal pour les géométries symétriques en rotation |
| Soudage par friction par inertie | Énergie rotationnelle stockée dans un volant | Pièces rondes à haut volume | Livraison d'énergie stable et répétabilité robuste | Moins flexible que l'entraînement direct dans la mise en forme des paramètres |
| Soudage par friction à entraînement direct | Rotation entraînée par moteur avec freinage contrôlé | Composants de précision, matériaux mixtes | Contrôle fin de la vitesse, de la force et du profil de refoulement | Complexité plus élevée du système de contrôle |
| Soudage par friction linéaire | Mouvement alternatif rapide | Blisks, structures aéronautiques, pièces non rondes | Excellent pour les sections transversales complexes et les joints de qualité aérospatiale | Exigences élevées en rigidité de machine et en force importante |
| Soudage par friction orbitale | Mouvement orbital contrôlé | Joints non circulaires sélectionnés | Utile lorsque le mouvement relatif doit être réparti sur l'interface | Plus spécialisé, moins courant que les systèmes rotatifs |
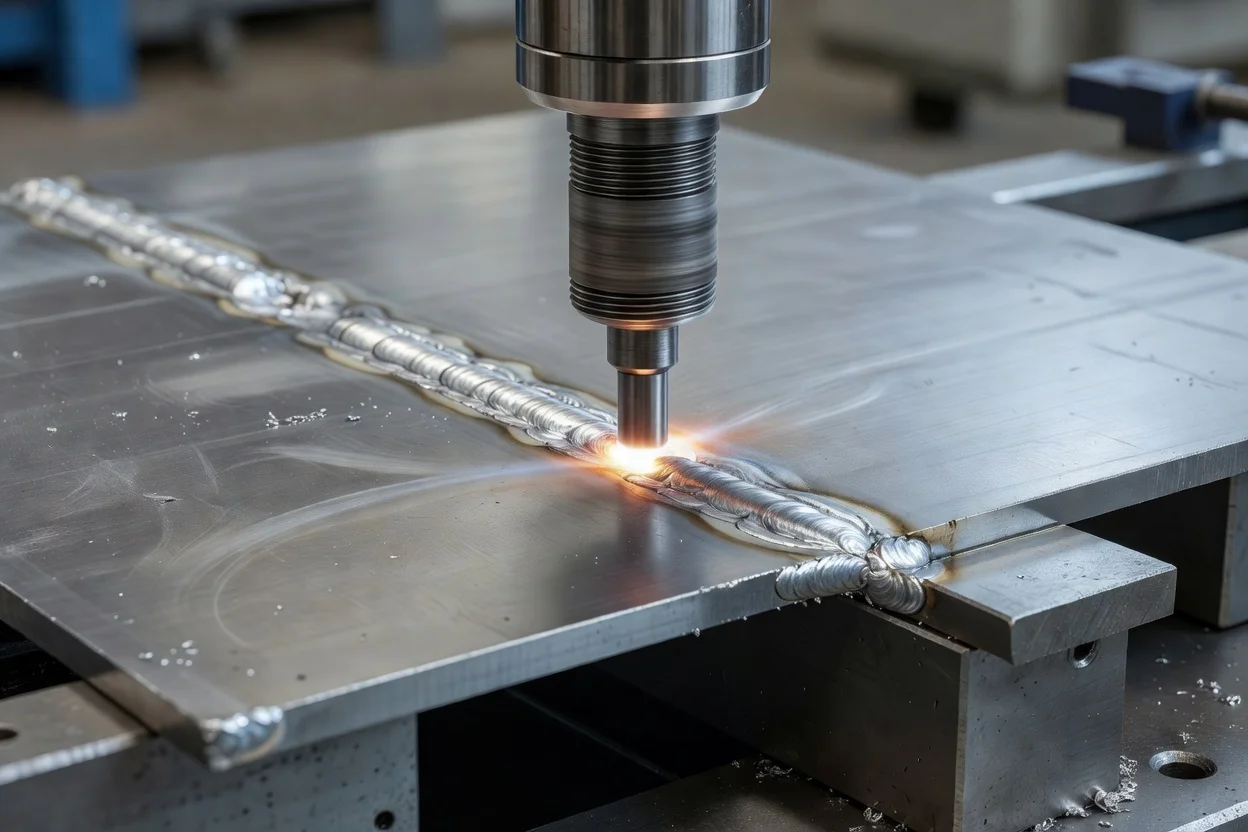
| Soudage par friction malaxage | Outil rotatif traverse le joint | Tôles, plaques, extrusions | Excellent pour les structures en aluminium, faible distorsion | Nécessite un support dorsal et n'est pas un remplacement direct pour tous les joints bout à bout ou ronds |
Principales spécifications et plages de performance
Les fabricants décrivent une large gamme de tailles de machines, des unités compactes aux grands systèmes avec des capacités de forgeage très élevées. KUKA, par exemple, propose des systèmes de soudage par friction rotative avec des forces de forgeage allant jusqu'à 1 500 kN pour les composants moyens à grands, et les machines de marque Thompson sont proposées avec des capacités de forgeage jusqu'à 400 t.
Les valeurs de processus typiques rapportées dans les références techniques comprennent :
- Vitesse de surface rotative : environ 1–3 m/s
- Fréquence de va-et-vient linéaire : environ 25–125 Hz
- Amplitude de course linéaire : environ 1–3 mm
- Temps de cycle : souvent 1–30 s selon le matériau et la taille du composant
- Températures : généralement inférieures au point de fusion, souvent décrites comme une fenêtre à l'état solide plastifié plutôt qu'un bain fondu
La signature de qualité d'une soudure réussie est souvent la formation contrôlée de bavure et de longueur de refoulement. Les systèmes de production utilisent ces sorties mesurables comme confirmation indirecte qu'une entrée de chaleur et une pression de forgeage suffisantes ont été atteintes.
Applications et utilisations
Les machines de soudage par friction sont utilisées là où des joints solides et fiables sont nécessaires et où le soudage par fusion conventionnel peut être lent, sujet à la distorsion ou moins adapté sur le plan métallurgique.
Les principaux domaines d'application comprennent :
- Automobile et transport : arbres de transmission, composants d'essieu, pièces de vanne, arbres de transmission et autres assemblages symétriques en rotation.
- Aérospatiale : blisks, bobines de compresseur, composants de ventilateur et structures non circulaires à haute intégrité assemblées par soudage par friction linéaire.
- Pétrole et gaz / énergie : assemblages de tiges de forage et de tubes, composants de fond de trou et joints de métaux dissemblables sélectionnés.
- Machines industrielles : arbres, queues d'outil, accouplements et raccords d'extrémité résistants à l'usure.
- Défense et équipements lourds : composants critiques nécessitant une qualité de soudure répétable et de faibles taux de défauts.
Une utilisation inadaptée est le travail de tôle ornementale fine ou la fabrication hautement décorative, où le coût de l'équipement, les exigences de serrage et la gestion des bavures sont généralement disproportionnés par rapport à l'application.
Compatibilité des matériaux
Le soudage par friction est particulièrement efficace pour les joints de même métal et de métaux dissemblables sélectionnés. Les sources industrielles décrivent l'assemblage réussi d'aciers, d'alliages d'aluminium, de métaux coulés, d'alliages de nickel, de magnésium et de certains matériaux exotiques difficiles à assembler par soudage conventionnel.
Sa capacité à assembler des combinaisons dissemblables est l'un des principaux avantages du processus, mais la métallurgie reste importante. Les différences de conductivité thermique, de contrainte d'écoulement, de comportement à l'oxydation et de formation d'intermétalliques peuvent fortement influencer la soudabilité, la largeur de la fenêtre de processus et les performances après soudage.
Automatisation et contrôle du processus
Les machines de soudage par friction modernes intègrent de plus en plus :
- Force et déplacement servo-commandés
- Régulation de vitesse en boucle fermée
- Recettes de soudage programmables
- Surveillance de la perte de longueur ou du refoulement
- Journalisation des données pour la traçabilité
- Chargement par robot et inspection en ligne
Ces fonctionnalités soutiennent la production à haut volume et aident à maintenir la cohérence entre les équipes et les installations. Le processus est particulièrement adapté à l'automatisation car les temps de cycle sont courts et l'état de la soudure peut être déduit des données de force, de vitesse, d'énergie et de refoulement plutôt que de l'observation de l'opérateur seul.
Avantages
- Liaison à l'état solide sans fusion complète, métal d'apport ou gaz de protection dans les variantes rotatives et linéaires typiques.
- Temps de cycle courts adaptés à la production de masse.
- Haute répétabilité avec des profils de force et de mouvement CNC-contrôlés.
- Joints solides avec des caractéristiques de qualité forgée et une faible incidence de défauts lorsqu'ils sont correctement réglés.
- Bonne capacité pour les métaux dissemblables dans des combinaisons adaptées.
- Distorsion réduite par rapport à de nombreux processus de soudage par fusion car l'apport de chaleur est localisé et limité.
Limitations
- Contraintes de géométrie, en particulier pour les systèmes rotatifs, qui favorisent les pièces axisymétriques.
- Exigences élevées en rigidité et en force de la machine, en particulier pour les applications linéaires et de grand diamètre.
- Génération de bavures, qui peut nécessiter une coupe ou un usinage secondaire.
- *Complexité de l'**outillage **et du montage*, en particulier pour les pièces de précision ou non standard.
- Coût en capital, qui peut être élevé par rapport à l'équipement de soudage conventionnel, en particulier pour les grands systèmes automatisés.
Aspects environnementaux et de durabilité
Le soudage par friction peut soutenir les objectifs de durabilité en réduisant les consommables tels que le fil d'apport, le flux et le gaz de protection dans de nombreuses applications. Comme le processus est à l'état solide et localisé, il peut également réduire les retouches, les rebuts et les pertes d'énergie liées à la distorsion par rapport à des voies d'assemblage moins contrôlées.
Le processus n'est cependant pas automatiquement à faible impact. Les grandes machines peuvent être gourmandes en énergie, et la coupe des bavures crée du matériau qui doit être récupéré ou recyclé efficacement. La performance en matière de durabilité dépend donc de l'efficacité de la machine, du rendement des pièces, de la conception des montages et de la mesure dans laquelle la ligne d'assemblage soutient l'allègement ou la consolidation des pièces.
Impact économique et de marché
Le soudage par friction a eu une importance industrielle soutenue car il permet un assemblage à haut volume et à haute intégrité là où les temps d'arrêt, les rebuts et les défaillances sur le terrain sont coûteux. Les constructeurs de machines tels que MTI Welding, KUKA/Thompson, les fournisseurs de technologie associés à TWI et d'autres fabricants spécialisés servent des secteurs qui valorisent la qualité des soudures, la traçabilité et la répétabilité du processus.
La demande du marché est façonnée par plusieurs tendances :
- Plus grande utilisation d'alliages légers dans le transport et l'aérospatiale
- Intérêt accru pour l'assemblage de matériaux dissemblables
- Expansion de l'automatisation et du contrôle qualité numérique
- Pression pour réduire les rebuts, retouches et intensité énergétique
Ces forces ont maintenu le soudage par friction pertinent même s'il reste une catégorie d'équipements en capital spécialisée plutôt qu'une méthode d'assemblage universelle.
Défis et innovations actuels
Les défis d'ingénierie actuels comprennent :
- Qualification du processus pour les joints critiques, en particulier dans l'aérospatiale et la défense
- Usure de l'outil et du montage dans les variantes à force ou température élevées
- Assemblage d'alliages dissemblables sans formation de couches intermétalliques fragiles
- Intégration de la surveillance du processus avec les systèmes de données d'usine
- Gestion des bavures et du contrôle dimensionnel sans ralentir la production
L'innovation se concentre sur le contrôle servo-entraîné, le profilage adaptatif de la force, la surveillance en temps réel, les systèmes de friction malaxage multi-axes et une rigidité de machine améliorée pour les grands composants. Certains fournisseurs mettent également l'accent sur les plates-formes modulaires qui peuvent être configurées pour différentes tailles de pièces et agencements de production, reflétant le besoin de flexibilité dans la fabrication moderne.
Perspectives d'avenir
Les machines de soudage par friction devraient prendre de l'importance là où les fabricants ont besoin d'assemblages légers, d'une fiabilité élevée des joints et de processus prêts pour l'automatisation. Un développement continu est attendu dans les systèmes d'entraînement hybrides, la maintenance prédictive, la traçabilité numérique et les machines spécialisées pour les alliages complexes et les géométries non traditionnelles.
Les perspectives d'avenir les plus fortes se trouvent dans l'aérospatiale, la mobilité électrique, les systèmes énergétiques et les composants industriels de précision, où l'intégration des pièces et l'intégrité métallurgique peuvent créer une proposition de valeur claire. Le soudage par friction malaxage continuera probablement à se développer dans les structures à forte teneur en aluminium, tandis que le soudage par friction rotative et linéaire restera central pour l'assemblage de production robuste de pièces métalliques à section ronde et complexe.
Résumé
Les machines de soudage par friction sont des systèmes d'assemblage à l'état solide qui utilisent une friction contrôlée, une pression et un affaissement de forgeage pour créer des joints de qualité forgée. Leurs principaux atouts sont la vitesse, la répétabilité, la faible distorsion et la compatibilité avec l'automatisation, tandis que leurs principales contraintes sont les limites de géométrie, le coût élevé en capital et le besoin d'un contrôle précis du processus.
Références
- •
MTI Friction Welding Solutions & Manufacturing Services. (2026, July 14).Link
- •
Friction welding. (n.d.).Link
- •
Friction Welding — Process Guide. (2026, August 11).Link
- •
Friction_welding, EQUIPMENT and how it works. (n.d.).Link
- •
Insider's Guide to Friction Welding (FRW). (2021, July 25).Link
- •
The Friction Welding Process | Team AFW. (2019, January 22).Link
- •
ETA 100T. (2000).Link
- •
RSM 1 - RIEXINGER. (2022, May 12).Link
- •
Friction welding machines|Product information. (n.d.).Link
- •
Rotary friction welding machines. (2020, March 5).Link
- •
Manufacturing. (n.d.).Link
- •
Friction Welding - Working Principle, Equipment, Advantages .... (2021).Link
- •
Thompson friction welding machines (RFW). (2020, February 5).Link
- •
NCT FRICTION WELDING. (2001).Link
- •
KUKA Invictus | KUKA Global. (2022, January 6).Link
- •
Understanding Friction Welding Machines - JIH-I Machinery. (2025, April 22).Link
- •
[PDF] ROTATIONAL FRICTION WELDING. (n.d.).Link
- •
Innovative Operation For.... (2021, January 25).Link
- •
Friction Stir Welding (FSW) Machines - Bond Technologies. (2026, February 13).Link
- •
How Does Friction Welding Work. (2015, August 9).Link
- •
What is Friction Welding? - TWI. (n.d.).Link
- •
Friction Welding Machines: A Comprehensive Guide. (2024, April 30).Link
- •
Understanding Different Types Of Friction Welding | Artizono. (2024, June 28).Link
- •
Direct Drive Friction Welding Machines. (2025, November 20).Link
- •
FRICTION WELDING MACHINE - Coimbatore. (n.d.).Link
- •
Friction welding. (2005, January 30).Link
- •
Spin Friction Welding - Coldwater Machine Company. (2023, June 7).Link
- •
Friction Stir Welding Machines. (2026, April 14).Link
- •
Friction Welding - Process, Benefits, Report. | KUKA Global. (2017, July 11).Link
- •
Rotary Friction Welding Machines. (2024, April 10).Link
- •
Friction Welding - an overview. (n.d.).Link
- •
Rotary friction welding - Wikipedia. (2020, December 18).Link
- •
RV MACHINE TOOLS. (n.d.).Link
- •
Friction Welding Equipment. (2020, April 1).Link
- •
Types of Friction Welding | Rotary, Linear, Friction Stir, and .... (2025, March 20).Link
- •
American Friction Welding: Rotary Friction Welding .... (2013).Link
- •
Industrial Friction Welding Machines for Metal Fabricators. (2025, May 12).Link
- •
The Friction Welding Dictionary. (2021, March 2).Link
- •
Friction stir welding - Wikipedia. (2005, February 12).Link
- •
Friction weld machine. (2025, January 20).Link
- •
Advances in Friction Welding - SME.org. (2016, October 10).Link
- •
Friction Processes - Welding, Surfacing and Dissimilar .... (n.d.).Link
- •
Friction Welding: What is it?. (2022, August 26).Link