
Introducción
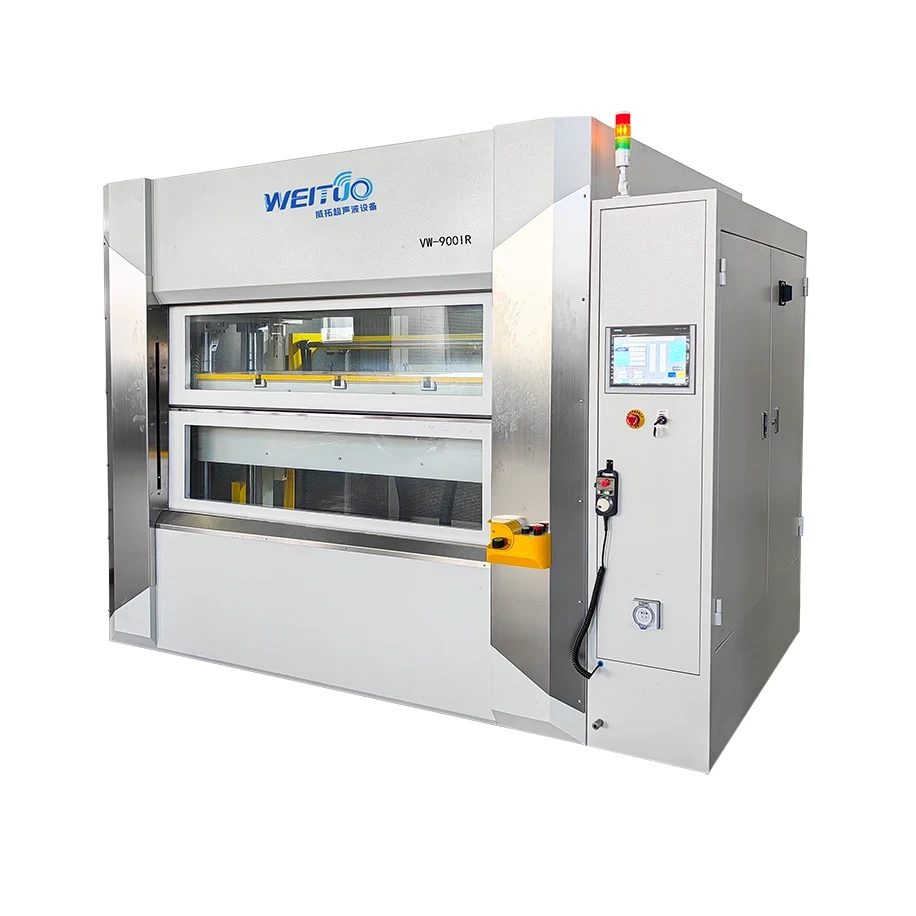
Máquinas de soldadura por fricción son sistemas de unión especializados que crean uniones fuertes en estado sólido generando calor mediante fricción mecánica y aplicando luego presión de forja para consolidar la junta. A diferencia de la soldadura por fusión, el proceso normalmente no funde el material base, lo que ayuda a reducir la distorsión, la dependencia de metal de aportación, los requisitos de gas de protección y muchos defectos metalúrgicos asociados con la fusión y solidificación.
En el procesamiento de plásticos y la fabricación industrial, el término se usa con mayor frecuencia para equipos de unión de metales, pero la misma familia de máquinas también incluye sistemas de soldadura por fricción agitada, que se utilizan ampliamente en estructuras ligeras y fabricación avanzada. Las principales clases de máquinas son soldadoras por fricción rotativa, soldadoras por fricción lineal, soldadoras por fricción orbital y máquinas de soldadura por fricción agitada, cada una optimizada para diferentes geometrías de pieza, trayectorias de carga y objetivos de producción.
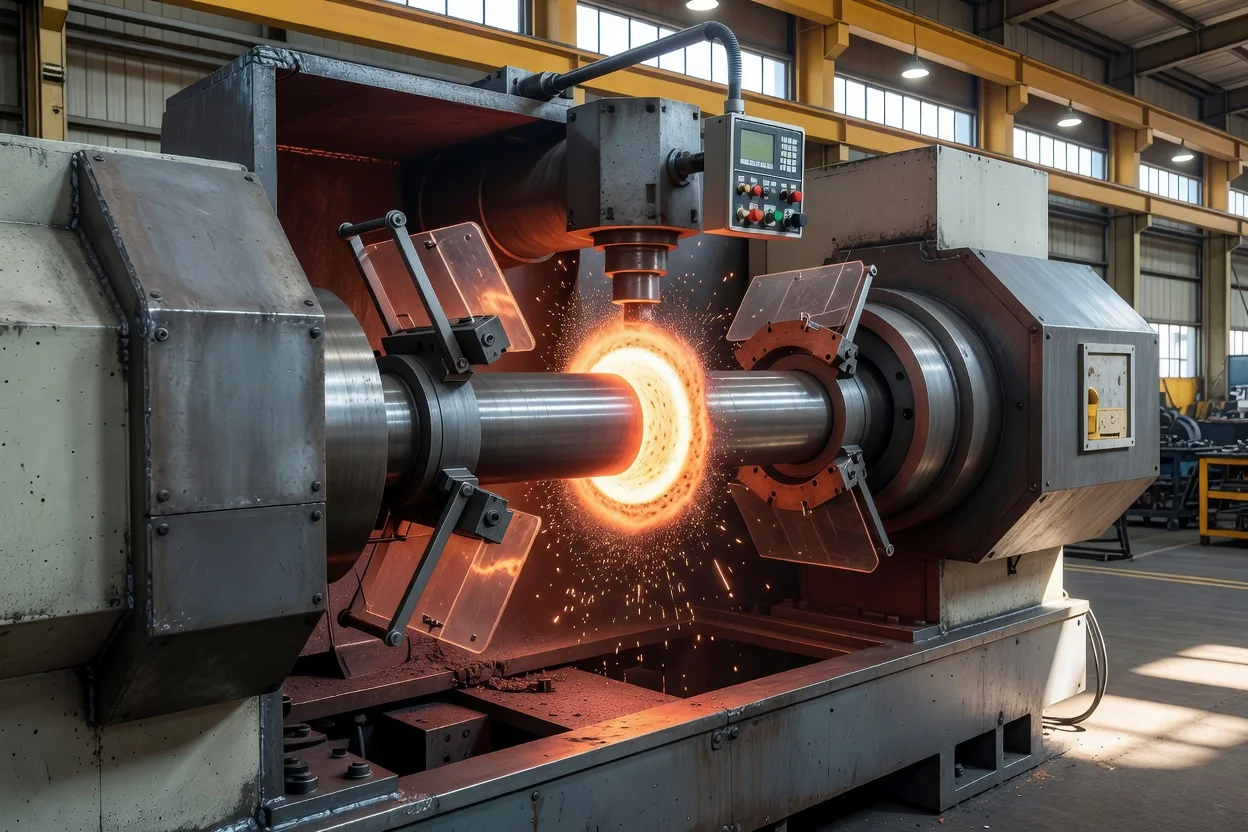
La tecnología evolucionó de los primeros sistemas rotativos utilizados para piezas redondas hacia equipos de producción controlados por CNC, altamente repetibles, con accionamientos servo, perfiles de fuerza programables y monitorización en proceso. Los sistemas modernos se valoran por unir materiales disímiles, soportar la producción automatizada y producir soldaduras repetibles con integridad de calidad forjada, aunque siguen enfrentando desafíos relacionados con herramientas, costo de capital, validación de proceso y limitaciones de geometría de pieza.
Historia y desarrollo
La soldadura por fricción se remonta generalmente a la soldadura por fricción rotativa, desarrollada a principios de la década de 1950 y establecida como un proceso de alto rendimiento para piezas circulares.
Un segundo hito llegó a finales de la década de 1960, cuando se conceptualizó la soldadura por fricción lineal para abordar uniones a tope no circulares, especialmente en exigentes ensamblajes aeroespaciales como blisks y componentes de compresores.
Un tercer avance importante fue la invención de la soldadura por fricción agitada en 1991 por Wayne Thomas en The Welding Institute de Cambridge, que extendió la unión en estado sólido a estructuras de chapa y placa difíciles de soldar convencionalmente, particularmente aleaciones de aluminio.
Con el tiempo, los fabricantes de máquinas pasaron de sistemas mecánicamente más simples, a menudo configurados manualmente, a plataformas controladas por CNC y servo con velocidad de rotación programable, fuerza axial, longitud de recalcado, comportamiento de frenado y tiempos de permanencia. Este cambio mejoró la repetibilidad del proceso, permitió un control dimensional más preciso y expandió la soldadura por fricción de una técnica de nicho a un método de unión industrial convencional.
Descripción técnica
Las máquinas de soldadura por fricción funcionan llevando dos piezas en contacto bajo alta fuerza axial mientras una pieza se mueve en relación con la otra. El movimiento relativo puede ser rotativo, lineal u orbital, y la fricción generada eleva la interfaz a un estado plastificado; luego se detiene o modifica el movimiento y el conjunto se forja bajo presión.
Un ciclo rotativo típico incluye cuatro etapas: fricción, frenado, forja y enfriamiento bajo carga. Durante la etapa de fricción, una presión axial baja a moderada genera calor y plasticidad superficial mientras se expulsan los contaminantes en forma de rebaba; durante la etapa de forja, se aumenta la fuerza para consolidar la unión y reducir la junta a su longitud final.
Las variables de ingeniería clave incluyen:
- Velocidad de rotación para sistemas rotativos, comúnmente en el rango de aproximadamente 1500 a 3000 rpm en muchas descripciones de producción, aunque las combinaciones de máquina y material varían ampliamente.
- Frecuencia de reciprocación lineal para soldadura por fricción lineal, comúnmente alrededor de 25 a 125 Hz con amplitudes pequeñas en el rango de milímetros.
- Fuerza axial / fuerza de forja, que puede variar desde decenas de megapascales en descripciones de proceso hasta fuerzas muy grandes a nivel de máquina en sistemas pesados.
- Longitud de recalcado y colapso de forja, que sirven como importantes indicadores de calidad del proceso porque reflejan cuánto material plastificado se desplazó durante la unión.
- Temperatura máxima de interfaz, que permanece por debajo del punto de fusión; en descripciones generales, la soldadura por fricción opera aproximadamente a 0,6 a 0,9 de la temperatura de fusión absoluta del material base.
La unión en estado sólido es una característica definitoria. Como el material no se funde completamente, la soldadura por fricción puede producir uniones con baja porosidad, agrietamiento de solidificación mínimo y problemas de zona afectada por el calor reducidos en comparación con la soldadura por fusión.
Principales tipos de máquinas
| Tipo | Movimiento relativo | Piezas típicas | Fortalezas principales | Limitaciones principales |
|---|---|---|---|---|
| Soldadura por fricción rotativa | Una pieza rota contra una estacionaria | Ejes, varillas, tubo a tubo, accesorios de extremo | Alta productividad, uniones fuertes de sección redonda, bien adaptada a la automatización | Mejor para geometrías simétricas rotacionalmente |
| Soldadura por fricción por inercia | Energía rotacional almacenada en un volante | Piezas redondas de alto volumen | Entrega de energía estable y repetibilidad robusta | Menos flexible que el accionamiento directo en la conformación de parámetros |
| Soldadura por fricción de accionamiento directo | Rotación accionada por motor con frenado controlado | Componentes de precisión, materiales mixtos | Control fino de velocidad, fuerza y perfil de recalcado | Mayor complejidad del sistema de control |
| Soldadura por fricción lineal | Movimiento reciprocante rápido | Blisks, estructuras aeroespaciales, piezas no redondas | Excelente para secciones transversales complejas y uniones de grado aeroespacial | Alta rigidez de máquina y grandes demandas de fuerza |
| Soldadura por fricción orbital | Movimiento orbital controlado | Uniones no circulares seleccionadas | Útil cuando el movimiento relativo debe distribuirse a través de la interfaz | Más especializada, menos común que los sistemas rotativos |
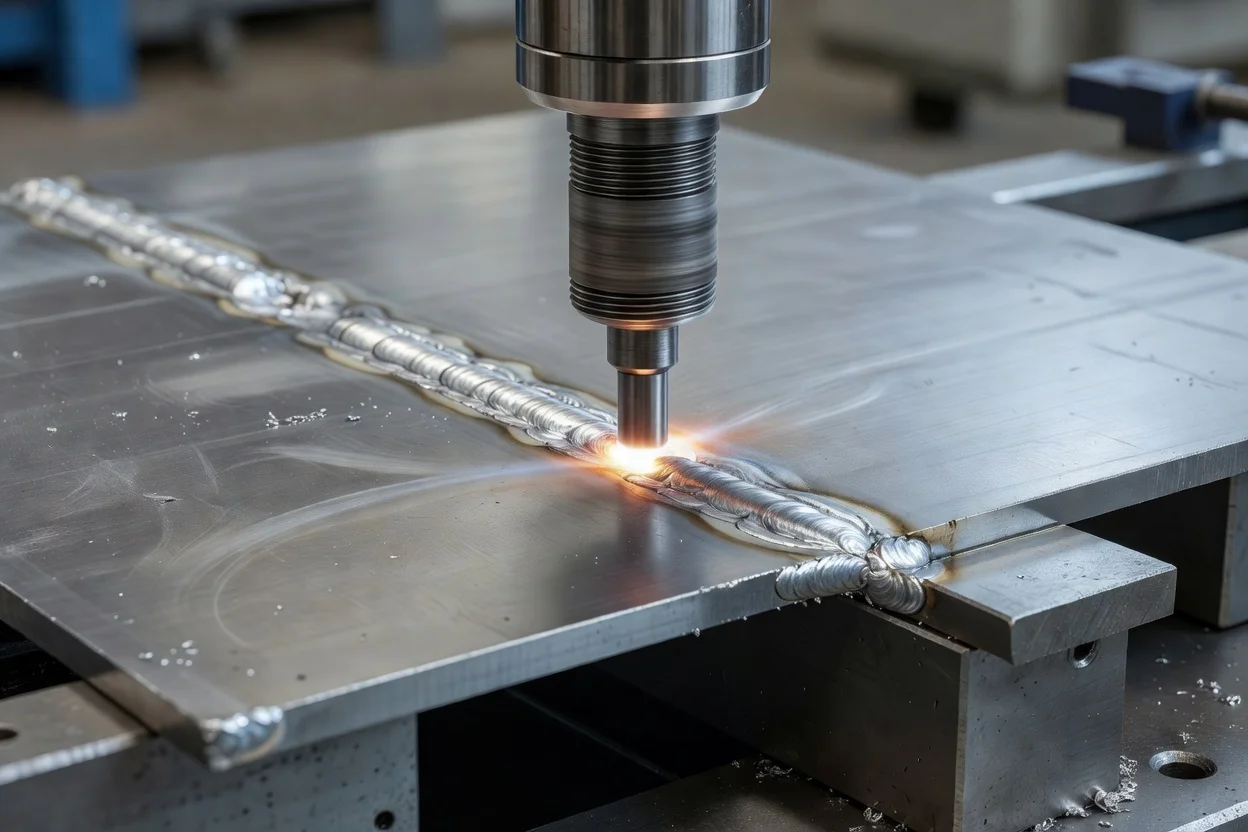
| Soldadura por fricción agitada | Herramienta rotativa que recorre la costura | Chapas, placas, extrusiones | Excelente para estructuras de aluminio, baja distorsión | Requiere soporte de respaldo y no es un reemplazo directo para todas las juntas a tope o redondas |
Especificaciones clave y rangos de rendimiento
Los fabricantes describen una amplia gama de tamaños de máquina, desde unidades compactas hasta sistemas grandes con capacidades de forja muy altas. KUKA, por ejemplo, ofrece sistemas de soldadura por fricción rotativa con fuerzas de forja de hasta 1500 kN para componentes medianos y grandes, y las máquinas de marca Thompson se ofrecen con capacidades de forja de hasta 400 t.
Los valores de proceso típicos reportados en referencias técnicas incluyen:
- Velocidad superficial rotativa: aproximadamente 1–3 m/s
- Frecuencia de reciprocación lineal: aproximadamente 25–125 Hz
- Amplitud de carrera lineal: aproximadamente 1–3 mm
- Tiempo de ciclo: a menudo 1–30 s según el material y el tamaño del componente
- Temperaturas: típicamente por debajo del punto de fusión, a menudo descritas como una ventana de estado sólido plastificado en lugar de un baño fundido
La firma de calidad de una soldadura exitosa es a menudo la formación controlada de rebaba y longitud de recalcado. Los sistemas de producción usan estas salidas medibles como confirmación indirecta de que se logró suficiente aporte de calor y presión de forja.
Aplicaciones y usos
Las máquinas de soldadura por fricción se utilizan donde se necesitan uniones fuertes y confiables y donde la soldadura por fusión convencional puede ser lenta, propensa a distorsión o metalúrgicamente menos adecuada.
Las principales áreas de aplicación incluyen:
- Automoción y transporte: árboles de transmisión, componentes de eje, piezas de válvula, ejes de transmisión y otros ensamblajes simétricos rotacionalmente.
- Aeroespacial: blisks, carretes de compresor, componentes de ventilador y estructuras no circulares de alta integridad unidas por soldadura por fricción lineal.
- Petróleo y gas / energía: ensamblajes de sarta de perforación y tubos, componentes de fondo de pozo y uniones de metales disímiles seleccionadas.
- Maquinaria industrial: ejes, vástagos de herramientas, acoplamientos y accesorios de extremo resistentes al desgaste.
- Defensa y equipos pesados: componentes críticos que requieren calidad de soldadura repetible y bajas tasas de defectos.
Un uso inadecuado es el trabajo de chapa ornamental delgada o fabricación altamente decorativa, donde el costo del equipo, los requisitos de sujeción y la gestión de rebaba suelen ser desproporcionados para la aplicación.
Compatibilidad de materiales
La soldadura por fricción es especialmente efectiva para uniones del mismo metal y seleccionadas de metales disímiles. Las fuentes industriales describen la unión exitosa de aceros, aleaciones de aluminio, metales fundidos, aleaciones de níquel, magnesio y algunos materiales exóticos difíciles de unir por soldadura convencional.
Su capacidad para unir combinaciones disímiles es una de las principales ventajas del proceso, pero la metalurgia sigue siendo importante. Las diferencias en conductividad térmica, esfuerzo de fluencia, comportamiento de oxidación y formación de intermetálicos pueden influir fuertemente en la soldabilidad, el ancho de la ventana de proceso y el rendimiento posterior a la soldadura.
Automatización y control de proceso
Las máquinas modernas de soldadura por fricción integran cada vez más:
- Fuerza y desplazamiento controlados por servo
- Regulación de velocidad en lazo cerrado
- Recetas de soldadura programables
- Monitorización de pérdida de longitud o recalcado
- Registro de datos para trazabilidad
- Carga robótica e inspección en línea
Estas características soportan la producción de alto volumen y ayudan a mantener la consistencia entre turnos e instalaciones. El proceso es especialmente apto para la automatización porque los tiempos de ciclo son cortos y el estado de la soldadura puede inferirse de los datos de fuerza, velocidad, energía y recalcado en lugar de la observación del operador únicamente.
Ventajas
- Unión en estado sólido sin fusión completa, metal de aportación ni gas de protección en las variantes rotativas y lineales típicas.
- Tiempos de ciclo cortos adecuados para producción en masa.
- Alta repetibilidad con perfiles de fuerza y movimiento controlados por CNC.
- Uniones fuertes con características de calidad forjada y baja incidencia de defectos cuando se configuran correctamente.
- Buena capacidad para metales disímiles en combinaciones adecuadas.
- Menor distorsión en comparación con muchos procesos de soldadura por fusión porque el aporte de calor está localizado y limitado.
Limitaciones
- Restricciones de geometría, especialmente para sistemas rotativos, que favorecen piezas axisimétricas.
- Alta rigidez de máquina y requisitos de fuerza, particularmente para aplicaciones lineales y de gran diámetro.
- Generación de rebaba, que puede requerir recorte o mecanizado secundario.
- Complejidad de herramientas y fijación, especialmente para piezas de precisión o no estándar.
- Costo de capital, que puede ser alto en relación con el equipo de soldadura convencional, particularmente para grandes sistemas automatizados.
Aspectos ambientales y de sostenibilidad
La soldadura por fricción puede apoyar objetivos de sostenibilidad al reducir consumibles como alambre de aportación, fundente y gas de protección en muchas aplicaciones. Como el proceso es de estado sólido y localizado, también puede reducir el reproceso, los desechos y las pérdidas de energía relacionadas con la distorsión en comparación con rutas de unión menos controladas.
Sin embargo, el proceso no es automáticamente de bajo impacto. Las máquinas grandes pueden consumir mucha energía y el recorte de rebaba genera material que debe recuperarse o reciclarse eficientemente. El rendimiento de sostenibilidad depende por tanto de la eficiencia de la máquina, el rendimiento de las piezas, el diseño de fijaciones y la medida en que la línea de unión apoye el aligeramiento o la consolidación de piezas.
Impacto económico y de mercado
La soldadura por fricción ha tenido una importancia industrial sostenida porque permite la unión de alto volumen y alta integridad donde el tiempo de inactividad, los desechos y las fallas en campo son costosos. Constructores de máquinas como MTI Welding, KUKA/Thompson, proveedores de tecnología asociados con TWI y otros fabricantes especializados sirven a sectores que valoran la calidad de soldadura, la trazabilidad y la repetibilidad del proceso.
La demanda del mercado está moldeada por varias tendencias:
- Mayor uso de aleaciones ligeras en transporte y aeroespacial
- Mayor interés en la unión de materiales disímiles
- Expansión de la automatización y control de calidad digital
- Presión para reducir desechos, reproceso e intensidad energética
Estas fuerzas han mantenido la soldadura por fricción relevante aunque sigue siendo una categoría de equipo de capital especializado más que un método de unión universal.
Desafíos actuales e innovaciones
Los desafíos de ingeniería actuales incluyen:
- Cualificación de proceso para uniones críticas, especialmente en aeroespacial y defensa
- Desgaste de herramientas y fijaciones en variantes de alta fuerza o alta temperatura
- Unión de aleaciones disímiles sin formar capas intermetálicas frágiles
- Integración de monitorización de proceso con sistemas de datos de fábrica
- Gestión de rebaba y control dimensional sin ralentizar la producción
La innovación se concentra en el control servoaccionado, el perfilado adaptativo de fuerza, la monitorización en tiempo real, los sistemas de fricción agitada multieje y la mayor rigidez de máquina para componentes grandes. Algunos proveedores también enfatizan plataformas modulares que pueden configurarse para diferentes tamaños de pieza y disposiciones de producción, reflejando la necesidad de flexibilidad en la fabricación moderna.
Perspectivas futuras
Es probable que las máquinas de soldadura por fricción crezcan en importancia donde los fabricantes necesitan ensamblajes ligeros, alta fiabilidad de junta y procesos listos para automatización. Se espera desarrollo continuo en sistemas de accionamiento híbrido, mantenimiento predictivo, trazabilidad digital y máquinas especializadas para aleaciones complejas y geometrías no tradicionales.
Las perspectivas futuras más sólidas están en aeroespacial, movilidad eléctrica, sistemas energéticos y componentes industriales de precisión, donde la integración de piezas y la integridad metalúrgica pueden crear un caso de valor claro. La soldadura por fricción agitada probablemente seguirá expandiéndose en estructuras intensivas en aluminio, mientras que la soldadura por fricción rotativa y lineal seguirá siendo central para la unión robusta de producción de piezas metálicas de sección redonda y compleja.
Resumen
Las máquinas de soldadura por fricción son sistemas de unión en estado sólido que utilizan fricción controlada, presión y colapso de forja para crear uniones de calidad forjada. Sus principales fortalezas son la velocidad, la repetibilidad, la baja distorsión y la compatibilidad con la automatización, mientras que sus principales restricciones son los límites de geometría, el alto costo de capital y la necesidad de un control preciso del proceso.
Referencias
- •
MTI Friction Welding Solutions & Manufacturing Services. (2026, July 14).Link
- •
Friction welding. (n.d.).Link
- •
Friction Welding — Process Guide. (2026, August 11).Link
- •
Friction_welding, EQUIPMENT and how it works. (n.d.).Link
- •
Insider's Guide to Friction Welding (FRW). (2021, July 25).Link
- •
The Friction Welding Process | Team AFW. (2019, January 22).Link
- •
ETA 100T. (2000).Link
- •
RSM 1 - RIEXINGER. (2022, May 12).Link
- •
Friction welding machines|Product information. (n.d.).Link
- •
Rotary friction welding machines. (2020, March 5).Link
- •
Manufacturing. (n.d.).Link
- •
Friction Welding - Working Principle, Equipment, Advantages .... (2021).Link
- •
Thompson friction welding machines (RFW). (2020, February 5).Link
- •
NCT FRICTION WELDING. (2001).Link
- •
KUKA Invictus | KUKA Global. (2022, January 6).Link
- •
Understanding Friction Welding Machines - JIH-I Machinery. (2025, April 22).Link
- •
[PDF] ROTATIONAL FRICTION WELDING. (n.d.).Link
- •
Innovative Operation For.... (2021, January 25).Link
- •
Friction Stir Welding (FSW) Machines - Bond Technologies. (2026, February 13).Link
- •
How Does Friction Welding Work. (2015, August 9).Link
- •
What is Friction Welding? - TWI. (n.d.).Link
- •
Friction Welding Machines: A Comprehensive Guide. (2024, April 30).Link
- •
Understanding Different Types Of Friction Welding | Artizono. (2024, June 28).Link
- •
Direct Drive Friction Welding Machines. (2025, November 20).Link
- •
FRICTION WELDING MACHINE - Coimbatore. (n.d.).Link
- •
Friction welding. (2005, January 30).Link
- •
Spin Friction Welding - Coldwater Machine Company. (2023, June 7).Link
- •
Friction Stir Welding Machines. (2026, April 14).Link
- •
Friction Welding - Process, Benefits, Report. | KUKA Global. (2017, July 11).Link
- •
Rotary Friction Welding Machines. (2024, April 10).Link
- •
Friction Welding - an overview. (n.d.).Link
- •
Rotary friction welding - Wikipedia. (2020, December 18).Link
- •
RV MACHINE TOOLS. (n.d.).Link
- •
Friction Welding Equipment. (2020, April 1).Link
- •
Types of Friction Welding | Rotary, Linear, Friction Stir, and .... (2025, March 20).Link
- •
American Friction Welding: Rotary Friction Welding .... (2013).Link
- •
Industrial Friction Welding Machines for Metal Fabricators. (2025, May 12).Link
- •
The Friction Welding Dictionary. (2021, March 2).Link
- •
Friction stir welding - Wikipedia. (2005, February 12).Link
- •
Friction weld machine. (2025, January 20).Link
- •
Advances in Friction Welding - SME.org. (2016, October 10).Link
- •
Friction Processes - Welding, Surfacing and Dissimilar .... (n.d.).Link
- •
Friction Welding: What is it?. (2022, August 26).Link