
Introduction
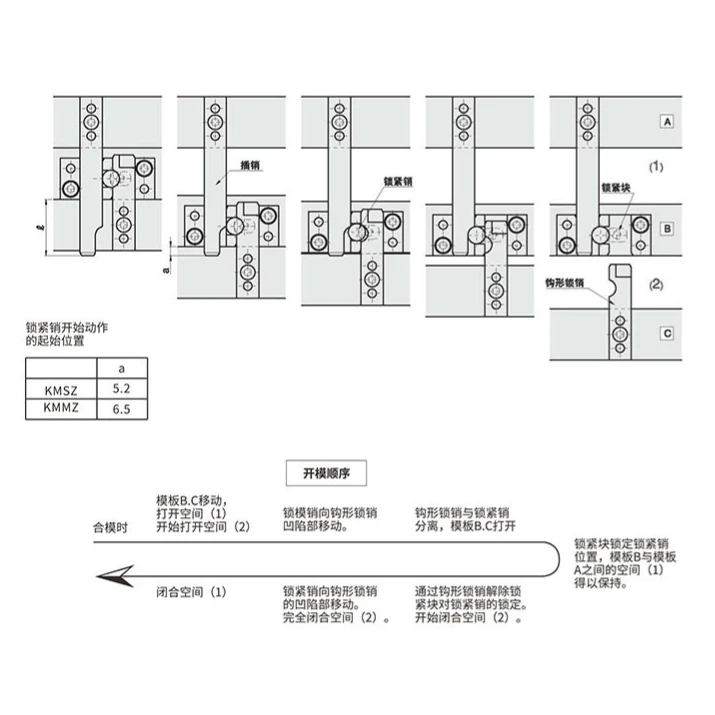
Systèmes de serrage de moules sont les dispositifs mécaniques, hydrauliques, magnétiques, pneumatiques et électromécaniques utilisés pour fixer un moule à un plateau de machine et le maintenir fermé contre la pression du processus pendant le moulage par injection et les opérations connexes de transformation des plastiques. Dans la pratique du changement rapide de moule, le terme connexe accouplements d'énergie désigne généralement les interfaces de connexion rapide qui relient les services de refroidissement, hydrauliques, électriques et parfois pneumatiques au moule, permettant des changements rapides et reproductibles avec un temps d'arrêt réduit.
Dans la pratique industrielle, le sujet couvre à la fois le matériel de serrage qui applique la force de maintien et les systèmes d'accouplement utilitaires qui connectent le contrôle thermique et autres services. La combinaison est centrale pour la productivité car la force de fermeture du moule, la précision de positionnement et l'intégrité des connexions affectent directement la qualité des pièces, la stabilité du cycle, la prévention des fuites et le temps de changement. Les systèmes contemporains vont des colliers mécaniques manuels et des fixations en T aux pinces hydrauliques automatisées et aux plaques de serrage magnétiques, tandis que les accouplements d'énergie incluent des couplers rapides sans goutte pour le liquide de refroidissement et des plaques multi-accouplements pour les lignes de chauffage, refroidissement et auxiliaires.
Historiquement, la technologie des pinces a évolué des fixations mécaniques simples vers des conceptions hydrauliques à force élevée et à pression directe, puis vers des concepts de changement rapide plus rapides et plus sûrs pour la production à fort mixage. Les développements plus récents mettent l'accent sur des temps de réglage plus courts, une manipulation manuelle réduite, une meilleure répétabilité du plateau et une consommation énergétique moindre grâce aux architectures servo-hydrauliques et tout électrique, ainsi que des systèmes à aimants permanents qui éliminent de nombreuses opérations mécaniques côté pince. Les considérations de durabilité sont désormais de plus en plus importantes car la consommation d'énergie de l'unité de serrage, les pertes des lignes de refroidissement et les rebuts évités pendant la stabilité du premier coup influencent tous l'empreinte environnementale des cellules de moulage.
Histoire et développement
Les premières injection molding machines reposaient sur des mécanismes de serrage mécaniques tels que des bascules, leviers, bolts et fasteners en T, qui étaient robustes mais lents à changer et moins adaptables à une planification de production rapide. À mesure que les tailles de moules et les pressions de cavité augmentaient, le serrage hydraulique est devenu l'approche dominante pour de nombreuses machines car il pouvait fournir une force contrôlable sur une large plage de tonnage et maintenir des charges de serrage élevées pendant les phases de remplissage et de compactage.
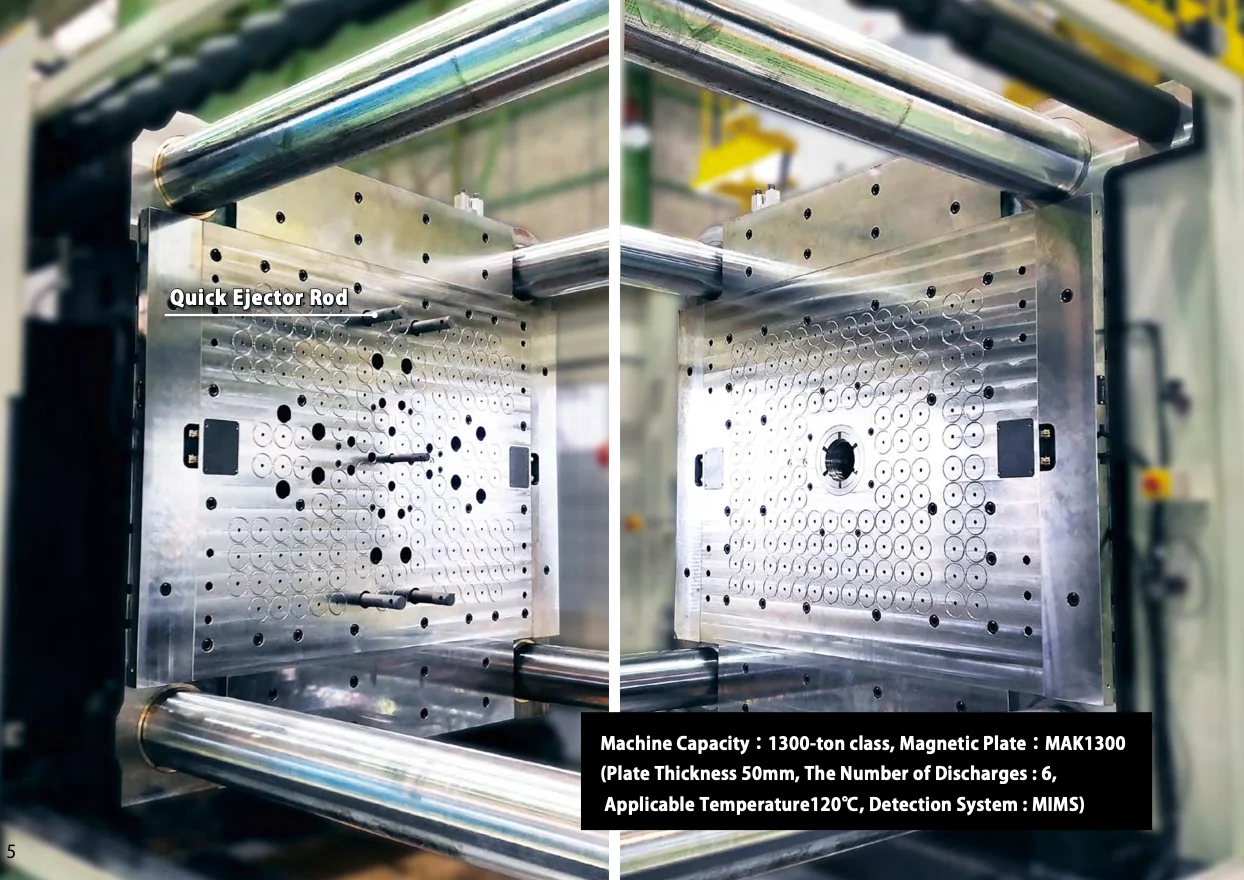
Un jalon majeur a été le développement des systèmes de changement rapide de moule, qui ont standardisé ou automatisé le montage des moules et la connexion des utilités. Les fournisseurs industriels documentent trois technologies QMC principales — mécanique, hydraulique et magnétique — les systèmes magnétiques gagnant du terrain car ils permettent un verrouillage et un déverrouillage rapides sans boulonnage conventionnel. Un deuxième jalon a été la diffusion des plaques de serrage magnétiques, qui distribuent la force de maintien uniformément sur l'interface du moule et peuvent réduire considérablement le temps de changement par rapport au serrage manuel.
Un troisième stade de développement a été l'intégration des accouplements d'énergie pour le liquide de refroidissement, l'huile thermique et autres services. Les accouplements à libération rapide conçus pour la thermostation des moules sont construits pour un débit élevé, des facteurs de forme compacts et une résistance à l'eau chaude, au glycol et à l'huile chaude, permettant une connexion répétée avec un risque minimal de fuite. Parallèlement, les fabricants de machines modernes ont introduit des concepts de plateau à pression directe et sans maintien pour améliorer la répétabilité de la trajectoire et réduire les dommages aux moules, en particulier lorsque le tooling de précision bénéficie d'un contrôle plus serré du plateau.
Caractéristiques clés et aperçu technique
Au niveau le plus basique, le système de serrage doit générer suffisamment de force pour empêcher la séparation du moule sous la pression de cavité, ce qui causerait autrement des bavures, des défauts dimensionnels ou des dommages à l'outil. La force de serrage est choisie en fonction de la surface projetée de la pièce et de la pression de cavité attendue, avec une marge de sécurité pour la viscosité du matériau, l'état de ventilation et l'usure des interfaces de tooling. En pratique, les exigences de serrage sont généralement exprimées en kN ou tonnes, et les machines d'injection industrielles vont des machines compactes aux très grands systèmes de plusieurs milliers de tonnes.
Architectures de serrage principales
| Type | Principe de fonctionnement | Points forts typiques | Limitations typiques |
|---|---|---|---|
| Mécanique / bascule | La liaison multiplie la force près de la position de verrouillage | Mouvement rapide, bonne efficacité énergétique en phase de verrouillage, compact pour de nombreuses applications | Plus sensible au dépassement et à l'usure ; le profil de force est moins flexible que les systèmes hydrauliques |
| Hydraulique | Les vérins génèrent et maintiennent la force de serrage | Haut tonnage, contrôle de la force sur une large plage, adapté aux grands moules | Exigence d'infrastructure hydraulique plus élevée et pertes potentielles en veille |
| Pression directe / hydraulique droit | Plateau entraîné directement par actionnement hydraulique | Répétabilité de trajectoire améliorée et protection du moule dans les applications de précision | Conception plus complexe et coût initial plus élevé |
| Magnétique | Champs magnétiques permanents ou contrôlés maintiennent le moule | Changement très rapide, distribution uniforme de la force, sécurité et réduction de la main-d'œuvre de réglage | Nécessite des interfaces de plateau compatibles et une gestion disciplinée des outils |
| Pneumatique / pince à air à multiplication de force | L'air comprimé alimente la pince ou le mécanisme multiplicateur | Léger, rapide pour les utilisations à faible force | Force de serrage limitée par rapport aux systèmes hydrauliques |
Caractéristiques techniques et notes de performance
- Plage de force de serrage : les systèmes hydrauliques industriels sont couramment décrits de environ 500 kN à 25 000 kN, selon la classe de machine et l'application.
- Guidage du plateau : les systèmes de haute précision peuvent utiliser un support à longue portée, des guides linéaires, des screws à billes centraux ou des concepts sans tirant pour améliorer la répétabilité et réduire le désalignement du plateau.
- Comportement de maintien : la pince doit rester stable pendant l'injection, le compactage et le refroidissement, pas seulement à la fermeture, car la pression de cavité persiste pendant la solidification de la pièce.
- Profil énergétique : l'action de serrage n'est qu'un des nombreux consommateurs d'énergie dans une injection molding machine, mais elle contribue matériellement à la demande électrique globale aux côtés de la plastification, du chauffage, de l'éjection et du mouvement du fourreau.
- Efficacité énergétique : les architectures servo-électriques ou hybrides peuvent réduire la charge en veille et de pointe par rapport aux systèmes hydrauliques conventionnels, tandis que des conditions de processus optimisées et des grades de viscosité inférieure peuvent également réduire la consommation énergétique totale.
Accouplements d'énergie dans les systèmes de changement de moule
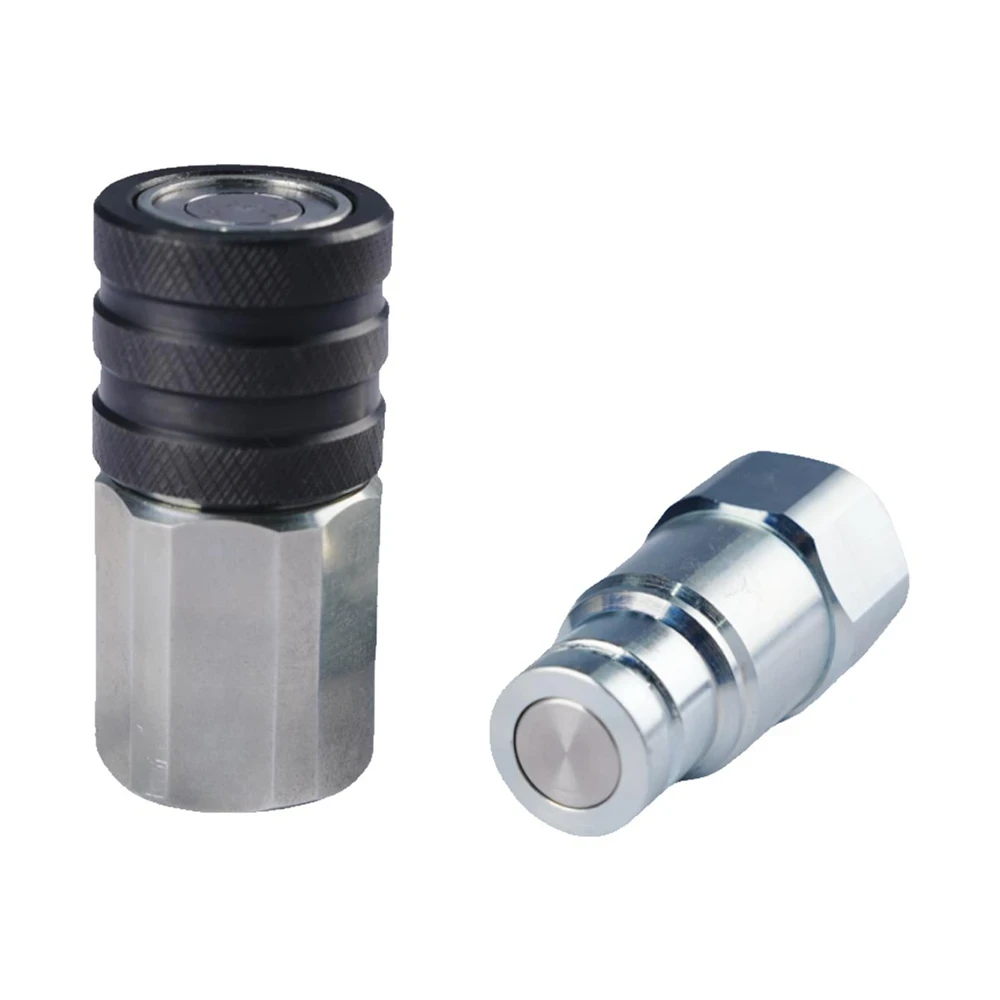
Les accouplements d'énergie sont les interfaces de service qui connectent le moule à la machine ou au collecteur auxiliaire. Les plus courants sont les couplers rapides pour liquide de refroidissement, mais les packages de changement de moule peuvent également inclure des connecteurs hydrauliques, pneumatiques et électriques pour les éjecteurs, les vannes à aiguille, les heaters, les sensors et les systèmes à canaux chauds. En pratique, ces accouplements sont sélectionnés pour :
- Connexion sans fuite sous cycles répétés.
- Débit élevé avec faible perte de charge pour l'efficacité du refroidissement.
- Géométrie compacte pour s'adapter aux agencements de collecteurs denses à l'intérieur des moules.
- Résistance thermique et chimique pour les services en eau chaude, glycol et huile chaude.
Chiffres de processus typiques
- Les systèmes de connexion rapide de lignes de refroidissement sont souvent optimisés pour réduire la connexion de minutes de travail manuel de tuyaux à une seule action ou quelques secondes, selon l'installation.
- Les systèmes de changement rapide de moule sont fréquemment conçus pour raccourcir considérablement le changement ; les systèmes magnétiques sont couramment commercialisés pour de grandes réductions des temps d'arrêt, en particulier dans la production à fort mixage.
- En termes de processus, la phase de serrage doit compléter le cycle d'injection et de refroidissement, car même de petites pertes de temps de réglage peuvent l'emporter sur les gains de temps de cycle dans la fabrication en petites séries.
Types et variantes
Par mécanisme de serrage
- Pinces manuelles : bolts simples, sangles, colliers en T et accessoires connexes utilisés dans les installations à faible volume ou à moindre coût.
- Systèmes de serrage hydrauliques : courants sur les machines moyennes à grandes et dans les plateformes de changement rapide où une force contrôlable est requise.
- Systèmes de serrage magnétiques : utilisés lorsque des changements de moule fréquents, des surfaces de plateau propres et un réglage rapide justifient un coût en capital plus élevé.
- Pinces pneumatiques ou assistées par air : appliquées principalement lorsque une force inférieure et une action rapide suffisent.
Par disposition machine et moule
- Systèmes à deux plateaux : largement utilisés lorsque une grande force de serrage et un encombrement compact sont tous deux importants.
- Systèmes à trois plateaux : souvent utilisés en soufflage ou dans des configurations spéciales où la symétrie et la géométrie de mouvement du moule sont importantes.
- Machines à tirants : agencement traditionnel de moulage par injection avec déplacement du plateau sur des barres de guidage.
- Machines sans tirant : privilégiées pour certains grands moules, l'accès à l'automatisation et la flexibilité de hauteur de moule.
Par concept de connexion utilitaire
- Accouplements de liquide de refroidissement à circuit unique : pour les lignes de refroidissement ou de chauffage du moule.
- Plaques multi-accouplements : consolident plusieurs utilités en une seule action d'accostage, réduisant le temps de réglage et le risque de mauvaise connexion.
- Accouplements rapides hydrauliques : utilisés lorsque les fonctions hydrauliques côté moule, les éjecteurs ou les tirages de noyau doivent être connectés rapidement.
- Accouplements d'énergie électrique : utilisés pour l'alimentation des canaux chauds, le contrôle de température, les sensors et l'instrumentation, en particulier dans les moules à plus haute valeur ; ceux-ci sont généralement intégrés dans des plaques d'accouplement plus larges plutôt que utilisés comme pinces autonomes.
Applications et utilisations
Le moulage par injection est l'application principale, où la pince doit maintenir la cavité fermée pendant le remplissage, le compactage et le refroidissement. Les composants automobiles, les boîtiers d'appareils, les fermetures d'emballages, les consommables médicaux, les pièces techniques et les biens de consommation dépendent tous de l'alignement et de la précision de maintien de l'unité de serrage.
- Automobile et transport : les grands systèmes de serrage hydrauliques ou à pression directe sont privilégiés pour les pare-chocs, les garnitures structurelles et autres pièces de grand format où la pression de cavité et la taille du moule sont élevées.
- Médical et électronique : le serrage de précision et le mouvement répétable du plateau supportent des pièces à paroi mince, sans bavure et de haute qualité cosmétique.
- Emballage et fermetures : les cadences de cycle rapides rendent l'action de serrage économe en énergie et le changement rapide de moule importants pour la production à haut rendement.
- Produits ménagers et de consommation : le changement rapide de moule et le tooling multi-empreintes supportent une demande variable et des séries de production plus courtes.
- Soufflage : les unités de serrage fixent le moule de soufflage autour de la paraison, avec des solutions hydrauliques et électriques/hybrides utilisées selon la taille de la pièce.
- Utilisation inadaptée : un système de serrage hautement manuel est généralement un mauvais choix pour des changements de produit fréquents dans la production médicale à fort mixage, car la main-d'œuvre et le temps d'alignement peuvent dominer l'économie de la cellule.
Innovations technologiques et automatisation
L'automatisation a transformé le serrage de moules d'une tâche purement mécanique en une fonction logistique au niveau de la cellule. Les systèmes de changement rapide modernes combinent l'actionnement de la pince, l'identification du moule, l'accouplement des lignes de refroidissement et parfois le positionnement automatisé du plateau pour raccourcir le temps de réglage et réduire l'exposition de l'opérateur.
Les innovations clés incluent :
- Plaques de serrage magnétiques avec distribution uniforme de la force sur l'interface du moule.
- Pinces hydrauliques à verrouillage automatique pour une fixation sécurisée reproductible avec une intervention manuelle réduite.
- Contrôle de serrage à pression directe pour améliorer la répétabilité de la trajectoire et réduire l'usure du moule.
- Plaques multi-accouplements intégrées qui connectent le liquide de refroidissement, l'hydraulique et les services électriques en une seule action d'accostage.
- Surveillance d'état et analyse énergétique, qui aident à quantifier la charge de l'unité de serrage, les profils de cycle et la consommation utilitaire au niveau de la machine.
Les compromis d'automatisation sont réels : les systèmes avancés réduisent les temps d'arrêt et les erreurs humaines, mais ils ajoutent de la complexité, nécessitent une compatibilité entre les interfaces de moule et de plateau, et peuvent augmenter le coût en capital. Les systèmes magnétiques, par exemple, sont particulièrement efficaces dans les environnements à changements fréquents, mais ils ne sont pas universellement optimaux pour chaque classe de machine ou conception de moule existante.
Aspects environnementaux et de durabilité
La durabilité dans la conception des pinces et des accouplements est motivée par trois facteurs principaux : consommation énergétique, déchets de matière et efficacité eau/thermique. Les études énergétiques sur le moulage par injection montrent que la puissance au niveau de la machine peut varier sensiblement selon la conception de la machine et les réglages du processus, et les systèmes de serrage font partie de cet équilibre énergétique.
Les effets importants de durabilité incluent :
- Réduction des pertes en veille et de réglage grâce à des changements de moule plus rapides.
- Risque de fuite réduit grâce aux accouplements rapides modernes, ce qui aide à conserver le liquide de refroidissement et à maintenir un contrôle thermique stable.
- Qualité du premier coup améliorée, réduisant les rebuts pendant le réglage et le démarrage.
- Économies électriques potentielles grâce aux architectures de serrage servo-entraînées ou hybrides par rapport aux anciens systèmes hydrauliques.
- Optimisation du processus : choisir une nuance de résine à écoulement plus libre ou optimiser les paramètres de cycle peut réduire la demande énergétique et raccourcir les temps de maintien liés au serrage.
Parallèlement, les affirmations de durabilité doivent être interprétées avec soin. Les systèmes magnétiques et automatisés peuvent réduire les opérations manuelles répétées, mais ils introduisent également une complexité matérielle et de système de contrôle intégrée, de sorte que la performance environnementale dépend du cycle de service, de la fréquence de changement de moule et de la conception utilitaire.
Impact économique et mondial
La valeur économique des systèmes de serrage de moules est étroitement liée à la disponibilité, au temps de changement et à la protection de l'outil. Dans la production à fort mixage, un échange de moule plus court peut créer plus de production vendable qu'une réduction modeste du temps de cycle, c'est pourquoi les systèmes de changement rapide et d'accouplement sont devenus des outils compétitifs importants.
La demande mondiale est la plus forte là où les fabricants gèrent plusieurs SKU, un fort renouvellement de tooling ou des calendriers de livraison serrés. Les opérations automobiles, d'emballage, médicales et de fabrication sous contrat sont particulièrement sensibles à la technologie de serrage car les coûts d'arrêt dépassent souvent le coût direct du matériel de serrage lui-même. Des fournisseurs tels que Stäubli, Pascal, Kosmek, Sodick et d'autres fabricants orientés tooling et connecteurs sont notables dans des niches spécifiques telles que le serrage magnétique, les systèmes de changement rapide hydrauliques et l'ingénierie de serrage de haute précision.
Défis actuels et innovations
Plusieurs problèmes d'ingénierie restent centraux :
- Compatibilité des moules : tous les moules existants ne conviennent pas aux plaques magnétiques ou aux agencements normalisés de raccords rapides.
- Vérification de la force : une force de serrage insuffisante peut provoquer des bavures, tandis qu'une force excessive peut accélérer l'usure ou déformer les interfaces de tooling.
- Gestion des fuites : les accouplements thermiques et hydrauliques doivent résister à l'usure, à la contamination et aux cycles répétés sans goutte.
- Précision versus encombrement : les machines compactes doivent encore fournir un déplacement stable du plateau et un alignement précis du moule.
- Justification des coûts : les systèmes à fort capital sont plus faciles à justifier lorsque la fréquence de changement est élevée et que la main-d'œuvre est coûteuse.
Les travaux d'innovation actuels se concentrent sur une meilleure rétroaction des capteurs, l'accostage automatique, les entraînements de serrage à énergie réduite et des plaques de service de moule plus intégrées qui combinent la fixation mécanique avec la connexion utilitaire en une seule routine.
Perspectives d'avenir
La direction la plus probable est un mouvement continu vers des interfaces de moule fully intégrées dans lesquelles le serrage, la connexion utilitaire et l'identification machine sont gérés comme une séquence automatisée unique. Les concepts de serrage magnétique et hybride sont susceptibles de se développer là où les changements fréquents, la diversification des produits et la protection des outils importent le plus.
Le développement futur mettra probablement l'accent sur :
- Une consommation énergétique inférieure grâce aux conceptions servo-électriques et hydrauliques optimisées.
- Une répétabilité supérieure pour le moulage de précision et le tooling sensible.
- Des accouplements plus intelligents avec surveillance intégrée de la température, de la pression, des fuites et de l'état de connexion.
- Une plus grande flexibilité pour les parcs de machines mixtes et les cellules de production modulaires.
- Des métriques de durabilité améliorées, en particulier lorsque la réduction des rebuts et les pertes utilitaires inférieures peuvent être documentées dans les données de production.
Résumé
Les systèmes de serrage de moules fournissent la force, l'alignement et la stabilité qui rendent le moulage plastique possible, tandis que les accouplements d'énergie permettent une connexion rapide et fiable du liquide de refroidissement, du chauffage, de l'hydraulique et des services électriques pendant le changement de moule. Ensemble, ils influencent non seulement le temps de disponibilité de la machine et la qualité des pièces, mais aussi l'efficacité énergétique, la sécurité de l'opérateur et l'économie de la fabrication moderne des plastiques.
Références
- •
Everything You Need to Know About Mold Clamping Systems. (2023, November 10). https://www.forwell.com/en/article/all-about-mold-clamping-systems.htmlLink
- •
Key Components of Injection Molding Part 2: Clamping Unit - Aprios. (2025, May 29). https://www.aprios.com/insights/key-components-of-injection-molding-part-2-the-clamping-unitLink
- •
Quick mold change solutions for plastics industry | Stäubli - Staubli. (2025, December 17). https://www.staubli.com/global/en/fluid-connectors/industries/plastics-process.htmlLink
- •
Quick Mold Change Systems: Comparison of 3 Types. (2023, March 21). https://www.hvrmagnet.com/blog/quick-mold-change-systems-comparison-of-3-types/Link
- •
Pascal mold change system - PDF Catalogs | Brochure. (n.d.). https://pdf.directindustry.com/pdf/pascal-engineering-inc/pascal-mold-change-system/246120-1090170.htmlLink
- •
Plastics Molding & Manufacturing/Clamp System. (2022, January 1). https://en.wikibooks.org/wiki/Plastics_Molding_&_Manufacturing/Clamp_SystemLink
- •
Mold clamping system - Pascal Engineering Inc. (2025, January 1). https://pdf.directindustry.com/pdf/pascal-engineering-inc/mold-clamping-system/246120-1090169.htmlLink
- •
AIR CLAMP SYSTEM. (n.d.). https://www.kosmek.co.jp/data/pdf/en/HZ-08-GB.pdfLink
- •
UK. (n.d.). https://easchangesystems.com/wp-content/uploads/EASE151855_Folder-QMC-engels_LR.pdfLink
- •
MEK2000-8S. (n.d.). https://www.kosmek.co.jp/data/pdf/en/QMC001-01-GB.pdfLink
- •
Mold Clamps Injection Molding: A Comprehensive Guide. (2024, May 11). https://www.ace-mold.com/mold-clamps-injection-molding-a-comprehensive-guide/Link
- •
Kosmek Quick Mold Change Systems - Southeastern Polymer Machinery. (2023, November 28). https://spminc.net/products/kosmek-quick-mold-change-systems/Link
- •
Straight-Hydraulic Mold Clamping System|Sodick. (n.d.). https://www.sodick.co.jp/en/tech/clamping_system.htmlLink
- •
kosmek - quick mold change systems. (n.d.). http://www.autoclamp.net/kosmek/data/pdf/en/MQ_06_02.pdfLink
- •
Clamp | MoldingHub. (n.d.). https://moldinghub.com/en/knowledge/glossary/clampLink
- •
Blow Mold Cooling. (2024, March 25). https://cmppin.com/blog/clamping-units-in-extrusion-blow-moulding/Link
- •
Quick mold change solutions for plastics industry - Stäubli. (2025, July 8). https://www.staubli.com/cz/en/fluid-connectors/industries/plastics-process.htmlLink
- •
Master Clamping Methods in Injection Molding. (2024, November 29). https://www.moldall.com/clamping-methods-in-injection-molding/Link
- •
Reduce Mold Change Time in Injection Molding: SMED Guide from .... (2026, May 12). https://www.kinghou.net/smed-injection-molding-cut-mold-change-time/Link
- •
What are mold clamps? - LinkedIn. (2020, February 2). https://www.linkedin.com/pulse/what-mold-clamps-jasmine-hlLink
- •
Hydraulic Mold Clamp for Quick Mold Change | MoldJet. (n.d.). https://moldjet.net/products/hydraulic-mold-clamp/Link
- •
Energy-Efficient Enhancement for Viscoelastic Injection Rheomolding Using Hierarchy Orthogonal Optimization. (n.d.). https://onlinelibrary.wiley.com/doi/10.1155/2018/7054385Link
- •
Magnetic Clamping System for Injection Molding and Stamping. (2022, December 21). https://www.pascalenginc.com/magnetic-clamps/Link
- •
A guide to the selection of quick clamping systems for plastic .... (n.d.). https://designsolutionsmag.co.uk/a-guide-to-the-selection-of-quick-clamping-systems-for-plastic-injection-moulds/Link
- •
Mold Clamps for Injection Molding: A Guide - ACE Group. (n.d.). https://www.ace-mold.com/mold-clamps-for-injection-molding-a-guide/Link
- •
[PDF] MSEC2013-1222 - National Institute of Standards and Technology. (n.d.). https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=912839Link
- •
What is Mold Clamp?. (2021, November 3). https://dgmfmoldclamps.com/what-is-mold-clamp/Link
- •
085-088_PE110605_PE12 nach Korrektur. (n.d.). https://download.basf.com/p1/8a8081c57fd4b609017fd64d3b485e75/en/Flowing_Faster_and_Saving_Energy_Articles_in_Technical_Journals_Englisch.pdfLink
- •
Internal circulation clamping system with supplementary volume for small and medium types of two-platen injection molding machine. (n.d.). https://www.sciencedirect.com/science/article/pii/S2542504819300259Link
- •
Semi-empirical Modeling of the Energy Consumed during the Injection Molding Process. (n.d.). https://escholarship.org/content/qt6j39z8nj/qt6j39z8nj.pdf?t=n8i3dnLink
- •
How to Improve the Energy Balance of Injection Molding. (n.d.). https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/00243A1F_AAA0666063DF/33dfa62bf83fb12e12604b71ce1e4946a7b1f77a/PE_2008_10_How-to-Improve-the-Energy-Balance-of-Injection-Molding.pdfLink
- •
Estimating energy consumption of injection moulding for environmental-driven mould design. (2017, December 1). https://www.sciencedirect.com/science/article/abs/pii/S0959652617315913Link
- •
Energy Consumption Modelling in the Injection Moulding .... (n.d.). https://scholar.tecnico.ulisboa.pt/api/records/SRB6EbgfesaykiFtJv4UuQrUD8fxF4mYvDEr/file/d228e2465ce32754007d4b63182cb5753b6a74b1a00b43ec4ce30e90d450b244.pdfLink
- •
(PEPLIŃSKI_UTP_PL_2011_Energy_menagement in plastic technologies_v3). (n.d.). https://yadda.icm.edu.pl/baztech/element/bwmeta1.element.baztech-article-BPG8-0056-0048/c/CIMAC_2011_6_3_026.pdfLink
- •
Hydraulic Quick Mould Clamping Systems | PDF - Scribd. (2026, April 8). https://pt.scribd.com/document/672881404/Staubli-Mould-Clamping-Systems-HydraulicLink
- •
What kind of clamping system is needed for large injection molding .... (2025, August 16). https://www.topstarmachine.com/what-kind-of-clamping-system-is-needed-for-large-injection-molding-machine-with-high-clamping-force/Link
- •
Central magnet core. (n.d.). https://www.pascaleng.co.jp/application/files/6115/7415/2399/qmc-10e_mag.pdfLink
- •
New. (n.d.). https://www.barrysalesinc.com/cmss_files/attachmentlibrary/Mold--Tooling/Magnetic-Clamping.pdfLink
- •
Magnetic clamping systems advance as mold-changing .... (n.d.). https://easchangesystems.com/wp-content/uploads/2015/09/Plastics_Machinery_Magazine_072015.pdfLink
- •
Mold coolant quick release couplings - Tubes International. (2026, April 14). https://www.tubes-international.com/products/industrial-fittings/mold-coolant-quick-release-couplings/Link
- •
Energy monitoring of plastic injection molding process running with hydraulic injection molding machines. (2017, April 1). https://www.sciencedirect.com/science/article/abs/pii/S0959652617302676Link
- •
[PDF] Analysis and Modelling of Energy Consumption in the Injection .... (n.d.). https://fenix.tecnico.ulisboa.pt/downloadFile/281870113703251/70972_Resumo%20alargado%20-%20versao%20Final.pdfLink
- •
Magnetic Clamping System for Mold Change - HVR MAG. (n.d.). https://www.hvrmagnet.com/product/magnetic-clamping-system-for-mold-change-16.htmlLink
- •
Electricity Consumption Estimation of the Polymer Material .... (2018, September 16). https://pmc.ncbi.nlm.nih.gov/articles/PMC6164802/Link
- •
An Energy Saving Guide for Plastic Injection Molding .... (n.d.). https://www.mobil.com/en/industrial/~/media/C19701CE80A046DD8D1073C545C262E7.ashxLink
- •
Powerful mold clamping through actuators made of shape memory .... (2022, August 11). https://www.ifw.uni-hannover.de/en/institute/news-und-veranstaltungen/news/news-details/news/powerful-mold-clamping-through-actuators-made-of-shape-memory-alloysLink
- •
Staubli Corporation: Duncan, SC 29334 - Thomasnet. (2018, December 5). https://www.thomasnet.com/company/staubli-corporation-30096476/profileLink
- •
EXPERIMENTAL STUDY ON ENERGY CONSUMPTION IN .... (n.d.). https://stumejournals.com/journals/innovations/2019/4/155.full.pdfLink
- •
Demystifying Energy Saving Devices on Injection Molding .... (2013, August 31). https://plasticsengineering.wordpress.com/2013/08/31/demystifying-energy-saving-devices-on-injection-molding-machines/Link
- •
Clamping Unit Injection Molding Machine Energy Guide 2026. (2026, January 4). https://www.daobenmachinery.com/clamping-unit-injection-molding-machine/Link
- •
An Environmental Analysis of Injection Molding. (n.d.). https://web.mit.edu/ebm/Publications/Thiriez_ISEE_2006.pdfLink
- •
[PDF] Accurate Profiling of Energy Consumption for Injection Molding .... (n.d.). https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=905587Link
- •
Energy Conservation in Textile and Polymer Processing. (2025, April 6). https://pubs.acs.org/doi/10.1021/bk-1979-0107Link
- •
The Results Prove The.... (2026, February 12). https://www.scribd.com/document/716067242/Plastic-Injeccion-Parameter-to-Safe-EnergyLink
- •
Two Ways to Reduce Energy Consumption in Injection .... (2024, October 1). https://www.plasticsengineering.org/2024/10/two-ways-to-reduce-energy-consumption-in-injection-molding-006791/Link
- •
Mouldpro Power Sliding Mold Clamps (without inbus bolt) - Plastixs. (2025, August 18). https://www.plastixs.com/product/mouldpro-power-sliding-mold-clamp-supplied-without-inbus-bolt/Link