
Introducción
Los sistemas de sujeción de moldes son los dispositivos mecánicos, hidráulicos, magnéticos, neumáticos y electromecánicos utilizados para fijar un molde a un plato de máquina y mantenerlo cerrado contra la presión del proceso durante el moldeo por inyección y operaciones relacionadas de procesamiento de plásticos. En la práctica de cambio rápido de moldes, el término relacionado acoplamientos de energía suele referirse a las interfaces de conexión rápida que unen servicios de refrigerante, hidráulicos, eléctricos y a veces neumáticos al molde, permitiendo cambios rápidos y repetibles con menor tiempo de inactividad.
En la práctica industrial, el tema abarca tanto el hardware de sujeción que aplica la fuerza de retención como los sistemas de acoplamiento de utilidades que conectan el control térmico y otros servicios. La combinación es fundamental para la productividad porque la fuerza de cierre del molde, la precisión posicional y la integridad de la conexión afectan directamente la calidad de la pieza, la estabilidad del ciclo, la prevención de fugas y el tiempo de cambio. Los sistemas contemporáneos van desde abrazaderas manuales de correas y ranuras en T hasta abrazaderas hidráulicas automatizadas y placas de sujeción magnética, mientras que los acoplamientos de energía incluyen acopladores rápidos sin goteo de refrigerante acopladores y placas de acoplamiento múltiple para líneas de calefacción, refrigeración y auxiliares.
Históricamente, la tecnología de sujeción evolucionó desde fijaciones mecánicas simples hacia diseños hidráulicos de mayor fuerza y presión directa, luego hacia conceptos de cambio rápido más rápidos y seguros para la producción de alta mezcla. Los desarrollos más recientes enfatizan tiempos de preparación más cortos, menor manipulación manual, mejor repetibilidad del plato y menor consumo de energía mediante arquitecturas servo-hidráulicas y totalmente eléctricas, así como sistemas de imanes permanentes que eliminan muchas operaciones mecánicas del lado de la sujeción. Las consideraciones de sostenibilidad son ahora cada vez más importantes porque el consumo de energía de la unidad de sujeción, las pérdidas en las líneas de refrigeración y el scrap evitado durante la estabilidad del primer disparo influyen en la huella ambiental de las celdas de moldeo.
Historia y desarrollo
Las primeras máquinas de moldeo por inyección dependían de mecanismos de sujeción mecánicos como palancas de rodilla, palancas, tornillos y elementos de fijación de ranura en T, que eran robustos pero lentos de cambiar y menos adaptables a la programación rápida de producción. A medida que aumentaban los tamaños de los moldes y las presiones de cavidad, la sujeción hidráulica se convirtió en el enfoque dominante para muchas máquinas porque podía proporcionar fuerza controlable en un amplio rango de tonelaje y mantener altas cargas de sujeción durante las fases de llenado y empaquetado.
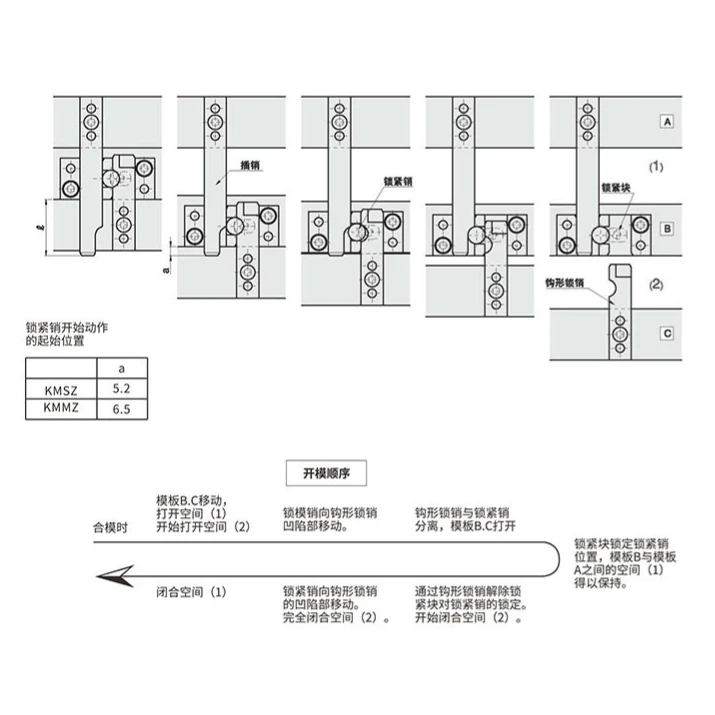
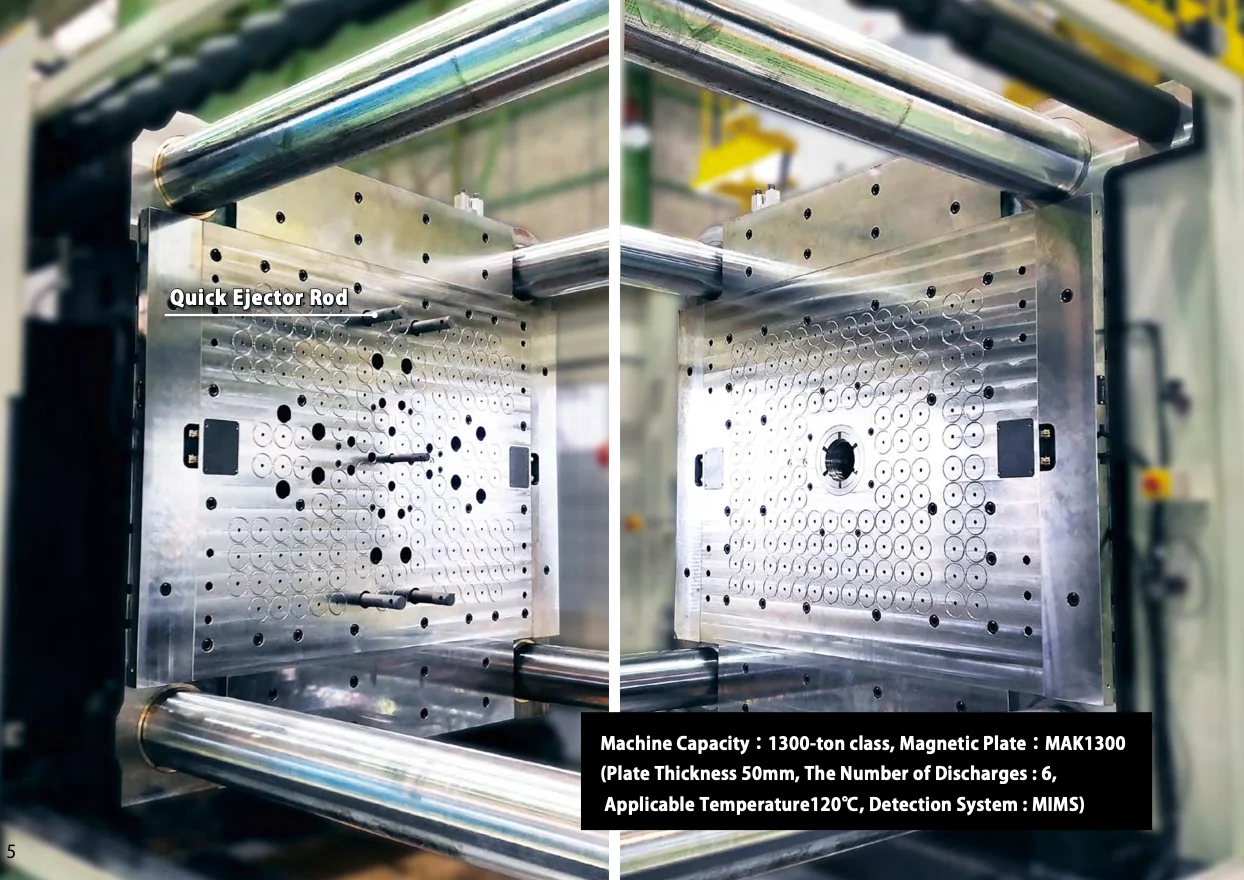
Un hito importante fue el desarrollo de los sistemas de cambio rápido de moldes, que estandarizaron o automatizaron el montaje de moldes y conectaron las utilidades. Los proveedores industriales documentan tres tecnologías QMC principales: mecánica, hidráulica y magnética, con los sistemas magnéticos ganando tracción porque permiten un bloqueo y desbloqueo rápido sin atornillado convencional. Un segundo hito fue la difusión de las placas de sujeción magnética, que distribuyen la fuerza de retención de manera uniforme en la interfaz del molde y pueden reducir drásticamente el tiempo de cambio en comparación con la sujeción manual.
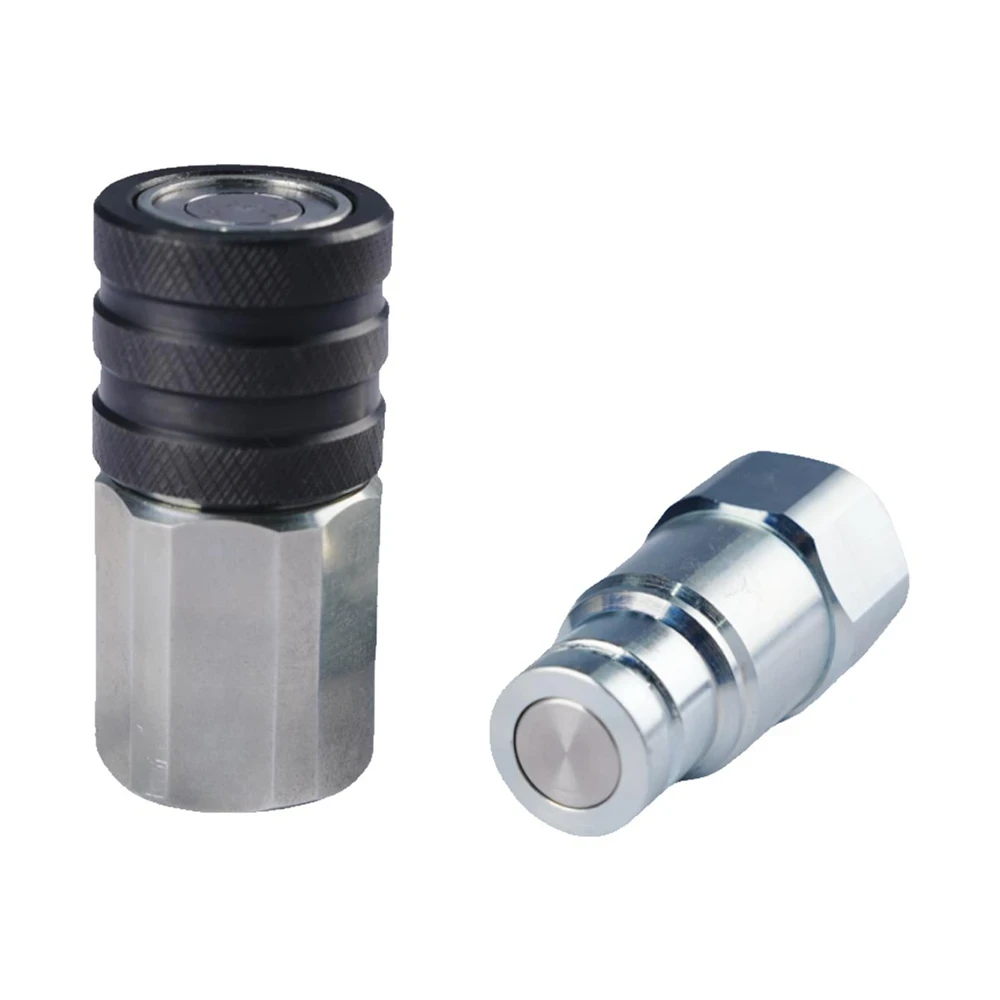
Una tercera etapa de desarrollo ha sido la integración de acoplamientos de energía para refrigerante, aceite térmico y otros servicios. Los acoplamientos de liberación rápida diseñados para la termostatización de moldes están construidos para alto flujo, factores de forma compactos y resistencia al agua caliente, glicol y aceite caliente, permitiendo conexiones repetidas con mínimo riesgo de fuga. En paralelo, los fabricantes modernos de máquinas han introducido conceptos de presión directa y plato sin retención para mejorar la repetibilidad de la trayectoria y reducir el daño al molde, especialmente donde el utillaje de precisión se beneficia de un control más ajustado del plato.
Características clave y visión técnica
En el nivel más básico, el sistema de sujeción debe generar suficiente fuerza para evitar la separación del molde bajo la presión de cavidad, lo que de otro modo causaría rebaba, defectos dimensionales o daño a la herramienta. La fuerza de sujeción se selecciona a partir del área proyectada de la pieza y la presión de cavidad esperada, con un margen de seguridad para la viscosidad del material, la condición de ventilación y el desgaste en las interfaces del utillaje. En la práctica, los requisitos de sujeción suelen expresarse en kN o toneladas, y las máquinas de inyección industriales abarcan desde máquinas compactas hasta sistemas muy grandes de miles de toneladas.
Arquitecturas principales de sujeción
| Tipo | Principio de funcionamiento | Fortalezas típicas | Limitaciones típicas |
|---|---|---|---|
| Mecánica / de palanca de rodilla | La articulación multiplica la fuerza cerca de la posición de bloqueo | Movimiento rápido, buena eficiencia energética en la fase de bloqueo, compacta para muchas aplicaciones | Más sensible al sobreviaje y al desgaste; el perfil de fuerza es menos flexible que los sistemas hidráulicos |
| Hidráulica | Los cilindros generan y mantienen la fuerza de sujeción | Alto tonelaje, control de fuerza en un amplio rango, adecuada para moldes grandes | Mayor requisito de infraestructura hidráulica y posibles pérdidas en espera |
| Presión directa / hidráulica recta | El plato es accionado directamente por actuación hidráulica | Mejor repetibilidad de trayectoria y protección del molde en aplicaciones de precisión | Diseño más complejo y mayor costo inicial |
| Magnética | Campos magnéticos permanentes o controlados sujetan el molde | Cambio muy rápido, distribución uniforme de fuerza, seguridad y menor mano de obra de preparación | Requiere interfaces de plato compatibles y gestión disciplinada de herramientas |
| Neumática / abrazadera de aire con multiplicación de fuerza | El aire comprimido acciona la abrazadera o el mecanismo multiplicador | Ligera, rápida para usos de baja fuerza | Fuerza de sujeción limitada en comparación con los sistemas hidráulicos |
Características de ingeniería y notas de rendimiento
- Rango de fuerza de sujeción: los sistemas hidráulicos industriales se describen comúnmente desde aproximadamente 500 kN hasta 25.000 kN, dependiendo de la clase de máquina y la aplicación.
- Guía del plato: los sistemas de alta precisión pueden usar soporte de largo alcance, guías lineales, tornillos de bola centrales o conceptos sin tirantes para mejorar la repetibilidad y reducir la desviación del plato.
- Comportamiento de retención: la sujeción debe permanecer estable durante la inyección, empaquetado y enfriamiento, no solo al cierre, porque la presión de cavidad persiste mientras la pieza se solidifica.
- Perfil energético: la acción de sujeción es solo uno de varios consumidores de energía en una máquina de moldeo por inyección, pero contribuye materialmente a la demanda eléctrica general junto con la plastificación, el calentamiento, la eyección y el movimiento del cañón.
- Eficiencia energética: las arquitecturas servoeléctricas o híbridas pueden reducir el consumo en espera y la carga pico en comparación con los sistemas hidráulicos convencionales, mientras que las condiciones de proceso optimizadas y los grados de menor viscosidad también pueden reducir el consumo total de energía.
Acoplamientos de energía en sistemas de cambio de molde
Los acoplamientos de energía son las interfaces de servicio que conectan el molde a la máquina o al colector auxiliar. Los más comunes son los acopladores rápidos de refrigerante, pero los paquetes de cambio de molde también pueden incluir conectores hidráulicos, neumáticos y eléctricos para eyectores, compuertas de válvula, calentadores, sensores y sistemas de canal caliente. En la práctica, estos acoplamientos se seleccionan por:
- Conexión sin fugas bajo ciclos repetidos.
- Alta tasa de flujo con baja caída de presión para la eficiencia de enfriamiento.
- Geometría compacta para adaptarse a diseños de colectores densos dentro de los moldes.
- Resistencia térmica y química para servicio con agua caliente, glicol y aceite caliente.
Números de proceso típicos
- Los sistemas de conexión rápida de líneas de refrigeración a menudo se optimizan para reducir la conexión de minutos de trabajo manual de mangueras a una sola acción o unos pocos segundos, dependiendo de la instalación.
- Los sistemas de cambio rápido de moldes se diseñan frecuentemente para acortar sustancialmente el cambio; los sistemas magnéticos se comercializan comúnmente por grandes reducciones en el tiempo de inactividad, especialmente en producción de alta mezcla.
- En términos de proceso, la fase de sujeción debe complementar el ciclo de inyección y enfriamiento, porque incluso pequeñas pérdidas en el tiempo de preparación pueden superar las ganancias en tiempo de ciclo en la fabricación de tiradas cortas.
Tipos y variaciones
Por mecanismo de sujeción
- Abrazaderas manuales: tornillos simples, correas, abrazaderas de ranura en T y accesorios relacionados utilizados en instalaciones de bajo volumen o menor costo.
- Sistemas de sujeción hidráulica: comunes en máquinas medianas y grandes y en plataformas de cambio rápido donde se requiere fuerza controlable.
- Sistemas de sujeción magnética: utilizados donde los cambios frecuentes de molde, las superficies limpias del plato y la preparación rápida justifican un mayor costo de capital.
- Abrazaderas neumáticas o asistidas por aire: aplicadas principalmente donde una fuerza menor y una actuación rápida son suficientes.
Por disposición de máquina y molde
- Sistemas de dos platos: ampliamente utilizados donde una gran fuerza de sujeción y una huella compacta son ambas importantes.
- Sistemas de tres platos: a menudo utilizados en moldeo por soplado o configuraciones especiales donde la simetría y la geometría de movimiento del molde son importantes.
- Máquinas con tirantes: disposición tradicional de moldeo por inyección con desplazamiento del plato sobre barras de guía.
- Máquinas sin tirantes: favorecidas para ciertos moldes grandes, acceso de automatización y flexibilidad de altura del molde.
Por concepto de conexión de utilidades
- Acoplamientos de refrigerante de circuito único: para líneas de enfriamiento o calentamiento del molde.
- Placas de acoplamiento múltiple: consolidan varias utilidades en una sola acción de acoplamiento, reduciendo el tiempo de preparación y el riesgo de conexión incorrecta.
- Acoplamientos rápidos hidráulicos: utilizados donde las funciones hidráulicas del lado del molde, eyectores o extracciones de núcleo deben conectarse rápidamente.
- Acoplamientos de energía eléctrica: utilizados para alimentación de canal caliente, control de temperatura, sensores e instrumentación, especialmente en moldes de mayor valor; estos suelen integrarse en placas de acoplamiento más amplias en lugar de usarse como abrazaderas independientes.
Aplicaciones y usos
El moldeo por inyección es la aplicación principal, donde la sujeción debe mantener la cavidad cerrada durante el llenado, empaquetado y enfriamiento. Los componentes automotrices, carcasas de electrodomésticos, cierres de embalaje, desechables médicos, piezas técnicas y bienes de consumo dependen todos de la alineación y la precisión de retención de la unidad de sujeción.
- Automoción y transporte: los sistemas de sujeción hidráulicos o de presión directa grandes son favorecidos para fascias de parachoques, molduras estructurales y otras piezas de gran formato donde la presión de cavidad y el tamaño del molde son altos.
- Médico y electrónico: la sujeción de precisión y el movimiento repetible del plato admiten piezas de pared delgada, con baja rebaba y alta calidad cosmética.
- Embalaje y cierres: las altas tasas de ciclo hacen que la acción eficiente de sujeción y el cambio rápido de molde sean importantes para la producción de alta salida.
- Hogar y productos de consumo: el cambio rápido de moldes y el utillaje multicavidad admiten demanda variable y tiradas de producción más cortas.
- Moldeo por soplado: las unidades de sujeción aseguran el molde de soplado alrededor de la parison, con soluciones hidráulicas y eléctricas/híbridas utilizadas según el tamaño de la pieza.
- Un uso inadecuado: un sistema de sujeción altamente manual generalmente no es una buena elección para cambios frecuentes de producto en producción médica de alta mezcla, porque la mano de obra y el tiempo de alineación pueden dominar la economía de la celda.
Innovaciones tecnológicas y automatización
La automatización ha transformado la sujeción de moldes de una tarea puramente mecánica a una función logística a nivel de celda. Los sistemas modernos de cambio rápido combinan la actuación de sujeción, la identificación del molde, el acoplamiento de líneas de refrigeración y a veces el posicionamiento automático del plato para acortar el tiempo de preparación y reducir la exposición del operador.
Las innovaciones clave incluyen:
- Placas de sujeción magnética con distribución uniforme de fuerza en la interfaz del molde.
- Abrazaderas hidráulicas autoblocantes para sujeción segura y repetible con menor intervención manual.
- Control de sujeción de presión directa para mejorar la repetibilidad de la trayectoria y reducir el desgaste del molde.
- Placas de acoplamiento múltiple integradas que conectan refrigerante, hidráulica y servicios eléctricos en una sola acción de acoplamiento.
- Monitorización de condición y analítica energética, que ayudan a cuantificar la carga de la unidad de sujeción, los perfiles de ciclo y el consumo de utilidades a nivel de máquina.
Los compromisos de la automatización son reales: los sistemas avanzados reducen el tiempo de inactividad y el error humano, pero añaden complejidad, requieren compatibilidad entre las interfaces de molde y plato, y pueden aumentar el costo de capital. Los sistemas magnéticos, por ejemplo, son especialmente efectivos en entornos de cambios frecuentes, pero no son universalmente óptimos para cada clase de máquina o diseño de molde heredado.
Aspectos ambientales y de sostenibilidad
La sostenibilidad en el diseño de sujeción y acoplamiento está impulsada por tres factores principales: uso de energía, desperdicio de material y eficiencia hídrica/térmica. Los estudios de energía en moldeo por inyección muestran que la potencia en la etapa de máquina puede variar materialmente con el diseño de la máquina y los ajustes del proceso, y los sistemas de sujeción forman parte de ese balance energético.
Los efectos de sostenibilidad importantes incluyen:
- Reducción de pérdidas en idle y preparación mediante cambios de molde más rápidos.
- Menor riesgo de fugas de los acoplamientos rápidos modernos, lo que ayuda a conservar refrigerante y mantener un control térmico estable.
- Mejora de la calidad del primer disparo, reduciendo el scrap durante la preparación y el arranque.
- Posibles ahorros eléctricos de arquitecturas de sujeción servoaccionadas o híbridas en relación con sistemas hidráulicos más antiguos.
- Optimización del proceso: elegir un grado de resina de flujo más libre o optimizar los parámetros del ciclo puede reducir la demanda energética y acortar los tiempos de permanencia relacionados con la sujeción.
Al mismo tiempo, las afirmaciones de sostenibilidad deben interpretarse con cuidado. Los sistemas magnéticos y automatizados pueden reducir las operaciones manuales repetidas, pero también introducen complejidad de material embebido y del sistema de control, por lo que el rendimiento ambiental depende del ciclo de trabajo, la frecuencia de cambio de molde y el diseño de las utilidades.
Impacto económico y en el mercado global
El valor económico de los sistemas de sujeción de moldes está estrechamente ligado a la disponibilidad, el tiempo de cambio y la protección de la herramienta. En la producción de alta mezcla, un intercambio de molde más corto puede crear más producción vendible que una reducción modesta en el tiempo de ciclo, razón por la cual los sistemas de cambio rápido y acoplamiento se han convertido en herramientas competitivas importantes.
La demanda global es más fuerte donde los fabricantes gestionan múltiples SKU, alta rotación de utillaje o plazos de entrega ajustados. Las operaciones automotrices, de embalaje, médicas y de fabricación por contrato son particularmente sensibles a la tecnología de sujeción porque los costos de inactividad a menudo superan el costo directo del hardware de sujeción. Proveedores como Stäubli, Pascal, Kosmek, Sodick y otros fabricantes orientados a utillaje y conectores son notables en nichos específicos como sujeción magnética, sistemas hidráulicos de cambio rápido y ingeniería de sujeción de alta precisión.
Retos actuales e innovaciones
Varios problemas de ingeniería siguen siendo centrales:
- Compatibilidad de moldes: no todos los moldes heredados son adecuados para placas magnéticas o distribuciones estandarizadas de acopladores rápidos.
- Verificación de fuerza: una fuerza de sujeción inadecuada puede causar rebaba, mientras que una fuerza excesiva puede acelerar el desgaste o distorsionar las interfaces del utillaje.
- Gestión de fugas: los acoplamientos térmicos e hidráulicos deben resistir el desgaste, la contaminación y los ciclos repetidos sin goteo.
- Precisión versus huella: las máquinas compactas aún deben proporcionar desplazamiento estable del plato y alineación precisa del molde.
- Justificación de costos: los sistemas de alto capital son más fáciles de justificar donde la frecuencia de cambio es alta y la mano de obra es costosa.
El trabajo de innovación actual se centra en mejor retroalimentación de sensores, acoplamiento automático, accionamientos de sujeción de menor energía y placas de servicio de molde más integradas que combinan la fijación mecánica con la conexión de utilidades en una sola rutina.
Perspectivas futuras
La dirección más probable es el movimiento continuo hacia interfaces de molde totalmente integradas en las que la sujeción, la conexión de utilidades y la identificación de la máquina se gestionan como una secuencia automatizada. Los conceptos de sujeción magnética e híbrida probablemente se expandirán donde los cambios frecuentes, la diversificación de productos y la protección de la herramienta importan más.
El desarrollo futuro probablemente enfatizará:
- Menor consumo de energía mediante diseños servoeléctricos e hidráulicos optimizados.
- Mayor repetibilidad para el moldeo de precisión y el utillaje sensible.
- Acoplamientos más inteligentes con monitorización embebida de temperatura, presión, fugas y estado de conexión.
- Mayor flexibilidad para flotas de máquinas mixtas y celdas de producción modulares.
- Mejores métricas de sostenibilidad, especialmente donde se pueda documentar en datos de producción la reducción de scrap y menores pérdidas de utilidades.
Resumen
Los sistemas de sujeción de moldes proporcionan la fuerza, la alineación y la estabilidad que hacen posible el moldeo de plásticos, mientras que los acoplamientos de energía permiten una conexión rápida y fiable de servicios de refrigerante, calefacción, hidráulicos y eléctricos durante el cambio de molde. Juntos, influyen no solo en el tiempo de actividad de la máquina y la calidad de la pieza, sino también en la eficiencia energética, la seguridad del operador y la economía de la fabricación moderna de plásticos.
Referencias
- •
Everything You Need to Know About Mold Clamping Systems. (2023, November 10). https://www.forwell.com/en/article/all-about-mold-clamping-systems.htmlLink
- •
Key Components of Injection Molding Part 2: Clamping Unit - Aprios. (2025, May 29). https://www.aprios.com/insights/key-components-of-injection-molding-part-2-the-clamping-unitLink
- •
Quick mold change solutions for plastics industry | Stäubli - Staubli. (2025, December 17). https://www.staubli.com/global/en/fluid-connectors/industries/plastics-process.htmlLink
- •
Quick Mold Change Systems: Comparison of 3 Types. (2023, March 21). https://www.hvrmagnet.com/blog/quick-mold-change-systems-comparison-of-3-types/Link
- •
Pascal mold change system - PDF Catalogs | Brochure. (n.d.). https://pdf.directindustry.com/pdf/pascal-engineering-inc/pascal-mold-change-system/246120-1090170.htmlLink
- •
Plastics Molding & Manufacturing/Clamp System. (2022, January 1). https://en.wikibooks.org/wiki/Plastics_Molding_&_Manufacturing/Clamp_SystemLink
- •
Mold clamping system - Pascal Engineering Inc. (2025, January 1). https://pdf.directindustry.com/pdf/pascal-engineering-inc/mold-clamping-system/246120-1090169.htmlLink
- •
AIR CLAMP SYSTEM. (n.d.). https://www.kosmek.co.jp/data/pdf/en/HZ-08-GB.pdfLink
- •
UK. (n.d.). https://easchangesystems.com/wp-content/uploads/EASE151855_Folder-QMC-engels_LR.pdfLink
- •
MEK2000-8S. (n.d.). https://www.kosmek.co.jp/data/pdf/en/QMC001-01-GB.pdfLink
- •
Mold Clamps Injection Molding: A Comprehensive Guide. (2024, May 11). https://www.ace-mold.com/mold-clamps-injection-molding-a-comprehensive-guide/Link
- •
Kosmek Quick Mold Change Systems - Southeastern Polymer Machinery. (2023, November 28). https://spminc.net/products/kosmek-quick-mold-change-systems/Link
- •
Straight-Hydraulic Mold Clamping System|Sodick. (n.d.). https://www.sodick.co.jp/en/tech/clamping_system.htmlLink
- •
kosmek - quick mold change systems. (n.d.). http://www.autoclamp.net/kosmek/data/pdf/en/MQ_06_02.pdfLink
- •
Clamp | MoldingHub. (n.d.). https://moldinghub.com/en/knowledge/glossary/clampLink
- •
Blow Mold Cooling. (2024, March 25). https://cmppin.com/blog/clamping-units-in-extrusion-blow-moulding/Link
- •
Quick mold change solutions for plastics industry - Stäubli. (2025, July 8). https://www.staubli.com/cz/en/fluid-connectors/industries/plastics-process.htmlLink
- •
Master Clamping Methods in Injection Molding. (2024, November 29). https://www.moldall.com/clamping-methods-in-injection-molding/Link
- •
Reduce Mold Change Time in Injection Molding: SMED Guide from .... (2026, May 12). https://www.kinghou.net/smed-injection-molding-cut-mold-change-time/Link
- •
What are mold clamps? - LinkedIn. (2020, February 2). https://www.linkedin.com/pulse/what-mold-clamps-jasmine-hlLink
- •
Hydraulic Mold Clamp for Quick Mold Change | MoldJet. (n.d.). https://moldjet.net/products/hydraulic-mold-clamp/Link
- •
Energy-Efficient Enhancement for Viscoelastic Injection Rheomolding Using Hierarchy Orthogonal Optimization. (n.d.). https://onlinelibrary.wiley.com/doi/10.1155/2018/7054385Link
- •
Magnetic Clamping System for Injection Molding and Stamping. (2022, December 21). https://www.pascalenginc.com/magnetic-clamps/Link
- •
A guide to the selection of quick clamping systems for plastic .... (n.d.). https://designsolutionsmag.co.uk/a-guide-to-the-selection-of-quick-clamping-systems-for-plastic-injection-moulds/Link
- •
Mold Clamps for Injection Molding: A Guide - ACE Group. (n.d.). https://www.ace-mold.com/mold-clamps-for-injection-molding-a-guide/Link
- •
[PDF] MSEC2013-1222 - National Institute of Standards and Technology. (n.d.). https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=912839Link
- •
What is Mold Clamp?. (2021, November 3). https://dgmfmoldclamps.com/what-is-mold-clamp/Link
- •
085-088_PE110605_PE12 nach Korrektur. (n.d.). https://download.basf.com/p1/8a8081c57fd4b609017fd64d3b485e75/en/Flowing_Faster_and_Saving_Energy_Articles_in_Technical_Journals_Englisch.pdfLink
- •
Internal circulation clamping system with supplementary volume for small and medium types of two-platen injection molding machine. (n.d.). https://www.sciencedirect.com/science/article/pii/S2542504819300259Link
- •
Semi-empirical Modeling of the Energy Consumed during the Injection Molding Process. (n.d.). https://escholarship.org/content/qt6j39z8nj/qt6j39z8nj.pdf?t=n8i3dnLink
- •
How to Improve the Energy Balance of Injection Molding. (n.d.). https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/00243A1F_AAA0666063DF/33dfa62bf83fb12e12604b71ce1e4946a7b1f77a/PE_2008_10_How-to-Improve-the-Energy-Balance-of-Injection-Molding.pdfLink
- •
Estimating energy consumption of injection moulding for environmental-driven mould design. (2017, December 1). https://www.sciencedirect.com/science/article/abs/pii/S0959652617315913Link
- •
Energy Consumption Modelling in the Injection Moulding .... (n.d.). https://scholar.tecnico.ulisboa.pt/api/records/SRB6EbgfesaykiFtJv4UuQrUD8fxF4mYvDEr/file/d228e2465ce32754007d4b63182cb5753b6a74b1a00b43ec4ce30e90d450b244.pdfLink
- •
(PEPLIŃSKI_UTP_PL_2011_Energy_menagement in plastic technologies_v3). (n.d.). https://yadda.icm.edu.pl/baztech/element/bwmeta1.element.baztech-article-BPG8-0056-0048/c/CIMAC_2011_6_3_026.pdfLink
- •
Hydraulic Quick Mould Clamping Systems | PDF - Scribd. (2026, April 8). https://pt.scribd.com/document/672881404/Staubli-Mould-Clamping-Systems-HydraulicLink
- •
What kind of clamping system is needed for large injection molding .... (2025, August 16). https://www.topstarmachine.com/what-kind-of-clamping-system-is-needed-for-large-injection-molding-machine-with-high-clamping-force/Link
- •
Central magnet core. (n.d.). https://www.pascaleng.co.jp/application/files/6115/7415/2399/qmc-10e_mag.pdfLink
- •
New. (n.d.). https://www.barrysalesinc.com/cmss_files/attachmentlibrary/Mold--Tooling/Magnetic-Clamping.pdfLink
- •
Magnetic clamping systems advance as mold-changing .... (n.d.). https://easchangesystems.com/wp-content/uploads/2015/09/Plastics_Machinery_Magazine_072015.pdfLink
- •
Mold coolant quick release couplings - Tubes International. (2026, April 14). https://www.tubes-international.com/products/industrial-fittings/mold-coolant-quick-release-couplings/Link
- •
Energy monitoring of plastic injection molding process running with hydraulic injection molding machines. (2017, April 1). https://www.sciencedirect.com/science/article/abs/pii/S0959652617302676Link
- •
[PDF] Analysis and Modelling of Energy Consumption in the Injection .... (n.d.). https://fenix.tecnico.ulisboa.pt/downloadFile/281870113703251/70972_Resumo%20alargado%20-%20versao%20Final.pdfLink
- •
Magnetic Clamping System for Mold Change - HVR MAG. (n.d.). https://www.hvrmagnet.com/product/magnetic-clamping-system-for-mold-change-16.htmlLink
- •
Electricity Consumption Estimation of the Polymer Material .... (2018, September 16). https://pmc.ncbi.nlm.nih.gov/articles/PMC6164802/Link
- •
An Energy Saving Guide for Plastic Injection Molding .... (n.d.). https://www.mobil.com/en/industrial/~/media/C19701CE80A046DD8D1073C545C262E7.ashxLink
- •
Powerful mold clamping through actuators made of shape memory .... (2022, August 11). https://www.ifw.uni-hannover.de/en/institute/news-und-veranstaltungen/news/news-details/news/powerful-mold-clamping-through-actuators-made-of-shape-memory-alloysLink
- •
Staubli Corporation: Duncan, SC 29334 - Thomasnet. (2018, December 5). https://www.thomasnet.com/company/staubli-corporation-30096476/profileLink
- •
EXPERIMENTAL STUDY ON ENERGY CONSUMPTION IN .... (n.d.). https://stumejournals.com/journals/innovations/2019/4/155.full.pdfLink
- •
Demystifying Energy Saving Devices on Injection Molding .... (2013, August 31). https://plasticsengineering.wordpress.com/2013/08/31/demystifying-energy-saving-devices-on-injection-molding-machines/Link
- •
Clamping Unit Injection Molding Machine Energy Guide 2026. (2026, January 4). https://www.daobenmachinery.com/clamping-unit-injection-molding-machine/Link
- •
An Environmental Analysis of Injection Molding. (n.d.). https://web.mit.edu/ebm/Publications/Thiriez_ISEE_2006.pdfLink
- •
[PDF] Accurate Profiling of Energy Consumption for Injection Molding .... (n.d.). https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=905587Link
- •
Energy Conservation in Textile and Polymer Processing. (2025, April 6). https://pubs.acs.org/doi/10.1021/bk-1979-0107Link
- •
The Results Prove The.... (2026, February 12). https://www.scribd.com/document/716067242/Plastic-Injeccion-Parameter-to-Safe-EnergyLink
- •
Two Ways to Reduce Energy Consumption in Injection .... (2024, October 1). https://www.plasticsengineering.org/2024/10/two-ways-to-reduce-energy-consumption-in-injection-molding-006791/Link
- •
Mouldpro Power Sliding Mold Clamps (without inbus bolt) - Plastixs. (2025, August 18). https://www.plastixs.com/product/mouldpro-power-sliding-mold-clamp-supplied-without-inbus-bolt/Link