
簡介
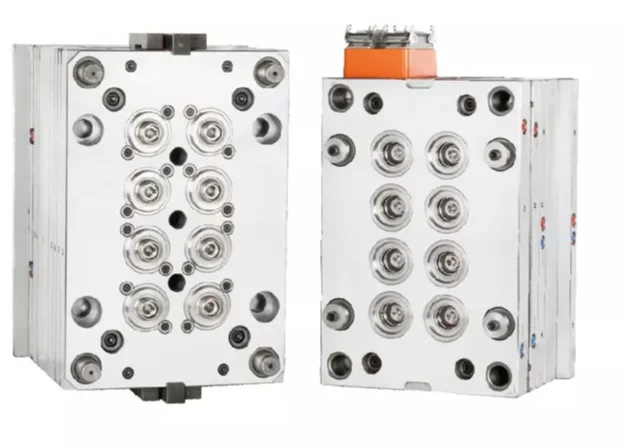
冷流道系統是在射出模具中未加熱的流道網路,用於將熔融聚合物從機台噴嘴輸送至模穴,然後在每個循環中與零件一同固化。它們仍然廣泛使用,因為機械構造簡單、成本相對較低、能容忍頻繁的顏色或材料更換,並適用於許多低至中產量計畫,儘管會產生流道廢料且通常比熱流道系統慢。
在實際模具設計中,冷流道系統通常建置在二板模或三板模工具中,澆口套、流道和澆口配置需平衡填充、壓力降與脫模行為。該系統與材料行為密切相關:常被用於熱敏感聚合物和短程tooling,而regrind處理、澆口殘痕與循環時間效率仍是核心工程考量。
歷史與發展
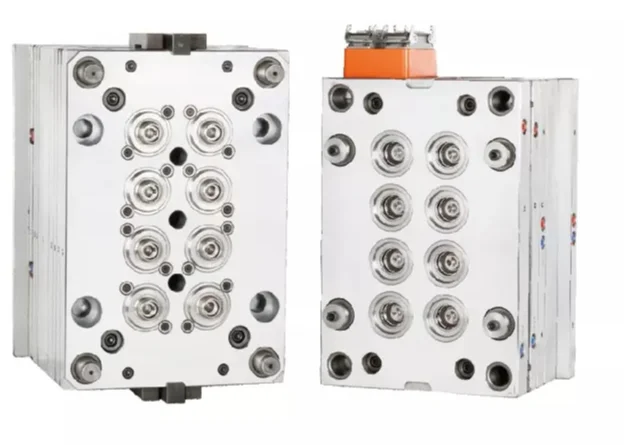
冷流道成型早於熱流道廣泛採用之前,數十年來一直是射出成型的基礎架構。其早期主導地位來自於直接在mold steel上加工流道的簡易性,這降低了tooling複雜度與維護負擔。
一個重要發展里程碑是三板模的改良,它可在頂出時自動將流道與零件分離,與手動脫模相比提升了生產效率。此設計對多穴工具以及零件外觀或自動化處理重要的應用特別有用。
第二個里程碑是regrind迴路的廣泛使用,固化流道經造粒後,在材料與品質允許時回饋至製程。這降低了廢料損失,並幫助冷流道tooling在成本敏感的生產中維持經濟可行性。
第三個發展是更精密的流道幾何出現,包括從澆口套到澆口的漸進式截面積設計,可減少壓力損失並改善多穴模的模穴平衡。即使熱流道成長,冷流道仍因其穩健性、較低資本成本以及與頻繁換模的相容性而持續相關。
主要特徵與技術概觀
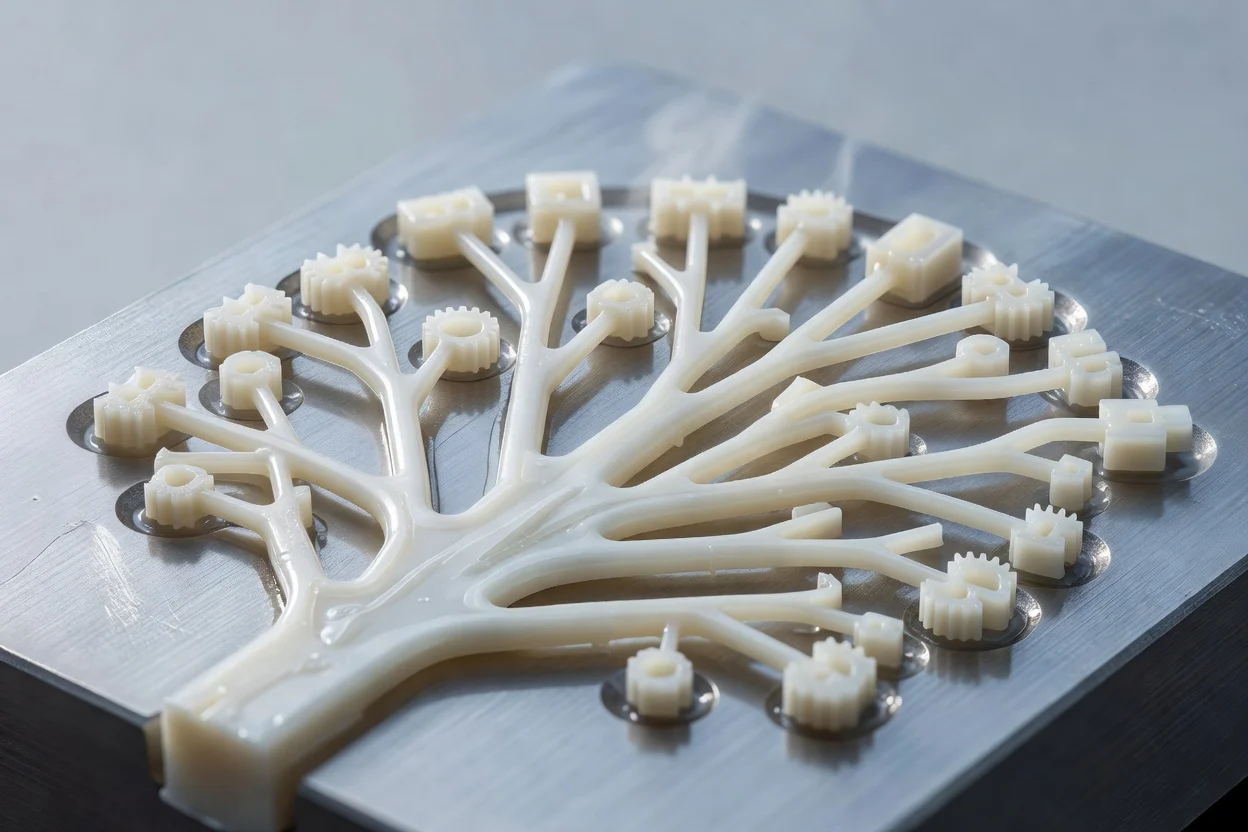
冷流道系統由加工於模具中的澆口套、流道與澆口部分組成,這些部分在循環中會與模穴一同冷卻。流道通道未主動加熱,因此進料路徑中的聚合物會固化,並隨成型零件一同頂出,或依模具佈局在模具內分離。
工作原理
- 熔融聚合物從射出單元噴嘴流出並進入澆口套。
- 熔體經流道通道流至一個或多個澆口。
- 模穴填充、保壓並冷卻,同時流道也凍結。
- 模具開模,零件與固化流道一同頂出,或在三板模設計中自動分離流道。
- 流道依材料與品質限制丟棄或回收再利用。
典型工程特徵
- 二板冷流道模具是最簡單的配置,流道通常位於分模面上。
- 三板模在開模時將流道與零件分離,可提供更靈活的澆口位置,但增加tooling複雜度與成本。
- 保溫流道模具有時歸類為冷流道概念,利用熱管理通道在射出間隔保持部分熔融狀態,雖然比傳統冷流道更專業。
實際性能特徵
- 流道廢料: 每個循環都會產生固化流道,除非重複使用regrind。
- 循環時間: 通常比hot runner systems長,因為流道凍結時間可能成為冷卻瓶頸。
- Tooling 成本: 通常低於熱流道tooling,因為不需要heaters、控制器或加熱歧管。
- 維護: 比hot runner systems更簡單且更容易維修。
- 澆口殘痕: 脫模後可能留下小痕跡或殘留物,特別在使用剪切脫模時。
有用的技術基準
- 在許多生產模具中,流道截面積設計大於零件厚度,以維持流動一致性並避免過早凍結。
- 在多穴模中,常用漸進式流道尺寸設計來降低模穴間的壓力不平衡。
- 典型冷流道生產通常選擇用於中低產量計畫,而非極高年產量,因為流道廢料的經濟損失隨產量上升。
- 產業討論常指出許多冷流道計畫中流道材料佔每次射出量的 5–15%,但實際數字會因零件尺寸、佈局與穴數而有很大差異。
- 在設計良好的自動化單元中,機器人輔助流道移除可減少處理時間,並縮小與手動脫模在循環效率上的差距。
類型與變化
| 類型 | 主要特徵 | 典型優點 | 典型限制 |
|---|---|---|---|
| 二板冷流道 | 流道形成於分模面,通常與零件一同頂出 | 最低tooling複雜度與成本 | 流道常需額外修剪或回收 |
| 三板冷流道 | 開模時流道與零件分離 | 自動脫模與更靈活的澆口定位 | 較高模具成本與更大模具複雜度 |
| 保溫流道變體 | 流道通道經熱管理,使熔融核心可在射出間隔持續存在 | 在特定應用中可減少流道凍結損失 | 更專業的設計與製程調整 |
應用與用途
冷流道系統廣泛用於射出成型,特別當tooling經濟性、材料更換靈活性或熱敏感性重要時。它們常見於原型製作、中短程消費性產品、工業元件以及許多多色或頻繁換模作業。
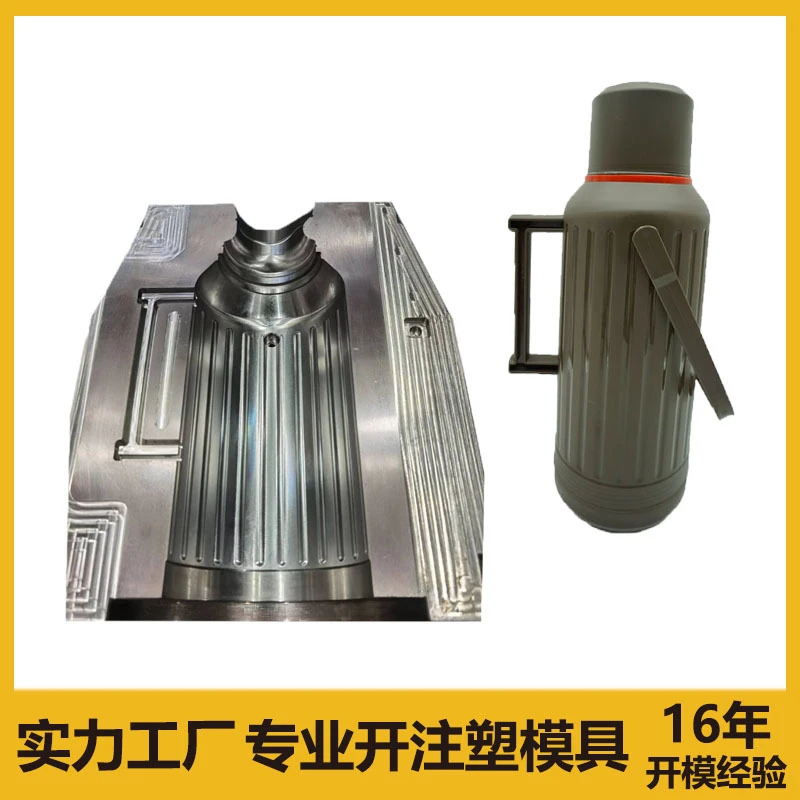
- 消費性產品: 瓶蓋、封蓋、外殼、小型家電零件以及重視較低tooling成本的實用物品。
- 醫療與實驗室用品: 需要較簡單tooling且需仔細控制澆口位置的零件,特別是低產量形式。
- 電氣與電子元件: 外殼、連接器與結構嵌入件,重視模具簡易性與維護便利性。
- 汽車內裝與飾板零件: 短程、服務零件或平台變更計畫,重視tooling靈活性。
- 工業零件: 支架、蓋板與功能性元件,適中產量即可接受。
不適合的用途是極高產量、樹脂昂貴、外觀敏感的生產,此時流道廢料與較長循環時間可能超過較低tooling成本的優勢。
材料相容性與製程考量
冷流道通常相容於廣泛的thermoplastics,包括對熱停留時間較敏感的材料。這是當材料降解風險是考量因素,或頻繁清洗循環成本高昂時,它們仍具吸引力的原因之一。
製程設計必須考量:
- 壓力損失: 流道長度與截面積強烈影響填充平衡與模穴壓力。
- 冷卻平衡: 不均勻冷卻可能增加翹曲或尺寸變化。
- Regrind 品質: 重複再加工可能改變分子量、顏色或機械性能,視聚合物類型與污染控制而定。
- 澆口設計: 澆口尺寸與位置影響殘痕、剪切熱與填充圖案。
- 自動化策略: 機器人取出與脫模可大幅提升產出量與一致性。
技術創新與自動化
近期冷流道發展較少著重於消除流道,而是透過更好的模具設計與自動化處理來降低其成本影響。常見創新包括:
- 最佳化流道平衡,使多穴模的模穴填充更均勻。
- 機器人輔助脫模,減少人力與循環變異。
- 整合式regrind系統,在產品規格允許時將修剪後的流道回饋至製程。
- 製程監控與模擬,在切割tooling前預測凍結、壓力降與翹曲。
- 混合佈局,將冷流道簡易性與選擇性熱控制結合於專業模具。
環境與永續性面向
冷流道系統常被視為比熱流道系統材料效率較低,因為每個循環都會產生固化流道。從永續性角度來看,主要問題不僅是廢料產生,還包括收集、研磨與再加工流道材料所涉及的能源與物流。
同時,冷流道可透過特定方式支持永續目標:
- 較低tooling複雜度可減少模具生命週期的製造與維護負擔。
- regrind 重複使用若聚合物與最終用途規格允許,可減少原生樹脂需求。
- 長模具壽命與簡單可修復性可改善穩定但中產量計畫的tooling生命週期經濟效益。
- 熱敏感材料在冷流道中加工可能更可靠,減少熱降解造成的廢料。
因此永續性取捨是情境性的:最佳選擇取決於樹脂成本、regrind可接受度、生產量與廢料管理基礎設施。
經濟與全球市場影響
冷流道系統仍具商業重要性,因為它們為射出成型業者提供低進入成本,特別是在tooling預算受限或產品需求不確定的市場。當年產量適中、設計仍在演進或材料與顏色更換頻繁時,其經濟吸引力最強。
相較之下,隨著產量上升,流道廢料與較長循環時間的成本會越來越傾向採用hot runner systems。這就是為什麼冷流道持續主導許多中低產量應用,而熱流道則常在高產出、高材料價值生產中取得較大份額。
當前挑戰與創新
冷流道系統的主要技術挑戰是材料浪費、流道移除人力、循環時間損失與澆口殘痕。此外,當流道冷卻與頂出主導循環的熱行為時,維持嚴格尺寸公差會更加困難。
目前的創新努力集中在:
- 透過更聰明的佈局設計降低流道對零件重量比;
- 改善自動脫模與零件處理;
- 最佳化冷卻回路以縮短瓶頸階段;
- 增加regrind的允許與穩定使用;
- 使用模擬改善複雜多穴工具的平衡。
未來展望
冷流道系統不太可能消失,因為它解決了一個持續存在的產業問題:以最小的tooling複雜度與低前期投資交付可接受的成型零件。其未來最可能強勁的領域是短程製造、特殊材料、頻繁換模生產以及模具簡易性優於最大材料效率的應用。
進一步進展很可能來自更好的流道平衡、改善的自動化,以及更精密的材料資料整合,幫助製造商決定何時冷流道經濟效益仍優於熱流道替代方案。
參考文獻
- •
Injection Molding Basics: Cold Runner Systems. (2020, October 12). https://www.echosupply.com/blog/injection-molding-basics-cold-runner-systems/Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). https://aptyx.com/blog/differences-in-hot-and-cold-runner-injection-molding/Link
- •
Cold Runner Molding - Process, advantages and .... (2024, September 3). https://www.cindre.com/molding-methods/cold-runner-molding/Link
- •
Cold runner system: “classic choice” of injection molding. (2025, May 15). https://gudmould.wordpress.com/2025/05/15/cold-runner-system-classic-choice-of-injection-molding/Link
- •
A Guide to Hot and Cold Runner Systems - Basilius Inc. (2021, September 15). https://www.basilius.com/blog/a-guide-to-hot-and-cold-runner-systems/Link
- •
Hot Runner vs Cold Runner Injection Molding Comparison Guide. (2026, April 13). https://firstmold.com/tips/hot-runner-vs-cold-runner/Link
- •
What Are Cold Runner Systems? | Dienamics. (2022, March 29). https://dienamics.com.au/blog/what-are-cold-runner-systems/Link
- •
Hot Runner vs Cold Runner Systems: Pros and Cons Explained. (2026, January 13). https://advancedinjectionmolding.com/hot-runner-vs-cold-runner-systems/Link
- •
Hot-Runner vs. Cold-Runner Systems. (2025, April 19). https://vitalplastics.com/resources/runner-systems-comparison/Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). https://www.simtec-silicone.com/blogs/injection-molds-hot-runner-vs-cold-runner-molds/Link
- •
Cold Runner and Hot Runner Injection Molds. (2019, February 13). https://nbplastics.com/resources/cold-runner-and-hot-runner-injection-molding-benefits-drawbacks-and-applications/Link
- •
Cold Runner | Injection Molding. (2016, May 1). https://www.plastopialtd.com/cold-runner/Link
- •
Why We Stayed Cold-Runner for 30 Years. (2026, May 3). https://weilinplastic.com/hot-runner-vs-cold-runner/Link
- •
Types Of Cold Runner Systems.... (2023, August 7). https://www.acomold.com/hot-runner-vs-cold-runner-exploring-the-pros-and-cons.htmlLink
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). https://www.rapiddirect.com/blog/hot-runner-vs-cold-runner-injection-mold/Link
- •
Runner - Injection Molding. (2023, June 13). https://www.beaumontinc.com/injection-molding-glossary/runner/Link
- •
Rubber Cold Runner System: Design, Benefits and Process .... (2026, August 14). https://tasuinjection.com/blog/rubber-cold-runner-system/Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). https://www.xometry.com/resources/injection-molding/hot-runner-vs-cold-runner/Link
- •
Hot runner vs cold runner. (2026, June 20). https://www.carmo.dk/en/faq/hot-runner-vs-cold-runner/Link
- •
Cold Runner vs Hot Runner: Cost, Scrap, Cycle Time & Mold Design .... (2026, January 27). https://super-ingenuity.cn/cold-runner-vs-hot-runner/Link
- •
Runners for Injection Molding: Cold vs Hot. (2023, July 12). https://madisongroup.com/video-series-introduction-to-hot-and-cold-runners-for-injection-molded-parts/Link
- •
Hot vs Cold Runner Molds: Key Differences Explained. (2024, December 31). https://zetarmold.com/differences-hot-runner-cold-runner-injection-molds/Link
- •
What is a hot runner? (2020, August 25). https://www.moldmasters.com/blog/what-is-a-hot-runnerLink
- •
How Hot Runner Systems Operate in Plastic Injection .... (2022, June 14). https://www.midstatemold.com/how-hot-runner-systems-operate-in-plastic-injection-molding/Link
- •
Hot Runner vs Cold Runner Injection Mold: Key .... (2022, December 14). https://www.reddit.com/r/InjectionMolding/comments/zlkdar/hot_runner_vs_cold_runner_injection_mold_key/Link