
簡介
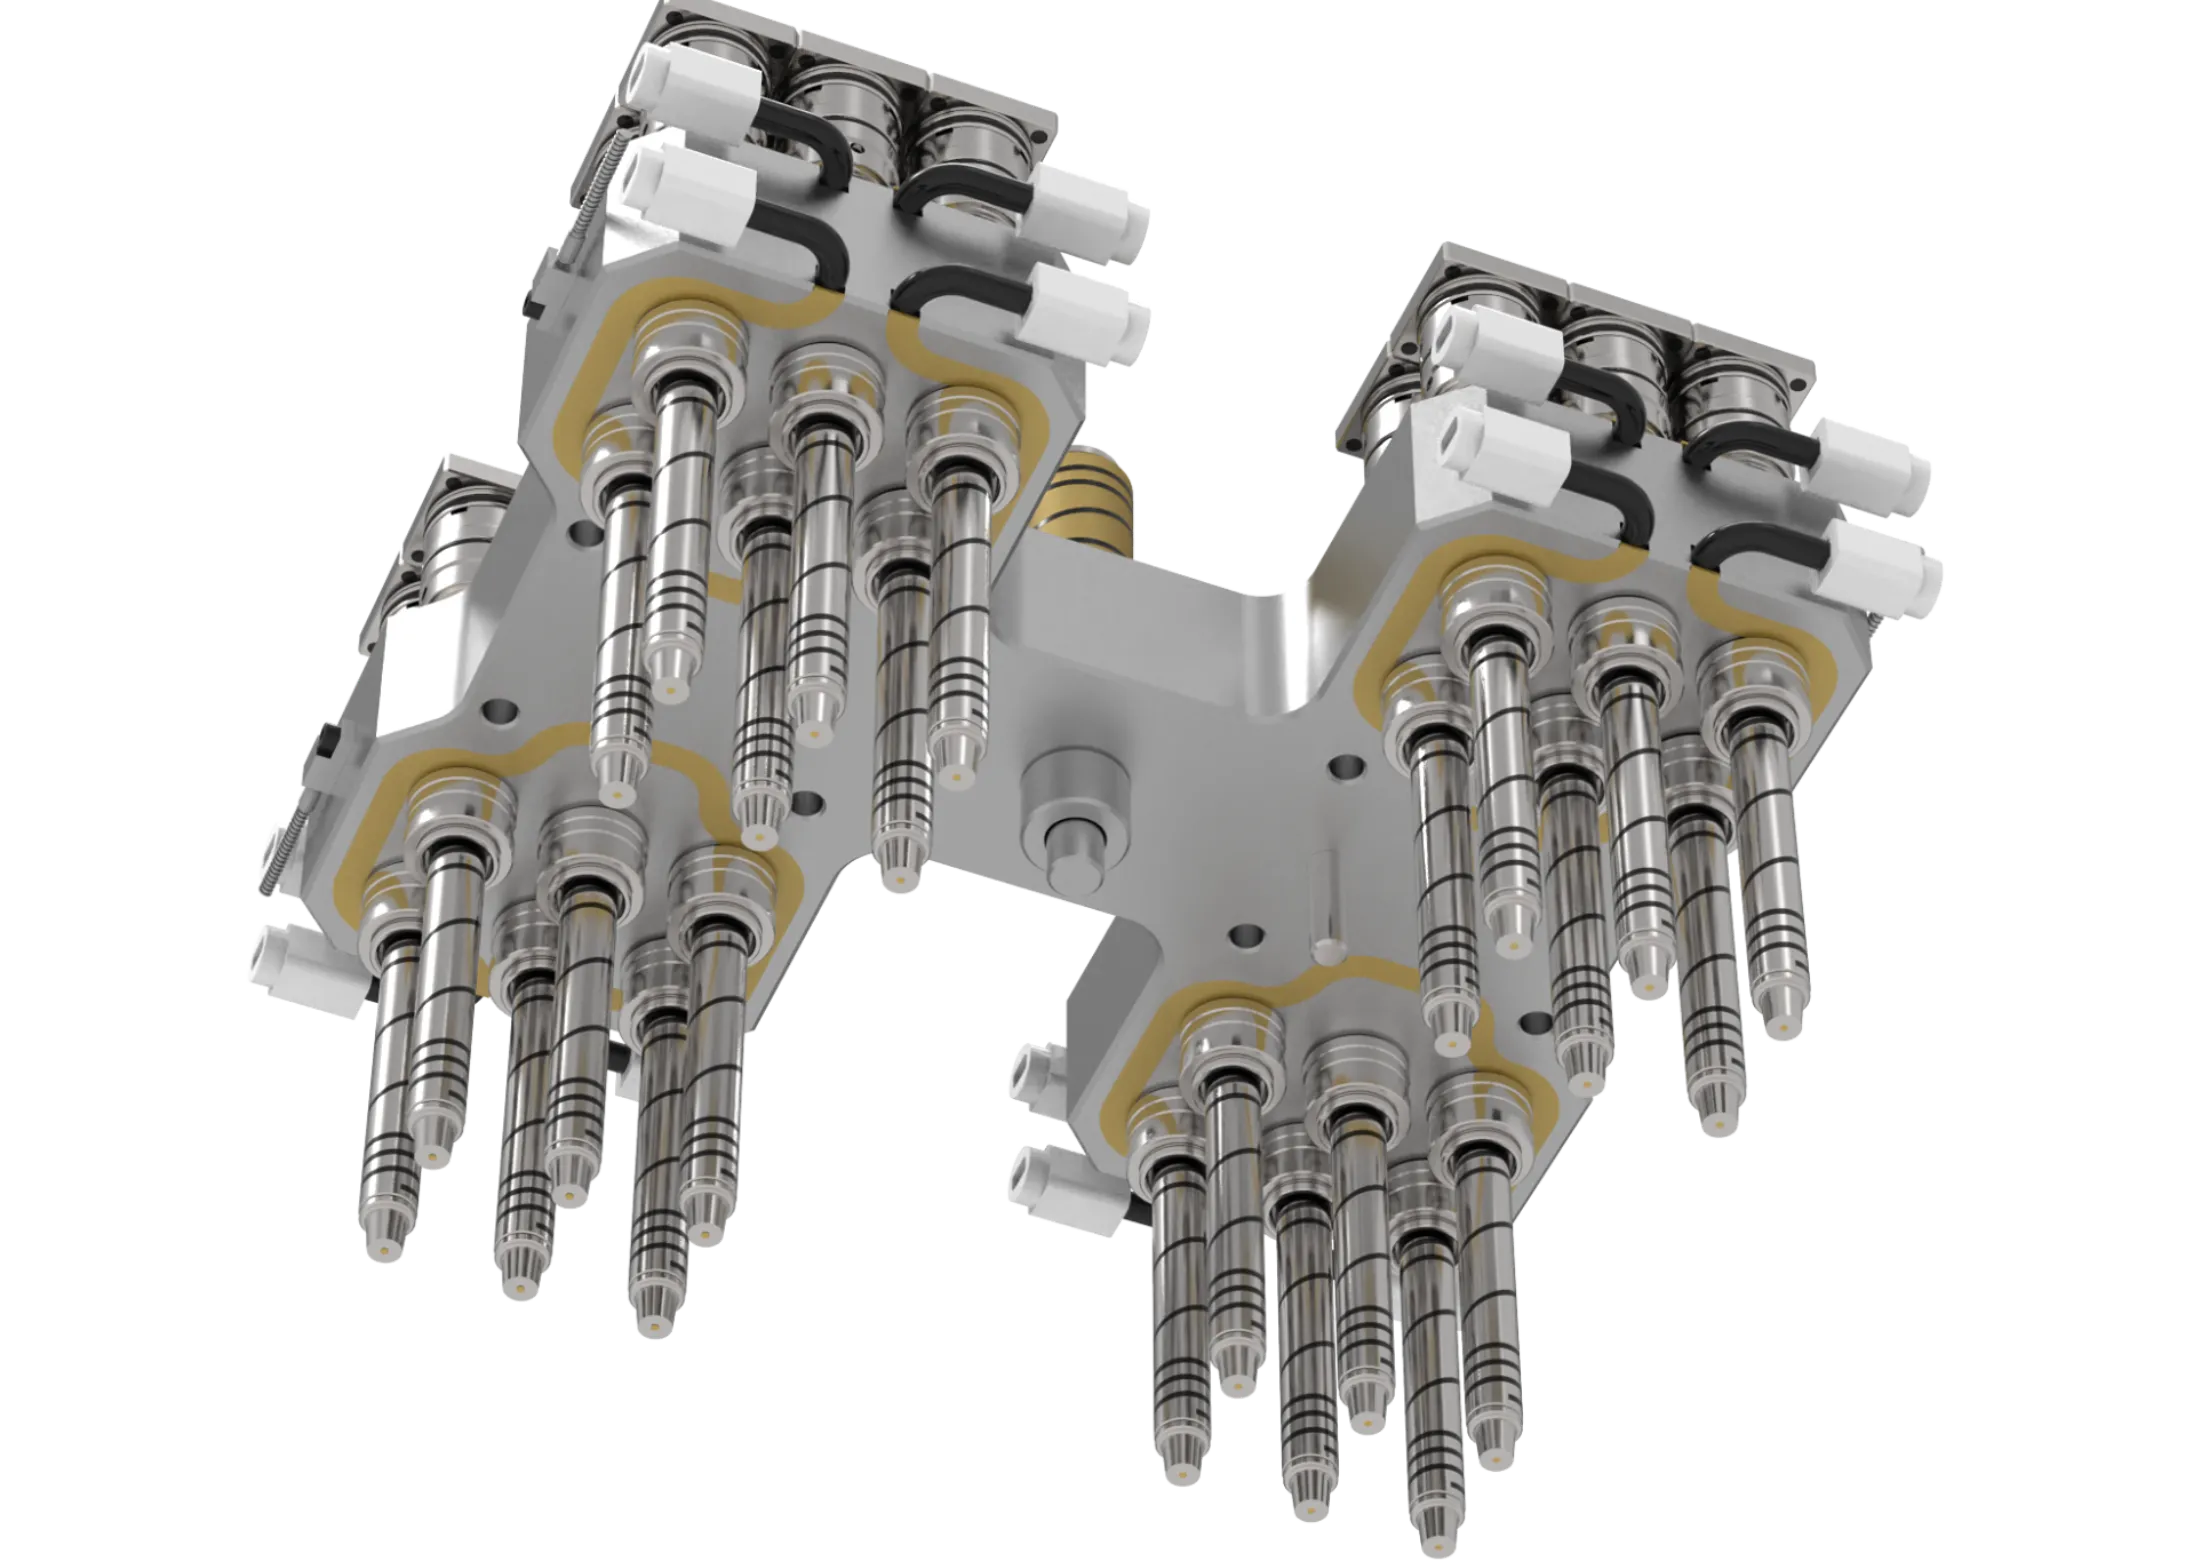
熱流道系統是用於射出成型的加熱熔體輸送組件,可將聚合物熔體從機器噴嘴保持流動狀態直至澆口,無需在每次循環後凍結並頂出固體流道。透過減少流道廢料、縮短循環時間並改善模穴間平衡,熱流道系統廣泛應用於高產量與高精度成型,尤其在零件品質、材料成本與製程穩定性至關重要的場合。
實際上,熱流道系統透過加熱的歧管與一個或多個加熱的噴嘴或「滴管」,將塑化路徑延伸至模具內部,並藉由溫度控制與回饋維持熔體高於其凝固點。現代系統從簡單的開放式澆口或熱澆口佈局,發展至閥式澆口與順序式系統,提供對澆口殘痕、填充順序與外觀關鍵零件的更嚴格控制。
此技術是相對於冷流道模具的一大進步,通常與1960年代初期無流道成型的商業發展相關。自此之後,熱流道設計朝向更精確的熱管理、多模穴模具的更好平衡、更乾淨的換色表現,以及與數位溫度控制和製程監控的深度整合演進。
可持續性是採用熱流道最明顯的優勢:由於流道保持熔融狀態,不會在每次循環成為廢棄材料,因此可減少樹脂浪費,並在大量射出次數的生產計畫中降低零件成本。同時,這些系統在技術上比冷流道更複雜,需要仔細維護、精確溫度分區,以及周全的材料選擇,以避免降解、滴料或滯留時間問題。
歷史與發展
熱流道技術源自消除冷流道射出模具固有廢料與循環時間損失的需求。早期商業系統建立了至今仍沿用的基本架構:加熱歧管將熔體分配至加熱噴嘴,並透過熱控制防止過早固化。
幾個里程碑塑造了此領域:
- 1963年商業化: Mold-Masters在產業來源中被廣泛視為第一家製造並商業化熱流道系統的公司,標誌著從實驗性無流道概念轉向生產模具的過渡。
- 多模穴擴展: 隨著包裝、瓶蓋、汽車與消費品朝向更高產出與更嚴格公差發展,熱流道對於多模穴間平衡填充變得日益重要,使其成為大量生產模具的核心。
- 閥式澆口與控制整合: 後續發展強調精確澆口控制、順序填充與更好監控,改善外觀品質、降低澆口痕跡,並更可靠地處理困難樹脂與複雜幾何形狀。
主要特性與技術概觀
熱流道系統基本上是模具內部的加熱流動路徑,將射出機噴嘴連接至一個或多個模穴澆口,並在整個循環中保持樹脂熔融。核心目標是維持穩定的熔體溫度與壓力分佈,使每個模穴都能一致地接收材料。
主要組件
- 歧管: 加熱分配塊,將熔體流分割至多個噴嘴。
- 噴嘴或滴管: 加熱通道,將熔體從歧管輸送至每個澆口。
- 加熱器與熱電偶: 用於調節分區溫度的熱控制元件。
- 澆口介面: 模穴入口點,通常依應用配置為開放式澆口、熱尖端或閥式澆口。
工作原理
射出螺桿在機器料筒中塑化樹脂,然後熔體進入加熱歧管,並透過噴嘴流入模穴。持續加熱防止流道網路固化,因此模塑零件可在無固體流道附著的情況下被頂出。在閥式澆口系統中,機械銷控制澆口的開啟與關閉,可改善殘痕控制、減少滴料,並在大模具中增強順序管理。
典型技術基準
雖然規格因模具尺寸、樹脂與設計理念而異,產業描述通常引用以下實用範圍與性能特徵:
- 溫度: 分區控制通常緊密維持在樹脂加工窗口附近,許多系統使用多區溫度控制器與熱電偶回饋;部分供應商描述控制精度約為數攝氏度。
- 轉子速度: 不適用,因為熱流道系統是模具組件而非旋轉機器。
- 產量: 多模穴熱流道模具用於從適度零件產出到極高產量包裝與瓶蓋計畫的生產;實際產量為應用特定,通常受限於成型機、模穴數與冷卻時間,而非流道本身。
- 流道廢料: 在無流道配置中有效消除,這是主要經濟與環境優勢之一。
- 循環時間: 通常比同類冷流道模具短,因為流道無需冷卻與頂出。
材料行為與製程敏感性
熱流道對滯留時間、熱降解與剪切加熱特別敏感,因為熔體在整個生產期間都留在加熱分配網路內。這使得材料選擇與熱設計對於熱敏感樹脂、填充化合物、顏色關鍵產品,以及需要頻繁啟停操作的應用尤為重要。
類型與變化
熱流道系統通常依澆口與流量控制架構分類,而非僅以泛稱「熱流道」標示。
| 類型 | 主要特徵 | 典型優勢 | 常見權衡 |
|---|---|---|---|
| 開放式澆口 / 熱澆口 | 熔體持續流經澆口 | 設計較簡單,模具複雜度較低 | 對滴料與殘痕控制較弱 |
| 閥式澆口 | 機械銷控制澆口開啟 | 優異外觀品質、精確順序控制、減少拉絲 | 複雜度與維護較高 |
| 順序式熱流道 | 模穴以受控順序填充 | 適合大型或複雜模具的更好平衡 | 更複雜的控制系統 |
| 單滴 / 點式噴嘴 | 單一加熱噴嘴供應單一模穴 | 緊湊,適合單模穴模具較簡單 | 可擴展性有限 |
| 歧管多滴 | 單一歧管供應多個噴嘴 | 高產量多模穴效率 | 需要仔細平衡與熱管理 |
另一有用區分是加熱式與絕熱式熱流道概念。加熱式系統是主流工業形式,使用主動熱控制,而絕熱式系統更多依賴厚流道幾何與熔體絕熱效應;後者通常較簡單,但靈活性較低,在高要求生產中應用較不廣泛。
應用與用途
熱流道系統用於模具生產力、材料節省與外觀品質足以證明額外模具成本與技術複雜性合理的場合。
- 包裝: 瓶蓋、蓋子、薄壁容器與其他高模穴數產品,此時循環時間與樹脂效率至關重要。
- 汽車: 需要一致填充、減少澆口痕跡與穩定零件間品質的內外裝組件。
- 醫療與保健: 精密外殼與一次性用品,此時重複性與減少來自回料的污染可能有價值。
- 消費品與電子: 受益於更乾淨澆口與更好表面外觀的化妝零件、外殼與家電。
- 多材料或多色成型: 歧管與閥式澆口架構可支援複雜射出順序。
較不適合的用途是極短程、低產量模具且需頻繁更換樹脂或顏色,因為較高的資本成本、熱設置努力與維護負擔可能超過廢料節省。
技術創新與自動化
熱流道系統已日益與數位溫度控制器、模穴壓力感測與模具監控軟體整合。這改善熱穩定性、支援更快設置,並幫助在零件超出規格前識別不平衡、堵塞澆口或加熱器故障。
當前技術趨勢包括:
- 更多分區與更精細控制,適用於困難的多滴模具。
- 順序閥式澆口,減少大型零件的流痕與內應力。
- 改善加熱器與感測器封裝,縮短暖機時間並提高可靠性。
- 與工業4.0監控相容,包括預測性維護與基於警報的診斷。
自動化帶來效益,但也提高技術門檻:高度整合的熱流道可改善正常運轉時間與重複性,但感測器、加熱器或配線故障可能影響整個模具,而非單一模穴。
環境與可持續性面向
熱流道最強的可持續性優勢是標準操作中消除固體流道廢料。這降低材料消耗、減少回料處理,並可改善能源效率,因為系統避免重複冷卻與再加熱流道材料。
關鍵環境考量包括:
- 降低聚合物廢料: 尤其對昂貴工程樹脂與顏色敏感材料有價值。
- 較短循環: 在適當應用中,較少冷卻時間可降低每零件的單位能源使用。
- 減少對回料的依賴: 這可能有助於在回料含量受限的敏感應用中保留機械性能。
- 設計耐用性: 耐用歧管與可更換組件可支援長模具壽命與較低生命週期影響。
權衡是熱流道模具會消耗電能供加熱分區使用,並需要仔細熱管理,因此其環境表現取決於生產量、樹脂價值與模具設計整體效率。
經濟與全球市場影響
熱流道系統在初期通常比冷流道模具昂貴,但其經濟效益在高產量生產中急劇改善,因為材料節省與循環時間縮短會在許多射出中累積。因此,它們在樹脂成本、模穴數與產出率主導總擁有成本的領域特別有影響力。
其全球影響與包裝、汽車、消費電子與醫療成型的擴展密切相關,這些領域需要嚴格公差與穩定美觀。Mold-Masters、Husky、HRSflow、MHS等供應商在該領域很重要,因為它們幫助商業化特定架構、閥式澆口技術、控制器與應用特定歧管設計。
當前挑戰與創新
熱流道採用仍面臨若干工程限制:
- 較高模具成本: 系統增加模具複雜度與初始投資。
- 熱降解風險: 若溫度控制不佳, prolonged 滯留時間可能損壞敏感聚合物。
- 維護需求: 加熱器、感測器、澆口與配線需要精確診斷與定期保養。
- 換色複雜度: 某些架構不如冷流道模具適合頻繁換色。
創新聚焦於透過更好熱隔離、改善噴嘴設計、更堅固材料與更智慧控制器來減少這些缺點,這些控制器可穩定製程窗口並減少停機時間。實際上,這些改進正將熱流道系統推向先前偏好冷流道的更具挑戰性應用。
未來展望
熱流道系統很可能繼續成為高產量射出成型的核心,因為它們與產業優先事項高度一致:減少廢料、降低單位成本、更嚴格製程控制與改善零件品質。未來發展很可能強調更快設置、更好診斷可見性、更有效率加熱,以及與數位製造系統的更強相容性。
最重要長期趨勢不僅是更大採用,而是更具選擇性的應用:熱流道將繼續在技術與經濟優勢最強的領域擴展,而冷流道將繼續在低產量、高變異性或成本敏感模具中保持相關性。
摘要
熱流道系統是加熱模具組件,可直接將聚合物熔體輸送至模穴,而無需在每次循環凍結流道。它們在技術上比冷流道更複雜,但提供材料節省、循環時間、澆口品質與生產一致性的重大優勢,這就是它們成為現代高產量射出成型基石的原因。
參考文獻
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). RapidDirect.Link
- •
What is a hot runner? (2020, August 25). Mold-Masters.Link
- •
Overview of Hot Running Injection Molding Systems. (2023, June 7). Xometry.Link
- •
How Hot Runner Systems Work. (2025, September 22). Spectrix.Link
- •
Husky Hot Runner Systems | Injection Molding Solutions. (n.d.). Husky.Link
- •
What Is a Hot Runner: Expert Guide | Types, Benefits, and .... (2024, August 22). Polyshot.Link
- •
Hot Runner Fundamentals | What is a Hot Runner System? | Husky. (2026, June 22). Husky.Link
- •
Hot Runner Injection Molding: Advantages, Types, and Comparisons. (2024, August 26). Goldsupplier.Link
- •
Hot Runner Systems. (2025, July 4). MoldMaking Technology.Link
- •
Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot Runner Systems - Melt Design. (2021, September 14). Melt Design.Link
- •
What is hot runner technology? - hotset explains. (2022, July 14). hotset.Link
- •
Options for Hot Runner Systems in Injection Molding. (2025, March 28). Decatur Mold.Link
- •
Hot Runner System In Plastic Injection Molding: 2026 Complete .... (2016, March 19). MyPlasticMold.Link
- •
Hot Runner in Injection Molding: Complete Guide. (2022, December 29). Zetar Mold.Link
- •
MHS Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot runner systems - HRSflow. (n.d.). HRSflow.Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). Aptyx.Link
- •
Hot Runner Products. (n.d.). PCS Company.Link
- •
Hot Runner Systems in the Injection Molding Process. (2024, April 2). Aco Mold.Link
- •
Hot Runner Basics. (n.d.). MHS Hot Runners.Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). SIMTEC Silicone Parts.Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). Xometry.Link
- •
The Role of Hot Runners in Injection Molding. (2025, May 12). Crescent Industries.Link