
Introducción
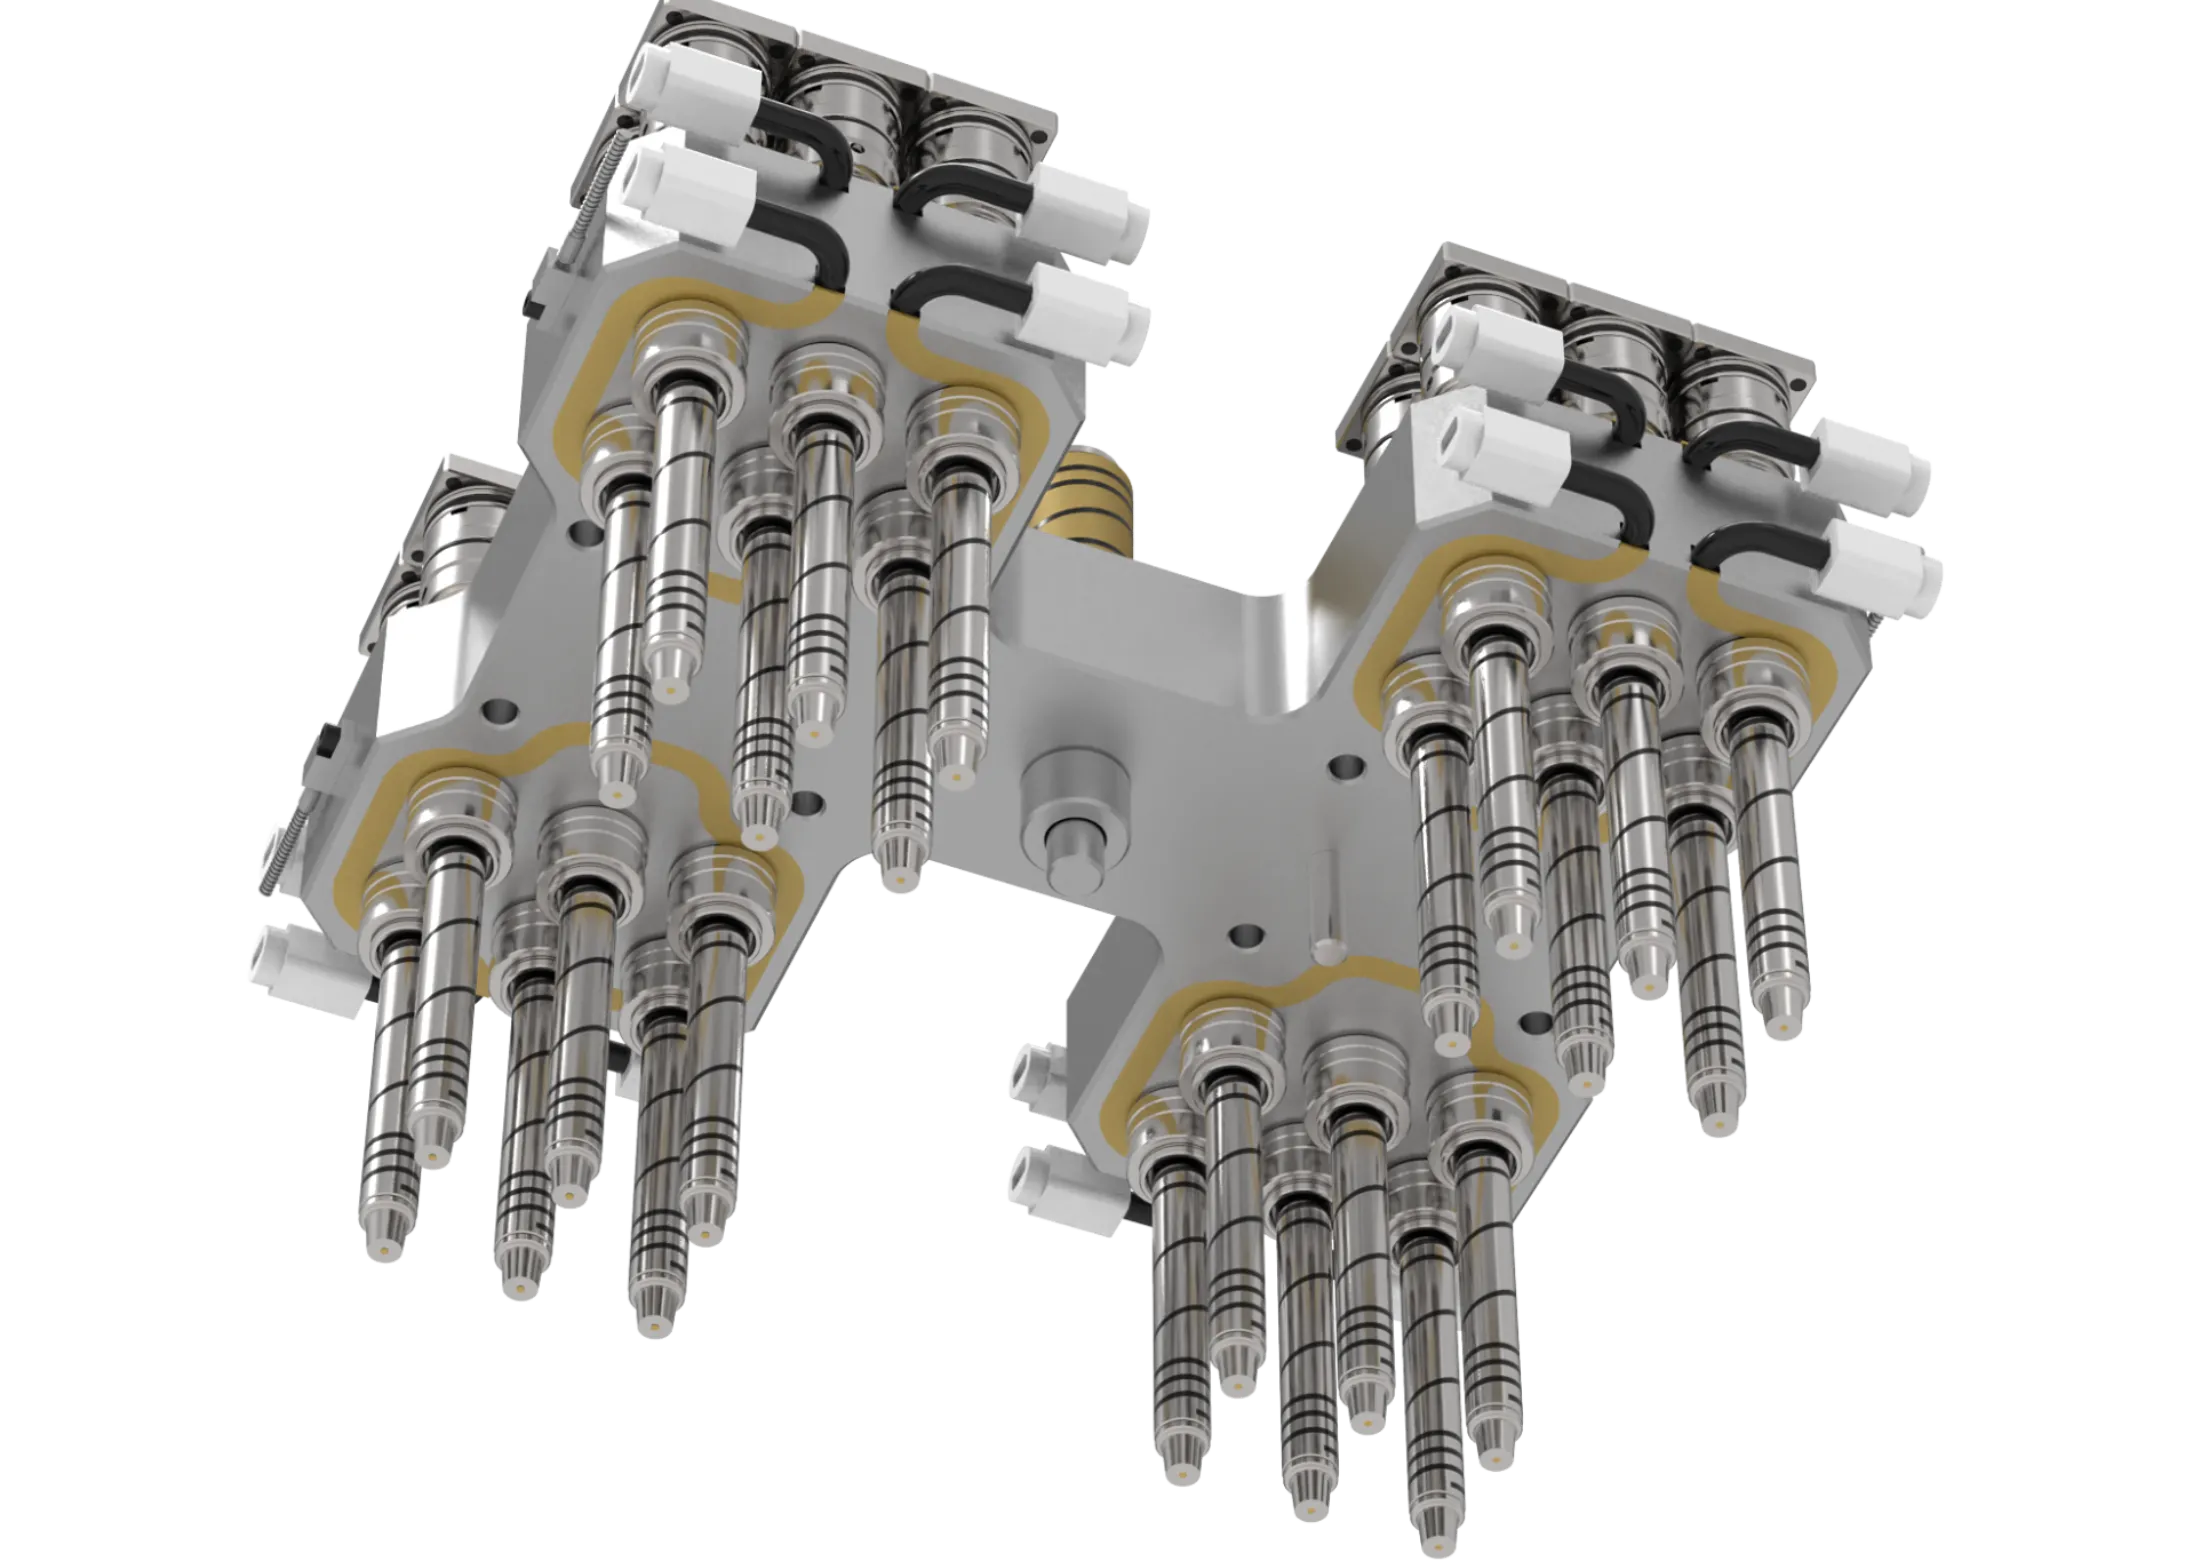
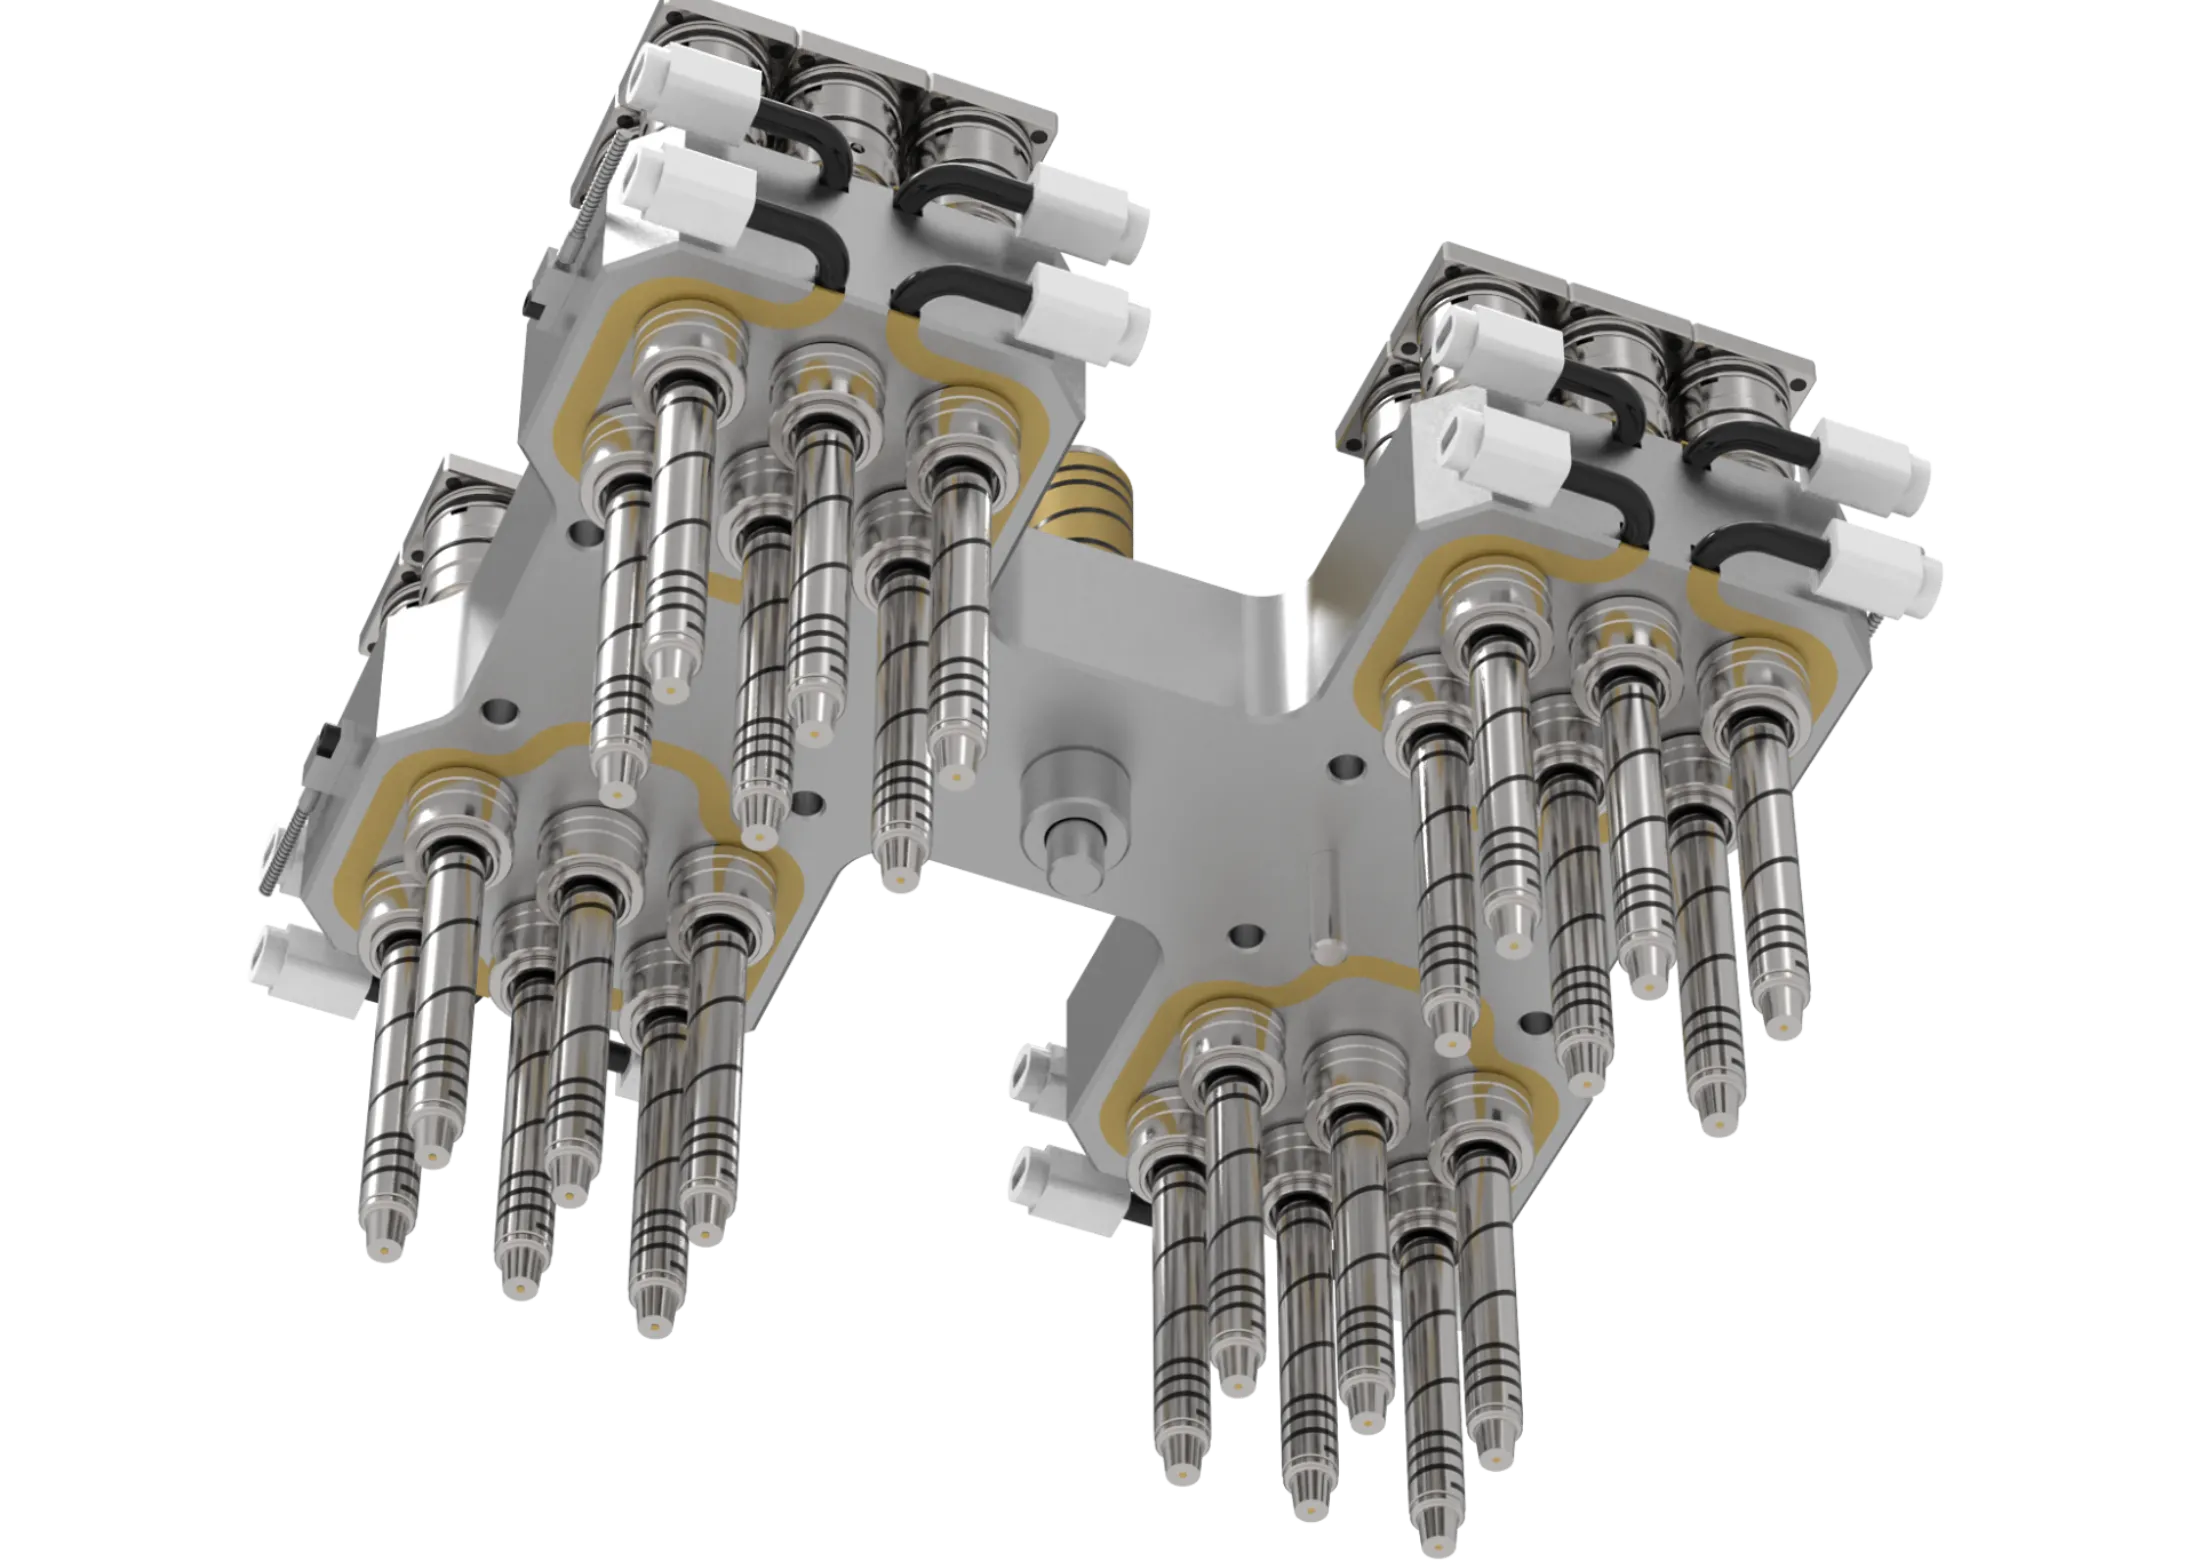
Los sistemas de canal caliente son ensamblajes de entrega de fundido calentados utilizados en el moldeo por inyección para mantener el fundido de polímero fluido desde la boquilla de la máquina hasta la compuerta, eliminando la necesidad de congelar y expulsar un canal sólido después de cada ciclo. Al reducir los desperdicios del canal, acortar el tiempo de ciclo y mejorar el equilibrio entre cavidades, se utilizan ampliamente en el moldeo de alto volumen y alta precisión, especialmente donde la calidad de la pieza, el costo del material y la estabilidad del proceso son críticos.
En términos prácticos, un sistema de canal caliente extiende la ruta de plastificación hacia el molde mismo a través de un colector calentado y una o más boquillas calentadas o “gotas”, con el control y la retroalimentación de temperatura manteniendo el fundido por encima de su punto de congelación. Los sistemas modernos van desde diseños simples de compuerta abierta o compuerta térmica hasta sistemas de compuerta de válvula y secuenciales que ofrecen un control más preciso sobre el vestigio de la compuerta, la secuencia de llenado y las piezas críticas en cuanto a apariencia.
La tecnología surgió como un avance importante sobre el herramiental de canal frío y se asocia comúnmente con el desarrollo comercial del moldeo sin canal a principios de la década de 1960. Desde entonces, el diseño de canal caliente ha evolucionado hacia una gestión térmica más precisa, un mejor equilibrio en moldes de múltiples cavidades, un comportamiento de cambio de color más limpio y una integración más profunda con el control digital de temperatura y la monitorización del proceso.
La sostenibilidad es una de las ventajas más claras de la adopción de canales calientes: como el canal permanece fundido y no se convierte en material de desecho en cada ciclo, se reduce el desperdicio de resina y el costo de la pieza puede disminuir en programas de producción con recuentos de disparos sustanciales. Al mismo tiempo, los sistemas son técnicamente más complejos que los canales fríos, lo que requiere un mantenimiento cuidadoso, un zonificado preciso de temperatura y una selección de materiales bien pensada para evitar la degradación, el goteo o problemas de tiempo de residencia.
Historia y desarrollo
La tecnología de canal caliente se desarrolló a partir de la necesidad de eliminar el desperdicio y la penalización en el tiempo de ciclo inherentes a los moldes de inyección de canal frío. Los primeros sistemas comerciales establecieron la arquitectura básica que aún se utiliza hoy en día: un colector calentado que distribuye el fundido a boquillas calentadas, con control térmico que evita la solidificación prematura.
Algunos hitos dieron forma al segmento:
- Comercialización de 1963: Mold-Masters es ampliamente citada en fuentes de la industria como la primera empresa en fabricar y comercializar un sistema de canal caliente, marcando la transición de conceptos experimentales sin canal a herramiental de producción.
- Expansión de múltiples cavidades: A medida que el embalaje, los cierres, la automoción y los bienes de consumo avanzaban hacia mayor producción y tolerancias más estrictas, los canales calientes se volvieron cada vez más importantes para el llenado equilibrado en muchas cavidades, convirtiéndose en elementos centrales del herramiental de producción en masa.
- Integración de compuerta de válvula y control: El desarrollo posterior enfatizó el sellado de precisión, el llenado secuenciado y una mejor monitorización, permitiendo una calidad cosmética mejorada, menor testigo de compuerta y un procesamiento más fiable de resinas difíciles y geometrías complejas.
Características clave y descripción técnica
Un sistema de canal caliente es fundamentalmente una ruta de flujo calentada dentro del molde, que conecta la boquilla de la máquina de inyección con una o más compuertas de cavidad mientras mantiene la resina fundida durante todo el ciclo. El objetivo principal es mantener una distribución estable de temperatura y presión del fundido para que cada cavidad reciba material de forma consistente.
Componentes principales
- Colector: el bloque de distribución calentado que divide el flujo de fundido hacia múltiples boquillas.
- Boquillas o gotas: pasajes calentados que transportan el fundido desde el colector hasta cada compuerta.
- Calentadores y termopares: los elementos de control térmico utilizados para regular la temperatura de la zona.
- Interfaz de compuerta: el punto de entrada a la cavidad, a menudo configurado como compuerta abierta, punta caliente o compuerta de válvula según la aplicación.
Principio de funcionamiento
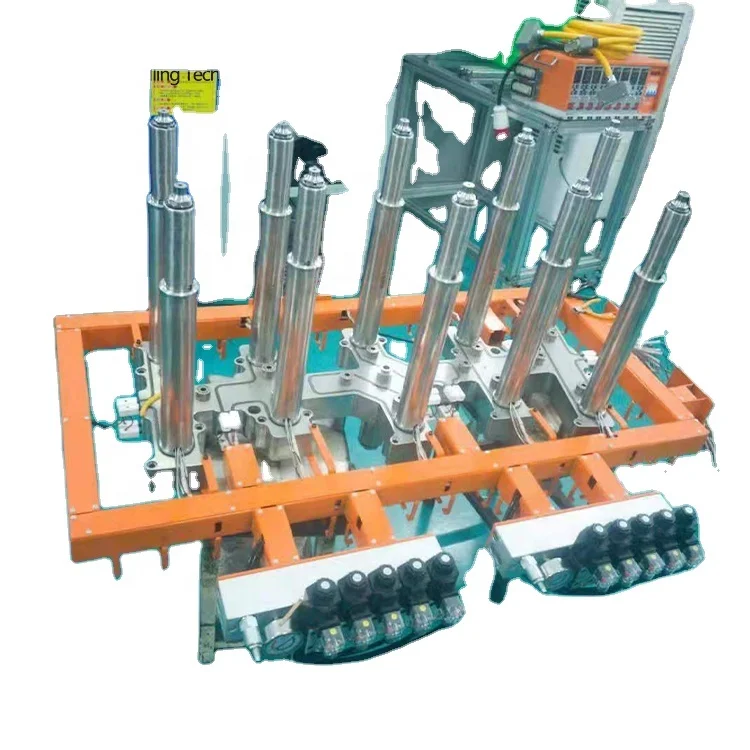
El tornillo de inyección plastifica la resina en el cilindro de la máquina; luego el fundido entra en el colector calentado y fluye a través de las boquillas hacia las cavidades. El calentamiento continuo evita la solidificación en la red de canales, de modo que la pieza moldeada se expulsa sin un canal sólido adherido. En los sistemas de compuerta de válvula, un pasador mecánico abre y cierra la compuerta, lo que mejora el control del vestigio, reduce el goteo y puede mejorar la gestión de secuencias en moldes grandes.
Referencias técnicas típicas
Aunque las especificaciones varían según el tamaño del molde, la resina y la filosofía de diseño, las descripciones de la industria suelen citar los siguientes rangos y características de rendimiento prácticos:
- Temperaturas: el control de zona suele mantenerse estrechamente dentro de la ventana de proceso de la resina, con muchos sistemas que utilizan controladores de temperatura multizona y retroalimentación de termopar; algunos proveedores describen una precisión de control del orden de unos pocos grados Celsius.
- Velocidad del rotor: no aplicable, ya que los sistemas de canal caliente son ensamblajes de molde y no máquinas rotativas.
- Rendimiento: los moldes de canal caliente de múltiples cavidades se utilizan en producción desde salidas modestas de piezas hasta programas de embalaje y cierre de muy alto volumen; el rendimiento real es específico de la aplicación y a menudo está limitado por la máquina de moldeo, el número de cavidades y el tiempo de enfriamiento más que por el propio canal.
- Desperdicio de canal: efectivamente eliminado en configuraciones sin canal, lo que constituye una de las principales ventajas económicas y ambientales.
- Tiempo de ciclo: generalmente más corto que en moldes de canal frío comparables porque el canal no necesita enfriarse ni expulsarse.
Comportamiento del material y sensibilidad del proceso
Los canales calientes son especialmente sensibles al tiempo de residencia, la degradación térmica y el calentamiento por cizallamiento, porque el fundido permanece dentro de la red de distribución calentada durante toda la producción. Esto hace que la selección de materiales y el diseño térmico sean especialmente importantes para resinas sensibles al calor, compuestos cargados, productos críticos en cuanto al color y aplicaciones que requieren operaciones frecuentes de arranque y parada.
Tipos y variaciones
Los sistemas de canal caliente suelen clasificarse por la arquitectura de compuerta y control de flujo más que por la etiqueta genérica “canal caliente”.
| Tipo | Característica principal | Fortalezas típicas | Intercambios comunes |
|---|---|---|---|
| Compuerta abierta / compuerta térmica | El fundido fluye continuamente a través de la compuerta | Diseño más simple, menor complejidad del herramiental | Menor control sobre goteo y vestigio |
| Compuerta de válvula | Un pasador mecánico controla la apertura de la compuerta | Excelente calidad cosmética, secuencia precisa, reducción de hilos | Mayor complejidad y mantenimiento |
| Canal caliente secuencial | Las cavidades se llenan en una secuencia controlada | Mejor equilibrio para moldes grandes o complejos | Sistema de control más sofisticado |
| Gota única / boquilla puntual | Una boquilla calentada alimenta una cavidad | Compacta, más simple para moldes de una cavidad | Escalabilidad limitada |
| Múltiple gotas con colector | Un colector alimenta muchas boquillas | Eficiencia de múltiples cavidades de alto volumen | Requiere equilibrado cuidadoso y gestión térmica |
Otra distinción útil es entre conceptos de canal caliente calentado e aislado. Los sistemas calentados son la forma industrial dominante y utilizan control térmico activo, mientras que los sistemas aislados dependen más de la geometría de canal de flujo grueso y los efectos de aislamiento del fundido; estos últimos son generalmente más simples pero menos flexibles y menos aplicables en producción exigente.
Aplicaciones y usos
Los sistemas de canal caliente se utilizan siempre que la productividad del molde, el ahorro de material y la calidad de apariencia justifican el mayor costo del herramiental y la complejidad técnica.
- Embalaje: cierres, tapas, contenedores de pared delgada y otros productos de alto número de cavidades, donde el tiempo de ciclo y la eficiencia de resina son decisivos.
- Automoción: componentes interiores y exteriores que requieren llenado consistente, menor testigo de compuerta y calidad estable de pieza a pieza.
- Médico y sanitario: carcasas de precisión y desechables, donde la repetibilidad y la menor contaminación por rechazo pueden ser valiosos.
- Bienes de consumo y electrónica: piezas cosméticas, carcasas y electrodomésticos que se benefician de compuertas más limpias y mejor apariencia superficial.
- Moldeo multimaterial o multicolor: donde la arquitectura de colector y compuerta de válvula puede soportar secuencias de disparo complejas.
Un uso menos adecuado es el herramiental de tiradas muy cortas y bajo volumen con cambios frecuentes de resina o color, porque el mayor costo de capital, el esfuerzo de configuración térmica y la carga de mantenimiento pueden superar los ahorros en desperdicio.
Innovaciones tecnológicas y automatización
Los sistemas de canal caliente se han integrado cada vez más con controladores digitales de temperatura, sensores de presión de cavidad y software de monitorización de moldes. Esto mejora la estabilidad térmica, permite una configuración más rápida y ayuda a identificar desequilibrios, compuertas bloqueadas o fallos de calentador antes de que las piezas se salgan de especificación.
Las tendencias técnicas actuales incluyen:
- Más zonas y control más fino para moldes de múltiples gotas difíciles.
- Sellado secuencial de válvulas para reducir marcas de flujo y tensiones internas en piezas grandes.
- Mejor empaquetado de calentadores y sensores para acortar el tiempo de calentamiento y mejorar la fiabilidad.
- Compatibilidad con monitorización de la Industria 4.0, incluyendo mantenimiento predictivo y diagnósticos basados en alarmas.
La automatización crea beneficios pero también eleva el nivel técnico: un canal caliente altamente integrado puede mejorar el tiempo de actividad y la repetibilidad, sin embargo, fallos en sensores, calentadores o cableado pueden afectar a todo el molde y no solo a una cavidad.
Aspectos ambientales y de sostenibilidad
La ventaja de sostenibilidad más fuerte de los canales calientes es la eliminación de desperdicio de canal sólido en operación estándar. Esto reduce el consumo de material, disminuye el manejo de rechazo y puede mejorar la eficiencia energética porque el sistema evita enfriar y recalentar repetidamente el material del canal.
Consideraciones ambientales clave incluyen:
- Menor desperdicio de polímero: especialmente valioso con resinas de ingeniería caras y materiales sensibles al color.
- Ciclos más cortos: menos tiempo de enfriamiento puede reducir el consumo energético por unidad en aplicaciones adecuadas.
- Menor dependencia de rechazo: lo que puede ayudar a preservar las propiedades mecánicas en aplicaciones sensibles donde el contenido de rechazo está limitado.
- Diseño para longevidad: colectores duraderos y componentes reemplazables pueden soportar una larga vida útil del molde y un menor impacto en el ciclo de vida.
El contrapeso es que los moldes de canal caliente consumen electricidad para las zonas de calentador y requieren una gestión térmica cuidadosa, por lo que su rendimiento ambiental depende del volumen de producción, el valor de la resina y la eficiencia del diseño del molde en su conjunto.
Impacto económico y en el mercado global
Los sistemas de canal caliente suelen ser más caros que el canal frío herramiental al principio, pero su economía mejora notablemente en producción de alto volumen porque los ahorros de material y las reducciones de tiempo de ciclo se acumulan a lo largo de muchos disparos. Por esta razón, son especialmente influyentes en sectores donde el costo de la resina, el número de cavidades y la tasa de salida dominan el costo total de propiedad.
Su impacto global está estrechamente ligado a la expansión del embalaje, la automoción, la electrónica de consumo y el moldeo médico, donde las tolerancias estrechas y la estética estable son esenciales。 Proveedores como Mold-Masters, Husky, HRSflow, MHS y otros son importantes en el segmento porque han ayudado a comercializar arquitecturas específicas, tecnologías de compuerta de válvula, controladores y diseños de colector específicos para aplicaciones.
Retos actuales e innovaciones
La adopción de canales calientes aún enfrenta varias restricciones de ingeniería:
- Mayor costo del herramiental: el sistema aumenta la complejidad del molde y la inversión inicial.
- Riesgo de degradación térmica: un tiempo de residencia prolongado puede dañar polímeros sensibles si el control de temperatura es deficiente.
- Demandas de mantenimiento: calentadores, sensores, compuertas y cableado requieren un diagnóstico preciso y servicio periódico.
- Complejidad del cambio de color: algunas arquitecturas son menos adecuadas para cambios frecuentes de color que los moldes de canal frío.
La innovación se centra en reducir estas desventajas mediante un mejor aislamiento térmico, diseño de boquilla mejorado, materiales más robustos y controladores más inteligentes que estabilizan las ventanas de proceso y reducen el tiempo de inactividad. En la práctica, estas mejoras están llevando los sistemas de canal caliente a aplicaciones más exigentes que anteriormente favorecían los canales fríos.
Perspectivas futuras
Es probable que los sistemas de canal caliente sigan siendo fundamentales para el moldeo por inyección de alto volumen porque se alinean bien con las prioridades de la industria: reducción de desperdicios, menor costo unitario, control de proceso más preciso y mejor calidad de pieza. Es probable que el desarrollo futuro enfatice configuraciones más rápidas, mejor visibilidad diagnóstica, calentamiento más eficiente y mayor compatibilidad con sistemas de fabricación digital.
La tendencia a largo plazo más importante no es simplemente una mayor adopción, sino una aplicación más selectiva: los canales calientes seguirán expandiéndose donde sus ventajas técnicas y económicas sean más fuertes, mientras que los canales fríos seguirán siendo relevantes en herramiental de bajo volumen, altamente variable o sensible al costo.
Resumen
Los sistemas de canal caliente son ensamblajes de molde calentados que entregan fundido de polímero directamente a la cavidad sin congelar un canal en cada ciclo. Son técnicamente más complejos que los canales fríos, pero ofrecen importantes ventajas en ahorro de material, tiempo de ciclo, calidad de sellado y consistencia de producción, por lo que son un pilar del moldeo por inyección moderno de alto volumen.
Referencias
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). RapidDirect.Link
- •
What is a hot runner? (2020, August 25). Mold-Masters.Link
- •
Overview of Hot Running Injection Molding Systems. (2023, June 7). Xometry.Link
- •
How Hot Runner Systems Work. (2025, September 22). Spectrix.Link
- •
Husky Hot Runner Systems | Injection Molding Solutions. (n.d.). Husky.Link
- •
What Is a Hot Runner: Expert Guide | Types, Benefits, and .... (2024, August 22). Polyshot.Link
- •
Hot Runner Fundamentals | What is a Hot Runner System? | Husky. (2026, June 22). Husky.Link
- •
Hot Runner Injection Molding: Advantages, Types, and Comparisons. (2024, August 26). Goldsupplier.Link
- •
Hot Runner Systems. (2025, July 4). MoldMaking Technology.Link
- •
Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot Runner Systems - Melt Design. (2021, September 14). Melt Design.Link
- •
What is hot runner technology? - hotset explains. (2022, July 14). hotset.Link
- •
Options for Hot Runner Systems in Injection Molding. (2025, March 28). Decatur Mold.Link
- •
Hot Runner System In Plastic Injection Molding: 2026 Complete .... (2016, March 19). MyPlasticMold.Link
- •
Hot Runner in Injection Molding: Complete Guide. (2022, December 29). Zetar Mold.Link
- •
MHS Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot runner systems - HRSflow. (n.d.). HRSflow.Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). Aptyx.Link
- •
Hot Runner Products. (n.d.). PCS Company.Link
- •
Hot Runner Systems in the Injection Molding Process. (2024, April 2). Aco Mold.Link
- •
Hot Runner Basics. (n.d.). MHS Hot Runners.Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). SIMTEC Silicone Parts.Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). Xometry.Link
- •
The Role of Hot Runners in Injection Molding. (2025, May 12). Crescent Industries.Link