
Introducción
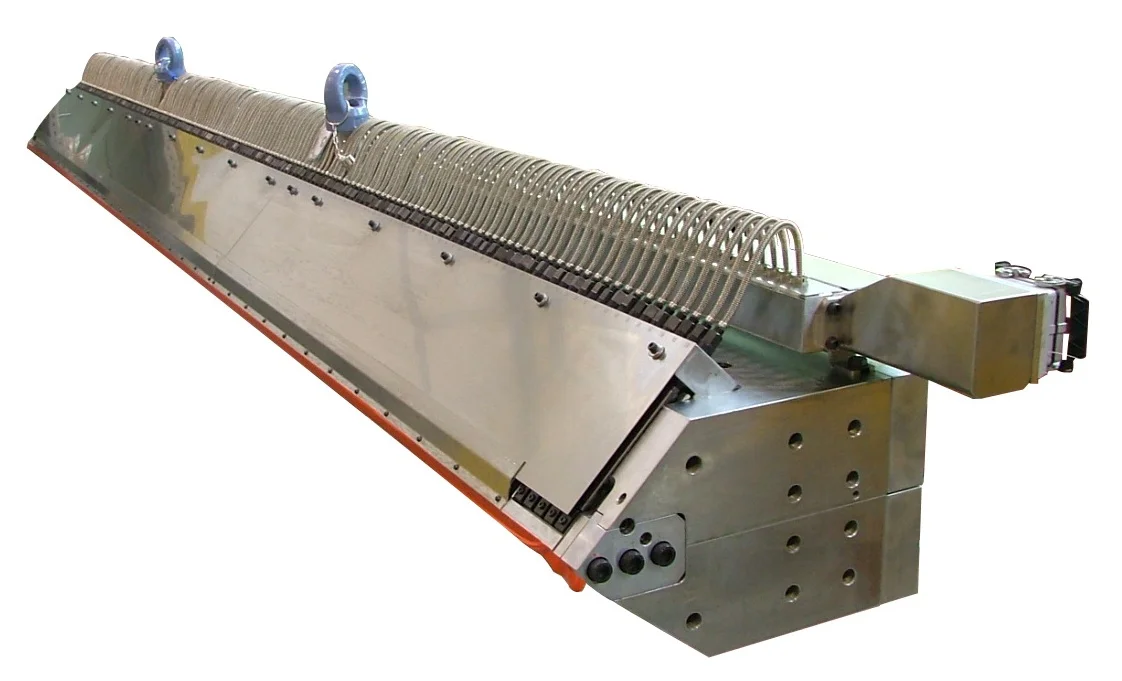
Matrices de extrusión son herramientas diseñadas con precisión que dan forma al polímero fundido en un perfil continuo con una sección transversal fija, convirtiéndolas en uno de los componentes más importantes en la extrusión de plásticos. Se utilizan para producir láminas, películas, tuberías, tubos, perfiles, recubrimiento de alambres y productos multicapa coextruidos, y su geometría determina en gran medida la calidad de salida, la uniformidad de espesor, el acabado superficial y la productividad.
En el procesamiento de plásticos, la matriz se encuentra en el extremo de entrega de la extrusora y transforma la masa fundida presurizada en la forma final emergente; en términos generales, las matrices de extrusión se agrupan comúnmente por geometría de salida en matrices de ranura/planas, matrices anulares, matrices circulares y configuraciones más especializadas de coextrusión o de cabeza cruzada. El tema también tiene una fuerte dimensión de ingeniería porque el equilibrio de flujo, el hinchamiento de la matriz, el control térmico y el diseño de la longitud pueden determinar si una línea funciona de manera estable a alto rendimiento o produce variaciones de calibre y defectos superficiales.
Historia y desarrollo
El herramientas de extrusión temprana evolucionó a partir de principios de trabajo de metales, pero el diseño de matrices de extrusión de polímeros se convirtió en una disciplina distinta a medida que los termoplásticos entraron en producción de alto volumen en el siglo XX. A medida que la extrusión pasó de varillas y tubos simples a usos más amplios en embalaje, construcción y electricidad, los sistemas de matrices se volvieron más complejos para soportar anchos más amplios, calibres más delgados y tolerancias más estrictas.
Varios hitos dieron forma a la tecnología moderna de matrices:
- Adopción de diseños modulares de placas y colectores hizo posible distribuir la masa fundida de manera más uniforme en matrices anchas de láminas y películas, mejorando el control de calibre y la manufacturabilidad.
- Matrices de cabeza cruzada y coextrusión permitieron el recubrimiento en línea y estructuras multicapa, expandiendo el uso de la extrusión en alambres y cables, embalajes de barrera y construcción de películas funcionales.
- Simulación de flujo asistida por computadora y control térmico mejoraron la capacidad de predecir la caída de presión, el tiempo de residencia y la distribución de la masa fundida, reduciendo el ensayo y error en la configuración de la matriz y ayudando a los fabricantes a optimizar el rendimiento y la estabilidad dimensional.
Descripción técnica
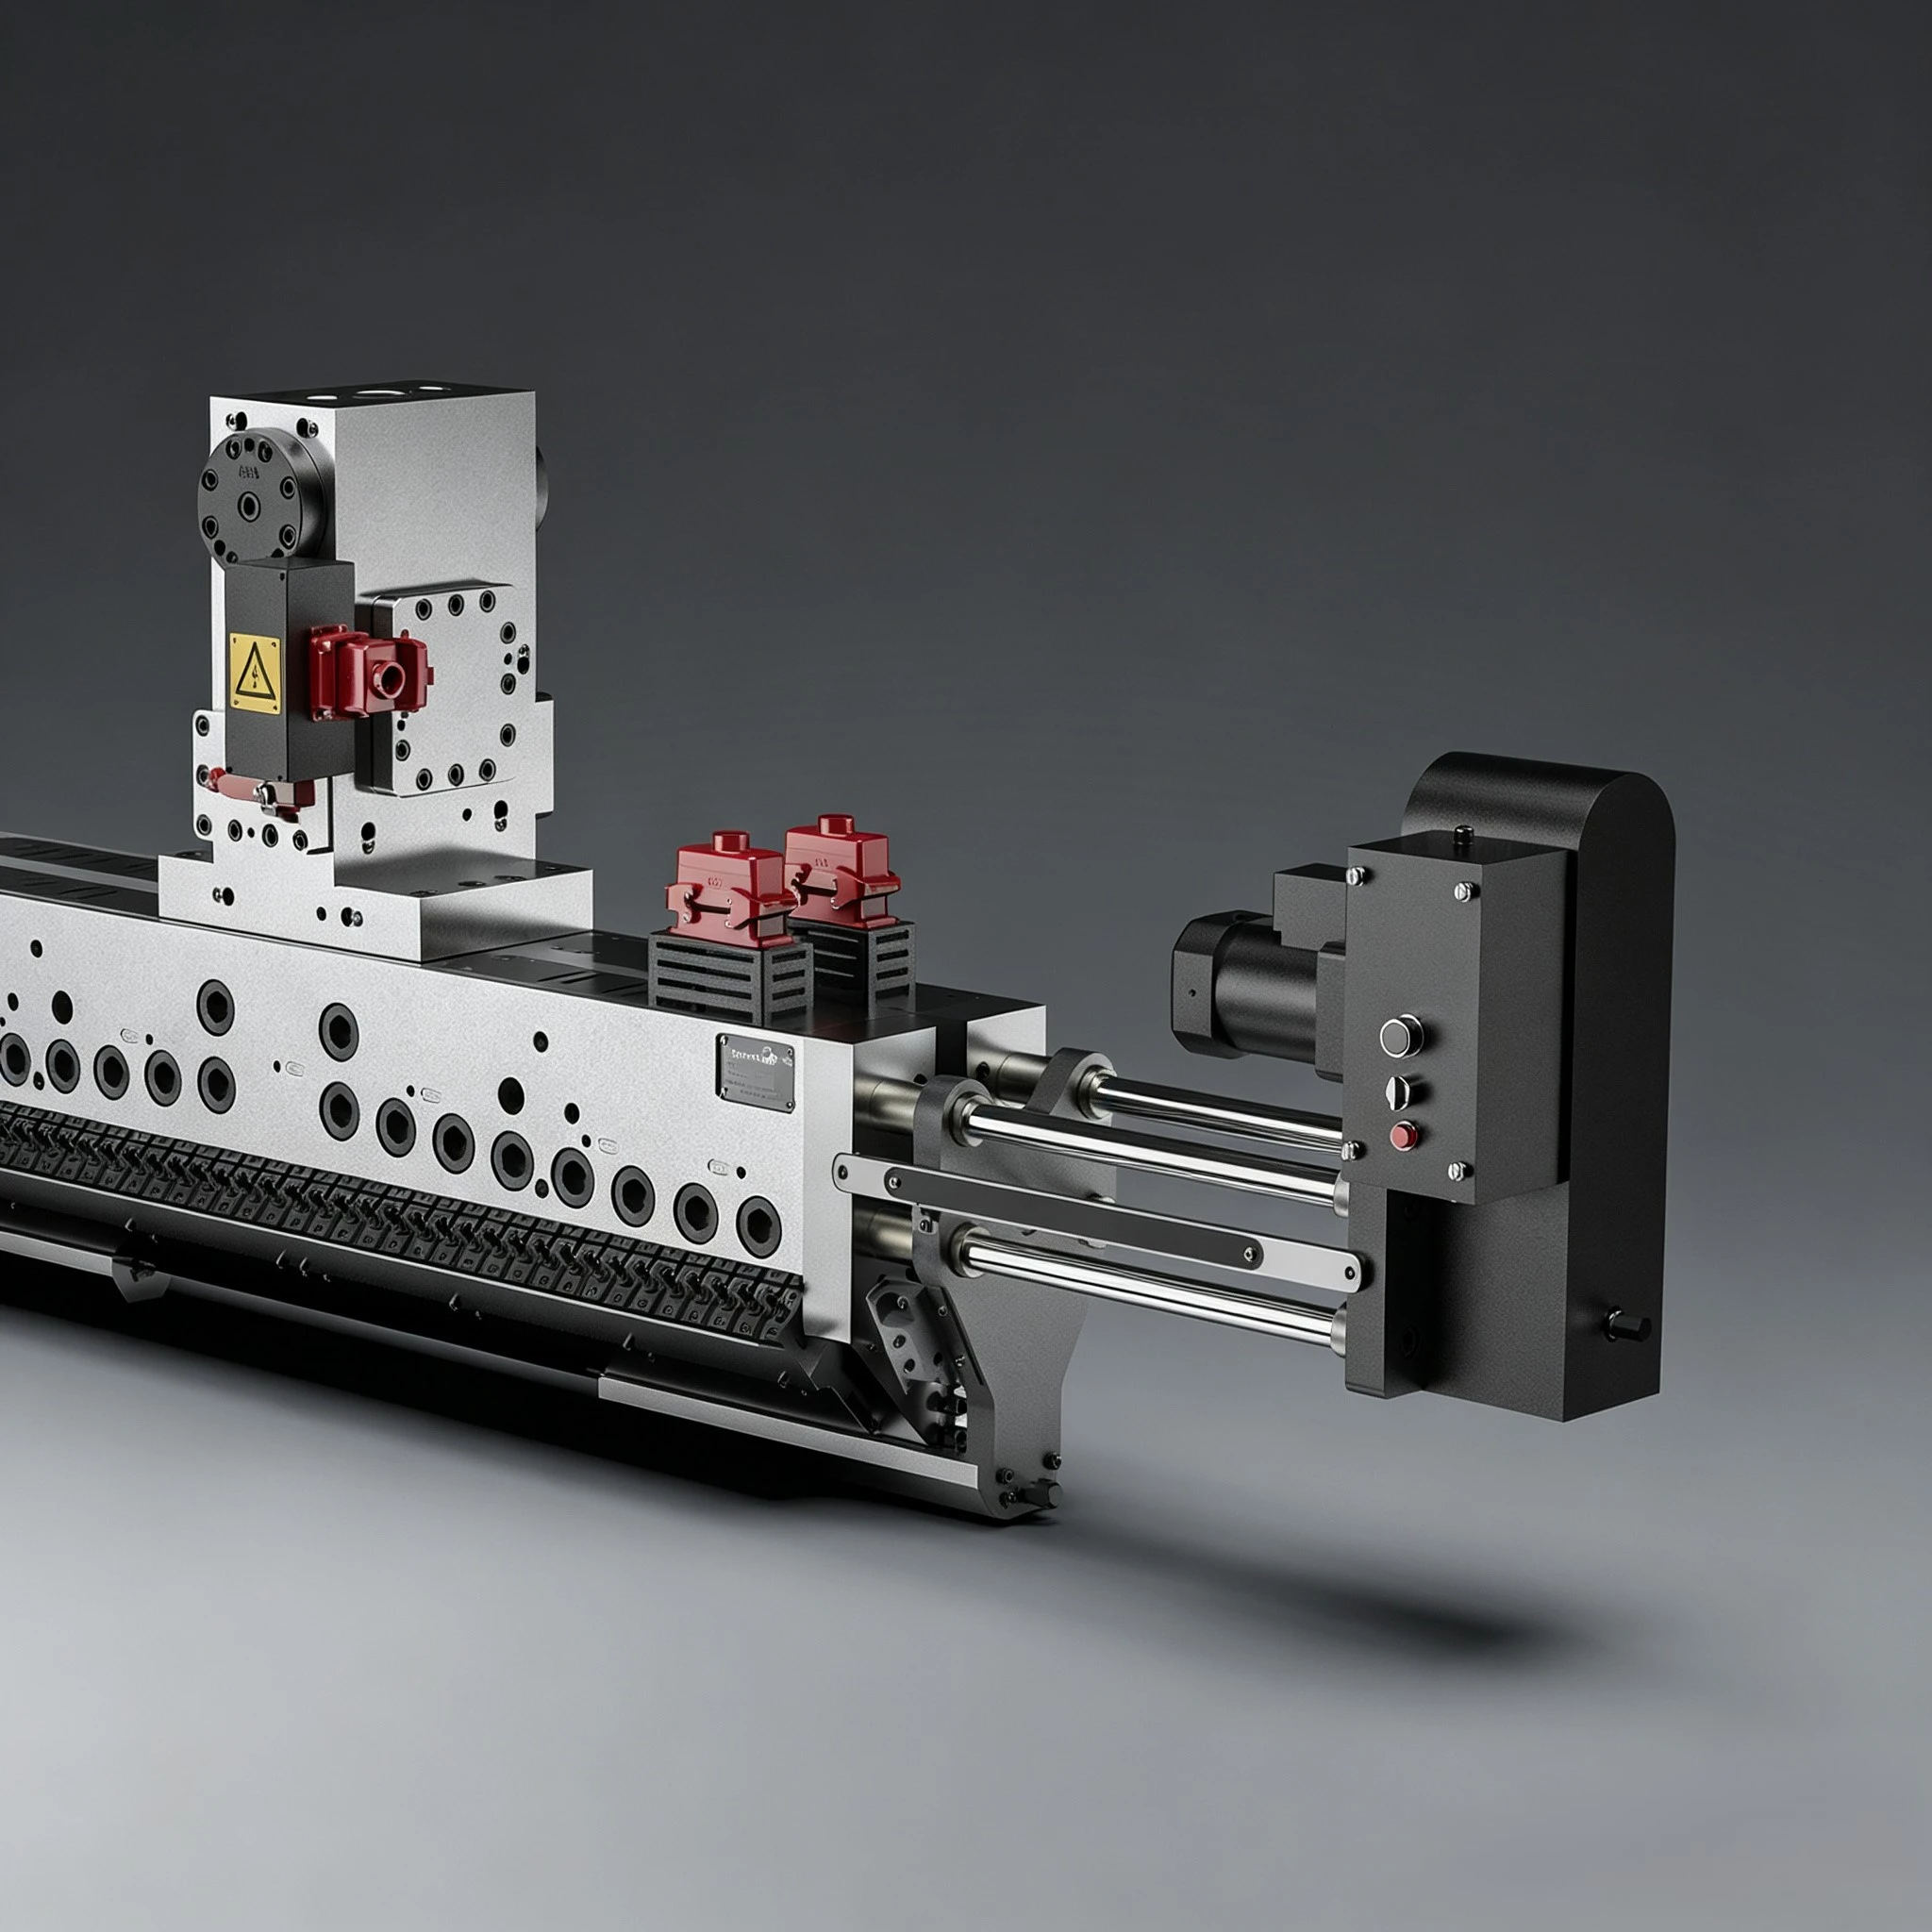
Una matriz de extrusión es esencialmente un canal de flujo conformado que convierte la descarga redonda de una extrusora en una geometría de producto útil. Un ensamblaje típico de matriz incluye el bloque o cuerpo de la matriz, un adaptador, una sección de colector o distribución y una longitud que estabiliza la masa fundida antes de la salida; las matrices de sección hueca también pueden incluir un mandril y soportes de araña.
El principio de funcionamiento es sencillo, pero la mecánica de fluidos interna no lo es. La matriz debe:
- distribuir la masa fundida de polímero uniformemente a lo ancho de la salida,
- minimizar zonas de estancamiento que puedan degradar resinas sensibles al calor,
- generar la forma final deseada con una caída de presión aceptable,
- compensar efectos viscoelásticos como el hinchamiento de la matriz, y
- mantener una temperatura estable en todo el camino de flujo.
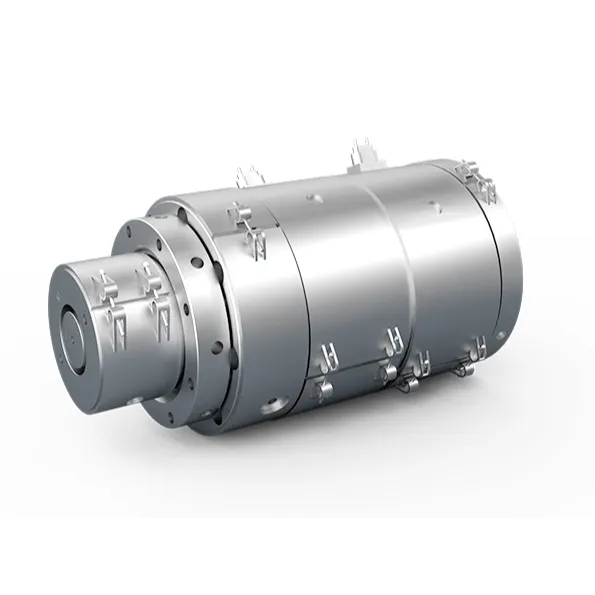
Para matrices de láminas y películas, la masa fundida se entrega generalmente a través de una matriz en T o geometría de ranura similar, luego se extiende lateralmente a través de una abertura de labio ancha para formar una banda plana. Para tuberías y tubos, la masa fundida pasa a través de una matriz anular alrededor de un mandril para formar la sección hueca. Para alambres y cables, una matriz de cabeza cruzada permite que el polímero envuelva concéntricamente el conductor.
Características de ingeniería típicas
Las dimensiones exactas dependen del producto y la resina, pero varios puntos de referencia prácticos se utilizan ampliamente en el diseño y operación de matrices:
- Separación de matriz de lámina y película: comúnmente fracciones de milímetro a unos pocos milímetros, dependiendo del calibre objetivo y la tasa de salida; las matrices de película delgada requieren un control de labio muy preciso.
- Longitud de la longitud: a menudo se diseña para que sea lo suficientemente larga para la relajación de tensiones y estabilización del flujo; una regla general común es una longitud de al menos unas 10 veces el espesor del producto para muchos diseños de extrusión de polímeros.
- Rendimiento: las matrices pequeñas de perfiles y tubos pueden operar desde decenas hasta cientos de kg/h, mientras que los sistemas anchos de láminas y películas pueden funcionar a tasas sustancialmente más altas; las líneas industriales grandes pueden alcanzar salidas de varios cientos de kg/h o más dependiendo de la resina y el ancho.
- Relevancia de la velocidad del rotor: el rendimiento de la matriz se ve afectado indirectamente por la velocidad del tornillo de la extrusora, porque la temperatura de la masa fundida, la presión y la estabilidad de salida rigen la consistencia de alimentación de la matriz en lugar de que la matriz gire por sí misma.
- Uso de energía específica: la demanda energética general de extrusión varía ampliamente según el polímero, el tamaño de la máquina y el diseño de la línea; la eficiencia de la matriz importa porque la caída de presión y el desequilibrio térmico aumentan la carga en la extrusora y el equipo de enfriamiento posterior.
En el procesamiento de polímeros, el hinchamiento de la matriz es un problema central: después de salir de la matriz, la masa fundida se expande porque las tensiones elásticas se relajan. Este efecto es especialmente importante en la extrusión de perfiles, donde las esquinas y secciones asimétricas pueden distorsionarse más que los productos de lámina o tubo.
Tipos principales y variaciones
| Tipo de matriz | Salida principal | Características típicas | Preocupaciones comunes |
|---|---|---|---|
| Matriz plana / de lámina | Lámina, película, laminado | Ranura ancha, labios ajustables, distribución de flujo en colector | Variación de calibre, acumulación en bordes, nonuniformidad térmica |
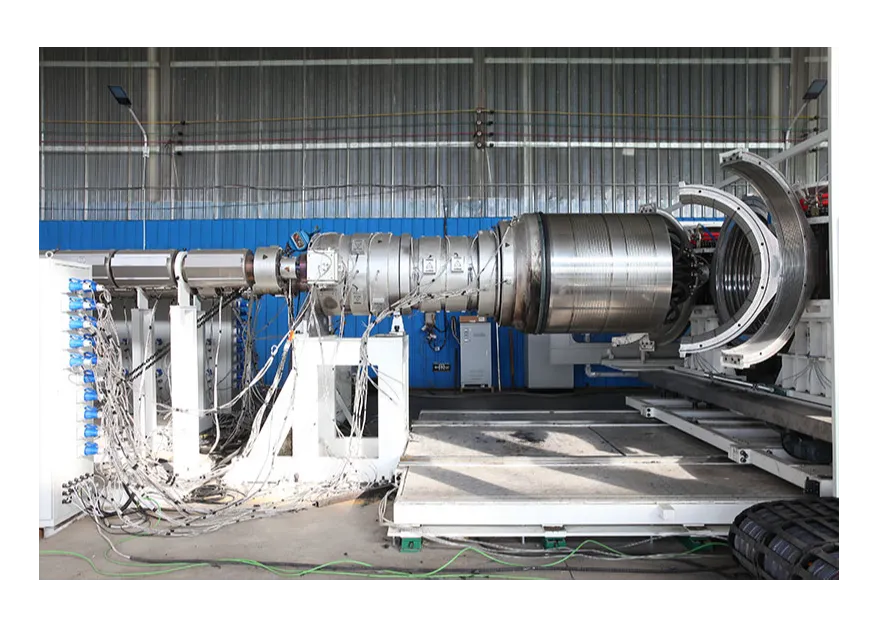
| Matriz anular / de tubería y tubo | Tubería, tubo, manguera | Flujo circular alrededor del mandril | Concentricidad, fractura de masa fundida, combadura |
| Matriz de perfil | Perfiles sólidos, molduras, formas personalizadas | Salida conformada adaptada a la sección transversal | Hinchamiento de matriz, distorsión en esquinas, asimetría de enfriamiento |
| Matriz de cabeza cruzada | Recubrimiento de alambres y cables | La masa fundida gira alrededor de un conductor o núcleo | Recubrimiento excéntrico, control de espesor de aislamiento |
| Matriz de coextrusión | Lámina multicapa, película, recubrimiento | Múltiples flujos de masa fundida fusionados en una sola matriz | Inestabilidad interfacial, equilibrio de capas |
| Matriz de película soplada | Burbuja de película tubular | Matriz circular con expansión de aire aguas abajo | Estabilidad de burbuja, control de calibre, gestión de línea de escarcha |
Las matrices de extrusión planas a veces se llaman matrices en T debido a la forma del camino interno de la masa fundida, y son la arquitectura dominante para la producción de láminas y películas fundidas. Las matrices de coextrusión están diseñadas para combinar múltiples flujos de polímero en una estructura en capas, lo cual es esencial para películas de barrera, sistemas de capas de unión y embalajes funcionales.
Aplicaciones y usos
Las matrices de extrusión se utilizan en toda la industria de plásticos donde se necesitan perfiles continuos.
- Embalaje: películas fundidas, láminas y estructuras de barrera multicapa utilizan matrices planas y de coextrusión para controlar el espesor y el estratificado funcional.
- Construcción: tuberías, perfiles de ventanas, revestimientos y molduras dependen de matrices anulares y de perfil para producir secciones largas y consistentes.
- Alambres y cables: las matrices de cabeza cruzada recubren conductores con aislamiento y cubierta, donde la concentricidad es crítica.
- Tuberías médicas y de precisión: las matrices de tubería están diseñadas para un control dimensional estricto y caminos de flujo de masa fundida limpios.
- Perfiles de consumo e industriales: sellos, canales, bordes y formas personalizadas se fabrican con matrices de perfil.
Una aplicación de ajuste deficiente es la producción de piezas discretas de bajo volumen altamente, donde el moldeo por inyección suele ser más económico y flexible que un sistema de matriz de extrusión porque la extrusión está optimizada para salida continua en lugar de componentes aislados.
Principios de diseño y control de proceso
Los sistemas de matrices de alto rendimiento se construyen en torno a unos pocos principios de diseño básicos:
- Flujo equilibrado en todo el ancho o perímetro de la salida para evitar zonas gruesas y delgadas.
- Pasajes internos aerodinámicos para reducir el estancamiento, la degradación térmica y las rayas de color.
- Labios o restrictors ajustables en matrices anchas para ajustar finamente el perfil de calibre en toda la banda.
- Soporte adecuado y gestión de calor para mantener la forma bajo presión y a temperatura de procesamiento.
- Construcción modular mantenible para que la limpieza, el cambio de resina y el ajuste de labios se puedan realizar de manera eficiente.
Para perfiles huecos, especialmente en recubrimiento de tubos y cables, la matriz también debe controlar las líneas de soldadura o formación de costuras. Los diseños de cabeza cruzada y el soporte optimizado del mandril pueden mejorar la concentricidad y la calidad superficial en comparación con arreglos en línea más simples.
Innovaciones tecnológicas y automatización
Las matrices de extrusión modernas se integran cada vez más con el control digital de línea. Las innovaciones comunes incluyen:
- Zonificación térmica para estabilización de labios y colector
- Ajuste automatizado de labios de matriz para corregir variación de calibre en tiempo real
- Software de simulación de flujo para optimización de colector y longitud
- Sistemas de placas modulares de limpieza rápida para cambios más rápidos
- Sensores y control de lazo cerrado vinculados a sistemas de medición de espesor aguas abajo y sistemas de arrastre
Estos desarrollos reducen el desperdicio de arranque y mejoran la consistencia, especialmente en líneas anchas de láminas y películas donde pequeños desequilibrios de flujo pueden crear desperdicio significativo en todo el ancho.
Aspectos ambientales y de sostenibilidad
Las matrices de extrusión influyen en la sostenibilidad principalmente a través de la eficiencia de material, el uso de energía y la compatibilidad de reciclabilidad. Un mejor equilibrio de flujo reduce la producción fuera de especificación, mientras que un control de temperatura más estable reduce el desperdicio durante el arranque y el cambio.
Las consideraciones clave de sostenibilidad incluyen:
- Menor generación de residuos mediante un control de calibre más ajustado y menos defectos
- Menor intensidad energética al minimizar la caída de presión y evitar el sobrecalentamiento innecesario
- Compatibilidad con polímeros reciclados, aunque las materias primas recicladas pueden requerir diseños de matrices que toleren mayor variación de viscosidad y riesgo de contaminación
- Soporte para reducción de calibre, especialmente en embalaje, donde estructuras más delgadas pueden reducir el uso de material si la matriz y el proceso mantienen la calidad
El intercambio es que las matrices multicapa altamente optimizadas y de precisión pueden ser más complejas de limpiar y reciclar al final de su vida útil, particularmente al procesar estructuras de materiales mixtos.
Impacto económico y de mercado global
Las matrices de extrusión son un segmento de alto valor del herramientas de plásticos porque su rendimiento afecta directamente la eficiencia de la línea, la calidad del producto y las tasas de desperdicio. Una matriz bien diseñada puede aumentar la producción, reducir el tiempo de inactividad y mejorar el control de tolerancias, lo cual es especialmente importante en operaciones de películas, tuberías y perfiles que funcionan continuamente a escala industrial.
El mercado es global y está estrechamente vinculado a la demanda en sectores de embalaje, construcción, automotriz, eléctrico y médico. Los proveedores de matrices compiten en capacidad de control de flujo, ingeniería personalizada, tiempo de entrega y soporte para polímeros especiales en lugar de en herramientas estandarizada de mercancía sola.
Desafíos actuales e innovaciones
Los desafíos técnicos actuales incluyen:
- Procesamiento de polímeros con ventana de procesamiento estrecha, como compuestos sensibles al calor o altamente cargados
- Control del hinchamiento de la matriz y efectos de borde en perfiles y productos de pared delgada
- Manejo de materias primas recicladas con comportamiento de flujo de masa fundida variable
- Lograr distribución multicapa estable en coextrusión
- Reducir el tiempo de inactividad de mantenimiento causado por acumulación en la matriz, contaminación o daño en los labios
La innovación se centra en mejor simulación, ajuste adaptativo, recubrimientos de superficie mejorados y geometrías de matriz que reduzcan el estancamiento y mejoren la capacidad de limpieza.
Perspectivas futuras
Las futuras matrices de extrusión probablemente se volverán más basadas en datos, modulares y adaptables a materiales. El uso más amplio de medición en línea, gemelos digitales y ajuste automatizado debería mejorar el control de calibre, simetría y estabilidad de salida, especialmente en líneas de embalaje de alta velocidad y perfiles de precisión.
Las presiones de sostenibilidad también favorecerán matrices que funcionen eficientemente con polímeros reciclados y de base biológica, minimicen desperdicios y soporten reducción de calibre sin sacrificar rendimiento. En la práctica, la ventaja competitiva seguirá proviniendo de la combinación de diseño de matriz, compatibilidad con extrusora, enfriamiento aguas abajo y control de proceso más que de la matriz sola.
Resumen
Las matrices de extrusión son el núcleo conformador de la extrusión de polímeros, convirtiendo la masa fundida presurizada en productos continuos con geometría definida. Su diseño rige la distribución de flujo, la precisión dimensional, el acabado superficial, el rendimiento y la eficiencia de material, convirtiéndolas en centrales tanto para la calidad del producto como para la economía de fabricación.
Referencias
- •
Aluminum Extrusion Dies & Tooling | AEC (n.d.). https://aec.org/dies-toolingLink
- •
Plastic Extrusion Die: How It Works, Structure & Common ... (n.d.). https://www.gmatw.com/en/article/Here-are-10-key-points-to-understand-extrusion-dies.htmlLink
- •
Types of extrusion dies 1) Flat Faced ... (n.d.). https://www.idc-online.com/technical_references/pdfs/mechanical_engineering/Dies_and_Toolings.pdfLink
- •
Extrusion Dies - an overview. (2016, October 30). https://www.sciencedirect.com/topics/engineering/extrusion-diesLink
- •
Understanding Aluminum Extrusion Die Types. (2026, March 22). https://mmgextrusions.com/resources/aluminum-extrusion-die-types/Link
- •
Types of Extrusion Dies | PDF - Scribd. (2016, October 30). https://es.scribd.com/document/781131532/Types-of-Extrusion-DiesLink
- •
Types of Plastic Extrusion Dies: Flat, Profile & Coextrusion (n.d.). https://www.gmatw.com/en/article/The-Multiverse-of-Extrusion-Dies--Flat--Profile--and-Multi-Layer-Coextrusion-Dies.htmlLink
- •
Extrusion Die. (n.d.). https://link.springer.com/referenceworkentry/10.1007/978-1-4419-6247-8_4723Link
- •
Aluminum Extrusion Dies: This is What Designers Should ... (2020, September 8). https://www.gabrian.com/aluminum-extrusion-dies/Link
- •
Main Types of Extrusion Dies: Technical Analysis and ... (2026, March 26). https://www.jurryextrusion.com/news/main-types-of-extrusion-dies-technical-analysis-and-selection-guide-for-2026/Link
- •
Extrusion Die Secrets: From Flow Balancing to Flawless Parts. (2026, July 21). https://www.nhyscrews.com/blog/extrusion-dieLink
- •
Types of extrusion dies | PPTX. (2015, November 21). https://www.slideshare.net/slideshow/types-of-extrusion-dies/55364566Link
- •
Extrusion Die | Types Of Extrusion Die. (2025, April 27). https://vijshi.in/2021/03/extrusion-die-types-extrusion-die/Link
- •
Understanding the Basics: What is an Extrusion Die? (2023, September 25). https://www.custom-profile.com/blog/understanding-the-basics-what-is-an-extrusion-die/Link
- •
PE103445_PE12 (n.d.). https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/00243595_739E7BB194EF/9a2712bf54080ec3233bfe8936a46e1f502967e1/PE_2005_12_Extrusion-Dies-Variety-by-the-Meter.pdfLink
- •
Types of extrusion dies | PPTX - Slideshare. (2015, November 21). https://www.slideshare.net/slideshow/types-of-extrusion-dies-55364630/55364630Link
- •
Understanding Aluminum Extrusion Dies. (2024, September 5). https://geminigroup.net/understanding-aluminum-extrusion-dies/Link
- •
Extrusion. (2004, July 25). https://en.wikipedia.org/wiki/ExtrusionLink
- •
Aluminium Extrusion Press Tooling Equipment Die. (2025, August 20). https://www.scribd.com/document/893558031/Aluminium-Extrusion-Press-Tooling-Equipment-DieLink
- •
EDI® Extrusion Dies and Coextrusion Dies for Polymer ... (2023, April 6). https://www.nordson.com/en/divisions/polymer-processing-systems/extrusion-and-coextrusion-dies---product-category-pageLink
- •
Under Pressure: How Aluminum Extrusions Are Made. (2020, August 13). https://hackaday.com/2020/08/13/under-pressure-how-aluminum-extrusions-are-made/Link
- •
The Types of Extrusion Dies and Their Uses. (2025, May 23). https://www.custom-profile.com/blog/the-types-of-extrusion-dies-and-their-uses/Link
- •
Extrusion Die Design. (2015, November 21). https://www.scribd.com/document/182520576/Extrusion-Die-DesignLink
- •
[PDF] Extrusion Dies and Presses (n.d.). https://uomustansiriyah.edu.iq/media/lectures/5/5_2021_01_16!07_57_30_PM.pdfLink
- •
Extrusion - Equipment, Processing Techniques & Troubleshooting. (2025, July 8). https://www.specialchem.com/plastics/guide/an-in-depth-look-at-extrusionLink
- •
Plastic extrusion. (2006, June 11). https://en.wikipedia.org/wiki/Plastic_extrusionLink
- •
Extrusion – Introduction to Mechanical Design and Manufacturing. (2024, May 6). https://uark.pressbooks.pub/mechanicaldesign/chapter/extrusion/Link
- •
How are hollow aluminum tubes extruded : r/AskEngineers. (2020, August 19). https://www.reddit.com/r/AskEngineers/comments/ickhc5/how_are_hollow_aluminum_tubes_extruded/Link