
Introduction
Liquid colour masterbatch (liquide maître de couleur), également appelé colour concentrate liquide ou colorant liquide, est une dispersion préparée de pigments ou de colorants dans un support liquide, généralement combinée à des dispersants, des stabilisants, des auxiliaires de transformation et, si nécessaire, des functional additives. Il est dosé directement dans un système thermoplastique, élastomère, plastisol ou autre polymère pendant le traitement pour produire une couleur ou un effet optique spécifié.
Contrairement au masterbatch en granulés conventionnel, qui contient des pigments concentrés dans un support polymère solide, le masterbatch de couleur liquide est pomp able et peut souvent être utilisé à des niveaux d'ajout très faibles. Ses principaux avantages techniques sont une dispersion rapide, un développement efficace de la couleur, une aptitude aux teintes transparentes et translucides, un faible historique thermique et une dépendance réduite à un inventaire de résine précolorée. Ses principales limitations incluent la compatibilité du support, la sédimentation des pigments, les exigences en matière d'équipement et de nettoyage, un possible glissement ou lubrification de la vis à des dosages excessifs, et la gestion des résidus liquides et de l'emballage.
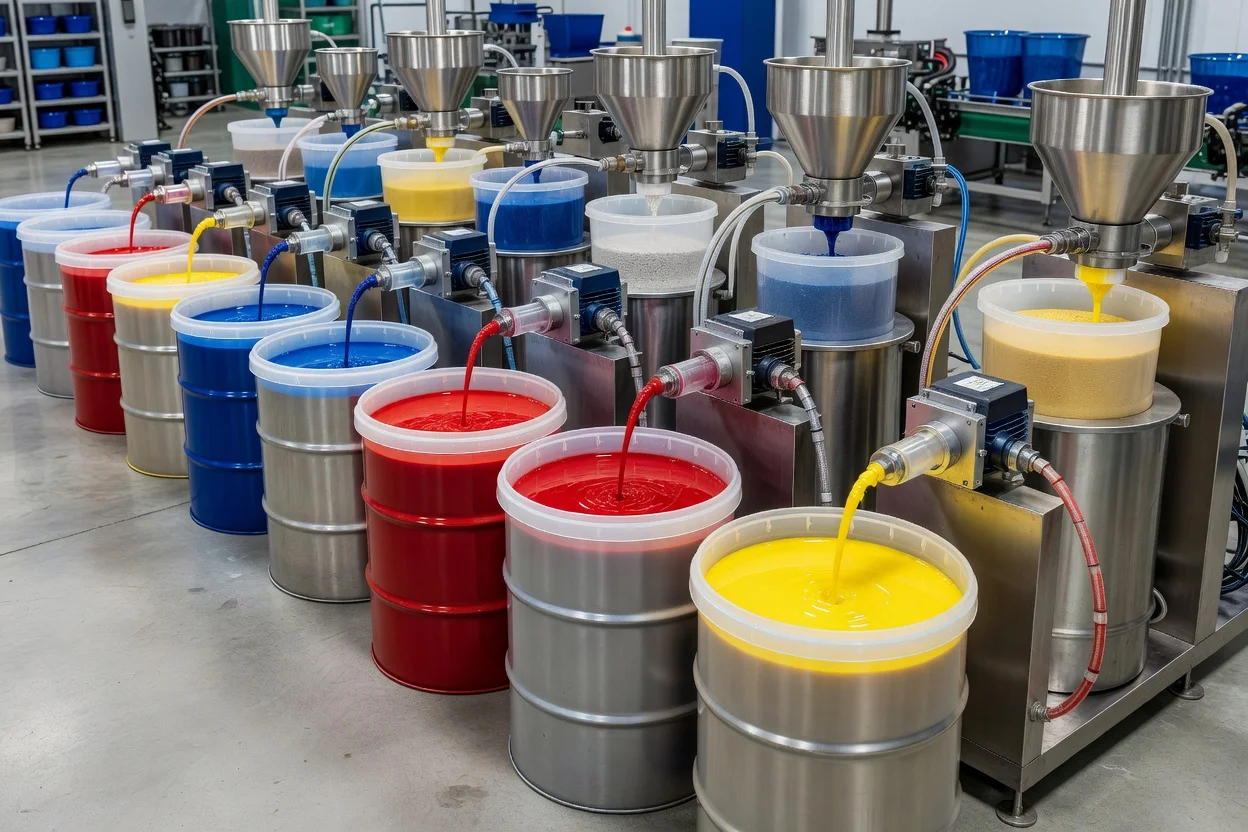
Les systèmes de couleur liquide se sont développés parallèlement au traitement des plastiques à grande vitesse, au dosage automatisé, aux emballages à parois minces, aux films, aux fibres et aux polymères techniques. Ils sont utilisés dans le moulage par injection, l'extrusion, le soufflage, la production de films, le filage de fibres, le thermoformage, le traitement du PVC et des applications sélectionnées de thermodurcissables et d'élastomères. Les considérations de durabilité concernent de plus en plus le choix du support, les polymères recyclés et biosourcés, la réduction du dosage, les déchets d'emballage, la conformité réglementaire et l'effet des colourants sur le recyclage mécanique et le tri. Le développement futur se concentrera probablement sur des formulations hautement concentrées, à faible migration, à faible odeur, biosourcées, recyclables et contrôlées numériquement.
Histoire et développement
La coloration des plastiques reposait autrefois couramment sur des pigments secs, des colorants, des composés colorés ou du masterbatch solide. Les pigments secs pouvaient offrir une force colorante élevée mais étaient associés à la poussière, aux pertes de manipulation, à l'agglomération, à une alimentation irrégulière et à un entretien ménager difficile. Le masterbatch solide améliorait la manipulation et la dispersion en incorporant des pigments dans un support polymère, mais nécessitait un compoundage supplémentaire, le stockage de plusieurs grades de couleur et un rapport de dilution adéquat.
Les colour concentrates liquides sont apparus comme une alternative pour les applications où des taux d'ajout très faibles, des teintes transparentes, des changements de couleur rapides ou une formulation flexible étaient importants. Leur développement dépendait d'améliorations dans :
- La technologie de mouillage et de dispersion des pigments.
- Les dispersants polymériques et non polymériques.
- Les dissolveurs à grande vitesse, les mills à billes et les mills à trois cylindres.
- Les pompes péristaltiques, à engrenages, à cavité progressive et de dosage de précision.
- Les contrôles de dosage volumétrique et gravimétrique.
- Les systèmes de conteneurs et de tuyaux conçus pour réduire les déversements et la contamination.
Le terme « masterbatch liquide » est utilisé au sens large. Certaines formulations sont des dispersions de pigments hautement concentrées, tandis que d'autres contiennent une phase de support substantielle et peuvent inclure des additives tels que des stabilisants ultraviolets, des antistatic agents, des modificateurs de glissement, des optical brighteners ou des auxiliaires de transformation.
Structure chimique et aperçu technique
Composition de base
Un masterbatch de couleur liquide contient normalement quatre groupes fonctionnels d'ingrédients :
| Composant | Fonction |
|---|---|
| Colorant | Fournit la teinte, l'opacité, la transparence, la fluorescence, l'effet métallique ou autre réponse optique |
| Support liquide | Transporte et mouille le colorant et aide à le distribuer dans la masse fondue du polymère |
| Dispersant | Réduit l'attraction entre les particules de pigment et limite la réagglomération |
| Stabilisant ou auxiliaire | Contrôle la sédimentation, la viscosité, l'oxydation, la migration, le glissement, le comportement de transformation ou le stockage à long terme |
Le colorant peut être un pigment inorganique, un pigment organique, un colorant, un pigment à effet ou une combinaison de plusieurs colourants. Les Pigments restent sous forme de particules discrètes dans le polymère, tandis que les colorants sont moléculairement solubles dans une phase appropriée et fournissent généralement une coloration transparente.
Les familles de supports typiques incluent :
- Huiles minérales et paraffiniques.
- Huiles végétales et huiles végétales modifiées.
- Esters d'acides gras.
- Liquides polymériques ou oligomériques.
- Matériaux de type polyisobutylène.
- Liants alkydes ou autres résineux.
- Systèmes de support à base de polyéther ou d'ester.
- Fluides supports spéciaux conçus pour le PET, les polyoléfines, le PVC, les acryliques, le polycarbonate ou les biodegradable polymers.
Le support doit être sélectionné en fonction de la compatibilité avec le polymère, de la température de transformation, de la viscosité, de la volatilité, de la résistance à la migration, des exigences de contact alimentaire, de l'odeur et des propriétés mécaniques et de surface de l'article final.
Pigments et colorants
Les Pigments utilisés dans le masterbatch de couleur liquide peuvent inclure :
- Titanium dioxide pour l'opacité blanche.
- Carbon black pour la coloration noire, le criblage ultraviolet et la conductivité électrique dans les grades spécialisés.
- Oxydes de fer pour les teintes jaunes, rouges, brunes et noires.
- Pigments organiques tels que les phtalocyanines, les quinacridones, les azo pigments et les pérylènes.
- Effect pigments à base de mica, d'aluminium, de bronze ou de substrats minéraux revêtus.
- Colorants solvants et soluble dyes polymériques pour les applications transparentes.
- Colourants fluorescents et phosphorescents pour des effets visuels spécialisés.
La taille des particules de pigment, le traitement de surface, la forme cristalline, la surface spécifique et l'état d'agglomération influencent fortement la force colorante, le trouble, le brillant, le comportement de filtration et la qualité de dispersion.
Mécanisme de dispersion
Un masterbatch de couleur liquide satisfaisant nécessite trois étapes liées :
- Mouillage de la surface du pigment par le support.
- Désagglomération mécanique.
- Stabilisation des particules séparées contre la réagglomération et la sédimentation.
Les dispersants peuvent s'adsorber sur les surfaces des pigments par des interactions polaires, ioniques, de liaison hydrogène ou stériques. Leurs segments moléculaires compatibles avec le support aident alors à maintenir les particules séparées dans la phase liquide. Une dispersion inadéquate peut entraîner des variations de couleur, des points, un colmatage des filtres, une réduction du brillant et un dosage instable.
Dosage typique
Le masterbatch de couleur liquide est souvent utilisé à des taux d'ajout inférieurs à ceux du masterbatch en granulés. Dans certaines applications de teinture et transparentes, le dosage peut être d'environ 0,02–0,5 % en masse, bien que les couleurs opaques et les formulations fonctionnelles puissent nécessiter beaucoup plus. Le niveau approprié dépend de la force du pigment, de l'épaisseur de la pièce, de la cible de couleur, de la résine de base, de la composition du support et de la configuration de l'équipement.
Un calcul de formulation simplifié est :
Dosage du colorant dans le polymère fini (%) = dosage de couleur liquide (%) × concentration du colorant (%)
Par exemple, un concentré liquide dosé à 0,20 % et contenant 40 % de pigment contribue à environ 0,08 % de pigment dans le polymère fini, avant de tenir compte des pertes de processus ou des effets de densité.
Limites techniques importantes
- Sédimentation des pigments → différences de densité et stabilité de suspension insuffisante → utiliser des dispersants appropriés, des rheology modifiers, une distribution granulométrique contrôlée et une agitation ou recirculation avant le dosage.
- Incompatibilité du support → blooming de surface, trouble, odeur, migration ou faible adhésion interfaciale → sélectionner un support compatible avec la résine et valider la formulation par vieillissement thermique, extraction, migration et essais mécaniques.
- Glissement de la vis ou surlubrification → dosage excessif du support ou support hautement lubrifiant → réduire le taux de dilution, changer le système de support, injecter le concentré à un emplacement plus approprié ou utiliser un agencement de mélange en ligne.
- Variation de couleur → dosage imprécis, changements de concentration ou ségrégation des pigments → utiliser un dosage gravimétrique, maintenir une agitation constante, calibrer la pompe et contrôler le changement de conteneur.
- Capacité de charge élevée limitée → le volume de liquide ou le niveau de support devient excessif → utiliser une formulation plus concentrée, un masterbatch solide compatible ou un composé de couleur précompoundé.
- Défauts de surface ou instabilité du film → le support migre vers la surface ou réduit la résistance à la fusion → réduire le dosage, sélectionner un support moins mobile ou utiliser un concentré solide.
- Dégradation thermique ou chimique → colorant, pigment ou support instable dans les conditions de transformation sélectionnées → sélectionner des colourants résistants à la chaleur et au cisaillement et effectuer des essais de temps de séjour.
Procédés de production et matières premières
Matières premières
Les principales matières premières sont :
- Pigments inorganiques et organiques synthétiques.
- Colorants solvants ou soluble dyes polymériques.
- Liquides supports minéraux, végétaux, esters, polymériques ou spéciaux.
- Dispersants et agents mouillants.
- Antioxidants et stabilisants lumière.
- Rheology modifiers et agents anti-sédimentation.
- lubricants de transformation ou promoteurs de compatibilité.
- Functional additives, lorsque le produit est conçu comme un concentré combiné couleur et additif.
La formulation est normalement conçue autour du polymère cible. Un support adapté au polyéthylène peut être inadapté au polycarbonate, au PET, au polystyrene ou à un polymère de qualité médicale.
Étapes de fabrication
#### Formulation et prémélange
Le pigment, le support et le dispersant sont pesés selon la formulation et mélangés dans des conditions contrôlées. Le prémélange favorise le mouillage et réduit le risque de poches de pigment sec.
#### Dispersion
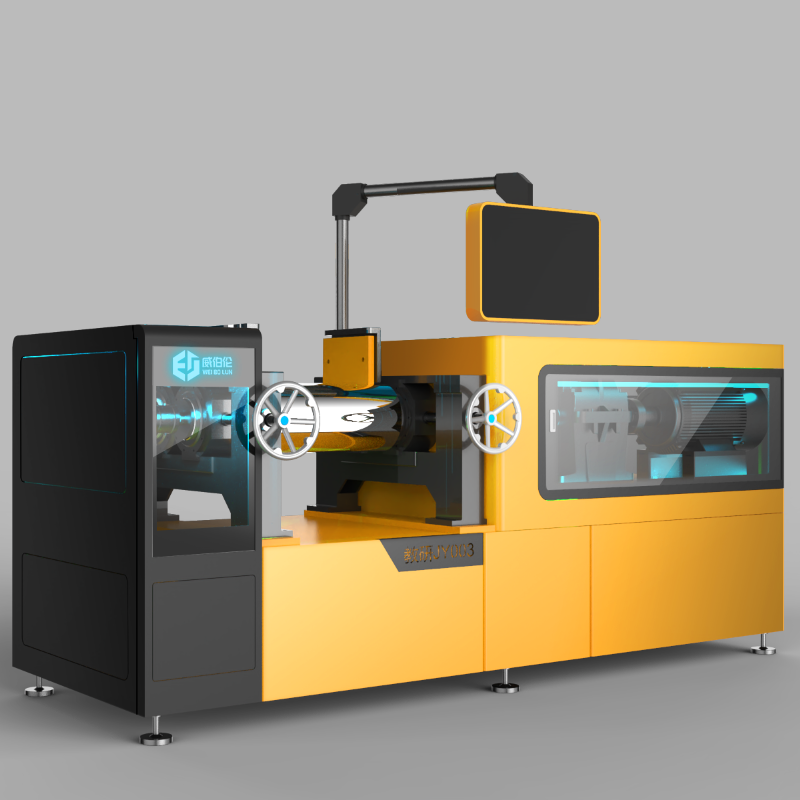
Des dissolveurs à grande vitesse, des mills à billes, des mixers rotor-stator ou des mills à rouleaux sont utilisés pour briser les agglomérats de pigments. Les pigments organiques nécessitent souvent un broyage intensif car leur surface spécifique élevée et leur structure cristalline peuvent rendre la dispersion difficile.
#### Ajustement
Le lot est ajusté pour la viscosité, la concentration en pigment, la force colorante, la densité, l'écoulement et la stabilité au stockage. Des Rheology modifiers peuvent être ajoutés pour ralentir la sédimentation, mais un épaississement excessif peut nuire à la pompabilité et à la précision du dosage.
#### Filtration et contrôle qualité
Le concentré fini peut être filtré pour éliminer les particules surdimensionnées ou les corps étrangers. Les essais de qualité peuvent inclure :
- Différence de couleur par rapport à une norme.
- Force de teinte et sous-ton.
- Mesures de taille de particule ou de jauge de broyage.
- Viscosité et densité.
- Sédimentation et redispersibilité.
- Stabilité thermique et solidité à la lumière.
- Migration, extraction et odeur.
- Compatibilité avec le polymère visé.
- Pompabilité et répétabilité du dosage.
Stockage et manipulation
Le masterbatch de couleur liquide doit généralement être stocké dans des conteneurs scellés protégés de la contamination, de la chaleur excessive, du gel et d'une exposition prolongée à l'air. Certains produits nécessitent une agitation périodique ou une recirculation douce. Avant utilisation, le conteneur peut nécessiter une homogénéisation pour restaurer une distribution uniforme des pigments.
Des tuyaux, pompes et raccords dédiés peuvent réduire la contamination et le temps de changement de couleur. Le contrôle des déversements est important car les concentrés liquides peuvent se répandre sur les sols et l'équipement plus facilement que les granulés.
Technologies de dosage et de transformation
Dosage volumétrique
Les systèmes volumétriques dosent un déplacement de pompe défini par unité de temps. Ils sont relativement simples et économiques mais nécessitent un étalonnage en fonction de la viscosité, de la température, de l'usure de la pompe et de la densité de la formulation.
Dosage gravimétrique
Les systèmes gravimétriques mesurent la masse réelle délivrée et peuvent compenser plus efficacement les changements de conditions d'écoulement. Ils sont préférés lorsque des tolérances de couleur strictes, des taux d'ajout très faibles ou un contrôle automatisé des recettes sont requis.
Types de pompes
L'équipement courant comprend :
- Pompes péristaltiques.
- Pompes à engrenages.
- Pompes à cavité progressive.
- Pompes à vis ou à piston.
- Systèmes de dosage spécialisés à faible pulsation.
La pompe doit tolérer la viscosité du concentré, la charge en pigment, le caractère abrasif et le comportement de sédimentation potentiel.
Point d'ajout
La couleur liquide peut être introduite :
- Dans la gorge d'alimentation d'une machine de moulage par injection.
- Dans une zone d'alimentation d'extrusion.
- Par un port d'injection de liquide.
- Dans un récipient de prémélange contenant des granulés de polymère.
- Directement dans un processus de filage de fibres ou d'extrusion de film.
- Par un mélangeur en ligne ou un mélangeur statique.
Le dosage par gorge d'alimentation est pratique mais peut produire une lubrification excessive si le volume de liquide est élevé. L'ajout en ligne peut améliorer le mélange et réduire la manipulation, mais nécessite une installation, un étalonnage et des procédures de nettoyage appropriés.
Applications et marchés d'utilisation finale
Emballage
Le masterbatch de couleur liquide est largement utilisé pour :
- Bouchons et fermetures.
- Bouteilles et conteneurs.
- Emballages cosmétiques.
- Conteneurs pharmaceutiques et vitaminiques.
- Emballages moulés par injection à parois minces.
- Préformes en PET et applications d'extrusion PET sélectionnées.
- Films d'emballage flexibles et semi-rigides.
Les emballages transparents ou translucides bénéficient du faible taux d'ajout et de la dispersion efficace de la couleur liquide. Les applications de contact alimentaire nécessitent des pigments, supports et additives conformes, ainsi que des essais de migration et un contrôle des substances non intentionnelles.
Moulage par injection
Les produits typiques incluent :
- Articles ménagers.
- Jouets et biens de consommation.
- Boîtes de rangement et produits de bureau.
- Composants d'appareils.
- Étuis cosmétiques.
- Garnitures intérieures et extérieures automobiles.
- Composants d'éclairage.
- Bouchons, fermetures et moulages techniques.
Les concentrés liquides peuvent être utiles lorsqu'un transformateur fabrique de nombreuses couleurs en lots relativement petits car la même résine naturelle ou non colorée peut être utilisée avec différentes formulations liquides. Des charges de couleur très élevées, des exigences de précision sévères ou des polymères techniques exigeants peuvent favoriser le masterbatch solide ou le composé précoloré.
Extrusion de film
Le masterbatch de couleur liquide peut être utilisé dans le film soufflé, le film coulé, le film agricole, le film d'emballage et les structures de laminage sélectionnées. Il peut fournir une bonne distribution de couleur à des taux d'ajout faibles, en particulier dans les teintes et les films translucides.
Cependant, la production de film impose des exigences strictes en matière de compatibilité du support. Un support incompatible ou surlubrifiant peut réduire la résistance à la fusion, déstabiliser la bulle, provoquer le blocage ou des changements de glissement et altérer le scellage ou l'impression.
Soufflage
Les applications incluent les bouteilles colorées, les fûts, les conteneurs et les articles creux techniques. La couleur liquide est particulièrement utile lorsque une bonne dispersion et des changements de couleur flexibles sont requis, bien que les systèmes à haute viscosité ou fortement chargés puissent être mieux adaptés au masterbatch solide.
Fibres et nontissés
Les formulations de couleur liquide peuvent être ajoutées pendant le filage à l'état fondu du PET, du polypropylene, du polyamide et d'autres fibres thermoplastiques. Elles sont utilisées pour les fibres discontinues, les filaments, les monofilaments, le spunbond, le meltblown et les produits connexes.
Les applications en fibres exigent un excellent comportement de filtration, un dosage précis, une faible volatilité, une stabilité thermique et l'absence de particules pouvant casser les filaments ou boucher les filières.
PVC et produits de construction
Les colour concentrates liquides sont utilisés dans des applications PVC sélectionnées, notamment :
- Profils.
- Composés PVC flexibles.
- Plastisols.
- Revêtements de sol et coatings.
- Produits d'étanchéité.
- Câbles et matériaux de construction connexes.
Le support ne doit pas interférer avec l'équilibre des plastifiants, le comportement de fusion, les propriétés électriques, la résistance aux intempéries ou la performance de migration à long terme.
Automobile et biens de consommation durables
Le polycarbonate, l'acrylic, l'ABS, le polyamide, le polypropylene et d'autres polymères techniques ou semi-techniques peuvent être colorés avec des systèmes liquides lorsque la formulation répond aux exigences de transformation et de performance de la résine. Les utilisations incluent les garnitures décoratives, les composants d'éclairage, les pièces d'appareils, les boîtiers et les composants intérieurs.
Les polymères techniques à haute température nécessitent des colourants et des supports présentant une stabilité thermique adéquate et une faible volatilité。 Le masterbatch solide ou le composé précoloré peut rester préférable pour les applications très exigeantes.
Thermoformage et feuille
La couleur liquide peut être ajoutée pendant l'extrusion de feuille ou à un flux de polymère prémélangé avant le thermoformage. Les principales exigences sont une couleur uniforme de la feuille, l'absence de gels ou de points, une rhéologie stable et une compatibilité avec le chauffage ultérieur.
Plastisols, coatings et elastomers
Certains systèmes de couleur liquide sont formulés spécifiquement pour les applications plastisol, polyurethane, silicone, caoutchouc, scellant ou revêtement. Ces produits diffèrent du masterbatch liquide thermoplastique car le support doit être compatible avec la formulation liquide et le mécanisme de durcissement ou de fusion.
Applications inadaptées
Le masterbatch de couleur liquide est généralement inadapté lorsque :
- La formulation nécessite une charge en pigment très élevée.
- Le support modifierait significativement la rhéologie de la masse fondue ou les propriétés de surface.
- Le polymère est extrêmement sensible à la contamination ou à la migration.
- Le stockage à long terme sans agitation est inévitable.
- Le processus ne peut pas accueillir un dosage liquide précis.
- Le produit nécessite la plus grande constance de couleur possible sur plusieurs usines et machines sans standardisation de l'équipement.
Aspects environnementaux et de durabilité
Efficacité matérielle
Les faibles taux d'ajout peuvent réduire la quantité totale de colorant et de support introduite dans un produit. Un dosage précis peut également réduire les pièces hors spécification, les déchets de démarrage et les déchets de changement de couleur. Ces avantages dépendent d'un étalonnage correct et d'une qualité de formulation stable.
Les concentrés liquides peuvent également réduire la nécessité de fabriquer et de stocker plusieurs grades de polymère précolorés. Un transformateur peut maintenir un inventaire plus petit de résine naturelle et sélectionner la couleur au point d'utilisation.
Impacts liés au support
Le profil environnemental dépend fortement du support :
- Les supports à base d'huile minérale sont d'origine fossile et peuvent contribuer aux émissions de gaz à effet de serre et aux préoccupations concernant les extractibles ou la migration.
- Les supports à base d'huile végétale peuvent contenir du carbone renouvelable, mais leurs impacts agricoles dépendent de l'utilisation des terres, de la culture, de la transformation et des pratiques de la chaîne d'approvisionnement.
- Les supports polymériques synthétiques peuvent offrir une compatibilité supérieure et une migration inférieure mais peuvent augmenter la complexité matérielle.
- Les matières premières biosourcées n'offrent pas automatiquement des impacts globaux inférieurs si leur production implique des apports élevés en terres, en énergie ou en produits chimiques.
Une évaluation complète doit prendre en compte l'approvisionnement en matières premières, la fabrication de la formulation, le transport, les pertes de dosage, la durée de vie du produit, le recyclage et le traitement en fin de vie.
Recyclabilité
La couleur elle-même n'empêche pas nécessairement le recyclage mécanique, mais elle peut influencer la valeur et le comportement de tri des polymères recyclés. Les produits foncés ou fortement pigmentés peuvent être difficiles à identifier par les systèmes de tri proche infrarouge. Certaines formulations de noir de carbone sont particulièrement difficiles pour le tri optique conventionnel à moins que des alternatives détectables ne soient utilisées.
Le masterbatch de couleur liquide peut soutenir le recyclage lorsque :
- Le support est compatible avec le polymère de base.
- Le dosage est suffisamment faible pour ne pas altérer les propriétés.
- La formulation n'introduit pas de substances restreintes.
- Le colorant n'interfère pas avec l'identification ou la revalorisation.
- Les déchets de production sont collectés et réintroduits de manière contrôlée.
Pour le recyclage en boucle fermée, l'accumulation de couleur est un problème important. Le mélange répété de déchets de couleurs différentes peut produire un matériau foncé et variable de valeur marchande limitée. La conception de produits dans des couleurs plus claires et triables et l'utilisation de pigments détectables peuvent améliorer la circularité.
Recyclage chimique et biodégradabilité
Dans le recyclage chimique, les pigments, supports et additives peuvent se répartir dans les résidus, huiles, gaz ou charbon selon la technologie. Leur comportement doit être évalué plutôt que supposé négligeable.
Pour les polymères compostables ou biodegradable polymers, le masterbatch de couleur doit être évalué comme une formulation complète. Une résine de base biodégradable ne rend pas un support à base d'huile minérale conventionnel ou un pigment non conforme compostable. Le support, le dispersant, le pigment et le package d'additifs doivent répondre aux exigences de compostabilité ou de biodégradation pertinentes.
Alternatives biosourcées
Les systèmes de couleur liquide biosourcés peuvent utiliser :
- Huiles végétales.
- Esters d'acides gras modifiés.
- Polyols biosourcés.
- Intermédiaires de polyéther ou d'ester dérivés de la biomasse.
- Composants de support dérivés de l'oxyde d'éthylène biosourcé.
Ces alternatives peuvent réduire l'utilisation de matières premières fossiles et, dans certains cas, l'empreinte carbone du produit. Leur performance doit néanmoins être vérifiée pour l'odeur, la stabilité à l'oxydation, la migration, la compatibilité, la durée de stockage et le comportement de transformation.
Produit résiduel et emballage
Les concentrés liquides peuvent générer des résidus dans les fûts, tuyaux, pompes et conteneurs. Si le produit restant est classé comme dangereux ou contient des substances réglementées, l'élimination peut être plus exigeante que pour les sacs de granulés vides. Les conteneurs réutilisables, les conteneurs intermédiaires en vrac pliables, le pompage en boucle fermée et les emballages à faible résidu peuvent réduire les déchets.
Impact économique et marché mondial
Le masterbatch de couleur liquide est en concurrence avec plusieurs alternatives :
- Pigment sec.
- masterbatch en granulés.
- Composé précoloré.
- Solutions de colorants.
- Dispersion de pigments en ligne.
- Impression ou revêtement de surface.
Sa valeur économique est déterminée non seulement par le prix au kilogramme du concentré mais aussi par :
- Le taux de dilution.
- La force colorante.
- La réduction de l'inventaire de résine.
- Le coût de l'équipement.
- Le temps de nettoyage et de changement.
- Le taux de rebut.
- La gestion des conteneurs et des déchets.
- L'efficacité de l'assortiment de couleurs.
- L'échelle de production.
La couleur liquide peut être particulièrement attractive pour les séries courtes, les changements de couleur fréquents, les teintes transparentes et les applications où le masterbatch en granulés nécessiterait un taux d'ajout relativement élevé. À l'inverse, le masterbatch en granulés peut être plus économique pour les séries longues et à volume élevé avec des recettes standardisées et un équipement d'alimentation solide existant.
Les principales régions d'approvisionnement incluent l'Asie de l'Est, l'Europe et l'Amérique du Nord, la demande étant liée à l'emballage, aux biens de consommation, à la construction, à l'automobile, aux fibres et au traitement des polymères recyclés. Les analyses de marché identifient couramment les faibles taux d'ajout, le dosage automatisé, la réduction des déchets de changement de couleur et une dispersion améliorée comme principaux facteurs de croissance, tandis que l'équipement spécialisé, la compatibilité du support, les exigences réglementaires et l'élimination des produits résiduels restent des contraintes.
Considérations réglementaires et de sécurité
Les exigences réglementaires varient selon le pays, le polymère et l'utilisation finale. Les domaines importants incluent :
- Conformité au contact alimentaire.
- Restrictions sur les jouets et les produits de puériculture.
- Applications médicales et pharmaceutiques.
- Limites des métaux lourds.
- Restrictions sur les hydrocarbures aromatiques polycycliques.
- Exigences relatives aux substances extrêmement préoccupantes.
- Allégations biocides et antimicrobiennes.
- Règlements sur le contenu recyclé.
- Classification des déchets et transport.
- Exposition des travailleurs aux pigments, solvants et aérosols.
Les fiches de données de sécurité doivent couvrir la poussière de pigment provenant des matières premières sèches, les éclaboussures de liquide, les risques de glissade, la pression de la pompe, la ventilation, les propriétés au feu et les produits chimiques de nettoyage. Même lorsque le colour concentrate final n'est pas classé comme dangereux, ses ingrédients individuels peuvent nécessiter une manipulation contrôlée.
Défis actuels et innovations
Amélioration de la stabilité de suspension
Les chercheurs et les fabricants développent des systèmes de dispersants qui offrent une stabilisation stérique ou électrostatique plus forte sans viscosité excessive. L'objectif est d'empêcher la sédimentation tout en conservant une pompabilité précise.
Formulations à haute concentration
Une charge en pigment plus élevée réduit l'utilisation du support et peut diminuer les impacts du transport et de l'emballage. Le défi est de maintenir une faible viscosité, une dispersion efficace, une stabilité au stockage et une compatibilité avec la résine cible.
Contrôle numérique des couleurs
Les systèmes de dosage modernes peuvent intégrer :
- La gestion des recettes.
- L'étalonnage automatique des pompes.
- La rétroaction gravimétrique.
- La mesure de couleur en ligne.
- Le contrôle statistique des processus.
- La surveillance à distance de l'équipement.
- La correction automatique de la dérive de couleur.
Ces systèmes réduisent la dépendance à l'opérateur et peuvent améliorer la constance entre les machines et les sites de production.
Systèmes à faible migration et à faible odeur
Les applications d'emballage, médicales, automobiles et de consommation exigent de plus en plus de faibles composés organiques volatils, une odeur minimale, de faibles extractibles et une résistance à la migration de surface. Les dispersants liés au polymère et les supports à haut poids moléculaire peuvent aider à répondre à ces exigences.
Conception de supports durables
L'innovation se concentre sur les systèmes de support biosourcés, à carbone recyclé, à faible volatilité et à impact réduit. Le principal défi technique est d'obtenir une véritable amélioration environnementale sans sacrifier la force colorante, la stabilité au stockage, les performances de transformation ou la conformité réglementaire.
Compatibilité avec les polymères recyclés
Les polymères recyclés ont souvent un indice de fluidité variable, une contamination, un historique thermique antérieur et des additives résiduels. Les systèmes de couleur liquide peuvent fournir un ajustement flexible de la couleur, mais la conception de la formulation doit tenir compte de la chimie de surface et de la rhéologie changeantes. Le dosage adaptatif et la mesure de couleur en ligne deviennent plus précieux à mesure que la variabilité des matières premières recyclées augmente.
Pigments détectables et recyclables
De nouveaux systèmes de pigments sont conçus pour conserver des couleurs attrayantes tout en restant détectables par les technologies de tri. Les couleurs foncées détectables en proche infrarouge et les alternatives au noir de carbone réduit sont particulièrement pertinentes pour le recyclage des emballages.
Perspectives d'avenir
Le développement futur du masterbatch de couleur liquide sera façonné par l'interaction de la science des couleurs, de l'automatisation, du recyclage des polymères et de la conception réglementaire.
Les priorités probables incluent :
- Une plus grande concentration en pigments avec une demande de support réduite.
- Un dosage gravimétrique et en boucle fermée plus précis.
- Des systèmes de support biosourcés et à carbone recyclé.
- Une compatibilité améliorée avec les polymères recyclés post-consommation et post-industriels.
- Des couleurs détectables qui soutiennent le tri automatisé.
- Des formulations à faible migration pour les emballages alimentaires, médicaux et pharmaceutiques.
- Des conteneurs à résidus réduits et des systèmes de distribution réutilisables.
- Des systèmes de couleur adaptés aux polymères biodégradables et compostables.
- Une utilisation élargie dans les films minces, les fibres, les emballages en PET et le moulage par injection avancé.
- Des bibliothèques de couleurs numériques et un ajustement automatisé des formulations.
La technologie ne remplacera pas le masterbatch en granulés dans toutes les applications. Les concentrés solides restent avantageux lorsque une charge de couleur très élevée, une simplicité de stockage à long terme, une manipulation minimale des liquides ou une production à grande échelle hautement standardisée est requise. Le masterbatch de couleur liquide est le plus compétitif lorsque l'efficacité de dispersion, le faible dosage, la commutation rapide de couleur et la formulation flexible sur machine apportent une valeur mesurable.
Résumé
Le masterbatch de couleur liquide est un concentré de pigments ou de colorants pomp able dans un support liquide compatible, utilisé pour colorer les polymères pendant la transformation. Ses avantages distinctifs sont les faibles taux d'ajout, la dispersion rapide, un bon développement de la couleur, l'aptitude aux teintes transparentes, un faible historique thermique et une intégration flexible avec le dosage automatisé.
Ses performances dépendent de la qualité du pigment, de la chimie des dispersants, de la compatibilité du support, de la stabilité de la suspension, de la précision du dosage et de la méthode de transformation. Les principales applications incluent l'emballage, le moulage par injection, les films, le soufflage, les fibres, les produits en PVC, les composants automobiles, les appareils, les feuilles thermoformées, les plastisols et les systèmes élastomères sélectionnés.
Les principaux risques techniques sont la sédimentation, la migration du support, le glissement de la vis, l'instabilité du film, la capacité de charge élevée limitée, la contamination et les déchets liés au nettoyage. Les améliorations de durabilité dépendent d'un dosage à faible perte, de supports recyclables ou biosourcés, d'une conception de formulation compatible, de pigments détectables, d'une réduction des déchets d'emballage et d'une performance vérifiée avec les polymères recyclés. Alors que les fabricants de plastiques poursuivent une plus grande flexibilité de processus et une circularité, le masterbatch de couleur liquide est susceptible de rester une technologie spécialisée importante au sein de l'industrie plus large des concentrés de couleur et des additives polymères.
Références
- •
IndustryARC. (n.d.). Color concentrates market size report, 2020-2025. https://www.industryarc.com/Research/Color-Concentrates-Market-Research-500075Link
- •
Croda Industrial Specialties. (n.d.). Liquid colour concentrates. https://www.crodaindustrialspecialties.com/en-gb/applications/liquid-colour-concentratesLink
- •
Canadian Plastics. (2012, October 1). Taking a fresh look at liquid colorants. https://www.canplastics.com/features/taking-a-fresh-look-at-liquid-colorants/Link
- •
Red Arrow Industries. (n.d.). Gravimetric dosing and feeding machines. https://redarrowind.com/gravimetric-dosing-all-1Link
- •
Liquid color masterbatch composition and its preparation method and application. (2019, March 1). https://patents.google.com/patent/CN110003573A/enLink
- •
Liquid color masterbatch composition, preparation method and application thereof. (2011, October 12). https://patents.google.com/patent/CN102504599A/enLink
- •
KUint. (2015). Liquid masterbatch systems. https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/002422DF_E43A32F30317/badb9d5aafba4a2a616873d879fa41f1abf8c7c8/KUint_2015_06-07_Liquid-Masterbatch-Systems.pdfLink
- •
Chroma Color Corporation. (2025, February 17). https://chromacolors.com/2025/02/17/Link
- •
Dataintelo. (2019, October 16). Color concentration market research report 2034. https://dataintelo.com/report/color-concentration-marketLink
- •
Dataintelo. (2025, January 7). Plastic color concentrate market report: Global forecast from 2025 to 2033. https://dataintelo.com/report/global-plastic-color-concentrate-marketLink
- •
Thomasnet. (n.d.). Plastic colorant options 101: Liquid vs pellet. https://cdn.thomasnet.com/ccp/00684065/295193.pdfLink
- •
Technical Polymers. (2017, March 16). Products. http://technicalpolymers.in/products.htmlLink
- •
Plastics Technology. (2026, February 20). Liquid color solutions. https://www.ptonline.com/kc/blending-feeding/liquid-color-solutionsLink
- •
Accio. (2026, September 7). Volumetric doser dvs50: High precision dosing solution. https://www.accio.com/plp/volumetric-doser-dvs50Link
- •
Wikipedia. (2011, November 7). Liquid color. https://en.wikipedia.org/wiki/Liquid_colorLink