
Introduction
Caoutchouc de silicone liquide (LSR) solution de moulage par injection désigne le système intégré machine-et-procédé utilisé pour doser, mélanger, injecter, vulcaniser et démouler le silicone liquide bi-composant en pièces élastomères finies. Il s’agit d’un procédé de haute précision, hautement automatisé, privilégié pour les dispositifs médicaux, l’étanchéité automobile, l’électronique grand public, les produits de puériculture et l’optique, où la propreté, la stabilité dimensionnelle et les performances répétables de l’élastomère sont essentielles.
En pratique industrielle, une solution LSR associe généralement une machine de moulage par injection spécialisée, un équipement de dosage et de mélange A/B, un moule chauffé avec système de canal froid ou de platine froide, et une automatisation pour l’extraction et l’inspection des pièces. La technologie se distingue par sa chimie bi-composant catalysée au platine, sa faible viscosité d’écoulement, sa vulcanisation rapide dans une cavité chaude et son excellente adéquation aux pièces à parois minces, à détails fins et multi-matériaux.
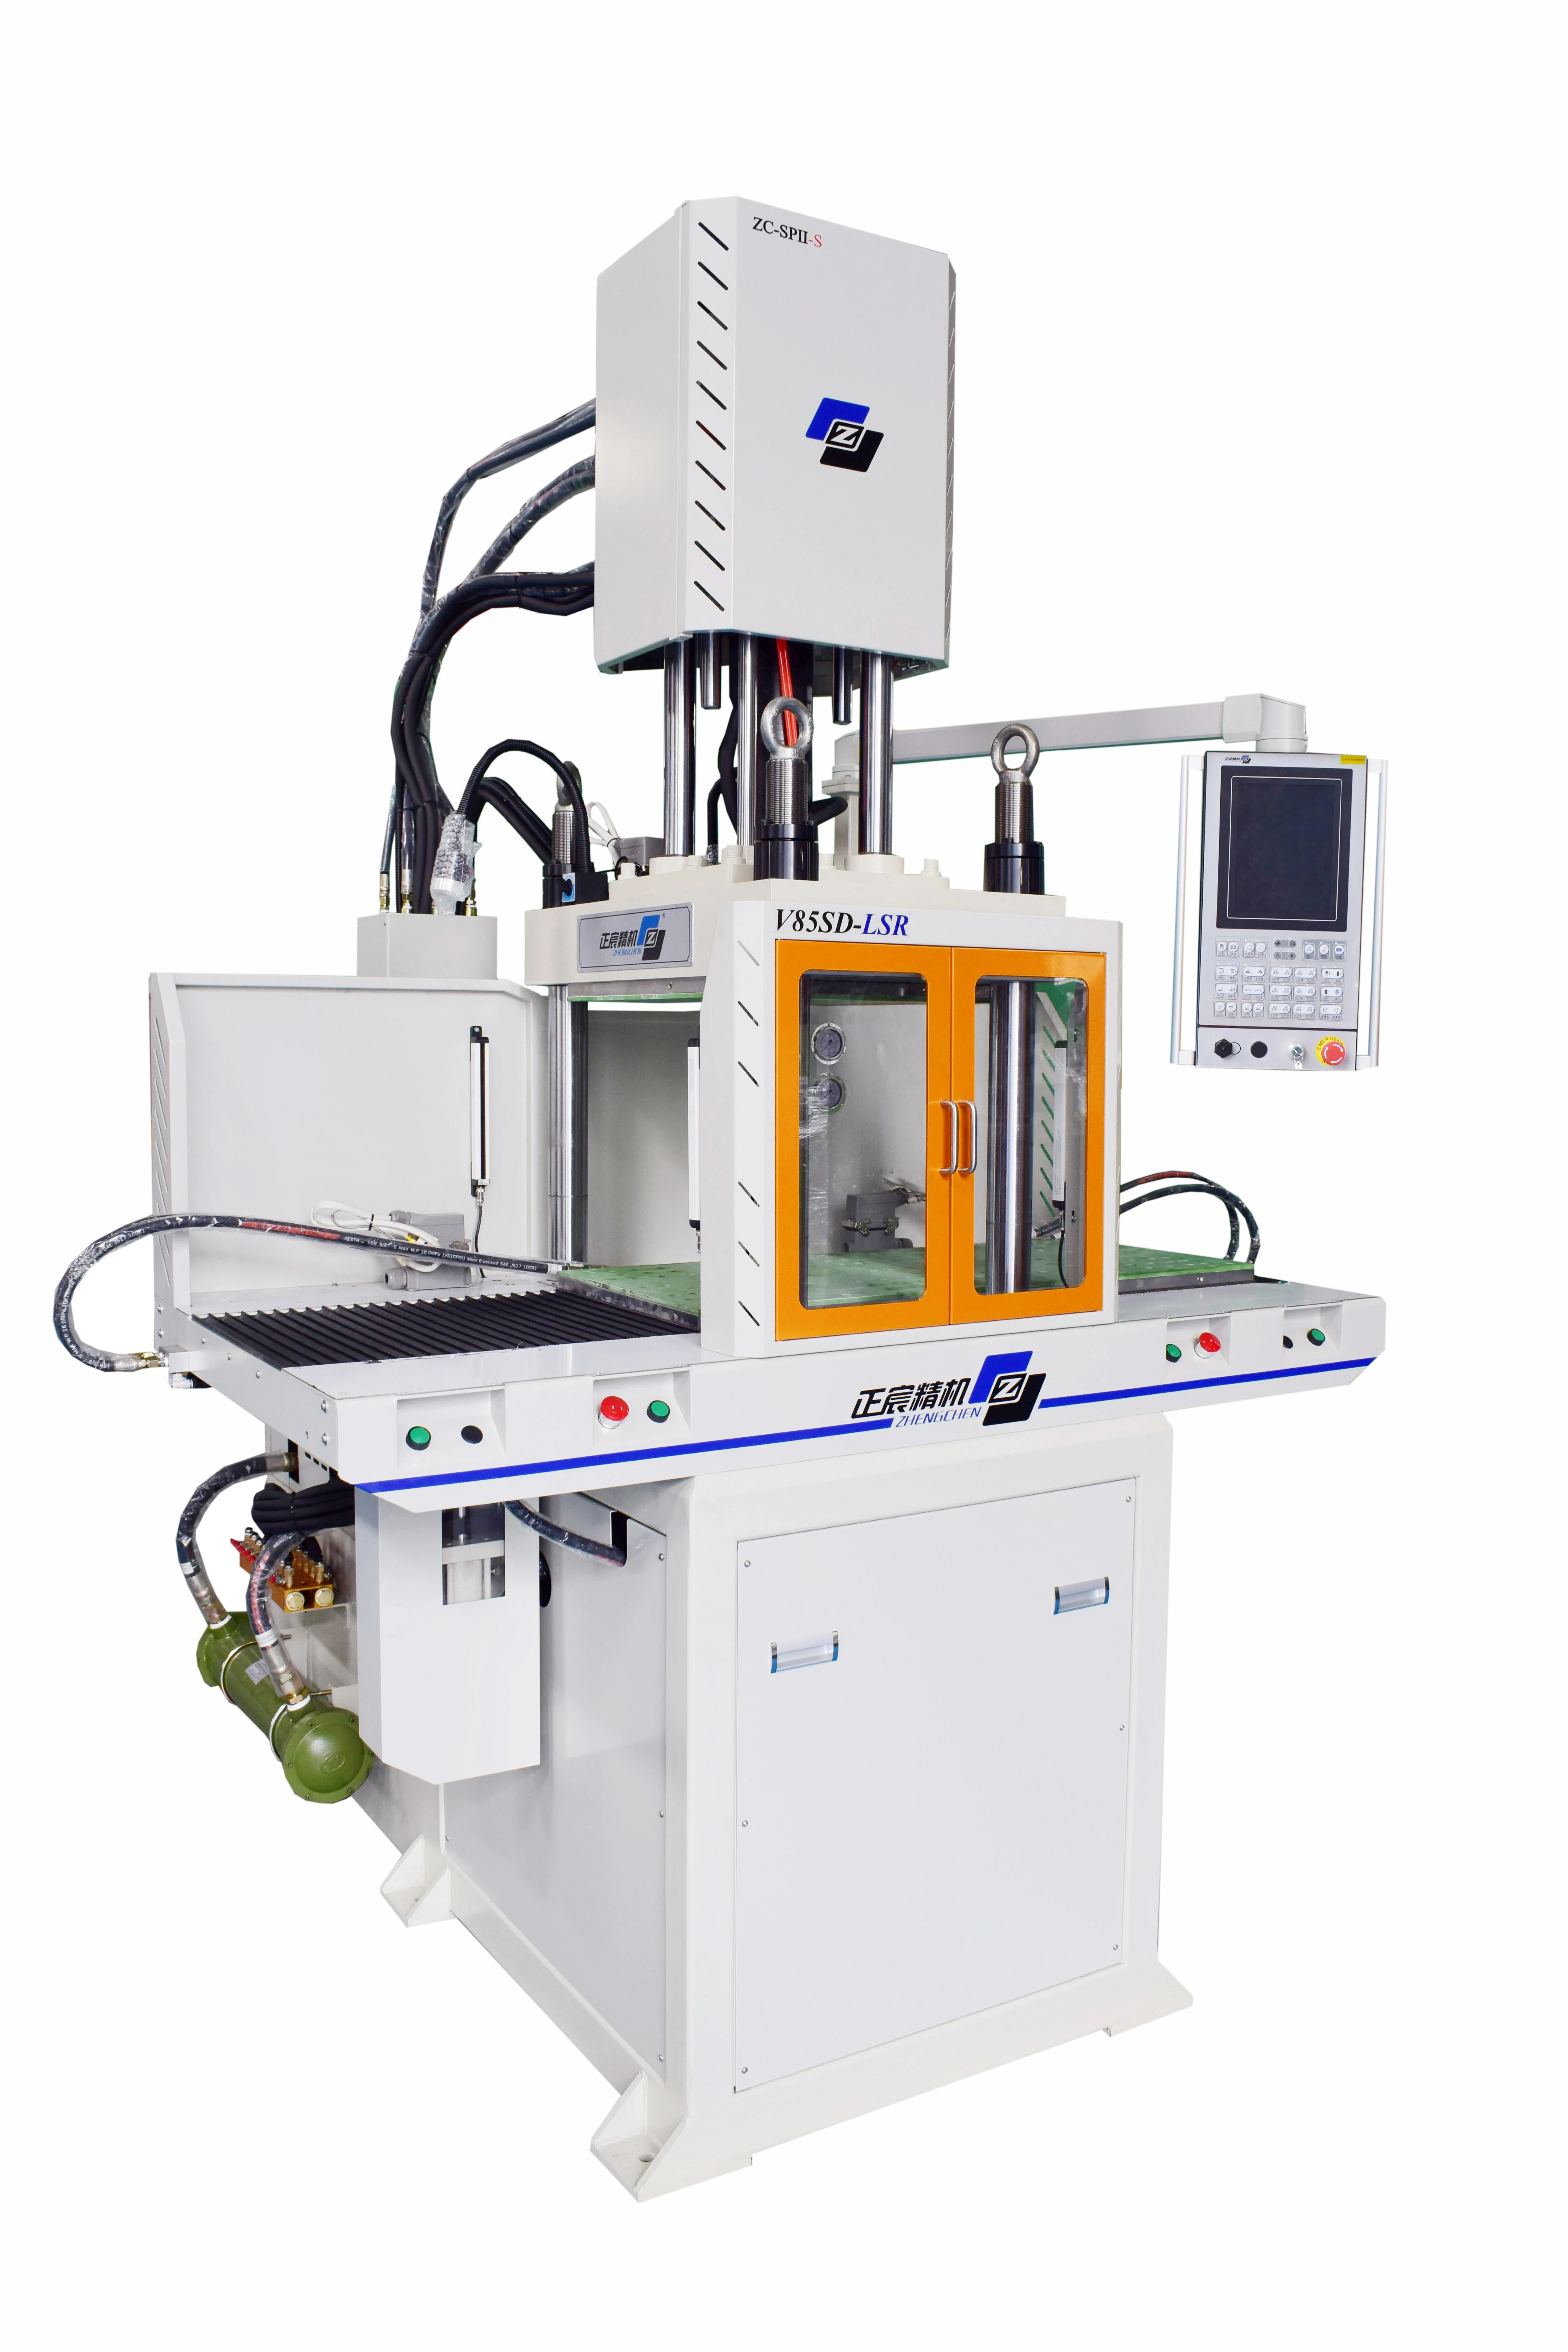
Le moulage LSR est devenu une méthode de production établie depuis la fin des années 1970 et a continué d’évoluer grâce à un contrôle plus strict des procédés, à l’amélioration des systèmes d’obturation et de mélange, ainsi qu’à l’utilisation croissante de la manipulation robotisée, de la surveillance de la pression en cavité et du surmoulage multi-composants. Son profil de durabilité est mitigé mais de plus en plus favorable : le procédé peut réduire les rebuts grâce à un dosage précis et à un moulage proche de la forme nette, mais il reste énergivore car les moules sont chauffés et certaines applications nécessitent un post-vulcanisation pour éliminer les volatiles.
Historique et développement
Le LSR est apparu comme une famille de matériaux industriels pratiques à la fin des années 1970, lorsque les formulations de silicone liquide et les systèmes de transformation dédiés ont rendu le moulage en grande série des élastomères de silicone plus répétable. Il s’agissait d’un changement important par rapport au traitement antérieur du caoutchouc de silicone, qui reposait davantage sur le moulage par compression ou par transfert et convenait moins à l’automatisation et à la reproduction de détails fins.
Une deuxième étape importante a été la maturation de l’équipement de moulage par injection liquide (LIM), qui a permis un dosage précis à 1:1, un mélange en ligne et une injection dans des moules chauffés sans vulcanisation prématurée. Cette évolution a transformé le LSR d’un matériau de spécialité en une plateforme de fabrication évolutive pour les produits d’étanchéité, médicaux et grand public.
Une troisième étape a été le passage à l’intégration de systèmes et au moulage multi-composants, notamment le surmoulage LSR-thermoplastique pour les pièces automobiles et de génie sanitaire. Les avancées plus récentes du procédé incluent de meilleurs mélangeurs statiques, des buses à obturation positive, l’ébavurage automatisé et la surveillance logicielle des procédés pour les environnements de production médicaux et réglementés.
Aperçu technique
Le LSR est généralement un élastomère de silicone bi-composant catalysé au platine fourni sous forme de composants séparés, communément appelés Partie A et Partie B. Les composants sont stockés séparément, dosés dans un rapport précis, mélangés immédiatement avant l’injection, puis vulcanisés dans un moule chauffé.
Séquence du procédé principal
- Dosage et mélange : Des pompes de précision délivrent les deux composants depuis des fûts ou des seaux dans un mélangeur statique ou dynamique, généralement à un ratio 1:1.
- Injection : Le matériau mélangé est maintenu à froid dans le système d’alimentation et injecté dans un moule chauffé, souvent par l’intermédiaire d’un système de canal froid ou de platine froide.
- Vulcanisation : La chaleur déclenche la réaction de réticulation catalysée au platine, transformant le liquide en élastomère solide.
- Démoulage : Les pièces sont éjectées automatiquement ou avec une assistance robotique ; le comportement de démoulage du matériau réduit souvent ou élimine le besoin d’agents de démoulage.
Repères typiques du procédé
- Température du moule : environ 150–210 °C, de nombreuses applications se situant près de 170–200 °C.
- Temps de cycle : généralement 20–180 secondes, selon l’épaisseur, la géométrie et la formulation.
- Règle empirique de vulcanisation : environ 4–6 secondes par millimètre d’épaisseur de paroi est souvent citée en pratique.
- Pression de remplissage : souvent comprise entre 50–150 bar pour de nombreuses pièces en LSR.
- Débit : les cellules de production vont généralement de la sortie de petites pièces à raison de centaines de pièces par heure à des systèmes plus importants fonctionnant à des taux multi-empreintes à grand volume ; le débit dépend fortement du nombre d’empreintes, de la taille de la dose et du temps de vulcanisation.
Caractéristiques techniques
Le LSR présente une très faible viscosité initiale, ce qui lui permet de remplir des détails fins, des parois minces et des géométries d’étanchéité complexes avec une contrainte d’injection relativement faible. Cette propriété est particulièrement précieuse pour les pièces qui exigent :
- des arêtes vives et des nervures fines
- des micro-caractéristiques et des membranes minces
- des surfaces de peau lisses
- un comportement répétable en compression set
- des lignes de joint propres et un faible risque de contamination
Le matériau présente également un comportement thermodurcissable : une fois vulcanisé, il ne peut plus être refondu comme un thermoplastique. Cela confère aux pièces en LSR une excellente stabilité thermique et une bonne récupération élastique, mais signifie également que les erreurs de procédé ne peuvent pas être corrigées par un réchauffage et un remoulage.
Considérations dimensionnelles et de contrôle des matériaux
La pratique industrielle signale plusieurs faits importants de conception et de procédé :
- Retrait : environ 2,0–3,5 % pendant la vulcanisation, nécessitant un surdimensionnement de la cavité.
- Post-vulcanisation : parfois 1–4 heures à environ 200 °C pour les applications d’étanchéité à faible volatilité ou critiques.
- Humidité résiduelle : contrairement aux thermoplastiques hygroscopiques séchés, le traitement du LSR concerne davantage la contamination, l’air emprisonné et l’extraction des volatiles que le contrôle de l’humidité des granulés ; le séchage conventionnel n’est généralement pas la variable centrale du procédé.
Types et variantes
Les solutions de moulage par injection LSR sont mises en œuvre dans plusieurs configurations machine-outil.
| Type | Caractéristique principale | Utilisation typique |
|---|---|---|
| Cellule de moulage par injection LSR standard | Unité de dosage LSR dédiée fixée à une presse d’injection | Étanchéité générale, produits pour bébés, pièces médicales |
| Système LSR à canal froid | Maintient le matériau à froid jusqu’à l’entrée de la cavité | Pièces à grand volume, réduction des déchets, meilleur contrôle thermique |
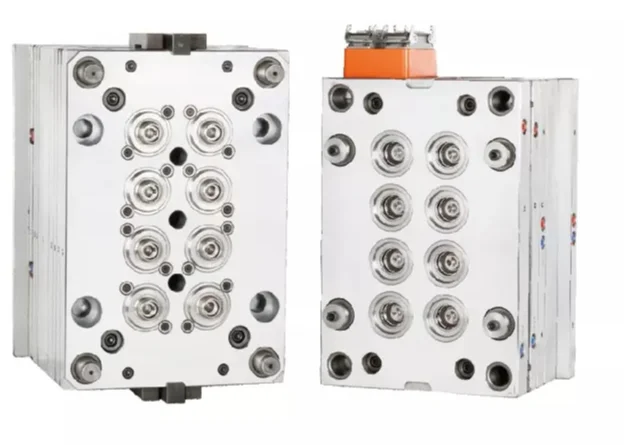
| Outil multi-empreintes | De nombreuses empreintes dans un même moule | Petites pièces médicales, tétines, joints, claviers |
| Cellule de surmoulage LSR | LSR moulé sur inserts thermoplastiques ou métalliques | Joints automobiles, composants sanitaires, wearables |
| Système de micro-moulage LSR | Très petites doses et précision de dosage élevée | Pièces microfluidiques, médicales et miniatures pour l’électronique |
| Système LSR de qualité optique | Contrôlé pour la clarté et le faible jaunissement | Guides de lumière, lentilles, optiques LED |
Une distinction pratique existe également entre le LSR à usage général et le LSR de qualité médicale/implant, ce dernier exigeant un contrôle plus strict des extractibles, de la documentation et de la validation.
Applications et utilisations
Le moulage par injection LSR est utilisé lorsque l’élasticité, la résistance thermique, la biocompatibilité et la précision dimensionnelle sont toutes requises simultanément.
- Dispositifs médicaux : joints, vannes, diaphragmes, composants de seringues, interfaces respiratoires et autres pièces en contact avec le patient.
- Produits de puériculture : tétines de biberons, sucettes et articles de dentition, où la pureté et la douceur sont essentielles.
- Automobile : joints de connecteurs, joints d’étanchéité, bottiers de capteurs, joints de phares LED et pièces d’amortissement des vibrations.
- Électronique grand public : joints étanches, caches de boutons, bracelets de wearables et interfaces à toucher doux.
- Génie industriel et sanitaire : passe-fils, soufflets, vannes et composants d’étanchéité surmoulés.
- Optique et éclairage : lentilles transparentes ou translucides et pièces de gestion de la lumière dans les systèmes LED.
Une utilisation relativement inadaptée concerne les composants structurels à forte charge, car le LSR est un élastomère optimisé pour l’étanchéité et la flexibilité plutôt que pour la rigidité et les performances de charge.
Outils et exigences des machines
Une solution LSR réussie dépend de plus que la résine elle-même. Le système comprend généralement :
- une unité de dosage pour un contrôle précis du ratio A/B
- un mélangeur statique ou dynamique
- une buse à obturation positive pour éviter le bavure et le reflux
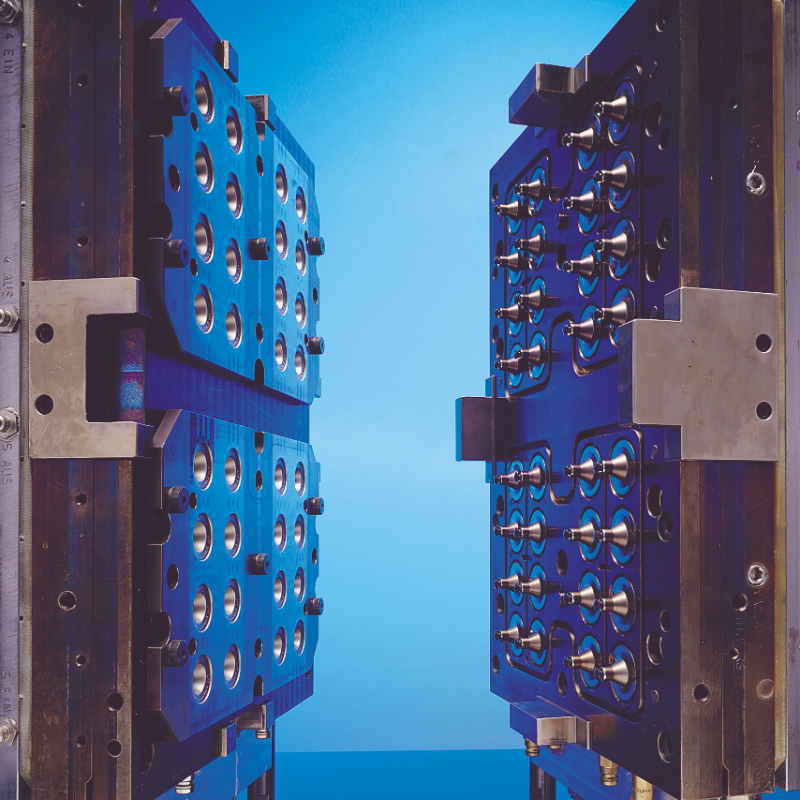
- un moule chauffé avec ventilation contrôlée
- un canal froid ou une platine froide
- une éjection automatisée ou des robots pick-and-place
- une inspection visuelle et des tests d’étanchéité optionnels
La conception de l’outil est particulièrement importante car la faible viscosité du LSR peut révéler des obturations faibles, une mauvaise ventilation ou des lignes de joint mal appariées. En pratique, une précision élevée du moule est essentielle pour le contrôle des bavures, en particulier pour les pièces médicales et optiques.
Innovations technologiques et automatisation
Les solutions modernes LSR mettent de plus en plus l’accent sur le contrôle en boucle fermée et l’automatisation. Les innovations importantes incluent :
- des unités de dosage entraînées par servomoteur pour un ratio de mélange stable
- un dosage en ligne de couleur et d’additifs
- un démoulage et un emboîtage robotisés
- une inspection par caméra
- une surveillance de la pression et de la température en cavité
- un moulage multi-composants avec thermoplastiques
- un contrôle numérique des recettes et une traçabilité pour la production réglementée
La tendance la plus forte est celle des cellules entièrement intégrées qui combinent moulage, manipulation des pièces, inspection et emballage avec une intervention manuelle minimale. Cela réduit le risque de contamination et améliore la cohérence, en particulier dans la fabrication médicale.
Aspects environnementaux et de durabilité
Les solutions LSR peuvent soutenir les objectifs de durabilité de plusieurs façons. Un dosage précis et une conception efficace du canal froid peuvent réduire les déchets de matière, tandis que le démoulage automatisé et les cycles de vulcanisation répétables contribuent à réduire les taux de rejet. La longue durée de vie en service dans les applications d’étanchéité soutient également la durabilité et la réduction des remplacements.
En même temps, le procédé présente des défis notables en matière de durabilité :
- les moules doivent être maintenus à température élevée
- certains produits nécessitent une post-vulcanisation énergivore
- l’infrastructure de recyclage du silicone reste moins mature que pour de nombreux thermoplastiques
- les bavures et les déchets de purge peuvent devenir importants si le contrôle du procédé est médiocre
Pour les fabricants, l’équilibre environnemental dépend fortement de la conception de l’outil, de l’utilisation des empreintes, de la récupération des rebuts et de la durée de vie des pièces plutôt que de la résine seule.
Impact économique et sur le marché mondial
Le moulage par injection LSR est économiquement attractif lorsque les performances des pièces justifient une plus grande complexité des outils et des cellules. Le procédé est particulièrement précieux sur les marchés qui exigent de grands volumes, des tolérances serrées et une cohérence réglementaire.
Son importance mondiale est la plus forte dans :
- les chaînes d’approvisionnement des dispositifs médicaux
- l’étanchéité automobile et les systèmes de capteurs
- l’étanchéité de l’électronique grand public
- les produits de puériculture et en contact avec les aliments
- l’étanchéité industrielle et l’isolation électrique
Le marché plus large est façonné par les tendances vers la miniaturisation, l’électrification, l’externalisation médicale et des exigences de conformité plus élevées. Ces tendances favorisent le LSR car le procédé peut produire des pièces souples répétables à grande échelle, mais elles relèvent également la barre en matière de documentation, de validation et de traçabilité.
Défis actuels et innovations
Les principaux défis techniques sont :
- le contrôle des bavures
- la stabilité du ratio de mélange
- l’emprisonnement d’air et la ventilation
- la constance de la vulcanisation selon le nombre d’empreintes
- la déformation des pièces pendant le démoulage
- la propreté dans la production réglementée
- la compatibilité dans les assemblages multi-matériaux
Les innovations récentes se concentrent sur des fenêtres de procédé plus étroites, une meilleure conception des mélangeurs et un meilleur logiciel des machines. Dans les applications médicales et automobiles, l’accent est de plus en plus mis sur le contrôle prédictif et la capture des données de procédé plutôt que sur la simple réduction du temps de cycle.
Perspectives d’avenir
Le moulage par injection LSR continuera probablement de se développer là où les fabricants ont besoin de composants souples, propres, durables et hautement répétables. Les opportunités de croissance sont les plus fortes dans les wearables médicaux, les systèmes d’étanchéité pour véhicules électriques, l’électronique compacte, l’optique et les pièces de génie sanitaire automatisées.
Les développements futurs mettront probablement l’accent sur :
- davantage d’assemblages multi-matériaux et moulés par insert
- une réduction des déchets grâce à une meilleure conception des canaux froids et du dosage
- une validation numérique améliorée pour les secteurs réglementés
- un chauffage et un contrôle des machines plus économes en énergie
- des grades LSR spécialisés pour les applications optiques, conductrices et à faible extractible
À mesure que le contrôle des machines, les formulations de matériaux et l’ingénierie des moules continuent de progresser, le moulage par injection LSR restera une solution de fabrication essentielle pour les pièces élastomères de précision qui doivent combiner flexibilité et contrôle strict des performances.
Références
- •
Liquid silicone rubber injection molding. (n.d.). Protolabs. https://www.protolabs.com/services/injection-molding/liquid-silicone-rubber-molding/Link
- •
LSR injection molding guide: Process & design. (2026, April 20). Hordrt. https://www.hordrt.com/lsr-injection-molding-guide/Link
- •
Liquid silicone rubber injection molding. (n.d.). Qmed. https://qmed.com/sites/default/files/LSR-White-Paper_5-9-11_Jeff-Lefan.pdfLink
- •
LSR injection molding: Process, cost & materials (2026). (2026, June 15). Meitu-Engelhardt. https://meitu-engelhardt.com/lsr-injection-molding-guide/Link
- •
Liquid silicone rubber (LSR) injection molding. (2023, January 27). Simtec Silicone. https://www.simtec-silicone.com/capabilities/liquid-silicone-rubber-old/Link
- •
Injection molding of liquid silicone rubber. (2006, October 14). Wikipedia. https://en.wikipedia.org/wiki/Injection_molding_of_liquid_silicone_rubberLink
- •
LSR injection molding: Definition, benefits & applications. (2023, March 17). Jesilicone. https://www.jesilicone.com/blog/LSR-jnjection-molding-comprehensive-guide.htmlLink
- •
Comprehensive guide to LSR liquid silicone rubber. (n.d.). Churubber. https://www.churubber.com/en/articles/lsr-liquid-silicone-rubber-complete-guideLink
- •
Liquid silicone injection molding. (2026, June 4). Stockwell. https://www.stockwell.com/liquid-silicone-injection-molding/Link
- •
Liquid silicone rubber (LSR) injection molding. (2025, May 19). Fictiv. https://www.fictiv.com/articles/lsr-liquid-silicone-rubber-injection-moldingLink
- •
Liquid silicone rubber (LSR) injection molding. (n.d.). Trelleborg. https://www.trelleborg.com/en/medical/products-capabilities/custom-designs/lsr-injection-moldingLink
- •
What is injection molded liquid silicone rubber (LSR)? (2024, July 9). Jiga. https://jiga.io/injection-molding/silicon-injection-molding-guide/Link
- •
Liquid silicone rubber – injection molding guide. (n.d.). Pentasil. https://www.pentasil.eu/images/Liquid%20Silicone%20Rubber%20Users%20Guide.pdfLink
- •
Guide to liquid silicone rubber (LSR) material. (2026, August 27). Simtec Silicone. https://www.simtec-silicone.com/blogs/lsr-injection-molding/Link
- •
Guide to design & the LSR injection molding process. (2021, April 23). Simtec Silicone. https://www.simtec-silicone.com/blogs/injection-molding-guide-the-lsr-injection-molding-process/Link
- •
Designing for liquid silicone rubber. (n.d.). Protolabs. https://www.protolabs.com/resources/design-tips/designing-for-liquid-silicone-rubber/Link
- •
Liquid silicone rubber (LSR) molding machines. (2021, July 7). Negri Bossi. https://www.negribossi.com/en-us/technologies/lsr/Link
- •
Complete guide to liquid silicone rubber (LSR) injection molding. (2026, June 22). Meitu-Engelhardt. https://meitu-engelhardt.com/liquid-silicone-rubber-injection-molding/Link
- •
Liquid silicone rubber (LSR) injection molding. (n.d.). Cirtec Medical. https://www.cirtecmed.com/capabilities/liquid-silicone-rubber-injection-moldingLink
- •
MC-injection molding with liquid silicone rubber (LSR) and thermoplastics. (2023, October 2). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10574965/Link
- •
Liquid silicone rubber (LSR). (2025, November 5). Dow. https://www.dow.com/en-us/product-technology/pt-elastomers-rubber/pg-elastomers-lsr.htmlLink
- •
The science behind liquid silicone rubber injection molding. (2026, February 25). Moldtech Rubber. https://moldtechrubber.com/the-science-behind-liquid-silicone-rubber-injection-molding/Link
- •
Custom liquid silicone rubber molding. (n.d.). Xometry. https://www.xometry.com/capabilities/injection-molding-service/liquid-silicone-rubber-lsr/Link
- •
Molded silicone parts, liquid injection molding for LSR. (2026, June 4). Stockwell. https://www.stockwell.com/molded-lsr/Link
- •
The LSR injection molding process: Creating durable, biocompatible parts. (2025, December 9). ProMed Molding. https://promedmolding.com/blog/lsr-injection-molding-process/Link
- •
The history of LSR and injection molding. (2024, March 15). Newtop Silicone. https://www.newtopsilicone.com/revolutionizing-manufacturing-the-history-of-lsr-and-injection-molding/Link