
مقدمة
خطوط البثق لتغليف الأنابيب والكابلات هي أنظمة إنتاج متكاملة تطبق طبقة بوليمر أو إيلاستومر مستمرة حول أنبوب أو كابل أو حزمة كابلات مجمعة لتوفير الحماية أو العزل أو الختم أو التعزيز الميكانيكي. في تصنيع الكابلات، تُستخدم هذه الخطوط للعزل والغلاف الأساسي والفرشة والتغليف الخارجي؛ وفي التطبيقات المتعلقة بالأنابيب، تُستخدم للتغليف الوقائي الخارجي أو أنظمة اللب الرغوي أو طبقات الغلاف الوظيفي.
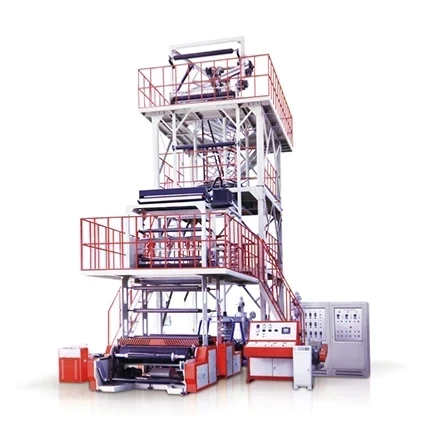
تقع التقنية عند تقاطع معالجة البوليمرات وtooling الدقيق والمناولة اللاحقة، وترتبط ارتباطًا وثيقًا بالمعالجة المستمرة لمواد مثل PVC وPE وXLPE وLSHF/HFFR وTPU وNylon، وفي حالات متخصصة السيليكون أو الرصاص. تجمع الخطوط الحديثة عادةً بين وحدات الدفع والطاردات ورؤوس التشكيل المتقاطع وأحواض التبريد وأنظمة haul-off والتحكم في القطر وtake-up equipment، مع دعم العديد من التكوينات للإنتاج أحادي الطبقة أو ثنائي الطبقة أو التعبئة والتغليف الترادفي.
تاريخيًا، تطورت هذه الخطوط من أنظمة التغليف البسيطة ذات الطارد الواحد إلى منصات إنتاج آلية للغاية قادرة على البثق المشترك والتشغيل بسرعات خط عالية والتحكم الدقيق في سمك الجدار. يتشكل أهميتها الحالية من الطلب على أداء كابل أعلى وتركيبات مقاومة للهب وخالية من الهالوجين وانخفاض استهلاك الطاقة والتوافق مع تجميعات الموصلات والأنابيب الأكثر تعقيدًا.
التاريخ والتطوير
كانت أنظمة تغليف الكابلات المبكرة تعتمد على ترتيبات بثق بسيطة نسبيًا تشكل طبقة بوليمر واحدة فوق موصل أو حزمة أنابيب. مع تعقد معماريات الكابلات، أدخل المصنعون ترتيبات ترادفية وبثق مشترك لإدارة التعبئة والفرشة والتغطية والتشكيل الخارجي للغلاف بشكل منفصل في خط مستمر واحد.
كان أحد المعالم الرئيسية هو التصنيع الواسع النطاق لـالبثق برأس التشكيل المتقاطع، الذي مكّن من تطبيق البوليمر المنصهر بشكل متحد المركز فوق قلب متحرك مع الحفاظ على استقرار الانحراف والتوحيد البعدي. جعل هذا إنتاج العزل والتغليف المستمر قابلًا للتطبيق على نطاق صناعي لتطبيقات الطاقة والاتصالات وأسلاك البناء.
كان المعلم الثاني هو التوسع من السترات أحادية المادة إلى الأنظمة متعددة الطبقات والترادفية، مما سمح بتركيبات مثل الحشو بالإضافة إلى الغلاف والسترات ثنائية الطبقة والبنى القابلة للشريط أو تغطية الألوان. حسّنت هذه الأنظمة مرونة العملية للمنتجات التي تتطلب تعبئة قلب فعالة من حيث التكلفة وجلد خارجي عالي الأداء.
كان التطور الثالث هو دمج التحكم والأتمتة عبر الإنترنت، بما في ذلك مقاييس القطر وقياس السماكة وإدارة الوصفات القائمة على PLC وتنسيق الدفع/الالتقاط المتقدم. كما تؤكد عروض الخطوط الحديثة على السرعات الأعلى وأوقات التغيير الأقل والتوافق مع المركبات منخفضة الدخان الخالية من الهالوجين للأسواق النهائية المدفوعة بالسلامة.
نظرة فنية عامة
في قلب خط التغليف يوجد طارد يلدن المركب وقالب رأس التشكيل المتقاطع الذي يوجه المصهور بشكل متحد المركز حول ركيزة الكابل أو الأنبوب. ثم يتم تثبيت الغلاف المنصهر في حوض تبريد، وسحبه بواسطة كابستان أو يرقة haul-off، ولفه أو بكرته بواسطة نظام الالتقاط.
تشمل تخطيطات الخطوط النموذجية:
- محطة الدفع
- الطارد
- رأس التشكيل المتقاطع
- حوض التبريد أو المجرى
- الكابستان أو يرقة haul-off
- التحكم في القطر أو السماكة
- نظام الالتقاط أو المراكم
- تحكم PLC وواجهة المشغل
الهدف الهندسي الرئيسي هو الاتحاد المركزي: يجب أن يحافظ الغلاف على سماكة موحدة حول المحيط لتجنب نقاط الضعف أو العزل غير المركزي أو فشل الأداء اللاحق. في تطبيقات الكابلات، يكون هذا مهمًا بشكل خاص للموثوقية العازلة ومقاومة اللهب ومقاومة التآكل والمتانة الميكانيكية.
تختلف ظروف المعالجة الشائعة على نطاق واسع حسب حجم المنتج والمادة، لكن بيانات الخطوط الصناعية المنشورة تظهر النطاق العملي. بالنسبة لتغليف الكابلات، تُذكر سرعات الخط القصوى عادةً من حوالي 100 م/دقيقة لخطوط تغليف كابلات الطاقة الثقيلة إلى 300 م/دقيقة أو أكثر لبعض التصاميم المدمجة، بينما قد تصل خطوط أسلاك البناء المتخصصة إلى 500 م/دقيقة أو حتى 600 م/دقيقة في فئات وأقطار كابلات معينة.
تختلف أيضًا القدرة المادية والبعدية بشدة حسب فئة الخط. تشمل الأمثلة المنشورة أقطار كابلات تصل إلى 120 مم أو 130 مم أو أكبر، حسب عائلة الخط، وأحجام رؤوس التشكيل المتقاطع حوالي 20–130 مم لبعض الأنظمة. تسرد بعض أنظمة بثق الكابلات الصناعية مقاطع عرضية تصل إلى 1000 مم² وأقطار نهائية تصل إلى 140 مم للنماذج الأكبر.
بالنسبة للمعالجة الموجهة لإعادة التدوير، يتمثل المعيار العملي في أن قطار إزالة الماء والتجفيف الرطب المصمم جيدًا يمكنه تقليل الرطوبة في الرقائق بعد الاستهلاك إلى مستويات متبقية منخفضة قبل البثق؛ في أنظمة إعادة تدوير البلاستيك المتكاملة recycling systems، يتبع الإزالة المركزية للماء عادةً التجفيف الحراري لإعداد المادة للبثق المستقر. في تغليف الكابلات والأنابيب، يهم هذا المبدأ لأن الرطوبة يمكن أن ت degrade جودة المصهور وتشطيب السطح والأداء الكهربائي، خاصة في المركبات الماصة للرطوبة أو الملوثة. هذا استنتاج هندسي من ممارسة معالجة البوليمرات القياسية وليس قيمة مذكورة في كتيبات الخطوط المذكورة.
الخصائص الرئيسية
يُعرّف أداء خط التغليف بعدة معايير مترابطة:
- سرعة الخط: تحدد الإنتاج لكن يجب موازنتها مع سعة التبريد ودقة التحكم في الجدار.
- التوافق المادي: PVC، PE، XLPE، LSZH/LSHF/HFFR، TPU، PP، Nylon، السيليكون، وفي حالات متخصصة الرصاص أو الفلوروبوليمرات الخاصة.
- هندسة الغلاف: طبقة واحدة، شريط، طبقة مزدوجة، بثق مشترك، ترادفي للتعبئة والتغليف، أو التغطية/التغليف الخارجي.
- نطاق القطر: من كابلات الإشارة الصغيرة إلى كابلات الطاقة الثقيلة وحزم الكابلات الكبيرة.
- استقرار العملية: يتحكم فيه درجة حرارة المصهور وتصميم المسمار وهندسة رأس التشكيل المتقاطع وشد haul-off وطول التبريد.
تشمل المعايير الفنية الشائعة التي يذكرها الموردون:
- سرعة الخط القصوى: حوالي 100–600 م/دقيقة، حسب نوع الكابل وقطر المنتج.
- قدرة قطر الكابل: حتى 120–130 مم في العديد من العروض القياسية، مع امتداد الخطوط الصناعية الأكبر إلى ما بعد هذا النطاق.
- المقاطع العرضية: أمثلة من 10–240 مم² إلى 120–1000 مم² في بعض النماذج.
- أقطار مسامير الطارد: تقريبًا 20–150 مم عبر مختلف الشركات المصنعة وفئات المنتجات.
- تكوينات الطبقات: طبقة واحدة، طبقتان، ثلاث طبقات، أو ترتيبات ترادفية للتعبئة بالإضافة إلى الجلد.
في التغليف الخارجي المتعلق بالأنابيب والتغليف الوظيفي، تنطبق نفس المبادئ، لكن التفاوتات قد تعطي الأولوية للحماية الميكانيكية أو الحماية من التآكل أو تمديد عمر الخدمة بدلاً من الأداء الكهربائي. ومع ذلك، يظل الارتباط الصناعي الأكثر شيوعًا لـ"خطوط التغليف" هو تصنيع الكابلات.
الأنواع والاختلافات
| نوع الخط | الغرض الرئيسي | الاستخدام النموذجي |
|---|---|---|
| خط التغليف أحادي الطبقة | يطبق غلافًا واقيًا واحدًا | سلك البناء، كابل التحكم، كابل الطاقة الأساسي |
| خط التعبئة والتغليف | يضيف الحشو/الفرشة والغلاف الخارجي في عملية واحدة | كابل الطاقة كبير القطر، كابل مجمع دائري أو مسطح |
| خط البثق المشترك | يطبق طبقات متعددة في وقت واحد | سترات ثنائية اللون، طبقات جلد وظيفية، هياكل حاجز محسنة |
| خط البثق الترادفي | يستخدم مجموعات بثق منفصلة للتعبئة والغلاف | حزم كابلات عالية الإنتاج وموصلات كبيرة المقطع |
| خط التغليف المتخصص | يتعامل مع مواد أو منتجات فريدة | كابل السيليكون عالي الحرارة، غلاف الرصاص، الكابل البصري، الكابل المحوري |
التمييز بين التغليف والعزل مهم. تركز خطوط العزل على الفصل العازل حول الموصلات الفردية، بينما تطبق خطوط التغليف عادةً طبقة واقية أكثر خارجية حول قلب أو حزمة مكتملة. في العديد من المصانع، يمكن تكييف نفس منصة المعدات لكلا الدورين من خلال تغييرات في رأس التشكيل المتقاطع والمسمار والمناولة اللاحقة.
التطبيقات والاستخدامات
- كابلات الطاقة: أغلفة خارجية لتجميعات كابلات الجهد المنخفض والمتوسط وفي بعض الحالات الأعلى، غالبًا باستخدام PVC وPE وXLPE أو المركبات الخالية من الهالوجين.
- أسلاك البناء: طبقات الغلاف للكابلات المثبتة في الأسلاك السكنية والتجارية والبنية التحتية.
- كابلات الاتصالات والبيانات: تغليف لكابلات الهاتف والشبكات المحلية والمحورية والإشارة حيث تكون جودة السطح والتحكم البعدي أمرًا بالغ الأهمية.
- كابلات السيارات: تغليف للحزم وخطوط الإشارة التي تتطلب مقاومة حرارية ومرونة وأداء مقاومة للتآكل.
- الكابلات المتخصصة: تركيبات مقاومة للحريق والأجهزة والمصاعد والكابلات السيليكونية عالية الحرارة.
- حماية الأنابيب والقنوات: التغليف الخارجي أو التغليف الوقائي للأنابيب وحزم الأنابيب الدقيقة أو التجميعات الشبيهة بالقنوات.
أحد الاستخدامات غير المناسبة نسبيًا هو التغليف بالرصاص لكابلات توزيع الطاقة الحديثة السائدة، لأن الرصاص يضيف وزنًا وتعقيدًا في المعالجة وقيودًا بيئية؛ ويظل ذا صلة فقط في التطبيقات المتخصصة حيث يكون أداء الحاجز ضروريًا.
المواد واعتبارات البوليمرات
يحدد اختيار المادة الأداء الكهربائي والميكانيكي والحراري والبيئي للغلاف. يظل PVC واسع الانتشار لأنه اقتصادي وسهل المعالجة. PE وXLPE شائعان حيث يُعطى الأولوية للأداء الكهربائي والميكانيكي. تُستخدم مركبات LSHF/HFFR على نطاق واسع حيث تكون كبح الدخان والامتثال الخالي من الهالوجين مهمين. تخدم TPU وPP وNylon والسيليكون التطبيقات المتخصصة التي تتطلب المرونة ومقاومة التآكل أو التحمل عالي الحرارة.
بالنسبة للمنتجات المبثوقة المشتركة أو الترادفية، تكون التوافقية بين الطبقات مهمة بقدر خصائص المركب الفردية. يجب مطابقة الانكماش الحراري والالتصاق وتوازن لزوجة المصهور وسلوك التبريد لمنع الانفصال أو الانحراف أو تركيز الإجهاد.
الأتمتة والتحكم في العملية
تستخدم خطوط التغليف الحديثة بشكل متزايد تحكم PLC وواجهات HMI تعمل باللمس والتغذية الآلية ومقاييس القطر ووضع العلامات النافثة للحبر ووضع العلامات بالليزر ومراقبة السماكة. كما يقدم العديد من الموردين وحدات مساعدة مثل جرعات masterbatch اللونية والطلاء بالجرافيت والشريط والشريط عبر الإنترنت.
تحسن الأتمتة من التكرارية وتقلل من الاعتماد على المشغل، لكنها تُدخل أيضًا تحديات التكامل. يجب أن يزامن الخط إخراج البثق وسرعة haul-off واستقرار التبريد وشد الالتقاط؛ وإلا فقد تكون النتيجة بيضاوية أو عيوب سطحية أو تباين في سمك الجدار.
الجوانب البيئية والاستدامة
كفاءة الطاقة قضية مركزية لأن خطوط البثق تعمل باستمرار وقد تعمل بإنتاجية عالية لحملات إنتاج طويلة. تأتي التوفيرات من تصميم المسمار المحسن وتقليل إعادة العمل وتقسيم درجات الحرارة الدقيق والمحركات الفعالة وتقليل الخردة أثناء البدء والتغيير.
ترتبط الاستدامة أيضًا بـكفاءة المواد. يقلل الاتحاد المركزي الدقيق والتحكم عبر الإنترنت من السماكة الزائدة، بينما يقلل التحكم في العملية ذو الحلقة المغلقة من الإنتاج غير المطابق للمواصفات. في تغليف الكابلات، يقلل هذا مباشرة من استهلاك المركب لكل متر من المنتج النهائي.
يعكس اعتماد مركبات مثبطة اللهب الخالية من الهالوجين كلاً من السلامة والضغط التنظيمي، على الرغم من أن هذه المواد قد تكون أكثر تطلبًا في المعالجة وقد تتطلب تحكمًا أدق في درجة حرارة المصهور واللزوجة والتبريد.
التأثير الاقتصادي والسوق العالمي
خطوط البثق للتغليف هي معدات رأسمالية لها روابط قوية بالطلب الأوسع في البناء والمرافق والاتصالات والنقل والكهربة. يتأثر سوقها بتوسع الشبكة وكهربة المباني والبنية التحتية للطاقة المتجددة وطلب أسلاك السيارات ونمو الألياف البصرية وشبكات البيانات.
تظهر نشاطات الموردين قاعدة عالمية واسعة: يؤكد المصنعون الأوروبيون والدوليون على الهندسة عالية المستوى والتكامل العملي، بينما يستهدف العديد من بناة الآلات الآسيويين والإقليميين أنظمة مدمجة وتنافسية من حيث التكلفة ومحددة التطبيق. تشير الأدبيات العامة للمنتجات إلى أن التمايز التنافسي غالبًا ما يأتي من سرعة الخط ومستوى الأتمتة وتنوع المواد ومناولة اللاحقة بدلاً من مبدأ البثق نفسه.
التحديات والابتكارات الحالية
تشمل التحديات الهندسية الحالية:
- الحفاظ على الاتحاد المركزي عند سرعات خط أعلى
- معالجة المركبات منخفضة الدخان أو مثبطة اللهب الصعبة
- تقليل استهلاك الطاقة والخردة
- دعم تغييرات المنتج المتكررة
- دمج الفحص البعدي عبر الإنترنت وتسجيل البيانات
يتركز الابتكار بشكل متزايد في:
- البثق المشترك متعدد الطبقات
- التعبئة والتغليف الترادفي
- المراقبة الذكية للقطر وسمك الجدار
- تخطيطات الخطوط المعيارية لعائلات الكابلات المختلفة
- المواد المتخصصة لمقاومة الحريق ودرجات الحرارة العالية والبيئات الصناعية
النظرة المستقبلية
من المحتمل أن تؤكد خطوط التغليف المستقبلية على مرونة أكبر في الوصفات والتحكم الرقمي الأدق في الجودة وأداء طاقة أفضل. مع تخصص أنظمة الكابلات أكثر للتنقل الكهربائي والبنية التحتية للبيانات والطاقة المتجددة وindustrial automation، سيظل الطلب قويًا على الخطوط القادرة على معالجة كل من المركبات السلعية وعالية الأداء مع الحد الأدنى من التوقف.
من المتوقع أيضًا مزيد من التطوير في كفاءة المواد والدورية، خاصة في تقليل نفايات البدء وتحسين التوافق مع البوليمرات المعاد معالجتها حيث يُسمح بذلك وتوسيع التتبع الرقمي للإنتاج ووثائق الامتثال.
الملخص
خطوط البثق لتغليف الأنابيب والكابلات هي أنظمة تصنيع مستمرة تطبق طبقات بوليمر واقية أو وظيفية بدقة عالية. تتراوح من خطوط تغليف الكابلات أحادية الطبقة البسيطة إلى الأنظمة متعددة الطبقات والترادفية والمتخصصة لتطبيقات الطاقة والاتصالات والسيارات والتطبيقات المتخصصة عالية الأداء، ويتشكل تطورها بالأتمتة والابتكار المادي وكفاءة الطاقة ومتطلبات الأداء الأكثر صرامة.
المراجع
- •
Extrusion lines. (2018). Pioneerm. https://www.pioneerm.com/en/extrusion-lines.htmlLink
- •
Cable extrusion. (n.d.). Akte. http://www.akte.co.rs/pdf_files/samp/Sampsistemi%20ekstruzione%20linije.pdfLink
- •
Extruders. (2020, October 27). New Max Industries. https://www.newmaxindustries.com/Link
- •
Insulation and sheathing extrusion production line. (2025, August 22). RLB. https://www.rlbcable.com/Product/Insulation-and-Sheathing-Extrusion-Production-Line.htmlLink
- •
Extrusion lines for sheathing. (n.d.). Um. http://www.um.com.tr/extrusion-lines/extrusion-lines-for-sheathingLink
- •
Cable extrusion line manufacturer. (n.d.). Gtcablemachine. https://gtcablemachine.com/extrusionLink
- •
Continuous lead sheathing extruder. (n.d.). Goldsupplier. https://www.goldsupplier.com/provide/p121222999.htmlLink
- •
Sheathing extrusion line. (2021, April 22). Gemwellmachine. https://gemwellmachine.com/product-item/sheathing-extrusion-line/Link
- •
Extruders. (2020, July 14). Maillefer. https://www.maillefer.net/en/components/extruders/Link
- •
Industrial cable extrusion line for electrical cable manufacturing. (2025, January 1). Cablecitysource. https://www.cablecitysource.com/extrusion-line-2659870/Link
- •
Nirman Maschinen Fabrik. (n.d.). Nirmanind. https://www.nirmanind.in/extrusion-lines-extruders-wire-drawing-lines-manufacture.htmlLink
- •
Extrusion lines and components. (2014, April 28). Progressive Machinery. https://progmach.com/machinery/extrusion-lines-and-components/Link
- •
Wire & cable extrusion lines. (n.d.). Fulcha. https://www.fulcha.com/extrusion/Link
- •
Power cable manufacturing making machine. (2026, January 10). Gfcablemachine. https://gfcablemachine.en.made-in-china.com/product/bBqEPmgGRRYr/China-Power-Cable-Manufacturing-Making-Machine.htmlLink
- •
Power cable sheathing line. (2025, July 24). Expometals. https://www.expometals.net/en/hall/machines/wire-drawing-machines/stand/samp-spa/products/power-cable-sheathing-lineLink
- •
Wire sheathing line for the construction industry. (2012, August 29). Expometals. https://www.expometals.net/en/hall/machines/wire-drawing-machines/stand/samp-spa/products/building-wire-sheathing-lineLink
- •
Lead extruder machine. (2025, January 13). Wiretech. https://wiretech.com/2025/01/lead-extruder-machine/Link
- •
Silicone rubber continuous vulcanization extrusion equipment. (n.d.). Hagsin. https://hagsin.com/index.php/show/id/642.htmlLink
- •
Browse our products list of Kabra Extrusionteknik Ltd. (2018, January 1). Exportersindia. https://www.exportersindia.com/kabra/products.htmLink
- •
Wire & cable extruder. (2026, June 19). Rosendahlnextrom. https://rosendahlnextrom.com/cable/products/single-machines/extruders/Link
- •
Sant Engineering Industries. (2017, July 1). Indiamart. https://www.indiamart.com/santengineeringindustries/profile.htmlLink
- •
Sheathing lines. (2023, February 19). Savsan. https://www.savsan.com/en/sheathing-lines/Link
- •
Our products. (n.d.). Nirman. https://nirmanind.com/product-offerings.htmlLink
- •
Crosshead extruder: High-precision cable & wire solutions. (2025, August 26). Accio. https://www.accio.com/plp/crosshead-extruderLink
- •
Extruders. (2024, November 1). Indiamart. https://www.indiamart.com/santengineeringindustries/extruders.htmlLink
- •
Cable extrusion machine. (n.d.). Wirecablemakingmachine. https://www.wirecablemakingmachine.com/products-category/extrusion-machine.htmlLink
- •
Extrusion lines. (n.d.). Comprex. https://comprex.com.pl/en/products/extrusion-linesLink
- •
Extruder. (2018, January 11). Cablewiremachine. https://www.cablewiremachine.com/power-cable-extruderLink
- •
Tube extrusion line. (2019, June 12). Directindustry. https://www.directindustry.com/prod/amut/product-20400-214889.htmlLink
- •
Komax. (2024, April 9). Businessfrance. https://event.businessfrance.fr/npe-2024/komax/Link
- •
Plastic sheath cable extrusion machine. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Plastic_Sheath_Cable_Extrusion_Machine.htmlLink
- •
Extrusion machine. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Extrusion_Machine.htmlLink
- •
Communication cable sheathing protective covering corrugated tube machine. (n.d.). Made-in-china. https://www.made-in-china.com/price/prodetail_Plastic-Pipe-Machinery_lNSQnzKYhTWj.htmlLink
- •
System solutions for economical. (n.d.). Kraussmaffei. https://www.kraussmaffei.com/media/datastore/cms/media/ext/downloads/ext-br-rohrextrusionsanlagen-en.pdfLink
- •
Sheathing machine. (2026, July 8). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Sheathing_Machine.htmlLink
- •
Wire and cable extrusion systems. (n.d.). Scribd. https://www.scribd.com/document/98863117/Wire-and-Cable-Extrusion-SystemsLink
- •
Sheath wire extrusion line. (n.d.). Made-in-china. https://www.made-in-china.com/products-search/hot-china-products/Sheath_Wire_Extrusion_Line.htmlLink
- •
Extrusion lines: Definition, components, types, and. (2025, August 18). Polytechme. https://polytechme.com/extrusion-lines/Link
- •
Cable extruder manufacturers, suppliers, dealers & prices. (2026, August 5). Tradeindia. https://www.tradeindia.com/manufacturers/cable-extruder.htmlLink
- •
The process of plastic extrusion in cable manufacturing. (2023, May 8). Taizhengmachine. https://www.taizhengmachine.com/the-process-of-plastic-extrusion-in-cable-manufacturing.htmlLink