
Introduction
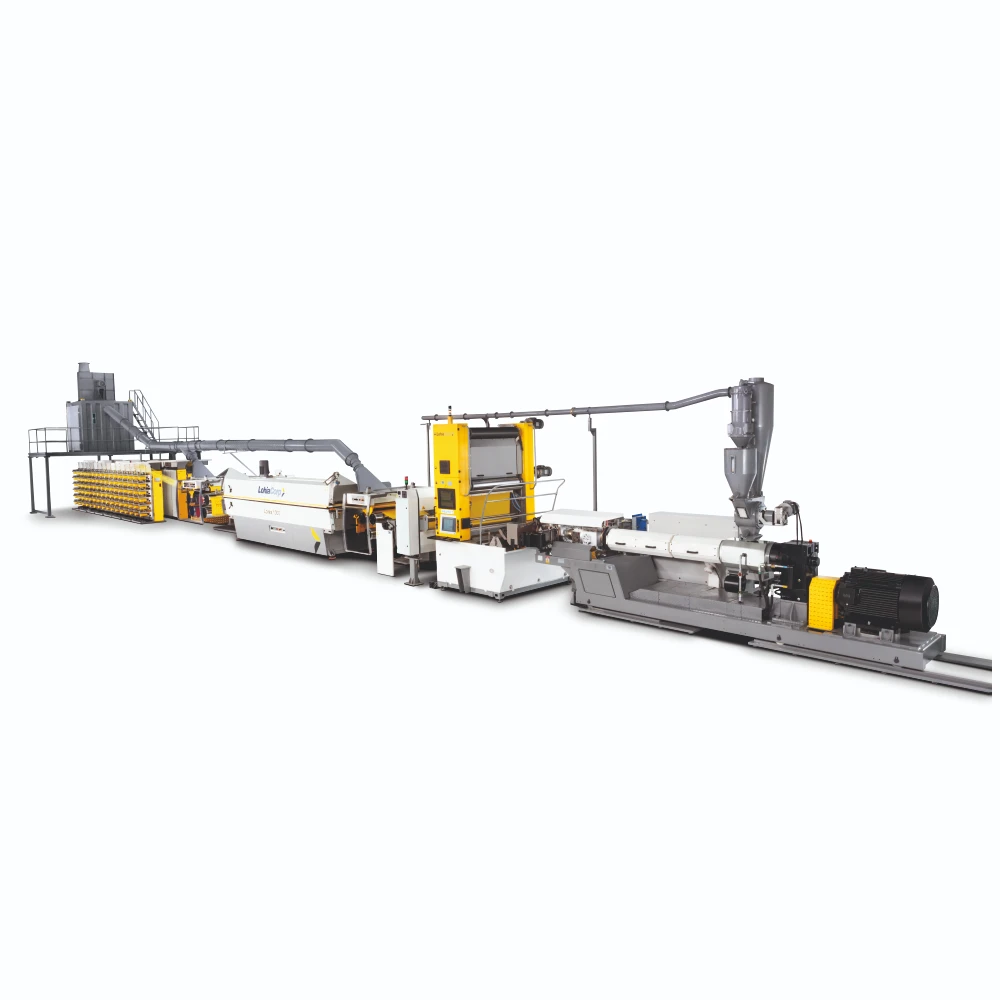
Les lignes d'extrusion pour mono- et multifilaments sont des systèmes continus de filage à l'état fondu utilisés pour convertir des polymères thermoplastiques en monofilaments monobrins ou en faisceaux de filaments continus pour des applications techniques, industrielles et textiles. En pratique industrielle, les lignes de monofilaments sont généralement optimisées pour le contrôle du diamètre, l'orientation et la résistance à l'abrasion, tandis que les lignes de multifilaments mettent l'accent sur des comptes de filaments plus fins, l'intégrité du fil et les performances textiles en aval.
Ces lignes occupent une position importante dans l'industrie plus large de la transformation des plastiques car elles se situent entre le compoundage des polymères et la production de fibres ou cordes finies. Leur chaîne de processus principale — fusion, dosage, extrusion à travers une filière ou filière à trous, trempe, étirage, thermofixation et enroulement — a été affinée pendant des décennies et inclut désormais des options pour le filage monocomposant et bicomposant, le développement à l'échelle pilote et un contrôle de processus de plus en plus automatisé.
Les matières premières typiques incluent le PP, le HDPE, le PA, le PET et, dans des cas plus spécialisés, le PBT, le PEEK, le PPS et d'autres thermoplastiques techniques, selon la fenêtre thermique et les exigences d'utilisation finale. Les applications majeures vont des poils de brosses, fils de pêche, cordes et filets agricoles aux fils à haute ténacité, fils médicaux, médias filtrants et structures textiles techniques.
La durabilité devient de plus en plus importante dans ce segment. Les fabricants développent des lignes capables de traiter des polymères recyclés, de réduire les rebuts grâce à un meilleur contrôle de la masse fondue et d'améliorer l'efficacité énergétique via de meilleurs systèmes d'entraînement, une précision de dosage et un refroidissement et étirage optimisés. L'avenir de la technologie est lié à l'automatisation, à la circularité des matériaux et aux fils spéciaux aux propriétés mécaniques et de surface sur mesure.
Histoire et développement
Le principe sous-jacent du filage à l'état fondu précède de nombreuses applications modernes des plastiques : la masse fondue de polymère est forcée à travers une filière façonnée, refroidie, étirée pour orienter les chaînes moléculaires et enroulée en filaments utilisables. À mesure que les thermoplastiques sont devenus disponibles industriellement, ce principe a été adapté pour produire des monofilaments polymères et des fils multifilaments afin de remplacer les fibres naturelles et le fil métallique dans certains usages.
Plusieurs jalons de développement ont façonné la classe de machines moderne :
- La production standardisée de monofilaments est apparue avec l'adoption de la trempe en bain d'eau, de la distribution de masse fondue par pompe à engrenages et de l'étirage et recuit en plusieurs étapes, permettant des filaments ronds stables avec un diamètre et une résistance reproductibles.
- Les systèmes pilotes et de production multifilaments ont étendu la technologie du filage monofilament à trou unique aux filières multi-trous et aux lignes de fils à haut nombre de filaments, offrant une flexibilité textile et un réglage plus large des performances.
- Le filage bicomposant et spécialisé a introduit des sections transversales et combinaisons de propriétés plus complexes, y compris les structures gaine/âme et côte à côte, désormais utilisées dans les laboratoires de développement et les environnements de production avancés.
Aujourd'hui, le segment couvre à la fois les lignes de production orientées commodités pour cordes, ficelles et poils et les systèmes haute précision pour fibres techniques, fils médicaux et développement en laboratoire.
Aperçu technique
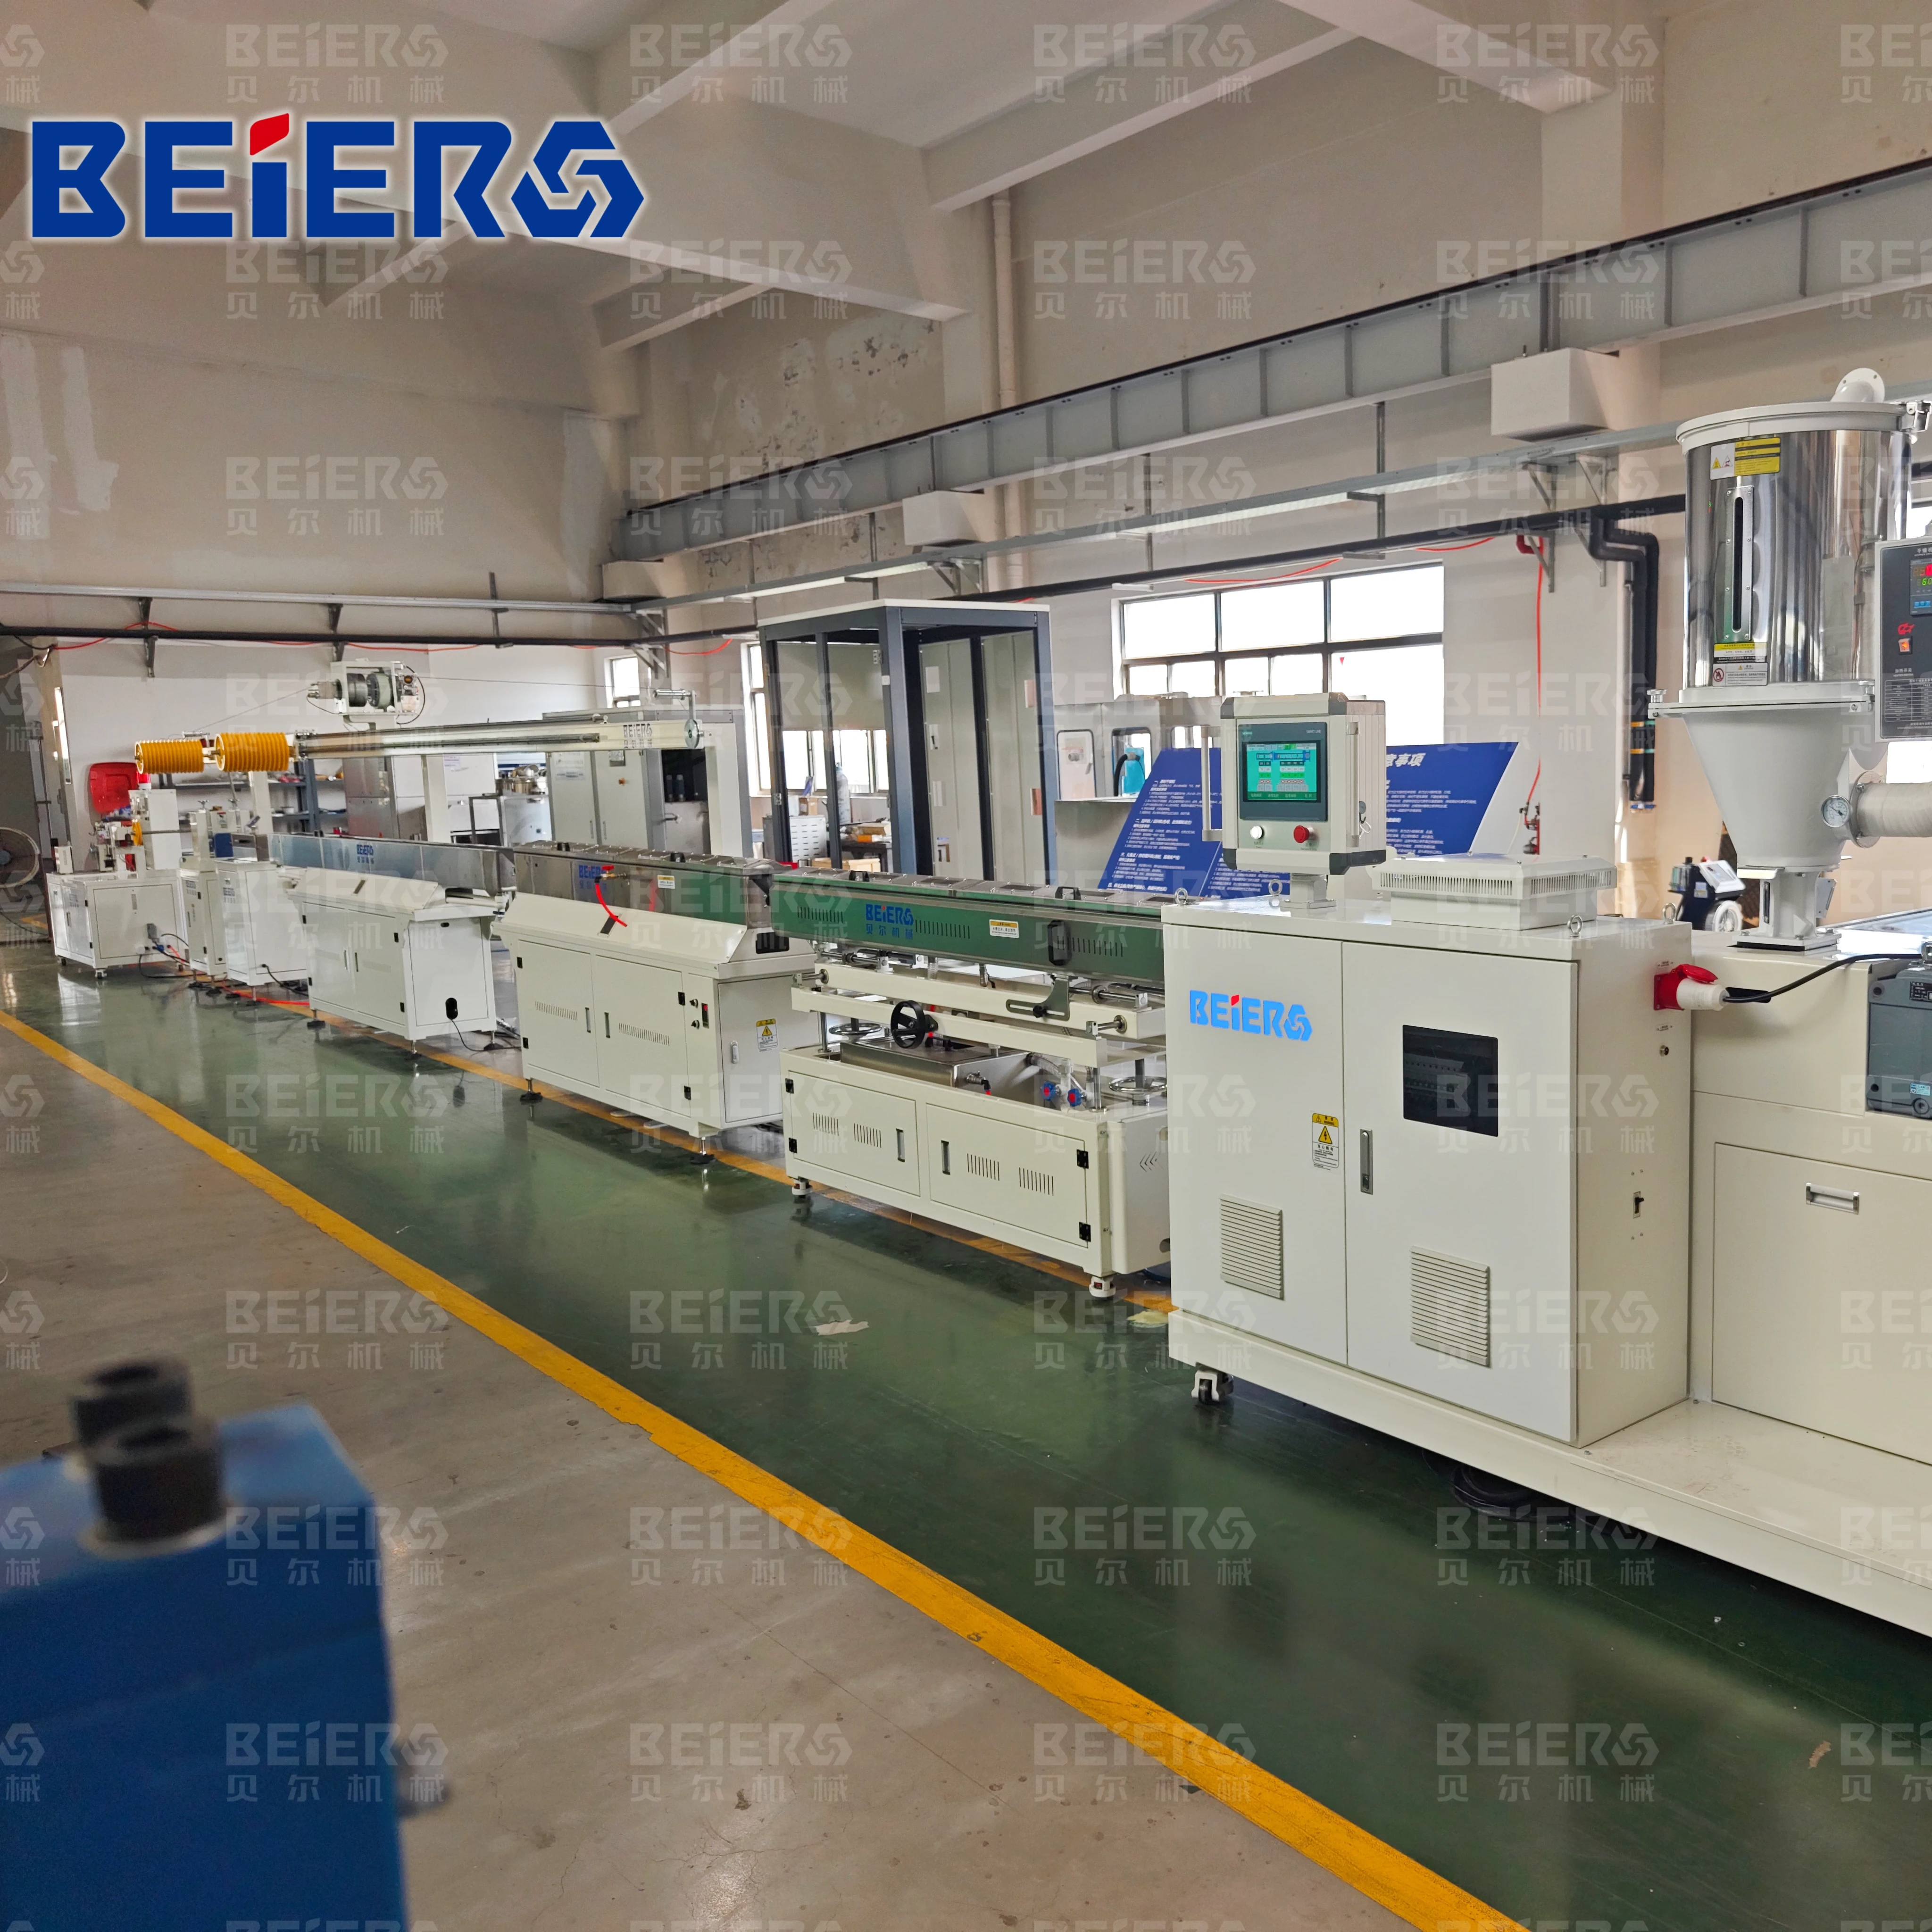
Une ligne d'extrusion mono- et multifilaments est mieux comprise comme un système coordonné plutôt qu'une seule machine. Chaque section contrôle une partie différente de la structure finale du filament, de l'homogénéité de la masse fondue à l'orientation et à la stabilité d'enroulement.
Principales étapes du processus
- Préparation du matériau : séchage et alimentation des granulés ou copeaux, particulièrement important pour les polymères hygroscopiques tels que le PA et le PET.
- Plastification et dosage : une extrudeuse monovis ou spécialisée fait fondre le polymère et le transporte à pression stable ; des pompes à engrenages sont souvent utilisées pour un contrôle plus fin du débit.
- Formation des filaments : les lignes de monofilaments utilisent une ou un petit nombre d'orifices, tandis que les lignes de multifilaments utilisent des filières multi-trous pour produire simultanément de nombreux filaments.
- Trempe : les bains d'eau, bains de filage ou chambres d'air/trempe contrôlées solidifient le filament et influencent la cristallisation et la qualité de surface.
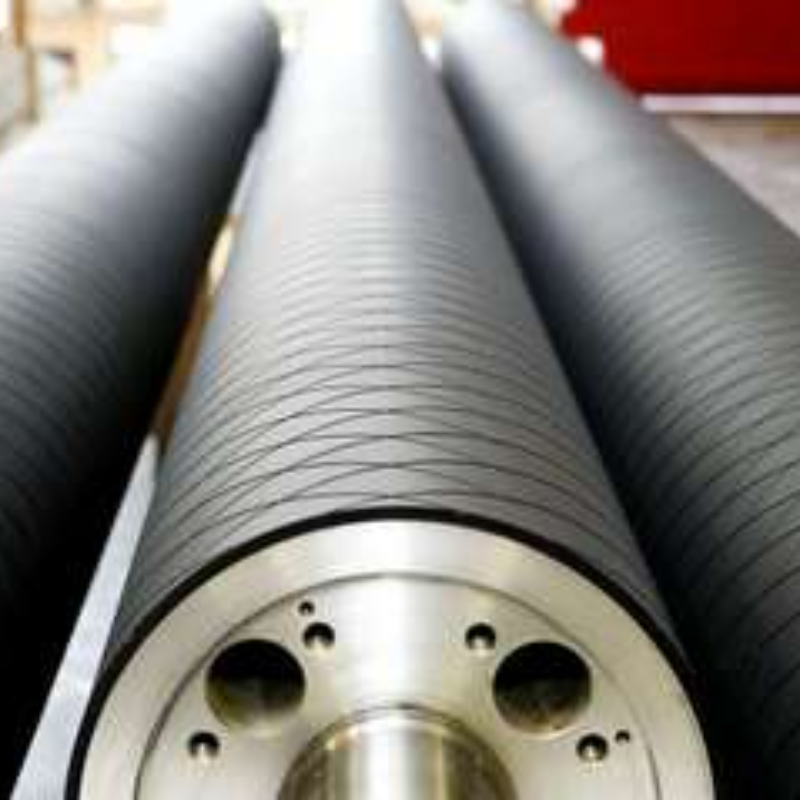
- Étirage et orientation : les godets ou rouleaux d'étirage étirent le filament pour aligner les macromolécules, augmentant la résistance à la traction et contrôlant l'allongement.
- Thermofixation ou recuit : la stabilisation thermique réduit le retrait et verrouille les propriétés mécaniques.
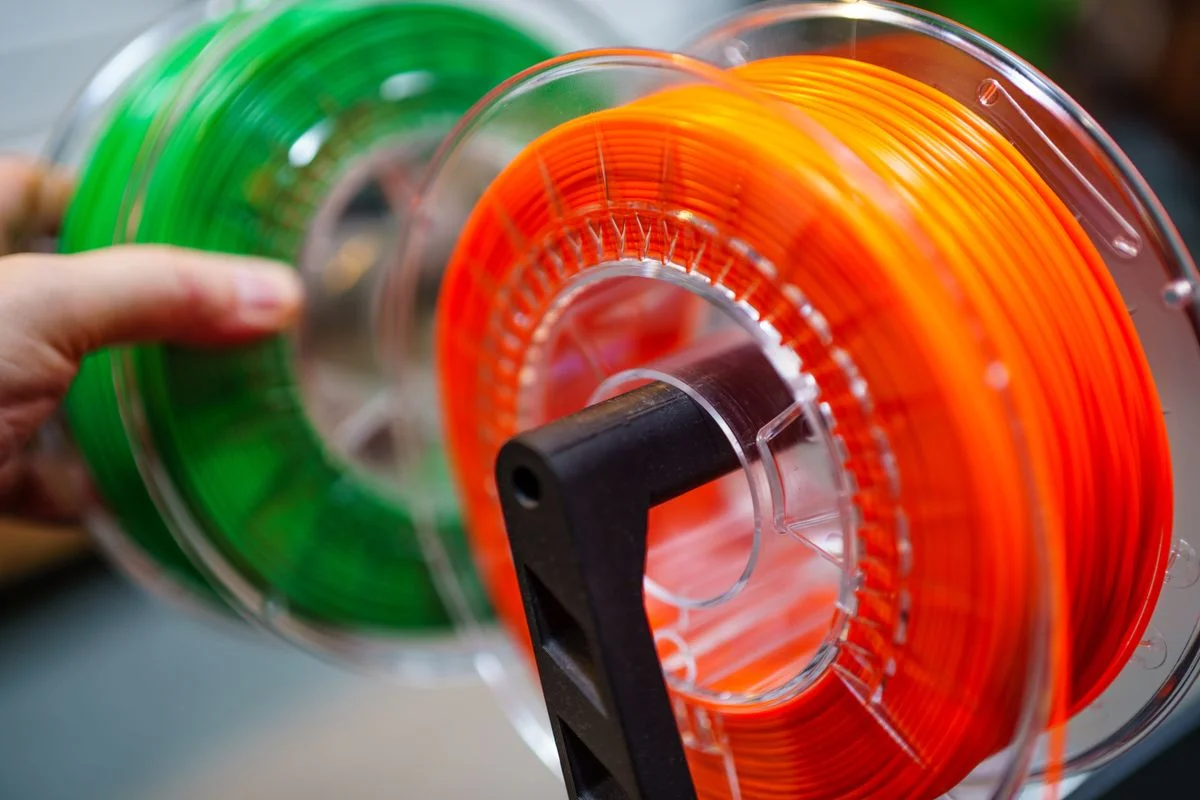
- Enroulement : l'enroulement de précision ou en bobine maintient la tension et la régularité de la pose pour une utilisation en aval.
Plages techniques typiques
- Diamètre des monofilaments : les systèmes industriels couvrent généralement environ 0,10 mm à 5,00 mm, selon la conception de la machine et l'application ; certaines lignes visent des filaments techniques très fins, tandis que d'autres produisent des grades de filaments de brosse ou industriels plus lourds.
- Nombre de filaments : les systèmes multifilaments de laboratoire et pilotes peuvent produire des configurations jusqu'à 72, 144 ou 288 filaments, et certains systèmes de développement supportent des nombres encore plus élevés.
- Débit : les lignes commerciales de monofilaments sont couramment citées dans la plage de 40 à 200 kg/h, certaines configurations atteignant environ 180 kg/h ou plus selon le diamètre de la vis, le polymère et le nombre de filaments.
- Vitesse de production : des vitesses de ligne autour de 120 m/min sont citées pour certains systèmes de monofilaments PP/HDPE, bien que la vitesse réelle dépende du diamètre, du ratio d'étirage et des conditions de refroidissement.
- Ratio d'étirage : pour les filaments filés à l'état fondu thermoplastiques, les ratios d'étirement peuvent atteindre plusieurs centaines de pour cent ; une source technique note un étirage à chaud jusqu'à 500 % dans des systèmes polymères adaptés.
- Humidité résiduelle après essorage : dans la manipulation des polymères adjacents aux filaments, les systèmes d'essorage centrifuge et de séchage visent généralement une faible humidité résiduelle ; en pratique, bien en dessous de 1 % est typique après séchage centrifuge pour les produits filaments humides, tandis que les cibles de séchage des résines hygroscopiques sont souvent beaucoup plus basses avant l'extrusion. La valeur exacte dépend du polymère et de la conception de la ligne ; les brochures de lignes publiées standardisent rarement ce chiffre pour les systèmes mono- et multifilaments, donc la spécification d'installation est normalement spécifique au polymère.
- Consommation énergétique spécifique : cela varie fortement selon le polymère, la vitesse de ligne et l'intensité de l'étirage/thermofixation. Pour les lignes modernes de filage à l'état fondu et de filaments, la consommation d'énergie est généralement plus influencée par le chauffage, le séchage et l'enroulement que par la vis d'extrusion seule ; les chiffres exacts ne sont généralement divulgués que par classe de machine ou audit d'installation plutôt que dans les brochures publiques.
Caractéristiques techniques
- Le dosage par pompe à engrenages améliore la stabilité de pression et l'uniformité des filaments.
- L'étirage en plusieurs étapes est utilisé lorsque une orientation plus élevée ou un contrôle plus strict des propriétés est requis.
- L'étirage et thermofixation en une seule étape est courant dans certains systèmes de monofilaments lorsque la spécification du produit est plus simple ou que le diamètre du filament est relativement robuste.
- L'opération en salle blanche ou environnement contrôlé est utilisée pour les fils monocomposants sensibles, en particulier dans les applications médicales ou haute pureté.
Lignes de monofilaments vs multifilaments
| Aspect | Lignes de monofilaments | Lignes de multifilaments |
|---|---|---|
| Forme du produit | Un brin continu solide | De nombreux filaments fins continus regroupés en fil |
| Priorité typique | Précision du diamètre, rigidité, résistance à l'abrasion | Flexibilité, douceur, toucher textile, intégrité du faisceau |
| Filière/filière à trous | Filière à trou unique ou à faible nombre de trous | Filière multi-trous |
| Polymères courants | PP, HDPE, PA, PET | PP, PA, PET, thermoplastiques spéciaux |
| Utilisations finales typiques | Poils, fil de pêche, fil de débroussailleuse, cordes, filets | Fils industriels, fils textiles, sacs, cordes, tissus techniques |
| Accent du processus | Trempe, étirage, thermofixation, enroulement | Uniformité des filaments, contrôle du faisceau, entrelacement, enroulement |
| Variantes de développement | Monocomposant, bicomposant, profils ondulés/personnalisés | Mono-, bi- et tri-composant, systèmes de laboratoire et pilotes |
Types et variantes
Lignes d'extrusion de monofilaments
Ces lignes produisent un filament solide unique avec un diamètre et une rondeur contrôlés. Elles sont largement utilisées pour le PP et le HDPE, et aussi pour le PA et le PET lorsque des performances thermiques ou mécaniques supérieures sont requises.
Les variantes courantes incluent :
- Lignes de monofilaments standard pour produits industriels généraux tels que les filaments de brosses et le renforcement de cordes.
- Lignes à haute ténacité pour usages agricoles et marins, où la résistance à la traction et la résistance à l'abrasion sont critiques.
- Lignes de précision ou de qualité médicale pour une production contrôlée en petits lots, souvent en conditions inertes ou en salle blanche.
- Systèmes de monofilaments bicomposants pour sections transversales ou combinaisons de performances spécialisées.
Lignes d'extrusion de multifilaments
Ces systèmes sont conçus pour produire plusieurs filaments fins combinés en un fil. Ils sont utilisés lorsque la flexibilité, le drapé et le comportement textile comptent plus que la rigidité d'un seul brin.
Les variantes courantes incluent :
- Lignes multifilaments pilotes et de laboratoire pour le développement de procédés et le criblage de matériaux.
- Lignes industrielles de fils multifilaments pour cordes, sacs, textiles industriels et fils techniques spéciaux.
- Systèmes bicomposants et tri-composants pour architectures de fibres techniques et propriétés textiles avancées.
Variantes basées sur les matériaux
- Les lignes PP et HDPE sont courantes pour les applications sensibles au coût et résistantes à l'humidité telles que les filets, cordes et poils de brosses.
- Les lignes PA sont privilégiées lorsque la ténacité, la résistance à l'abrasion et la résilience sont importantes.
- Les lignes PET et PBT servent les applications nécessitant une stabilité dimensionnelle ou des performances thermiques supérieures.
- Les lignes de polymères techniques haute température sont utilisées dans des secteurs de niche tels que les produits médicaux, aérospatiaux adjacents et industriels spécialisés.
Applications et utilisations
- Agriculture : les lignes de monofilaments alimentent les filets d'ombrage, filets Raschel, agrotextiles et structures de filets qui doivent équilibrer résistance, résistance aux intempéries et coût.
- Pêche et marine : les lignes de monofilaments et de filaments à haute ténacité spécialisés sont utilisées pour le fil de pêche, les filets et les cordages marins.
- Brosses et balais : les monofilaments rigides sont largement utilisés pour les poils en raison de leur résistance à l'usure et de leur maintien de forme.
- Cordes, ficelles et cordages : les fils multifilaments et certains monofilaments plus lourds alimentent la production de cordes et ficelles où la flexibilité et la répartition de la charge en traction sont importantes.
- Filtration industrielle : les monofilaments et multifilaments techniques sont utilisés dans les toiles filtrantes, structures de criblage et tissus de support de filtre.
- Emballage et biens de consommation : les filaments apparaissent dans les produits auxiliaires liés au cerclage, ficelles et produits techniques grand public tels que les filaments de fermeture éclair ou de cheveux artificiels.
- Usages médicaux et spécialisés : l'extrusion en petits lots supporte les fils médicaux et produits de précision lorsque des exigences strictes de dimension et de pureté s'appliquent.
- Utilisation inadaptée : ces lignes ne conviennent généralement pas aux produits nécessitant des mats de fibres aléatoires ou des structures non tissées en vrac, car le procédé est conçu pour des filaments continus et orientés plutôt que pour des toiles de fibres courtes.
Innovations technologiques et automatisation
Les lignes modernes mono- et multifilaments intègrent de plus en plus :
- Le contrôle en boucle fermée de la température et de la pression pour la stabilité de la masse fondue.
- Les systèmes d'enroulement et d'étirage servo-commandés pour la constance de la tension et la réduction des défauts de bobine.
- L'automatisation basée sur recettes pour un changement rapide entre polymères, nombres de filaments et cibles de diamètre.
- La capacité de filage bicomposant pour sections transversales avancées et gradients de propriétés.
- Les plateformes modulaires à l'échelle pilote pour la R&D et le développement de produits avant le passage à l'échelle industrielle.
L'automatisation améliore la constance, mais elle augmente également les exigences techniques. Plus les tolérances sur le diamètre, la rondeur et le ratio d'étirage sont strictes, plus l'étalonnage des capteurs, la filtration de la masse fondue et l'uniformité thermique deviennent importants.
Aspects environnementaux et de durabilité
La performance en matière de durabilité dépend fortement du choix du polymère, de l'efficacité de la ligne et de la gestion des rebuts.
- Efficacité matérielle : une distribution stable de la masse fondue et un étirage réduisent les ruptures de filaments et les déchets hors spécifications.
- Consommation énergétique : les charges principales sont généralement le chauffage, le séchage, la trempe et l'enroulement plutôt que l'extrusion seule ; une gestion efficace de la chaleur est donc une préoccupation centrale de conception.
- Polymères recyclés : certaines lignes peuvent être configurées pour le PP recyclé, le PET ou d'autres matières premières compatibles, bien que le contrôle de la contamination et la filtration de la masse fondue deviennent plus critiques.
- Circularité : les monofilaments peuvent être plus faciles à classer et recycler que les composites complexes, mais les exigences de performance limitent souvent la teneur en recyclé dans les usages exigeants.
- Compromis de durabilité : une longue durée de vie dans les filets, cordes et produits en filaments industriels peut compenser l'intensité matérielle en réduisant la fréquence de remplacement.
Les gains de durabilité les plus importants proviennent généralement d'une meilleure stabilité du procédé, de taux de rebuts plus faibles et d'une conception de ligne spécifique au polymère plutôt que du matériel d'extrusion seul.
Impact économique et marché mondial
Le marché des lignes d'extrusion de filaments est soutenu par l'agriculture, les produits liés à l'emballage, les textiles industriels, la pêche et les biens de consommation techniques. La demande est particulièrement forte là où des filaments thermoplastiques à faible coût peuvent remplacer le fil métallique, les fibres naturelles ou des matériaux techniques plus coûteux.
Plusieurs facteurs façonnent la valeur économique :
- Spécialisation régionale : certains fabricants sont forts dans les lignes de monofilaments PP/HDPE, tandis que d'autres se concentrent sur les systèmes multifilaments haute performance ou à l'échelle pilote.
- Personnalisation : la valeur de la ligne augmente lorsqu'un fournisseur peut adapter le nombre de filaments, le ratio d'étirage, la géométrie de la filière et l'architecture d'enroulement à une utilisation finale spécifique.
- Intensité capitalistique : l'économie dépend du débit, de la fréquence des changements et des taux de défauts ; une ligne bien réglée peut surpasser une ligne nominalement plus grande si son niveau de rebuts est inférieur.
- Essais et R&D : les systèmes pilotes et lignes de laboratoire ont gagné en importance car ils réduisent le risque de mise à l'échelle pour les polymères spéciaux et les nouvelles architectures de filaments.
Défis actuels et innovations
- Stabilité du diamètre : de petites variations de la pression de la masse fondue, du refroidissement ou de la tension d'étirage peuvent produire une dérive significative des propriétés dans les monofilaments.
- Sensibilité au polymère : le PET, le PA et les polymères haute performance nécessitent un séchage et un contrôle thermique plus stricts que le PP ou le HDPE.
- Diversité des produits : les acheteurs veulent de plus en plus que la même plateforme de ligne puisse traiter plusieurs résines et spécifications de filaments.
- Assurance qualité : la surveillance en ligne du diamètre, de la tension et de la construction de la bobine devient plus importante à mesure que les tolérances se resserrent.
- Matériaux spéciaux : les filaments médicaux et haute température nécessitent des environnements de traitement plus propres et une gestion thermique plus précise.
L'innovation se concentre sur la conception modulaire des lignes, la supervision numérique des procédés, le dosage de la masse fondue de plus haute précision et les capacités de filage multicomposant.
Perspectives d'avenir
La prochaine génération de lignes d'extrusion mono- et multifilaments se concentrera probablement sur :
- Une plus grande automatisation pour le contrôle des recettes, le diagnostic et la réduction de l'intervention de l'opérateur.
- Une compatibilité polymère plus large incluant les matières premières recyclées et biosourcées lorsque les performances le permettent.
- Une plus grande précision du diamètre des filaments, de la section transversale et de l'ingénierie de surface.
- Une meilleure continuité pilote-production afin que les lignes de laboratoire puissent transférer les paramètres de procédé de manière plus fiable vers les systèmes industriels.
- La croissance des fils spéciaux dans les applications médicales, de filtration, textiles techniques et extérieures haute durabilité.
La technologie restera centrale à la production de filaments industriels car elle combine le traitement des polymères, la science de l'orientation et l'ingénierie d'enroulement dans un seul système intégré.
Références
- •
Extrusion Technologies - ITVP Denkendorf EN. (n.d.). https://www.itvp-denkendorf.de/en/technologies/extrusion-technologies/Link
- •
Technologies. (2016, April 11). https://sima-ds.com/en/technologies/extrusion-lines/Link
- •
Monofilament Extrusion Lines - SAN CHYI MACHINERY. (n.d.). https://www.sanchyi.com/catalog/index.php?index_m1_id=23Link
- •
Extrusion lines for monofilaments, strapping tapes & raffia. (n.d.). https://www.ice.it/en/my-home/repository/vetrine/230132/1646480083.0435.pdfLink
- •
EXTRUSION. (2024, January 1). https://www.omgm.net/en/sectors/extrusion.htmlLink
- •
General Industrial Monofilament Extrusion Lines. (2020, April 28). https://leapmono.com/product/general-industrial-monofilament-extrusion-linesLink
- •
Download Centre - SML extrusion. (n.d.). https://www.sml.at/download-centreLink
- •
PP/HDPE Monofilament Extrusion Line for Processing PP/HDPE Materials. (2020, July 8). http://www.konarkplastomech.com/products/pp-hdpe-monofilament-extrusion-line/Link
- •
[PDF] Engineering Excellence in Extrusion. (n.d.). http://5.imimg.com/data5/SELLER/Doc/2026/5/609477210/XS/BW/JS/8884010/cast-film-extrusion-line.pdfLink
- •
[PDF] MONOTEC - MONOFILAMENT EXTRUSION LINES - Lohia Corp. (n.d.). https://www.lohiagroup.com/storage/app/media/DIGITAL_OMGM_Monotec.pdfLink
- •
Plasco Engineering Inc. - PP / HDPE Monofilament Extrusion Line. (2025, October 10). https://techtextil.messefrankfurt.com/frankfurt/en/exhibitor-search.detail.html/plasco-engineering-inc/mf_1_0052560548_3673961_10000008202401.htmlLink
- •
Members. (n.d.). https://www.amaplast.org/en/soci/macgi-srlLink
- •
Monofilament Extrusion Lines. (n.d.). https://www.prm-taiwan.com/category/Monofilament-Extrusion-Lines.phpLink
- •
PP/HDPE Monofilament Extruding Line. (n.d.). https://cosmicmachines.com/?tag=products&p=p10Link
- •
SIMA srl | Machines Italia. (2002, February 1). https://machinesitalia.org/company/sima-srlLink
- •
Used Extrusion Lines For Monofilaments machines Other ... (2018, March 1). https://www.machinepoint.com/machinepoint/inventory.nsf/web2utreetype?openform&catarbol=_other&mt=mt00000007&ln=enLink
- •
Mono- and Multi-Filament Lines. (2024, October 23). https://www.collin-solutions.com/en/product/mono-and-multi-filament-lines/Link
- •
Home. (2026, September 2). https://nlyextruder.com/Link
- •
SC-MFP PP/HDPE Monofilament Extrusion Line. (n.d.). https://www.sanchyi.com/catalog/ins.php?index_id=17Link
- •
Used Extrusion Lines For Multifilaments machines Other Types - MachinePoint. (2025, July 9). https://www.machinepoint.com/machinepoint/inventory.nsf/web2utreetype?openform&catarbol=_other&mt=mt00000008&ln=enLink
- •
Filament Extrusion Lines - PP HDPE PET/PBT Monofilament Plant. (2021, February 6). http://www.konarkplastomech.com/products/filament-extrusion-lines/Link
- •
Bespoke pilot and laboratory melt spinning extrusion lines ... (2000, January 1). https://www.fetuk.com/multifilament-extrusion-lines-laboratory/Link
- •
Monofilament Extrusion Line. (2019, June 1). https://www.plasco.com.tw/en/products_sub_F03.htmlLink
- •
Extrusion Lines For Filaments and Yarn. (2025, January 1). https://www.prm-taiwan.com/category/Extrusion-Lines-For-Filaments-and-Yarn.phpLink
- •
PET/PBT Monofilament Extrusion Line - Blown Film Plant. (2023, December 8). http://www.konarkplastomech.com/products/pet-pbt-monofilament-extrusion-line/Link
- •
Monofilament Extrusion Equipment -Complete Production Lines. (n.d.). https://www.monofilamentextruder.com/news//news/jiamei-monofilament-extrusion-equipment/.htmlLink
- •
Filament and Textile Technology Lab. (2026, June 9). https://textiles.ncsu.edu/industry/labs-and-facilities/filament-and-textile-technology-lab/Link
- •
What Is the Difference Between Filament and Monofilament ... (2026, August 4). https://nlyextruder.com/what-is-the-difference-between-filament-and-monofilament-a-technical-guide-for-industrial-manufacturers/Link
- •
PLA GIKEN|IPF Japan|The Plastic Show. (2023, June 30). https://www.ipfjapan.jp/2023/search_en/?exh=1aa998dba9c0e327f04942f5987c1d9fLink
- •
The Dynisco Extrusion Processors Handbook. (n.d.). https://www.dynisco.com/userfiles/files/27429_Legacy_Txt.pdfLink
- •
Mono-filament extrusion line - All industrial manufacturers. (2025, January 1). https://www.directindustry.com/industrial-manufacturer/mono-filament-extrusion-line-82973.htmlLink
- •
Yarn Extrusion Capabilities - Quantum Materials. (2026, June 22). https://quantummaterialsllc.com/manufacturing-capabilities/monofilament-multifilament-yarn-extrusion-capabilities/Link
- •
Heaven Extrusions Nava Naroda, Ahmedabad, Gujarat. (2018, March 17). https://www.exportersindia.com/heaven-extrusions/other-products.htmLink
- •
Bi-component high-temperature melt spinning technology - TITK. (2025, January 1). https://www.titk.de/en/research/functional-polymer-systems/synthesis-chemistry/bi-component-high-temperature-melt-spinning-technology/Link
- •
Polymer melt spinning - COUSIN®. (2025, November 7). https://www.cousin-group.com/en/specific-product/filage-de-polymeres/Link
- •
Extruded Monofilament and Multifilament Thermoplastic Stitching Yarns. (n.d.). https://pure.ulster.ac.uk/ws/portalfiles/portal/77040622/Archer_76464459_Pub_version.pdfLink
- •
Fiber Spinning – Precision Medical Yarn Manufacturing. (n.d.). https://ita-medical.de/TECHNOLOGIES/Fiber-Spinning/Link
- •
Helping you build the future of green chemistry - Chemport. (2026, January 22). https://www.chemport.eu/media/nieuws/new-pilot-plant-for-polymer-research/Link
- •
What Is the Monofilament Extrusion Process? (2026, June 29). https://nlyextruder.com/what-is-the-monofilament-extrusion-process/Link
- •
Fiber Extrusion Equipment for Rapid Melt Spinning - Karlville. (2025, October 15). https://www.karlville.com/product/fiber-production/Link
- •
How can extrusion rise to the challenge of medical grade polymers? (2023, October 20). https://www.medica-tradefair.com/en/Media_News/Spheres_of_MEDICA_-_Magazine/Company_News/How_can_extrusion_rise_to_the_challenge_of_medical_grade_polymersLink
- •
FET melt spinning technology for monofilament processing. (n.d.). https://www.fetuk.com/monofilament-extrusion-lines/Link
- •
Figure 24 – uploaded by Ovidiu Iordache. (2025, February 2). https://www.academia.edu/figures/14136965/figure-1-melt-spinning-device-and-pcl-multifilaments-solidLink
- •
Figure 24 – uploaded by Ayça Gürarda. (2025, January 1). https://www.academia.edu/figures/8326104/figure-1-melt-spinning-device-and-pcl-multifilaments-solidLink
- •
Monofilament Meaning: A Practical Definition for Manufacturers. (2026, July 10). https://nlyextruder.com/monofilament-meaning-a-practical-definition-for-manufacturers/Link
- •
FET – Specialists for the extrusion of ultra-thin filaments. (2026, February 18). https://www.extrusion-world.com/en/detail-view/fet-specialists-for-the-extrusion-of-ultra-thin-filaments/Link
- •
[PPT] MONOFILAMENT EXTRUSION PROCESS. (n.d.). https://alokrj.weebly.com/uploads/6/0/5/7/60576155/g._monofilament_extrusion_process..pptLink
- •
Monofilament process | PPTX. (2017, October 1). https://www.slideshare.net/slideshow/monofilament-process/80341061Link