
Introducción
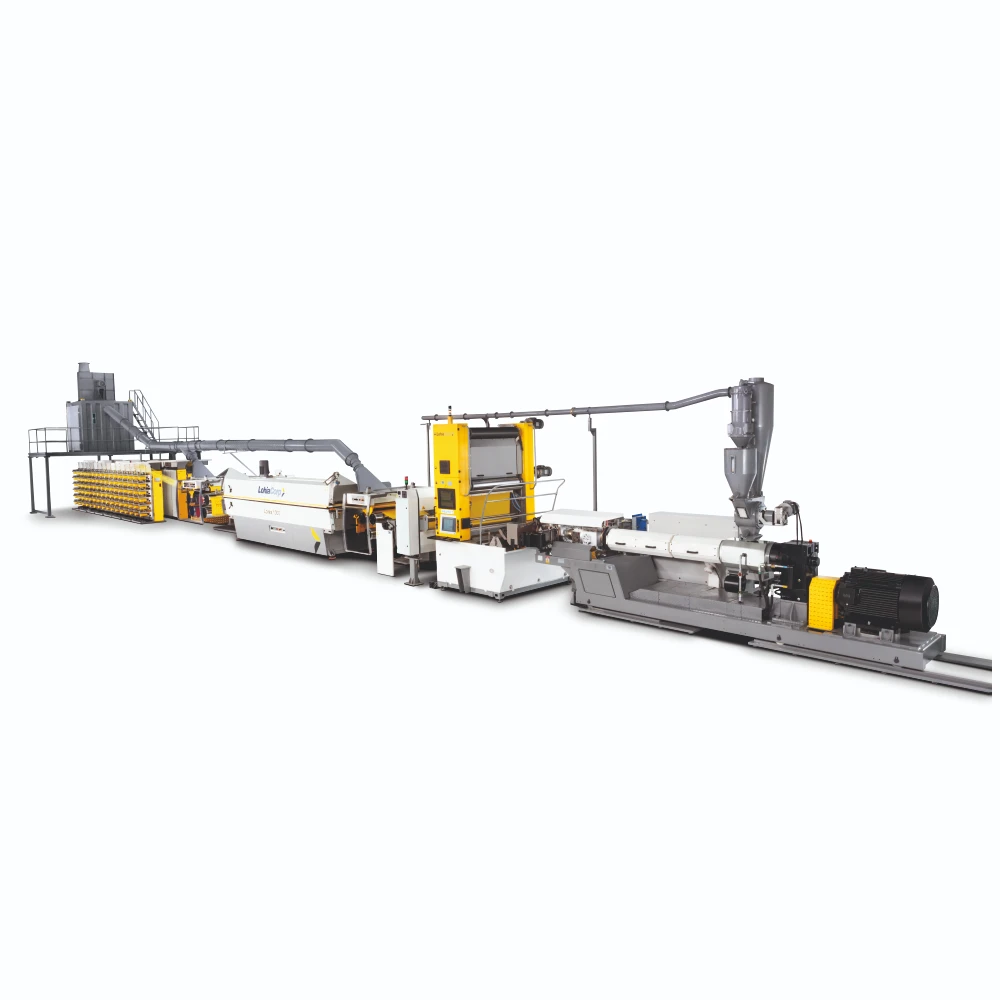
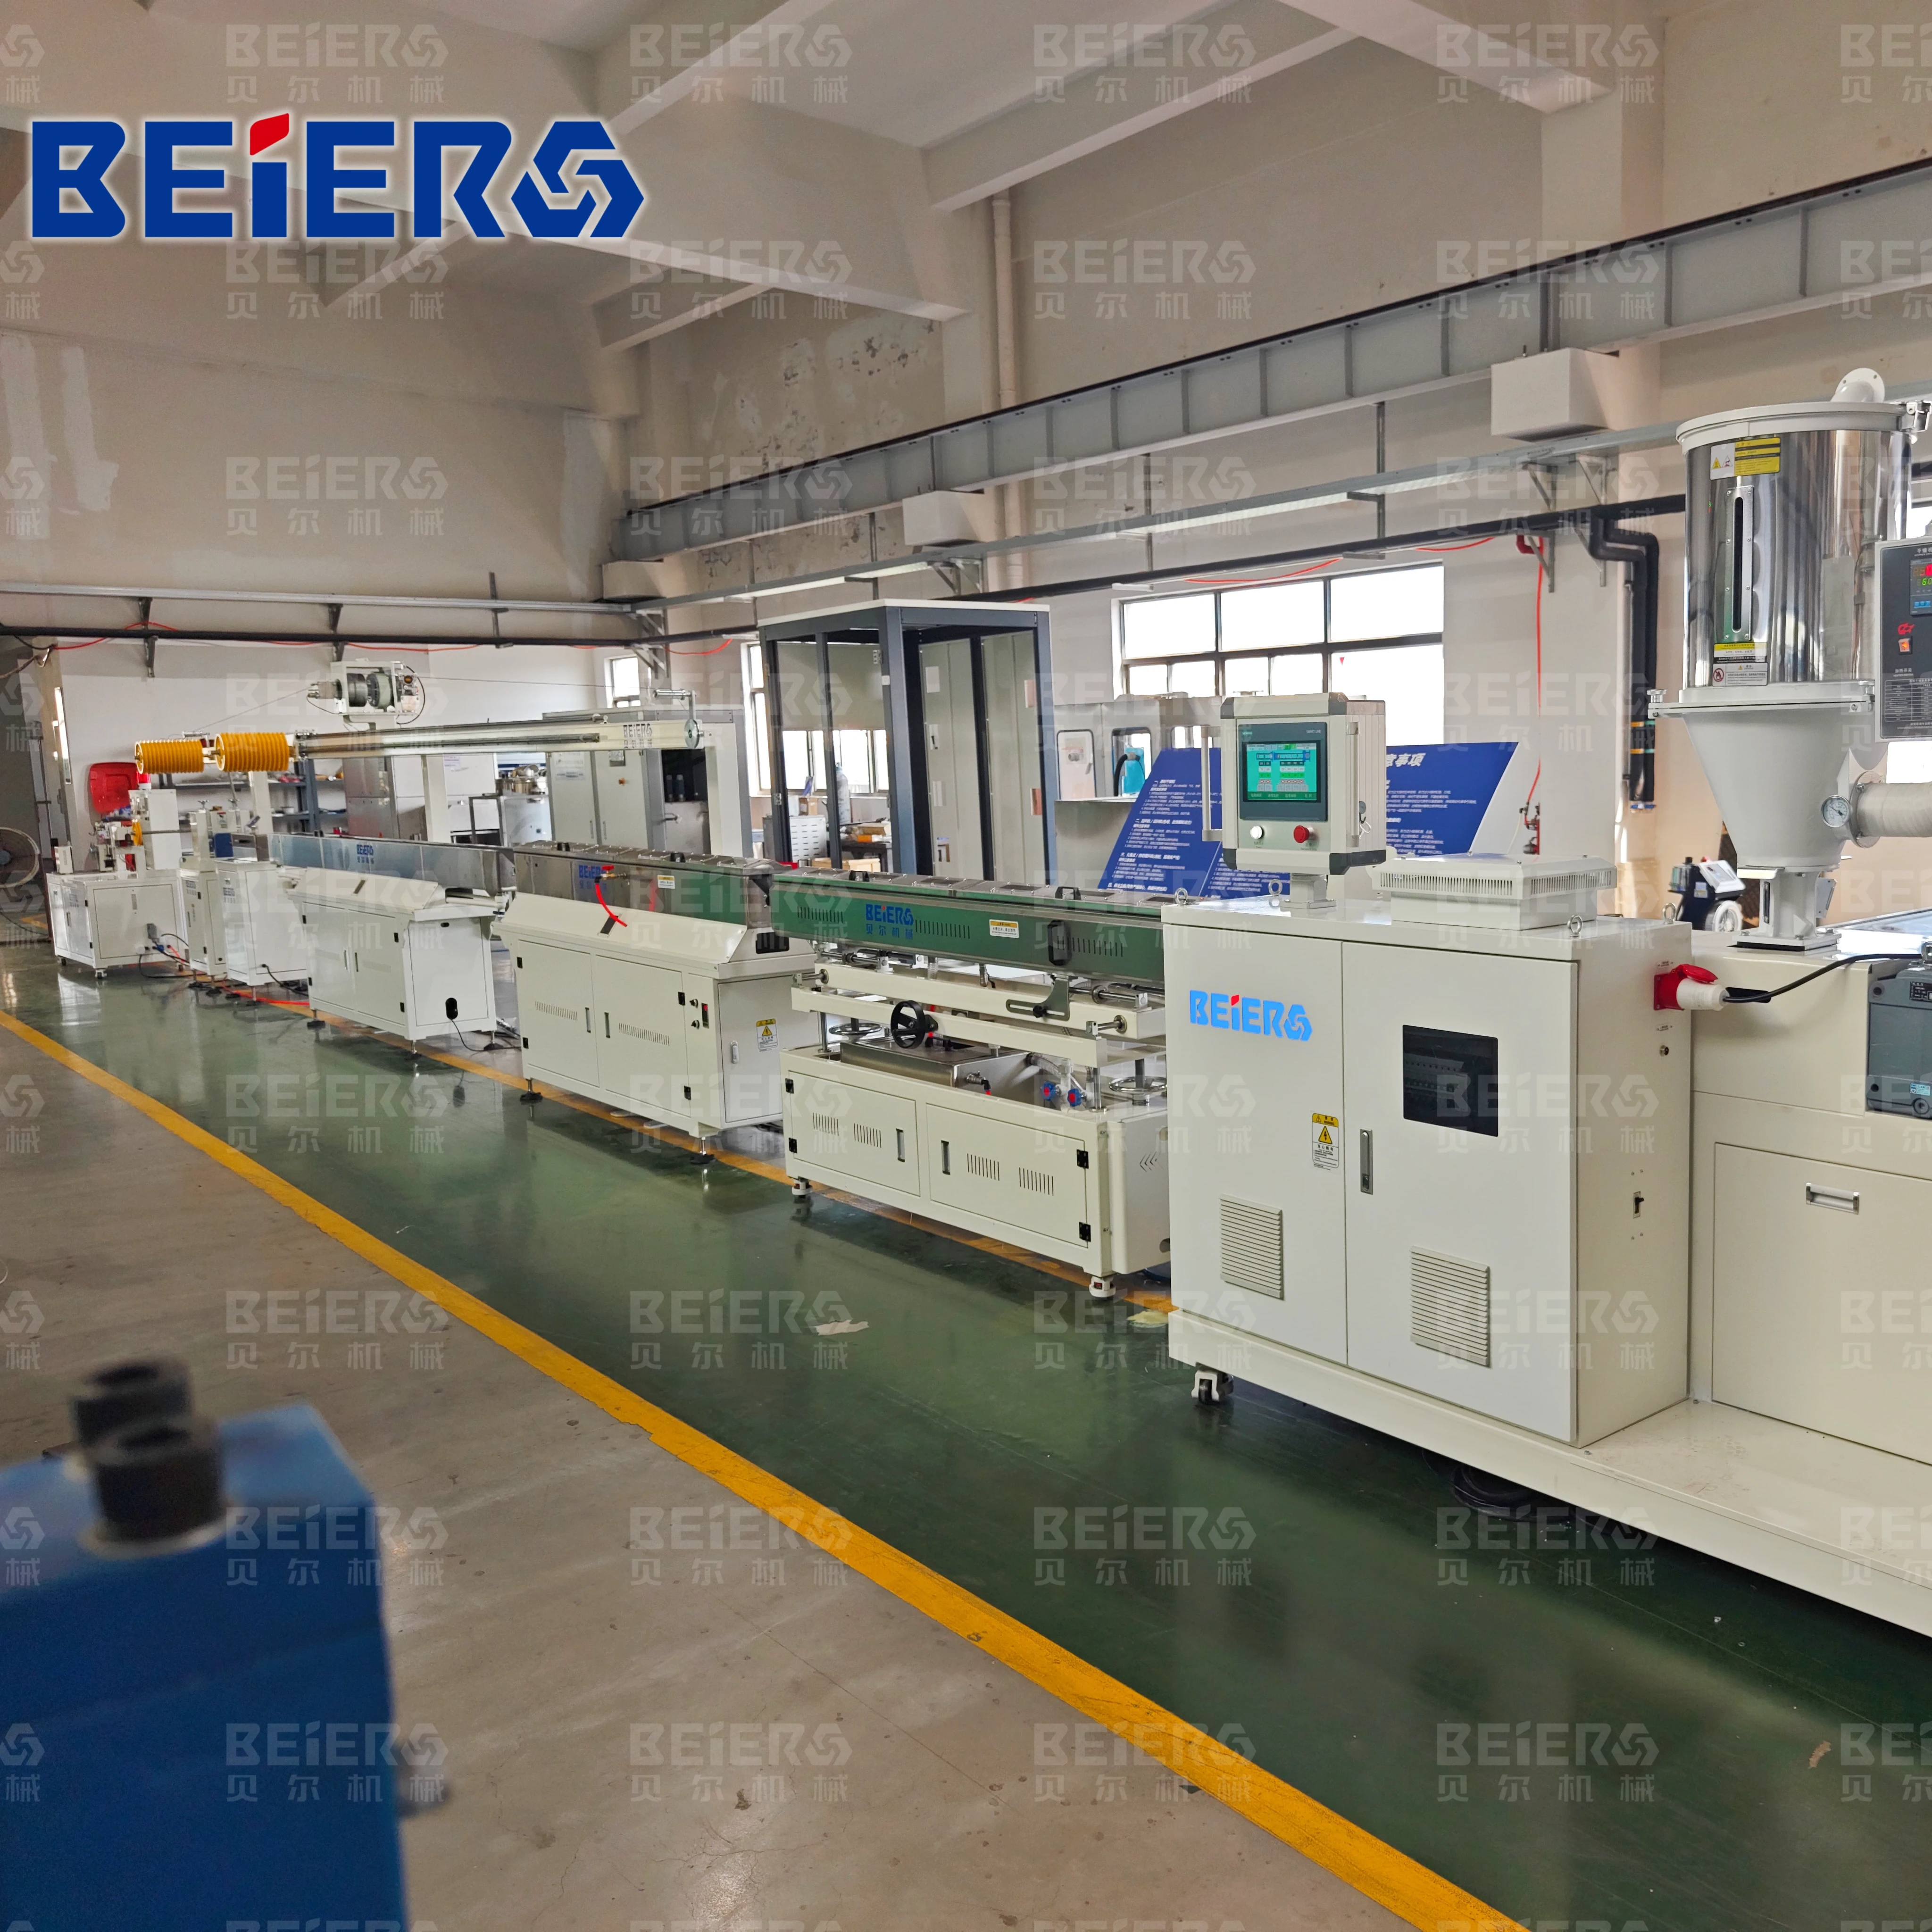
Líneas de extrusión para monofilamentos y multifilamentos son sistemas continuos de hilado por fusión utilizados para convertir polímeros termoplásticos en monofilamentos de hebra única o haces de filamentos continuos para aplicaciones técnicas, industriales y textiles. En la práctica industrial, las líneas de monofilamento suelen optimizarse para el control del diámetro, la orientación y la resistencia a la abrasión, mientras que las líneas de multifilamento enfatizan recuentos de filamentos más finos, la integridad del hilo y el rendimiento textil posterior.
Estas líneas ocupan una posición importante en la industria más amplia de procesamiento de plásticos porque se sitúan entre la compounding de polímeros y la producción de fibras o cordones terminados. Su cadena de proceso principal —fusión, dosificación, extrusión a través de una hilera o hilera de hileras, enfriamiento, estirado, termofijado y bobinado— se ha perfeccionado durante décadas e incluye ahora opciones para hilado monocomponente y bicomponente, desarrollo a escala piloto y control de proceso cada vez más automatizado.
Las materias primas típicas incluyen PP, HDPE, PA, PET y, en casos más especializados, PBT, PEEK, PPS y otros termoplásticos de ingeniería, según la ventana térmica y los requisitos de uso final. Las principales aplicaciones van desde cerdas de cepillos, sedales de pesca, cuerdas y redes agrícolas hasta hilos de alta tenacidad, hilos médicos, medios filtrantes y estructuras textiles diseñadas.
La sostenibilidad está cobrando cada vez más importancia en este segmento. Los fabricantes están desarrollando líneas que manejan polímeros reciclados, reducen los residuos mediante un control más preciso de la masa fundida y mejoran la eficiencia energética mediante mejores sistemas de accionamiento, precisión de dosificación y refrigeración y estirado optimizados. El futuro de la tecnología está ligado a la automatización, la circularidad de los materiales y los hilos especiales con propiedades mecánicas y superficiales personalizadas.
Historia y desarrollo
El principio subyacente del hilado por fusión precede a muchas aplicaciones modernas de plásticos: la masa fundida de polímero se fuerza a través de una hilera conformada, se enfría, se estira para orientar las cadenas moleculares y se bobina en filamentos utilizables. A medida que los termoplásticos se hicieron disponibles industrialmente, este principio se adaptó para producir monofilamentos y multifilamentos de polímero para sustituir a las fibras naturales y al alambre metálico en usos seleccionados.
Varios hitos de desarrollo configuraron la clase de máquinas moderna:
- La producción estandarizada de monofilamentos surgió con la adopción del enfriamiento en baño de agua, la alimentación de masa fundida por bomba de engranajes y el estirado y recocido en varias etapas, lo que permitió filamentos redondos estables con diámetro y resistencia reproducibles.
- Los sistemas piloto y de producción de multifilamentos ampliaron la tecnología desde la fabricación de filamentos de un solo orificio hasta hileras de hileras múltiples y líneas de hilo de alto recuento de filamentos, ofreciendo flexibilidad similar a la textil y una mayor capacidad de ajuste del rendimiento.
- El hilado bicomponente y especial introdujo secciones transversales y combinaciones de propiedades más complejas, incluidas estructuras de vaina/núcleo y lado a lado, que ahora se utilizan en laboratorios de desarrollo y entornos de producción avanzados.
Hoy en día, el segmento abarca tanto líneas de producción orientadas a productos básicos para cuerdas, cordeles y cerdas como sistemas de alta precisión para fibras diseñadas, hilos médicos y desarrollo de laboratorio.
Visión general técnica
Una línea de extrusión de mono- y multifilamentos se entiende mejor como un sistema coordinado más que como una sola máquina. Cada sección controla una parte diferente de la estructura final del filamento, desde la homogeneidad de la masa fundida hasta la orientación y la estabilidad del bobinado.
Etapas principales del proceso
- Preparación del material: secado y alimentación de pellets o chips, especialmente importante para polímeros higroscópicos como PA y PET.
- Plastificación y dosificación: una extrusora de un solo tornillo o especializada funde el polímero y lo transporta a presión estable; a menudo se utilizan bombas de engranajes para un control más fino del flujo.
- Formación del filamento: las líneas de monofilamento utilizan uno o un pequeño número de orificios, mientras que las líneas de multifilamento utilizan hileras de hileras múltiples para producir muchos filamentos simultáneamente.
- Enfriamiento: baños de agua, baños de hilado o cámaras de aire/enfriamiento controlado solidifican el filamento e influyen en la cristalización y la calidad de la superficie.
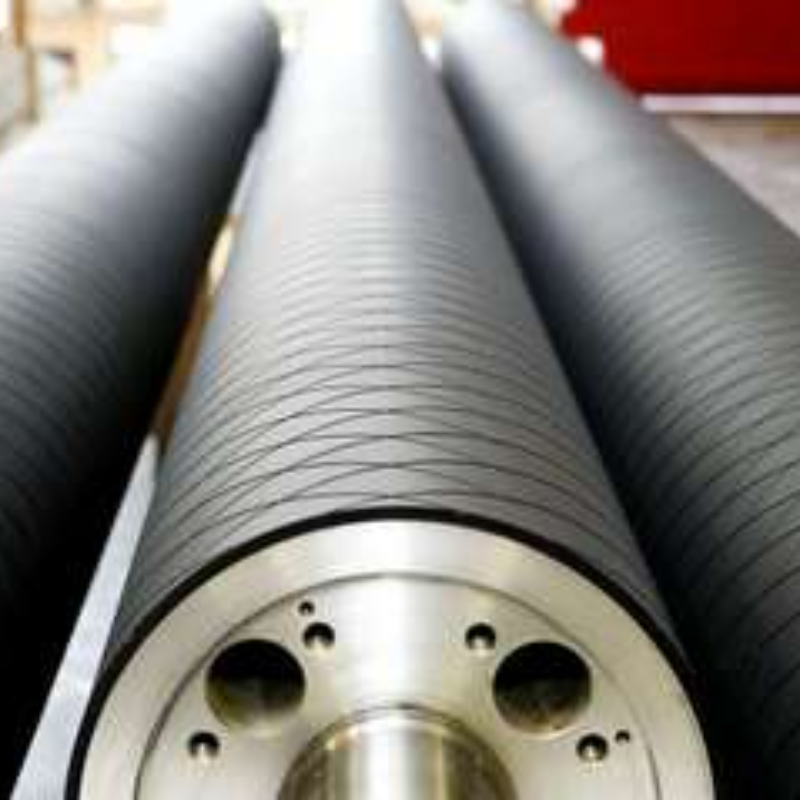
- Estirado y orientación: los godets o rodillos de estirado estiran el filamento para alinear las macromoléculas, aumentando la resistencia a la tracción y controlando el alargamiento.
- Termofijado o recocido: la estabilización térmica reduce la contracción y fija las propiedades mecánicas.
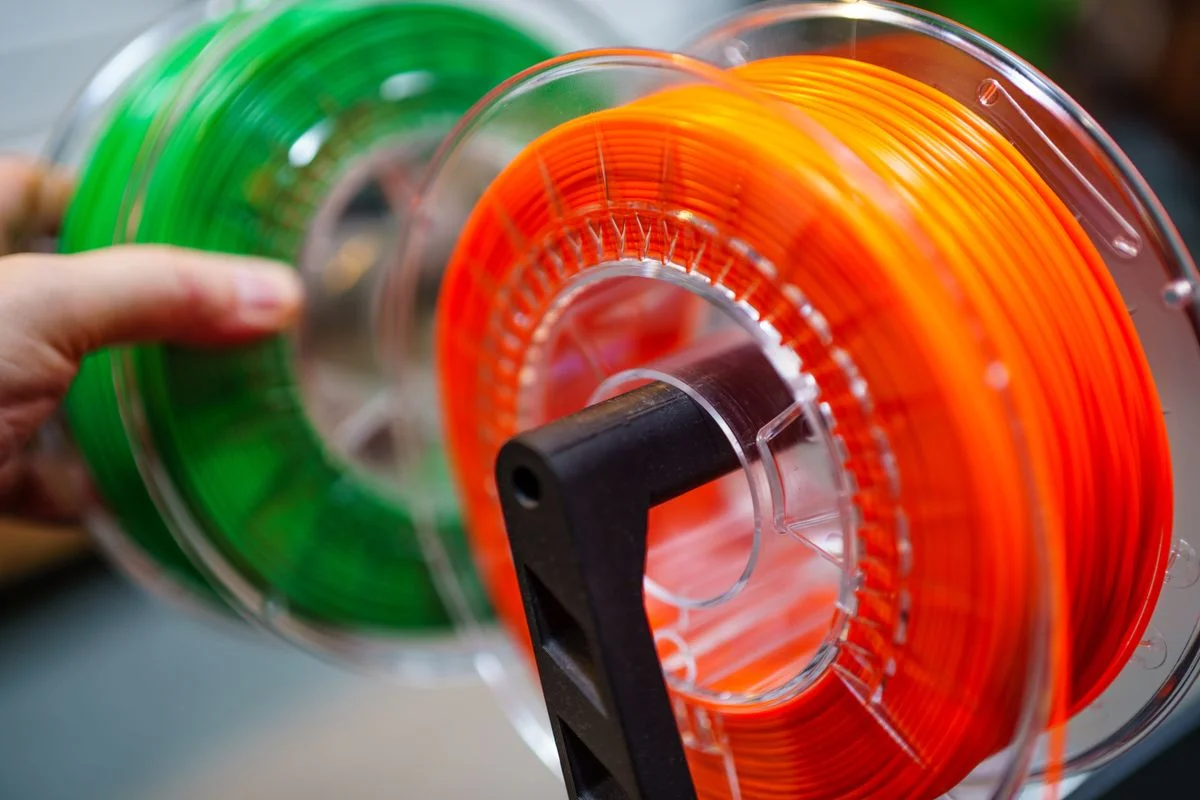
- Bobinado: el bobinado de precisión o el bobinado en paquete mantiene la tensión y la consistencia de la colocación para su uso posterior.
Rangos técnicos típicos
- Diámetro del monofilamento: los sistemas industriales suelen cubrir aproximadamente 0,10 mm a 5,00 mm, según el diseño de la máquina y la aplicación; algunas líneas están orientadas a filamentos técnicos muy finos, mientras que otras producen grados de filamentos de cepillo o industriales más pesados.
- Recuento de filamentos: los sistemas multifilamento de laboratorio y piloto pueden producir configuraciones de hasta 72, 144 o 288 filamentos, y algunos sistemas de desarrollo admiten recuentos aún mayores.
- Rendimiento: las líneas comerciales de monofilamento se citan habitualmente en el intervalo de 40 a 200 kg/h, con algunas configuraciones que alcanzan aproximadamente 180 kg/h o más según el diámetro del tornillo, el polímero y el recuento de filamentos.
- Velocidad de producción: se citan velocidades de línea de alrededor de 120 m/min para determinados sistemas de monofilamento de PP/HDPE, aunque la velocidad real depende del diámetro, la relación de estirado y las condiciones de enfriamiento.
- Relación de estirado: para filamentos termoplásticos hilados por fusión, las relaciones de estirado pueden alcanzar varios cientos por ciento; una fuente técnica indica estirado en caliente de hasta 500 % en sistemas de polímeros adecuados.
- Humedad residual tras el deshidratado: en el manejo de polímeros adyacentes a los filamentos, los sistemas de deshidratado y secado centrífugo suelen apuntar a una humedad residual baja; en la práctica, muy por debajo del 1 % es habitual tras el secado centrífugo de productos de filamento húmedo, mientras que los objetivos de secado de resina higroscópica suelen ser mucho más bajos antes de la extrusión. El valor exacto depende del polímero y del diseño de la línea; los folletos de líneas publicados rara vez estandarizan esta cifra para sistemas de mono- y multifilamentos, por lo que la especificación de la planta suele ser específica del polímero.
- Consumo energético específico: varía fuertemente según el polímero, la velocidad de la línea y la intensidad del estirado/termofijado. En las líneas modernas de hilado por fusión y filamentos, el consumo de energía suele estar impulsado más por el calentamiento, el secado y el bobinado que por el tornillo de extrusión solo; las cifras exactas suelen revelarse únicamente por clase de máquina o auditoría de planta y no en folletos públicos.
Características de ingeniería
- Dosificación por bomba de engranajes mejora la estabilidad de la presión y la uniformidad del filamento.
- El estirado en varias etapas se utiliza cuando se requiere una orientación más alta o un control más estricto de las propiedades.
- El estirado y termofijado en una sola etapa es habitual en algunos sistemas de monofilamento cuando la especificación del producto es más sencilla o el diámetro del filamento es relativamente robusto.
- La operación en sala limpia o en entorno controlado se utiliza para hilos monocomponentes sensibles, especialmente en aplicaciones médicas o de alta pureza.
Sistemas de monofilamento frente a multifilamento
| Aspecto | Líneas de monofilamento | Líneas de multifilamento |
|---|---|---|
| Forma del producto | Una hebra sólida continua | Muchos filamentos finos continuos agrupados en hilo |
| Prioridad típica | Precisión del diámetro, rigidez, resistencia a la abrasión | Flexibilidad, suavidad, tacto textil, integridad del haz |
| Hilera/hilera de hileras | Hilera de uno o pocos orificios | Hilera de hileras múltiples |
| Polímeros comunes | PP, HDPE, PA, PET | PP, PA, PET, termoplásticos especiales |
| Usos finales típicos | Cerdas, sedal de pesca, hilo de desbrozadora, cuerdas, redes | Hilos industriales, hilos textiles, sacos, cordones, tejidos técnicos |
| Énfasis del proceso | Enfriamiento, estirado, termofijado, bobinado | Uniformidad del filamento, control del haz, entrelazado, bobinado |
| Variantes de desarrollo | Monocomponente, bicomponente, perfiles ondulados/personalizados | Mono-, bi- y tricomponente, sistemas de laboratorio y piloto |
Tipos y variaciones
Líneas de extrusión de monofilamento
Estas líneas producen un único filamento sólido con diámetro y redondez controlados. Se utilizan ampliamente para PP y HDPE, y también para PA y PET cuando se requiere un mayor rendimiento térmico o mecánico.
Las variantes comunes incluyen:
- Líneas estándar de monofilamento para productos industriales generales como filamento de cepillo y refuerzo de cuerdas.
- Líneas de alta tenacidad para usos agrícolas y marinos, donde la resistencia a la tracción y la resistencia a la abrasión son críticas.
- Líneas de precisión o de grado médico para producción controlada de lotes pequeños, a menudo en condiciones inertes o de sala limpia.
- Sistemas de monofilamento bicomponente para secciones transversales especializadas o combinaciones de rendimiento.
Líneas de extrusión de multifilamento
Estos sistemas están diseñados para producir múltiples filamentos finos que se combinan en un hilo. Se utilizan cuando la flexibilidad, el drapeado y el comportamiento textil importan más que la rigidez de una sola hebra.
Las variantes comunes incluyen:
- Líneas piloto y de laboratorio de multifilamento para desarrollo de procesos y selección de materiales.
- Líneas industriales de hilo multifilamento para cuerdas, sacos, textiles industriales e hilos técnicos especiales.
- Sistemas bicomponente y tricomponente para arquitecturas de fibra diseñadas y propiedades textiles avanzadas.
Variantes basadas en materiales
- Líneas de PP y HDPE son habituales para aplicaciones sensibles al coste y resistentes a la humedad, como redes, cuerdas y cerdas de cepillo.
- Líneas de PA se prefieren cuando se requiere tenacidad, resistencia a la abrasión y resiliencia.
- Líneas de PET y PBT sirven para aplicaciones que necesitan estabilidad dimensional o mayor rendimiento térmico.
- Líneas de polímeros de ingeniería de alta temperatura se utilizan en sectores nicho como productos médicos, aeroespaciales adyacentes e industriales especiales.
Aplicaciones y usos
- Agricultura: las líneas de monofilamento suministran redes de sombra, redes raschel, agrotextiles y estructuras de malla que deben equilibrar resistencia, resistencia a la intemperie y coste.
- Pesca y marina: tanto los monofilamentos como las líneas de filamento de alta tenacidad especializadas se utilizan para sedales de pesca, redes y cordajes marinos.
- Cepillos y escobas: los monofilamentos rígidos se utilizan ampliamente para cerdas debido a su resistencia al desgaste y retención de forma.
- Cuerdas, cordeles y cordones: los hilos multifilamento y algunos monofilamentos más pesados alimentan la producción de cuerdas y cordeles donde la flexibilidad y la distribución de la carga de tracción son importantes.
- Filtración industrial: los monofilamentos y multifilamentos técnicos se utilizan en telas filtrantes, estructuras de cribado y tejidos de soporte de filtros.
- Envasado y bienes de consumo: los filamentos aparecen en productos auxiliares relacionados con el flejado, cordeles y productos técnicos de consumo como filamentos de cremallera o de cabello artificial.
- Usos médicos y especiales: la extrusión de lotes pequeños admite hilos médicos y productos de precisión cuando se aplican requisitos estrictos de dimensionalidad y pureza.
- Uso inadecuado: estas líneas suelen ser una mala opción para productos que requieren mantas de fibra aleatoria o estructuras a granel no tejidas, porque el proceso está diseñado para filamentos continuos y orientados en lugar de telas de fibra corta.
Innovaciones tecnológicas y automatización
Las líneas modernas de mono- y multifilamentos integran cada vez más:
- Control de temperatura y presión en bucle cerrado para la estabilidad de la masa fundida.
- Sistemas de bobinado y estirado servomotorizados para la consistencia de la tensión y la reducción de defectos en el paquete.
- Automatización basada en recetas para cambios rápidos entre polímeros, recuentos de filamentos y objetivos de diámetro.
- Capacidad de hilado bicomponente para secciones transversales avanzadas y gradientes de propiedades.
- Plataformas modulares a escala piloto para I+D y desarrollo de productos antes de la escala industrial.
La automatización mejora la consistencia, pero también aumenta las exigencias de ingeniería. Cuanto más estrictas sean las tolerancias de diámetro, redondez y relación de estirado, más importante será la calibración de sensores, la filtración de la masa fundida y la uniformidad térmica.
Aspectos medioambientales y de sostenibilidad
El rendimiento de sostenibilidad depende en gran medida de la elección del polímero, la eficiencia de la línea y la gestión de residuos.
- Eficiencia de materiales: la alimentación y el estirado estables de la masa fundida reducen las roturas de filamento y los residuos fuera de especificación.
- Uso de energía: las cargas principales suelen ser el calentamiento, el secado, el enfriamiento y el bobinado más que la extrusión sola; por tanto, una gestión eficiente del calor es una preocupación central del diseño.
- Polímeros reciclados: algunas líneas pueden configurarse para PP reciclado, PET u otras materias primas compatibles, aunque el control de la contaminación y la filtración de la masa fundida se vuelven más críticos.
- Circularidad: los monofilamentos pueden ser más fáciles de clasificar y reciclar que los composites complejos, pero los requisitos de rendimiento suelen limitar el contenido reciclado en usos exigentes.
- Compensación de durabilidad: una larga vida útil en redes, cuerdas y productos de filamento industrial puede compensar la intensidad de material al reducir la frecuencia de sustitución.
Las mayores ganancias de sostenibilidad suelen provenir de una mejor estabilidad del proceso, menores tasas de residuos y un diseño de línea específico para cada polímero, más que del hardware de extrusión solo.
Impacto económico y en el mercado global
El mercado de líneas de extrusión de filamentos está respaldado por la agricultura, los productos relacionados con el envasado, los textiles industriales, la pesca y los bienes de consumo técnicos. La demanda es especialmente fuerte allí donde los filamentos termoplásticos de bajo coste pueden sustituir al alambre metálico, las fibras naturales o materiales diseñados más caros.
Varios factores configuran el valor económico:
- Especialización regional: algunos fabricantes son fuertes en líneas de monofilamento de PP/HDPE, mientras que otros se centran en multifilamento de alto rendimiento o sistemas a escala piloto.
- Personalización: el valor de la línea aumenta cuando un proveedor puede adaptar el recuento de filamentos, la relación de estirado, la geometría de la hilera y la arquitectura de bobinado a un uso final específico.
- Intensidad de capital: la economía depende del rendimiento, la frecuencia de cambios y las tasas de defectos; una línea bien ajustada puede superar a una nominalmente mayor si su nivel de residuos es menor.
- Pruebas e I+D: los sistemas piloto y las líneas de laboratorio han ganado importancia porque reducen el riesgo de escalado para polímeros especiales y nuevas arquitecturas de filamento.
Retos actuales e innovaciones
- Estabilidad del diámetro: pequeñas variaciones en la presión de la masa fundida, el enfriamiento o la tensión de estirado pueden producir una deriva significativa de las propiedades en los monofilamentos.
- Sensibilidad del polímero: PET, PA y los polímeros de alto rendimiento requieren un secado y control térmico más estrictos que PP o HDPE.
- Diversidad de productos: los compradores quieren cada vez más que la misma plataforma de línea pueda manejar múltiples resinas y especificaciones de filamento.
- Garantía de calidad: la monitorización en línea del diámetro, la tensión y la formación del paquete está cobrando mayor importancia a medida que se ajustan las tolerancias.
- Materiales especiales: los filamentos médicos y de alta temperatura requieren entornos de procesamiento más limpios y una gestión térmica más precisa.
La innovación se concentra en el diseño modular de líneas, la supervisión digital de procesos, la dosificación de masa fundida de mayor precisión y las capacidades de hilado multicomponente.
Perspectivas de futuro
La próxima generación de líneas de extrusión de mono- y multifilamentos probablemente se centrará en:
- Mayor automatización para el control de recetas, diagnósticos y reducción de la intervención del operador.
- Mayor compatibilidad con polímeros, incluidos materiales reciclados y de base biológica cuando el rendimiento lo permita.
- Mayor precisión en el diámetro del filamento, la sección transversal y la ingeniería de superficies.
- Mayor continuidad de piloto a producción para que las líneas de laboratorio puedan transferir parámetros de proceso de forma más fiable a los sistemas industriales.
- Crecimiento de hilos especiales en aplicaciones médicas, de filtración, textiles técnicas y de alta durabilidad para exteriores.
La tecnología seguirá siendo fundamental en la producción de filamentos industriales porque combina el procesamiento de polímeros, la ciencia de la orientación y la ingeniería de bobinado en un único sistema integrado.
Referencias
- •
Extrusion Technologies - ITVP Denkendorf EN. (n.d.). https://www.itvp-denkendorf.de/en/technologies/extrusion-technologies/Link
- •
Technologies. (2016, April 11). https://sima-ds.com/en/technologies/extrusion-lines/Link
- •
Monofilament Extrusion Lines - SAN CHYI MACHINERY. (n.d.). https://www.sanchyi.com/catalog/index.php?index_m1_id=23Link
- •
Extrusion lines for monofilaments, strapping tapes & raffia. (n.d.). https://www.ice.it/en/my-home/repository/vetrine/230132/1646480083.0435.pdfLink
- •
EXTRUSION. (2024, January 1). https://www.omgm.net/en/sectors/extrusion.htmlLink
- •
General Industrial Monofilament Extrusion Lines. (2020, April 28). https://leapmono.com/product/general-industrial-monofilament-extrusion-linesLink
- •
Download Centre - SML extrusion. (n.d.). https://www.sml.at/download-centreLink
- •
PP/HDPE Monofilament Extrusion Line for Processing PP/HDPE Materials. (2020, July 8). http://www.konarkplastomech.com/products/pp-hdpe-monofilament-extrusion-line/Link
- •
[PDF] Engineering Excellence in Extrusion. (n.d.). http://5.imimg.com/data5/SELLER/Doc/2026/5/609477210/XS/BW/JS/8884010/cast-film-extrusion-line.pdfLink
- •
[PDF] MONOTEC - MONOFILAMENT EXTRUSION LINES - Lohia Corp. (n.d.). https://www.lohiagroup.com/storage/app/media/DIGITAL_OMGM_Monotec.pdfLink
- •
Plasco Engineering Inc. - PP / HDPE Monofilament Extrusion Line. (2025, October 10). https://techtextil.messefrankfurt.com/frankfurt/en/exhibitor-search.detail.html/plasco-engineering-inc/mf_1_0052560548_3673961_10000008202401.htmlLink
- •
Members. (n.d.). https://www.amaplast.org/en/soci/macgi-srlLink
- •
Monofilament Extrusion Lines. (n.d.). https://www.prm-taiwan.com/category/Monofilament-Extrusion-Lines.phpLink
- •
PP/HDPE Monofilament Extruding Line. (n.d.). https://cosmicmachines.com/?tag=products&p=p10Link
- •
SIMA srl | Machines Italia. (2002, February 1). https://machinesitalia.org/company/sima-srlLink
- •
Used Extrusion Lines For Monofilaments machines Other ... (2018, March 1). https://www.machinepoint.com/machinepoint/inventory.nsf/web2utreetype?openform&catarbol=_other&mt=mt00000007&ln=enLink
- •
Mono- and Multi-Filament Lines. (2024, October 23). https://www.collin-solutions.com/en/product/mono-and-multi-filament-lines/Link
- •
Home. (2026, September 2). https://nlyextruder.com/Link
- •
SC-MFP PP/HDPE Monofilament Extrusion Line. (n.d.). https://www.sanchyi.com/catalog/ins.php?index_id=17Link
- •
Used Extrusion Lines For Multifilaments machines Other Types - MachinePoint. (2025, July 9). https://www.machinepoint.com/machinepoint/inventory.nsf/web2utreetype?openform&catarbol=_other&mt=mt00000008&ln=enLink
- •
Filament Extrusion Lines - PP HDPE PET/PBT Monofilament Plant. (2021, February 6). http://www.konarkplastomech.com/products/filament-extrusion-lines/Link
- •
Bespoke pilot and laboratory melt spinning extrusion lines ... (2000, January 1). https://www.fetuk.com/multifilament-extrusion-lines-laboratory/Link
- •
Monofilament Extrusion Line. (2019, June 1). https://www.plasco.com.tw/en/products_sub_F03.htmlLink
- •
Extrusion Lines For Filaments and Yarn. (2025, January 1). https://www.prm-taiwan.com/category/Extrusion-Lines-For-Filaments-and-Yarn.phpLink
- •
PET/PBT Monofilament Extrusion Line - Blown Film Plant. (2023, December 8). http://www.konarkplastomech.com/products/pet-pbt-monofilament-extrusion-line/Link
- •
Monofilament Extrusion Equipment -Complete Production Lines. (n.d.). https://www.monofilamentextruder.com/news//news/jiamei-monofilament-extrusion-equipment/.htmlLink
- •
Filament and Textile Technology Lab. (2026, June 9). https://textiles.ncsu.edu/industry/labs-and-facilities/filament-and-textile-technology-lab/Link
- •
What Is the Difference Between Filament and Monofilament ... (2026, August 4). https://nlyextruder.com/what-is-the-difference-between-filament-and-monofilament-a-technical-guide-for-industrial-manufacturers/Link
- •
PLA GIKEN|IPF Japan|The Plastic Show. (2023, June 30). https://www.ipfjapan.jp/2023/search_en/?exh=1aa998dba9c0e327f04942f5987c1d9fLink
- •
The Dynisco Extrusion Processors Handbook. (n.d.). https://www.dynisco.com/userfiles/files/27429_Legacy_Txt.pdfLink
- •
Mono-filament extrusion line - All industrial manufacturers. (2025, January 1). https://www.directindustry.com/industrial-manufacturer/mono-filament-extrusion-line-82973.htmlLink
- •
Yarn Extrusion Capabilities - Quantum Materials. (2026, June 22). https://quantummaterialsllc.com/manufacturing-capabilities/monofilament-multifilament-yarn-extrusion-capabilities/Link
- •
Heaven Extrusions Nava Naroda, Ahmedabad, Gujarat. (2018, March 17). https://www.exportersindia.com/heaven-extrusions/other-products.htmLink
- •
Bi-component high-temperature melt spinning technology - TITK. (2025, January 1). https://www.titk.de/en/research/functional-polymer-systems/synthesis-chemistry/bi-component-high-temperature-melt-spinning-technology/Link
- •
Polymer melt spinning - COUSIN®. (2025, November 7). https://www.cousin-group.com/en/specific-product/filage-de-polymeres/Link
- •
Extruded Monofilament and Multifilament Thermoplastic Stitching Yarns. (n.d.). https://pure.ulster.ac.uk/ws/portalfiles/portal/77040622/Archer_76464459_Pub_version.pdfLink
- •
Fiber Spinning – Precision Medical Yarn Manufacturing. (n.d.). https://ita-medical.de/TECHNOLOGIES/Fiber-Spinning/Link
- •
Helping you build the future of green chemistry - Chemport. (2026, January 22). https://www.chemport.eu/media/nieuws/new-pilot-plant-for-polymer-research/Link
- •
What Is the Monofilament Extrusion Process? (2026, June 29). https://nlyextruder.com/what-is-the-monofilament-extrusion-process/Link
- •
Fiber Extrusion Equipment for Rapid Melt Spinning - Karlville. (2025, October 15). https://www.karlville.com/product/fiber-production/Link
- •
How can extrusion rise to the challenge of medical grade polymers? (2023, October 20). https://www.medica-tradefair.com/en/Media_News/Spheres_of_MEDICA_-_Magazine/Company_News/How_can_extrusion_rise_to_the_challenge_of_medical_grade_polymersLink
- •
FET melt spinning technology for monofilament processing. (n.d.). https://www.fetuk.com/monofilament-extrusion-lines/Link
- •
Figure 24 – uploaded by Ovidiu Iordache. (2025, February 2). https://www.academia.edu/figures/14136965/figure-1-melt-spinning-device-and-pcl-multifilaments-solidLink
- •
Figure 24 – uploaded by Ayça Gürarda. (2025, January 1). https://www.academia.edu/figures/8326104/figure-1-melt-spinning-device-and-pcl-multifilaments-solidLink
- •
Monofilament Meaning: A Practical Definition for Manufacturers. (2026, July 10). https://nlyextruder.com/monofilament-meaning-a-practical-definition-for-manufacturers/Link
- •
FET – Specialists for the extrusion of ultra-thin filaments. (2026, February 18). https://www.extrusion-world.com/en/detail-view/fet-specialists-for-the-extrusion-of-ultra-thin-filaments/Link
- •
[PPT] MONOFILAMENT EXTRUSION PROCESS. (n.d.). https://alokrj.weebly.com/uploads/6/0/5/7/60576155/g._monofilament_extrusion_process..pptLink
- •
Monofilament process | PPTX. (2017, October 1). https://www.slideshare.net/slideshow/monofilament-process/80341061Link