
Introducción
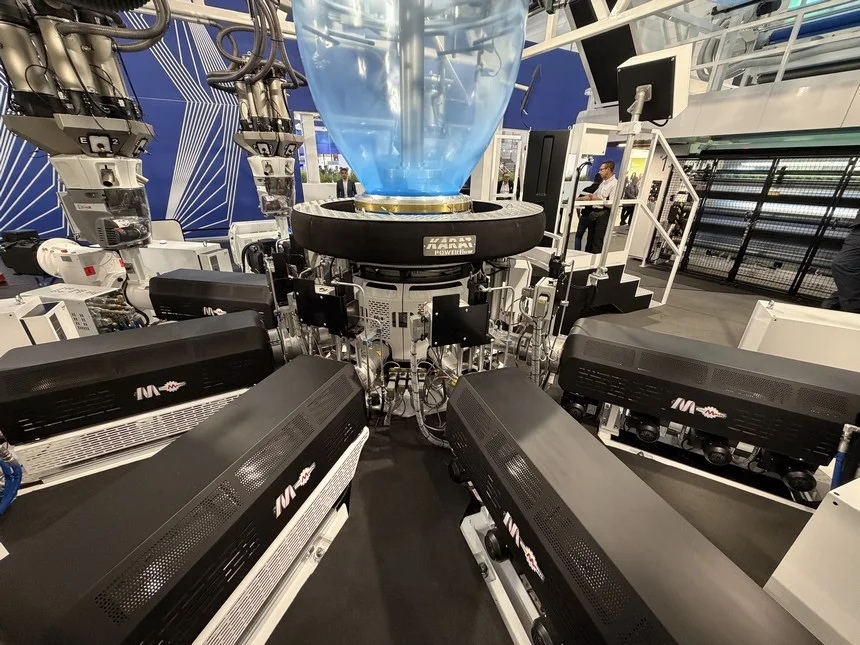
Líneas de extrusión para film soplado son sistemas de procesamiento integrados que convierten pellets de polímero en film tubular continuo, que luego se infla, enfría, aplana y enrolla en rollos para usos en embalaje, industrial, agrícola y técnico. El proceso es uno de los métodos de formación de film más importantes en el procesamiento de plásticos porque combina alta productividad, amplia compatibilidad de materiales y la capacidad de adaptar propiedades mediante coextrusión multicapa, control de burbuja y equipos de manipulación aguas abajo.
Una línea de film soplado moderna típicamente incluye uno o más extrusores, un dado circular, un anillo de aire o sistema de enfriamiento interno de burbuja, un marco de colapso, nip rolls y un enrollador, con sistemas auxiliares como alimentación gravimétrica, filtración de masa fundida, medición de espesor, tratamiento de superficie y control automático de perfil cada vez más comunes en líneas de alta gama. Con el tiempo, la tecnología ha evolucionado de simples líneas de polietileno monocapa a sistemas altamente diseñados capaces de producir estructuras multicapa complejas, anchos planos anchos y mayor rendimiento con mejor eficiencia energética y estabilidad del proceso.
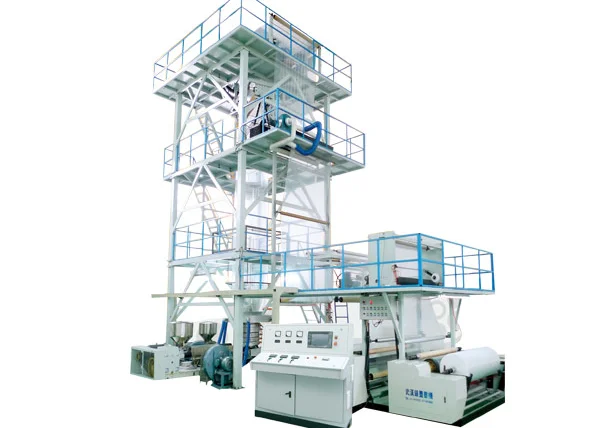
La tecnología es central para el embalaje flexible, especialmente para bolsas, sobres, liners, telas de laminación y films industriales, pero también sirve a mercados médicos, agrícolas, geomembranas y técnicos especializados. Al mismo tiempo, el sector está siendo remodelado por demandas de sostenibilidad, incluyendo la necesidad de procesar materiales reciclados y de menor espesor, reducir el uso de energía y apoyar diseños mono-material que sean más fáciles de reciclar.
Historia y desarrollo
La producción temprana de film soplado dependía de sistemas relativamente simples de un solo extrusor que formaban un tubo mediante un dado anular y usaban enfriamiento de aire externo y nip rolls mecánicos para crear film plano. El principio básico del proceso ha permanecido estable, pero el diseño de la línea se ha vuelto mucho más sofisticado a medida que aumentaron los requisitos de rendimiento del film.
Los hitos clave de desarrollo incluyen:
- La comercialización de la coextrusión, que permitió combinar múltiples polímeros en una estructura de film y habilitar capas funcionales para sellado, barrera, rigidez e imprimibilidad.
- La adopción de enfriamiento interno de burbuja (IBC) y sistemas avanzados de anillo de aire, que mejoraron las tasas de salida y la estabilidad de la burbuja en líneas de mayor rendimiento.
- La expansión del control automatizado del proceso, incluyendo medidores de espesor, control de perfil de lazo cerrado y registro de datos, que mejoraron la uniformidad del calibre y redujeron los desperdicios en grados de embalaje exigentes.
Más recientemente, los fabricantes han introducido líneas más anchas, mayor número de capas y sistemas optimizados para la producción de film reciclado y de menor espesor, reflejando tanto la presión del mercado como los cambios regulatorios.
Descripción técnica
Una línea de extrusión de film soplado funciona fundiendo el polímero en un extrusor, forzando la masa fundida a través de un dado anular, inflando el tubo emergente con aire, enfriando la burbuja y colapsándola en film plano para enrollarlo. El paso de inflado estira el film tanto en dirección de máquina como transversal, lo que ayuda a determinar la resistencia, claridad y equilibrio dimensional del film.
Módulos principales del proceso
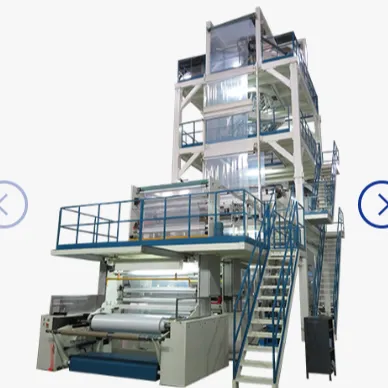
- Sistema de extrusor y tolva: alimenta y plastifica la resina, a menudo grados de PE como LDPE, LLDPE y HDPE, aunque también se usan PP, PA, EVA y mezclas.
- Cambiador de malla y filtración de masa fundida: elimina la contaminación y protege el dado de geles o partículas sin fundir.
- Cabezal de dado: usualmente anular, con líneas multicapa usando un extrusor por material y un dado de coextrusión común.
- Anillo de aire y enfriamiento de burbuja: elimina el calor de la superficie del film y estabiliza la geometría de la burbuja.
- Marco de colapso y nip rolls: aplana la burbuja en tubo plano y la tira a través de la línea.
- Enrollador: rebobina el film en rollos para conversión, corte, impresión o fabricación de bolsas.
Parámetros operativos comunes
El rendimiento típico de la línea depende en gran medida de la resina, diámetro del dado, enfriamiento y objetivo de salida, pero varios puntos de referencia prácticos se citan ampliamente en fuentes de la industria:
- La relación de inflado (BUR) está comúnmente en el rango de aproximadamente 1,5:1 a 4:1, con optimización según el producto.
- El ancho plano puede variar desde formatos estrechos de línea piloto alrededor de 25–1100 mm hasta líneas industriales alrededor de 1000–3300 mm, con algunos sistemas alcanzando 4000 mm o más.
- La salida en sistemas comerciales puede variar desde cantidades piloto hasta varios cientos de kilogramos por hora, con algunas líneas de alto rendimiento anunciadas hasta 800–1000 kg/h.
- La velocidad de línea para film soplado suele estar en el rango de aproximadamente 100–200 m/min, aunque la velocidad real depende fuertemente del calibre del film y la capacidad de enfriamiento.
- El número de capas en líneas de producción suele variar de 3 a 11 capas, con sistemas especiales que superan eso en configuraciones avanzadas de coextrusión.
Estructura del film y control de calidad
Las propiedades del film están gobernadas por la interacción de la resistencia de la masa fundida, tasa de enfriamiento, estiramiento, BUR, altura de la línea de escarcha y composición de capas. Los films multicapa permiten que capas separadas realicen funciones diferentes, como iniciación de sellado, resistencia a la perforación, rendimiento de barrera o colocación de contenido reciclado. El tratamiento de superficie como el tratamiento corona a menudo se añade cuando se requiere adhesión de impresión o rendimiento de laminación.
Tipos y variaciones
| Tipo de línea de film soplado | Características principales | Uso típico |
|---|---|---|
| Línea monocapa | Un extrusor, dado más simple, menor costo de capital | Bolsas de uso general, liners, embalaje básico |
| Línea de coextrusión multicapa | Dos o más extrusores alimentando un dado | Films de barrera, embalaje sellable, films técnicos |
| Línea de film soplado enfriada por agua | Enfriamiento mejorado para grados especiales de film y estabilización más rápida | Ciertos films especializados, polímeros sensibles al procesamiento |
| Línea equipada con IBC | Enfriamiento interno de burbuja para mayor salida y mejor control de burbuja | Producción de embalaje de alto rendimiento y anchos anchos |
| Línea piloto/laboratorio | Diámetros de extrusor pequeños y configuración modular | I+D, pruebas de formulación, desarrollo de procesos |
| Línea de alto número de capas | Diseño avanzado de bloque de alimentación o dado para muchas capas | Embalaje premium, estructuras funcionales y de barrera |
Las líneas monocapa siguen siendo importantes donde importan el costo y la simplicidad, pero las líneas multicapa dominan el embalaje de mayor valor porque permiten que un film combine tenacidad, sellabilidad, propiedades ópticas y uso de material de menor espesor. Algunos sistemas modernos también apuntan a films técnicos de ancho estrecho o telas industriales muy anchas, reflejando la diversidad de requisitos de uso final.
Aplicaciones y usos
Las líneas de extrusión de film soplado se usan más intensamente en embalaje flexible, incluyendo bolsas de compras, bolsas de productos, bolsas de basura, film de capucha elástica y telas form-fill-seal. También se usan ampliamente para film de laminación, embalaje de alimentos, embalaje médico-farmacéutico, film agrícola y films protectores industriales.
Aplicaciones adicionales incluyen:
- Film agrícola, donde la tenacidad y la resistencia ambiental son importantes.
- Geomembranas y films impermeabilizantes, especialmente para grados técnicos más gruesos y formulaciones biodegradables.
- Embalaje médico y farmacéutico, donde la limpieza, consistencia y rendimiento de barrera son críticos.
- Liners industriales y sacos de servicio pesado, donde la resistencia a la perforación y la integridad del sellado importan.
Una aplicación de menor ajuste es la producción de lámina rígida ópticamente crítica, porque el film soplado está optimizado para film tubular y conversión plana en lugar de las superficies planas y altamente pulidas típicamente requeridas para lámina rígida o usos de acristalamiento óptico.
Innovaciones tecnológicas y automatización
La automatización se ha convertido en una característica definitoria de las líneas modernas de film soplado. Los sistemas recientes usan cada vez más:
- Control automático de espesor basado en medidores de escaneo y ajuste de burbuja de lazo cerrado.
- Gestión de recetas y diagnósticos digitales para arranque repetible y cambios de grado.
- Dosificación gravimétrica y alimentación por pérdida de peso para mejorar la precisión de la formulación y reducir la variación.
- Estabilización avanzada de burbuja, incluyendo mejor diseño de anillo de aire e integración de IBC para mayor rendimiento.
- Tratamiento e inspección de superficie en línea, apoyando impresión, laminación y conversión aguas abajo.
Las líneas multicapa dependen particularmente de un equilibrio preciso de extrusores y distribución de masa fundida, ya que el espesor de capa está controlado por el rendimiento relativo de cada extrusor y el diseño de flujo del dado. Esto hace que los sistemas modernos de coextrusión sean altamente sensibles al diseño del tornillo, control de temperatura de masa fundida y consistencia del tiempo de residencia.
Aspectos ambientales y de sostenibilidad
Las líneas de film soplado están bajo presión creciente para mejorar su perfil ambiental. Los temas de sostenibilidad más importantes son:
- Eficiencia energética: menor uso específico de energía mediante zonas de calentamiento mejoradas, accionamientos eficientes, enfriamiento optimizado y reducción de generación de desperdicios.
- Reducción de material: el menor espesor y control de perfil permiten films más delgados con rendimiento equivalente.
- Procesamiento de contenido reciclado: se espera cada vez más que las líneas modernas manejen polímeros reprocesados y reciclados post-consumo, aunque la contaminación y la estabilidad de la masa fundida siguen siendo desafíos.
- Estructuras reciclables: las estructuras mono-material y multicapa simplificadas se están volviendo más atractivas que los laminados de polímeros mixtos heredados.
- Reducción de desperdicios: el control estable de burbuja, mejor filtración y gestión automática de calibre reducen los recortes y la salida fuera de especificación.
Un intercambio central es que los films multicapa pueden mejorar el rendimiento funcional y reducir el uso total de material, sin embargo, también pueden complicar el reciclaje si se combinan polímeros incompatibles. Esto ha acelerado el interés en arquitecturas de barrera basadas en poliolefina y otras estrategias reciclables por diseño.
Impacto económico y del mercado global
Las líneas de film soplado ocupan una posición importante en el mercado global de maquinaria de embalaje flexible porque sirven productos de alto volumen y demanda repetida con ciclos de comercialización relativamente rápidos. La demanda es impulsada por el embalaje de alimentos, bienes de consumo, logística, higiene, agricultura y contención industrial, todos los cuales dependen de producción de film de bajo costo y alto rendimiento.
El mercado también está moldeado por una división entre:
- Líneas orientadas a productos básicos, donde dominan la salida, el tiempo de actividad y el costo por kilogramo.
- Líneas de alta especificación, donde el rendimiento de barrera, el menor espesor y la reciclabilidad justifican un mayor costo de capital.
- Sistemas piloto y de desarrollo, que apoyan la innovación de resinas, validación de procesos y calificación del cliente.
Fabricantes como Reifenhäuser, Windmöller & Hölscher, Davis-Standard, Colines, Luigi Bandera, Windsor Machines y Kabra ExtrusionTechnik son destacados en diferentes segmentos, particularmente en coextrusión de alto número de capas, sistemas de formato ancho e ingeniería de líneas específicas para aplicaciones.
Desafíos actuales e innovaciones
El segmento enfrenta varios desafíos técnicos persistentes:
- Inestabilidad de la burbuja a mayores salidas o con mezclas recicladas de baja resistencia de masa fundida.
- Variación de calibre a través de telas anchas, especialmente en estructuras multicapa.
- Acumulación en el dado y sensibilidad a la contaminación, particularmente al usar contenido reciclado o aditivos.
- Intensidad energética y huella de carbono, especialmente para líneas más antiguas con automatización limitada.
- Compatibilidad entre rendimiento y reciclabilidad, que cada vez más restringe la selección de materiales.
La innovación se concentra en mejor enfriamiento, distribución de masa fundida mejorada, control digital y ventanas de proceso adaptadas a materiales reciclados o de base biológica. También hay fuerte actividad de desarrollo en líneas compactas, conceptos de cambio rápido y diseños que reducen pérdidas por purga y desperdicios de arranque.
Perspectivas futuras
Es probable que las futuras líneas de extrusión de film soplado hagan énfasis en la digitalización, la eficiencia de recursos y el diseño de film orientado a la reciclabilidad. Se espera que los constructores de líneas sigan impulsando mayor número de capas donde la función lo demande, mientras desarrollan simultáneamente estructuras mono-material más simples que puedan cumplir objetivos de sostenibilidad sin sacrificar barrera o maquinabilidad.
Es probable que haya más progreso en:
- Control de calibre de lazo cerrado más preciso
- Mejor manejo de alimentaciones recicladas y variables
- Mayor eficiencia de enfriamiento y menor consumo específico de energía
- Cambios de grado más rápidos con menor pérdida por purga
- Integración de datos de proceso en analíticas de toda la fábrica y mantenimiento predictivo
Como resultado, las líneas de extrusión de film soplado seguirán siendo una tecnología central en el embalaje flexible, pero con énfasis creciente en la eficiencia de materiales, inteligencia de la línea y compatibilidad de fin de vida útil en lugar de solo el rendimiento.
Referencias
- •
Blown film extrusion process explained. (n.d.). Amcor Plastics. https://amcorplastics.com/blown-film-extrusion-process-explained/Link
- •
Blown film extrusion process for polybags: Technical overview and applications. (n.d.). Scientific Research Publishing. https://www.scirp.org/pdf/aces2024144_23701299.pdfLink
- •
Blown film lines by W&H. (2025, March 14). Windmöller & Hölscher. https://www.wh.group/na/en/our_products/extrusion/blown_film_lines/Link
- •
Blown film. (n.d.). British Plastics Federation. https://www.bpf.co.uk/plastipedia/processes/Blown_Film.aspxLink
- •
Beginner's guide to blown film extrusion. (2026, August 5). Green Extrusion. https://green-extrusion.eu/know-how/extrusion-technology/beginners-guide-to-blown-film-extrusion/Link
- •
Blown film: An overview. (2016, October 21). ScienceDirect. https://www.sciencedirect.com/topics/engineering/blown-filmLink
- •
Guide to blown film extrusion machines. (2023, May 22). Chi Yang. https://www.chyiyang.com/guide-to-blown-film-extrusion-machinesLink
- •
Blown film extrusion process for polybags: Technical overview and applications. (2024, September 29). Scientific Research Publishing. https://www.scirp.org/journal/paperinformation?paperid=136385Link
- •
What is blown film extrusion? (2021, October 1). FKuR. https://fkur.com/en/knowledgebase/blown-film-extrusion/Link
- •
How does blown film extrusion work? (2025, June 24). Zhuxin Machine. https://www.zhuxinmachine.com/blog/how-does-blown-film-extrusion-work.htmlLink
- •
5 steps to the blown film extrusion manufacturing process. (2024, June 25). Dallas Plastics. https://dallasplastics.com/blog/blown-film-extrusion-manufacturing-process/Link
- •
Blown film lines from Reifenhäuser. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/Link
- •
Blown film extrusion lines. (2023, December 15). Plastic-Industry.gr. https://plastic-industry.gr/en/blown-film-extrusion-lines/Link
- •
Mechanik-science.com. (n.d.). https://pdfs.semanticscholar.org/9f39/9fb1be0ae0050a05ab27e9daa75cace9da17.pdfLink
- •
Blown film extrusion lines. (2026, June 15). Colines SpA. https://www.colines.it/extrusion-lines/blown-film-linesLink
- •
Blown film extrusion lines. (2026, May 22). Luigi Bandera. https://www.luigibandera.com/products/blown-film/Link
- •
7-layer blown film extrusion line. (2023, February 22). Windsor Machines. https://windsormachines.com/7-layer-blown-film-extrusion/Link
- •
Film extrusion: An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/film-extrusionLink
- •
EVO. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/evoLink
- •
Faqs of blown film extrusion. (n.d.). Plastar Machine. https://www.plastar-machine.com/en/article/the-manufacturing-process-of-blown-film-extrusion.htmlLink
- •
Cost-effectiveness. (2019, May 16). PPC Flex. https://ppcflex.com/blog/the-blown-film-process/Link
- •
Extrusion lines product finder. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines-product-finder/Link
- •
Film extrusion guide. (n.d.). LyondellBasell. https://www.lyondellbasell.com/globalassets/archives/sites/2022/tappi/a-guide-to-film-extrusion.pdfLink
- •
Blown film extrusion lines. (2014). Boolani. http://www.sme.in/boolani/product.htmlLink
- •
Blown film extrusion machinery. (2018, April 26). Davis-Standard. https://davis-standard.com/converting_system/blown-film/Link
- •
EVO multi bubble. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/evo-multibubbleLink
- •
Polymer processing lab machines. (2026, April 16). Scribd. https://www.scribd.com/document/464677997/Coex-BlownFilm-0805Link
- •
Blown film lines. (n.d.). Kabra ExtrusionTechnik. https://www.kolsite.com/blown-film-lines.phpLink
- •
Advanced coextrusion systems guide. (2026, January 20). Scribd. https://www.scribd.com/document/658585504/MultilayerBlownupLink
- •
Polymer processing lab machines. (2026, January 6). Scribd. https://id.scribd.com/document/464677997/Coex-BlownFilm-0805Link
- •
Extrusion of tubular (blown) film. (n.d.). Polyregion. http://www.polyregion.org/files/attachments/13135/449165_02_Extrusion_of_tubular.pdfLink
- •
Blown film coex. (2025, July 22). Scribd. https://www.scribd.com/doc/314748035/Blown-Film-CoexLink
- •
Blown film lines P (air-cooled). (2024, October 22). COLLIN Lab & Pilot Solutions. https://www.collin-solutions.com/en/product/blown-film-lines-p-air-cooled/Link
- •
Extrusion systems. (2024, October 22). The Free Library. https://www.thefreelibrary.com/Extrusion+systems.-a0138996619Link
- •
Blown film catalogue. (n.d.). https://2.imimg.com/data2/UW/TV/MY-2325449/rex-series-ibc-three-layer-blown-film-co-extrusion-lines.pdfLink
- •
12 essential components of blown film line. (2024, May 27). Plastar Machine. https://www.plastar-machine.com/en/article/Components-of-Blown-Film-Extrusion-Lines.htmlLink
- •
Plastic extrusion. (2006, June 11). Wikipedia. https://en.wikipedia.org/wiki/Plastic_extrusionLink
- •
Types of blown film extrusion machines. (2024, January 30). Plasco. https://www.plasco.com.tw/en/article/Types-of-Blown-Film-Extrusion-Machines-for-Plastic-Bags.htmlLink
- •
Extrusion: Equipment, processing techniques & troubleshooting. (2025, July 8). SpecialChem. https://www.specialchem.com/plastics/guide/an-in-depth-look-at-extrusionLink
- •
Blown film. (2025, May 20). Scribd. https://www.scribd.com/document/83161700/Blown-FilmLink
- •
Extrusion blown film. (2025, May 3). Scribd. https://pt.scribd.com/document/360343843/extrusion-blown-filmLink
- •
Two types of plastic extrusion process—recycling and film blowing. (n.d.). Polystar. https://www.polystarco.com/blog-detail/two-types-of-plastic-extrusion-process-recycling-and-film-blowing/Link