
المقدمة
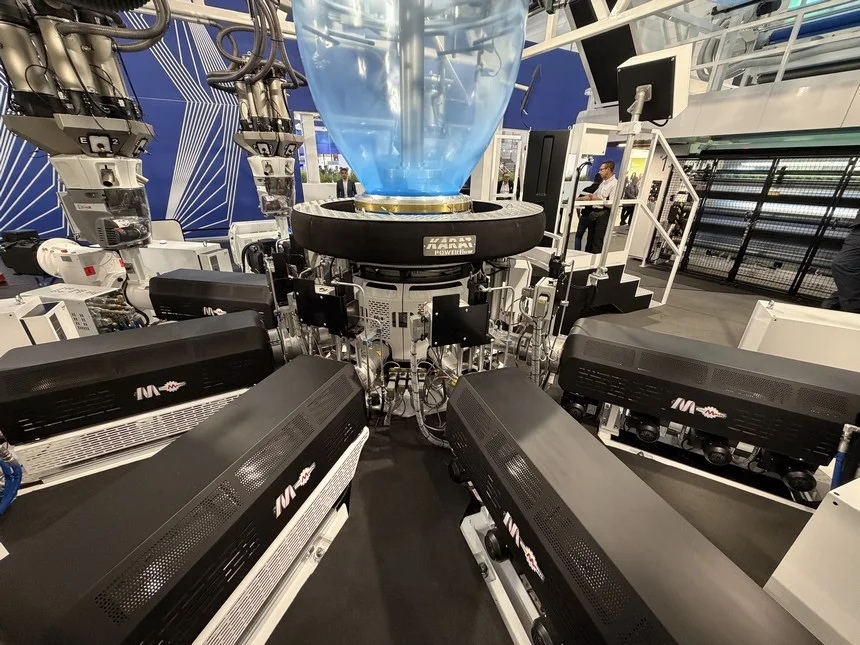
خطوط البثق للأفلام المنفوخة هي أنظمة معالجة متكاملة تحول حبيبات البوليمر إلى فيلم أنبوبي مستمر، والذي يتم نفخه بعد ذلك، تبريده، تسطيحه، ولفه إلى لفائف للاستخدامات التعبئة والتغليف، الصناعية، الزراعية، والتقنية. العملية هي إحدى أهم طرق تشكيل الأفلام في معالجة البلاستيك لأنها تجمع بين الإنتاجية العالية، التوافق الواسع مع المواد، والقدرة على تخصيص الخصائص من خلال البثق المشترك متعدد الطبقات، التحكم في الفقاعة، ومعدات المعالجة اللاحقة.
تشتمل خط البثق المنفوخ الحديث عادة على واحد أو أكثر من البثق، قالب دائري، حلقة هواء أو نظام تبريد داخلي للفقاعة، إطار طي، بكرات نيب بكرات، وآلة لف، مع أنظمة مساعدة مثل التغذية الجاذبية، ترشيح الذوبان، قياس السمك، معالجة السطح، والتحكم التلقائي في الملف الشخصي أصبحت شائعة بشكل متزايد على الخطوط المتطورة. مع مرور الوقت، تطورت التكنولوجيا من خطوط البولي إيثيلين أحادية الطبقة البسيطة إلى أنظمة مصممة هندسيًا قادرة على إنتاج هياكل متعددة الطبقات معقدة، وعروض مسطحة واسعة، وإنتاج أعلى مع كفاءة طاقة محسنة واستقرار العملية.
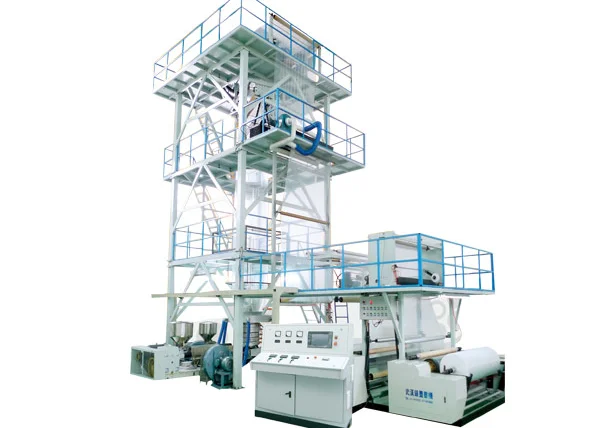
تُعد التكنولوجيا أساسية للتعبئة المرنة، خاصة للأكياس والأكياس الصغيرة والبطانات وشبكات التصفيح والأفلام الصناعية، لكنها تخدم أيضًا أسواق الطب والزراعة والأغشية الأرضية والتقنية المتخصصة. في الوقت نفسه، يتم إعادة تشكيل القطاع من خلال متطلبات الاستدامة، بما في ذلك الحاجة إلى معالجة المواد المعاد تدويرها والمخفضة السماكة، وتقليل استهلاك الطاقة، ودعم تصميمات المواد الأحادية التي يسهل إعادة تدويرها.
التاريخ والتطوير
اعتمد إنتاج الأفلام المنفوخة المبكر على أنظمة بثق واحدة بسيطة نسبيًا تشكل أنبوبًا من خلال قالب حلقي وتستخدم التبريد الهوائي الخارجي وبكرات النيب الميكانيكية بكرات لإنشاء فيلم مسطح. ظل مبدأ العملية الأساسي مستقرًا، لكن تصميم الخط أصبح أكثر تعقيدًا بكثير مع زيادة متطلبات أداء الفيلم.
تشمل المعالم الرئيسية للتطوير:
- تسويق البثق المشترك، الذي سمح بدمج بوليمرات متعددة في هيكل فيلم واحد وأتاح طبقات وظيفية للإغلاق والحاجز والصلابة وقابلية الطباعة.
- اعتماد تبريد الفقاعة الداخلي (IBC) وأنظمة حلقات الهواء المتقدمة، مما حسّن معدلات الإنتاج واستقرار الفقاعة على الخطوط ذات الأداء الأعلى.
- توسيع التحكم الآلي في العملية، بما في ذلك مقاييس السمك والتحكم المغلق في الملف الشخصي وتسجيل البيانات، مما حسّن توحيد القياس وقلل الهدر في درجات التعبئة الصعبة.
في الآونة الأخيرة، قدم المصنعون خطوطًا أوسع وعدد طبقات أعلى وأنظمة محسنة لإنتاج الأفلام المعاد تدويرها والمخفضة السماكة، مما يعكس كلًا من ضغط السوق والتغيير التنظيمي.
نظرة فنية عامة
يعمل خط بثق الفيلم المنفوخ عن طريق صهر البوليمر في البثق، دفع الذوبان عبر قالب حلقي، نفخ الأنبوب الناشئ بالهواء، تبريد الفقاعة، وطيها إلى فيلم مسطح لللف. تساعد خطوة النفخ في تمدد الفيلم في كل من اتجاه الآلة والاتجاه العرضي، مما يساعد في تحديد قوة الفيلم ووضوحه وتوازن الأبعاد.
وحدات العملية الرئيسية
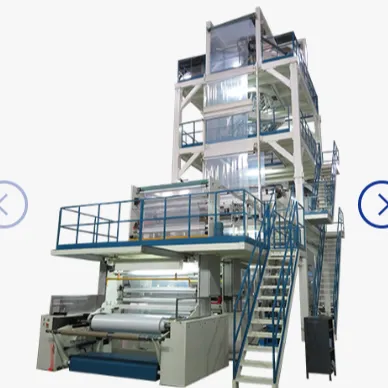
- نظام البثق والقادوس: يغذي ويُلدن الراتنج، غالبًا درجات البولي إيثيلين مثل LDPE وLLDPE وHDPE، على الرغم من استخدام PP وPA وEVA والخلائط أيضًا.
- مغير الشاشة وترشيح الذوبان: يزيل التلوث ويحمي القالب من الهلام أو الجسيمات غير المنصهرة.
- رأس القالب: عادة حلقي، مع خطوط متعددة الطبقات تستخدم بثقًا واحدًا لكل مادة وقالب بثق مشترك مشترك.
- حلقة الهواء وتبريد الفقاعة: تزيل الحرارة من سطح الفيلم وتثبت هندسة الفقاعة.
- إطار الطي وبكرات النيب بكرات: تسطح الفقاعة إلى أنبوب مسطح وتسحبه عبر الخط.
- آلة اللف: تعيد لف الفيلم إلى لفائف للتحويل أو التقطيع أو الطباعة أو صنع الأكياس.
معاملات التشغيل الشائعة
يعتمد أداء الخط النموذجي بشكل كبير على الراتنج وقطر القالب والتبريد وهدف الإنتاج، لكن العديد من المعايير العملية يُستشهد بها على نطاق واسع في مصادر الصناعة:
- نسبة النفخ (BUR) تكون عادة في نطاق 1.5:1 إلى 4:1 تقريبًا، مع تحسين يعتمد على المنتج.
- العرض المسطح يمكن أن يتراوح من تنسيقات خطوط التجربة الضيقة حوالي 25–1100 مم إلى الخطوط الصناعية حوالي 1000–3300 مم، مع وصول بعض الأنظمة إلى 4000 مم أو أكثر.
- الإنتاج على الأنظمة التجارية قد يتراوح من كميات التجربة إلى عدة مئات من الكيلوغرامات في الساعة، مع الإعلان عن بعض الخطوط عالية الإنتاج حتى 800–1000 كجم/ساعة.
- سرعة الخط للفيلم المنفوخ غالبًا في نطاق 100–200 م/دقيقة تقريبًا، على الرغم من أن السرعة الفعلية تعتمد بشدة على سمك الفيلم وسعة التبريد.
- عدد الطبقات على خطوط الإنتاج يتراوح عادة من 3 إلى 11 طبقة، مع امتداد أنظمة خاصة إلى ما بعد ذلك في تكوينات البثق المشترك المتقدمة.
هيكل الفيلم ومراقبة الجودة
تُحكم خصائص الفيلم من خلال تفاعل قوة الذوبان ومعدل التبريد والسحب ونسبة النفخ وارتفاع خط الصقيع وتركيب الطبقات. تسمح الأفلام متعددة الطبقات بأداء طبقات منفصلة لوظائف مختلفة، مثل بدء الإغلاق ومقاومة الثقب وأداء الحاجز أو وضع المحتوى المعاد تدويره. غالبًا ما تُضاف معالجة السطح مثل معالجة الكورونا عندما تكون التصاق الطباعة أو أداء التصفيح مطلوبًا.
الأنواع والاختلافات
| نوع خط الفيلم المنفوخ | الميزات الرئيسية | الاستخدام النموذجي |
|---|---|---|
| خط أحادي الطبقة | بثق واحد، قالب أبسط، تكلفة رأسمالية أقل | أكياس الأغراض العامة والبطانات والتعبئة الأساسية |
| خط البثق المشترك متعدد الطبقات | اثنان أو أكثر من البثق تغذي قالبًا واحدًا | أفلام الحاجز والتعبئة القابلة للإغلاق والأفلام التقنية |
| خط الفيلم المنفوخ المبرد بالماء | تبريد محسن لدرجات الأفلام الخاصة والتثبيت الأسرع | بعض الأفلام المتخصصة والبوليمرات الحساسة للمعالجة |
| خط مجهز بـ IBC | تبريد الفقاعة الداخلي لإنتاج أعلى وتحكم أفضل في الفقاعة | التعبئة عالية الإنتاج والإنتاج ذو العرض الواسع |
| خط التجربة/المختبر | أقطار بثق صغيرة وتكوين معياري | البحث والتطوير وتجارب التركيبات وتطوير العملية |
| خط عالي عدد الطبقات | تصميم متقدم لكتلة التغذية أو القالب للعديد من الطبقات | التعبئة الفاخرة والهياكل الوظيفية والحاجزة |
تظل الخطوط أحادية الطبقة مهمة حيث تهم التكلفة والبساطة، لكن الخطوط متعددة الطبقات تهيمن على التعبئة ذات القيمة الأعلى لأنها تسمح لفيلم واحد بدمج المتانة وقابلية الإغلاق والخصائص البصرية واستخدام المواد المخفضة السماكة. تستهدف بعض الأنظمة الحديثة أيضًا الأفلام التقنية ذات العرض الضيق أو الشبكات الصناعية الواسعة جدًا، مما يعكس تنوع متطلبات الاستخدام النهائي.
التطبيقات والاستخدامات
تُستخدم خطوط بثق الأفلام المنفوخة بشكل كبير في التعبئة المرنة، بما في ذلك أكياس التسوق وأكياس المنتجات وأكياس القمامة وفيلم الغطاء المطاطي وشبكات التعبئة والختم. كما تُستخدم على نطاق واسع لـ فيلم التصفيح وتعبئة المواد الغذائية والتعبئة الطبية الصيدلانية والفيلم الزراعي والأفلام الواقية الصناعية.
تشمل التطبيقات الإضافية:
- الفيلم الزراعي، حيث تكون المتانة والمقاومة البيئية مهمة.
- الأغشية الأرضية وأفلام العزل المائي، خاصة للدرجات التقنية السميكة والتركيبات القابلة للتحلل.
- التعبئة الطبية والصيدلانية، حيث النظافة والتوافق وأداء الحاجز أمور حاسمة.
- البطانات الصناعية والأكياس الثقيلة، حيث تهم مقاومة الثقب وسلامة الإغلاق.
تطبيق أقل ملاءمة هو إنتاج الصفائح الصلبة ذات المتطلبات البصرية الحرجة، لأن الفيلم المنفوخ مُحسَّن للفيلم الأنبوبي والتحويل المسطح بدلاً من الأسطح المسطحة المصقولة للغاية المطلوبة عادة للصفائح الصلبة أو الاستخدامات البصرية.
الابتكارات التكنولوجية والأتمتة
أصبحت الأتمتة ميزة محددة لخطوط الأفلام المنفوخة الحديثة. تستخدم الأنظمة الحديثة بشكل متزايد:
- التحكم التلقائي في السمك بناءً على مقاييس المسح والتعديل المغلق للفقاعة.
- إدارة الوصفات والتشخيص الرقمي للبدء المتكرر وتغييرات الدرجات.
- الجرعات الجاذبية والتغذية بفقدان الوزن لتحسين دقة التركيب وتقليل التباين.
- تثبيت الفقاعة المتقدم، بما في ذلك تصميم أفضل لحلقة الهواء ودمج IBC لإنتاجية أعلى.
- معالجة وفحص السطح المضمن، دعم الطباعة والتصفيح والتحويل اللاحق.
تعتمد الخطوط متعددة الطبقات بشكل خاص على توازن دقيق للبثق وتوزيع الذوبان، حيث يتم التحكم في سمك الطبقة من خلال الإنتاجية النسبية لكل بثق وتصميم تدفق القالب. هذا يجعل أنظمة البثق المشترك الحديثة حساسة للغاية لتصميم اللولب والتحكم في درجة حرارة الذوبان واتساق وقت الإقامة.
الجوانب البيئية والاستدامة
تتعرض خطوط الأفلام المنفوخة لضغوط متزايدة لتحسين ملفها البيئي. أهم مواضيع الاستدامة هي:
- كفاءة الطاقة: تقليل استخدام الطاقة النوعي من خلال مناطق التسخين المحسنة والمحركات الفعالة والتبريد المحسن وتقليل توليد الهدر.
- تقليل المواد: يسمح التخفيض والتحكم في الملف الشخصي بأفلام أرق بأداء مكافئ.
- معالجة المحتوى المعاد تدويره: من المتوقع بشكل متزايد أن تتعامل الخطوط الحديثة مع البوليمرات المعاد معالجتها وما بعد الاستهلاك، على الرغم من أن التلوث واستقرار الذوبان يظلان تحديين.
- الهياكل القابلة لإعادة التدوير: أصبحت الهياكل أحادية المادة ومتعددة الطبقات المبسطة أكثر جاذبية من الصفائح متعددة البوليمرات القديمة.
- تقليل النفايات: يقلل التحكم المستقر في الفقاعة والترشيح الأفضل وإدارة القياس الآلي من التشذيب والإنتاج غير المطابق للمواصفات.
المقايضة المركزية هي أن الأفلام متعددة الطبقات يمكن أن تحسن الأداء الوظيفي وتقلل من إجمالي استخدام المواد، لكنها قد تعقد إعادة التدوير أيضًا إذا تم دمج بوليمرات غير متوافقة. وقد أدى هذا إلى تسريع الاهتمام بهياكل الحاجز القائمة على البولي أوليفين واستراتيجيات أخرى قابلة لإعادة التدوير بالتصميم.
التأثير الاقتصادي والعالمي للسوق
تحتل خطوط الأفلام المنفوخة مكانة رئيسية في سوق آلات التعبئة المرنة العالمية لأنها تخدم منتجات عالية الحجم ومتكررة الطلب بدورات تسويق سريعة نسبيًا. يُدفع الطلب من خلال تعبئة المواد الغذائية والسلع الاستهلاكية واللوجستيات والنظافة والزراعة والاحتواء الصناعي، وكلها تعتمد على إنتاج الأفلام منخفض التكلفة وعالي الإنتاجية.
يتشكل السوق أيضًا من خلال انقسام بين:
- الخطوط الموجهة نحو السلع، حيث يهيمن الإنتاج ووقت التشغيل والتكلفة لكل كيلوغرام.
- الخطوط عالية المواصفات، حيث يبرر أداء الحاجز والتخفيض وإعادة التدوير تكلفة رأسمالية أعلى.
- أنظمة التجربة والتطوير، التي تدعم ابتكار الراتنج والتحقق من العملية وتأهيل العملاء.
المصنعون مثل Reifenhäuser وWindmöller & Hölscher وDavis-Standard وColines وLuigi Bandera وWindsor Machines وKabra ExtrusionTechnik بارزون في قطاعات مختلفة، خاصة في البثق المشترك عالي الطبقات والأنظمة ذات التنسيق الواسع والهندسة الخطية الخاصة بالتطبيق.
التحديات الحالية والابتكارات
يواجه القطاع العديد من التحديات التقنية المستمرة:
- عدم استقرار الفقاعة عند الإنتاجيات الأعلى أو مع خلائط معاد تدويرها منخفضة قوة الذوبان.
- تباين القياس عبر الشبكات الواسعة، خاصة في الهياكل متعددة الطبقات.
- تراكم القالب وحساسية التلوث، خاصة عند استخدام المحتوى المعاد تدويره أو الإضافات.
- كثافة الطاقة والبصمة الكربونية، خاصة للخطوط القديمة ذات الأتمتة المحدودة.
- التوافق بين الأداء وإعادة التدوير، الذي يقيد بشكل متزايد اختيار المواد.
يتركز الابتكار في التبريد الأفضل وتوزيع الذوبان المحسن والتحكم الرقمي ونوافذ العملية المصممة خصيصًا للمواد المعاد تدويرها أو القائمة على المواد الحيوية. هناك أيضًا نشاط تطوير قوي في الخطوط المدمجة ومفاهيم التغيير السريع والتصاميم التي تقلل من خسائر التنظيف وهدر البدء.
التوقعات المستقبلية
من المرجح أن تركز خطوط بثق الأفلام المنفوخة المستقبلية على الرقمنة وكفاءة الموارد وتصميم الأفلام الموجه نحو إعادة التدوير. من المتوقع أن يستمر بناة الخطوط في دفع عدد طبقات أعلى حيث يتطلب الوظيفة ذلك، مع تطوير هياكل أحادية المادة أبسط في الوقت نفسه يمكنها تحقيق أهداف الاستدامة دون التضحية بالحاجز أو قابلية التشغيل الآلي.
من المرجح حدوث تقدم إضافي في:
- تحكم أكثر دقة في القياس المغلق
- معالجة أفضل للمواد المعاد تدويرها والمواد الخام المتغيرة
- كفاءة تبريد أعلى واستهلاك طاقة نوعي أقل
- تغييرات درجات أسرع مع تقليل خسائر التنظيف
- دمج بيانات العملية في التحليلات على مستوى المصنع والصيانة التنبؤية
نتيجة لذلك، ستظل خطوط بثق الأفلام المنفوخة تقنية أساسية في التعبئة المرنة، لكن مع تركيز متزايد على كفاءة المواد وذكاء الخط والتوافق مع نهاية العمر الافتراضي بدلاً من الإنتاجية وحدها.
المراجع
- •
Blown film extrusion process explained. (n.d.). Amcor Plastics. https://amcorplastics.com/blown-film-extrusion-process-explained/Link
- •
Blown film extrusion process for polybags: Technical overview and applications. (n.d.). Scientific Research Publishing. https://www.scirp.org/pdf/aces2024144_23701299.pdfLink
- •
Blown film lines by W&H. (2025, March 14). Windmöller & Hölscher. https://www.wh.group/na/en/our_products/extrusion/blown_film_lines/Link
- •
Blown film. (n.d.). British Plastics Federation. https://www.bpf.co.uk/plastipedia/processes/Blown_Film.aspxLink
- •
Beginner's guide to blown film extrusion. (2026, August 5). Green Extrusion. https://green-extrusion.eu/know-how/extrusion-technology/beginners-guide-to-blown-film-extrusion/Link
- •
Blown film: An overview. (2016, October 21). ScienceDirect. https://www.sciencedirect.com/topics/engineering/blown-filmLink
- •
Guide to blown film extrusion machines. (2023, May 22). Chi Yang. https://www.chyiyang.com/guide-to-blown-film-extrusion-machinesLink
- •
Blown film extrusion process for polybags: Technical overview and applications. (2024, September 29). Scientific Research Publishing. https://www.scirp.org/journal/paperinformation?paperid=136385Link
- •
What is blown film extrusion? (2021, October 1). FKuR. https://fkur.com/en/knowledgebase/blown-film-extrusion/Link
- •
How does blown film extrusion work? (2025, June 24). Zhuxin Machine. https://www.zhuxinmachine.com/blog/how-does-blown-film-extrusion-work.htmlLink
- •
5 steps to the blown film extrusion manufacturing process. (2024, June 25). Dallas Plastics. https://dallasplastics.com/blog/blown-film-extrusion-manufacturing-process/Link
- •
Blown film lines from Reifenhäuser. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/Link
- •
Blown film extrusion lines. (2023, December 15). Plastic-Industry.gr. https://plastic-industry.gr/en/blown-film-extrusion-lines/Link
- •
Mechanik-science.com. (n.d.). https://pdfs.semanticscholar.org/9f39/9fb1be0ae0050a05ab27e9daa75cace9da17.pdfLink
- •
Blown film extrusion lines. (2026, June 15). Colines SpA. https://www.colines.it/extrusion-lines/blown-film-linesLink
- •
Blown film extrusion lines. (2026, May 22). Luigi Bandera. https://www.luigibandera.com/products/blown-film/Link
- •
7-layer blown film extrusion line. (2023, February 22). Windsor Machines. https://windsormachines.com/7-layer-blown-film-extrusion/Link
- •
Film extrusion: An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/film-extrusionLink
- •
EVO. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/evoLink
- •
Faqs of blown film extrusion. (n.d.). Plastar Machine. https://www.plastar-machine.com/en/article/the-manufacturing-process-of-blown-film-extrusion.htmlLink
- •
Cost-effectiveness. (2019, May 16). PPC Flex. https://ppcflex.com/blog/the-blown-film-process/Link
- •
Extrusion lines product finder. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines-product-finder/Link
- •
Film extrusion guide. (n.d.). LyondellBasell. https://www.lyondellbasell.com/globalassets/archives/sites/2022/tappi/a-guide-to-film-extrusion.pdfLink
- •
Blown film extrusion lines. (2014). Boolani. http://www.sme.in/boolani/product.htmlLink
- •
Blown film extrusion machinery. (2018, April 26). Davis-Standard. https://davis-standard.com/converting_system/blown-film/Link
- •
EVO multi bubble. (n.d.). Reifenhäuser. https://reifenhauser.com/en/lines-components/extrusion-lines/blown-film-lines/evo-multibubbleLink
- •
Polymer processing lab machines. (2026, April 16). Scribd. https://www.scribd.com/document/464677997/Coex-BlownFilm-0805Link
- •
Blown film lines. (n.d.). Kabra ExtrusionTechnik. https://www.kolsite.com/blown-film-lines.phpLink
- •
Advanced coextrusion systems guide. (2026, January 20). Scribd. https://www.scribd.com/document/658585504/MultilayerBlownupLink
- •
Polymer processing lab machines. (2026, January 6). Scribd. https://id.scribd.com/document/464677997/Coex-BlownFilm-0805Link
- •
Extrusion of tubular (blown) film. (n.d.). Polyregion. http://www.polyregion.org/files/attachments/13135/449165_02_Extrusion_of_tubular.pdfLink
- •
Blown film coex. (2025, July 22). Scribd. https://www.scribd.com/doc/314748035/Blown-Film-CoexLink
- •
Blown film lines P (air-cooled). (2024, October 22). COLLIN Lab & Pilot Solutions. https://www.collin-solutions.com/en/product/blown-film-lines-p-air-cooled/Link
- •
Extrusion systems. (2024, October 22). The Free Library. https://www.thefreelibrary.com/Extrusion+systems.-a0138996619Link
- •
Blown film catalogue. (n.d.). https://2.imimg.com/data2/UW/TV/MY-2325449/rex-series-ibc-three-layer-blown-film-co-extrusion-lines.pdfLink
- •
12 essential components of blown film line. (2024, May 27). Plastar Machine. https://www.plastar-machine.com/en/article/Components-of-Blown-Film-Extrusion-Lines.htmlLink
- •
Plastic extrusion. (2006, June 11). Wikipedia. https://en.wikipedia.org/wiki/Plastic_extrusionLink
- •
Types of blown film extrusion machines. (2024, January 30). Plasco. https://www.plasco.com.tw/en/article/Types-of-Blown-Film-Extrusion-Machines-for-Plastic-Bags.htmlLink
- •
Extrusion: Equipment, processing techniques & troubleshooting. (2025, July 8). SpecialChem. https://www.specialchem.com/plastics/guide/an-in-depth-look-at-extrusionLink
- •
Blown film. (2025, May 20). Scribd. https://www.scribd.com/document/83161700/Blown-FilmLink
- •
Extrusion blown film. (2025, May 3). Scribd. https://pt.scribd.com/document/360343843/extrusion-blown-filmLink
- •
Two types of plastic extrusion process—recycling and film blowing. (n.d.). Polystar. https://www.polystarco.com/blog-detail/two-types-of-plastic-extrusion-process-recycling-and-film-blowing/Link