
はじめに
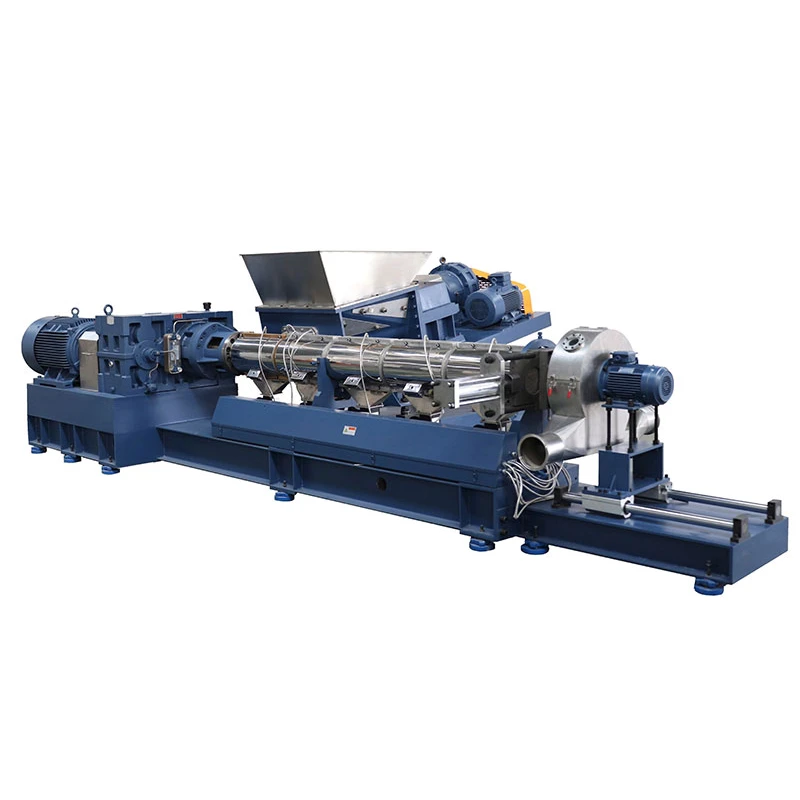
単軸押出機は、プラスチック製造において最も広く使用されている連続加工機であり、熱可塑性ペレット、粉末、またはリグラインドを均一な溶融ストリームに変換し、それをダイを通じてパイプ、シート、フィルム、プロファイル、ワイヤーコーティング、またはペレット化製品に成形します。その永続的な優位性は、機械的シンプルさ、安定した出力、比較的低い資本コスト、および商品およびエンジニアリング熱可塑性樹脂の高容量定常生産への強い適合性の組み合わせによるものです。
工業的実務では、機械は通常、供給、圧縮/遷移、および計量ゾーンに分割されたバレル・アンド・スクリューシステムとして理解され、固体が搬送、圧縮、溶融、均質化され、排出前に加圧されます。ツインスクリューシステムは集約的なコンパウンドおよび高充填配合に好まれるものの、単軸タイプは多くの押出ラインのデフォルトプラットフォームであり続け、挙動の良い材料に対して堅牢な溶融ポンプおよび一貫したスループットを提供します。
この技術は初期の加熱および力による溶融装置から、精密なスクリュー形状、溝付き供給、ベント、溶融濾過、重量式ドージング、閉ループ温度制御、およびデジタルプロセス監視を備えた高度にエンジニアリングされた押出機へと進化しました。最近の開発トレンドには、エネルギー効率の向上、溶融品質制御の改善、およびリサイクルおよびバイオベース原料との適合性が含まれ、これらはすべて、プラスチック生産者がサーキュラーエコノミーおよび脱炭素化の圧力に対応するにつれてますます重要になっています。
歴史と開発
単軸押出は、初期のスクリュー式材料搬送概念から、熱可塑性樹脂が20世紀に広く商業化されるにつれて工業的なポリマー加工方法へと発展しました。加熱バレル内の1本の回転スクリューという基本構造は、固体供給を連続的に搬送し、せん断により熱を発生させ、ダイ成形のための圧力を単一の機械で構築できるため、魅力的であることが証明されました。
重要なマイルストーンは3ゾーンスクリュー概念の洗練であり、供給セクションが固体搬送を処理し、遷移セクションが溶融および圧縮を促進し、計量セクションが圧力および溶融品質を安定化させます。この構造は、滞留時間、せん断、および異なるポリマーに対するポンプ挙動を調整できるようにしたため、現代のプラスチック押出の基盤となりました。
2番目のマイルストーンは、パイプ、フィルム、シート、およびプロファイル押出のための単軸ラインの広範な工業化であり、定常スループットおよび低い運用複雑さが特に価値がありました。並行して、押出機はペレット化および再処理操作の中心となり、完成品変換を超えてリサイクルおよびコンパウンド隣接ワークフローへの用途を拡大しました。
3番目のマイルストーンは、計装制御およびエネルギー監視への現代的移行です。最近の学術および産業研究は、スクリュー速度、溶融温度、圧力、および比エネルギー入力と製品品質の相関に焦点を当て、製造業者がスクラップを削減し一貫性を向上させるのを支援しています。
技術概要
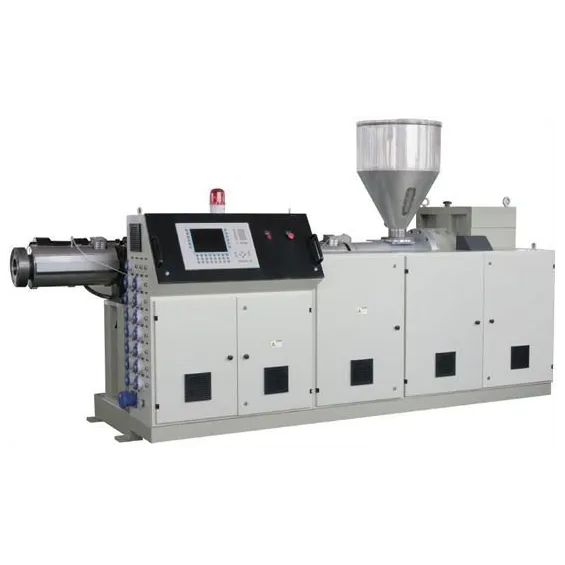
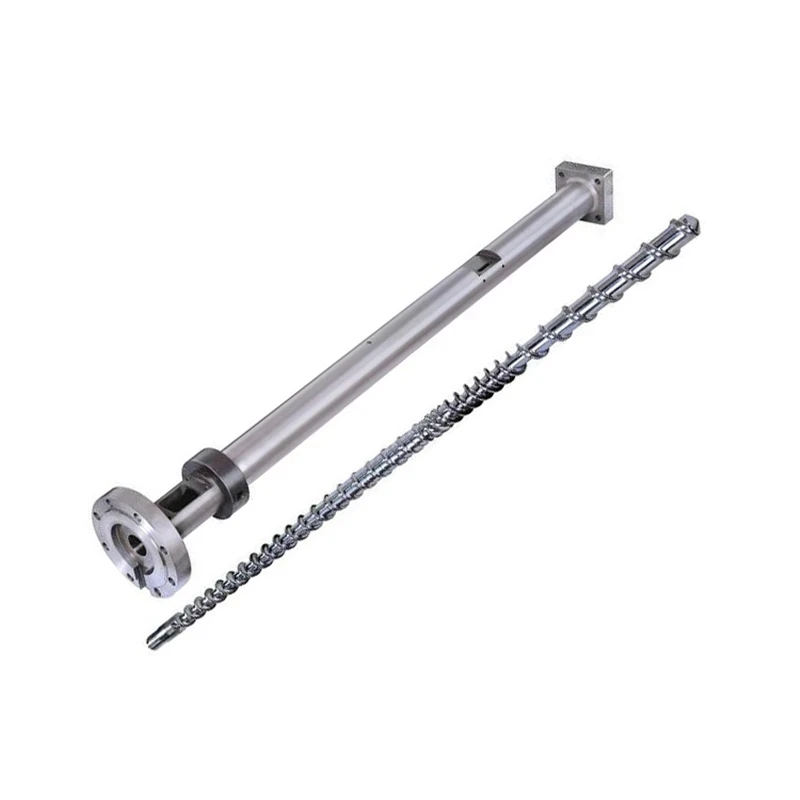
単軸押出機は、ホッパー、加熱バレル、回転スクリュー、駆動システム、ヒーターおよび冷却ゾーン、およびダイまたは下流ツーリングパッケージで構成されます。固体ポリマーはホッパーから重力により入り、スクリュー回転により前方に引きずられ、バレル熱および粘性せん断の組み合わせにより徐々に圧縮および溶融されます。
スクリューは同時に3つの機能を実行します:固体を搬送し、ポリマーを溶融し、溶融物をダイに圧力下でポンプします。供給ゾーンでは、ペレット、スクリューフライト、およびバレル壁の間の摩擦が材料を前方に移動させます;遷移ゾーンでは、チャネル深さが通常減少し、溶融割合が上昇します;計量ゾーンでは、機械が流れおよび圧力を安定化させ、ダイがより均一な溶融ストリームを受け取るようにします。
一般的なエンジニアリングパラメータには以下が含まれます:
- スクリュー速度: 直径、L/D比、および出力目標に応じて、多くのプラスチック用途で約20–200 rpmの範囲が一般的;熱感受性または寸法安定性が重要な場合は低速度が使用されます。
- L/D比: 工業用機械では20:1から36:1が頻繁に用いられ、より長いスクリューは一般に溶融および均質化を改善します。
- 圧縮比: 通常2:1から4:1程度で、多くの汎用スクリューは溶融および圧力発生のバランスのために3:1程度です。
- スループット: 小型実験室用機械では数kg/hから、生産ラインではパイプ、シート、およびペレット化サービスで特に数十kg/hから数t/hに及びます。
- 比エネルギー消費: ポリマー、スクリュー設計、およびライン速度に強く依存しますが、現代の押出ラインは、駆動エネルギーおよび熱管理が運用コストおよび溶融品質に実質的に影響するため、プロセス最適化の観点で議論されることが一般的です。
リサイクルおよび洗浄関連原料の場合、上流の脱水およびサイズ低減が非常に重要です。統合ラインでは、遠心脱水システムが押出前に水分を非常に低い残留レベルまで低減でき、造粒機またはペレタイザーは通常低ミリメートル範囲のフレークまたはリグラインドを生成し、粒子サイズ分布が供給安定性および溶融挙動に影響します。供給品質が不均一な場合、単軸押出機はツインスクリューシステムよりもサージングおよび脱揮発制限に敏感です。
動作原理
- 材料がホッパーからバレルに供給されます。
- スクリューが固体を前方に搬送し、摩擦および加熱により温度が上昇します。
- ポリマーが軟化、圧縮され、チャネル形状の変化に伴い溶融します。
- 溶融物が計量ゾーンで均質化および加圧されます。
- ダイが溶融ストリームを所望の形状に変換します。
- 下流の冷却、サイジング、および引取装置が最終寸法および表面品質を設定します。
この連続運転モードにより、機械はパイプ押出やケーブルコーティングなど、長時間の安定した出力が必要なラインに特に適しています。
タイプとバリエーション
単軸押出機は通常、スクリュー設計、供給戦略、および最終用途構成により区別されます。
| タイプまたはバリエーション | 主な特徴 | 典型的な用途 |
|---|---|---|
| 汎用押出機 | 搬送、溶融、およびポンプのバランス | パイプ、シート、プロファイル |
| バリアスクリュー押出機 | 溶融分離および溶融効率の改善 | 高出力および優れた溶融均一性 |
| 溝付き供給押出機 | 供給ゾーンでの固体搬送の強化 | ポリオレフィンおよび高スループットライン |
| ベント式押出機 | 揮発性物質/水分除去のための大気または真空ベント | リサイクル材料および吸湿性配合 |
| 反応器またはコンパウンド指向単軸スクリュー | 特殊スクリューおよび下流処理 | 特定の改質材料およびマスターバッチ様用途 |
| 小径実験室/パイロット押出機 | 柔軟な試験規模処理 | R&D、配合スクリーニング、教育 |
この機械は、高充填、反応性、または強くコンパウンドされた配合にはツインスクリュー押出機ほど適していませんが、供給が安定しており必要なプロセスが主に溶融成形である場合にはしばしば好まれます。
用途と使用
単軸押出機は、ほとんどの主要プラスチック加工分野で使用されます:
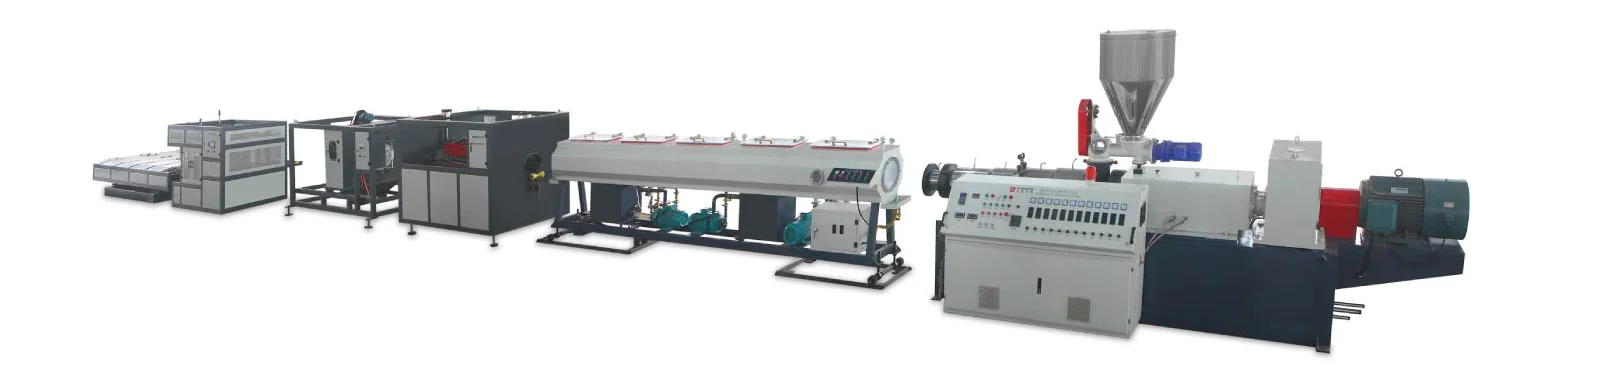
- パイプおよびチューブ:給水、排水、ガス分配、医療用チューブ、および保護導管用で、しばしばPVC、PE、PP、または多層複合構造を使用。
- シートおよびフィルム:包装、熱成形、サイネージ、および工業用ラミネート用で、特にPE、PP、PS、PET、およびPVCを使用。
- プロファイル押出:窓枠、トリム、ダクト、および建設用プロファイル用で、寸法安定性および表面仕上げが重要。
- ワイヤーおよびケーブルコーティング:安定した溶融ストリームおよび正確なダイ圧力が同心絶縁およびジャケットを支える。
- ペレット化および再処理:スクラップまたはリサイクルポリマーを再利用可能な顆粒に変換することを含む。
あまり適さない用途は、積極的な混合要件を伴う高充填エンジニアリングコンパウンド生産であり、ツインスクリューシステムが一般に優れた分配および分散混合を提供します。
エンジニアリング特性および性能
いくつかの機械的特徴が性能を支配します:
- スクリュー形状が溶融速度、せん断履歴、および圧力発生を制御します。
- バレル温度プロファイリングが熱勾配を低減し、劣化を防ぐのに役立ちます。
- 駆動トルクが機械の高粘度溶融物または過負荷供給の処理能力を制限します。
- 溶融濾過が汚染物質除去を改善し、リサイクルで特に重要です。
- ダイ設計が最終形状を決定し、圧力損失および製品均一性に強く影響します。
実際には、最も性能の良いラインは、スクリュー設計、バレル温度、および下流冷却がポリマーの粘度-温度挙動に適合したものです。不適切な適合は、サージング、不完全溶融、過剰溶融温度、または寸法不安定を引き起こす可能性があります。
技術革新および自動化
最近の革新はプロセス制御、デジタル監視、および材料柔軟性に集中しています。単軸押出制御に関する学術的レビューは、安定した圧力、溶融温度、およびスクリュー速度調整が一貫した製品品質に不可欠であることを強調しており、押出機が純粋に機械的なものではなく、ますます計装された機械になっていることを示しています。
産業的アップグレードには通常以下が含まれます:
- より厳密な質量流量制御のための重量式フィーダー
- 溶融圧力および溶融温度センサー
- 揮発性物質除去のための真空ベント
- 汚染制御のための自動スクリーンチェンジャー
- 速度、トルク、および温度最適化のためのモデルベース制御システム
- 品質保証およびエネルギー基準のためのデータロギング
これらの特徴は、製造業者がリサイクルポリマーを処理する場合に特に価値があり、リサイクルポリマーはバッチごとに溶融流れ、水分、および汚染レベルが変動することが多いです。
環境および持続可能性の側面
単軸押出機は、リサイクルポリマー、リグラインド、およびバイオベース材料の処理に使用される場合、持続可能性をサポートできます。その連続運転はまた、溶融濾過、脱気、およびペレット化システムとの効率的な統合を可能にし、廃棄ストリームに失われるはずの材料を回収します。
同時に、持続可能性性能は運用規律に大きく依存します。機械がポリマーに適合していない場合、過剰せん断が不要な熱を発生させる場合、またはスタートアップおよびパージ損失が高い場合、エネルギー使用が増加します。このため、現在のベストプラクティスは、スクラップおよび比エネルギー消費を低減するために、最適化されたスクリュー設計、正確な供給、および閉ループ制御を強調します。
経済的およびグローバル市場への影響
単軸押出機は、広く展開され、機械的に堅牢であり、世界で最も高容量のプラスチック製品の多くに適しているため、経済的に重要であり続けます。その相対的なシンプルさは通常、より複雑なコンパウンドシステムよりも低い購入および保守コストを意味し、これが成熟した新興製造地域の両方で一般的である主な理由です。
その市場関連性は、連続スループットおよび低ユニットコストが中心的な競争要因である建設、包装、ワイヤーおよびケーブル、および消費財などの分野で特に強いです。これらの分野では、単軸プラットフォームはスタンドアロンマシンではなく、長押出ラインのバックボーンとして機能することが多いです。
現在の課題および革新
主な技術的課題は以下の通りです:
- ツインスクリューシステムと比較した混合強度の制限
- リサイクルまたはブレンド材料、特に供給の一貫性に対する敏感さ
- 熱感受性ポリマーにおける熱劣化
- 高スループットまたは不適切なスクリュー設計における出力-圧力不安定
- 非効率な加熱および過剰せん断からのエネルギー損失
現在の革新は、溶融効率を改善するスクリュー形状、センサーおよび自動化のより大きな使用、およびサーキュラー原料のより良い適合に焦点を当てています。これらの進歩は、単軸機械の伝統的な強みを維持しつつ、低品質でより変動の大きい入力ストリームでの有用性を拡張することを目的としています。
将来の見通し
単軸押出機の将来は、自動化、リサイクル統合、およびエネルギー最適化の3つのトレンドによって形成される可能性が高いです。機械メーカーは、監視しやすく、迅速に試運転でき、変動するリサイクル原料に対してより tolerant な押出機を提供することがますます求められています。
設計の進化はまた、より効率的な溶融セクション、改善されたベント、およびより厳密なプロセス分析の方向に続く可能性が高いです。ツインスクリュー技術がコンパウンド中心の用途で拡大する中でも、単軸押出機は、その基本的な動作ロジックがシンプルで耐久性があり、標準的な押出ラインで置き換えが難しいため、熱可塑性樹脂の高スループット成形の主要プラットフォームであり続けると予想されます。
参考文献
- •
Principle of single screw extruder. (2024, December 19). JWELL Machinery. https://www.jwell-group.com/blog/Principle-of-Single-Screw-Extruder/Link
- •
Single-screw extruder. (n.d.). In Wikipedia. https://en.wikipedia.org/wiki/Single-screw_extruderLink
- •
Single screw extrusion. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/materials-science/single-screw-extrusionLink
- •
Single-screw extrusion. (n.d.). https://beckassets.blob.core.windows.net/product/readingsample/10272905/9780470711187_excerpt_001.pdfLink
- •
Understanding single screw extrusion: Working principle, advantages & industrial applications. (2025, April 29). Granuwel Extruder. https://granuwelextruder.com/understanding-single-screw-extrusion-working-principle-advantages-industrial-applications/Link
- •
Single-screw extruder: Principles, applications, and material science. (n.d.). Bohrium. https://www.bohrium.com/en/sciencepedia/feynman/keyword/single_screw_extruderLink
- •
Single screw plastic extruder: What your supplier won't teach you. (2026, August 21). NHY Screws. https://www.nhyscrews.com/blog/single-screw-plastic-extruderLink
- •
Single screw extruder. (2025, December 23). UET Machine. https://uetmachine.com/single-screw-extruder/Link
- •
Single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/single-screw-extruderLink
- •
Single screw extruder diagram, working principle, design & applications. (2026, June 16). Saini Engineering. https://www.sainiengineering.com/single-screw-extruder-diagram/Link
- •
Understanding the single screw extruder. (2024, December 5). UDTECH. https://ud-machine.com/blog/single-screw-extruder-working-principle/Link
- •
An introduction to single screw extrusion. (2017, February 14). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Principle of single screw extruder and its application in the plastic production. (2023, October 10). Jorbin Machinery. https://www.jorbinmachinery.com/news/principle-of-single-screw-extruder-and-its-application-in-the-plastic-production.htmlLink
- •
Understanding the single screw extruder: A comprehensive guide. (2024, August 14). Jieya Twin Screw. https://jieyatwinscrew.com/blog/single-screw-extruder/Link
- •
Principles of single screw extrusion. (n.d.). Scribd. https://www.scribd.com/document/76936594/Principles-of-Single-Screw-ExtrusionLink
- •
Single screw extruder. (2024, July 31). Wanplas. https://www.wanplas.com/industry-knowledge/plastic-machine/single-screw-extruder/Link
- •
Single screw extruder vs twin screw extruder. (2021, November 19). USEON. https://www.useon.com/guide/single-screw-extruder-vs-twin-screw-extruder/Link
- •
The design and construction of a single screw extruder. (n.d.). JMEST. https://www.jmest.org/wp-content/uploads/JMESTN42352996.pdfLink
- •
Levine, L., & Miller, R. C. (n.d.). Extrusion processes. https://zero.sci-hub.se/6086/9c37fc6e5416096ff3b6828ac8a1a5ae/levine2006.pdfLink
- •
Single screw extrusion control: A comprehensive review and directions for improvements. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S0967066116300508Link
- •
Extruders. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/agricultural-and-biological-sciences/extrudersLink
- •
Study of the single-screw extrusion process using polylactide. (2023, September 25). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10575316/Link
- •
Design of a single screw extruder machine for .... (n.d.). Jurnal UMJ. https://jurnal.umj.ac.id/index.php/sintek/article/download/15953/8979/47321Link
- •
Energy monitoring and quality control of a single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/pii/S0306261913007289Link
- •
Single vs twin screw extruder: Key differences. (n.d.). Bausano. https://www.bausano.com/en/press-and-news/the-difference-between-single-screw-and-twin-screw-extrudersLink
- •
Abeykoon, C. (2016). Single screw extrusion control: A comprehensive review and directions for improvements. Control Engineering Practice, 51, 69–80. https://doi.org/10.1016/j.conengprac.2016.03.008Link
- •
International Journal of Food Studies. (n.d.). https://pdfs.semanticscholar.org/8e63/9b9808c675ad2bc0e396b814d6d5b713b07d.pdfLink
- •
Single screw extruder vs twin screw extruder. (2026, August 8). JF Extruder. https://jfextruder.com/single-screw-extruder-vs-twin-screw-extruder/Link
- •
Understanding melting in single-screw extruders. (2021, December 28). Plastics Technology. https://www.ptonline.com/articles/understanding-melting-in-single-screw-extruders-Link
- •
Tonner, T. (n.d.). Understanding the effect of extrusion conditions on melt viscosity to aid in modeling of a .... Purdue University. https://docs.lib.purdue.edu/cgi/viewcontent.cgi?article=2540&context=open_access_thesesLink
- •
The modelling of extrusion processes for polymers—A review. (2020, June 8). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC7361957/Link