
مقدمة
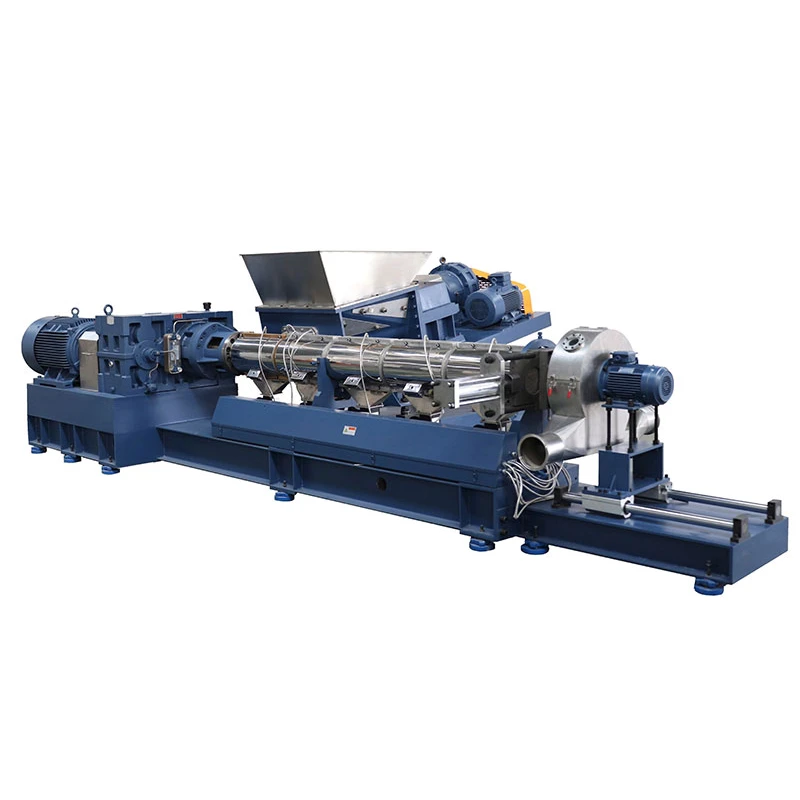
الطاردات أحادية اللولب هي أكثر آلات المعالجة المستمرة استخدامًا في تصنيع البلاستيك، حيث تحول حبيبات اللدائن الحرارية أو المسحوق أو regrind إلى تيار ذوبان موحد يُشكّل بعد ذلك من خلال قالب إلى أنابيب أو صفائح أو أغشية أو مقاطع أو طلاء أسلاك أو منتجات محببة. ويعود استمرار هيمنتها إلى مزيج من البساطة الميكانيكية، والإنتاج المستقر، والتكلفة الرأسمالية المنخفضة نسبيًا، والملاءمة القوية للإنتاج عالي الحجم في الحالة المستقرة للسلع واللدائن الهندسية thermoplastics.
في الممارسة الصناعية، تُفهم الآلة عادةً كنظام برميل ولولب مقسم إلى مناطق التغذية والضغط/الانتقال والقياس، حيث تُنقل المواد الصلبة وتُضغط وتُذاب وتُجانس وتُضغط قبل التفريغ. وعلى الرغم من تفضيل أنظمة اللولب المزدوج للخلط المكثف والتركيبات عالية الملء، يظل النوع أحادي اللولب المنصة الافتراضية للعديد من خطوط البثق لأنه يوفر ضخ ذوبان قويًا وإنتاجية متسقة للمواد جيدة السلوك.
تطورت التكنولوجيا من أجهزة الذوبان المبكرة بالحرارة والقوة إلى طاردات مصممة بدقة مع أشكال لولبية دقيقة، وتغذية محززة، وتنفيس، وترشيح ذوبان، وجرعات جاذبية، وتحكم مغلق الحلقة في درجة الحرارة، ورصد رقمي للعملية. وتشمل اتجاهات التطوير الحديثة تحسين كفاءة الطاقة، والتحكم الأفضل في جودة الذوبان، والتوافق مع المواد الخام المعاد تدويرها والقائمة على المواد الحيوية، وكلها أصبحت ذات أهمية متزايدة مع استجابة منتجي البلاستيك لضغوط الاقتصاد الدائري وإزالة الكربون.
التاريخ والتطوير
تطورت عملية البثق أحادي اللولب من مفاهيم النقل المبكرة القائمة على اللولب إلى طريقة معالجة بوليمر صناعية مع انتشار تسويق اللدائن الحرارية thermoplastics على نطاق واسع في القرن العشرين. وأثبتت البنية الأساسية—لولب دوار واحد داخل برميل مسخن—جاذبيتها لأنها تستطيع نقل التغذية الصلبة باستمرار، وتوليد الحرارة من خلال القص، وبناء الضغط للتشكيل بالقالب في آلة واحدة.
كان أحد المعالم الرئيسية تحسين مفهوم لولب المناطق الثلاث، حيث يتعامل قسم التغذية مع نقل المواد الصلبة، ويعزز قسم الانتقال الذوبان والضغط، ويستقر قسم القياس الضغط وجودة الذوبان. أصبحت هذه البنية أساس البثق البلاستيكي الحديث لأنها حسنت التكرارية وسمحت لصانعي الآلات بضبط زمن الإقامة والقص وسلوك الضخ للبوليمرات المختلفة.
وكان المعلم الثاني التصنيع الواسع لخطوط أحادية اللولب لـبثق الأنابيب والأغشية والصفائح والمقاطع، حيث كان الإنتاج المستقر وانخفاض التعقيد التشغيلي ذا قيمة خاصة. وفي الوقت نفسه، أصبحت الطاردات مركزية في عمليات التحبيب وإعادة المعالجة، مما وسع استخدامها إلى ما بعد تحويل المنتج النهائي إلى إعادة التدوير وسير عمل مجاور للخلط.
والمعلم الثالث هو التحول الحديث نحو التحكم الآلي والرصد الطاقي. ركزت الأعمال الأكاديمية والصناعية الحديثة على ربط سرعة اللولب ودرجة حرارة الذوبان والضغط ومدخلات الطاقة النوعية بجودة المنتج، مما يساعد المصنعين على تقليل الخردة وتحسين الاتساق.
نظرة فنية عامة
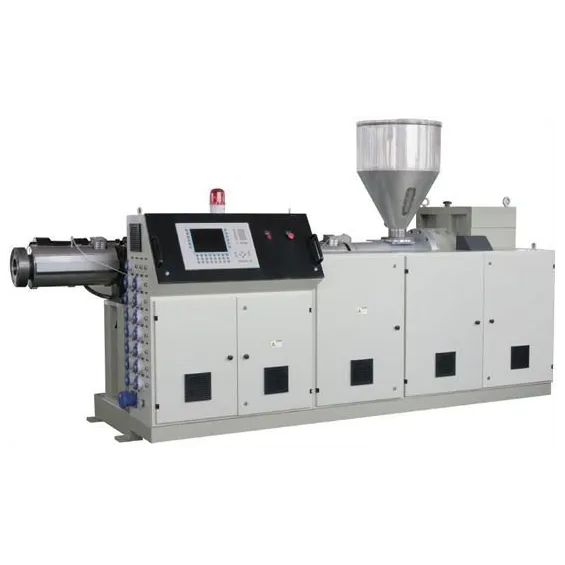
يتكون الطارد أحادي اللولب من قادوس وبرميل مسخن ولولب دوار ونظام قيادة ومناطق تسخين وتبريد وقالب أو حزمة tooling لاحقة. يدخل البوليمر الصلب بالجاذبية من القادوس، ويُسحب للأمام بدوران اللولب، ويُضغط ويُذاب تدريجيًا بمزيج من حرارة البرميل والقص اللزج.
يقوم اللولب بثلاث وظائف في وقت واحد: ينقل المواد الصلبة، يذيب البوليمر، ويضخ الذوبان تحت الضغط إلى القالب. في منطقة التغذية، يحرك الاحتكاك بين الحبيبات وأجنحة اللولب وجدار البرميل المادة للأمام؛ وفي منطقة الانتقال، يقل عمق القناة عادةً وترتفع نسبة الذوبان؛ وفي منطقة القياس، تستقر الآلة التدفق والضغط بحيث يتلقى القالب تيار ذوبان أكثر توحيدًا.
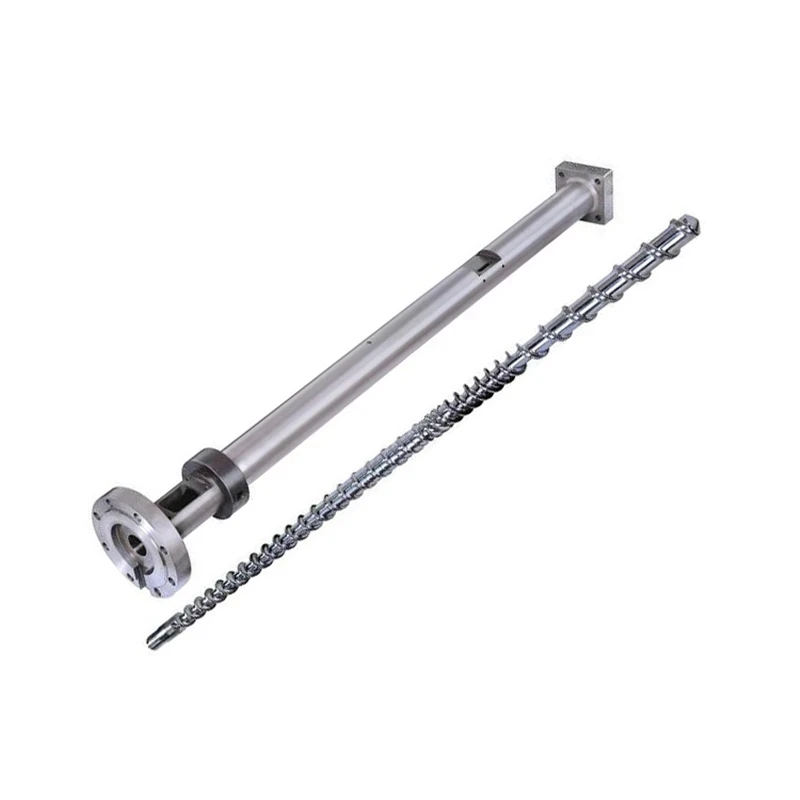
تشمل معايير الهندسة الشائعة:
- سرعة اللولب: غالبًا في نطاق 20–200 دورة في الدقيقة للعديد من تطبيقات البلاستيك، حسب القطر ونسبة L/D وهدف الإنتاج؛ تُستخدم السرعات المنخفضة عندما تكون الحساسية الحرارية أو الاستقرار البعدي أمرًا حرجًا.
- نسبة L/D: غالبًا حوالي 20:1 إلى 36:1 في الآلات الصناعية، حيث تحسن screws الأطول الذوبان والتجانس.
- نسبة الضغط: عادةً حوالي 2:1 إلى 4:1، مع العديد من screws متعددة الأغراض حول 3:1 للذوبان المتوازن وتوليد الضغط.
- الإنتاجية: من آلات المختبر الصغيرة ببضعة كجم/ساعة إلى خطوط الإنتاج التي تتراوح من عشرات الكجم/ساعة إلى عدة أطنان/ساعة، خاصة في خدمة الأنابيب والصفائح والتحبيب.
- استهلاك الطاقة النوعي: يعتمد بشدة على البوليمر وتصميم اللولب وسرعة الخط، لكن خطوط البثق الحديثة تُناقش عادةً من حيث تحسين العملية لأن طاقة القيادة والإدارة الحرارية تؤثران ماديًا على تكلفة التشغيل وجودة الذوبان.
بالنسبة للمواد الخام المتعلقة بإعادة التدوير والغسيل، تُعد إزالة الماء وتقليل الحجم upstream أمرًا مهمًا جدًا. في الخطوط المتكاملة، يمكن لأنظمة الإزالة المركزية للماء تقليل الرطوبة إلى مستويات متبقية منخفضة جدًا قبل البثق، وقد تنتج المحببات أو pelletizers رقائق أو regrind عادةً في نطاق المليمتر المنخفض، مع تأثير توزيع حجم الجسيمات على استقرار التغذية وسلوك الذوبان. عندما تكون جودة التغذية غير متسقة، تكون الطاردات أحادية اللولب أكثر حساسية للارتفاع المفاجئ وقيود إزالة الغازات مقارنة بأنظمة اللولب المزدوج.
كيفية العمل
- تُغذى المادة من القادوس إلى البرميل.
- ينقل اللولب المواد الصلبة للأمام بينما يرفع الاحتكاك والتسخين درجة الحرارة.
- يلين البوليمر ويضغط ويذوب مع تغير هندسة القناة.
- يُجانس الذوبان ويُضغط في منطقة القياس.
- يحول القالب تيار الذوبان إلى الشكل المطلوب.
- تحدد معدات التبريد والتحجيم وhaul-off اللاحقة الأبعاد النهائية وجودة السطح.
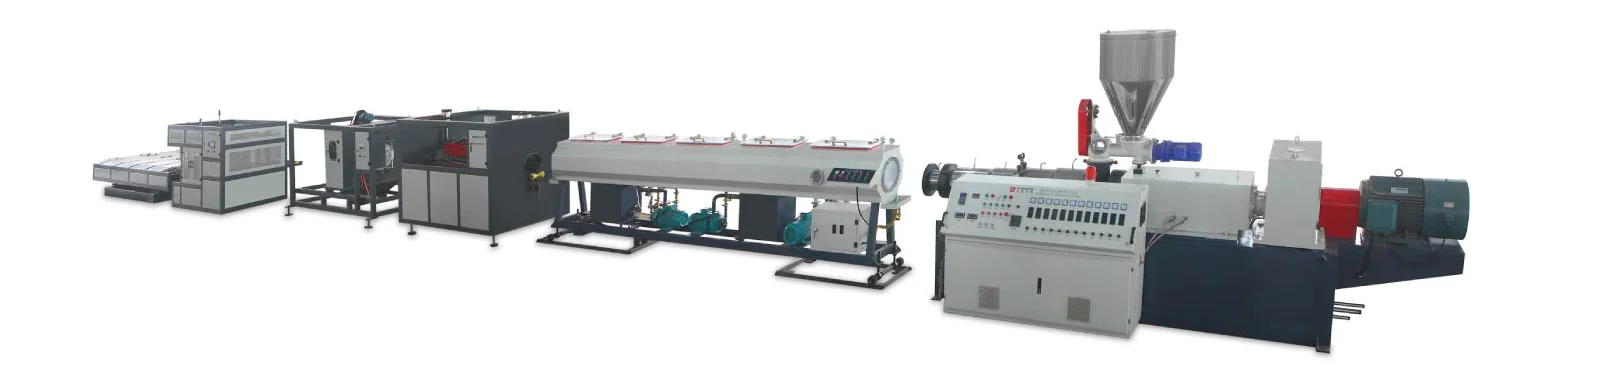
يجعل وضع التشغيل المستمر هذا الآلة مناسبة بشكل خاص للخطوط التي تتطلب إنتاجًا مستقرًا على فترات طويلة، مثل بثق الأنابيب أو طلاء الكابلات.
الأنواع والاختلافات
تُميز الطاردات أحادية اللولب عادةً بتصميم اللولب واستراتيجية التغذية وتكوين الاستخدام النهائي.
| النوع أو الاختلاف | الميزة الرئيسية | الاستخدام النموذجي |
|---|---|---|
| الطارد متعدد الأغراض | نقل وذوبان وضخ متوازن | أنابيب، صفائح، مقاطع |
| طارد لولب الحاجز | فصل ذوبان محسّن وكفاءة ذوبان | إنتاج أعلى وتوحيد ذوبان أفضل |
| طارد تغذية محززة | نقل مواد صلبة محسّن في منطقة التغذية | البولي أوليفينات وخطوط الإنتاجية العالية |
| طارد منفس | تنفيس جوي أو فراغي للمواد المتطايرة/الرطوبة | المواد المعاد تدويرها والتركيبات الحساسة للرطوبة |
| طارد مفاعل أو موجه للخلط أحادي اللولب | لولب متخصص ومعالجة لاحقة | بعض المواد المعدلة وواجبات masterbatch-like |
| طارد مختبر/تجريبي صغير القطر | معالجة مرنة على نطاق تجريبي | البحث والتطوير، فحص التركيبات، التدريس |
الآلة عمومًا أقل ملاءمة من الطارد ثنائي اللولب للتركيبات عالية الملء أو التفاعلية أو المخلوطة بقوة، لكنها غالبًا ما تُفضل عندما تكون التغذية مستقرة والعملية المطلوبة هي تشكيل الذوبان بشكل أساسي وليس الخلط المكثف.
التطبيقات والاستخدامات
تُستخدم الطاردات أحادية اللولب عبر معظم قطاعات معالجة البلاستيك الرئيسية:
- الأنابيب والأنابيب الدقيقة لإمدادات المياه والصرف وتوزيع الغاز والأنابيب الطبية والقنوات الواقية، غالبًا باستخدام PVC وPE وPP أو تركيبات مركبة متعددة الطبقات.
- إنتاج الصفائح والأغشية للتعبئة والتشكيل الحراري واللافتات والصفائح الصناعية، خاصة مع PE وPP وPS وPET وPVC.
- بثق المقاطع لإطارات النوافذ والزخارف والقنوات ومقاطع البناء، حيث يكون الاستقرار البعدي وجودة السطح أمرًا حرجًا.
- طلاء الأسلاك والكابلات، حيث يدعم تيار الذوبان المستقر وضغط القالب الدقيق العزل المركزي والتغطية.
- التحبيب وإعادة المعالجة، بما في ذلك تحويل الخردة أو البوليمر المعاد تدويره إلى حبيبات قابلة لإعادة الاستخدام.
تطبيق أقل ملاءمة هو إنتاج المركبات الهندسية عالية الملء ذات متطلبات الخلط القوية، حيث توفر أنظمة اللولب المزدوج عمومًا خلطًا توزيعيًا وتشتتيًا أفضل.
الخصائص الهندسية والأداء
تتحكم عدة ميزات للآلة في الأداء:
- هندسة اللولب تتحكم في معدل الذوبان وتاريخ القص وتطوير الضغط.
- تحديد درجة حرارة البرميل يقلل التدرجات الحرارية ويساعد على منع التدهور.
- عزم القيادة يحد من قدرة الآلة على معالجة الذوبان عالي اللزوجة أو التغذية المحملة بشكل زائد.
- ترشيح الذوبان يحسن إزالة الملوثات وهو مهم بشكل خاص في إعادة التدوير.
- تصميم القالب يحدد الهندسة النهائية ويؤثر بشدة على انخفاض الضغط وتوحيد المنتج.
في الممارسة العملية، أفضل الخطوط أداءً هي تلك التي تتطابق فيها تصميم اللولب ودرجة حرارة البرميل والتبريد اللاحق مع سلوك لزوجة البوليمر مع درجة الحرارة. يمكن أن يؤدي عدم التطابق إلى ارتفاع مفاجئ أو ذوبان غير كامل أو درجة حرارة ذوبان مفرطة أو عدم استقرار بعدي.
الابتكارات التكنولوجية والأتمتة
تركز الابتكارات الحديثة على التحكم في العملية والرصد الرقمي ومرونة المواد. تؤكد المراجعات الأكاديمية للتحكم في البثق أحادي اللولب أن الضغط المستقر ودرجة حرارة الذوبان وتنظيم سرعة اللولب ضرورية لجودة المنتج المتسقة، مما يجعل الطارد آلة أكثر تجهيزًا بالأجهزة بشكل متزايد وليس مجرد آلة ميكانيكية.
تشمل الترقيات الصناعية الشائعة:
- مغذيات جاذبية لتحكم أدق في تدفق الكتلة
- sensors ضغط الذوبان ودرجة حرارة الذوبان
- تنفيس فراغي لإزالة المواد المتطايرة
- screen changers آلية للتحكم في التلوث
- أنظمة تحكم قائمة على النماذج لتحسين السرعة والعزم ودرجة الحرارة
- تسجيل البيانات لضمان الجودة وقياس الطاقة
هذه الميزات ذات قيمة خاصة عندما يعالج المصنعون البوليمرات المعاد تدويرها، والتي غالبًا ما تختلف في تدفق الذوبان والرطوبة ومستوى التلوث من دفعة إلى أخرى.
الجوانب البيئية والاستدامة
يمكن للطاردات أحادية اللولب دعم الاستدامة عند استخدامها لمعالجة البوليمرات المعاد تدويرها وregrind والمواد القائمة على المواد الحيوية. كما يسمح تشغيلها المستمر بالتكامل الفعال مع أنظمة ترشيح الذوبان وإزالة الغازات والتحبيب التي تسترد المواد التي كانت ستفقد في تيارات الخردة.
في الوقت نفسه، يعتمد أداء الاستدامة بشكل كبير على الانضباط التشغيلي. يرتفع استهلاك الطاقة عندما تكون الآلة غير متطابقة مع البوليمر، أو عندما يولد القص المفرط حرارة غير ضرورية، أو عندما تكون خسائر البدء والتطهير عالية. لهذا السبب، تؤكد أفضل الممارسات الحالية على تصميم اللولب المحسن والتغذية الدقيقة والتحكم المغلق الحلقة لتقليل الخردة واستهلاك الطاقة النوعي.
التأثير الاقتصادي والسوق العالمي
تظل الطاردات أحادية اللولب مهمة اقتصاديًا لأنها منتشرة على نطاق واسع ومتينة ميكانيكيًا ومناسبة للعديد من منتجات البلاستيك الأعلى حجمًا في العالم. وعادةً ما تعني بساطتها النسبية تكاليف شراء وصيانة أقل من compounding systems الأكثر تعقيدًا، وهو سبب رئيسي لشيوعها في كل من مناطق التصنيع الناضجة والناشئة.
تكون أهميتها السوقية قوية بشكل خاص في قطاعات مثل البناء والتعبئة والأسلاك والكابلات والسلع الاستهلاكية، حيث يكون الإنتاج المستمر والتكلفة المنخفضة للوحدة عوامل تنافسية مركزية. في هذه القطاعات، غالبًا ما تعمل منصة اللولب الأحادي كعمود فقري لخطوط البثق الطويلة بدلاً من كونها آلة مستقلة.
التحديات الحالية والابتكارات
التحديات التقنية الرئيسية هي:
- شدة الخلط المحدودة مقارنة بأنظمة اللولب المزدوج
- الحساسية لاتساق التغذية، خاصة مع المواد المعاد تدويرها أو المخلوطة
- التدهور الحراري في البوليمرات الحساسة للحرارة
- عدم استقرار ضغط الإنتاج عند الإنتاجية العالية أو تصميم لولب سيئ
- خسائر الطاقة من التسخين غير الفعال والقص الزائد
تركز الابتكارات الحالية على أشكال لولبية تحسن كفاءة الذوبان، وزيادة استخدام sensors والأتمتة، واستيعاب أفضل للمواد الخام الدائرية. تهدف هذه التطورات إلى الحفاظ على نقاط القوة التقليدية للآلة أحادية اللولب مع توسيع فائدتها في تيارات المدخلات ذات الجودة المنخفضة والأكثر تغيرًا.
النظرة المستقبلية
من المرجح أن يتشكل مستقبل الطارد أحادي اللولب بثلاثة اتجاهات: الأتمتة وتكامل إعادة التدوير وتحسين الطاقة. يُتوقع من صانعي الآلات بشكل متزايد تقديم طاردات أسهل في الرصد وأسرع في التشغيل وأكثر تسامحًا مع المواد الخام المعاد تدويرها المتغيرة.
من المرجح أيضًا أن يستمر تطور التصميم في اتجاه أقسام ذوبان أكثر كفاءة وتنفيس محسن وتحليلات عملية أكثر دقة. حتى مع توسع تكنولوجيا اللولب المزدوج في التطبيقات كثيفة الخلط، من المتوقع أن يظل الطارد أحادي اللولب المنصة الرئيسية للتشكيل عالي الإنتاجية لللدائن الحرارية thermoplastics لأن منطق تشغيله الأساسي بسيط ومتين ويصعب استبداله في خطوط البثق القياسية.
المراجع
- •
Principle of single screw extruder. (2024, December 19). JWELL Machinery. https://www.jwell-group.com/blog/Principle-of-Single-Screw-Extruder/Link
- •
Single-screw extruder. (n.d.). In Wikipedia. https://en.wikipedia.org/wiki/Single-screw_extruderLink
- •
Single screw extrusion. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/materials-science/single-screw-extrusionLink
- •
Single-screw extrusion. (n.d.). https://beckassets.blob.core.windows.net/product/readingsample/10272905/9780470711187_excerpt_001.pdfLink
- •
Understanding single screw extrusion: Working principle, advantages & industrial applications. (2025, April 29). Granuwel Extruder. https://granuwelextruder.com/understanding-single-screw-extrusion-working-principle-advantages-industrial-applications/Link
- •
Single-screw extruder: Principles, applications, and material science. (n.d.). Bohrium. https://www.bohrium.com/en/sciencepedia/feynman/keyword/single_screw_extruderLink
- •
Single screw plastic extruder: What your supplier won't teach you. (2026, August 21). NHY Screws. https://www.nhyscrews.com/blog/single-screw-plastic-extruderLink
- •
Single screw extruder. (2025, December 23). UET Machine. https://uetmachine.com/single-screw-extruder/Link
- •
Single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/single-screw-extruderLink
- •
Single screw extruder diagram, working principle, design & applications. (2026, June 16). Saini Engineering. https://www.sainiengineering.com/single-screw-extruder-diagram/Link
- •
Understanding the single screw extruder. (2024, December 5). UDTECH. https://ud-machine.com/blog/single-screw-extruder-working-principle/Link
- •
An introduction to single screw extrusion. (2017, February 14). AZoM. https://www.azom.com/article.aspx?ArticleID=13566Link
- •
Principle of single screw extruder and its application in the plastic production. (2023, October 10). Jorbin Machinery. https://www.jorbinmachinery.com/news/principle-of-single-screw-extruder-and-its-application-in-the-plastic-production.htmlLink
- •
Understanding the single screw extruder: A comprehensive guide. (2024, August 14). Jieya Twin Screw. https://jieyatwinscrew.com/blog/single-screw-extruder/Link
- •
Principles of single screw extrusion. (n.d.). Scribd. https://www.scribd.com/document/76936594/Principles-of-Single-Screw-ExtrusionLink
- •
Single screw extruder. (2024, July 31). Wanplas. https://www.wanplas.com/industry-knowledge/plastic-machine/single-screw-extruder/Link
- •
Single screw extruder vs twin screw extruder. (2021, November 19). USEON. https://www.useon.com/guide/single-screw-extruder-vs-twin-screw-extruder/Link
- •
The design and construction of a single screw extruder. (n.d.). JMEST. https://www.jmest.org/wp-content/uploads/JMESTN42352996.pdfLink
- •
Levine, L., & Miller, R. C. (n.d.). Extrusion processes. https://zero.sci-hub.se/6086/9c37fc6e5416096ff3b6828ac8a1a5ae/levine2006.pdfLink
- •
Single screw extrusion control: A comprehensive review and directions for improvements. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S0967066116300508Link
- •
Extruders. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/agricultural-and-biological-sciences/extrudersLink
- •
Study of the single-screw extrusion process using polylactide. (2023, September 25). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC10575316/Link
- •
Design of a single screw extruder machine for .... (n.d.). Jurnal UMJ. https://jurnal.umj.ac.id/index.php/sintek/article/download/15953/8979/47321Link
- •
Energy monitoring and quality control of a single screw extruder. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/pii/S0306261913007289Link
- •
Single vs twin screw extruder: Key differences. (n.d.). Bausano. https://www.bausano.com/en/press-and-news/the-difference-between-single-screw-and-twin-screw-extrudersLink
- •
Abeykoon, C. (2016). Single screw extrusion control: A comprehensive review and directions for improvements. Control Engineering Practice, 51, 69–80. https://doi.org/10.1016/j.conengprac.2016.03.008Link
- •
International Journal of Food Studies. (n.d.). https://pdfs.semanticscholar.org/8e63/9b9808c675ad2bc0e396b814d6d5b713b07d.pdfLink
- •
Single screw extruder vs twin screw extruder. (2026, August 8). JF Extruder. https://jfextruder.com/single-screw-extruder-vs-twin-screw-extruder/Link
- •
Understanding melting in single-screw extruders. (2021, December 28). Plastics Technology. https://www.ptonline.com/articles/understanding-melting-in-single-screw-extruders-Link
- •
Tonner, T. (n.d.). Understanding the effect of extrusion conditions on melt viscosity to aid in modeling of a .... Purdue University. https://docs.lib.purdue.edu/cgi/viewcontent.cgi?article=2540&context=open_access_thesesLink
- •
The modelling of extrusion processes for polymers—A review. (2020, June 8). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC7361957/Link