
Introduction
Bulk molding compound et sheet molding compound sont des familles étroitement liées de composites thermodurcissables prêts à mouler, renforcés de fibres de verre, utilisés pour fabriquer des pièces durables et dimensionnellement stables par moulage par compression, et dans le cas du BMC également par moulage par injection et par transfert. Les deux matériaux occupent une position importante dans la chaîne de valeur des plastiques car ils combinent l'efficacité de traitement des matières premières précomposées avec les performances des thermodurcissables renforcés, ce qui les rend particulièrement utiles là où l'isolation électrique, la résistance à la chaleur, la résistance à la corrosion et une qualité de pièce reproductible sont importantes.
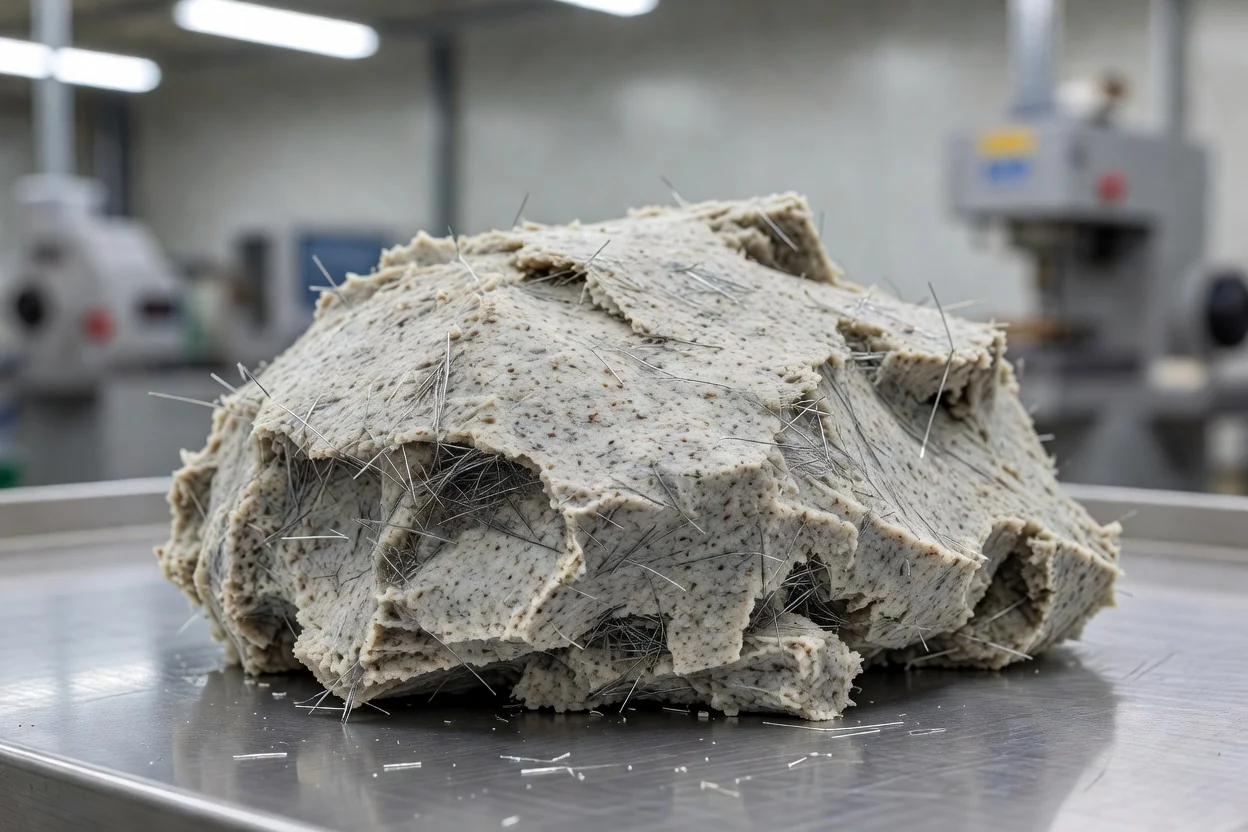
Le BMC, également appelé dough molding compound, est généralement fourni sous forme de masse pâteuse, de boudin ou de corde contenant de la résine, des glass fibers coupées, des charges, des catalyseurs et des additives. Le SMC est généralement fourni sous forme de feuille, avec des glass fibers plus longues et une formulation optimisée pour le moulage par compression de pièces plus grandes, surtout lorsqu'une performance mécanique supérieure et une meilleure finition de surface sont requises. Dans l'utilisation industrielle pratique, le BMC est souvent choisi pour des composants compacts et complexes, tandis que le SMC est plus courant pour les panneaux semi-structuraux plus grands et les pièces de carrosserie.
Les deux matériaux sont généralement basés sur des systèmes de résine thermodurcissable tels que le polyester insaturé, l'vinyl ester ou l'epoxy, avec des charges minérales et un glass reinforcement court offrant rigidité, contrôle dimensionnel et équilibre des coûts. Leur développement reflète l'évolution plus large des plastiques renforcés de fibres, du drapage manuel et des composés de moulage de base vers des matières premières hautement techniques, contrôlées en usine, conçues pour le moulage industriel à haut débit.
Les considérations de durabilité façonnent de plus en plus cette catégorie de produits. Les BMC et SMC traditionnels reposent fortement sur des résines pétrochimiques et ne peuvent pas être facilement refondus après durcissement, ce qui complique le recyclage mécanique ; en même temps, l'industrie s'est concentrée sur les résines biosourcées, les formulations à faible teneur en styrène, les charges recyclées et les améliorations de processus qui réduisent les émissions et les déchets. La croissance future proviendra probablement de l'électrification, du transport léger, des infrastructures résistantes à la corrosion et de formulations améliorées qui renforcent à la fois les performances et la circularité.
Histoire et développement
Les SMC et BMC sont devenus des matières premières composites thermodurcissables industrielles pratiques lorsque les fabricants ont recherché des alternatives plus rapides et plus cohérentes aux pièces en fiberglass construites à la main et aux procédés de moulage renforcé conventionnels. Leur essor était lié à l'expansion des marchés de l'automobile, de l'électricité, des appareils électroménagers et des équipements industriels qui nécessitaient des pièces moulées aux dimensions stables, une meilleure répétabilité et un coût unitaire inférieur à celui de nombreuses alternatives métalliques ou composites à forte intensité de main-d'œuvre.
Une étape déterminante de leur développement a été le passage à des formulations prémélangées normalisées contenant de la résine, du renfort, des charges et des adjuvants de transformation, permettant de mouler les pièces à partir d'une matière première contrôlée plutôt que d'assembler des ingrédients séparés à la presse. Au fil du temps, le SMC s'est davantage associé aux pièces extérieures et structurales plus grandes, tandis que le BMC est resté particulièrement important pour les pièces de précision compactes et les composants électriques.
Les développements plus récents se sont concentrés sur les formulations à faible profil et à faible retrait, une qualité de surface améliorée, une résistance thermique plus élevée, la retardance de flamme et des formulations adaptées aux véhicules électriques, aux supports de barres omnibus et autres utilisations électriques exigeantes.
Structure chimique et propriétés clés
Les BMC et SMC ne sont pas des polymères uniques mais des composites thermodurcissables formulés constitués de plusieurs ingrédients fonctionnels. Une formulation typique comprend :
- Une matrice de résine thermodurcissable, le plus souvent du polyester insaturé, de l'vinyl ester ou de l'epoxy.
- Un renforcement en fibres de verre, généralement plus court dans le BMC et plus long dans le SMC.
- Des charges minérales telles que le calcium carbonate, l'argile ou le mica pour réduire les coûts, contrôler le retrait et ajuster la rigidité et la rhéologie.
- Des additives de transformation tels que des catalyseurs, des agents de démoulage, des thickeners, des pigments et des stabilizers.
Le profil de performance découle de cette structure. Les Glass fibers supportent la charge, la matrice thermodurcie transférant les contraintes et offrant une résistance thermique et chimique, tandis que les charges améliorent la stabilité dimensionnelle tout en réduisant le coût du matériau.
| Propriété | Signification typique |
|---|---|
| Stabilité dimensionnelle | Faible retrait et bonne répétabilité après durcissement ; important pour les boîtiers électriques et les pièces de précision. |
| Isolation électrique | Une rigidité diélectrique élevée et une résistance à l'arc conviennent aux appareillages, isolateurs et enceintes. |
| Résistance à la chaleur | Convient aux services à température élevée, en particulier dans les applications sous capot et électriques. |
| Résistance à la corrosion | Meilleure que de nombreux métaux dans les environnements humides, salins ou chimiquement agressifs. |
| Moulabilité | Le BMC s'écoule dans des cavités complexes ; le SMC supporte des pièces plus grandes avec de meilleures performances structurelles. |
Deux limites pratiques sont particulièrement importantes :
- Limite : Le durcissement thermodurcissable empêche la refusion et le remodelage → Cause : réticulation irréversible pendant le durcissement → Solution de contournement : concevoir pour une utilisation en regrind lorsque possible, utiliser une récupération en boucle fermée des chutes non durcies ou passer à des thermoplastics recyclables lorsque les performances le permettent.
- Limite : Les performances mécaniques sont généralement inférieures dans le BMC compact par rapport au SMC à fibres plus longues → Cause : la longueur plus courte des fibres réduit l'efficacité du transfert de charge → Solution de contournement : améliorer la qualité de l'architecture des fibres, optimiser l'orientation et le placement des charges, ou choisir le SMC lorsque la demande structurelle est plus élevée.
Une règle empirique utile en ingénierie de formulation est que une longueur de fibre plus élevée et une meilleure orientation améliorent la résistance, tandis qu'une charge de charge plus élevée améliore le contrôle des coûts et la gestion du retrait mais peut réduire la ténacité. Dans le BMC, le glass reinforcement est couramment décrit comme une fraction minoritaire par rapport au composé complet, les fibres de verre courtes allant généralement de quelques millimètres à environ 12,5 mm dans de nombreux systèmes commerciaux.
Procédés de production et matières premières
Le BMC est généralement fabriqué en prémélangeant de la résine, des charges, un système d'initiateur, des pigments, des lubricants et des glass fibers coupées en un composé de type pâte qui peut être découpé en charges ou livré sous forme de boudins. Le processus doit équilibrer le mouillage des fibres contre une rupture excessive des fibres, car les performances finales de la pièce dépendent fortement du maintien de la longueur du renfort.
Le SMC est produit sous forme de feuille, généralement en déposant une pâte de résine et du verre coupé sur un film porteur, puis en permettant un épaississement contrôlé avant d'enrouler ou d'empiler sous forme de feuille pour le stockage et le moulage. L'architecture en feuille facilite la manipulation pour le moulage par compression de grandes charges et supporte une géométrie de pièce plus uniforme dans les grands panneaux.
Les matières premières typiques comprennent :
- Résines : le polyester insaturé est le plus courant, l'vinyl ester et l'epoxy étant utilisés lorsque la résistance chimique ou les exigences de performance sont plus élevées.
- Renforcement : les brins coupés en verre E standard ou résistant aux alcalis constituent la base de l'industrie.
- Charges : le calcium carbonate est courant pour le coût et le contrôle de la rhéologie ; le mica et l'argile sont utilisés lorsque la barrière, la rigidité ou le contrôle du retrait sont importants.
- Additives : les initiators, les thickeners, les agents de démoulage, les pigments et les packages ignifuges adaptent le comportement au moulage et les propriétés d'utilisation finale.
Un exemple représentatif d'additif est l'utilisation d'agents de démoulage à faibles niveaux pour réduire le collage et améliorer le démoulage ; ceux-ci agissent en abaissant l'adhérence interfaciale à la surface du moule, ce qui peut raccourcir le temps de cycle et améliorer la qualité de surface. Un autre exemple est celui des agents épaississants dans le SMC, qui augmentent la viscosité au fil du temps pour rendre la feuille maniable tout en préservant la capacité à s'écouler sous la chaleur et la pression de la presse pendant le moulage.
Applications et marchés d'utilisation finale
Les BMC et SMC sont utilisés dans les marchés électriques, du transport, industriels, de la construction et de la consommation, mais le grade et le procédé optimaux diffèrent selon la géométrie de la pièce et l'objectif de performance.
| Secteur d'utilisation finale | Choix de matériau typique | Procédé typique | Pourquoi cela convient |
|---|---|---|---|
| Enceintes électriques, isolateurs, disjoncteurs, supports de barres omnibus | BMC | Moulage par compression ou injection | Rigidité diélectrique élevée, résistance à l'arc, moulage de précision. |
| Panneaux de carrosserie automobile, capots, coffres, modules avant | SMC | Moulage par compression | Pièces de grande surface, rigidité, résistance à la corrosion, qualité de surface. |
| Panneaux et capots de camions, bus, trains | SMC | Moulage par compression | Léger, durable, bonne aptitude à la peinture et résistance à la corrosion. |
| Boîtiers d'appareils et capots d'équipements industriels | BMC et SMC | Moulage par compression ou injection | Résistance à la chaleur, retardance de flamme, contrôle dimensionnel. |
| Composants sanitaires, de salle de bain et de bâtiment | SMC | Moulage par compression | Résistance à l'humidité, finition de surface, grandes formes rentables. |
| Pièces de précision compactes, boîtiers de lampes, borniers | BMC | Moulage par injection ou compression | Bon écoulement dans les cavités complexes. |
Le BMC est particulièrement adapté aux pièces plus petites, plus complexes et fonctionnelles sur le plan électrique, où la capacité à s'écouler dans des formes de cavité complexes est précieuse. Le SMC convient mieux aux grands panneaux de carrosserie et aux pièces semi-structurales où les fibres plus longues offrent des propriétés mécaniques supérieures et de meilleures performances sous impact ou charges de flexion.
Une utilisation relativement inadaptée pour ces matériaux est celle des pièces optiques hautement transparentes, car les composés thermodurcissables chargés de verre sont intrinsèquement opaques et ne sont pas conçus pour la clarté optique. Dans de tels cas, les thermoplastics tels que le polycarbonate ou l'acrylic sont généralement plus appropriés.
Aspects environnementaux et de durabilité
Le principal défi environnemental pour les BMC et SMC est qu'il s'agit de thermodurcissables réticulés, ce qui signifie que le matériau durci ne peut pas être refondu et remoulé comme le peuvent les thermoplastics. Cela limite le recyclage mécanique simple et rend la gestion de fin de vie plus complexe, en particulier pour les grandes structures composites.
En même temps, plusieurs voies de durabilité sont poursuivies :
- Résines biosourcées : la recherche a démontré des formulations SMC dérivées d'huile de soja et de matières premières biodérivées apparentées, visant à réduire l'intensité du carbone fossile tout en maintenant la transformabilité et les performances.
- Charges minérales recyclées : la substitution de charges minérales vierges par des charges récupérées ou à moindre impact peut réduire les émissions incorporées et les coûts, bien que le contrôle de la qualité soit essentiel.
- Formulations à faibles émissions : la réduction des émissions de styrène et l'amélioration du confinement des procédés restent des priorités industrielles majeures dans le compoundage thermodurcissable.
- Conception pour la durabilité : une longue durée de vie dans des environnements corrosifs ou électriques difficiles peut compenser certains impacts du cycle de vie en réduisant la fréquence de remplacement.
Une évaluation équilibrée est nécessaire. Le profil environnemental des BMC et SMC n'est pas favorable en termes de recyclabilité en fin de vie, mais leur durabilité, leur potentiel d'allègement par rapport au métal et leur capacité à consolider les pièces peuvent réduire les émissions en phase d'utilisation et les déchets de fabrication dans certaines applications. Pour les applications de transport, en particulier, l'avantage provient souvent de l'intégration des pièces et de la résistance à la corrosion plutôt que d'une simple substitution de matériau.
Impact économique et mondial sur le marché
Les BMC et SMC sont des marchés matures mais stratégiquement importants car ils servent des secteurs sensibles aux coûts qui exigent néanmoins des performances élevées. La demande est liée aux cycles de production automobile, aux investissements dans les infrastructures électriques, à la fabrication d'appareils électroménagers et à l'activité de construction, tandis que l'électrification crée de nouvelles opportunités dans les couvercles de batteries, les pièces d'isolation et le matériel de distribution d'énergie.
Le marché est également influencé par les prix des résines, l'approvisionnement en fibres de verre, les coûts énergétiques et la pression réglementaire sur les émissions et les déchets composites. Selon les récentes discussions industrielles, les principaux producteurs et compounders incluent des spécialistes mondiaux des résines et composites tels que Polynt-Reichhold, IDI Composites et plusieurs fabricants régionaux actifs dans les chaînes d'approvisionnement automobile et électrique.
L'avantage concurrentiel dépend de plus en plus du savoir-faire en formulation plutot que de la simple échelle. Les fournisseurs capables d'offrir une meilleure finition de surface, un retrait réduit, un durcissement plus rapide, une meilleure résistance au feu et des propriétés électriques stables sont les mieux positionés dans les applications haut de gamm.
Défis actuels et innovations
Les défis techniques actuels incluent :
- Améliorer la qualité de surface pour les pièces extérieures visibles sans compromettre l'écoulement ou le temps de cycle.
- Réduire le retrait et le gauchissement dans les géométries épaisses ou complexes.
- Maintenir la longueur et l'orientation des fibres pendant le compoundage et le moulage pour maximiser la résistance.
- Équilibrer la retardance de flamme, les performances électriques et la durabilité dans les applications réglementées.
- Gérer les déchets en fin de vie des produits composites thermodurcissables.
L'innovation progresse sur plusieurs fronts :
- Formulations à faible profil qui réduisent l'ondulation de surface et améliorent les finitions peintes.
- Systèmes de résine biosourcés et partiellement biosourcés pour réduire la dépendance au carbone fossile.
- Stratégies de renforcement hybride combinant le verre avec d'autres fibres ou charges pour un meilleur équilibre des propriétés.
- Automatisation du placement des charges et du moulage pour améliorer la répétabilité et réduire les chutes.
- Grades spécifiques aux applications pour les VE et les systèmes électriques, en particulier les boîtiers isolants et les composants électriques structuraux.
Perspectives d'avenir
Les BMC et SMC devraient rester pertinents car ils résolvent un problème industriel persistant : comment fabriquer des pièces robustes, électriquement isolantes et résistantes à la corrosion à grande échelle avec un coût contrôlé et des temps de cycle rapides. Leurs perspectives de croissance les plus fortes se situent dans l'électrification, l'allègement des transports, l'électricité industrielle et les composants d'infrastructure où les thermoplastics ou les métaux n'offrent pas le même ensemble de propriétés combinées.
Le développement futur des matériaux se concentrera probablement sur trois axes : une chimie des résines à faible teneur en carbone, des stratégies améliorées de recyclabilité ou de récupérabilité, et des grades à plus haute performance pouvant concurrencer les métaux dans des rôles semi-structuraux plus exigeants. Le SMC continuera probablement à évoluer vers des panneaux visibles et structuraux plus grands, tandis que le BMC restera particulièrement important pour les pièces électriques de précision et les pièces industrielles compactes.
Résumé
Les BMC et SMC sont des matières premières composites thermodurcissables qui combinent résine, glass reinforcement, charges et additives en matériaux prêts à mouler optimisés pour le moulage par compression, et dans le cas du BMC également pour le moulage par injection et par transfert. Le BMC est généralement le grade plus fluide, compact et orienté électriquement, tandis que le SMC est le pendant à panneaux plus grands, plus résistants et à fibres plus longues. Leurs principaux atouts sont la stabilité dimensionnelle, la résistance à la chaleur, la résistance à la corrosion et l'isolation électrique, tandis que leur principal inconvénient est la recyclabilité limitée après durcissement.
Références
- •
No. 7 - Sheet molding compound. (2026, May 1). Plastics Technology. https://www.ptonline.com/articles/no-7---sheet-molding-compoundLink
- •
Bulk moulding compound. (2006, November 18). In Wikipedia. https://en.wikipedia.org/wiki/Bulk_moulding_compoundLink
- •
Bulk moulding compound - An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/bulk-moulding-compoundLink
- •
BMC vs. SMC: Key differences. (2024, December 16). Hamlite. https://www.hamlite.com/what-is-bulk-molding-compound/Link
- •
Bulk Molding Compound. (2006, March 17). In Wikipedia. https://de.wikipedia.org/wiki/Bulk_Molding_CompoundLink
- •
What is bulk molding compound (BMC)? (2024, February 17). Composite Materials Hub. https://compositematerialshub.com/bulk-molding-compound/Link
- •
Bulk molding compound. (n.d.). Innovellix. https://innovellix.com/bulk-molding-compound/Link
- •
Bulk (dough) molding compounds (BMC/DMC). (2024, November 22). Wanplas. https://www.wanplas.com/industry-knowledge/plastic-materials/bulkdough-molding-compounds-bmc-dmc/Link
- •
What is sheet molding compound (SMC)? Composition & uses. (2025, October 9). DSW Mould. https://www.dswmould.com/what-is-sheet-molding-compound/Link
- •
Bulk molding compound: Topics by Science.gov. (n.d.). Science.gov. https://www.science.gov/topicpages/b/bulk+molding+compoundLink
- •
Composition and application of sheet molding compound. (2023). ZX-Hydraulic. https://www.zx-hydraulic.com/news/composition-and-application-of-sheet-molding-compound/Link
- •
What's the differences between BMC and SMC materials? (n.d.). FCST. https://www.fcst.com/What-s-The-Differences-Between-BMC-And-SMC-Materials-id49951166.htmlLink
- •
Bulk molding compound (BMC) material properties & applications. (2025, November 7). Davies Molding. https://daviesmolding.com/resources/engineering-specifications/plastic-materials/bulk-molding-compound/Link
- •
Sheet molding compounds - An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/sheet-molding-compoundsLink
- •
Sheet moulding compound. (2006, November 18). In Wikipedia. https://en.wikipedia.org/wiki/Sheet_moulding_compoundLink
- •
BMC vs SMC injection molding: Complete comparison. (2026, May 10). TCH-Fiberglass. https://www.tch-fiberglass.com/bmc-vs-smc-injection-molding-comparison/Link
- •
40 CFR § 63.5935 - What definitions apply to this subpart? (n.d.). Cornell Law School. https://www.law.cornell.edu/cfr/text/40/63.5935Link
- •
BMC & SMC thermoset materials for electrical and industrial applications. (2026, January 6). SMCBMC. https://www.smcbmc.net/list_10/Link
- •
BMC (bulk moulding compound) formula&production. (2022, July 13). ZJMDC. https://www.zjmdc.com/IndustryNews/BMC-bulk-moulding-compound-formula-production.htmlLink
- •
Sheet molding compound, bulk molding compound. (n.d.). IDI Composites. https://www.idicomposites.com/smc-bmc-overview.phpLink
- •
[2025] What is sheet molding compound (SMC)? (2025, May 20). Hamlite. https://www.hamlite.com/what-is-sheet-molding-compound/Link
- •
Write about SMC and BMC. (2022, April 5). ZJMDC. https://www.zjmdc.com/Mould-Blog/smc-and-bmc.htmlLink
- •
Compounds BMC/SMC [PDF]. (n.d.). Polynt. https://www.polynt.com/wp-content/uploads/2019/04/Brochure-Polynt-Reichhold-Compounds-BMC-SMC.pdfLink
- •
SMC & BMC product features matrix [PDF]. (n.d.). IDI Composites. https://idicomposites.com/pdfs/smc-bmc-product-feat-matrix_old.pdfLink
- •
SMC: Old dog, new tricks. (2017, March 9). MFG Connected. https://www.mfgconnected.com/articles/smc-old-dog-new-tricksLink
- •
What is the difference between BMC material and SMC composite material. (2026, July 16). Rule Composite. https://www.rulecomposite.com/new_detail/What-is-the-difference-between-BMC-material-and-SMC-composite-material.htmlLink
- •
What is sheet molding compound (SMC)? (2026, March 24). UTI. https://www.uti.edu/blog/collision/sheet-molding-compoundLink
- •
15. SMC & BMC [Presentation]. (2025, June 9). Scribd. https://www.scribd.com/presentation/597991032/15-SMC-BMCLink
- •
What is sheet molding compound (SMC)? (2025, October 14). Chinyo Group. https://www.chinyogroup.com/what-is-sheet-molding-compound/Link
- •
Understanding BMC / SMC busbar insulator support. (2025, December 26). CNHaitan. https://www.cnhaitan.net/blog/understanding-bmc-smc-busbar-insulator-support-material-properties-and-performanceLink
- •
Advances in sheet molding compounds for automotive applications [PDF]. (n.d.). Mobt3ath. https://www.mobt3ath.com/uplode/book/book-30038.pdfLink
- •
Design manual SMC-BMC [PDF]. (2026, April 8). Scribd. https://www.scribd.com/document/1018649872/Design-Manual-SMC-BMCLink
- •
New sheet molding compound resins from soybean oil. I. Synthesis and characterization. (n.d.). ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S0032386104010420Link
- •
SMC BMC [Document]. (2025, May 3). Scribd. https://www.scribd.com/document/391979227/smc-bmcLink
- •
Design for SMC [Document]. (2025, July 1). Scribd. https://www.scribd.com/doc/70560438/Design-for-SMCLink
- •
Sheet molding compound | Compression molding process. (2025, January 30). Romeo RIM. https://romeorim.com/smc/Link
- •
Sheet molding composites for automotive - OEM & Tier. (n.d.). 3M. https://www.3m.com/3M/en_US/oem-tier-us/applications/sheet-molded-composites/Link
- •
Bulk molding compounds | Materials engineering. (2024, June 28). Mar-Bal. https://mar-bal.com/language/en/capabilities-3/formulate/Link
- •
Sheet molding compounds - An overview. (2012, October 23). ScienceDirect. https://www.sciencedirect.com/topics/materials-science/sheet-molding-compoundsLink
- •
Applications for sheet molding compound (SMC). (2012, July 18). Google Patents. https://patents.google.com/patent/CN102729548A/enLink
- •
US8241739B2 - Sheet molding compounds (SMC), thick molding compounds (TMC) and bulk molding compounds (BMC) [Patent]. (2007, July 27). Google Patents. https://patents.google.com/patent/US8241739B2/enLink